
Inleiding tot Spuitgieten
Spuitgietvorming is 'n gewilde metode vir die maak van plastiek-inspuitgietonderdele , veral as jy baie daarvan benodig. Dit begin met gesmelte plastiek wat in 'n vorm gedruk word. Nadat dit afgekoel het, is die onderdeel gereed. Jy sal hierdie proses agter alles vind, van fone tot motor-inspuitgietonderdele. Dit is vinnig, bestendig en mors nie veel materiaal nie.
Seker, spuitgietwerk is vinnig en presies. Maar dis nie altyd maklik nie. Jy moet temperatuur, druk en ander besonderhede fyn dophou. Selfs 'n klein foutjie kan dinge deurmekaar maak, soos om defekte te veroorsaak of die spuitgietproses te vertraag.
Hierdie artikel bespreek twaalf sleutelfoute wat mense dikwels in spuitgietwerk maak. Hierdie probleme kan kwaliteit verlaag, masjiene vertraag en jou werkvloei deurmekaar maak. As jy pas begin of jare se ondervinding het, sal die vermyding van hierdie foute jou help om dinge beter te laat loop en sterker spuitgietonderdele te maak.
Twaalf Taboes van Injeksiegietwerk
1. Verkeerde temperatuurbeheer
Wanneer die spuitgietmasjien of vorm te warm of te koud word, kan die gevormde onderdeel heeltemal verkeerd uitdraai. Jy kan probleme soos kromtrekking, vullingsprobleme, krimping of strepe op die oppervlak sien (dit word splay genoem). As die temperatuur nie korrek beheer word nie, kan dit ook met die afmetings peuter, wat veroorsaak dat die onderdeel nie behoorlik pas of werk nie.
Impak :
- Dimensionele onakkuraathede: As jou plastiek oneweredig afkoel tydens spuitgietwerk, is die stukke dalk nie die regte grootte nie. Dit kan die hele samestelling deurmekaar maak.
- Oppervlakdefekte: Byvoorbeeld, brandmerke (swart areas op die oppervlak) kom voor wanneer die materiaal in die vorm oorverhit, terwyl splay (’n mat of gestreepte voorkoms) die gevolg is van vog of lug wat tydens inspuiting vasgevang is.
- Onderste deel sterkte: As die onderdeel oneweredig afkoel, kan sommige areas nie goed bymekaar hou nie, wat beteken dat die hele ding swakker kan word as wat dit behoort te wees.
Oplossing :
Temperatuurbeheerders:
Maak seker dat jy betroubare temperatuurbeheerders vir beide die vorm en die loop kry. Die goeies reageer vinnig op enige veranderinge, wat help om die hele spuitgietproses mooi en bestendig te hou.
Vormverhittings- en verkoelingstelsels:
Optimaliseer die vorm se verhittings- en verkoelingstelsels vir eenvormige temperatuurverspreiding. Gebruik konforme verkoelingskanale en strategiese plasing van verwarmers en verkoelers om konsekwente temperature oor die hele vorm te handhaaf.
Gereelde Kalibrasie:
As die vorm se verhitting en verkoeling nie gebalanseerd is nie, sal jy ongelyke temperature kry wat die hele onderdeel kan deurmekaar maak. Sonder behoorlike kanale en versigtige plasing van die verwarmer, is defekte amper gewaarborg.
Data -aanmelding:
As jy gereelde kalibrasie oorslaan, kan klein temperatuurfoute opbou en jou spuitgietonderdele ruïneer. Moenie onderskat hoeveel selfs 'n klein drywing die hele spuitgietproses kan beïnvloed nie. Ons het op die harde manier geleer toe 'n klein sensordrywing veroorsaak het dat 'n bondel spuitgietonderdele verkeerd uitgekom het. Nadat gereelde kalibrasiekontroles opgestel is, het die temperature op punt gebly en die defekte het opgehou.
2. Onbehoorlik Mould Design of Onderhoud
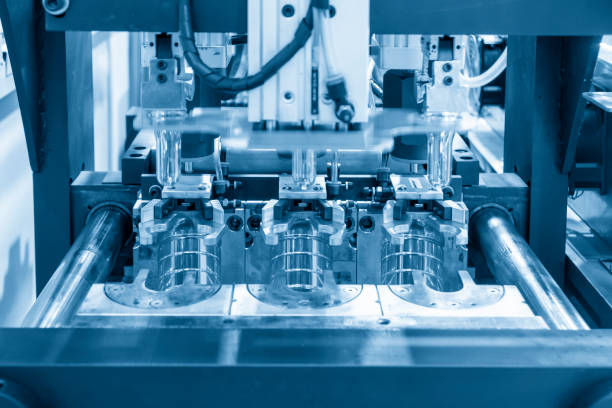
As die vorm nie reg ontwerp is of nie in 'n goeie toestand gehou word nie, kan dinge soos vuiligheid, slytasie of wanbelyning insluip. Dit is wanneer jy dinge soos flitsende rande, growwe afwerkings en spuitgegoten dele begin sien wat net nie konsekwent is nie.
Impak :
- OnderdeeldefekteAs jy flitse, growwe kolle of probleme kry wanneer die onderdeel uitgewerp word, is die kanse goed dat die onderdeel nie aan die spesifikasies sal voldoen nie, en dit sal dalk nie eers basiese toetse slaag nie.
- Verhoogde skrootkoerseDie verwaarlosing van vormonderhoud lei direk tot hoër afvalkoerse. Elke defekte onderdeel dra by tot jou koste en hoop onnodige afval op – dis 'n probleem wat vinnig sneeubal.
- Verminderde lewensduur van die vormAs jy nie na die vorm omsien nie, gaan dit vinniger verslyt. Dit beteken meer herstelwerk, meer stilstandtyd, en waarskynlik dat jy dit gouer moet vervang as wat jy wil.
Oplossing :
Oorsig van vormontwerp : Praat vroegtydig en gereeld met die vormontwerper. Jy wil seker maak dat die materiaal glad vloei en dat die verkoeling goed werk. 'n Eenvoudige vloeipad en maklik bereikbare verkoelingskanale dra baie by tot die versekering dat jou spuitgegoten dele eweredig afkoel en nie kromtrek nie.
Roetine Skoonmaak en Onderhoud : Dis 'n goeie idee om by 'n gereelde skoonmaakroetine vir jou vorms te hou. Kontroleer vir stof, vuilgoed of enige oorskietmateriaal van vorige lopies – daardie goed kan jou spuitgietonderdele bederf. En moenie vergeet om nou en dan vormvrymiddel aan te wend om te keer dat dinge vassit nie.
Hoëgehalte-materiale : Wanneer jy met taai of warm plastiek werk, maak seker dat die vorm van sterk, slytbestande materiale gebou is. Die gebruik van hoëgehalte-staal of spesiale bedekkings kan die vorm langer laat hou en jou later probleme bespaar.
Vorminspeksie : Die verwaarlosing van vorminspeksies kan lei tot ernstige onderdeeldefekte. Krake, wanbelyning of verslete dele in die kern en holte kan groot kwaliteitsprobleme veroorsaak, en geblokkeerde verkoelingskanale kan die hele spuitgietproses omverwerp. Gereelde kontroles is van kritieke belang.
3. Inkonsekwente Materiaalvloei
As die materiaal nie eweredig vloei nie, kan dit wees as gevolg van dinge soos die skroefspoed wat af is, 'n geblokkeerde spuitstuk, of die materiaal wat nie genoeg droog is nie. Wanneer dit gebeur, kan jy probleme soos kort skote, borrels of leë kolle in die onderdeel hê.
Impak :
- Kort skote: Kort skote gebeur wanneer die vorm nie heeltemal vul nie. Dit kan wees as gevolg van lae inspuitdruk, die vorm wat nie warm genoeg is nie, of 'n hekontwerp wat die materiaal net nie reg laat vloei nie.
- Leemtes: Holtes is daardie klein holtes lug of gas binne die onderdeel, en hulle verskyn gewoonlik wanneer die vorm nie goed geventileer word nie of te vinnig afkoel. Hulle is dalk nie altyd sigbaar nie, maar hulle kan die onderdeel swakker maak en meer geneig om later te kraak.
- Borrels: Borrels verskyn gewoonlik op die oppervlak van die onderdeel en word veroorsaak deur lug wat vasgevang word tydens inspuiting. Dinge soos om te vinnig in te spuit of nie genoeg teendruk te gebruik nie, kan lug inroer en daardie irriterende klein merke laat.
Oplossing :
Konsekwente Materiaaldroging: Maak seker dat jy materiale soos nylon of ABS behoorlik droog voordat jy dit inspuit. As hulle nog vog in hulle het, kan daardie water in stoom verander en borrels in die onderdeel veroorsaak. Die gebruik van 'n goeie droogmiddeldroër help.
Materiaaltoevoer: Gebruik 'n behoorlik gekalibreerde toevoerder om die materiaal bestendig in die masjien te laat vloei. Dit help om seker te maak dat alles konsekwent bly, en dat jy nie vreemde veranderinge in onderdeelkwaliteit kry as gevolg van ongelyke toevoer nie.
Onderhoud van spuitstukke en skroewe: Dit is belangrik om die spuitstuk en skroef gereeld skoon te maak en te kontroleer. As hulle verstop raak of begin slyt, sal die materiaal nie reg vloei nie, en dit is wanneer jy probleme in jou spuitgegoten onderdele begin sien.
- Verkeerde inspuitdruk
As jou inspuitdruk af is, gaan jy probleme hê. Te veel druk veroorsaak flits of kromtrekking, en te min beteken dat inspuitgietonderdele nie behoorlik sal vul nie. Hoe dit ook al sy, dit is 'n vermorsing van tyd en materiale.
Impak :
- Oorverpakking: Oorpakking gebeur wanneer jy te hard druk tydens die verpakkingsfase, wat die vorm kan vervorm. Dit wys dikwels as sinkmerke, flitsmerke of spuitgegotte onderdele wat nie die regte grootte is nie.
- Onderpakking: Die toepassing van te min druk tydens verpakking lei tot onvolledige vormvulling. Onderpakking veroorsaak defekte soos kort skote, leemtes en onvolledige spuitgietonderdele – wat alles kwaliteit in gevaar stel en hulpbronne vermors.
Oplossing :
Behoorlike Drukinstellings: Dit is van kardinale belang om die korrekte inspuitdruk in te stel. As dit verkeerd is vir jou materiaal of vorm, loop jy die risiko van defekte. Die monitering van druk intyds tydens produksie help om probleme op te spoor voordat dit inspuitgietonderdele ruïneer.
Druktoetsing: Druktoetsing is noodsaaklik om kwaliteitsprobleme te voorkom. Sonder om elke materiaalbondel te toets, loop jy die risiko om die verkeerde inspuitdruk te gebruik, wat defekte en vermorste inspuitgietonderdele kan veroorsaak.
Masjienkalibrasie: Maak seker dat jy jou inspuitdruksensors gereeld kalibreer. Selfs klein foute kan jou inspuitgietonderdele beskadig, daarom is dit belangrik om dinge akkuraat te hou.
5. Oor- of onderverkoeling
Verkoeling moet net reg wees. As die verkoelingsmiddel te koud is of te vinnig vloei, kan die onderdeel te vroeg stol en kromtrek. As dit nie koel genoeg is nie, stol die onderdeel nie behoorlik nie en kan dit jou siklustyd vertraag. Hoe dit ook al sy, dit benadeel die kwaliteit.
Impak :
- Vervorming: Vervorming vind plaas wanneer verkoeling nie eenvormig is nie, wat interne spanning en ongelyke krimping veroorsaak. Dit kan dimensionele akkuraatheid en werkverrigting bederf, wat spuitgegoten onderdele dikwels onbruikbaar maak en verwerpingsyfers verhoog.
- Vervorming: Wanneer spuitgegoten onderdele nie eweredig afkoel nie, kan hulle afkom en nie heeltemal die regte vorm hê nie. Dit beteken dat hulle dalk nie reg pas tydens montering of werk soos hulle veronderstel is om te doen nie.
- Sinkpunte: Sinkmerke is 'n algemene defek in dik profiele waar die verkoeling ongelyk is. Dit verminder die oppervlakkwaliteit, benadeel sterkte en vereis dikwels ekstra afwerking – wat alles bydra tot produksiekoste.
Oplossing :
Optimalisering van verkoelingstelsel:
Die gebruik van konforme verkoelingskanale wat die vorm van die onderdeel volg, maak 'n groot verskil. Hulle help om eweredig van hitte ontslae te raak, wat vinniger siklusse en beter spuitgegoten onderdele sonder warm kolle beteken.
Verkoelingstyd-aanpassing:
Moenie net die afkoeltyd raai nie – baseer dit op die materiaal en onderdeelontwerp. Die gebruik van 'n sakrekenaar of sagteware-instrument kan jou help om dit in te stel en uitwerpprobleme te vermy.
Temperatuurmonitering:
Sonder intydse temperatuurmonitering vlieg jy blind. Skommelings kan ongemerk verbygaan en die konsekwentheid van onderdele bederf. Sensors help om beheer te handhaaf en duur kwaliteitsprobleme te vermy.
6. Onvoldoende Ventilasie
As die ventilasieopeninge in jou vorm geblokkeer is of nie reg werk nie, bly lug binne vas – en dit is wanneer jy borrels, leemtes of selfs brandmerke sien. Dit maak dit ook moeiliker om die vorm te vul, so die druk styg en die siklustyd rek uit.
impak:
- Leemtes: Leemtes verswak strukturele integriteit ernstig. Hierdie interne lugborrels kan nie die las dra nie, wat die onderdeel onbetroubaar en geneig maak tot mislukking, veral in hoëspanningstoepassings.
- Borrels: Oppervlakborrels is nie net kosmeties nie. Dit is tekens van vasgekeerde gas en dui dikwels op swak plekke in die onderdeel wat beide prestasie en duursaamheid kan benadeel.
- Brandmerke: Brandmerke verskyn as donker strepe of kolle waar vasgekeerde lug te warm word. Hulle lyk nie goed nie, en hulle kan ook die onderdeel verswak.
Oplossing :
Behoorlike ontwerp vir vormventilasie:
Maak seker dat jy vents plaas waar lug gewoonlik vasgevang word, soos by die laaste plekke waar die materiaal vul. Die vents moet net die regte grootte wees sodat gas maklik kan ontsnap, maar nie 'n flits veroorsaak nie.
Onderhoud van ventilasie:
Moenie vergeet om die ventilasiegate gereeld skoon te maak nie – as hulle verstop raak met oorskietmateriaal, kan lug nie behoorlik ontsnap nie, en jy sal probleme begin ondervind.
Drukverligting:
Sonder drukverligtingstelsels kan vasgekeerde lug en gas ernstige defekte veroorsaak. Die installering van hierdie stelsels is die sleutel tot die verbetering van onderdeelsterkte en oppervlakkwaliteit.
7. Onbehoorlike Materiaalhantering
As die materiale vog absorbeer, of as dit verkeerd gestoor word of gemeng word met goed waarmee dit nie oor die weg kom nie, sal jy probleme ondervind. Vog kan die materiaal afbreek en oppervlakdefekte veroorsaak, terwyl swak berging kan lei tot kontaminasie wat die uitkoms van spuitgegoten onderdele beïnvloed.
Impak :
- Vogabsorpsie: Higroskopiese materiale soos nylon en polikarbonaat absorbeer maklik vog. Toe ons dit nie behoorlik gedroog het nie, het die vasgevangde vog tydens spuitgietwerk verdamp, wat silwer strepe en borrels veroorsaak het, en spuitgietonderdele wat te maklik gebreek het.
- Materiaal agteruitgang: As materiale nie behoorlik gestoor of hanteer word nie, kan hulle besmet raak of begin afbreek, wat die finale produk se prestasie en voorkoms beïnvloed.
Oplossing :
Behoorlike berging: Hou materiale op 'n koel, droë plek om te verhoed dat hulle vog absorbeer of afbreek. Dit is die beste om hulle in hul oorspronklike verpakking of verseëlde houers te los om hulle teen die omgewing te beskerm.
Voordroging: Gebruik droërs om enige vog uit die materiaal te verwyder voor verwerking, veral vir higroskopiese plastiek. Hierdie stap is noodsaaklik om vogverwante defekte te voorkom.
Materiaaltoetsing: Dis 'n goeie idee om jou materiale gereeld te toets, soos om vogvlakke na te gaan, om seker te maak dat hulle in 'n goeie toestand is voordat jy begin. Om probleme vroegtydig op te spoor, kan later baie probleme bespaar.
8. Onakkurate masjieninstellings
As jou masjieninstellings, soos skroefspoed of temperatuur, verkeerd is, kan die materiaal oorverhit of nie warm genoeg word nie. Dit kan die kleur bederf, die materiaal beskadig of veroorsaak dat spuitgegoten onderdele nie reg vorm nie. Boonop vertraag dit siklustye en lei dit tot meer afval en vermorste moeite.
Impak :
- Inkonsekwente kleur: As die temperatuur of skroefspoed nie konstant is nie, kan die kleur oneweredig versprei, wat strepe, blink kolle of vreemde verkleuring veroorsaak. Dit beïnvloed hoe die spuitgegoten dele lyk en hul algehele konsekwentheid.
- Materiaal agteruitgang: As die masjieninstellings nie reg is nie, kan die materiaal oorverhit en begin afbreek. Dit maak spuitgegoten onderdele swakker, bros en meer geneig om te faal wanneer jy hulle onder druk plaas.
- Onvolledige Deelvorming: As die instellings nie reg is nie, mag die vorm dalk nie heeltemal vul nie, wat kort skote of gapings binne veroorsaak. Dit beteken dat die spuitgegotte dele nie behoorlik sal werk of reg sal lyk nie.
Oplossing :
- Outomatiese prosesbeheer: Gebruik outomatiese beheermaatreëls wat masjieninstellings onmiddellik aanpas, gebaseer op wat sensors vir hulle sê. Dit help om die kwaliteit van die onderdeel te alle tye stabiel te hou.
- Vooraf ingestelde prosesparameters: Stel standaardprosedures op vir jou masjieninstellings wat jy vinnig kan aanpas vir verskillende materiale en spuitgietonderdele. Dit help om dinge konsekwent te hou en verminder foute.
- Opleiding en dokumentasie: Deurlopende operateuropleiding en gedetailleerde dokumentasie van masjieninstellings is noodsaaklik. Sonder hierdie kan konsekwentheid en kwaliteit oor produksielopies heen daaronder ly.
9. Onbehoorlike gebruik van bymiddels of vulstowwe
As vulstowwe, stabiliseerders of pigmente nie reg gemeng word nie – of as daar te veel daarvan is – sal jy swak verspreiding kry. Dit kan die kleur bederf, spuitgegotte onderdele swakker maak of ongelyke teksture veroorsaak. Wanneer bymiddels nie eweredig versprei word nie, kan die spuitgegotte onderdele anders optree en soms selfs faal.
impak:
- Kleurinkonsekwenthede: Oneweredige pigmentverspreiding veroorsaak strepe en vlekke, wat die visuele konsekwentheid van spuitgegotte onderdele bederf. Dit benadeel produkuniformiteit en verhoog die risiko van kliënte-ontevredenheid.
- Sterkteprobleme: As vulstowwe nie genoeg gemeng word nie, word sommige spuitgegoten dele swak, wat die hele ding minder stewig en meer geneig kan maak om vroeg te breek.
- Ongelyke Oppervlaktekstuur: Swak additiewe vermenging lei tot oppervlakonvolmaakthede soos ruheid of glansverskille, wat estetiese kwaliteit verlaag en afwerkingskoste verhoog.
Oplossing :
Akkurate Dosering: Akkurate doseringstelsels is noodsaaklik om te verseker dat bymiddels en vulstowwe in die korrekte verhoudings gemeng word; andersins kan kwaliteitsprobleme ontstaan.
Mengtoerusting: Kry goeie mengmasjiene wat konsekwent werk om bymiddels eweredig deur die materiaal te versprei.
Verskafferkwaliteitsbeheer: Koop u bymiddels en vulstowwe van betroubare verskaffers wat agter die kwaliteit en konsekwentheid van hul produkte staan.
10. Onvoldoende vormklemkrag
As die klemkrag nie sterk genoeg is nie, kan die vorm effens oopgaan, wat veroorsaak dat flits- of spuitgegoten onderdele nie die regte vorm kry nie. Dit kan die onderdeel se grootte en oppervlak beïnvloed, wat meer herbewerking en afval beteken.
impak:
- Flits: Flits manifesteer as ongewenste uitsteeksels langs die skeidingslyn, as gevolg van oortollige materiaal wat uit die vormholte ontsnap. Hierdie defek benadeel die onderdeel se estetiese kwaliteit en mag addisionele naverwerking vereis om die oortollige materiaal te verwyder.
- Inkonsekwente Onderdeelgeometrie: Ongelyke drukverspreiding tydens spuitgietwerk kan kromtrekking en dimensionele onakkuraathede veroorsaak. Dit lei daartoe dat spuitgietonderdele nie aan ontwerpspesifikasies voldoen nie, wat pasvorm, funksie en algehele gehalte in die gedrang bring.
Oplossing :
Berekening van klemkrag: Die berekening van die korrekte klemkrag met behulp van sagteware is van kritieke belang om die onderdeelgrootte, materiaal en inspuitdruk te pas en defekte te voorkom.
Klemkragmonitering: Hou die klemkrag dop tydens elke inspuitingsiklus om seker te maak dat dit stabiel bly, en pas dit aan indien nodig, afhangende van die materiaal of onderdeelvorm.
Roetine Masjienkalibrasie: Maak seker dat u u klem-eenheid en hidrouliese stelsel gereeld kalibreer sodat die toegepaste krag akkuraat bly.
11. Siklustydvariasies
As die siklustye nie konstant is nie – miskien omdat verkoelingstempo's verander, spuitgietonderdele verskillende diktes het, of die vorm nie goed ontwerp is nie – kan dit probleme soos kromtrekking, sinkmerke of spuitgietonderdele wat nie heeltemal vul nie, veroorsaak. Ongelyke verkoeling lei veral tot vloeimerke en grootteprobleme, wat meer verwerpings beteken.
Impak :
- Verdraaiing: Ongelyke verkoeling as gevolg van inkonsekwente siklustye kan kromtrekking veroorsaak as gevolg van interne spanning. Hierdie vervorming lei tot dimensionele onakkuraathede en kan die funksionaliteit van die onderdeel beïnvloed.
- Dimensionele verskuiwings: Onkonsekwente verkoelingstempo's lei tot dimensionele verskuiwings, waar spuitgegoten onderdele nie aan spesifikasies voldoen nie. Ongelyke krimping benadeel pasvorm en funksie, wat produkgehalte in gevaar stel.
- Onvolledige vulling: 'n Te kort siklustyd kan onvolledige vormvulling veroorsaak, wat lei tot kort skote. Hierdie ontbrekende dele verminder die integriteit en bruikbaarheid van die onderdeel.
Oplossing :
Optimaliseer Siklustyd: Gebruik simulasiesagteware om die hele spuitgietsiklus vir elke onderdeel en materiaal fyn af te stem. Op hierdie manier word inspuiting-, verkoeling- en uitwerpstappe gebalanseer om tyd en energie te bespaar.
Siklustydmonitering: Deur inlynmonitering by te voeg, kon ons vinnig raaksien wanneer siklustye van die norm afgewyk het en probleme oplos voordat dit groter probleme veroorsaak het.
Outomatisering: Gebruik outomatisering vir die opening, sluiting en uitwerp van vorms om siklustye stabiel te hou en vertragings te verminder.
12. Gebrek aan gehaltebeheerkontroles
As jy dinge soos inlyn-inspeksies of proseskontroles oorslaan, kan defekte deurglip. Dit beteken meer verwerpings, vermorste materiaal en ontevrede kliënte. Sonder gereelde monitering is dit moeilik om probleme vroegtydig op te spoor en die gehalte hoog te hou.
- impak:
As jy dinge soos inlyn-inspeksies of proseskontroles oorslaan, kan defekte deurglip. Dit beteken meer verwerpings, vermorste materiaal en ontevrede kliënte. Sonder gereelde monitering is dit moeilik om probleme vroegtydig op te spoor en die gehalte hoog te hou.
Oplossing :
In-lyn inspeksie: Stel outomatiese kameras of sensors op om defekte soos verkeerde afmetings, oppervlakprobleme of kleurprobleme direk op die spuitgietproduksielyn op te spoor.
Monsternemingsplanne: Ontwikkel streng monsternemingsplanne om kritieke afmetings en kenmerke in elke produksielot gereeld te inspekteer.
Eindtoetsing: Doen finale kontroles voor versending, soos meganiese toetse, die weeg van spuitgegotte onderdele, en kyk net goed na hulle om enige laaste defekte op te spoor.
Statistiese Prosesbeheer (SPC): Implementeer Statistiese Prosesbeheer-grafieke om sleutelparameters en kwaliteitsmaatstawwe voortdurend te monitor, wat vroeë opsporing van prosesvariasies moontlik maak.

Oor NOBLE
Spuitgiet is perfek wanneer jy baie plastiek-inspuitgietonderdele benodig. Daarom kies soveel hoëtegnologiemaatskappye jaar na jaar NOBLE. So, wat laat hulle ons vertrou?
- Met meer as 200 materiale om van te kies, bied NOBLE jou baie opsies. Of jy nou basiese plastiek of 'n sterk, vervaardigde hars benodig, ons help jou om te vind wat die beste pas, en wys jou selfs hoe om koste te bespaar tydens die spuitgietproses.
- Ontwerp dit. Toets dit. Bou dit. Produseer dit. NOBLE hanteer dit alles in spuitgietwerk. Ons volledige stel spuitgietdienste beteken dat u een vertroude vennoot kry van konsep tot aflewering.
- Kry presies wat jy nodig het – en meer. NOBLE bied pasgemaakte, hoë-presisie spuitgietwerk teen mededingende pryse. Van prototipering tot produksie, bou ons slim, kostebesparende oplossings wat premium resultate lewer sonder die premium prys.
- Kwaliteit is nie opsioneel nie – dit is ingebou in alles wat ons doen. Ons streng proses kontroleer elke spuitgegoten onderdeel en verseker dat dit aan die hoogste standaarde voldoen voordat dit jou hande bereik.







