
Hier is die ding omtrent spuitgietwerk . Die vorm is nie net 'n boks waarin jy plastiek gooi nie. Dis die hart van die hele operasie. As die vorm sleg is, maak niks anders saak nie.
Die kwaliteit daarvan tref alles stroomaf. Die finale onderdeel se afmetings sal verkeerd wees. Die oppervlak sal grof of inkonsekwent lyk. Die meganiese sterkte van elke stuk kan faal. Boonop sal jou produksiespoed daal, en die vorm self sal vinnig verslyt. Dis baie wat op een gereedskap rus.
So, wat maak eintlik 'n inspuitvorm goed of sleg? Kom ons kyk daarna.
Mould Design
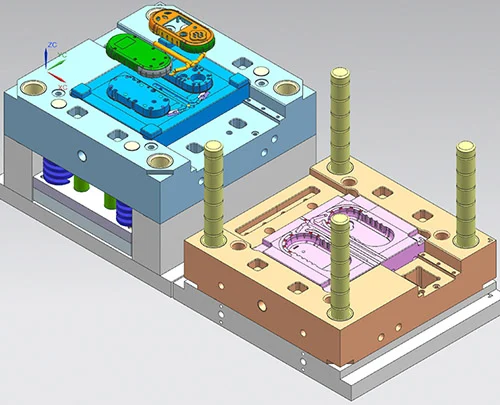
Kom ons kyk na wat 'n vorm goed of sleg maak. Dit begin op die tekenbord. Ontwerpfoute word nie later reggestel nie. Jy kan nie jou pad uit 'n slegte ontwerp masjieneer nie. So dit is grond nul.
Holte- en kernstruktuurontwerp
Die holte en die kern is die hoofgebeurtenis. Hulle vorm die plastiek. Hul dimensionele akkuraatheid, die presiese geometrie, die trekhoek wat jy op die mure plaas, die hoekradius – dit alles bepaal die finale onderdeel se voorkoms en of dit aan jou groottespesifikasies voldoen.
Hier is nog iets anders. Die uitleg maak saak. As jy verskeie holtes in een vorm het, beheer hul spasiëring en rangskikking hoe egalig die gesmelte plastiek vloei. 'n Ongebalanseerde uitleg is 'n probleem. Jy sal onderdele kry wat verskillende groottes van mekaar het. Materiaaldigtheid sal oor die hele bondel wissel. Een onderdeel kan sterk wees, die volgende swak.
Hardloperstelselontwerp
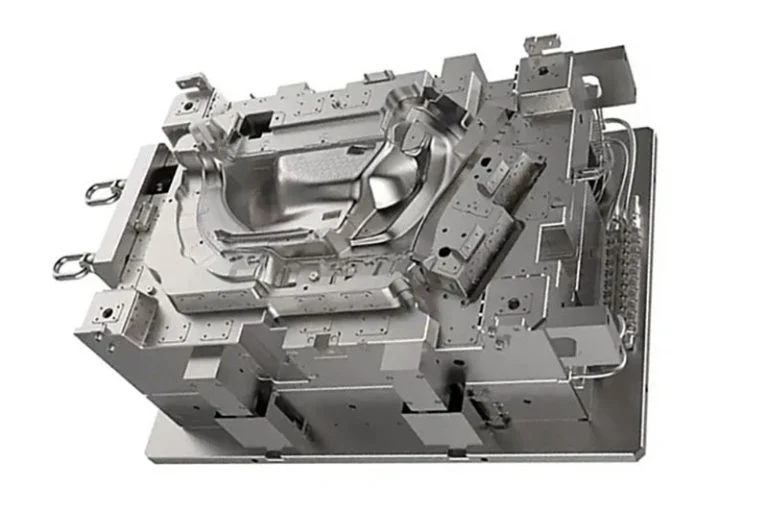
Dink aan die loperstelsel as die loodgieterswerk. Dis die hoofspruit, die vertakkende lopers, die hekke wat elke holte voed, en die koue slakputte wat die eerste bietjie afgekoelde plastiek vasvang. Hierdie hele pad lei die smelt vanaf die masjien se mondstuk in die holte. Die ontwerp daarvan is krities. 'n Swak loper beteken dat die holte swak of glad nie vul nie.
Ontwerp van verkoeling- en verhittingstelsels
Hier is 'n syfer om te onthou. Die verkoelingsfase neem meer as 60% van die hele gietsiklus in beslag. Dis die meeste van jou tyd. Dus doen 'n slim verkoelingstelselontwerp twee groot dinge. Dit versnel jou produksie direk deur daardie siklustyd te verkort. En dit beheer direk hoeveel die onderdeel kromtrek of vervorm soos dit stol. As jy die verkoeling verkeerd kry, kom elke onderdeel verdraaid uit.
Ontluchtingstelsel en die ontwerp van die leiding-/lokaliseringsmeganisme
Lug word vasgevang. Dit gebeur. As jy nie daardie lug 'n uitweg deur 'n ontlugtingstelsel gee nie, veroorsaak dit sigbare defekte. Jy sal borrels, brandmerke van saamgeperste warm lug, kort skote waar die plastiek nie die einde bereik nie, of swak lyne waar twee vloeifronte swak ontmoet, sien. In slegte gevalle word daardie saamgeperste lug so warm dat dit eintlik die staalholte-oppervlak brand of gate maak. Dit ruïneer die vorm.
Afsonderlik benodig jy die geleidings- en lokaliseringsmeganisme. Dit is jou geleidingspenne, busse en lokaliseringslotte. Hierdie onderdele verseker dat die vormhelftes elke keer op dieselfde manier sluit. Hulle voorkom wanbelyning tussen die holte en die kern. Geen geleidingstelsel beteken onderdele met 'n sigbare trap of verskuiwing nie.
Mould Materials
Jy kan die beste ontwerp in die wêreld hê. Maar as jy dit van die verkeerde staal bou, sal die vorm faal. Materiaalkeuse is nie 'n nagedagte nie. Dit is 'n kernvoorvereiste. Dit bepaal die vorm se hardheid, hoe goed dit slytasie weerstaan, sy vermoë om korrosie te bestry, sy toleransie vir hitte en sy impakweerstand. Kies verkeerd, en niks anders werk nie.
Holte- en kernmateriaal
Dit is waar die plastiek die staal raak. Die keuse hang dus van jou werk af.
Vir standaardonderdele en laer volumes gebruik jy voorafverharde plastiekvormstaal. Dink aan P20 of 718. Hulle poleer mooi. Hulle weerstaan slytasie. Die koste is redelik. Dis jou werkesel.
Maar vir hoëvolume-produksie? Of vir deursigtige onderdele? Of enigiets wat 'n hoëglans-, spieëlafwerking benodig? Jy stap oor na spieëlgraad-staal soos S136 of NAK80. Hierdie is anders. Jy kan hulle tot 'n letterlike spieël poleer. Hulle bestry korrosie. Hulle weerstaan slytasie vir miljoene siklusse. Jy betaal meer, maar jy kry die werkverrigting.
Hier is 'n spesifieke waarskuwing. Sommige plastiek is korrosief. PVC en POM is goeie voorbeelde. Hulle vrystel chemikalieë wat standaard gereedskapstaal aanval. Vir daardie materiale moet jy 'n korrosiebestande vlekvrye staal vir die holte gebruik. Andersins sal die vormoppervlak roes, gate vorm en degradeer. Die onderdele sal aaklig lyk, en die vorm sal jonk doodgaan.
Vormbasis en Strukturele Komponente
Die holte doen die vorming. Die vormbasis hou. Dit is die hele ondersteunende raamwerk. Tipies word dit gemaak van 'n goeie koolstofstrukturele staal, soos 45# staal. Die basis benodig rou sterkte en rigiditeit. Dit moet die massiewe klemkragte van die inspuitmasjien weerstaan sonder om te buig of te plooi. As die basis vervorm, verloor jy klemkrag en onderdele flits.
Dan het jy die bewegende dele. Uitwerperpenne, uitwerpermoue, gidspenne, gidsbusse. Hierdie benodig gespesialiseerde komponentstaal. Hulle moet uiters hard en bestand teen slytasie wees. Hulle gly miljoene kere heen en weer. Hul dimensionele stabiliteit is krities. Goedkoop, lae-gehalte penne en busse sal vinnig slyt. Hulle sal vervorm of skeefloop. Dan sit jy vas op uitwerpers of verkeerd belynde gidse. Dit stop produksie. So jy koop kwaliteit komponente hier. Dis nie onderhandelbaar nie.
Hittebehandeling en Oppervlak behandeling
Hier word rou staal in 'n ware gereedskap omskep. Hittebehandeling en oppervlakbehandeling is nie opsionele stappe nie. Dit is wat die vorm sy vegkrag gee.
Dink eers aan hittebehandeling. Jy praat van blus, tempering, karburering en nitrering. Hierdie prosesse bepaal direk twee dinge: die finale hardheid van die staal en die interne spanningstoestand wat daarin vasgesluit is. As jy die resep verkeerd kry, is die gevolge wreed. Die vorm sal nie hard genoeg wees nie. Dit sal vinnig verslyt. Erger nog, die interne spanning kan veroorsaak dat die vorm kromtrek of kraak tydens bewerking of onder produksiedruk. 'n Gebarste vorm is 'n dooie vorm.
Kyk nou na oppervlakbehandelings. Dit gaan oor wat op die heel buitenste laag van die holte gebeur. Polering, chroomplatering, nitrering en titaniumplatering. Elkeen dien 'n doel. Hulle verbeter die holte se afwerking, verhoog slytasiebestandheid en bestry korrosie.
Maar presisie maak hier saak. As jou poleerpresisie slordig is, kry jy growwe onderdeeloppervlakke. Daardie growwe oppervlak maak uitwerping ook moeilik. Die onderdeel kleef vas. As jy die verkeerde oppervlakbehandeling vir jou plastiek kies – byvoorbeeld, as jy korrosiebeskerming vir PVC oorslaan – versnel jy die slytasie van die vorm dramaties. Die holte erodeer. Jy moet dus die behandeling by die materiaal en die toepassing pas. Geen kortpaaie nie.
Masjinering en Vervaardigingspresisie
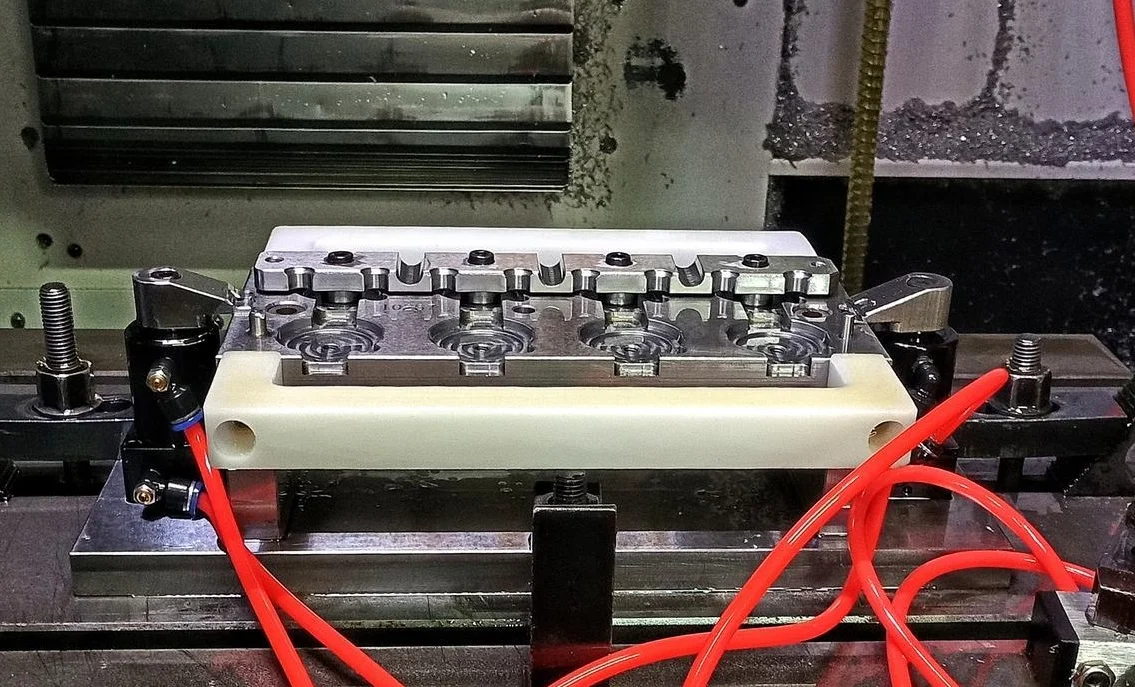
Jy kan 'n perfekte ontwerp hê. Jy kan die beste staal kies. Maar as jy dit swak bewerk, is die vorm gemors. Einde van die storie. Bewerkingspresisie is waar teorie die werklike metaal ontmoet. Drie dinge beheer die eindresultaat: die toerusting, die prosesplan en die persoon wat die masjien bestuur.
Masjinering Toerusting Presisie
Die kernholte word deur spesifieke masjiene gesny. CNC-frese, masjineringsentrums, EDM (elektriese ontladingsmasjiene), draad-EDM's, oppervlakslypmasjiene. Elke stuk toerusting het sy eie presisiegrense en stabiliteit. As die masjiengereedskap enige afwyking het – verslete balskroewe, los gange, spil-uitloop – word daardie fout direk in jou vormkomponent gekerf. Jy kan dit nie later regstel nie. Die masjien se akkuraatheid is jou akkuraatheid.
Rasionaliteit van die Bewerkingsproses
Volgorde maak saak. Baie. Jy sny nie net en hoop nie. Die korrekte volgorde is grofwerk, dan hittebehandeling, dan afwerking, dan slyp, dan poleer. As jy stappe oorslaan of hulle in die verkeerde volgorde doen, plaas jy interne spanning in die vormstaal. Daardie spanning bly nie verborge nie. Dit veroorsaak dat die vorm tydens produksie, of soms selfs tydens finale bewerking, vervorm.
Hier is spesifieke lokvalle. EDM gebruik vonke om die holte te erodeer. As jou parameters verkeerd is, kry jy 'n growwe, putte oppervlak. Draad EDM laat 'n duidelike afwerking. As dit te grof is, lyk die holtewand verskriklik. En polering? As jy dit nie deeglik en sistematies doen nie, kry jy nooit daardie spieëlafwerking nie. Erger nog, jy kan eintlik die dimensionele akkuraatheid ruïneer deur op een plek te veel te poleer. Dus moet elke stap beheer word.
Beheer van Dimensionele en Geometriese Toleransies
Dit is die fyner besonderhede. Elke enkele vormkomponent het 'n dimensionele toleransie. Jy moet dit handhaaf. Maar verder as dit het jy geometriese toleransies: parallelisme tussen twee oppervlaktes, loodregheid van 'n pen tot 'n vlak, koaksialiteit van 'n gat en 'n as. Laat enige van hierdie buite die spesifikasie dryf, en slegte dinge gebeur. Onderdele kom verkeerd uit. Die vorm slyt oneweredig en vinnig. In 'n katastrofiese geval faal die vorm net. Dit sluit vas of kraak.
Vaardigheidsvlak van operateurs
Hier is die ongemaklike waarheid. Masjiene loop nie hulself nie. Vormbewerking is 'n hibriede kunsvlyt. Dit vereis hoë-presisie masjinerie wat deur 'n bekwame mens bedryf word. Die operateur se tegniese ervaring, hul oog vir detail, hul sin vir verantwoordelikheid – dit is nie sagte vaardighede nie. Dit is produksieveranderlikes. Jy kan die beste vyf-as freesmasjien ter wêreld hê. As die operateur onverskillig of onervare is, sal hulle die gereedskap laat ineenstort, 'n werkverstelling verkeerd instel, of 'n kritieke meting mis. Geen toerusting en geen proses kan ten volle vergoed vir 'n gebrek aan operateurvaardigheid of eenvoudige waaksaamheid nie. Die persoon by die kontroles is die finale hek.
Vergadering en Ontfouting
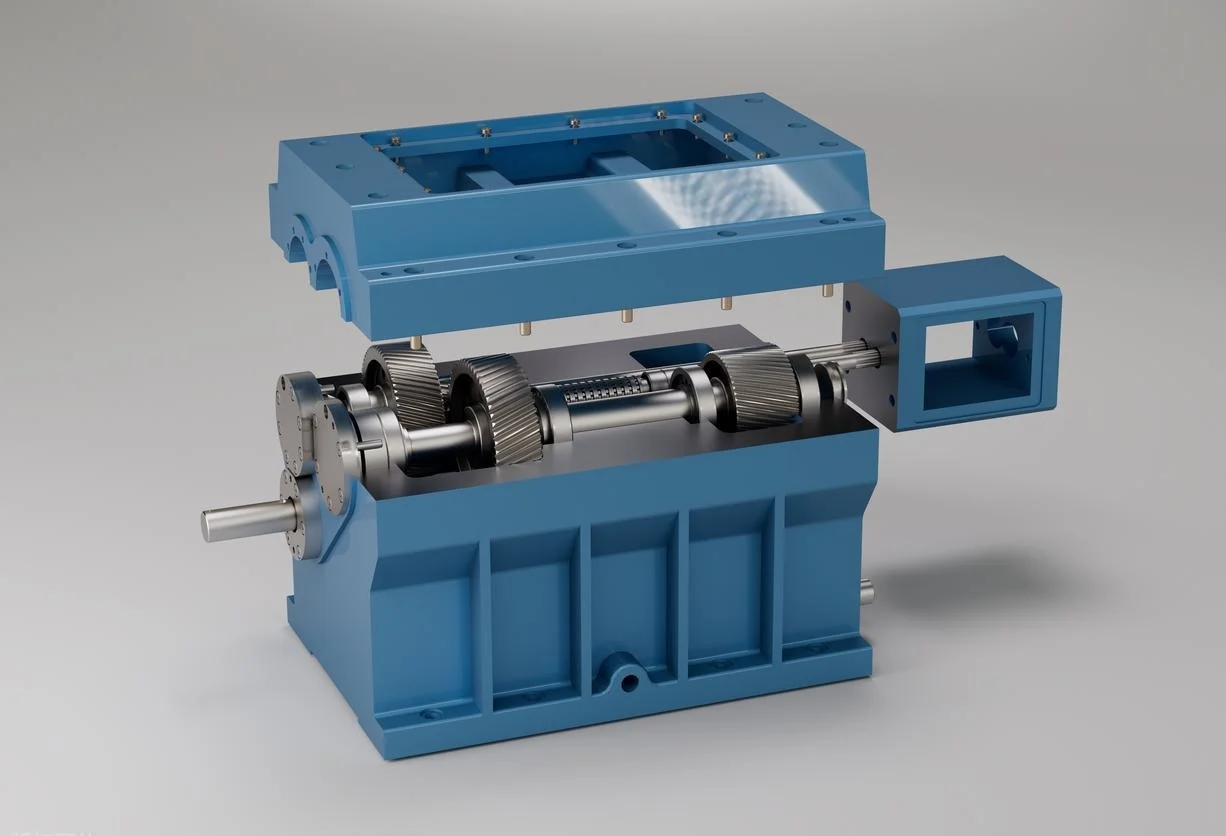
Jy het al die komponente perfek gemasjineer. Nou moet jy hulle aanmekaar sit. Montering is waar individuele dele 'n werkende stelsel word. Dan ontfout jy – dis proefgietwerk – om te bewys dat dit eintlik goeie onderdele maak.
Samestelling presisie
Dit is nie slordige werk nie. Passpelings maak saak. 'n Pen wat te styf is, sal skeefloop. Te los, en dit wieg. Jy kyk ook na parallelisme en loodregheid oor die hele samestelling. Die vormbasis, die holte en kern, die leidingspenne en busse, die uitwerpplaat, en die lopende afsluiters. Alles moet in lyn wees.
Laat enige van hierdie toleransies dryf, en die gevolge is onmiddellik. Onderdele kom uit met flits of kort skote. Die vormwerking word inkonsekwent—dit bind of kleef vas. Slytasie versnel dramaties in die eerste duisend siklusse. Maar kry dit reg, en alles beweeg glad. Die vorm sluit elke keer met 'n soliede, presiese klap.
Proefvorming en Parameterontfouting
Hier is waar teorie die pers tref. Jy stel die vorm saam, monteer dit en voer 'n proeflopie uit. Die doel is sistematiese aanpassing. Jy raai nie. Jy verander een veranderlike op 'n slag.
Die sleutelparameters is inspuitdruk, inspuitspoed, vormtemperatuur, houdruk en afkoeltyd. Jy kyk na die proefonderdele. Jy meet hulle. Jy soek vir spesifieke defekte. Kort skote sê vir jou dat die holte nie vul nie. Kromming sê vir jou dat die afkoeling oneweredig is of die pakking verkeerd is. Sinkmerke dui op onvoldoende houdruk. Flits beteken dat die klamp swak is of die vorm nie volledig vassit nie.
Deur hierdie proses verfyn jy die proses. Suksesvolle ontfouting doen twee belangrike dinge. Eerstens valideer dit die vormontwerp en die monteerwerk. Tweedens vestig dit 'n gedokumenteerde, betroubare proses vir volskaalse produksie. Jy sluit daardie parameters vas. Dis jou resep.
Onderhoud en Operasionele Bestuur
Jy kan 'n perfekte vorm bou. Ontwerp dit reg, kies die beste staal, masjineer dit tot tiendes. Maar dan gee jy dit oor aan produksie. En dis waar vorms sterf as jy nie versigtig is nie. Hoe jy die vorm oor sy hele leeftyd gebruik, onderhou en bestuur, bepaal sy werklike lewensduur. Dit is nie 'n nagedagte nie. Dit is krities.
Roetine-instandhouding
Hier is die daaglikse werk. Jy moet die holte, die ventilasiekanale en die lopende stelsel gereeld skoonmaak. Oorblywende plastiek bou op. Gasreste laat 'n lagie agter. Puin word vasgevang. Alles moet uitkom.
Smering is ononderhandelbaar. Geleidende komponente—geleidepenne, busse, glyers—benodig olie. Uitwerpmeganismes benodig ghries. Daarsonder kry jy droë wrywing. Droë wrywing beteken voortydige slytasie. Slytasie beteken slordige onderdele en dan vormversaking.
Lang periodes van stilstaan is 'n lokval. As die vorm vir weke of maande staan, moet jy roesvoorkomingsmaatreëls tref. Dit beteken om roeswerende middels op alle staaloppervlakke aan te wend. Verseël die holte. Beskerm teen vog in die lug. Slaan dit oor, en 'n hoëgehalte-vorm sal roes en gate vorm as dit net op die rak staan. Korrosie gee nie om hoeveel jy vir die gereedskap betaal het nie.
Behoorlike Bedryfspraktyke
Operateurs kan 'n vorm vinnig vernietig. Hier is hoe. Wanpassende inspuitparameters. Oormatige klemdruk sal ventilasielande vergruis of die vormbasis vervorm. Te vinnige uitwerpspoed slaan teen onderdele vas en breek klein uitwerppenne. Besoedelde rou materiaal – hermaal met fyn materiaal of metaalstukkies – tree op soos skuurpapier binne die holte.
Die reël is eenvoudig. Masjieninstellings moet ooreenstem met die vorm se ontwerpspesifikasies. Om 'n vorm te dwing om buite sy beoogde bereik te loop, is misbruik. Dit versnel slytasie dramaties en lei tot permanente, onherstelbare skade.
Tydige herstelwerk
Klein skade gebeur. Ligte skrape op 'n holte-oppervlak. Klein duike van 'n gevalde onderdeel. Gelokaliseerde slytasie op 'n afsluiter. Jy maak dit onmiddellik reg. Polering verwyder die krap. Puntsweiswerk vul 'n duik, dan sny jy die oppervlak weer.
Die gevaar is vertraging. Ignoreer 'n klein defek, en dit ontwikkel. 'n Kras word 'n groef. 'n Duik word 'n kraak. Gelokaliseerde slytasie versprei. Wat 'n eenvoudige herstelwerk van dertig minute was, het 'n volledige holtevervanging geword. Dis onomkeerbare skade. Dis 'n dooie vorm. So, tydige ingryping is die sleutel. Maak dit nou reg, of koop later 'n nuwe vorm. Jou keuse.
Gevolgtrekking
So jy wil 'n goeie vorm hê. 'n Langdurige een. Dit kom uit baie stadiums wat saamwerk. Nie een nie. Nie twee nie. Almal van hulle. Ontwerp. Materiaalkeuse. Masjinering. Montering. Onderhoud. Elke skakel in daardie ketting moet hou.
Hier is die harde waarheid. 'n Enkele swak skakel breek die hele ding. 'n Perfekte ontwerp gebou van swak staal faal. 'n Perfekte holte wat swak gemasjineer is, faal. 'n Perfekte vormverloop sonder onderhoud faal. Die ketting is net so sterk soos sy swakste punt.
So die les is eenvoudig. Jy gee aandag aan elke stadium. Van die eerste skets op 'n skerm tot die laaste deel wat op 'n Dinsdagmiddag uitgewerp word. Dit is hoe jy hoë gehalte kry. Dit is hoe jy 'n vorm kry wat hou.
Kies NOBLE vir die beste Spuitvorm vervaardiging
Ons is 'n presisie-CNC- bewerkingsfabriek. Inspuitvorms en presisiekomponente is ons kernwerk. Jare op die werksvloer het ons een ding geleer. Vormkwaliteit is nie geluk nie. Dit is die som van noukeurige werk in elke stadium waardeur ons pas geloop het. Ontwerp. Materiaalkeuse. Bewerkingspresisie. Montering. Onderhoud. Geen kortpaaie nie.
Hier is wat ons doen. CNC-freeswerk , EDM, draadsny , oppervlakslypwerk en presisiepolering. Ons hanteer die volle reeks vormstaal. P20 en 718 vir standaardwerk. S136 en NAK80 vir hoëglans en hoë volume. Korrosiebestande vlekvrye staal vir die nare plastiek soos PVC. Hittebehandeling en oppervlakafwerking is intern. Ons beheer die hele proses.
Twee sertifikate is vir ons belangrik. ISO 9001:2015 vir algemene gehaltebestuur. En ISO 13485:2016 vir mediese toestelle. Hierdie is nie muurversierings nie. Dit beteken konsekwente gehalte, volle naspeurbaarheid van materiale en prosesse, aktiewe risikobestuur, en 'n stelsel wat mettertyd beter word. Dit geld of ons nou 'n vorm vir 'n motorklem of 'n kritieke toestelkomponent sny.
Benodig u 'n prototipe-vorm om 'n ontwerp te toets? Ons doen dit. Benodig u hoë-volume produksiegereedskap wat vir miljoene siklusse loop? Ons bou dit. Benodig u 'n komplekse multi-holte vorm met glyers en hefmeganismes? Dit is ons daaglikse werk. Ons het die toerusting, die gesertifiseerde prosesse en die ervaring. U kry 'n betroubare, hoëprestasie-gereedskap.
FAQ
Wat is die tipiese levertyd vir 'n inspuitvorm?
Dit hang af. 'n Eenvoudige prototipe-vorm met een holte? Dit kan een tot twee weke neem. 'n Hoëpresisie-produksievorm met veelvuldige holtes, glybane en nou toleransies? Dit duur vier tot vyf weke of meer. Ons kyk na jou onderdeelontwerp en jou volumebehoeftes. Dan gee ons jou 'n werklike tydlyn.
Hoe lank sal 'n inspuitvorm hou?
Die lewensduur van die vorm is nie 'n enkele getal nie. Dit hang af van die staal, die plastiek, die siklustoestande en hoe goed jy die gereedskap onderhou. Vir 'n standaard produksievorm in P20 of 718, verwag 500 000 tot 1 000 000 skote. As jy hoë volumes of skuurmateriale soos glasgevulde nylon gebruik, stap op na premium staal soos S136 of NAK80. Met behoorlike onderhoud kan dit meer as 1 000 000 skote oorskry.
Kan jy help om my onderdeelontwerp te verbeter vir beter vormbaarheid?
Absoluut. Ons bied DFM-oorsigte. Ons ingenieurs kyk na jou onderdeel en maak spesifieke voorstelle. Pas die trekhoek hier aan. Verdeel die wanddikte daar. Voeg 'n radius by daardie skerp hoek by. Verander die skeidingslynligging. Hierdie klein veranderinge verminder defekte, verkort siklustye en verleng die vormlewe. Dit bespaar jou dikwels aansienlike geld oor die leeftyd van die projek.
Watter defekte kan voorkom as die vorm swak ontwerp of onderhou word?
Jy sal hulle aan jou kant sien. Kort skote waar die holte nie vul nie. Sinkmerke op dik dele. Kromming wat die onderdeel uit vorm buig. Flits langs die skeidingslyn. Brandmerke van vasgekeerde lug. Swak sweislyne waar twee vloeifronte swak ontmoet. Oppervlakvlekke wat die voorkoms bederf. Soos ons vroeër bespreek het, kan dit teruggevoer word na swak ontwerp, swak verkoeling, swak ventilasie of swak onderhoudsgewoontes.
Watter soorte vorms vervaardig jy?
Ons dek die volle reeks. Tweeplaatvorms vir eenvoudige onderdele. Drieplaatvorms vir puntvormige openinge. Warmloopvorms vir verminderde afval en vinniger siklusse. Losdraaivorms vir geskroefde onderdele. Familievorms wat verskeie onderdeelgeometrieë in een skoot uitvoer. Ons bou ook prototipevorms vir ontwikkelingswerk en lae-volume proeflopies.
Voer julle vorms internasionaal uit?
Ja. Ons verskeep vorms aan kliënte regoor die wêreld. Ons hanteer behoorlike verpakking om roes tydens vervoer te voorkom. Korrosiebeskerming, verseëlde kratte en volledige verskepingsreëlings. Jou vorm arriveer gereed om te monteer en te gebruik.
Hoe kry ek 'n kwotasie?
Stuur vir ons u onderdeeltekening. Beide 2D- en 3D CAD-lêers is die beste. Vertel ons van u beraamde jaarlikse volume en u voorkeurmateriaal. Ons span hersien die vereistes. Ons stuur 'n mededingende kwotasie en ons aanbevole vormontwerpbenadering terug. Eenvoudig.







