
Vir enigiemand in die spuitgietbedryf is masjienafstemming 'n daaglikse taak. Maar om elke masjien net reg te stel – of jy nou 'n ervare veteraan of 'n nuwe vakleerling is – is altyd 'n ware uitdaging. Hoekom? Omdat materiale, vormtemperatuur, masjientoestand, gereedskap en selfs die werkswinkelomgewing almal verskillende vereistes het. 'n Gekwalifiseerde produk en hoë doeltreffendheid is die uiteindelike doelwitte van afstemming. Dit is wat ons hier gaan ondersoek, met daardie doelwitte as ons riglyn.
Spuitgieten Masjienkontroles
1. Skootkapasiteit
Kontroleer dit direk op die masjien. Die naamplaatjie wys gewoonlik die maksimum skootvolume. Indien daar geen naamplaatjie is nie, stel die skootvolume op sy maksimum, laat 'n volle skoot loop, spuit die smelt uit en weeg dit. Dit is jou masjien se werklike maksimum skootkapasiteit.
Let wel: Skootkapasiteit wissel met materiaaldigtheid—sommige materiale is digter as ander.
2. Skroef- en terugslagklep seëlintegriteit
Goeie verseëling tussen die skroef en die terugslagklep is noodsaaklik vir stabiele prosesparameters.
Hoe om te kyk:
Nadat die vorm gemonteer is, voer een normale semi-outomatiese siklus uit. Wanneer die afkoeling begin, skakel oor na die handmatige modus. Plastiseer weer totdat die skroef vol is, en spuit dan met die hand. Hou die skroefposisie dop. Laat die inspuitdruk los en kyk of die skroef terugveer. As dit terugveer, is die seël goed, en die skroef en terugslagklep is reg.
Vir groter akkuraatheid kan jy 'n staalplaat in plaas van 'n vorm gebruik. Druk net die spuitstuk teen die plaat, spuit met die hand in en kyk vir terugvering. Maak ook seker dat daar geen smelt uit die spuitstuk lek nie.
As die skroef nie terugveer nie, is die terugslagklep waarskynlik foutief en moet dit geïnspekteer en herstel word.
3. Inspuitdruktoets
Opstelling: Plaas 'n druksensor op 'n staalplaat, met 'n aluminiumplaat bo-op die sensor. Druk die spuitstuk teen die aluminiumplaat.
Prosedure: Stel die masjien se inspuitdruk soos volg, en spuit drie keer op elke vlak:
- 10 Bar (3x)
- 50 Bar (3x)
- 90 Bar (3x)
- 130 Bar (3x) — toets meer gereeld as jy hierdie drukbereik gereeld gebruik
- 150 Bar (3x)
Kontroleer elke keer of die werklike druk wat op die druktoetser vertoon word, ooreenstem met die ingestelde druk. Teken alles aan.
Indien die afwyking 5% oorskry, moet die masjien se vertoonde waarde aangepas word of die toerusting benodig onderhoud.
4. Smelttemperatuurtoets
Temperatuurtoetsing word in twee tipes verdeel:
- Droogtemperatuur (hopper)
Gebruik 'n temperatuurmeter om bo en onder die hopper te meet. Dit is eenvoudig, en die meeste droogtoerusting vertoon dit reeds. (As jy meer besonderhede benodig, los 'n boodskap—gesels graag.)
- Inspuiting smelt temperatuur
Dit is moeiliker. Die masjien wys 4-5 temperatuursones, maar terwyl dit loop, kan jy nie maklik verifieer of daardie lesings akkuraat is nie—jy vertrou meestal die skerm. 'n Derdeparty-kontrole is moeilik.
Een rowwe metode: trek die inspuiteenheid terug, spoel die smelt uit en peil die geëxtrudeerde materiaal onmiddellik. Vergelyk daardie lesing met die temperatuurinstelling van die eerste sone. As die verskil meer as ongeveer 10% is, is die masjien se temperatuurlesings waarskynlik verkeerd – vervang die termokoppel of herkalibreer.
Die meet van die interne smelttemperatuur is selfs moeiliker. Jy sal die skroef en spuitstuk moet uitmekaar haal, en dan 'n sonde diep in die loop moet insteek met 'n toebehore.
Dit gesê, uiterste presisie hier is nie altyd krities nie - die meeste van die hitte kom eintlik van skroefskêr, nie net die loopverwarmers nie.
Pasop: Op ouer masjiene kan verwarmerbande aansienlik oorskiet tydens temperatuurstyging. Dit kan die materiaal plaaslik verkleur (vergel/brand). Dit gebeur dikwels wanneer verwarmers, termokoppels of beheerborde vervang is met wanpassende, nie-gekalibreerde onderdele van verskillende bondels, wat lei tot swak temperatuurkonsekwentheid.
Onderhoud van vorms
Daar is baie soorte vorms: enkelplaat, tweeplaat, sykern-trekvorms, en meer. Die finale keuse van vorm word uiteindelik deur die produk self bepaal.
’n Goeie vorm laat ons werk maklik voel. ’n Swak ontwerpte vorm, aan die ander kant, kan eindelose hoofpyn veroorsaak. Maar uiteindelik kom die perfekte oplossing gewoonlik neer op kommunikasie of vormwysiging.
Behoorlike skimmelonderhoud is noodsaaklik – en dit is iets wat ons kan beheer. Ons moet dit dus so goed as moontlik doen.
Na Produksie
Sodra produksie klaar is, maak seker dat jy:
- Gebruik 'n luggeweer om enige water of verkoelingsvloeistof binne die vorm uit te blaas.
- Verseël die poorte met proppe om te verhoed dat roes of vreemde materiaal tydens berging inkom.
- Wend roeswerende olie aan op die vormoppervlak om oppervlakkorrosie te voorkom.
- Bêre die vorm op 'n behoorlike vormrak – nooit direk op die vloer nie.
Veiligheidsnota: Wees altyd versigtig wanneer u vorms skuif. Veiligheid en gesondheid kom eerste – dit is die fondament om 'n bestaan te maak. As iets gevaarlik (of selfs potensieel gevaarlik) voel, let op en verbeter die situasie.
Interne skimmelonderhoud
Tydens produksie kan baie gas en puin binne die vorm ophoop. Met verloop van tyd kan dit die gladde beweging van uitwerppenne en insetsels, sowel as ventilasie, beïnvloed. Dit kan ook swart spikkels op die onderdele veroorsaak, en in ernstige gevalle selfs die uitwerppenne vassteek.
Om daardie rede moet elke komponent voor en na elke produksielopie uitmekaar gehaal en skoongemaak word.
Die vet en oorskot op uitwerppenne en insetsels kan hardnekkig en moeilik wees om te verwyder. Die doeltreffendste metode wat ek tot dusver gevind het, is om skuurpapier te gebruik.
Ek het nog nie 'n skoonmaakmiddel teëgekom wat hierdie soort hardnekkige olie vinnig verwyder nie. Sterk sure kan werk, maar die dampe is onaangenaam – ons vormtegnici kan dit nie verdra nie, so hulle verkies steeds skuurpapier. Boonop is chemiese skoonmaakmiddels moeilik om behoorlik weg te gooi en kan jou in die moeilikheid bring met omgewingsreguleerders.
Onderhoud van Vormtemperatuurbeheerders (Water / Olie Termolators)
Die vormtemperatuurbeheerder (termometer) is verantwoordelik vir die afvoer van hitte uit die vorm tydens produksie. Die temperatuurinstelling word bepaal deur beide die voorkoms van die onderdeel en die siklusdoeltreffendheid – dus speel die vormtemperatuurbeheerder 'n sleutelrol.
Temperatuurkontrole
Temperatuur moet met 'n vloeiwatertermometer gekontroleer word. Installeer die termometer by beide die vorm se inlaat en uitlaat. Dit stel jou in staat om beide die temperatuurstatus en die vloeitempo volledig te monitor.
Om die vloeigedrag na te gaan, heg 'n deursigtige slang aan die uitlaat. Dit laat jou toe om te sien of die vloei turbulent of laminêr is:
- Onstuimige vloei— jy kan duidelik sien hoe die water beweeg en meng.
- Laminêre vloei— die water lyk stil of beweeg glad sonder om te meng.
Wat die vorm benodig, is turbulente vloei . Laminêre vloei kan nie effektief hitte van die vorm af wegvoer nie.
Afkoelmedium
Die keuse van verkoelingsmedium maak 'n groot verskil:
| Medium | Maksimum Temperatuur |
| Suiwer water | 100 ° C (212 ° F) |
| Water met 'n druktenk | 120 ° C (248 ° F) |
| Olie | 180 ° C (356 ° F) |
Hou in gedagte: 'n bietjie hitte gaan altyd langs die pype verlore, dus die werklike temperatuur by die vorm kan effens laer wees as die ingestelde temperatuur.
Belangrike Inspuitgietprosesparameters
1. Vattemperatuur
Plastiek kan slegs in die vorm ingespuit word wanneer dit in 'n gesmelte toestand is. Die loop word verhit deur verwarmerbande, wat hitte na die plastiek binne oordra om dit te smelt. Afhangende van die looplengte, kan verskeie verwarmerbande geïnstalleer word, en die temperatuur van elke sone moet individueel ingestel word volgens die materiaal wat verwerk word. Hierdie ingestelde temperature beïnvloed uiteindelik die werklike smelttemperatuur. Daarbenewens het die skuif wat deur skroefrotasie gegenereer word, ook 'n beduidende impak op die smelttemperatuur. Aanbevole smelttemperature kan by die materiaalverskaffer verkry word.
2. Vormtemperatuur
Spuitgietvorming is 'n hitte-oordragproses — die smeltsel koel geleidelik binne die vorm af. Die vormtemperatuur word ingestel op die vormtemperatuurbeheerder (termometer), wat 'n hitte-oordragvloeistof soos water of olie sirkuleer. Tipies word water gebruik vir vormtemperature onder 100°C, terwyl olie vir hoër temperature gebruik word. Elektriese verwarmingsstawe kan ook in sommige gevalle gebruik word. Sommige spuitgietmasjiene laat direkte beheer van hierdie vormtemperatuureenhede vanaf die beheerpaneel toe. Aanbevole vormtemperature kan van die materiaalverskaffer verkry word.
3. Inspuitspoed
Inspuitspoed verwys na die lineêre spoed waarteen die skroef die plastieksmelt in die vorm stoot.
Die inspuitspoed moet so vinnig as moontlik wees, sodat die smelt gesmelt bly totdat die holte gevul is. Sodra die vorm vol is, eindig die inspuiting.
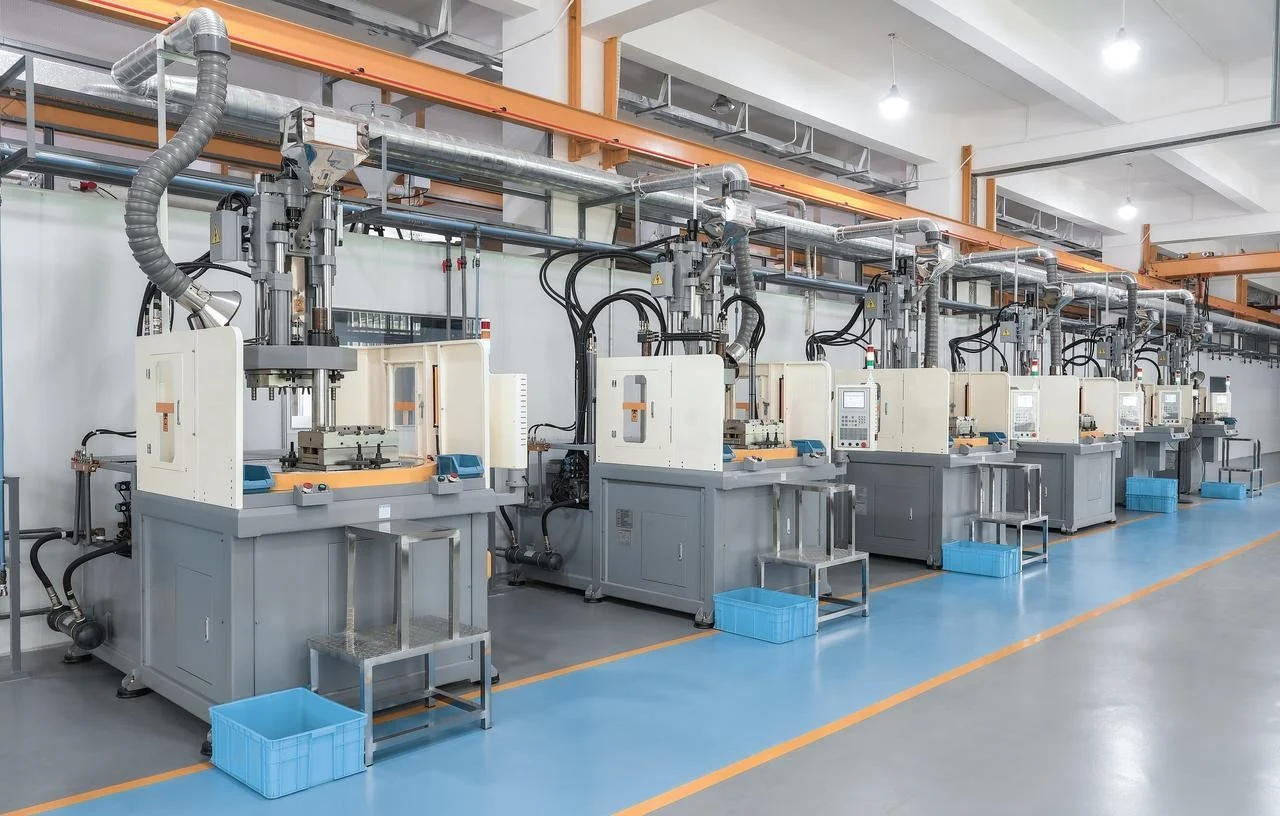
4. Inspuitdruk
Inspuitdruk is die druk wat by die skroefpunt op die smeltsel toegepas word om die ingestelde inspuitspoed te handhaaf. As die viskositeit van die plastiek toeneem, neem die krag (of druk) wat benodig word om die ingestelde spoed te handhaaf ook toe. Daarom is dit baie belangrik om 'n konstante spoed tydens inspuiting te handhaaf. Vir 'n robuuste proses moet die masjien altyd voldoende druk beskikbaar hê. 'n Drukvaltoets kan gebruik word om inspuitdruk te optimaliseer.
5. Pakdruk
Pakking is die eerste subfase van die kompensasiefase. Nadat die vorm tydens inspuiting gevul is, moet bykomende plastiek ingepak word om te kompenseer vir daaropvolgende krimping. Die druk wat in hierdie stadium op die smelt toegepas word, word pakdruk genoem. Pakdruk is een van die belangrikste parameters vir die bepaling van krimping en afmetings van die onderdeel.
6. Paktyd
Paktyd is die duur waarvoor pakdruk toegepas word. Hekvriestoetsing kan gebruik word om data te verkry vir die optimalisering van paktyd.
7. Houdruk
Houdruk is die tweede substadium van die kompensasiefase. Dit is die druk wat op die smelt toegepas word om te verseker dat die smelt nie die holte oorvul of daaruit terugvloei nie. Teoreties vind geen plastiese vloei plaas gedurende hierdie stadium totdat die hek vries nie.
8. Houtyd
Houtyd is die duur waarvoor houdruk toegepas word. Hekvriestoetsing kan ook gebruik word om houtyd te optimaliseer.
9. Skroefspoed
Skroefspoed verwys na die rotasiespoed van die skroef tydens plastisering (skroefherwinning). Oor die algemeen benodig kristallyne materiale hoër skroefspoed as amorfe materiale. Tans is daar geen volwasse tegnologie om skroefspoed direk te optimaliseer nie. Indirekte metodes word tipies gebruik, soos die meting van smelttemperatuur en die kontrolering van verbrande of ongesmelte deeltjies in die smelt.
10. Terugdruk
Teendruk is die druk wat agter die skroef tydens plastisering toegepas word om eenvormige smelting te bevorder en vlugtige stowwe te verwyder. Tans is daar ook geen volwasse tegnologie om teendruk te optimaliseer nie.
11. Verkoelingstyd
Afkoeltyd is die tydperk waartydens die vorm toe bly terwyl die plastiek afkoel tot die uitwerptemperatuur. Nadat die afkoelfase verby is, maak die vorm oop en word die onderdeel uitgewerp. Die ingestelde afkoeltyd is egter nie die werklike afkoeltyd nie. Afkoeling begin sodra die smelt die vormoppervlak raak. Daarom is die werklike afkoeltyd gelyk aan: inspuittyd (vultyd) + ingestelde paktyd + ingestelde houtyd + ingestelde afkoeltyd. Afkoeltyd kan ook geoptimaliseer word deur gebruik te maak van ontwerpte eksperimente.
12. Skootgrootte (Meting)
Skootgrootte staan ook bekend as metering. Die skroef se nulposisie is wanneer die skroef heel voor in die loop is. Soos die skroef agteruit beweeg, versamel dit gesmelte plastiek. Die ingestelde afstand wat die skroef agteruit beweeg, word die skootgrootte genoem. Skootgrootte word uitgedruk in lineêre afstand of volume. Skootgrootte kan bereken word op grond van die totale inspuitgewig en smeltdigtheid. Omdat smeltdigtheid egter van temperatuur afhang – wat moeilik is om presies te meet – is die berekende skootgrootte gewoonlik slegs 'n skatting. Skootgrootte moet ook aangepas word tydens verpakking en hou op grond van die werklike kussing.
13. Oordragposisie (Oorskakelpunt)
Die punt waar die inspuitfase na die kompensasiefase oorskakel, word die oordragpunt genoem. Wanneer hierdie skakelaar deur die skroefposisie geaktiveer word, word dit die oordragposisie of omskakelpunt genoem. Omskakeling kan ook deur tyd, hidrouliese druk of 'n eksterne sein geaktiveer word. Teoreties behoort die vorm 100% met die smelt by die oordragposisie gevul te wees. In die praktyk word die vorm egter dikwels tot effens minder as 100% gevul voordat die kompensasiefase begin.
Ander Parameters (Minder Krities)
Die volgende parameters hoef nie so gereeld aangepas te word soos die 13 parameters hierbo nie, en hulle het ook nie 'n wesenlike impak op produkgehalte nie.
Dekompressie- of terugsuigafstand
Omdat skroefherwinning (plastisering) onder teendruk plaasvind, word die smelt aan die voorkant van die skroef saamgepers en het interne druk. Tydens skroefherwinning is die gevormde onderdeel en lopende buis steeds binne-in die vorm. Sodra die vorm oopmaak, skei die spuitmond van die spuitstuk, die druk in die smelt word vrygestel, en die smelt kan uit die spuitstuk kwyl. Daarom, wanneer skroefherwinning eindig, moet die skroef 'n kort ekstra afstand terugbeweeg om die interne druk te verlig. Hierdie afstand word die dekompressie-afstand of suigafstand genoem. Tipies is hierdie afstand kort (minder as 10 mm). Te veel suigkrag kan oppervlakdefekte op die onderdeel veroorsaak.
Verpakkingssnelheid
Pakspoed is die lineêre spoed van die skroef tydens die kompensasiefase. Op sommige spuitgietmasjiene is dit slegs 'n opsionele parameter.
finale Nota
As jy na die beheerpaneel van 'n moderne spuitgietmasjien kyk, kan jy oorweldig voel deur die aantal verskillende parameters en opsies. Masjiene het dikwels verskeie moniteringskerms om produkgehalte en produksiedoeltreffendheid na te spoor. Masjienvervaardigers sluit soms ook onnodige beheerfunksies in. Byvoorbeeld, sommige masjiene bied tien stadiums van drukkeuse vir die pak- en houfases. In die meeste sistematiese spuitgietprosesontwikkeling behoort twee stadiums van druk voldoende te wees. In sommige gevalle – om te vergoed vir ontwerpfoute in die onderdeel of vorm – moet prosesingenieurs egter meerstadiumprosesse gebruik.
Gevolgtrekking
Die pad van masjienafstemming mag dalk lyk soos om net skroewe te draai en parameters aan te pas, maar in werklikheid is dit 'n diep gesprek met materiale, toerusting, vorms en die omgewing. Elke masjien het sy eie persoonlikheid. Elke materiaal tree anders op. Slegs deur voortdurende waarneming, opname en opsomming kan jy werklik vlot in hierdie gesprek raak.
Oor NOBLE
Hier is wie ons is. 'n Presisie CNC-masjineringswinkel . Ons fokus op kwaliteit en konsekwentheid. Dis die fondament.
Hierdie artikel het oor spuitgietwerk gehandel. Maar ons werklike kundigheid is anders. Ons doen CNC-bewerking. Freeswerk . Draaiwerk . Pasgemaakte onderdele in metaal en plastiek. Wye reeks materiale.
Ons sertifikate maak saak:
ISO 9001:2015 — Gehaltebestuurstelsels. Die basislyn.
ISO 13485:2016 — Gehaltebestuur van mediese toestelle. Strenger. Meer naspeurbaarheid.
Dit is nie kentekens nie. Dit beteken dat ons ons prosesse beheer. Ons hou alles dop. Ons verbeter voortdurend. Mediese werk. Motorwerk. Algemene nywerheid. Dieselfde standaarde geld vir alles.
Hier is ons oortuiging. Goeie vervaardiging volg dieselfde reëls wat ons hier uiteengesit het. Ken jou masjien. Beheer jou veranderlikes. Moet nooit ophou om beter gehalte na te jaag nie.
FAQ
Hoe gereeld moet ek die seël van die terugslagklep nagaan?
Kontroleer dit wanneer jy materiale omruil. Kontroleer dit as die proses begin dryf. Kyk na die gewig van die onderdeel – as dit rondbons, is dit 'n teken. Baie tegnici doen 'n seëltoets tydens vormveranderings. Vang dit op voordat dit slegte onderdele maak, nie daarna nie.
Waarom stem my smelttemperatuur nie ooreen met die temperatuurinstellings van die vat nie?
Twee dinge gebeur. Eerstens, die vatinstellings is slegs 'n deel van die storie. Die skroef sny die plastiek af terwyl dit draai, en dit voeg werklike hitte by. Tweedens, die hardeware lieg dalk vir jou. Ou masjiene met wanpassende verwarmerbande of slegte termokoppels gee vals lesings. Gebruik 'n sonde om die werklike smelttemperatuur te meet. Dit vertel jou wat regtig aangaan.
Kan ek water gebruik vir skimmeltemperature bo 100°C?
Nee. Water kook teen 100°C onder atmosferiese druk. As jy 'n hoër druk benodig, het jy twee opsies. 'n Drukwaterstelsel verhoog die kookpunt. Of jy skakel oor na olie. Oliestelsels werk tot 180°C. Dis standaard vir hoëtemperatuurtoepassings.
Hoe voorkom ek mufroes tydens berging?
Blaas elke verkoelingskanaal met saamgeperste lug uit. Maak dan die poorte toe. Bedek alle blootgestelde oppervlaktes met roeswerende olie—holte, kern, monteerplate. Moet nooit die vorm op die vloer plaas nie. Gebruik 'n rak. Hou dit droog. Roes begin die oomblik as jy ophou aandag gee.







