
Inleiding
Soos baie mense weet, maak vinnige snywerk gewoonlik presisie dood. Hoë kwaliteit aandrywers kos deur die dak. Dit voel elke keer soos 'n kompromie. Waterstraalsny speel net nie daardie spel nie. Dit gee jou albei. 'n Pomp stoot water tot uiterste druk - tot 90 000 psi. Dan blaas dit deur 'n klein gaatjie. Jy voeg granaatskuurmiddel by daardie stroom. Daardie mengsel sny deur enige metaal soos 'n warm mes deur botter, maar sonder die hitte. Geen gesmelte kante nie. Geen verharde sones nie. Daarom gebruik winkels dit nou oral.
Kom ons wees direk. As jy metaalkomponente vir robotte, motors of fabrieksmasjiene maak, los hierdie metode werklike probleme op. Jy behou die materiaal se oorspronklike struktuur ongeskonde. Jy handhaaf streng toleransies, onderdeel na onderdeel. Jy skakel oor van dun wiggies na 'n ses-duim staalplaat sonder om gereedskap te verander. Daardie veelsydigheid is moeilik om te klop.
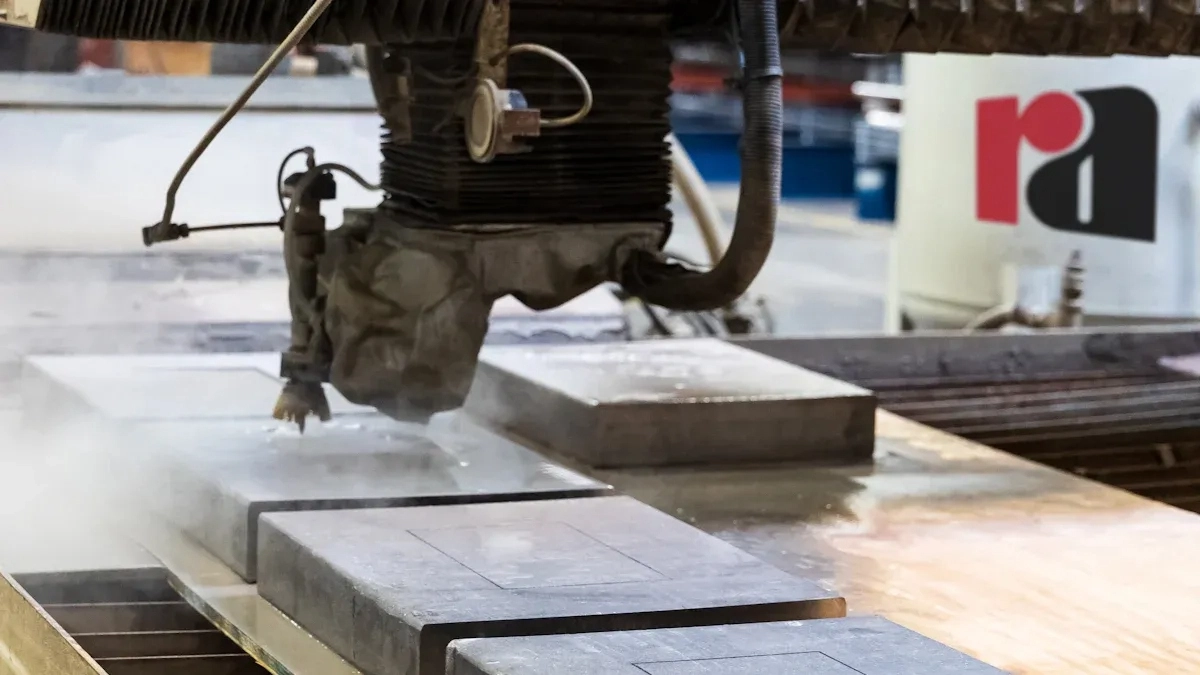
Hoe Skuurwaterstraalsnywerk vir Metale Werk
Hier is hoe die masjien eintlik metaal sny. 'n Pomp stoot water tot waansinnige druk - tussen 60 000 en 90 000 psi. Daardie water skiet deur 'n klein opening, miskien 0.01 duim breed. Dan word die granaatskuurmiddel in die stroom binne-in 'n mengbuis getrek. Die water versnel daardie skerp deeltjies. Wat die metaal tref, is nie water nie. Dis 'n hoëspoed-sandblaser wat teen twee keer die spoed van klank beweeg.
Die snyaksie is suiwer erosie. Elke skuurdeeltjie verwyder 'n mikroskopiese skyfie. Geen hitte bou op nie. Geen smelting vind plaas nie. Die metaal se interne struktuur bly presies soos dit was voordat die sny begin het.
Kyk nou na die alternatiewe. Lasersny gebruik 'n gefokusde ligstraal. Dit smelt deur die materiaal. Daardie hitte skep 'n hitte-geaffekteerde sone, of HAZ. Die rande word hard en bros. Soms moet jy hulle herwerk.
Plasmasny is vinniger op 'n dik plaat, maar die afwerking is grof. Jy kry ook aansienlike HAZ. Die rand moet dalk geslyp word voor sweiswerk.
CNC-freeswerk gee jou presisie. Geen twyfel daaroor nie. Maar vir 'n groot plaat is dit stadig. Die gereedskap beweeg heen en weer en sny 'n nou kerf. Jy slyt ook eindfrese uit. 'n Waterstraal bly net ure lank deur dieselfde spuitstuk gaan.
Belangrike voordele vir metaalkomponentvervaardiging
Kom ons kyk na die werklike voordele. Hierdie maak saak op die werksvloer.
Geen hitte-geaffekteerde sone
Lasers en plasma genereer hitte. Daardie hitte veroorsaak probleme. Dun metale kromtrek. Verharde staal verloor hul humeur. Mikrokrake vorm langs die snykant. Jy sien hulle dalk nie, maar hulle is daar.
Waterstraal vermy al hierdie dinge. Die snyaksie is suiwer meganiese erosie. 'n Deeltjie tref die metaal en verwyder 'n klein skyfie. Geen hitte bou op nie. Die materiaal se interne struktuur—korrelgrense, hardheid, tempering—bly presies soos dit was voordat die sny begin het.
Dit maak saak vir regte onderdele. Dink aan 'n lugvaartbeugel. Of 'n robotarmskakel, of enige komponent wat gesweis moet word na sny. 'n Hitte-geaffekteerde sone skep swak punte. Waterstraal laat niks om oor bekommerd te wees nie.
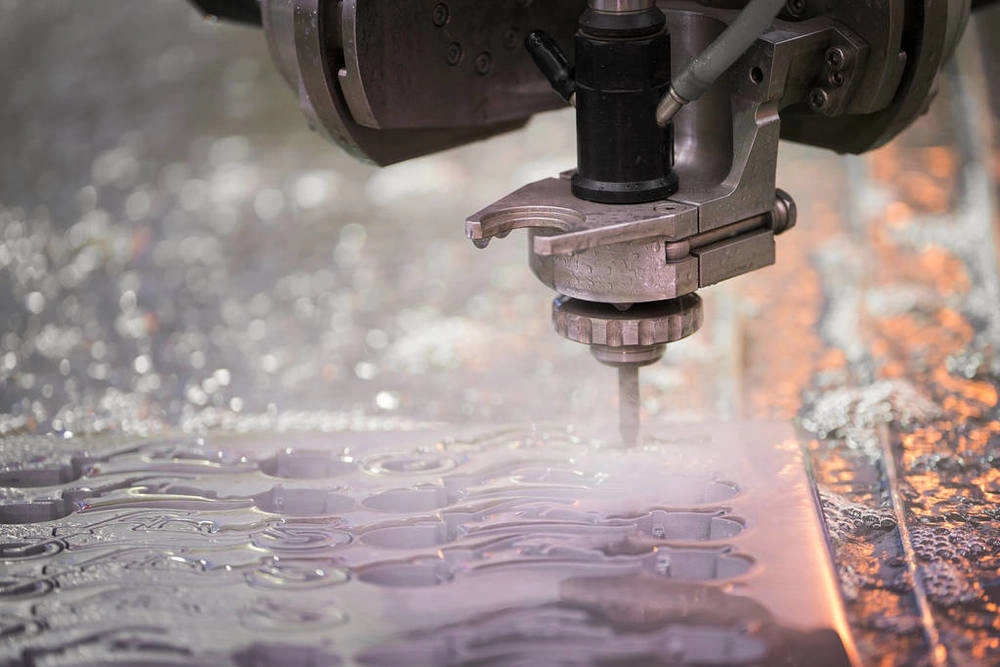
Sny enige metaal
Jy noem dit, hierdie masjien sny dit.
Sagte metale soos aluminium, koper en koper sny skoon. Geen smelting nie. Geen brame wat agter die sny sleep nie.
Harde metale soos vlekvrye staal, titanium, Inconel en gereedskapstaal? Geen probleem nie. Diktes tot ses of selfs tien duim. Dieselfde spuitstuk sny dun vulplate en dik plate sonder om enigiets te verander.
Eksotiese legerings vir lugvaart of mediese robotika? Werk perfek. Materiaalsertifisering is nie 'n probleem nie. Die proses verander nie die chemie of struktuur nie.
Presisie en herhaalbaarheid
Hou toleransies tussen plus of minus een tot drieduisendstes van 'n duim. Dis werklike akkuraatheid op 'n dik plaat.
Die kerf – die breedte van die materiaal wat verwyder word – is klein, miskien 0.03 duim. Dit laat jou toe om dele naby mekaar op die plaat te nes. Afval verminder aansienlik. Wanneer jy duur metale soos titanium of Inconel sny, tel daardie besparings vinnig op.
Geen brame, geen sekondêre afwerking
Die randkwaliteit is glad direk vanaf die masjien. Geen brame nie. Geen gekartelde lyne nie. Geen growwe kolle nie.
Dit elimineer ontbraming. Dit verminder slyptyd. Jy slaan dikwels sekondêre bewerking heeltemal oor. Die onderdeel gaan van die waterstraal na die volgende bewerking of direk na montering. Dis ware kostebesparings, nie net praatjies nie.
Metaalkomponente ideaal vir waterstraalsny
Hier is 'n praktiese uiteensetting. Verskillende onderdele, verskillende metale, dieselfde masjien.
| Komponent tipe | Gewone metale | Waarom Waterstraal Uitblink |
| Strukturele rame en basisplate | Aluminium, vlekvrye staal, staal | Sny 'n dik plaat sonder om hitte in te bring. Die onderdeel bly plat. Geen kromtrekking beteken dat dit die eerste keer korrek aanmekaargesit word. |
| Robotarms en skakels | Aluminium, Titanium, Koolstofvesel | Dunwandige strukture is sensitief vir hitte. Waterstraal vermy dit heeltemal. Geen vervorming nie. Geen delaminasie op komposiete nie. |
| Ratblanks en Tandwiele | Geharde Staal, Vlekvrye Staal | Jy kan materiaal sny wat reeds hittebehandel is. Die tande kom skoon uit. Dikwels slaan jy hittebehandeling na bewerking heeltemal oor. |
| Hakies en monteerplate | Verskeie metale | Benodig u vinnig 'n pasgemaakte hakie? Geen harde gereedskap nie. Geen wagtyd vir 'n laserprogrammeerder nie. Laai die lêer, sny die onderdeel, stuur dit. |
| Hitteafvoere en -omhulsels | Aluminium, koper | Hitte is die vyand hier. ’n Laser sal die termiese geleidingsvermoë by die snykant afbreek. Waterstraal laat die materiaaleienskappe onaangeraak. Die oppervlakafwerking bly skoon. |
| Shims en spasieerders | Veerstaal, vlekvrye staal | Diktebeheer is alles. 'n Braam op 'n vulplaat gooi die stapel af. Waterstraal produseer 'n skoon rand. Geen sekondêre vyl of tuimel nie. |
Waterstraal vs. Ander Snymetodes vir Metale
Hier is die direkte vergelyking. Kyk na die faktore wat eintlik jou besluit op die werksvloer dryf.
| faktor | Waterjet Sny (Skurend) | Laser sny | Plasma sny | CNC Milling |
| Hitte-geaffekteerde sone | Geen. Nul. Die sny is meganiese erosie. | Ja. Beduidend op dikker materiale. | Ja. Groot gevaarlike stowwe. Verander metaaleienskappe. | Minimaal, maar gereedskapwrywing genereer plaaslik hitte. |
| Maksimum dikte (staal) | Tot 10 duim. Dieselfde spuitstuk. | Ongeveer 1 cm vir 'n skoon snit. Val vinnig af. | Tot 2 duim, maar die rand word grof en skuins. | Onbeperk in teorie. Maar voerspoed word pynlik stadig. |
| Rand kwaliteit | Uitstekend. Glad. Gereed vir sweiswerk. | Uitstekend op dun dikte. Drup op 'n dik bord. | Ru. Slak aan die onderrand. Benodig skoonmaak. | Uitstekend. Bewerkte afwerking. |
| Materiële afval | Laag. Nou kerf, digte nesvorming. | Laag. Soortgelyke kerfwydte. | Hoog. Breër kerf, growwer nesvorming. | Matig tot hoog. Spaanderverwydering verwyder materiaal. |
| Gereedskapskoste | Geen gereedskap nie. Dieselfde spuitstuk vir alles. | Geen gereedskap nie. Gas- en lensverbruiksgoedere. | Geen gereedskap nodig nie. Verbruikbare elektrodes. | Hoog. Bevestigingsmiddels, bankskroewe, eindfrese, gereedskaphouers. |
| Spoed (Dun Metaal) | Stadiger. Versnelling is beperk. | Vinniger. Baie vinnig op plaatmetaal. | Vinniger. Vinnig vir growwe snitte. | Stadig. Programmering en gereedskapspadtyd. |
| Spoed (Dik Metaal) | Vinniger. Dit hou net aan sny. | Kan nie 'n dik bord skoon sny nie. | Matig. Vinnig maar rof. | Baie stadig. Oorstap en snydiepte beperk toevoer. |
Die patroon is duidelik. Waterstraal is nie die vinnigste op dun plate nie. Laser wen daar. Maar vir dik plate, vir materiale wat sensitief is vir hitte, vir buigsaamheid sonder gereedskap, het waterstraal geen werklike kompetisie nie.
Toepassings oor metaalgefokusde nywerhede
Kom ons kyk na waar hierdie metode eintlik gebruik word. Elke bedryf het 'n ander probleem. Waterstraal los dit op.
Robotics & Automation
Dink aan 'n robotarm. Dit moet vinnig beweeg. Dit moet presies geposisioneer word. Die onderdele moet lig wees. Aluminium is die voor die hand liggende keuse. Maar dun aluminium vervorm onder hitte. 'n Laser of plasma sal die struktuur verdraai.
Waterstraal sny daardie onderstelplate, daardie gereedskapmonterings aan die einde van die arm, daardie presisieskakels. Geen hitte beteken dat die onderdeel plat bly. Die arm bly akkuraat.
Lugdiens
Hier is die materiaal dikwels titanium of Inconel. Duur legerings. Elke onderdeel kom met 'n sertifiseringsmerk. Jy kan nie die metaal se eienskappe verander nie. Moegheidslewe is 'n veiligheidskwessie.
'n HAZ skep mikrostrukturele veranderinge. Dis 'n mislukkingspunt. Waterstraal produseer geen HAZ nie. Die rand is so skoon soos die ouermateriaal. Jy kry die gesertifiseerde eienskappe regdeur.
Automotive
Pasgemaakte hakies. Veringskomponente. Prototipe-onderdele vir navorsing en ontwikkeling. Die behoefte is spoed. Jy het nie tyd vir harde gereedskap nie. Jy wil nie wag vir 'n laserprogrammeerder nie.
Laai die CAD-lêer. Sny die onderdeel. Toets dit. Verander die ontwerp. Sny nog een. Geen gereedskapskoste nie. Geen hittevervorming nie. Dis die waarde vir lae-volume en ontwikkelingswerk.
Nywerheidsmasjinerie
Dit is swaar goed. Basisplate twee duim dik. Toerustingkomponente van 'n sesduim staalplaat. Die toleransies moet steeds streng wees.
Plasma sny vinnig, maar laat 'n growwe, skuins rand agter. Jy sal dit daarna moet masjineer. 'n Waterstraal sny skoon teen volle dikte. Die rand is vierkantig. Die toleransie bly. Die onderdeel gaan direk na sweiswerk of montering. Dit bespaar 'n hele operasie.
Beperkings en oorwegings vir metaalsny
Geen proses is perfek nie. Waterstraal het werklike beperkings. Jy moet dit ken voordat jy jou daartoe verbind.
Spoed op dun metaal
Hier is die waarheid. As jy plaatmetaal sny wat minder as 'n kwart duim dik is, is 'n laser vinniger. Die waterstraal se versnelling is beperk. Die skuurstroom neem 'n oomblik om ten volle in werking te tree. Vir hoë-volume dun-dik werk, wen laser die spoedwedloop.
Bedryfskoste
Jy betaal vir verbruiksgoedere. Granaatskuurmiddel is nie gratis nie. Jy gaan deur 'n sak per skof, afhangende van die snytyd. Spuitstukke en mengbuise verslyt. Die skuurmiddel erodeer hulle net soos dit die metaal erodeer. Dit is werklike lynitems op jou kostestaat. Faktoriseer dit in.
Toleransies vir kritieke kenmerke
Waterstraal het goeie toleransies. Plus of minus 'n paar duisendstes. Maar vir 'n laersitplek? 'n Presisie-deuvelpengat wat 'n perspassing benodig? Jy benodig dalk steeds sekondêre werk. Ruim. Boor. Miskien 'n vinnige deurgang op 'n frees. Die straal sny skoon, maar dit is nie 'n plaasvervanger vir bewerkte passings op die mees veeleisende koppelvlakke nie.
Oppervlak
Die rand is glad. Geen brame nie. Geen slak nie. Maar dis 'n satynafwerking. As jy 'n spieëlpolitoer nodig het – soos vir 'n seëloppervlak of 'n kosmetiese rand – is jy nie klaar nie. Die waterstraal bring jou naby. Jy benodig steeds 'n sekondêre proses om daardie weerkaatsende afwerking te kry.
Beste praktyke vir metaalkomponente wat vir waterstraal ontwerp is
Hier is hoe jy onderdele spesifiek vir hierdie proses ontwerp. Volg hierdie stappe, en jy bespaar tyd en geld.
1. Ontwerp vir nesmaak
Materiaalvermorsing is duur. Die kerf is smal, so gebruik daardie voordeel. Pak onderdele naby mekaar op die plaat. Draai hulle. Verbind vorms. Die masjien gee nie om nie. Jou materiaalbenutting styg. Jou afval daal.
2. Gebruik tabs vir klein onderdele
Jy sny 'n klein wasser. Dit maak klaar. Dan val dit direk in die tenk. Nou vis jy dit uit die skuurslyk. Nie goed nie.
Los klein lipkies wat die onderdeel aan die plaat hou. Mikro-verbindings. Die onderdeel bly in plek. Wanneer die werk klaar is, breek jy dit af of sny die lipkies af. Dit is standaardpraktyk vir klein komponente.
3. Spesifiseer materiaal en dikte vooraf
Die masjieninstellings verander heeltemal tussen materiale. Aluminium sny vinnig met minder skuur. Geharde staal benodig meer granaat en 'n stadiger voeding. Titanium is sy eie monster.
Vertel jou operateur presies wat jy gebruik. Legeringsgraad. Dikte. Hittebehandelingstoestand. Dit is nie opsioneel nie. Raaiwerk lei tot slegte snitte of gebreekte mengbuise.
4. Beplan vir sekondêre bedrywighede
Waterstraal maak die profiel. Dit tap nie gate nie. Dit hou nie 'n laer tot tiendes vas nie.
Kyk na jou afdruk. Identifiseer die kenmerke wat werklike bewerking benodig. Skroefdraadgate? Beplan 'n tapbewerking na sny. Presisie-deuvelpengate? Los voorraad, ruim of boor dit dan op 'n freesmasjien. Die waterstraal is die eerste stap, nie die laaste nie, vir kritieke koppelvlakke.
Gevolgtrekking
Hier is die slotsom. As jy metaalonderdele maak en jy omgee oor hoe die materiaal optree na sny, is waterstraal nie 'n nisgereedskap nie. Dit is 'n kernproses.
Jy behou die metaal se oorspronklike eienskappe. Geen hitte nie. Geen verharde kante nie. Geen mikro-krake nie. Jy handhaaf noue toleransies op dun legplate en 'n ses-duim plaat met dieselfde masjien. Jy skakel oor van aluminium na Inconel sonder om van gereedskap te verander.
Hier is nou die praktiese wegneemete vir jou werkswinkel. Kyk na jou huidige onderdele. Vra jouself 'n paar vrae. Jaag jy hittevervorming op dun aluminium na? Slyp jy slak van plasmagesnyde kante af? Sukkel jy enigsins om dik, verharde staal te sny?
Indien die antwoord ja is op enige van hierdie, bring 'n waterstraal-snymonster in. Toets die randkwaliteit. Kontroleer die platheid. Gebruik die syfers op die koste per onderdeel, insluitend sekondêre bewerkings. Jy sal waarskynlik vind dat die masjien vinniger as wat jy verwag, vir homself betaal, veral vir gemengde materiaal, lae volume of dikplaatwerk.
Oor NOBLE – Jou CNC bewerking vennoot
Wie Ons Is
Ons fokus op hoëgehalte-metaalkomponente. Ons kliënte bou robotte, mediese toestelle, lugvaartonderdele en industriële masjinerie. Ons kombineer waterstraalsny met volledige CNC-bewerking. Jy kom na ons toe met 'n rou idee of 'n CAD-lêer. Ons stuur voltooide onderdele terug. Prototipe of produksielopie—dieselfde proses, dieselfde kwaliteit.
Ons kernvermoëns
| Vermoë | besonderhede |
| CNC Milling | 3-as, 4-as en 5-as bewerking vir komplekse geometrieë en noue toleransies |
| CNC Draai | Presisie draaibankwerk vir silindriese komponente, skagte en busse |
| Sekondêre bedrywighede | Boor, tap, ruim, oppervlakslyp en ontbraam |
| Afwerkingsdienste | [Opsioneel: anodisering, poeierbedekking, passivering, hittebehandeling] via gekwalifiseerde vennootnetwerk |
| Inspeksie & Kwaliteitbeheer | CMM (Koördinaatmeetmasjien), optiese vergelykers en presisiemeters |
Ons Kwalifikasies
| sertifisering | Omvang |
| Die ISO 9001: 2015 | Ons basiese kwaliteitstelsel. Konsekwente produksie. Deurlopende verbetering. Kliëntetevredenheid. Dek alle metaalkomponente wat ons vervaardig. |
| Die ISO 13485: 2016 | Dit is vir mediese toestelle. Chirurgiese robotika. Diagnostiese toerusting. Inplantbare instrumentkomponente. Dit beteken ons bestuur risiko. Ons handhaaf naspeurbaarheid. Ons volg regulatoriese vereistes. |
Waarom met NOBLE saamwerk
Hier is wat jy eintlik kry.
Enkelbron-oplossing. Waterstraalsny. CNC-afwerking. Onder een dak. Jy bestuur nie drie verskaffers nie.
Geen hittevervormingswaarborg nie. Ons waterstraal laat geen HAZ agter nie. Ons CNC-werk voeg dit nie terug nie. Jou metaalonderdele behou hul oorspronklike eienskappe.
Prototipe tot produksie. Lae volume vir vinnige toetsing. Hoë volume vir volle produksie. Dieselfde kwaliteit in beide gevalle.
Materiaalbuigsaamheid. Ons gebruik aluminium, vlekvrye staal (303, 304, 316, 17-4), koolstofstaal, gereedskapstaal, messing, koper, titanium en Inconel. Waarskynlik die legering wat jy benodig.
Vinnige kwotasie. Laai jou CAD-lêer op. STEP, IGES, DXF, DWG. Ons kry 'n kwotasie binne 12 uur terug. Geen wagtyd vir dae nie.
Dis die aanbod. Stuur vir ons jou afdrukke. Ons sal jou vertel wat ons kan doen en wat dit kos.
FAQ
Kan 'n waterstraal my metaalonderdeel sny sonder om dit te vervorm?
Ja. Die proses gebruik geen hitte nie. Jou onderdeel sal nie kromtrek nie. Dit sal nie van kleur verander nie. Die hardheid en tempering bly presies soos dit was voor die sny. Dit is die belangrikste vir dun aluminium, voorafverharde staal en enige legering wat sleg op hitte reageer.
Hoe presies is waterstraalsny vir metaalkomponente?
Ons stelsel hou plus of minus drieduisendstes van 'n duim op die meeste onderdele. Vir kleiner komponente of onderdele maak ons hulle versigtig vas, en ons kan een duisendste bereik. Het jy stywer as dit nodig? Laerborings of deuvelpengate? Ons skakel oor na sekondêre CNC-bewerking vir daardie kenmerke. Die waterstraal bring jou naby. Die freesmasjien maak die werk klaar.
Watter metale kan jy NIE met 'n waterstraal sny nie?
Amper niks. Ons sny elke dag standaard ingenieursmetale. Staal. Vlekvrye staal. Aluminium. Titanium. Inconel. Messing. Koper.
Die enigste beperkings is nie-metaalprobleme. Geharde glas verpletter onder druk – maar dis nie metaal nie. Baie sagte, suiwer metale soos lood kan smeer eerder as om skoon te sny. Vir enigiets wat jy eintlik op 'n afdruk sou spesifiseer, werk waterstraal.
Bied julle beide waterstraalsny en CNC-afwerking aan?
Ja. NOBLE is 'n volledige CNC-werkswinkel. Die waterstraal maak die blank. Dan frees ons dit, draai dit, boor gate, tap skroefdrade, ruim presisiebore en slyp oppervlaktes. Alles onder een dak. Dit maak saak, want die gesnyde blank en die bewerkte kenmerke bly perfek in lyn. Jy het nie twee verskaffers wat stry oor wie se skuld die wanverhouding is nie.
Kan jy mediesegraadse metaalkomponente vervaardig (bv. vir chirurgiese robotte)?
Ja. Ons beskik oor ISO 13485:2016-sertifisering. Dit kwalifiseer ons om onderdele vir mediese toestelle te vervaardig. Chirurgiese robotika. Diagnostiese instrumente. Ortopediese gereedskap. Ons handhaaf naspeurbaarheid vanaf die rou materiaallot tot die voltooide onderdeel wat u ontvang. Geen gapings nie.
Bied jy aan prototipe dienste?
Ja. Waterstraal benodig geen harde gereedskap nie. Geen vorm nie. Geen matrys nie. Geen toebehorekoste nie. Ons laai jou lêer en sny die onderdeel. Dit maak lae-volume prototipering ekonomies. Afhangende van kompleksiteit en materiaalbeskikbaarheid, kan ons prototipe metaalkomponente in so min as 5 werksdae lewer.
Het jy 'n minimum bestelhoeveelheid (MOQ)?
Nee. Ons aanvaar enkelonderdele vir prototipering. Ons aanvaar ook hoë-volume produksielopies. Die waterstraalproses is gereedskapvry, so klein hoeveelhede word nie met opstelfooie gestraf nie. Een onderdeel of tienduisend—ons kwoteer albei.







