
In vervaardiging verteenwoordig 5-as-bewerking die toppunt van presisie en veelsydigheid, wat die manier waarop komplekse onderdele in baie industrieë vervaardig word, revolusioneer. Dit oorkom die beperkings van tradisionele bewerking, wat gereedskap in staat stel om gelyktydig langs vyf asse te beweeg, wat komplekse geometrieë, superieure oppervlakafwerkings en ongeëwenaarde doeltreffendheid lewer.
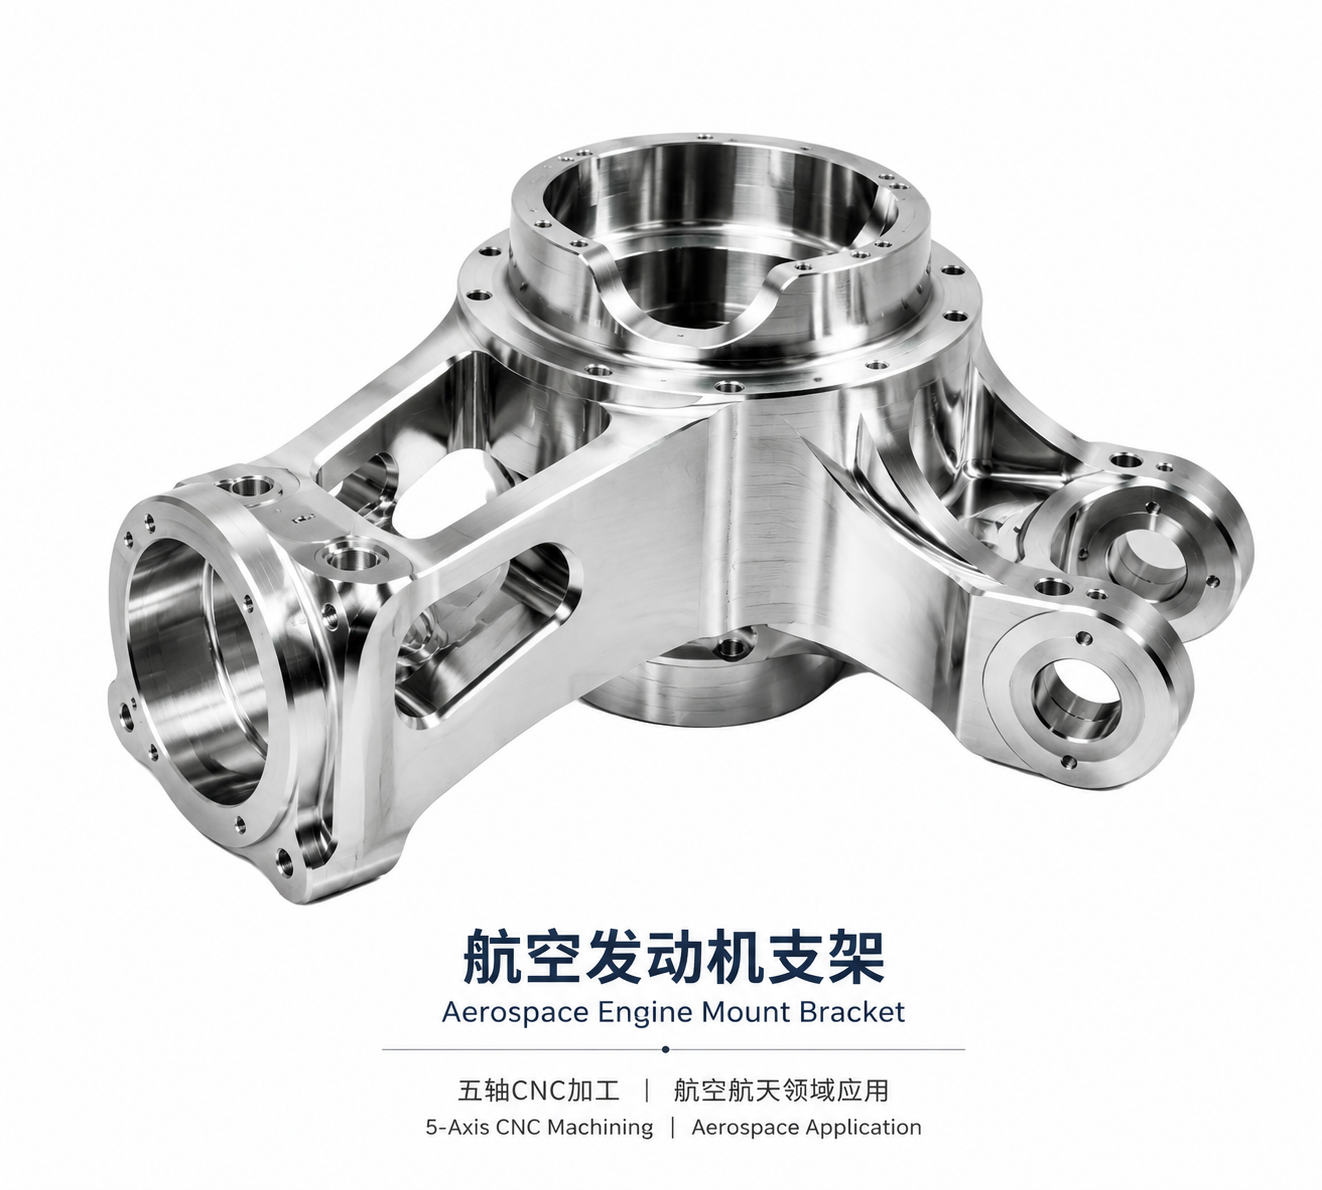
Wat is 5-as-bewerking?
Volgens ISO-standaarde word die beweging van CNC-masjiengereedskap beskryf deur 'n regshandige Cartesiese koördinaatstelsel te gebruik. Die koördinaatas parallel met die spil word gedefinieer as die z-as, en die rotasiekoördinate om die x-as, y-as en z-as word gedefinieer as onderskeidelik die A-as, B-as en C-as. Beweging langs elke koördinaatas kan deur die werktafel of die gereedskap bereik word, maar die rigting van beweging hang af van die rigting van die gereedskap se beweging relatief tot die werkstuk. Tipies verwys vyf-as-koppeling na die lineêre interpolasiebeweging van enige vyf koördinate (x, y, z, A, B en C).
Met ander woorde, vyf-as-bewerking verwys na bewerking op drie bewegingsasse (x, y en z) en enige twee rotasie-asse. In vergelyking met algemene drie-as-bewerking (x, y en z vryheidsgrade), word vyf-as-bewerking gebruik om onderdele met komplekse geometrieë te bewerk, wat vereis dat die bewerkingsgereedskap in al vyf vryheidsgrade moet kan posisioneer en beweeg.
Masjiengereedskap wat vir vyf-as-bewerking gebruik word, word oor die algemeen na verwys as vyf-as-masjiengereedskap of vyf-as-bewerkingsentrums. 5-as-bewerking word wyd gebruik in die lugvaartbedryf vir die bewerking van rompdele, turbinedele, waaiers en ander komponente met vryvorm-oppervlaktes. Vyf-as-masjiengereedskap kan verskillende oppervlaktes van die werkstuk bewerk sonder om die posisie daarvan op die masjiengereedskap te verander, wat die bewerkingsdoeltreffendheid van prismatiese onderdele aansienlik kan verbeter.
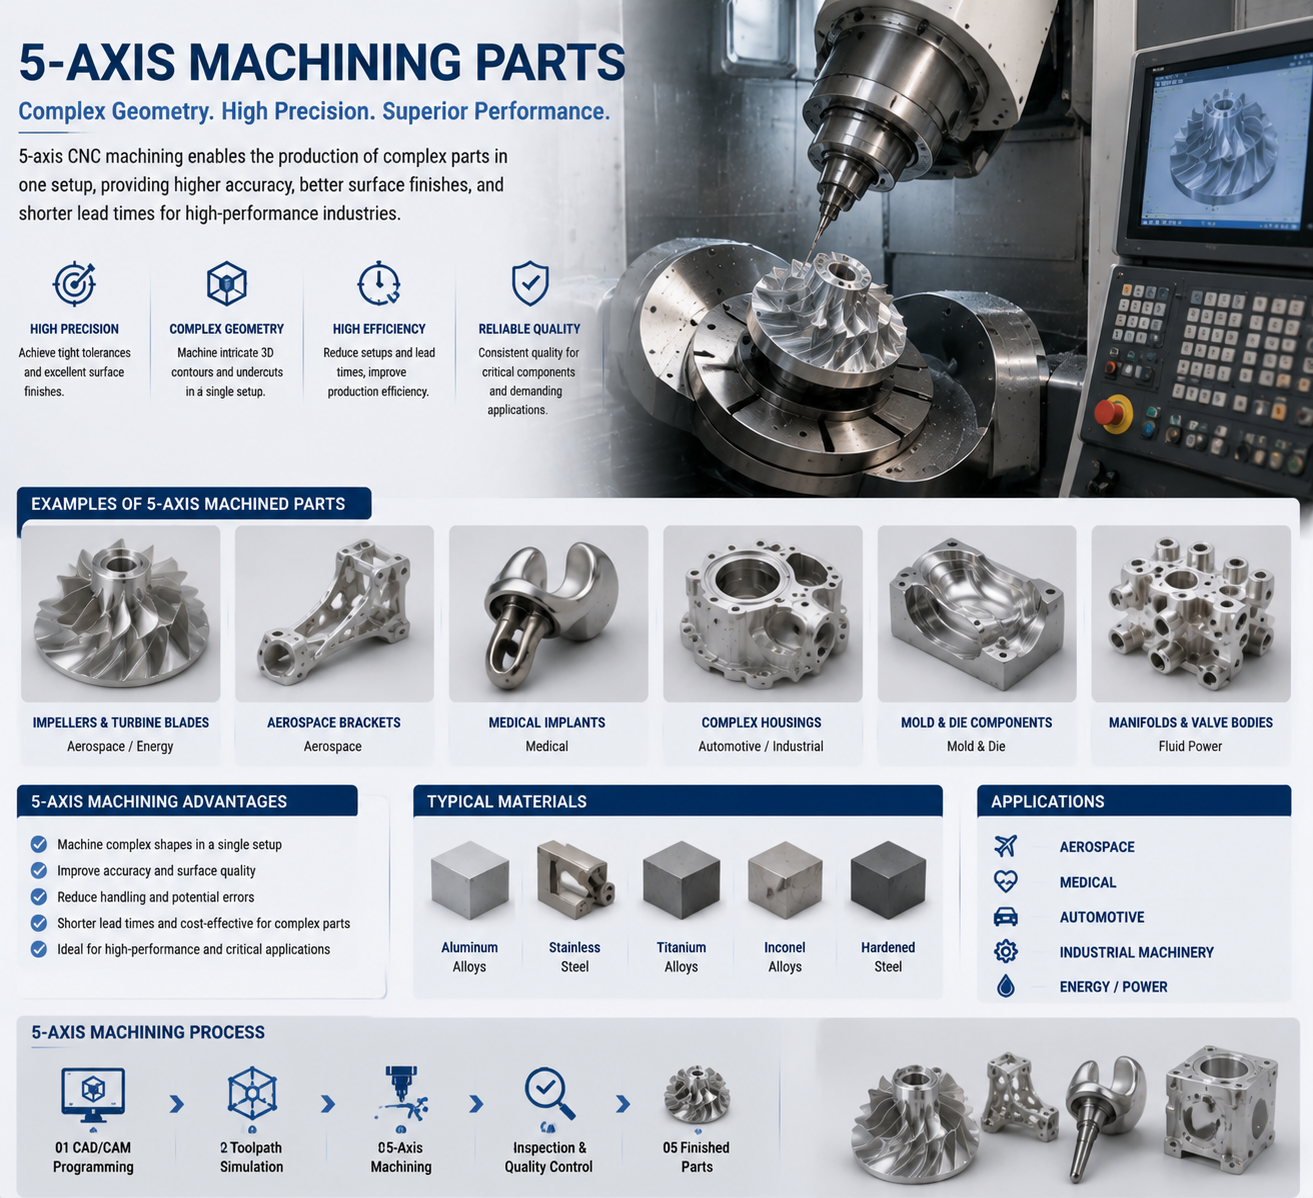
voordele of 5-as bewerking
Uitsonderlike akkuraatheid en akkuraatheid :
Die kern van vyf-as-bewerking lê in sy uitsonderlike presisie en akkuraatheid, wat die bewerking van komplekse besonderhede, kontoere en toleransies moontlik maak wat voorheen onbereikbaar was. Nywerhede soos lugvaart, motorvoertuie en mediese toestelle trek voordeel uit die presiese geometrie en hoëgehalte-oppervlakafwerkings wat deur vyf-as-bewerking verkry word, wat die superieure werkverrigting en betroubaarheid van komponente verseker.
Die lewenskragtigheid van ontwerp inspirasie:
5-as-bewerking bied ongeëwenaarde ontwerpvryheid, wat die produksie van onderdele met komplekse geometrieë, afskuinings en geboë oppervlaktes moontlik maak wat moeilik is om met tradisionele drie- of vier-as-masjiengereedskap te herhaal. Ontwerpers kan hul kreatiwiteit sonder perke ontketen, die grense van innovasie verskuif en baanbrekende konsepte tot lewe bring met ongekende presisie en detail.
-
Verminder opsteltyd en die aantal kere wat gereedskap vervang moet word:
Die multi-as bewerkingsvermoëns van vyf-as masjiengereedskap verminder die behoefte aan veelvuldige opstellings en gereedskapveranderings, waardeur die produksieproses vereenvoudig word en stilstandtyd geminimaliseer word. Vervaardigers kan doeltreffendheid en produktiwiteit verbeter, wat lei tot korter omkeertye en geoptimaliseerde werkvloei.
-
Uitstekend Oppervlak afwerking:
Vyf-as-bewerking elimineer die behoefte aan omslagtige naverwerkingstappe soos poleer of slyp, wat 'n superieure oppervlakafwerking behaal. Die perfekte oppervlakkwaliteit wat deur vyf-as-bewerking verkry word, verbeter nie net die estetika en funksionaliteit van onderdele nie, maar verbeter ook hul algehele kwaliteit.
-
Vereenvoudiging van komplekse bewerking:
Ten spyte van sy gevorderde vermoëns, vereenvoudig vyf-as-bewerking die produksie van komplekse onderdele deur die aantal stappe wat benodig word om ingewikkelde geometrieë te vervaardig, te verminder. Vervaardigers kan komplekse vorms en kenmerke met 'n enkele opstelling bereik, wat foute van veelvuldige opstellings vermy en konsekwentheid in onderdeelafmetings en -gehalte verseker.
-
Koste-effektiwiteit en afvalvermindering:
Die hoë doeltreffendheid van 5-as-bewerking verminder materiaalvermorsing, optimaliseer snypaaie en verleng gereedskapslewe, wat help om produksiekoste te verlaag. Deur materiaalvermorsing te minimaliseer en hulpbronbenutting te maksimeer, kan vervaardigers winsgewendheid, volhoubaarheid en mededingendheid in 'n vinnig veranderende mark verbeter.
-
Multitaakvermoë:
5-as-bewerkingsentrums beskik tipies oor multitaakvermoëns, wat hulle in staat stel om frees-, draai- en ander bewerkingsbewerkings gelyktydig in 'n enkele opstelling uit te voer. Hierdie multitaakvermoë vereenvoudig produksieprosesse, verkort afleweringsiklusse en verbeter algehele operasionele doeltreffendheid, wat dit 'n ideale oplossing maak vir die vervaardiging van komplekse onderdele.
-
Prototipering en vinnige iterasie:
Vyf-as-bewerkingstegnologie versnel prototipering- en iterasiesiklusse, wat ontwerpers en ingenieurs in staat stel om konsepte vinnig te toets en te verfyn voor volle produksie. Dit verkort ontwikkelingsiklusse, versnel tyd-tot-mark en verbeter ontwerpvalidering, waardeur koste-effektiwiteit en mededingendheid in 'n vinnig veranderende markomgewing verbeter word.
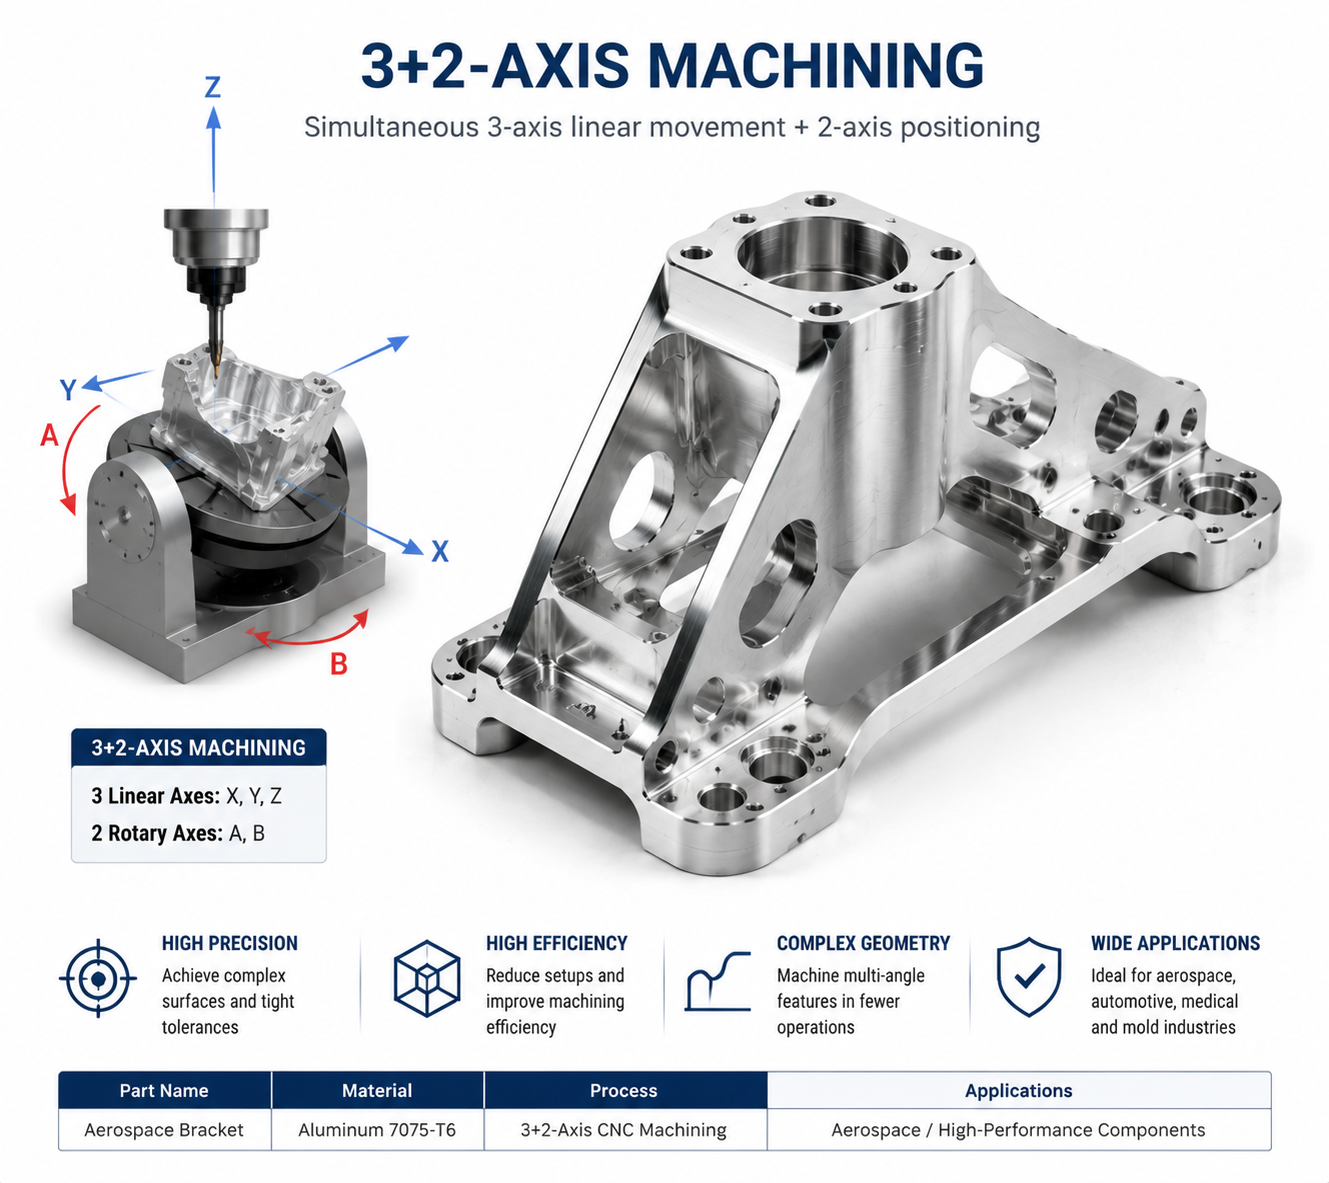
Die verskil tussen 'n 5-as-bewerkingsentrum en "3+2-as"-tegnologie
In moderne vervaardiging is vyf-as-bewerkingsentrums en "3+2-as"-tegnologie beide belangrike tegnologieë vir die verbetering van bewerkingsdoeltreffendheid en akkuraatheid. Alhoewel beide vyf-as-bewegingseienskappe het, verskil hul werkbeginsels, toepassingscenario's en bewerkingsvermoëns aansienlik.
Basiese Konsep Analise
-
5-as bewerkingsentrum
'n Vyf-as-bewerkingsentrum, ook bekend as 'n vyf-as-skakelbewerkingsentrum, is 'n hoëtegnologie-, hoë-presisie-bewerkingsentrum. Dit het drie translasionele asse (X-, Y- en Z-asse) en twee roterende asse (A-, B- of C-asse). Hierdie vyf asse kan saamwerk, wat die bewerkingsproses meer buigsaam maak en hoë-presisie-bewerking van komplekse geboë oppervlaktes moontlik maak. Die kern van vyf-as-skakelbeheer is die Rekenaar Numeriese Beheer (CNC)-stelsel, wat die gekoördineerde beweging van die vyf asse programmeer en beheer om die bewerking van komplekse geboë oppervlaktes en onreëlmatige vorms te voltooi.
-
“3+2-as”-tegnologie
"3+2-as"-tegnologie is 'n spesiale bewerkingsmetode wat op 'n vyf-as-masjiengereedskap geïmplementeer word. Dit gebruik drie lineêre asse (X, Y, Z) vir gelyktydige bewerking en twee roterende asse (A, C) om die gereedskap in 'n skuins posisie vas te maak. Hierdie bewerkingsmetode word so genoem omdat dit in wese gebaseer is op drie-as-bewerking, terwyl die rigting van die gereedskapbeweging in die vaste posisie deur die twee roterende asse bepaal word. Eenvoudig gestel, nadat die masjiengereedskap 'n sekere hoek roteer, voer dit steeds bewerking op 'n normale drie-as-manier uit.
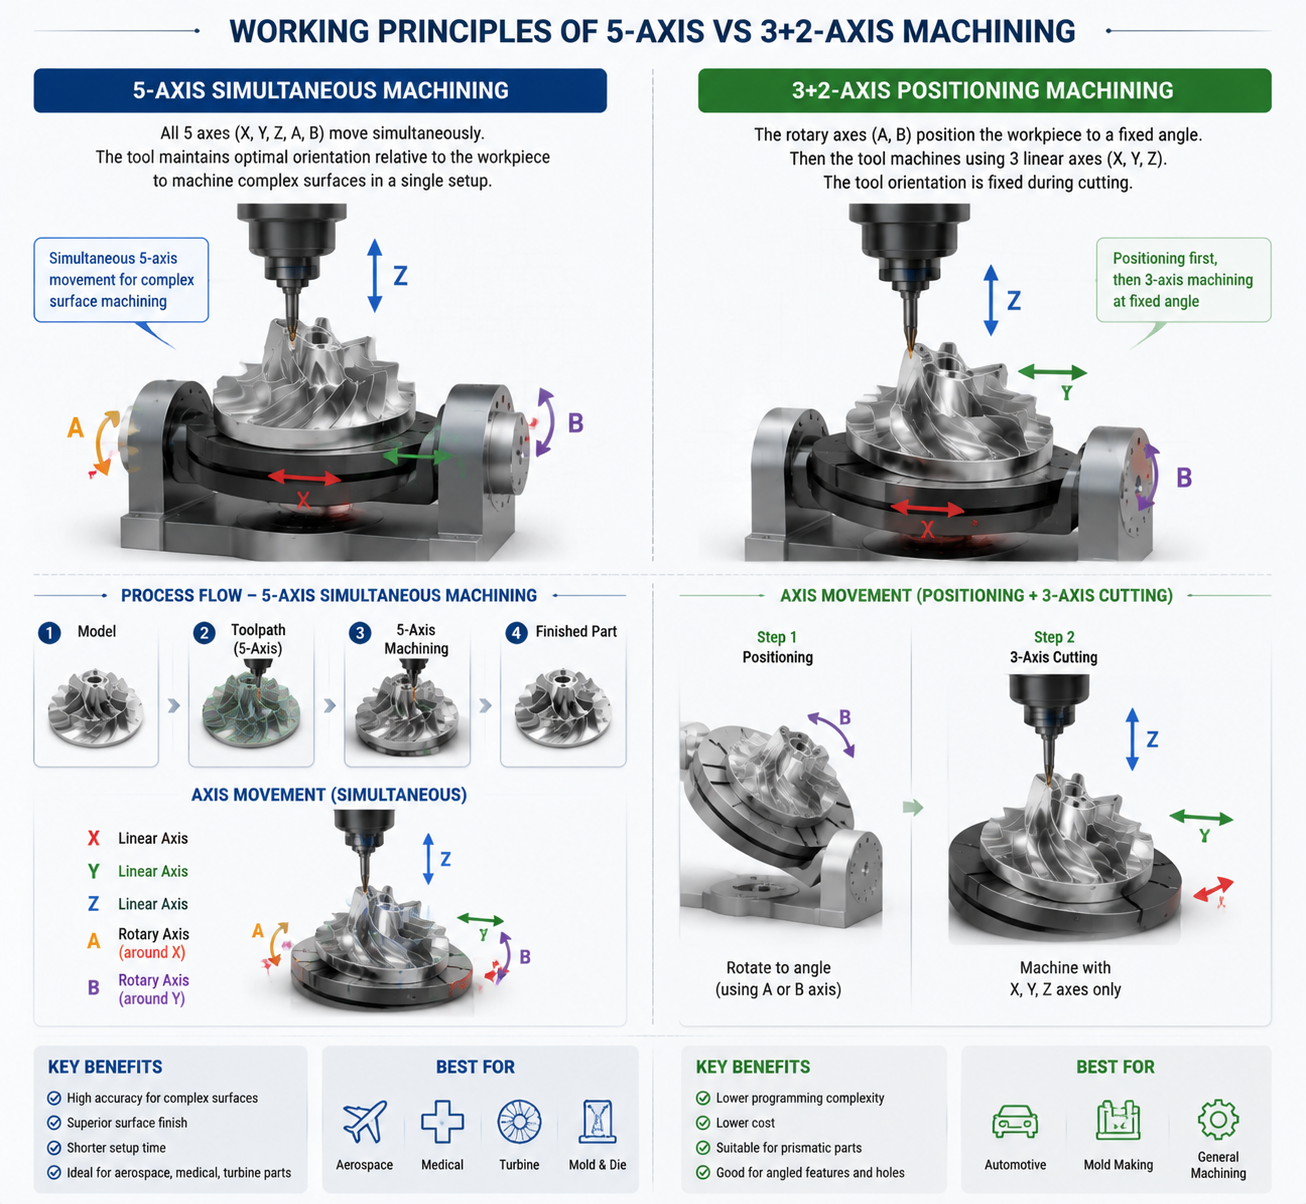
Vergelyking van Werkbeginsels
-
5-as skakelbewerking
Die kern van vyf-as-bewerking lê in die gekoördineerde beweging van die vyf asse. Tydens bewerking kan die vyf asse onafhanklik en deurlopend roteer en beweeg, wat omnidireksionele bewerking van die werkstuk moontlik maak. Hierdie buigsaamheid laat vyf-as-bewerkingsentrums toe om komplekse geometrieë soos geboë oppervlaktes, afskuinste en groewe te hanteer. Verder kan vyf-as-bewerking die bewerkingsproses optimaliseer deur die gereedskaporiëntasie aan te pas, wat die gereedskapleeftyd en bewerkingskwaliteit verbeter.
-
"3+2-as" posisioneringsbewerking
Anders as vyf-as gelyktydige bewerking, gebruik "3+2-as" posisioneringsbewerking die posisioneringsfunksie van twee roterende asse om die masjiengereedskapspil en die werkstuk teen 'n vaste ruimtelike hoek voor bewerking te posisioneer. Dan, deur die skakel van drie basiese lineêre asse, word drie-as-bewerking op 'n spesifieke area van die werkstuk uitgevoer. Hierdie bewerkingsmetode is eenvoudig om te programmeer en kan verskeie drie-as-bewerkingsstrategieë gebruik. Omdat die twee roterende asse egter vas is tydens bewerking, is "3+2-as" posisioneringsbewerking meer geskik vir vlakbewerking of onderdele met spesifieke hoekvereistes.
Verskille in toepassingscenario's
Toepassingscenario's van 5-as skakelbewerking
Lugvaart: Vervaardiging van komplekse komponente vir vliegtuigenjins, soos lemme, vlerke en rompe.
Motorvervaardiging: Vervaardiging van motoronderdele, soos enjinblokke en transmissiebehuisings.
Vervaardiging van mediese toestelle: Verwerking van presisie mediese toestelle en inplantings.
Vormvervaardiging: Vervaardiging van hoë-presisie plastiekvorms, stempelmatryse, ens.
Produksie van kuns en dekoratiewe items: Die bereiking van fyn kerfwerk in die produksie van hoë-end dekoratiewe items soos beeldhouwerke en juweliersware.
5-as-bewerking, met sy hoë presisie, hoë doeltreffendheid en hoë buigsaamheid, het 'n onontbeerlike hulpmiddel in hierdie velde geword.
Toepassingscenario's van "3+2-as" posisioneringsbewerking
Komplekse vormbewerking: As gevolg van die optimalisering van die gereedskapspad, kan "3+2-as" posisioneringsbewerking die gereedskap se reisafstand verminder en die bewerkingsakkuraatheid verbeter.
Diep holtebewerking: Hierdie gereedskap kan 'n spesifieke hoek met die werkstukoppervlak vorm, wat die spilkop toelaat om nader aan die werkstuk te kom en sodoende die bewerkingsdoeltreffendheid te verbeter.
Spesifieke hoeksnyding: Geskik vir toepassings wat spesifieke hoeksnyding vereis, soos spesiale hoekgate en oppervlakverwerking in die lugvaartveld.
Alhoewel die toepassingsomvang van "3+2-as"-posisioneringsbewerking relatief beperk is, het dit beduidende voordele in bewerkingsdoeltreffendheid en akkuraatheid in spesifieke velde.
Vergelyking van tegniese kenmerke en voordele
Eienskappe en voordele van 5-as skakelbewerking
Hoë presisie: Vyf-as skakelbewerking kan die gereedskaphouding meer akkuraat beheer en vibrasie en spanningskonsentrasie tydens die bewerkingsproses verminder.
Hoë doeltreffendheid: Dit kan die werkstuk vanuit verskeie hoeke benader, wat interferensieprobleme vermy en die verwerking versnel.
Hoë buigsaamheid: Dit kan komplekse geometrieë hanteer en is geskik vir die bewerking van komplekse onderdele in verskeie industrieë.
Verlaagde afvalkoers: Hoër bewerkingsakkuraatheid beteken minder bewerkingsfoute en 'n laer afvalkoers.
Verlaagde arbeidskoste: Hoë vlakke van outomatisering verminder die afhanklikheid van geskoolde operateurs.
Eienskappe en voordele van “3+2-as” posisioneringsbewerking
Programmering is eenvoudig: Drie-as-bewerkingstrategieë kan gebruik word, wat programmering relatief eenvoudig maak.
Gereedskappadoptimalisering: Verminder gereedskapreisafstand en aantal programkodelyne om bewerkingstyd te verkort.
Verbeter bewerkingsdoeltreffendheid: Verskaf hoër bewerkingsdoeltreffendheid in spesifieke toepassingscenario's, soos vlakbewerking of diep holtebewerking.
Verminder koste: Verminder die aantal toebehore en spesiale gereedskap wat gebruik word om verwerkingskoste te verlaag.
Gevolgtrekking
Kortliks, alhoewel beide vyf-as-bewerkingsentrums en "3+2-as"-tegnologie die beweging van vyf asse behels, verskil hulle aansienlik in hul werkbeginsels, toepassingscenario's en tegniese eienskappe. Vyf-as-gelyktydige bewerking, met sy hoë presisie, hoë doeltreffendheid en hoë buigsaamheid, het 'n onontbeerlike instrument in moderne vervaardiging geword, geskik vir die bewerking van komplekse onderdele in verskeie industrieë. "3+2-as"-posisioneringsbewerking, aan die ander kant, is meer geskik vir vlakbewerking of diep holtebewerking in spesifieke toepassingscenario's. Die spesifieke tegnologie wat gekies word, hang af van die spesifieke bewerkingsvereistes en werkstukeienskappe.
5-As Bewerking Gereelde Vrae
1. Wat is 5-as-bewerking?
5-as-bewerking is 'n gevorderde CNC-vervaardigingsproses wat snygereedskap toelaat om gelyktydig langs vyf verskillende asse (X, Y, Z, A en B) te beweeg . Dit stel vervaardigers in staat om komplekse geometrieë, geboë oppervlaktes en presisie-komponente in 'n enkele opstelling te bewerk.
2. Hoe werk 5-as CNC-bewerking?
'n 5-as CNC-masjien kombineer:
- Drie lineêre asse:
- X-as: Links en regs beweging
- Y-as: Voor- en agterbeweging
- Z-as: Op- en afwaartse beweging
- Twee roterende asse:
- A-as: Rotasie om die X-as
- B-as: Rotasie om die Y-as
Die bykomende roterende bewegings laat die snygereedskap toe om die werkstuk vanuit verskeie hoeke te benader, wat herposisionering verminder en akkuraatheid verbeter.
3. Wat is die hoofvoordele van 5-as-bewerking?
Die belangrikste voordele sluit in:
- Bewerking van komplekse vorms in een opstelling
- Hoër dimensionele akkuraatheid
- Beter oppervlakafwerkingskwaliteit
- Verminderde opsteltyd
- Laer risiko van posisioneringsfoute
- Verbeterde produksiedoeltreffendheid
- Vermoë om liggewigstrukture te vervaardig
4. Watter tipes onderdele benodig 5-as-bewerking?
5-as-bewerking is ideaal vir komponente met komplekse geometrieë, insluitend:
- Ruimtevaart strukturele dele
- Turbine lemme
- waaiers
- Mediese inplantings
- Vorm- en matryskomponente
- Onderdele vir motorverrigting
- Robotiese komponente
5. Watter nywerhede gebruik 5-as CNC-bewerking?
Algemene nywerhede sluit in:
Lugdiens
- Vliegtuighakies
- Enjinkomponente
- Turbine lemme
- Strukturele dele
mediese
- Ortopediese inplantings
- Chirurgiese instrumente
- Prostetiese komponente
Automotive
- Enjinonderdele
- Transmissiekomponente
- Prototipe dele
energie
- Turbine komponente
- Hoëprestasie toerusting
Skimmelvervaardiging
- Komplekse vorms
- Presisieholtes
- Spuitgietgereedskap
6. Watter materiale kan met 5-as CNC bewerk word?
5-as masjiene kan 'n wye reeks materiale verwerk, insluitend:
metale:
- Aluminiumlegerings
- Vlekvrye staal
- Titaan legerings
- Magnesiumlegerings
- Brass
- Koper
- Inconel
Plastiek:
- LOER
- POM
- Nylon
- ABS
- PC
Die materiaalkeuse hang af van toepassingsvereistes soos sterkte, temperatuurbestandheid en korrosiebestandheid.
7. Wat is die verskil tussen 5-as-bewerking en 3-as-bewerking?
| funksie | 3-as-bewerking | 5-as-bewerking |
|---|---|---|
| Beweging | X-, Y-, Z-asse | X, Y, Z + A, B rotasie |
| Setup | Verskeie opstellings word dikwels benodig | Gewoonlik een opstelling |
| Kompleksiteit | Geskik vir eenvoudige onderdele | Ideaal vir komplekse geometrieë |
| Akkuraatheid | goeie | Hoër presisie |
| Oppervlak | Standard | Verbeterde |
| Kos | Laer | Hoër |
8. Wat is die verskil tussen 5-as-bewerking en 3+2-as-bewerking?
5-as gelyktydige bewerking:
- Al vyf asse beweeg gelyktydig.
- Geskik vir komplekse vryvorm-oppervlaktes.
- Gebruik vir turbinelemme, lugvaartonderdele en mediese inplantings.
3+2-as bewerking:
- Die roterende asse posisioneer die werkstuk eerste.
- Dan word tradisionele 3-as-bewerking uitgevoer.
- Geskik vir hoekige gate en veelsydige kenmerke.
9. Wat is algemene 5-as-bewerkingskonfigurasies?
Die twee hoofmasjienstrukture is:
Tabel-Tabel Konfigurasie
- Roterende asse is op die masjientafel geleë.
- Geskik vir kleiner werkstukke.
Hooftafel-konfigurasie
- Een roterende as is op die spilkop en een op die tafel.
- Geskik vir groter en swaarder komponente.
Kop-kop-konfigurasie
- Beide roterende asse is op die spilkop.
- Geskik vir groot lugvaartonderdele.
10. Watter toleransies kan 5-as-bewerking bereik?
Hoë-presisie 5-as CNC-bewerking kan tipies die volgende bereik:
±0.005 mm tot ±0.02 mm
Werklike akkuraatheid hang af van:
- Masjien vermoë
- Materiële stabiliteit
- Deel meetkunde
- Gereedskap seleksie
- Inspeksie toerusting
11. Waarom is 5-as-bewerking duurder?
5-as-bewerking kos meer as gevolg van:
- Hoër toerustingbelegging
- Gevorderde CAM-programmeringsvereistes
- Bekwame operateurs
- Meer komplekse gereedskap
- Hoër onderhoudsvereistes
Dit kan egter algehele koste verminder deur opstellings te minimaliseer en produksiedoeltreffendheid te verbeter.
12. Watter sagteware word gebruik vir 5-as CNC-programmering?
Algemene CAM-sagteware sluit in:
- Meesterkamera
- Siemens NX CAM
- CATIA-KAMERA
- Autodesk Fusion 360
- PowerMill
- hiperMOL
Hierdie stelsels genereer geoptimaliseerde gereedskappaaie vir komplekse multi-as bewegings.
13. Watter snygereedskap word vir 5-as-bewerking gebruik?
Algemene gereedskap sluit in:
- Karbied-eindmeule
- Balneus-snyers
- Hoëprestasie-bedekte gereedskap
- Langbereikgereedskap vir diep holtes
Gereedskapkeuse hang af van:
- Materiaal tipe
- Oppervlaktevereistes
- Snytoestande
- Deel kompleksiteit
14. Hoe word kwaliteitsbeheer vir 5-as-bewerkte onderdele?
Kwaliteitsinspeksiemetodes sluit in:
- Koördinaatmeetmasjien (CMM)
- 3D-skandering
- Optiese meting
- Oppervlakgrofheidstoetsing
- Eerste artikelinspeksie (FAI)
Dit verseker dimensionele akkuraatheid en voldoening aan ingenieurspesifikasies.
15. Kan 5-as-bewerking vir prototipes gebruik word?
Ja. 5-as-bewerking word wyd gebruik vir vinnige prototipering omdat dit die volgende bied:
- Vinnige produksie van komplekse ontwerpe
- Funksionele prototipe-toetsing
- Hoë akkuraatheid naby finale produksiekwaliteit
- Verminderde ontwikkelingstyd
16. Wat is die beperkings van 5-as-bewerking?
Belangrikste beperkings sluit in:
- Hoër vervaardigingskoste
- Meer komplekse programmering
- Vereis ervare tegnici
- Hoër toerustingbelegging
- Nie altyd nodig vir eenvoudige onderdele nie
17. Waarom 5-as CNC-bewerking kies?
5-as CNC-bewerking is die voorkeuroplossing vir hoëprestasie-komponente wat komplekse geometrie, noue toleransies, uitstekende oppervlakafwerkings en verminderde vervaardigingstyd vereis . Dit is veral waardevol vir lugvaart-, mediese, motor- en presisie-ingenieurstoepassings waar tradisionele bewerkingsmetodes nie aan prestasievereistes kan voldoen nie.







