
Wat is Vakuum giet
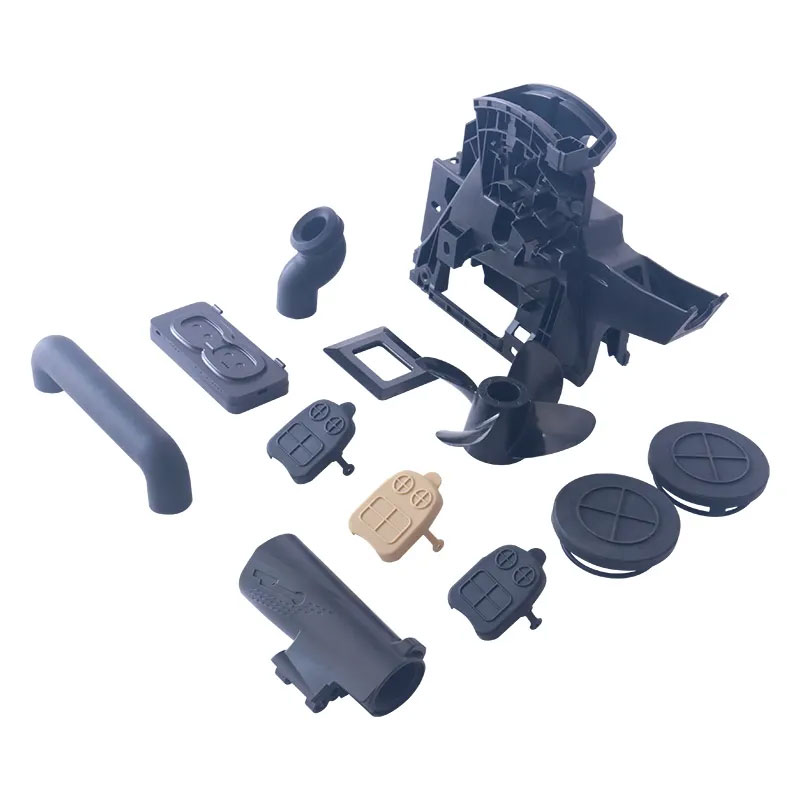
Die vloeibare materiaal word tydens die gietproses in 'n vorm geplaas en toegelaat om te verhard. Deur lug met behulp van 'n vakuum uit die vorm te trek, verseker vakuumgieting dat die finale produk die korrekte vorm aanneem. Rubber- en plastiekkomponente word gereeld via vakuumgieting gegiet. Omdat dit vinniger en goedkoper is as ander tegnieke soos spuitgiet, word dit gereeld gebruik vir prototipeprojekte of kleinskaalse produksie. Hoë akkuraatheid en herhaalbaarheid is verdere voordele, wat dit perfek maak vir toepassings wat presiese afmetings vereis. Boonop, in vergelyking met spuitgiet, maak dit die giet van meer ingewikkelde ontwerpe moontlik. Nietemin kan materiale wat hitte- of drukgevoelig is, nie daarmee gegiet word nie.
Die beginsel van vakuumgieting
Vakuumgieting is 'n fisiese modelleringstegniek wat vakuumtegnologie met sandvormgieting kombineer. In hierdie proses word die holte-oppervlak en agterkant van die sandvorm met plastiekfilm verseël. 'n Vakuumpomp word gebruik om negatiewe druk te genereer, wat die gietsand styf trek as gevolg van die drukverskil tussen die binnekant en buitekant van die sandvorm. Nadat die sandkern geplaas is, word die vormsand ineengestort om die gietstuk te verkry. Die volgende stap behels die sluiting van die vorm, giet, wag totdat die gietstuk stol, en dan die negatiewe druk vrystel of die lugonttrekking stop. Toepassing van vakuumgieting in vorms.
Hoe werk vakuumgietwerk
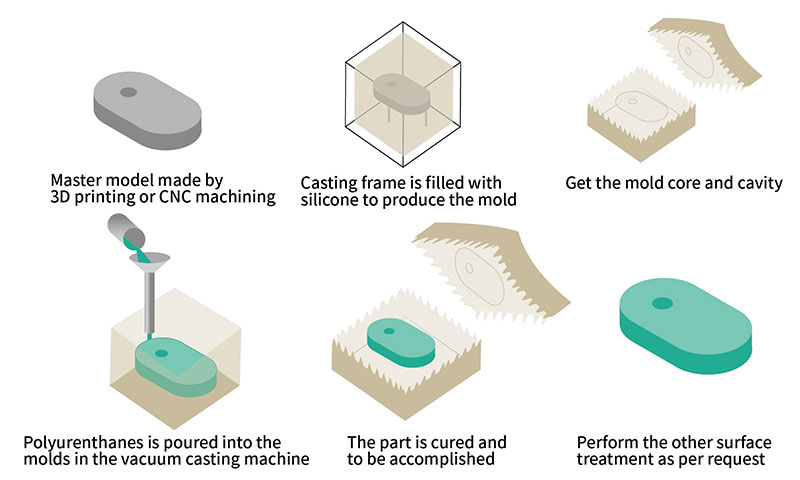
Vakuumgieting is 'n vervaardigingsproses wat gebruik word om hoëgehalte, gedetailleerde plastiek- of elastomeeronderdele te skep. Dit word dikwels gebruik in vinnige prototipering en kleinskaalse produksietoepassings. Dit is soortgelyk aan konvensionele spuitgietwerk. Hier is 'n oorsig van hoe vakuumgieting werk:
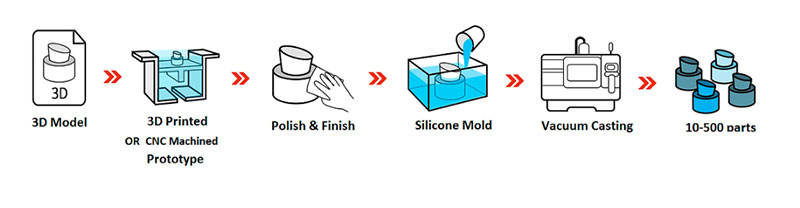
Skep 'n 3D-model
Die eerste stap in die meeste moderne produksieprosedures is om 'n 3D-model van die beoogde vorm te skep. Voorwerpe wat bedoel is vir vakuumgieting moet met behulp van spuitgiettegnieke geskep word om die beste resultate te behaal. Dit kan gedoen word met behulp van enige ontwerpsagteware soos AutoCAD, Solidworks of CATIA.
Meesterpatroon
Die 3D-model word geskep en dan omskep in 'n hoëgehalte-meestermodel. Hierdie meestermodel is tipies 'n prototipe wat óf 3D-gedruk óf gemasjineer word en van 'n spesifieke materiaal, soos was of hars, gemaak word. Die meesterpatroon verteenwoordig die finale onderdeel wat gereproduseer gaan word.
Maak die silikoonvorm
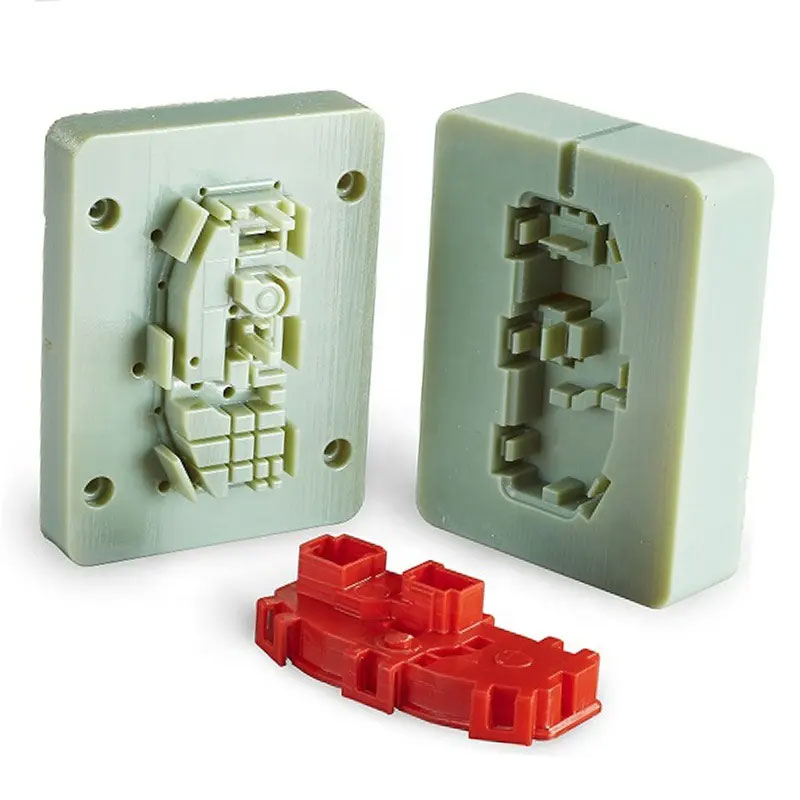
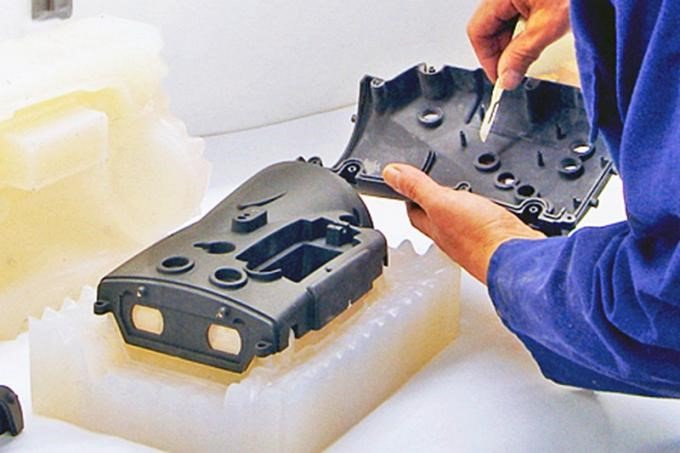
Sodra die meestermodel geskep is, word 'n silikoonvorm gegiet. Die meestermodel, saam met die kern, insetsels en spuitgate, word in die gietkissie opgeskort. Dan word vloeibare silikoon daarom gegooi, wat al die besonderhede invul. Die gevormde onderdeel word in 'n vakuumgietkissie geplaas en vir 8-16 uur in 'n voorverhitte oond teen 40°C gehard, afhangende van die grootte van die silikoonvorm. Nadat die silikoon droog en gestol het, word die boks en stygbuis verwyder. Laastens word die vorm versigtig met 'n mes oopgesny om die vroulike holte van die komponent bloot te lê.
meng
Voordat dit gekombineer word, word poliuretaanharse wat in gietwerk gebruik word, gewoonlik tot ongeveer 40°C verhit. Die masjien werk deur 'n tweekomponent-giethars presies met enige gekose kleurstof te kombineer, en dan die mengsel in 'n bak te gooi. Daarna word die gietgate aan die meng- en gietvat vasgemaak, en die vorm word terug in posisie geplaas. Vakuumgietharse en kleurpigmente word goed gekombineer en vir 50-60 sekondes tydens die outomatiese gietproses vakuumontlug. Daarna word 'n vakuum binne die vorm gegenereer, en die hars word ingebring. Die vakuumtegniek laat swaartekrag toe om al die werk te doen om die vorm te vul deur die lugborrels binne die gereedskap te verwyder wat andersins as 'n versperring vir vloei sou dien.
Ontvorm
Die vorm word oopgemaak en die nuutgeskepte plastiekonderdeel word verwyder sodra die hars heeltemal gestol het. Gewoonlik kan die vorm weer vir verskeie gietsiklusse gebruik word.
Hoe om 'n vorm vir vakuumgietwerk te maak?
Die vloeibare materiaal word tydens die gietproses in 'n vorm geplaas en toegelaat om te verhard. Deur lug met behulp van 'n vakuum uit die vorm te trek, verseker vakuumgieting dat die finale produk die korrekte vorm aanneem. Rubber- en plastiekkomponente word gereeld via vakuumgieting gegiet. Omdat dit vinniger en goedkoper is as ander tegnieke soos spuitgiet, word dit gereeld gebruik vir prototipeprojekte of kleinskaalse produksie. Hoë akkuraatheid en herhaalbaarheid is verdere voordele, wat dit perfek maak vir toepassings wat presiese afmetings vereis. Boonop, in vergelyking met spuitgiet, maak dit die giet van meer ingewikkelde ontwerpe moontlik. Nietemin kan materiale wat hitte- of drukgevoelig is, nie daarmee gegiet word nie.
Sleutelkomponente van vakuumgietwerk
Silikoon vorms: Bekend vir hul buigsaamheid en duursaamheid, is silikoonvorms ontwerp om fyn besonderhede vas te lê, wat hulle ideaal maak vir presiese giettoepassings.
Poliuretaanharse: Hierdie harse is in verskeie formulerings beskikbaar, wat vervaardigers in staat stel om die eienskappe van verskillende materiale, soos plastiek, rubber of metale, te herhaal.
Vakuumkamer: Die vakuumkamer verwyder lug uit die vorm, wat help om onvolmaakthede en lugborrels uit te skakel, wat lei tot hoëgehalte, defekvrye onderdele.
Voordele van vakuum giet
Goedkoper aanvanklike opstellingskoste
In vergelyking met CNC-bewerking en ander Rapid Prototyping- tegnieke, is vakuumgieting baie goedkoper. Dit is omdat die skep van 'n vorm slegs 'n paar uur neem en herhaaldelik gebruik kan word. Duur toerusting en voorrade word benodig vir CNC-bewerking.
'n hoë presisie
Onderdele met ingewikkelde vorms en uiterste presisie kan geskep word. Deur die SLA-tegniek te gebruik, kan die vormmeestermodel geskep word, deur gebruik te maak van additiewe vervaardiging se buigsaamheid en superieure oppervlakkwaliteit.
Korter deurlooptyd
Dit is ook 'n bedryf wat vorms maak. 'n Vormproefstadium is nie nodig vir vakuumgieting nie. Met nuwe vorms het vakuumvorming 'n korter levertyd—gewoonlik 10-12 dae. Verminderde vormopstartkoste. Dit is moontlik om groter plastiekonderdele met behulp van hierdie tegnologie te skep.
Buigsaamheid
3D-drukwerk bied baie ontwerpbuigsaamheid aangesien dit byna enige geometrie kan skep. Vakuumgieting kan gebruik word om onderdele te produseer wat onmoontlik is om met ander metodes te maak.
Dunwandige gietwerk
Tegniese vereistes is hoër vir dunwandige gietstukke, maar hulle is ligter en gebruik minder materiaal. Dit word vereis in sekere unieke omstandighede. Vir optimale impak moet produkte, insluitend funksionele behuisings, dunwanddiktes hê. Geleiding tussen dunwandige komponente is noodsaaklik vir produkte met ingewikkelde interne stelsels. Een van die hoofredes vir hoë mislukkingsyfers in tradisionele produksie is die moeilikheid om dunwandige gietstukke te giet. Die vervaardigde onderdeel se struktuur kan dik wees en dun wande hê wanneer dit aan voortdurende vakuumdruk onderwerp word.
Vergelyking met ander vervaardigingsprosesse
Vakuumgieting is geskik vir produksie in klein tot medium hoeveelhede. Dit is 'n metode wat tussen plastiekspuitgietwerk (groot reekse) en 3D-drukwerk (enkelstukproduksie en klein reekse) val. In vergelyking met 3D-drukwerk is die prosedure minder buigsaam en vinniger omdat dit 'n vorm benodig. Die onderdeel se produseerbare kompleksiteit is kleiner as met additiewe vervaardiging, aangesien dit minder ondersnyding benodig om uit die vorm verwyder te kan word (’n proses bekend as ontvorm). Omgekeerd is additiewe vervaardiging in hierdie opsig beperk, terwyl vakuumgietwerk 'n uitstekende oppervlakkwaliteit het wat, wanneer dit gepaard gaan met 'n groter verskeidenheid materiale en hoë sterktewaardes, werklik merkwaardig is.
1. Is vakuumgietwerk goedkoper as 3D-drukwerk?
Die twee metodes wissel na gelang van verskeie faktore. Die belangrikste bepalers van koste is die grootte van die operasie en die kompleksiteit van die ontwerp.
Hoeveelheid en skaal
Die koste van die oorspronklike ontwerp en gietwerk sal toeneem as spuitgietwerk gebruik word. Aan die ander kant vereis 3D-drukwerk minder kapitaal. Bondelvervaardiging kan egter maklik die aanvanklike beleggingskoste verreken as jou projek baie groot is en meer as 2 000 stukke benodig. Wanneer 'n groot volume benodig word, is spuitgietwerk meer koste-effektief en vinniger. Selfs nadat die aanvanklike vormkoste afgetrek is, is 3D-drukwerk steeds baie duurder per eenheid wanneer groot getalle van 'n onderdeel of produk vervaardig word. Vakuumgieting of 3D-drukwerk kan meer ekonomies wees as jy klein tot mediumgrootte produkte wil vervaardig of brugvervaardigingsdienste benodig. Alhoewel die prys per eenheid hoër mag lyk as spuitgietwerk, sal die finale koste laer wees in klein produksielopies omdat daar nie 'n groot voorafbelegging in die vorm is nie. As jy slegs een of twee items benodig, is dit beter om by 3D-drukwerk te bly.
Kompleksiteit van die ontwerp
3D-drukwerk is die beste opsie as jou ontwerp ingewikkeld is of as jy dit wil opdateer en wysig terwyl dit vervaardig word. Vorms wat vir inspuitings gebruik word, kan nie maklik verander word nie. Enige wysiging vereis dat jy met 'n vars vorm moet begin. Wanneer jy ook al moet begin, styg die koste van die projek. Gevolglik is 3D-drukwerk meer koste-effektief tydens die produkontwikkelings- of prototiperingsfase wanneer dit nodig is om verskeie hersienings aan jou ontwerp te maak of wanneer die projek ingewikkeld is.
2. Is vakuumgietwerk goedkoper as spuitgietwerk?
Vakuumgieting en spuitgietvorming is twee verskillende vervaardigingsprosesse, en kostevergelykings tussen vakuumgieting en spuitgietvorming hang grootliks af van spesifieke projekvereistes. Oor die algemeen is spuitgietvorming meer koste-effektief vir hoëvolumeproduksie, terwyl vakuumgietvorming voordele kan bied vir klein tot mediumgrootte produksielopies of wanneer buigsaamheid en aanpassing belangrik is.
Gereedskapskoste
Spuitgietwerk behels die vervaardiging van duur vorms wat tipies van staal of aluminium gemaak word. Dit lei tot 'n hoër aanvanklike vormkoste. Die vorms is ontwerp om hoë temperature en druk te weerstaan. Omgekeerd maak vakuumgieting gebruik van goedkoper vorms gemaak van silikoonrubber of poliuretaan. Hierdie proses is meer bekostigbaar, veral vir kleiner produksievolumes.
Produksie hoeveelheid
Namate produksiehoeveelhede toeneem, word spuitgietwerk meer koste-effektief. Die hoër aanvanklike gereedskapskoste kan oor meer onderdele versprei word, wat laer eenheidskoste tot gevolg het. Vakuumgieting is beter geskik vir kleiner produksievolumes of wanneer die vraag na onderdele verander.
Ontwerpkompleksiteit
Spuitgietwerk is in staat om uiters ingewikkelde stukke met fyn besonderhede en presiese afmetings te produseer. Dit is 'n goeie opsie om onderdele in groot hoeveelhede met betroubare gehalte te vervaardig. Alhoewel dit dalk nie so presies of ingewikkeld soos ander gietprosesse is nie, kan vakuumgietwerk nietemin gedetailleerde onderdele genereer.
Wat is die alternatief vir vakuumgieting?
Soortgelyk aan vakuumvorming, is drukvorming 'n wyd gebruikte metode in die produksie van plastiektermovorming. 'n Oond word in beide prosedures gebruik om 'n termoplastiese plaat vas te maak en te verhit. Die tegniek wat gebruik word om druk of vakuum op die verhitte plastiekplaat toe te pas om dit in die verlangde item te vorm, is egter anders.
Ons vakuumgiettoleransies
NOBLE bied 'n reeks vakuumgiettoleransies om aan u komplekse pasgemaakte vereistes te voldoen. Afhangende van die hoofmodel en onderdeelgeometrie, kan ons dimensionele toleransies tussen 0.2 – 0.4 mm bereik. Hieronder is die tegniese spesifikasies vir ons pasgemaakte vakuumgietdienste.
| Tipe | inligting |
| Akkuraatheid | Hoogste presisie om +0.05 mm te bereik |
| Maksimum deelgrootte | +/- 0.025 mm
+/-0.001 duim |
| Minimum wanddikte | 1.5mm ~ 2.5mm |
| hoeveelhede | 20-25 kopieë per vorm |
| Kleur en afwerking | Kleur en tekstuur kan aangepas word |
| Tipiese aanlooptyd | Tot 20 dele in 15 dae of minder |
Materiaal vir Vakuumgietwerk
 |
ABS | ABS is 'n termoplastiese polimeer wat wyd gebruik word as gevolg van sy uitsonderlike weerstand teen impak, temperatuur en chemikalieë. Dit bied ook 'n gladde oppervlakafwerking en is maklik om te vervaardig en te hanteer. |
 |
POM | POM, ook bekend as asetaal of Delrin, is 'n tipe ingenieurstermoplastiek wat spog met uitsonderlike dimensionele stabiliteit, styfheid, temperatuurweerstand en impakweerstand. |
 |
PP (Polipileen) | Polipropileen (PP) is 'n materiaal wat tipies wit en deurskynend is en bestand is teen korrosie, terwyl dit ook goeie taaiheid besit. Die mees noemenswaardige kenmerk daarvan is die veelsydigheid daarvan, aangesien dit geskik is vir gebruik in 'n verskeidenheid verwerkingsmetodes en toepassings. |
 |
PE (Poliëtileen) | Poliëtileen is reukloos, nie-giftig, voel soos was, het uitstekende lae-temperatuurweerstand (minimum bedryfstemperatuur kan -100~-70°C bereik), het goeie chemiese stabiliteit en kan die meeste suur- en alkali-erosie weerstaan (nie bestand teen oksidasie nie) |
 |
PC (polikarbonaat) | Polikarbonaat (PC) is 'n amorfe termoplastiek wat bekend is vir sy uitsonderlike deursigtigheid en impakweerstand. Dit beskik ook oor sterk elektriese isolerende eienskappe en matige chemiese weerstand. |
 |
PMMA (polimetielmetakrilaat) | Polimetielmetakrilaat, ook bekend as Akriel. Akriel is 'n hoogs veelsydige materiaal wat bekend is vir sy uitsonderlike deursigtigheid, chemiese stabiliteit en weerstand teen hitte, koue en korrosie. |
 |
LOER | PEEK spog met uitsonderlike meganiese sterkte, selfsmering, impakweerstand en vlamvertraging. Dit is ook hoogs bestand teen suur-, alkali- en ander chemiese korrosie, hidrolise, slytasie, moegheid, stroop en bestraling. |
 |
Nylon | Nylon het indrukwekkende meganiese eienskappe soos hitte- en slytasiebestandheid, chemiese weerstand en selfsmering. Poliamiedvesel beskik ook oor vlamvertraging, 'n lae wrywingskoëffisiënt en is maklik om te vervaardig. |
 |
PS (polistireen) | Polistireen (PS) is 'n polimeer gemaak van die monomeer stireen, 'n vloeibare koolwaterstof wat kommersieel uit petroleum vervaardig word. By kamertemperatuur is PS normaalweg 'n soliede termoplastiek, maar kan by hoër temperature gesmelt word vir gietwerk of ekstrusie, en dan weer gestol word. Hoë-impaksterkte, laekoste hars met 'n wye reeks opsies. |
 |
elastomeer | Elastomere is polimere met viskositeit en elastisiteit en staan daarom bekend as visko-elastisiteit. Die molekules van elastomere wat deur swak intermolekulêre kragte bymekaar gehou word, vertoon oor die algemeen 'n lae Young-modulus en hoë vloeigrens of hoë falingsvervorming. Voorbeelde is natuurlike rubber, silikoon, poliuretane en polibutadieen, poliuretaanplastiekhars. |
Oppervlakte eindig vir Vakuumgietwerk
NOBLE kan unieke oppervlaklae vir u vakuumgietonderdele bou deur 'n wye reeks oppervlakafwerkings te gebruik. Hierdie afwerkings help u om aan die estetiese, taaiheids- en chemiese weerstandsbehoeftes van u produkte te voldoen. Ons kan die volgende oppervlakafwerkings verskaf gebaseer op u materiaalkeuse en onderdeeltoepassing:
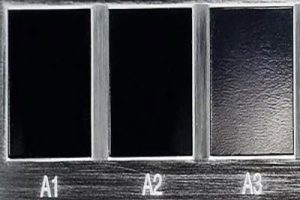 |
Blink | A-graad afwerkings word gemaak met behulp van 'n diamantpoetsproses en lewer blink en blink oppervlaktes op spuitgegote dele. |
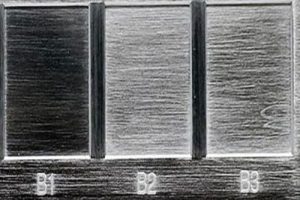 |
Halfglans | B-graad afwerkings gebruik skuurpapier om onderdele met 'n effens growwer afwerking as graad A-onderdele te produseer. Pasgemaakte gevormde plastiekonderdele wat B-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
 |
Matte | C-graad afwerkings gebruik skuurstene met korrels om 'n growwe, ongelyke oppervlak te produseer. Inspuitplastiekonderdele wat C-graad afwerking ondergaan, het 'n mat oppervlaktekstuur. |
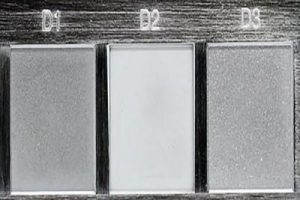 |
tekstuur | D-graad afwerkings gebruik gruis en droë glaskrale of oksied om 'n baie growwe tekstuurafwerking te lewer. Afhangende van die tipe materiaal wat gebruik word, kan produkte 'n satyn- of dowwe afwerking hê. |
Ons volledige vakuumgietproses
Vakuumgietwerk vir buigsame en ekonomiese
Vakuumgieting, ook genoem uretaangieting, is 'n moderne proses wat silikoonvorms en 'n 3D-gedrukte meesterpatroon gebruik om stywe, hoëgehalte-onderdele met 'n kort oplag te skep. Die termoplastiese poliuretaan word binne silikoon- of epoksievorms verhard, wat die finale produkte dieselfde vorms as die oorspronklike meestermodelle gee; die afmetings van die onderdele hang uiteindelik af van die meestermodel, onderdeelgeometrie en materiaalkeuse. Ons vakuumgietdienste bied 'n omvattende oplossing vir die vervaardiging van hoëgehalte-prototipes en lae-volume-produksieonderdele.
Vakuumgieting van prototipering tot produksie
Vakuumgieting is 'n veelsydige proses wat naatloos oorgaan van prototipering na lae-volume produksie, wat talle voordele bied dwarsdeur elke stadium.
- prototyping
Vakuumgieting is 'n laekoste-vervaardigingsproses wat meer toeganklik en koste-effektief is as ander metodes vir die skep van prototipes. Deur 'n verskeidenheid materiale en ontwerpvariasies te gebruik, kan jy hoëgehalte-prototipes skep. Toets dan eenvoudig jou ontwerpe en berei dit voor vir funksionele toetsing. - Marktoetsing
Vakuumgietonderdele kan gebruik word vir marktoetsing en aanvanklike markpenetrasie. Dit stel jou in staat om kliënterespons te meet, veldtoetse uit te voer en markvraag te valideer voordat jy in grootskaalse vervaardiging belê. - Op-aanvraag produksie
Vakuumgieting maak voorsiening vir aanpassing en kleinskaalse produksiebehoeftes. Aangesien die vorms maklik aangepas kan word, maak dit die produksie van pasgemaakte onderdele op aanvraag moontlik om aan spesifieke kliëntvereistes of nismarkvereistes te voldoen. - vinnige aflewering
Ons kan nie net vinniger ingenieurstegniese ondersteuning bied nie, maar is ook toegerus met 'n sterk voorsieningskettingstelsel en gevorderde vakuumgiettoerusting sodat u ongeëwenaarde vakuumgietonderdele met stabiele werkverrigting kan bekom en u produkontwikkelingssiklus kan verkort.
Toepassing van vakuum giet
Soortgelyk aan vakuumvorming, is drukvorming 'n wyd gebruikte metode in die produksie van plastiektermovorming. 'n Oond word in beide prosedures gebruik om 'n termoplastiese plaat vas te maak en te verhit. Die tegniek wat gebruik word om druk of vakuum op die verhitte plastiekplaat toe te pas om dit in die verlangde item te vorm, is egter anders.

Vakuumgietwerk in die motorbedryf
- Luginlaatstelsels: Vakuumgieting is 'n produksiemetode wat gebruik word in die vervaardiging van luginlaatstelsels in motors. Hierdie stelsels benodig komponente met presiese vorms om lugvloei en werkverrigting te verbeter. Vakuumgieting maak die produksie van komplekse inlaatspruitstukke, lugkanale en smoorklephuise met gladde interne oppervlaktes moontlik, wat doeltreffende lugvloei verseker.
- Binnekomponente: Deurhandvatsels, knoppe, instrumentpanele en ander binnekomponente kan met behulp van vakuumgietwerk gemaak word.
- Beligtingskomponente: Lense vir kopligte, agterligte en ander beligtingskomponente kan met groot presisie vervaardig word deur vakuumgieting te gebruik.
- Eksterne komponente: Motorvervaardigers kan eksterne komponente soos roosters, kentekens en embleme skep deur vakuumgietwerk te doen.
Vakuumgieting in die lugvaartbedryf
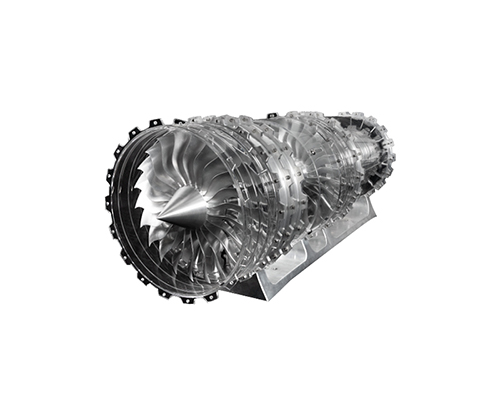
In die lugvaartsektor is vakuumgieting 'n noodsaaklike proses omdat dit dit moontlik maak om delikate, liggewig en robuuste komponente te skep. Dit word gebruik in die vervaardiging van saamgestelde konstruksies, enjinonderdele, binne-ontwerpelemente, hommeltuie, onbemande lugvaartuie en satellietkomponente, benewens prototipering. In lugvaarttoepassings help vakuumgieting om algehele veiligheid, brandstofdoeltreffendheid en vliegtuigprestasie te verbeter.
- Prototipering: Een algemene tegniek vir die vinnige prototipering van lugvaartkomponente is vakuumgieting. Dit maak die skep van funksionele prototipes moontlik met oppervlakkwaliteit en materiaaleienskappe wat noukeurig ooreenstem met die finale produkte. Dit stel ingenieurs in staat om die onderdele se funksionering, passing en werkverrigting te toets en volledig te assesseer voordat hulle met volskaalse produksie voortgaan.
- Saamgestelde Strukture: Vakuumgieting is 'n algemene metode vir die skep van saamgestelde strukture. Saamgestelde materiale, soos koolstofveselversterkte polimere (CFRP), word gebruik om hierdie strukture te bou vanweë hul uitsonderlike moegheidsweerstand en hoë sterkte-tot-gewig-verhoudings. Die ideale belyning en konsolidasie van vesels word verseker deur die presiese plasing van versterkingselemente wat deur vakuumgieting moontlik gemaak word. Hierdie proses se liggewig, robuuste en langdurige onderdele word gereeld in rompe, vliegtuigvlerke en ander belangrike strukture gebruik.
- Binne-onderdele: Binnepanele, sitplekkonstruksies en oorhoofse kompartemente is 'n paar voorbeelde van hierdie onderdele. Die vermoë om liggewig, skaalbare onderdele met superieure oppervlakpolitoer en dimensionele akkuraatheid te skep, is een van vakuumgietwerk se grootste voordele. Daarbenewens bied hierdie metode die opsie om kenmerke by die stukke te voeg, insluitend akoestiese isolasie of geïntegreerde elektronika.
- UVA- en Drononderdele: Onderdele vir hierdie vliegtuie moet gereeld aërodinamies en liggewig wees. Die optimalisering van vlugprestasie en vragkapasiteit word moontlik gemaak deur die gemak waarmee ingewikkelde vorms en dunwandige strukture deur vakuumgieting vervaardig kan word.
Vakuumgietwerk in mediese toestelle
Gepasmaakte, goed gemaakte en funksionele chirurgiese instrumente, inplantings, mediese toestelle, diagnostiese gereedskap en rehabilitasiehulpmiddels kan alles vervaardig word danksy vakuumgieting. Die gebruik van vakuumgiettegnieke het chirurgiese metodes, pasiëntsorg en mediese opleiding verbeter.
- Prostetika en Ortotika: Pasgemaakte onderdele wat noukeurig ooreenstem met die anatomie van die pasiënt, kan danksy vakuumgieting gemaak word. Vakuumgieting maak dit moontlik om kompleks ontwerpte prostetiese en ortotiese toestelle, soos voetstukke, stutte en stutte, te vervaardig wat liggewig, sterk en gemaklik is.
- Chirurgiese instrumente en gereedskap: Die vervaardiging van chirurgiese gereedskap met ingewikkelde vorms, ergonomiese ontwerpe en hoë presisie is moontlik deur vakuumgieting te gebruik, wat komplekse handvatsels, grepe en ander gereedskap met uitstekende oppervlakafwerking, dimensionele akkuraatheid en funksionaliteit produseer.
- Implantate en Mediese Komponente: Implantate, soos gewrigsvervangings (bv. heup- of knie-implantate) of tandprosteses, kan vervaardig word met behulp van vakuumgiettegnieke. Die proses fasiliteer die produksie van implantate met pasgemaakte meganiese eienskappe, biokompatibiliteit en oppervlakafwerkings.
- Diagnostiese Toerusting: Vakuumgieting produseer presies gevormde en duursame komponente vir mediese toetsapparatuur soos omhulsels, behuizings en gespesialiseerde kamers vir beeldvormingstoestelle en diagnostiese ontleders.
- Rehabilitasie- en hulpmiddels: Voorbeelde sluit in pasgemaakte spalke, stutte en stutte. Vakuumgieting maak voorsiening vir die skep van toestelle wat gemaklik en liggewig is en die nodige ondersteuning en funksionaliteit bied vir pasiënte wat rehabilitasie ondergaan.

Vakuumgieting in die robotbedryf
Dit is raadsaam om 'n prototipe-robot, gemaak met vakuumgegote uretaan, op die mark te bring om risiko's te verminder en maatskappyuitgawes te stabiliseer. Dit sal jou maatskappy in staat stel om die potensiaal te verken om 'n nuwe generasie robotte te skep wat 'n wyer reeks take kan verrig, bo en behalwe die eentonige en herhalende take.
- Robotgrypers en eindeffektors: Vakuumgieting word gebruik in die vervaardiging van robotgrypers en eindeffektors. Grypers word gebruik om voorwerpe te manipuleer en take in robotika uit te voer. Vakuumgieting maak voorsiening vir die skep van gryperkomponente met presiese vorms, komplekse interne kanale en aanpasbare kenmerke soos sagte of meegaande oppervlaktes vir delikate voorwerphantering.
- Omhulsels en Behuizing: Vakuumgieting is 'n proses wat algemeen gebruik word om omhulsels en behuizings vir robotte te vervaardig. Hierdie omhulsels beskerm die robot se interne elektronika, sensors en aktuators. Pasgemaakte omhulsels kan met behulp van die vakuumgietproses geskep word, wat spesifieke kenmerke soos geïntegreerde kabelroetes, monteerpunte en toegangspanele kan insluit.
- Robotstrukture en -rame: Rame vir robotte en ander strukturele onderdele word deur vakuumgieting gemaak. Hierdie onderdele gee die robotstelsel sy struktuur en ondersteuning. Vakuumgieting maak dit moontlik om strukture met ingewikkelde geometrieë te skep wat sterk, liggewig en in staat is om die laste en spanning te dra wat robotte tydens werking teëkom.
Toekomstige tendense in vakuumgietwerk
Hoëprestasieharse: Die voortdurende ontwikkeling van hoëprestasieharse is van kardinale belang om die algehele eienskappe van vervaardigde onderdele te verbeter, wat lei tot verbeterde sterkte, duursaamheid en funksionaliteit.
Omgewingsvriendelike opsies: Die verskuiwing na volhoubare en bioafbreekbare materiale in vervaardigingsprosesse stem ooreen met wêreldwye pogings om die omgewingsimpak te verminder terwyl hoë produkstandaarde steeds gehandhaaf word.
Outomatiese gietwerk: Die integrasie van robotika in die gietproses verbeter doeltreffendheid aansienlik, verminder handmatige ingryping en verhoog algehele produktiwiteit.
KI en masjienleer: Die gebruik van KI en masjienleer maak voorsiening vir voorspellende analise, wat vervaardigers in staat stel om prosesse te optimaliseer, foute te verminder en die kwaliteit van die finale produk te verbeter.
Tegnieke kombineer: Deur vakuumgieting met 3D-drukwerk en CNC-bewerking te kombineer, kan vervaardigers meer komplekse en geometries uitdagende onderdele produseer wat dikwels moeilik is om te bereik met
Vinnige Prototipering: Die integrasie van hierdie gevorderde tegnieke maak vinniger prototipering met hoë presisie moontlik, wat vinniger iterasies en verfynde produkontwerpe moontlik maak.
Waarom NOBLE kies vir Vakuumgietdiens?
NOBLE is 'n Chinees-Britse gesamentlike onderneming wat deur die regering as 'n "Nasionale Hoëtegnologie-onderneming" toegeken is. Ons is 'n omvattende onderneming met die vermoë om onafhanklike navorsing en ontwikkeling, produksie en verkope te doen.
Ons het sertifikate ISO9001-2015 en ISO13485-2016, en 'n Klas II mediese toestel produksielisensie. Ons produkte het baie belangrike sertifikate verwerf, soos 'n Klas II mediese toestel registrasie sertifikaat en 'n FDA510K sertifikaat.
Vakuumgieting is 'n uitstekende metode vir die skep van prototipes, voorproduksie-onderdele en finale onderdele in lae volumes. Dit verwyder die behoefte om in staalgereedskap te belê, en die levertyd vir die eerste onderdele is relatief kort, gewoonlik ongeveer 10 dae, afhangende van die grootte en vorm van die onderdeel. Deur die integrasie van die nuutste tegnologie met die kennis van ons gekwalifiseerde personeel, prioritiseer NOBLE kliëntetevredenheid. Ons vakuumgietproses is presies, doeltreffend en koste-effektief, wat uitsonderlike resultate lewer. Die keuse van ons vakuumgiet sal jou besigheid help om nuwe hoogtes van sukses te bereik.
- Mededingende pryse:
Ons besef hoe belangrik dit is om binne u projek se begroting te bly. Ons prysstelsel is mededingend en gerig op die eise van besighede van alle groottes, ongeag hulpbronbeperkings. Ons span is beskikbaar om u begroting te hersien en waardetoegevoegde oplossings te bied wat u maatskappy sal bevoordeel. - Professionele vakuumgietkundige:
Kry betroubare, pasgemaakte vakuumgietdienste van bekwame en ervare ingenieurs. Met meer as tien jaar ondervinding in vakuumgieting, kan ons kliënte help om ontwerpe te optimaliseer, toepaslike prosesse te kies, koste te verminder en vinnige massaproduksie te bereik. - Ondersteuning vir komplekse geometrie
Ons gebruik hoëgehalte elastomeermateriale om die vervaardiging van vakuumgegote plastiekonderdele met komplekse strukture teen mededingende pryse te verseker. Ervare ingenieurs bied 7 tot 24 uur projekondersteuning om te verseker dat u prototipes en lae-volume komponente noukeurig ooreenstem met die beoogde eindproduk. - Tydige produksie:
Ons het 'n groot produksiekapasiteit en 'n span bekwame ingenieurs en verkoopspersoneel wat oop kommunikasie en net-betyds-produksie vir u bestelling prioritiseer. Dit verseker dat ons die vinnigste moontlike afleweringstyd kan bied om aan enige dringende behoeftes wat u mag hê, te voldoen. - Ongeëwenaarde Leweringstye:
Ons kombineer ryk vakuumgietprojekervaring en gevorderde toerusting om hoëgehalte vakuumgietdienste met vinniger afleweringstye te lewer. - Buigsame kleuropsies:
Ons meng 'n verskeidenheid pigmente versigtig om die verlangde effek op u finale produk te verkry. U kan kies uit ons uitgebreide lys van kleuropsies.
Vakuumgiet-gereelde vrae
1. Is vakuumgieting duur?
Die prys hang af van die kompleksiteit van die onderdeel, vormmateriaal, hoeveelheid, ens. Dit is belangrik om daarop te let dat hoewel vakuumgieting duurder kan wees as ander metodes vir klein produksielopies, dit voordele bied soos 'n hoëgehalte-oppervlakafwerking, fyn besonderhede en vinnige prototiperingsvermoëns. Daarom moet die koste geëvalueer word in die lig van die spesifieke vereistes en voordele van die projek.
2. Is vakuumgieting akkuraat?
Die akkuraatheid van vakuumgieting kan steeds beïnvloed word deur faktore soos vormontwerp, materiaalkeuse en prosesbeheer. Behoorlike aandag aan hierdie faktore kan help om die hoogste vlak van akkuraatheid in die finale gietonderdele te verseker.
3. Is vakuumgieting permanent?
Vakuumgieting is 'n proses wat die skep van vorms en gietonderdele van daardie vorms behels. Die vorms wat in vakuumgieting gebruik word, word gewoonlik van silikoonrubber gemaak, wat verskeie gietsiklusse moontlik maak. Dit is egter belangrik om daarop te let dat vakuumgieting 'n tydelike proses is, aangesien die vorms uiteindelik mettertyd sal verslyt.
4. Wat is die minimum dikte vir vakuumgieting?
Alhoewel dit moeilik is om 'n presiese minimum dikte vas te stel sonder om spesifieke materiale en ontwerpelemente in ag te neem, is 'n redelike reël om te mik vir 'n minimum wanddikte van ongeveer 0.5–1 mm. Om die presiese beperkings en voorstelle vir jou unieke projek uit te vind, is dit noodsaaklik om met die vakuumgietdiensverskaffer of materiaalvervaardiger te praat.
5. Hoeveel vakuum is nodig vir vakuumvorming?
In vakuumvorming kan die vereiste vakuumvlak wissel na gelang van faktore soos die materiaal wat gevorm word, die kompleksiteit van die onderdeel en die verlangde vlak van detail. Tipies word 'n vakuumdruk van 10-25 duim kwik (inHg) of 340-850 mbar (millibar) algemeen in vakuumvormingsprosesse gebruik.






