

Wat is die belangrikste strukturele dele van 'n Outonome Mobiele Robot (AMR), en hoe word hulle gebou? Die mees algemene AMR-strukturele dele is die onderstel, raam, rolwielmonterings, sensorhakies en batterybehuising. Vervaardigers gebruik CNC-bewerking, spuitgietwerk, plaatmetaalvervaardiging en additiewe vervaardigingstegnologieë soos polimeer 3D-drukwerk. Anders as AGV's, beweeg AMR's op buigsame maniere rond, dus moet elke onderdeel liggewig maar sterk wees. Saamgestelde gietwerk, wat oop of geslote vorms gebruik, word al hoe gewilder vir hoësterkte-komponente. Hierdie gids gee praktiese wenke vir die keuse van 'n proses gebaseer op volume, koste en sterkte.
Algemene AMR Strukturele Onderdele en Hul Funksies
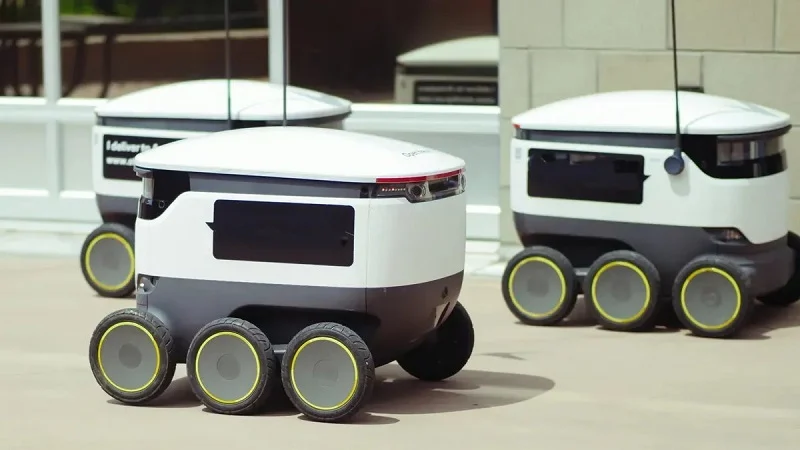
Elke AMR is afhanklik van 'n groep hoofstrukturele dele wat as 'n span werk. Elke onderdeel het 'n sekere taak om die robot stabiel, akkuraat en veilig van sy omgewing te hou. Om hierdie take te ken, help ingenieurs om goeie keuses oor ontwerp en produksie te maak.
Onderstel en Raam: Laadsteun en Styfheid
Die onderstel is die hoofondersteuning van enige AMR. Dit hou die volle vrag en hou elke ander onderdeel in plek. 'n Goed geboude onderstel beveg draaiing en buiging tydens versnelling, stop en draai. Hierdie styfheid hou sensors in lyn en voorkom navigasiefoute.
Ontwerp vir vrag, demping en belyning
Vragkapasiteit vorm die ontwerp van die onderstel van die begin af. 'n Robot wat swaar voorraad dra, benodig dikker wande en sterker verbindings as 'n ligte eenheid. Demping tel ook. Skudding van motors en wiele kan sensorlesings vervaag. Ingenieurs voeg rubber-isolators of gestemde monterings by om skok te absorbeer. Belyning is net so belangrik. As die raam selfs 'n bietjie draai, kan 'n laserskandeerder van die teiken af mik. Daardie wanbelyning skep veiligheidsrisiko's en verlaag voorraadsigbaarheid.
Integrasie van monteringspunte vir motors, batterye en sensors
Monteringspunte moet presies en herhaalbaar wees. Motormonterings benodig noue toleransies sodat dryfwiele parallel bly. Batterymonterings moet gewig kan dra en vinnige omruilings moontlik maak. Sensormonterings benodig plat oppervlaktes en presiese gatpatrone. 'n Klein foutjie in gatplasing kan 'n kamera se gesigsveld verskuif. Hierdie integrasie vereis noukeurige ingenieurswese van die eerste skets af.
Strukturele Onderdeelfunksie en Integrasie
Verby die onderstel hou verskeie kleiner onderdele 'n AMR aan die beweeg en betroubaar waarneembaar. Elkeen het sy eie duidelike taak.
Wielsteune en wielnawe vir stabiele mobiliteit
Wielmonterings hou die robot se gewig voor of agter. Hulle draai vrylik en laat die AMR in nou ruimtes draai. Wielnawe koppel aandryfmotors aan die wiele. Beide dele moet slytasie weerstaan en herhaalde impak hanteer. 'n Swak wielblokmontering kan na duisende siklusse kraak. Daardie mislukking stop materiaalhantering onmiddellik.
Sensorhakies en monteerplate
Sensorhakies hou lidar, kameras en nabyheidsensors vas. Hulle moet styf genoeg wees om vibrasie te stop, maar tog lig genoeg om massatoevoeging te vermy. Monteringsplate bied plat, stabiele oppervlaktes vir hierdie hakies. Presisie hier beïnvloed direk navigasie-akkuraatheid en -veiligheid. 'n Hakie wat selfs 'n fraksie van 'n millimeter buig, kan duur foute veroorsaak.
Additiewe Vervaardigingspotensiaal vir Komplekse Hakies
Komplekse hakievorms daag dikwels tradisionele produksiemetodes uit. Additiewe vervaardigingstegnologieë bied 'n pad vorentoe.
Vervaardiging van polimeertoevoegings
Polimeer 3D-drukwerk bou hakies laag vir laag. Hierdie proses hanteer organiese vorms, interne kanale en roosterstrukture wat subtraktiewe metodes nie maklik kan skep nie. Ingenieurs gebruik dit vir prototipes en lae-volume produksielopies. Die tegnologie skitter wanneer 'n hakie pasgemaakte kenmerke of gewigbesparende sakke benodig.
Strukturele integriteitsoorwegings
Gedrukte hakies benodig noukeurige ontwerp vir sterkte. Laagoriëntasie beïnvloed dravermoë. 'n Hakie wat gedruk is met lae loodreg op die hoofspanningsrigting kan onder las delamineer. Ingenieurs moet ook rekening hou met materiaaleienskappe. Sommige polimere absorbeer vog en verloor styfheid mettertyd. Toetsing en validering bly noodsaaklik voordat gedrukte onderdele in veeleisende toepassings ontplooi word.
Vanuit 'n praktiese perspektief bring maatskappye soos NOBLE, 'n toonaangewende vervaardigingsmaatskappy in China, uitsonderlike diensvermoëns en professionele masjineringskundigheid na hierdie ruimte. Hulle help kliënte om doeltreffend van prototipering tot massaproduksie van AMR-strukturele onderdele te beweeg. Hul ervaring oor verskeie prosesse verseker dat elke onderdeel aan werklike eise voldoen.
Vervaardiging van AMR-strukturele onderdele: Sleutelprosesse
CNC-bewerking vir presisiekomponente
Ideaal vir lae-tot-medium volume persoonlike onderdele met noue toleransies
CNC-bewerking werk uitstekend vir AMR-strukturele onderdele wanneer jy klein of medium hoeveelhede benodig. Vir lopies onder 500 eenhede, gee hierdie vervaardigingsproses jou hoë presisie sonder groot vooraf gereedskapskoste. Die eerste onderdeel en die honderdste onderdeel kos ongeveer dieselfde. Daardie bestendige pryse help wanneer jy nuwe ontwerpe toets of 'n loodsvloot bou. Vir 'n staalbeugel wat ongeveer 1 kg weeg, kos 'n bondel van 50 onderdele $100 tot $300 elk. Teen 1 000 eenhede daal daardie prys tot $50 tot $100 per onderdeel. Die grootste voordeel hier is akkuraatheid. CNC kan posisies binne ±0.025 mm hou. Daardie vlak van presisie hou sensormonterings en motorhakies in lyn. Wanneer 'n robot presiese sensorplasing benodig vir veilige navigasie, is daardie akkuraatheid belangrik. Hierdie ingenieurskomponente is afhanklik van digitale programmering en standaard snygereedskap. Jy benodig nie duur vorms nie. Dit maak CNC perfek vir pasgemaakte werk waar vorms gereeld verander. Die proses werk goed vir lae-tot-medium volume produksie.
Aluminium, staal en plastiekmateriale
Aluminium 6061 is die beste keuse vir die meeste CNC-bewerkte onderdele. Dit gee jou 'n goeie mengsel van sterkte en gewig. Opsteltye is kort. Siklustye is vinnig. Gereedskapslytasie bly laag. Vir algemene hakies en onderstelkomponente gee aluminium die beste werkverrigting vir die koste. Koper werk goed vir klein hoeveelhede waar jy funksie en voorkoms benodig. Vlekvrye staal en titanium is moeiliker om te bewerkstellig. Hulle benodig langer opstel, stadiger sny en duurder gereedskap. Dit verhoog die koste vir lae-volume lopies. Plastiek soos ABS en nylon werk ook op CNC-masjiene. Hulle is ligter en goedkoper, maar hulle is nie styf genoeg vir baie strukturele toepassings nie. Materiaalvermorsing is hoog met CNC. Ongeveer 60% tot 80% van die voorraad eindig as skyfies. Dit maak saak wanneer jy duur legerings gebruik. Maar vir komplekse vorms teen lae tot medium volume, is CNC-bewerking steeds moeilik om te klop vir presisie-toepassings.
Additiewe vervaardiging van polimere en samestellings
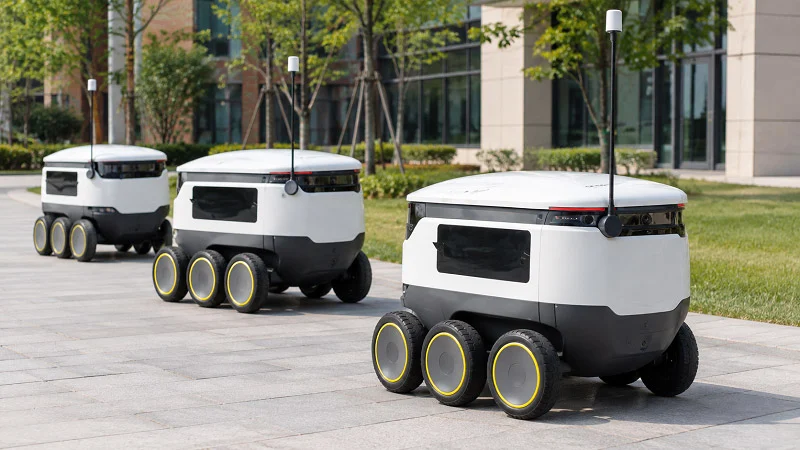
FDM en SLS vir hakies, behuisings en prototipes
Additiewe vervaardigingstegnologieë bring ware buigsaamheid na onderdeelproduksie. FDM en SLS is die twee hoof maniere om polimeeronderdele te maak. FDM gebruik filament wat smelt en lae bou. ABS-onderdele van FDM toon goeie impaksterkte - ongeveer 40.0 kJ/m² gekerfde IZOD. SLS gebruik nylonpoeier en 'n laser. SLS-onderdele van PA12 het 'n gekerfde IZOD-impaksterkte van ongeveer 34 kJ/m². Beide bied buigsterkte van ongeveer 56 tot 58 MPa en 'n buigmodulus van naby 1.8 GPa. Nylon staan uit vir sy taaiheid en hittebestandheid. Dit hanteer brandstowwe, olies en ghries goed. Dit maak dit ideaal vir onderdele wat misbruik word. Die werklike voordeel van 3D-druktegnologieë is nul gereedskapskoste. Daar is geen vorms of matryse om te koop nie. Die levertyd is ure of dae in plaas van weke. Dit maak hierdie metodes perfek vir prototipes en lopies van 1 tot 500 eenhede. Jy kan komplekse geometrieë bou met interne kanale en roosterstrukture. Geen ander proses kan daardie geometriese vryheid ewenaar nie. Maar eenheidskoste bly onveranderd en relatief hoog. Vir groter volumes word ander vervaardigingstegnologieë goedkoper.
Kostevergelyking teen verskillende volumes
| proses | Deelbeskrywing | Koste per onderdeel teen lae volume | Koste per onderdeel teen hoë volume |
| CNC bewerking | 1 kg staalbeugel | $100–$300 (bondel van 50) | $50–$100 (teen 10 000 eenhede) |
| Spuitgieten | 0.1 kg plastiekonderdeel | $20–$50 (teen 10 000 eenhede) | $0.50–$2 (teen 10 000 eenhede) |
| Die Casting | 0.5 kg metaalonderdeel | $50–$100 (teen 10 000 eenhede) | $5–$15 (teen 10 000 eenhede) |
Oop- en Geslote-Vorm Saamgestelde Prosesse
Saamgestelde gietwerk neem additiewe vervaardiging in 'n ander rigting. Oopvormprosesse lê veselglas of koolstofvesel met die hand op. Geslote vormprosesse gebruik ooreenstemmende matryse en druk. Hierdie metodes skep onderdele met uitstekende sterkte-tot-gewig-verhoudings. Hulle werk goed vir hoëprestasie-rame en strukturele panele. Die gereedskapskoste is matig. Siklustye is langer as spuitgietwerk. Maar vir toepassings waar elke gram tel, lewer komposiete ware waarde. Ingenieurs gebruik dit wanneer aluminium te swaar is en plastiek te swak.
Plaatmetaal en spuitgietwerk vir volumeproduksie
Lasersnyde en gebuigde onderstelondersteunings
Plaatmetaalvervaardiging hanteer volumeproduksie baie goed. Lasersny en -buiging skep vinnig en goedkoop onderstelstutte. Gereedskapskoste is laag tot matig. Opstelling verg matige moeite. Siklustye is vinnig. Vir lopies van 500 tot 5 000 eenhede is plaatmetaal dikwels die mees koste-effektiewe keuse. Die materiaalafval is laer as CNC omdat jy onderdele op 'n plaat kan nes. Toleransies is redelik teen ±0.1 tot 0.5 mm. Dit is nie so streng soos CNC nie, maar dit werk vir baie raamtoepassings. Plaatmetaal pas mooi in 'n outomatiese produksielyn. Sodra dit geprogrammeer is, loop die masjiene met min menslike hulp. Hierdie produksielynoutomatisering verminder arbeidskoste en hou die kwaliteit konsekwent. Wanneer jy honderde onderstelstutte benodig, lewer plaatmetaal betroubaar. Die vervaardigingsproses skaal goed van prototipes tot volle produksie.
Inspuitgegoten plastiekhakies en -deksels
Spuitgietvorming verander die kosteprentjie heeltemal. Die gereedskap is duur. 'n Staalvorm kan $2 000 tot $50 000 of meer kos. Met 100 onderdele voeg daardie $10 000-vorm $100 by elke onderdeel. Maar met 10 000 eenhede daal die vormkoste tot slegs $1.00 per onderdeel. Die eenheidskoste daal tot pennies. Siklustye is baie vinnig. Die proses hanteer hoë outomatisering goed. Daarom oorheers spuitgietvorming by volumes bo 5 000 eenhede. Plastiekhakies, deksels en omhulsels kom konsekwent uit. Die materiaalkeuses sluit in nylon, ABS en polikarbonaat. Elk bied verskillende balanse van sterkte, impakweerstand en koste. Die ideale keuse vir spuitgietvorming is 1 000 eenhede en meer. Daaronder maak die gereedskapkoste seer. Maar sodra jy tot hoë volume verbind, klop niks dit vir lae koste per onderdeel nie. 'n Outomatiese produksieomgewing met spuitgietmasjiene loop met minimale arbeid per onderdeel.
Aanbevelings vir volumeband
| Volume Band | Mees koste-effektief | rasionaal |
| 1-50 | 3D Druk, CNC | Minimale NRE; vinnige leer. |
| 50-500 | CNC, Plaatmetaal | Herhaalbaarheid sonder hoë gereedskapsrisiko. |
| 500-5,000 | Plaatmetaal, Bruggietwerk | Oorgangsone: herhaalbaarheid begin vrugte afwerp. |
| 5,000 + | Spuitgiet, Spuitgiet | Hoë NRE is ten volle geamortiseer; spoed is koning. |
Vanuit 'n praktiese perspektief bring maatskappye soos NOBLE diepgaande kundigheid oor al hierdie prosesse. NOBLE, 'n toonaangewende vervaardigingsmaatskappy in China, help kliënte om die regte metode vir elke AMR-strukturele onderdeel te kies. Hul ervaring met CNC, additiewe vervaardigingstegnologieë, plaatmetaal en spuitgietwerk verseker doeltreffende prototipering en massaproduksie.
Ontwerp van AMR-strukturele onderdele vir prestasie
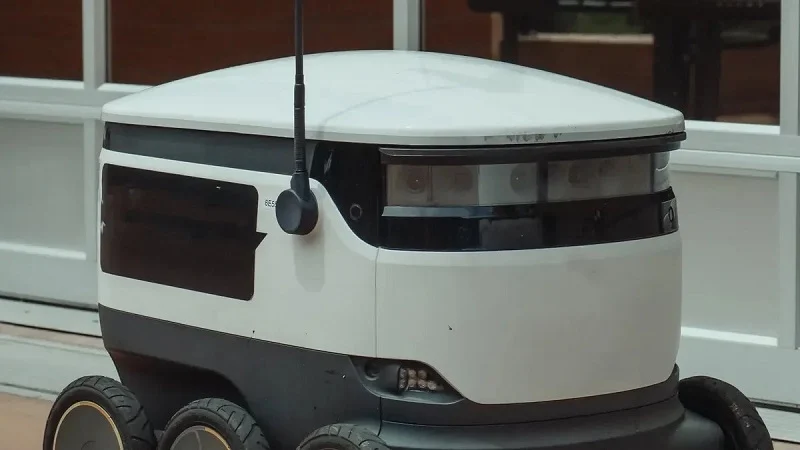
Goeie ontwerp verander 'n werkende onderdeel in 'n doeltreffende een. Elke gram wat jy bespaar en elke funksie wat jy byvoeg, verander batterylewe, sensorakkuraatheid en onderhoudskoste. Die regte keuses vroegtydig maak vervaardiging ook baie gladder.
Gewigsoptimalisering vir batterydoeltreffendheid
Batterygeas dryf AMR-reikwydte. 'n Swaarder robot benodig meer krag om te beweeg. Dit beteken groter batterye, wat selfs meer gewig byvoeg. Om hierdie siklus te breek, begin met slim strukturele ontwerp.
Gebruik van ribbes, sakke en heuningkoekstrukture
Ribbes voeg styfheid by sonder om volume by te voeg. Dink daaraan soos die riwwe op 'n plastiekbotteldop. 'n Plat paneel moet dalk 8 mm dik wees om buiging te weerstaan. Voeg 'n paar ribbes by, en jy kan dit tot 4 mm verlaag. Die sterkte bly dieselfde. Die gewig daal met amper die helfte. Sakvorming werk op dieselfde manier op CNC-bewerkte onderdele. Jy kerf materiaal uit waar spanning laag is. Die onderdeel behou sy buitenste vorm, maar die binnekant is hol. Heuningkoekstrukture neem dit verder. Hulle is wonderlik vir deksels en omhulsels. Die uitdaging is om die ontwerp by die proses te pas. Ribbes pas perfek by spuitgietwerk. Sakvorming werk in CNC- en 3D-drukwerk. Heuningkoekpatrone is moontlik met additiewe vervaardigingstegnologieë. Elke proses het sy eie perke. Praat vroegtydig met 'n vennoot soos NOBLE. Hulle kan jou vertel watter kenmerke prakties is. Hul ontwerp vir vervaardigbaarheidsondersteuning bespaar tyd en geld.
Sterkte teenoor Materiaalkoste
Ligter materiale kos meer per kilogram. Koolstofvesel bespaar gewig, maar verhoog die begroting. Aluminium 6061 tref 'n ideale kombinasie. Dit is sterk, lig en bekostigbaar. Vir hoëspanning-onderdele benodig jy dalk staal. Maar staal is swaar. Die slim skuif is hibriede ontwerpe. Gebruik slegs staal by laspunte. Gebruik aluminium of plastiek oral elders. Dit hou die gewig laag sonder om die bank te breek. Die vervaardigingsproses maak ook hier saak. Spuitgietvorming laat jou toe om materiale in een onderdeel te meng. Oorgieting voeg 'n sagte greep of seël by. 3D-drukwerk laat jou toe om digtheid binne dieselfde onderdeel te varieer. Hierdie ingenieurstruuks bespaar gramme in werklike toepassings.
Termiese Bestuur en Omgewingsverseëling
AMR'e loop ure lank. Motors, batterye en elektronika genereer hitte. Stof en vog is oral in pakhuise. Goeie ontwerp hanteer beide probleme.
Hitteafvoere en Ventilasie-integrasie
Hitteafleiers trek hitte weg van warm komponente. Die bestes het vinne wat die oppervlakarea vergroot. Jy kan hulle van aluminium masjineer of met geleidende polimere druk. Ventilasiekanale laat lug deur die onderstel vloei. 'n Goed geplaasde waaier beweeg warm lug uit. Die truuk is om plek te maak vir hierdie kenmerke sonder om grootte by te voeg. Integrasie maak saak. 'n Motormontering wat ook as 'n hitteafleier dien, bespaar ruimte. Daardie soort dubbeldoel-ingenieurswese is algemeen in gevorderde stelsels. Elke gram wat jy bespaar op die verkoeling van onderdele, gaan direk na die vrag of battery.
Seëlsensor monteer teen stof en vog
Sensors is die oë van die robot. 'n Vuil lens beteken swak data. Seëling hou stof uit. O-ringe en pakkings werk goed. So ook oorgevormde seëls. Die ontwerp benodig 'n groef of lip waarin die seël kan sit. Dit voeg 'n bietjie kompleksiteit by die onderdeel. Maar dit bespaar baie op onderhoud. Vir buitelug-AMR's is die seëlbehoeftes strenger. Jy benodig IP65 of hoër graderings. Dit beteken nou toleransies op elke pasoppervlak. 'n Vennoot met CNC-kundigheid kan daardie toleransies handhaaf. NOBLE, 'n toonaangewende vervaardigingsmaatskappy in China, bied daardie presisie. Hul professionele masjineringskundigheid verseker dat seëls die eerste keer werk.
Onderhoudbaarheid en Modulêre Montering
Veldonderhoud hou robotte aan die gang. Stilstandtyd kos geld. Onderdele wat moeilik is om te bereik of te vervang, veroorsaak hoofpyn.
Snelsluitbevestigingsmiddels en kabelroeteringskanale
Boutverbindings is betroubaar, maar stadig. Vinnige bevestigingsmiddels laat jou toe om 'n onderdeel binne sekondes te ruil. Kwartdraai-bevestigingsmiddels en veerklemme is algemene keuses. Kabelroetekanale hou drade netjies. 'n Kanaal wat in die raam gesny is, lei die kabel. Dit stop skuur en maak naspeuring maklik. Hierdie kenmerke voeg 'n bietjie masjineringstyd by. Maar hulle bespaar ure in die veld. Goeie produksielynoutomatisering kan hierdie besonderhede hanteer. Die programmering van die CNC om 'n kanaal te sny, verg 'n paar ekstra reëls kode. Die voordeel is groot in diensbaarheid.
Ontwerp vir demontage in veldonderhoud
Klik-passing dele breek wanneer jy hulle uitmekaar haal. Skroewe nie. Ontwerp elke verbinding om ten minste drie keer oop te maak. Gebruik vlekvrye staal hardeware om korrosie te voorkom. Benoem elke konnektor. Dit klink eenvoudig, maar baie ontwerpe slaan dit oor. 'n Modulêre samestelling laat jou toe om een onderdeel te vervang sonder om alles te verwyder. Batteryomhulsels moet uitskuif. Sensorhakies moet afspring. Hierdie besluite maak materiaalhantering gladder. Dit verminder ook voorraadbehoeftes. Jy hou 'n paar algemene onderdele in plaas van baie pasgemaakte onderdele. Veiligheid verbeter ook. 'n Tegnikus kan 'n foutiewe sensor binne twee minute in plaas van twintig omruil.
Materiaal vir AMR Strukturele Onderdele
Die keuse van die regte materiaal verander gewig, koste en hoe jy die onderdeel maak. Elke maakmetode werk die beste met sekere materiale. Die keuse bepaal ook hoe lank die onderdeel sal hou.
Aluminiumlegerings: Liggewig en Bewerkbaar
Aluminium werk in baie robotgebruike. Twee grade staan uit.
6061-T6 en 7075
6061-T6 is die gewone keuse vir die meeste onderdele. Die vloeigrens is 276 MPa. Die moegheidssterkte is 97 MPa teen 500 miljoen siklusse. Dit is goed vir onderstelle en hakies. Vir swaarder laste het 7075-T6 'n opbrengs van 503 MPa. Dit help vir onderdele onder hoë spanning. Die nadeel is koste. 6061-T6 kos $2 tot $5 per kg. Met CNC-bewerking kos elke onderdeel $50 tot $500. Hierdie maakmetode werk goed vir klein hoeveelhede.
| Eiendom | 6061-T6 | 7075-T6 |
| Opbrengs Sterkte | 276 MPa | 503 MPa |
| Moegheidsterkte | 97 MPa | 159 MPa |
| Treksterkte | 310 MPa | 572 MPa |
Anodisering en ander oppervlakbehandelings
Anodisering beskerm elke aluminiumonderdeel teen slytasie. Tipe II-anodisering maak 'n laag van 0.0001 tot 0.001 duim. Tipe III gaan tot 0.004 duim en bied beter slytasiebeskerming. Maar dit verlaag moegheidssterkte. Vir onderdele wat baie siklusse ondergaan, kies Tipe I. Hierdie behandelings laat die onderdeel langer hou.
Ingenieursplastiek: Impak en Kostevoordele
Plastiek bespaar gewig en koste vir elke onderdeel. Dit bestry ook roes sonder ekstra hulp.
Nylon en ABS
Nylon 6/6 kos $1 tot $2 per kg. Met 3D-drukwerk kos elke onderdeel $10 tot $50. Dit is baie minder as aluminium CNC. Nylon kan impakte goed weerstaan. ABS kos minder, maar is nie so sterk nie. Beide werk met additiewe metodes soos FDM en SLS. Hierdie 3D-drukmetode werk goed vir klein lopies.
| materiaal | Koste per kg | proses | Koste per Deel |
| 6061-T6 | $2–5/kg | Cnc | $ 50-500 |
| Nylon 6/6 | $1–2/kg | 3D druk | $ 10-50 |
Aluminiumkoste ($50–500 per onderdeel) is hoër as nylon 3D-drukwerk ($10–50). Nylon is beter vir laekosteprojekte.
polikarbonaat
Polikarbonaat is sterker as nylon. Dit hanteer impakte goed. Vir gebruike wat sterkte benodig, werk dit in baie stelsels. Die 3D-drukmetode vir hierdie onderdeel gebruik additiewe metodes.
Komposiete en Staal vir Uiterste Toestande
Sommige gebruike benodig baie hoë sterkte. Komposiete werk vir daardie behoeftes.
Oop/geslote vorm koolstofvesel
Koolstofvesel gee die beste sterkte vir sy gewig. Oopvormmetodes maak sterk onderdele. Produksie neem meer tyd. Maar die resultate is die beste vir rame. Hierdie maakproses gebruik additiewe tegnologieë. Die 3D-drukmetode vir elke onderdeel benodig sorg. Hierdie ingenieursgebruike vereis sterk materiale.
Vleklose staal
Vlekvrye staal weerstaan roes. Dit werk vir buitelugrobotte. Die vervaardigingsproses is CNC- of plaatmetaalwerk. Hierdie onderdeel kos meer as aluminium. Maar dit hou langer. Vir veiligheidsonderdele voeg dit betroubaarheid by.
NOBLE, 'n top vervaardigingsmaatskappy in China, het diepgaande kennis van hierdie materiale. Hul advies help kliënte om die regte materiaal vir AMR-bakdele te kies. Dit verseker dat die vervaardigingsmetode by volume- en kostedoelwitte pas.
Vennootskap met NOBLE vir AMR Strukturele Onderdele Vervaardiging

Omvattende kundigheid in metaal- en plastiekverwerking
CNC-bewerking, spuitgietwerk, plaatmetaal en 3D-drukwerk
NOBLE het al die belangrike maniere om AMR-strukturele onderdele te maak. Hul span doen 3D-drukwerk, CNC-bewerking, spuitgietwerk en plaatmetaalwerk op een plek. Hierdie metodes werk vir al jou behoeftes. Vir 'n prototipe is 3D-drukwerk vinnig. Vir meer onderdele gebruik hulle spuitgietwerk. 'n Outomatiese lyn hanteer groot getalle. Vir onderstelle gebruik hulle plaatmetaal met lasersny. Hulle kies die proses gebaseer op hoeveel onderdele jy benodig en watter materiaal jy wil hê. Kenners kies die beste proses en materiaal vir elke onderdeel. Hulle dink na oor hoe die onderdeel gebruik sal word. Robotte benodig presiese onderdele. Materiaalhanteerders benodig duursame onderdele. Die span gebruik hul ingenieurskennis vir elke onderdeel. Outomatisering sny koste. Dit maak dit moontlik om baie onderdele te maak. 3D-drukwerk en tradisionele metodes werk saam vir komplekse onderdele.
Volledige diens van ontwerp vir vervaardigbaarheid tot finale montering
Hulle help vroeg met ontwerp. NOBLE kyk na jou 3D-model en stel maniere voor om dit makliker te maak om te produseer. Hulle rond skerp hoeke af. Hulle maak dun mure sterker. Hierdie klein veranderinge bespaar geld en keer dat onderdele breek. Die diens gaan verder as ontwerp. NOBLE hanteer die verkryging van materiale, masjinering, afwerking en die aanmekaarsit van onderdele. Jy kry voltooide onderdele wat gereed is vir gebruik. Hierdie eenstopbenadering verminder die behoefte om baie verskaffers te bestuur. Een span bestuur alles. Vir komplekse AMR-bouwerk waar onderdele goed bymekaar moet pas, is hierdie ondersteuning waardevol. Die proses verloop glad van begin tot einde. Moeilike werk baat by hierdie benadering.
Gehaltesertifisering: ISO 9001:2015 en ISO 13485:2016
Streng kwaliteitsbestuur vir presiese, konsekwente onderdele
ISO 9001:2015 stel die basiese kwaliteitsvlak. Hulle kontroleer elke stap in die proses. Hulle meet grootte en kontroleer oppervlakafwerking. Rekords word gehou sodat jy onderdele kan opspoor. As 'n onderdeel faal, kan jy die bondel daarvan vind. Dit is belangrik vir veiligheidskritieke onderdele. 'n Los sensor kan 'n robot in sy spore stop. Goeie kwaliteit verhoed dit. Elke onderdeel voldoen aan die spesifikasies. Moeilike werk benodig hierdie betroubaarheid. Die proses lewer elke keer konsekwente resultate.
Mediese-graad prosesbeheer van toepassing op veeleisende robotika
ISO 13485:2016 voeg strenger beheermaatreëls by. NOBLE het hierdie sertifisering. Dit beteken baie hoë standaarde vir AMR-onderdele. Vir kritieke robotika bou hierdie standaard vertroue. Dieselfde proses wat chirurgiese onderdele nagaan, kontroleer jou motor se monteergate. Hierdie presisie help die robot om akkuraat te navigeer. Die span volg streng reëls. Elke onderdeel voldoen aan hoë gehaltestandaarde. Die proses word gedokumenteer en beheer. Onderdele wat hierdie presisie benodig, trek baie voordeel daaruit.
End-tot-end ondersteuning vir AMR-ontwikkeling
Materiaalkeuseleiding en ontwerpoptimalisering
Watter materiaal jy kies, beïnvloed koste, gewig en hoe lank dit hou. NOBLE se ingenieurs help jou om materiale te kies. Vir 'n ligte onderdeel, probeer aluminium 6061 of koolstofvesel. Vir impakweerstand, gebruik nylon of polikarbonaat. Vir hoë styfheid kan staal werk. Die span kyk na jou lasbehoeftes en stel die beste materiaal voor. Hulle ontwerp die onderdeel vir die gekose proses. 'n Onderdeel vir spuitgietwerk het 'n egalige wanddikte. 'n Onderdeel vir 3D-drukwerk het hoeke wat nie stutte benodig nie. Hierdie veranderinge maak produksie makliker. Kennis van die proses lei tot beter ontwerp. 3D-drukwerk gee jou unieke ontwerpvryheid. Materiaalkeuse beïnvloed direk die finale onderdeel.
Enkelbron-aanspreeklikheid van prototipe tot produksie
Een maatskappy doen alles. Vir prototipes gebruik hulle 3D-drukwerk om vinnig veranderinge aan te bring. Wanneer die ontwerp finaal is, skuif hulle oor na CNC of spuitgietwerk. NOBLE hanteer die oorskakeling. Jy hoef nie lêers na verskillende winkels te stuur of nuwe verskaffers na te gaan nie. Dieselfde ingenieurs wat aan die prototipe gewerk het, hou toesig oor produksie. Dit stop probleme vroegtydig. Vir materiaalhanteringsrobotte wat elke keer goed moet werk, is hierdie betroubaarheid belangrik. Die span is van begin tot einde betrokke. Een bron is verantwoordelik vir alles. Dit bespaar tyd en verminder risiko in die keuse van materiale en die maak van onderdele.
Die keuse van die regte proses kom neer op volume, sterkte en koste. Lae-volume komplekse onderdele pas by CNC-bewerking. Hoë-volume plastiekonderdele pas by spuitgietwerk. Prototipes en komplekse geometrieë werk die beste met additiewe vervaardiging, soos polimeer 3D-drukwerk of saamgestelde gietwerk. Duursame rame benodig plaatmetaal- of saamgestelde prosesse. Ontwerpkeuses rondom gewig, termiese bestuur en diensbaarheid bepaal watter vervaardigingsmetode sin maak. Materiaalkeuse maak net soveel saak. Voordat u kies, evalueer u vereiste volumes, sterktebehoeftes en kosteteikens. Werk saam met 'n vervaardiger soos NOBLE. Hul kundigheid oor metaal- en plastiekprosesse verseker doeltreffende produksie van AMR-strukturele onderdele.
Gereelde vrae oor AMR-strukturele onderdelevervaardiging
Wat maak AMR-strukturele onderdele anders as gewone robotonderdele?
AMR-strukturele onderdele moet buigsame navigasie en plekke hanteer wat aanhou verander. Hulle moet lig wees sodat die battery hou, maar ook sterk genoeg om daaglikse slytasie te hanteer. Anders as vaste robotte, word hierdie onderdele konstante beweging, vibrasie en laste wat verskuif, in die gesig gestaar. Dit vereis noukeurige ontwerp en die regte vervaardigingsproses vir elke taak.
Watter vervaardigingsproses werk die beste vir lae-volume produksie?
CNC-bewerking is uitstekend vir lae-tot-medium volume lopies. Jy kry nou toleransies sonder om baie aan gereedskap te spandeer. Vir bondels onder 500 eenhede, gee hierdie proses bestendige gehalte teen kostes wat jy kan voorspel. Additiewe tegnologieë soos 3D-drukwerk werk ook goed vir prototipes. Elke metode het kompromieë in spoed, koste en materiaalopsies.
Hoe pas 3D-drukwerk in AMR-onderdeelproduksie in?
3D-drukwerk is die beste vir komplekse vorms en vinnige veranderinge. FDM en SLS hanteer hakies, behuisings en prototipes goed. Die tegnologie verwyder gereedskapskoste, so dit is perfek vir persoonlike ontwerpe. Maar eenheidskoste bly onveranderd, so 3D-drukwerk pas lae volumes beter as massaproduksie. Baie vervaardigers gebruik dit saam met tradisionele metodes.
Wanneer moet ek spuitgietwerk bo ander prosesse kies?
Spuitgietwerk wen met volumes bo 5 000 eenhede. Die aanvanklike gereedskapskoste is hoog, maar die koste per onderdeel daal baie. Plastiekhakies, deksels en omhulsels kom vinnig en konsekwent uit. Vir hoëvolumeproduksie klop hierdie proses CNC en 3D-drukwerk wat koste betref. Onder 1 000 eenhede werk die wiskunde selde.
Watter materiale werk die beste vir AMR-strukturele onderdele?
Aluminium 6061-T6 bied 'n uitstekende sterkte-tot-gewig-verhouding vir onderstelle en hakies. Ingenieursplastiek soos nylon en polikarbonaat bespaar gewig en weerstaan impak. Koolstofvesel-komposiete lewer die meeste sterkte vir veeleisende toepassings. Vlekvrye staal is geskik vir buitelugrobotte wat roes moet weerstaan. Materiaalkeuse beïnvloed beide die vervaardigingsmetode en die finale werkverrigting.
Kan additiewe vervaardiging strukturele laste hanteer?
Ja, as jy dit versigtig ontwerp. Polimeer 3D-drukwerk maak sterk hakies wanneer laagoriëntasie in lyn is met spanningsrigtings. SLS-nylononderdele toon goeie impaksterkte. Vir hoër belastings lewer saamgestelde gietwerk met koolstofvesel uitstekende resultate. Toetsing en validering is steeds 'n moet voordat additiewe onderdele in kritieke toepassings gebruik word.
Hoe optimaliseer ek AMR-strukturele onderdele vir gewig?
Ribbe-, sakvorming- en heuningkoekstrukture verwyder materiaal waar spanning laag is. Hierdie kenmerke werk verskillend oor vervaardigingsprosesse. Spuitgietvorming hanteer ribbes goed. CNC-bewerking is uitstekend vir sakvorming. Additiewe tegnologieë maak komplekse roosterontwerpe moontlik. Die doel is om gram te bespaar sonder om sterkte of veiligheid prys te gee.
Waarom met NOBLE saamwerk vir AMR-strukturele onderdele?
NOBLE bring diepgaande kundigheid oor CNC-bewerking, spuitgietwerk, plaatmetaal en 3D-drukwerk. Hul ISO-sertifisering verseker konsekwente gehalte. Die span lei materiaalkeuse en ontwerpoptimalisering van prototipe tot produksie. As 'n toonaangewende vervaardigingsmaatskappy in China, help NOBLE kliënte om proseskeuses doeltreffend te navigeer.





