
Inleiding
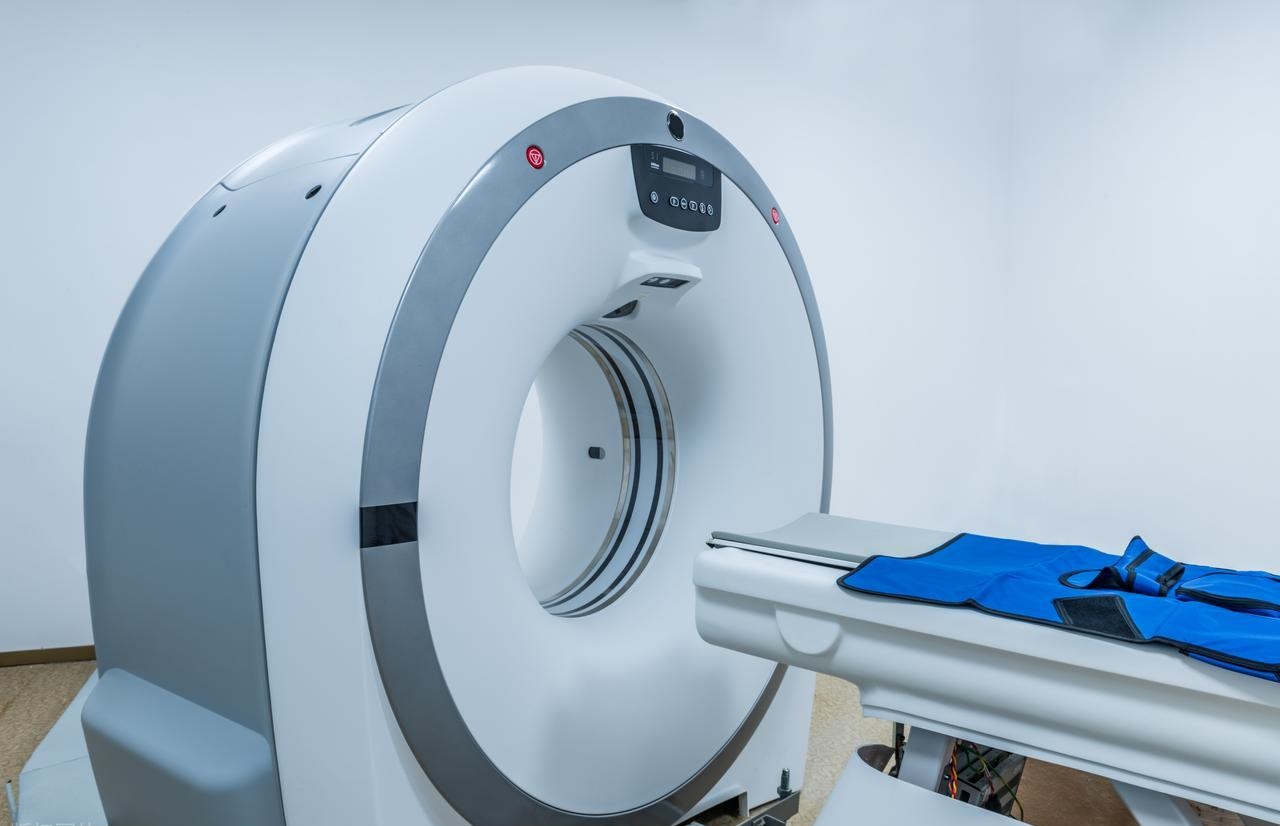
Loop enige bestralingsonkologie-afdeling binne. Jy sal 'n massiewe masjien sien wat om 'n pasiënt draai. 'n Lineêre versneller, of 'n protonstelsel. Miskien 'n CT-simulator vir beplanning. Hierdie is nie eenvoudige toestelle nie.
Binne elkeen is daar duisende onderdele. Elke enkele stukkie moet perfek funksioneer. 'n Mislukking enige plek beteken dat die pasiënt nie behandel word nie. Dis so ernstig.
Hierdie artikel kyk na spesifieke hoërisiko-onderdele binne hierdie masjiene. Ons sal uiteensit hoe hulle eintlik gemaak word. Watter metale of plastiek word daarin gebruik? Die werklike vervaardigingsuitdagings wat op die fabrieksvloer ontstaan.
Waarom maak dit vir jou saak? As jy 'n mediese toestel-OEM is, moet jy hierdie besonderhede ken. Dit is die verskil tussen die keuse van 'n bekwame vervaardigingsvennoot en vashaak met 'n verskaffer wat nie kan lewer nie. Om te weet wat in 'n onderdeel ingaan, help jou om te kies wie dit bou.
Kollig op metaalonderdele: Presisie onder druk
Sommige dele binne hierdie masjiene moet die balk direk hanteer. Hulle vorm dit, of hulle stop dit. Daar is geen ruimte vir foute nie.
Multiblaarkollimator (MLC) Blare en Behuisings
Die materiaalkeuse maak saak. Jy kan nie sommer enige metaal gebruik nie.
- Wolfram Swaar Alloy is die standaard vir die blare self. Dit is ongelooflik dig. Dit laat 'n dun stukkie metaal hoë-energie straling koud keer.
- Gereedskapstaal of Titaan gaan in die raam en geleidingsrails in. Hierdie dele benodig sterkte. Hulle moet ook konstante beweging oorleef sonder om te slyt.
Hoe masjineer jy hierdie goed eintlik?
Dit is nie eenvoudig nie.
- Wolfram is wreed hard. Dit vernietig standaard snygereedskap. Jy gebruik dikwels draad EDM om die presiese profiele te sny. Hoëspoedfreeswerk en fyn afwerkwerk kom ter sprake vir die finale geometrie.
- Die syfers is knap. Blaarposisionering word gemeet in mikronAs een blaar met 'n haar af is, mis die balk sy teiken. Dus benodig jy presisie-geslypte oppervlaktes. Die hele samestelling moet presies bymekaar pas.
Die ware hoofpyn
Eerstens, die bewerking van wolfram sonder om klein krake te veroorsaak. Die materiaal is bros. As jy dit verkeerd druk, breek dit. Tweedens, jy het dosyne blare wat langs mekaar sit. Hulle moet almal perfek plat bly. As een blaar kromtrek of 'n hoë kol het, sal dit nie reg beweeg nie. Die hele kollimator faal.
Lineêre Versneller (Linac) Koperholtes
Dink hieraan as die enjin. Die deel wat die eintlike werk doen. Elektrone word in hierdie holtes afgevuur en kom aan die ander kant uit teen ongelooflike snelhede. Sonder hulle het jy geen straal nie.
Waarvan dit gemaak is
Jy gebruik een spesifieke materiaal hier. Suurstofvrye Elektroniese (OFE) Koper. Die suiwerheid is ononderhandelbaar. Enige klein onsuiwerheid in die metaal ontwrig die elektromagnetiese veld. Die veld is wat die elektrone versnel. Vuil koper beteken 'n swak of onstabiele straal. Dis nie aanvaarbaar nie.
Hoe jy dit bou
Jy begin met 'n soliede stuk koper. Óf 'n staaf óf 'n gesmede voorvorm. Dan masjineer jy alles wat nie die holte is nie, weg.
Presisie CNC-draaiwerk en -freeswerk kerf die interne vorm uit. Dit verg baie materiaalverwydering.
Die binneste oppervlaktes moet ongelooflik glad wees. Ons praat van spieëlagtige afwerkings . Baie lae Ra-getalle. Dit verminder elektriese weerstand. Minder weerstand beteken minder krag wat as hitte verlore gaan. Soms benodig jy diamantdraaiwerk om daardie afwerking te kry. Soms is dit gespesialiseerde polering met die hand.
Waar dit moeilik raak
Die eerste probleem is dimensionele akkuraatheid. Die holte se afmetings word in mikron gemeet. En dit is diep, interne kenmerke. Om binne te reik om akkuraat te meet of te sny, is moeilik.
Tweedens, koperwerk verhard. As jou gereedskap dof is of jou snelhede verkeerd is, bewerk jy die oppervlak. Dit verander die materiaaleienskappe presies waar jy dit perfek wil hê.
Laastens moet jy die suiwerheid van die materiaal deur die hele proses beskerm. Kontaminasie van verkoelingsmiddels of gereedskap kan 'n onderdeel net so erg ruïneer as 'n onsuiwerheid in die oorspronklike staaf. Elke stap maak saak.
Protonterapie Koperdiafragma's en Akrielkompensators
Protonterapie verskil van gewone X-straalbestraling. Die straal moet presies gevorm word vir een spesifieke pasiënt. Vir een spesifieke gewas. Dus maak jy pasgemaakte hardeware vir elke enkele behandeling.
Wat hulle is
Twee dele werk saam. Eerstens, die opening . Dis 'n dik metaalplaat met 'n gat daardeur gesny. Die gat pas by die gewas se buitelyn. Die straal gaan deur die gat. Die metaal blokkeer die res. Tweedens, die kompensator . Dit sit in die straalpad en verander die diepte van die straling. Dit vorm die dosis.
Die materiaal is eenvoudig maar spesifiek
- Vir die diafragma gebruik jy koperC360 of iets soortgelyks. Dit masjineer maklik. En dit is dig genoeg om die protone te keer waar jy hulle nie wil hê nie.
- Vir die kompensator benodig jy mediese-graad akriel. PMMA. Dit moet opties helder wees. Geen troebelheid nie. Meer belangrik, dit moet vry wees van interne spanning. Gestresde akriel krake tydens bewerking.
Hoe hulle gemaak word
Hierdie is nie 'n voorraaditem nie. Jy begin met 'n soliede stuk koper of akriel. Dan masjineer jy dit gebaseer op 'n pasiënt se CT-skandering en behandelingsplan.
- Hoë spoed Cnc maal sny die persoonlike vorm. Vir komplekse tumorvorms benodig jy dikwels 5-as bewerking om al die hoeke reg te kry.
- Die kode vir die masjien kom direk vanaf die behandelingbeplanningsagteware. Die onkoloog teken die teiken. Daardie data word gereedskappaaie. Geen handmatige programmering nie. Dis 'n direkte digitale draad van die plan tot die onderdeel wat op die masjien sit.
Die druk is werklik
Eerstens, die tydlyn. Pasiënte word geskeduleer. Jy kan nie 'n kankerbehandeling uitstel omdat die deel nie gereed is nie. Omkeertyd is dikwels 24 tot 48 uur . Dis dit.
Tweedens, die koperopeninge kan baie dun wande hê. Die masjinering van dun dele in sagte koper sonder om dit te buig of te vervorm, verg vaardigheid. Een verkeerde sny en die onderdeel kromtrek.
Derdens, die akriel moet skoon bly. Bewerking laat merke. Jy moet die snelhede en toevoere instel om 'n opties skoon oppervlak te kry. Enige waas of gereedskapmerk beïnvloed die balk. En as die akriel tydens bewerking kraak, gooi jy dit weg en begin oor. Die klok tik steeds.
Kollig op plastiekonderdele: Presisie waar X-strale die pasiënt ontmoet
Kyk nou na die dele wat reg in die X-straalbundel sit. Hulle kan dit nie blokkeer of verdraai nie. Hulle moet in wese onsigbaar wees. Ander plastiekdele raak die pasiënt en moet steriel wees. Dit verander alles aan hoe jy hulle maak.
PEEK CT-skandeerder-gidsdele
Binne-in 'n CT-skandeerder het jy X-straalbronne en -detektors. Hulle draai om die pasiënt. Hierdie komponente benodig rame en gidse om hulle in plek te hou. Die probleem is dat hierdie rame direk in die pad van die X-strale sit.
Die materiaalkeuse is krities
Jy kan nie metaal hier gebruik nie. Metaal sal op die beeld verskyn. Dit sal artefakte skep. Jy sal die deel sien in plaas van die pasiënt. So jy gebruik PEEK . Poliëtereterketoon.
Dit het twee voordele. Eerstens, dit is ongelooflik sterk en stabiel. Dit sal nie van vorm verander onder las nie. Tweedens, dit is radiolucent . X-strale gaan regdeur dit. Dit is amper onsigbaar op die finale beeld.
Hoe maak jy dit
Jy masjineer nie hierdie hele ding uit 'n soliede blok nie. Dit sal vir ewig neem en baie duur materiaal mors.
Eerstens gebruik jy spuitgietwerk om die amper-netto vorm te skep. Dit vorm die komplekse geometrie doeltreffend. Jy kry die basiese struktuur uit die vorm.
Dan gaan jy na sekondêre CNC-bewerking . Die kritieke plekke – die monteerpunte, die oppervlaktes waar detektors in lyn kom – word tot hul finale presisie bewerk. Die vorm kan nie daardie toleransies op sy eie handhaaf nie.
Die uitdagings is spesifiek vir plastiek
Eerstens, kromtrekking. PEEK is 'n semi-kristallyne polimeer. Dit krimp soos dit afkoel. As die vormontwerp of prosesparameters verkeerd is, kom die onderdeel verdraaid uit. 'n Verdraaide onderdeel sal nie die detektors in die regte belyning hou nie.
Tweedens, materiaalkonsistensie. Radiolusensie hang af van die suiwerheid en uniformiteit van die materiaal. Enige kontaminasie of teenstrydigheid in die plastiek kan 'n kol skep wat op die skandering verskyn.
Derdens, masjineringstoleransie. Jy probeer om streng syfers te bereik op 'n materiaal wat wil beweeg en vervorm. Om 'n presiese, plat oppervlak op PEEK te kry, vereis skerp gereedskap en versigtige strategieë. Dis nie soos om metaal te sny nie.
Enkelgebruik Brachyterapie-applikators
Hierdie toestelle gaan binne-in die pasiënt. Direk in die liggaam in. Hulle lewer bestraling direk na die gewasplek. Dan kom hulle uit en word weggegooi. Slegs vir eenmalige gebruik. Steriliteit is nie opsioneel nie.
Waarvan hulle gemaak is
Standaard mediese plastiek hier. Polikarbonaat. ABS. Materiale met 'n lang rekord. Hulle moet sterilisasie oorleef. Gammastraling of EtO-gas. En hulle moet bioversoenbaar wees. Geen reaksies met weefsel nie.
Hoe maak jy hulle op skaal?
Dit is nie 'n pasgemaakte werk nie. Jy benodig duisende hiervan. Miskien tienduisende.
Spuitgiet is die enigste manier. Multi-holte vorms. Elke siklus produseer verskeie dele. Elke onderdeel is identies aan die vorige. Die kenmerke is kompleks. Daar is klein lumen binne waar die radioaktiewe bron beweeg. Alles gevorm in die vorm.
Montering voeg funksie by. Soms oorgiet jy een materiaal oor 'n ander. Soms sweis jy twee helftes ultrasonies aanmekaar. Sommige ontwerpe integreer 'n RFID-skyfie direk in die plastiek tydens gietwerk. Daardie skyfie volg die toestel deur die hospitaal. Verseker dat dit een keer gebruik en weggegooi word.
Die vervaardigingslokvalle
Eerstens, netheid. Die vorm kan geen flits produseer nie. Geen verdwaalde plastiek nie. Geen leemtes binne die materiaal nie. Enige defek is 'n plek vir bakterieë om weg te kruip. Jy kan dit nie wegsteriliseer nie.
Tweedens, dun wande. Hierdie toestelle moet klein wees vir pasiëntgerief. Die plastiek word op plekke dun. Dit is moeilik om toleransie op dun, vloeiende plastiek tydens gietwerk te handhaaf. Te dun en dit breek. Te dik en die toestel sal nie pas nie.
Derdens, pasoppervlakke. As die toestel twee dele het wat aanmekaar klik, moet hulle perfek seël. Geen gapings nie. Geen lekkasies nie. Enige lek is 'n pad vir vloeistowwe. Vloeistowwe beteken kontaminasie. Kontaminasie beteken infeksie. Die samestelling moet lugdig wees. Elke keer.
Pasiënt Immobilisasie Toestelle
Bestralingsbehandeling vind dikwels oor baie sessies plaas. Week na week. Die pasiënt moet elke keer in dieselfde posisie wees. 'n Paar millimeter af en jy mis die gewas. Jy tref eerder gesonde weefsel. So jy sluit hulle in plek met 'n pasgemaakte vorm.
Waarvan dit gemaak is
Niks besonders hier nie. Net polistireen- of poliuretaanskuim . Dis lig. Dis maklik om te vorm. En dis deursigtig vir straling. Die straal gaan regdeur asof dit nie eers daar is nie.
Hoe maak jy dit nou?
Ou manier: Jy het skuim met die hand om die pasiënt gestoot. Dit het gewerk, maar dit was nie perfek herhaalbaar nie.
Nuwe manier: Jy neem die pasiënt se CT- of MRI-data. Jy laai dit in sagteware. Die rekenaar bou 'n 3D-model van die pasiënt se kontoer. Dan plaas jy 'n soliede blok skuim in 'n CNC-masjien. Jy druk "start". Die masjien kerf die presiese vorm van daardie spesifieke pasiënt uit. Kop, skouers, arms. Wat ook al stil gehou moet word.
Die resultaat is 'n vorm wat perfek pas. Meer belangrik, as jy maande later 'n tweede een nodig het, kan jy dieselfde lêer gebruik. Dis identies. Herhaalbaarheid opgelos.
Waar dit moeilik raak
Die eerste probleem is die materiaal self. Skuim is sag. Dit skeur maklik. Jy masjineer iets wat wil skeur in plaas van sny. Gereedskapgeometrie en -spoed moet net reg ingestel word. Andersins kry jy 'n vae, geskeurde oppervlak in plaas van 'n gladde kontoer.
Die tweede probleem is die vertaling. Mediese beelddata word nie outomaties masjienkode nie. Jy moet die skandering in 'n soliede model omskakel. Dan gereedskapspaaie genereer wat werklik werk. As die data in enige stap beskadig of verkeerd in lyn gebring word, is die vorm verkeerd. En die pasiënt se posisie is verkeerd. Dis nie aanvaarbaar nie.
Oorwegings vir die vervaardiging van verskillende dele
Jy het nou 'n wye reeks onderdele gesien. Wolframblare. Koperholtes. Koperopeninge. PEEK-gidse. Skuimvorms. Hulle lyk anders. Hulle funksioneer anders. Maar die reëls om hulle goed te maak, is dieselfde.
Gehaltestelsels maak saak oor die hele linie
Elke enkele onderdeel wat hier bespreek word, het een ding in gemeen. Dit moet vervaardig word onder 'n gesertifiseerde kwaliteitsbestuurstelsel. ISO 13485 is die standaard vir mediese toestelle. Dit is nie opsionele papierwerk nie.
Die stelsel dwing jou om gedokumenteerde prosedures te hê. Opgeleide operateurs. Beheerde prosesse. Of jy nou 'n digte wolframblok masjineer of 'n dun plastiekapplikator vorm, die kwaliteitstelsel geld. Dit verseker konsekwentheid. Dit verseker dat as iets verkeerd loop, jy kan uitvind hoekom en dit kan regstel.
Naspeurbaarheid is nie onderhandelbaar nie
Jy moet weet waar elke materiaal vandaan kom. Daardie koperstaaf vir die Linac-holte? Dit het baie nommers. Watter hars word gebruik om die applikator te vorm? Dit het 'n bondelnommer. Daardie nommers word aangeteken en aan die voltooide onderdeel gekoppel.
Indien 'n materiaalfout later opduik, moet jy dit terugspoor. Watter onderdele is van daardie lot gebruik? Waarheen is hulle gestuur? Hierdie naspeurbaarheidsketting beskerm pasiënte. Dit beskerm jou ook. Daarsonder word 'n klein probleempie 'n massiewe terugroeping waar jy nie kan identifiseer wat geraak word nie.
Inspeksie en Validering
Om die onderdeel te maak is net die helfte van die werk. Jy moet bewys dat dit reg is.
- CMM's meet die kritieke afmetings. Wolframblaarposisie. Holtediameter. Montagegatliggings.
- Optical vergelykers Kontroleer profiele en kontoere. Koper openinge. Komplekse geboë oppervlaktes.
- Oppervlakkige skurfheid testers valideer die afwerking. Spieëlagtige koperholtes. Gladde akrielkompensators. Die syfers lieg nie.
Vir nuwe onderdele voer jy 'n Eerste Artikelinspeksie uit . Dit is 'n volledige verifikasie dat die vervaardigingsproses 'n onderdeel kan produseer wat aan alle vereistes voldoen. Elke dimensie. Elke materiaalspesifikasie. Elke aantekening op die tekening word nagegaan en gedokumenteer. Medies pas dikwels standaarde soos AS9102 van lugvaart aan. Die beginsel is dieselfde: bewys dit voordat jy produksie begin.
Hierdie inspeksiedata word deel van die toestelgeskiedenisrekord. Dis jou bewys. Jou bewys dat die onderdeel reg gemaak is. Reguleerders verwag dit. Pasiënte vertrou daarop.
Waarom met NOBLE saamwerk
Jy het al oor al hierdie verskillende onderdele gelees. Wolfram. Koper. PEEK. Messing. Elkeen is op sy eie manier moeilik. Om hulle te maak, verg meer as net masjiene. Dit vereis ervaring. Dit vereis sertifisering. Hier is hoekom mediese toestel-OEM's hul sterkste komponente na ons toe bring.
Gesertifiseerde Kwaliteitstelsels
Ons beskik oor die sertifikate wat saak maak. ISO 13485:2016 vir mediese toestelle. ISO 9001:2015 vir gehaltebestuur. Hierdie is nie muurplakette nie. Hulle is aktiewe stelsels.
Elke onderdeel wat ons verskeep, word vervaardig onder 'n kwaliteitstelsel wat gereeld geouditeer word. Dit gee jou:
Volle naspeurbaarheid. Ons ken die lotnommer van die grondstof. Ons ken die inspeksiedata van elke kritieke dimensie. Dit word alles aangeteken.
Dokumentasiebeheer. Jy kry toestelgeskiedenisrekords met elke besending. Sertifikate van ooreenstemming. Die papierwerk wat reguleerders verwag.
Risikobestuur. Ons volg mediese toestelstandaarde dwarsdeur produksie. Nie net aan die einde nie.
End-tot-end Ingenieursondersteuning
Ons neem nie net bestellings en stoot die siklus aan die gang nie. Ons ingenieurs raak vroeg betrokke. Ons werk saam met jou ontwerpers terwyl die onderdeel nog ontwikkel word. Ons optimaliseer vir vervaardigbaarheid.
Hierdie samewerking betaal af:
Verlaagde koste. Ons vind maniere om minder materiaal te gebruik. Ons verkort siklustye. Die besparings tel op.
Verbeterde Prestasie. Ons analiseer toleransies. Ons stel beter materiaalkeuses voor. Die onderdeel werk beter.
Vinniger tyd-tot-mark. Prototipes beweeg vinniger. Valideringslopies verloop gladder. Jy kom gouer op die mark.
Gevorderde vervaardigingsvermoëns
Ons werkswinkel kan alles hanteer wat ons bespreek het.
Multi-as CNC-bewerking. Vir komplekse metaalonderdele. Koperopeninge. Koperholtes. Wolframblare.
Presisie-inspuitgietwerk. Vir hoë-volume plastiekkomponente. Dimensionele herhaalbaarheid. Onderdeel na onderdeel.
Hibriede Vervaardiging. Ons kombineer gietwerk en masjinering. Soos daardie PEEK CT-gidse. Vorm die komplekse vorm. Masjineer die kritieke oppervlaktes.
Skoonkamer-montering. Vir onderdele wat 'n beheerde omgewing benodig. Geen kontaminasie nie. Geen vrae nie.
Jy benodig 'n vennoot wat wolfram en PEEK ewe veel verstaan. Wat onder gesertifiseerde kwaliteitstelsels werk. Wie raak probleme tydens ontwerp op, nie nadat produksie begin het nie? Dis wat ons bied.
FAQ
Wat is die mees algemene materiale wat in komponente van radioterapietoerusting gebruik word?
Wolfram-swaar legerings verskyn baie. Jy benodig dit om straling in MLC-blare te blokkeer. Koper, spesifiek suurstofvrye elektroniese graad, gaan in Linac-holtes vir sy geleidingsvermoë. Koper is standaard vir protonopeninge omdat dit goed masjineer en protone keer. PEEK is oral in beeldpaaie. Dit is sterk en onsigbaar vir X-strale. Dan het jy jou mediese plastiek soos polikarbonaat en ABS vir enkelgebruiktoestelle. Vlekvrye staal en titanium vir strukturele onderdele en geleidingsrails. Die materiaalkeuse kom altyd terug na een vraag: wat moet hierdie onderdeel in die straalpad doen?
Wat is die verskil tussen ISO 13485 en ISO 9001, en waarom maak dit saak vir my komponente?
ISO 9001 is die basislyn. Dit sê jy het 'n kwaliteitsbestuurstelsel. Jy beheer jou prosesse. Jy hou dinge dop. ISO 13485 bou daarop voort. Dit voeg vereistes by wat spesifiek vir mediese toestelle is. Risikobestuur dwarsdeur produksie. Volledige naspeurbaarheid van rou materiaal tot voltooide onderdeel. Streng dokumentasievereistes. Regulatoriese fokus. Vir jou komponente is die verskil eenvoudig. 'n 9001-werkswinkel kan 'n goeie onderdeel maak. 'n 13485-werkswinkel kan bewys dat hulle dit elke keer reg gemaak het, met rekords wat reguleerders aanvaar. As jou onderdeel in 'n mediese toestel gaan, maak 13485 saak.
Bied NOBLE beide prototipering en hoëvolumeproduksie aan?
Ja. Ons hanteer beide kante. Vir prototipering kan ons onderdele direk vanaf u modelle masjineer. Geen gereedskapverpligting nie. Vinnige ommeswaai. Vir hoë volumes beweeg ons oor na spuitgiet of produksiemasjinering. Die sleutel is dat ons by u bly. Dieselfde ingenieurspan wat met die prototipe gehelp het, skaal dit op tot volume. Geen oordragte aan 'n nuwe verskaffer wat nie die onderdeelgeskiedenis ken nie.
Hoe verseker jy die netheid van komponente wat binne-in sensitiewe toerusting gaan?
Dit hang af van die onderdeel en die finale gebruik daarvan. Vir standaardkomponente gebruik ons beheerde werkswinkelpraktyke en finale skoonmaak voor verpakking. Vir onderdele wat hoër netheid benodig, het ons skoonkamer-monteerareas. Sommige onderdele kry ultrasoniese skoonmaak. Ander benodig spesifieke verpakking om netheid tydens versending te handhaaf. Ons bespreek die vereistes vooraf. Dan bou ons die proses rondom wat die onderdeel werklik benodig.
Watter dokumentasie verskaf julle met elke besending?
Jy kry 'n Sertifikaat van Ooreenstemming wat verklaar dat die onderdele aan alle vereistes voldoen. Toestelgeskiedenisrekords, indien nodig. Materiaalsertifisering wat na die oorspronklike lotte herlei kan word. Eerste Artikel-inspeksieverslae vir nuwe onderdele. Dimensionele inspeksiedata vir kritieke kenmerke. Die presiese pakket hang af van jou kontrak en die onderdeel se klassifikasie. Ons verskaf wat jy nodig het vir jou eie kwaliteitslêers en regulatoriese voorleggings.
Hoe lank neem dit om 'n kwotasie vir 'n pasgemaakte radioterapie-komponent te kry?
Eenvoudige bewerkte onderdele kan binne 2-3 werksdae gekwoteer word. Komplekse samestellings of gevormde onderdele neem langer, gewoonlik 5-7 werksdae. Die tydlyn hang af van hoe volledig jou model- en tekenpakket is. Duidelike spesifikasies versnel dinge. As jy 'n vinnige skatting benodig terwyl jy nog ontwerp, kan ons 'n voorlopige oorsig doen gebaseer op vroeë konsepte om jou balparksyfers vir begroting te gee.







