
引言
眾所周知,快速切割通常會犧牲精度,而高品質則意味著高昂的成本。這似乎總是一種權衡。但水刀切割卻打破了這個局面,它能兼顧兩者。水泵將水壓至極高壓——高達 90,000 psi,然後通過一個微小的孔噴射而出。在水流中加入石榴石磨料,這種混合物就能像熱刀切黃油一樣輕鬆切割任何金屬,而且無需加熱,不會產生熔化邊緣或硬化區域。這就是為什麼現在各大加工車間都在使用水刀切割的原因。
坦白說,如果您是為機器人、汽車或工廠機械製造金屬零件,這種方法可以解決實際問題。它能保持材料原有的結構完整性,確保每個零件的公差都嚴格控制。您無需更換工具,即可在薄墊片和六英寸厚的鋼板之間輕鬆切換。這種靈活性幾乎無可匹敵。
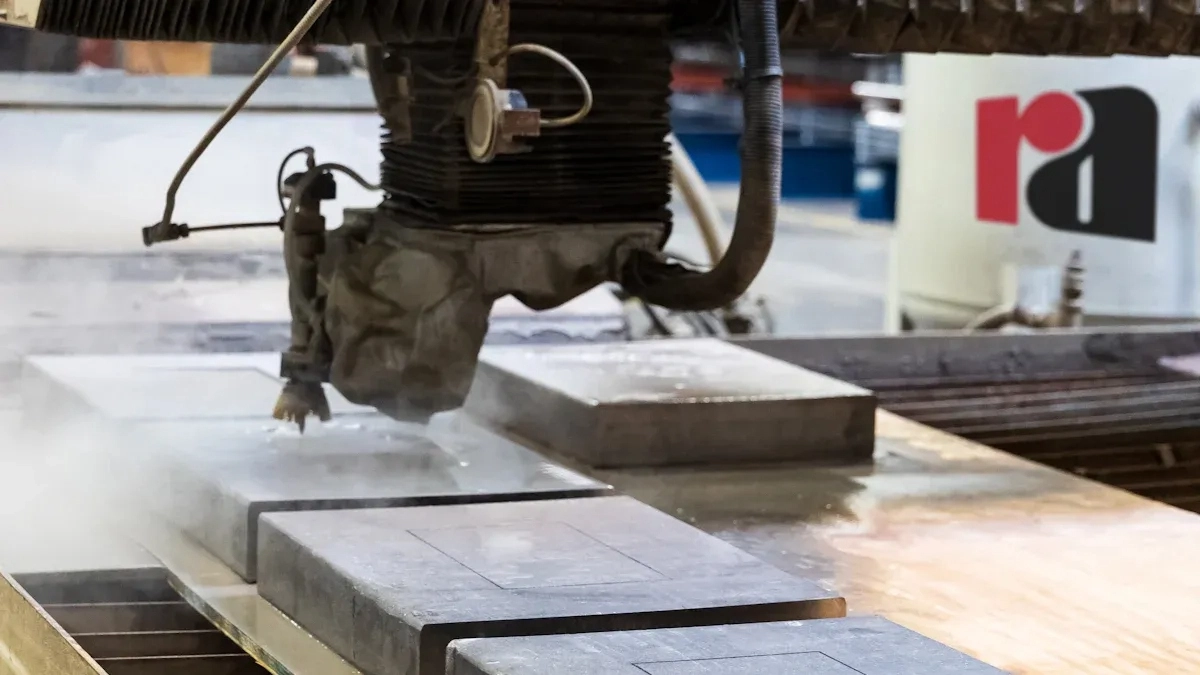
金屬磨料水刀切割的工作原理
這台機器的切割金屬原理如下:一台水泵將水壓至極高的壓力——介於 60,000 到 90,000 磅/平方英寸之間。高壓水流通過一個極小的孔,孔徑可能只有 0.01 英吋寬。然後,石榴石磨料被吸入混合管內的水流中。水流加速這些鋒利的磨料顆粒。撞擊金屬的並非水,而是高速噴砂機,其速度是音速的兩倍。
切削過程是純粹的侵蝕作用。每個磨粒都會帶走微小的金屬屑。不會產生熱量,也不會發生熔化。金屬的內部結構與切削前完全相同。
現在來看看其他方法。雷射切割使用聚焦光束,熔化材料。這種熱量會形成熱影響區(HAZ),邊緣會變得又硬又脆,有時需要返工。
等離子切割厚板速度較快,但表面光潔度較差,且會產生明顯的熱影響區。焊接前可能需要打磨邊緣。
數控銑削精度高,這一點毋庸置疑。但加工大型板材時,它的速度很慢。刀具來回移動,切割出的切口很窄。而且,銑刀磨損也很快。而水刀切割機則可以連續幾個小時透過同一個噴嘴進行切割。
金屬零件製造的關鍵優勢
讓我們來看看真正的優勢。這些優勢在生產車間裡至關重要。
無熱影響區
雷射和等離子體會產生熱量。這種熱量會引發問題。薄金屬會變形。硬化鋼會失去回火性能。切割邊緣會形成微裂紋。你可能看不到它們,但它們確實存在。
水刀切割避免了所有這些問題。其切割過程是純粹的機械侵蝕。切割顆粒撞擊金屬,帶走微小的切屑。不會產生熱量。材料的內部結構——晶界、硬度、回火狀態——與切割開始前完全一致。
這對於實際零件來說至關重要。想想航空航太支架、機械手臂連桿,或任何切割後需要焊接的零件。熱影響區會形成薄弱點。而水刀切割則完全不用擔心這個問題。
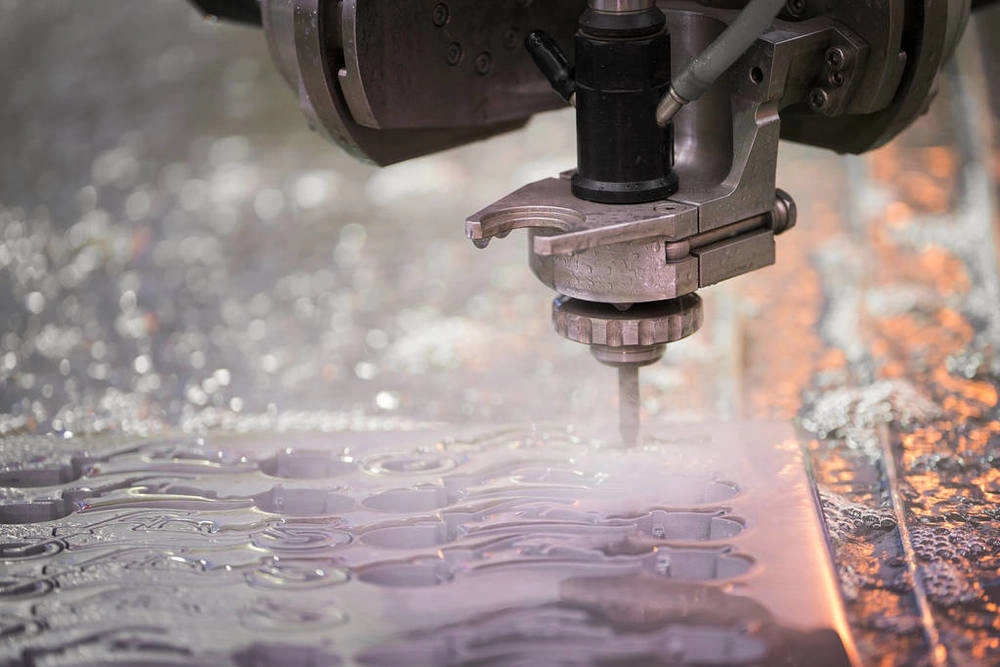
可切割任何金屬
只要你能想到的,這台機器都能切。
鋁、黃銅和銅等軟金屬切割乾淨俐落,沒有融化現象,切割後也沒有毛邊殘留。
不銹鋼、鈦、因科鎳合金和工具鋼等硬金屬?沒問題。厚度可達六英吋甚至十英吋。同一個噴嘴無需任何改動,即可切割薄墊片和厚板。
用於航空航天或醫療機器人的特殊合金?完美適用。材料認證不成問題。該工藝不會改變材料的化學成分或結構。
精確度和重複性
公差控制在正負千分之一到千分之三英吋之間。這才是厚板加工的實際精度。
切縫(即材料去除的寬度)非常小,可能只有 0.03 英吋左右。這使得零件可以在板材上緊密排列,從而顯著減少浪費。切割鈦或因科鎳合金等昂貴金屬時,這些節省的成本會迅速累積。
無毛刺,無需二次加工
機器加工後邊緣非常光滑,沒有毛刺,沒有鋸齒,也沒有粗糙點。
這樣就省去了去毛邊工序,縮短了研磨時間,通常還能完全省略二次加工。零件直接從水刀切割進入下一道工序或直接組裝。這才是實實在在的成本節約,絕非空談。
適用於水刀切割的金屬部件
以下是實際的分解分析。不同的零件,不同的金屬,但都是同一台機器。
| 組件類型 | 普通金屬 | 水刀技術為何如此出色 |
| 結構框架和底板 | 鋁、不銹鋼、鋼 | 無需加熱即可切割厚板。切割後的零件保持平整。不變形意味著一次即可正確組裝。 |
| 機器手臂和連接 | 鋁、鈦、碳纖維 | 薄壁結構對熱非常敏感。水刀切割完全避免了這個問題。不會變形,也不會在複合材料上造成分層。 |
| 齒輪毛坯和鏈輪 | 硬化鋼,不銹鋼 | 你可以直接切割已經過熱處理的材料,刀齒切割後非常乾淨。通常情況下,你可以完全省略加工後的熱處理步驟。 |
| 支架和安裝板 | 各種金屬 | 需要快速訂製支架?無需複雜的模具,無需等待雷射編程師。只需上傳文件,切割零件,即可出貨。 |
| 散熱器和外殼 | 鋁、銅 | 熱量是最大的敵人。雷射切割會降低切割邊緣的熱導率,而水刀切割則不會改變材料的特性,表面光潔度也保持良好。 |
| 墊片和墊圈 | 彈簧鋼,不銹鋼 | 厚度控制至關重要。墊片上的毛邊會影響疊層結構。水刀切割可獲得乾淨俐落的邊緣,無需二次銼削或滾磨。 |
水刀切割與其他金屬切割方法的比較
以下是直接對比。看看在生產車間實際影響你決策的因素。
| 因子 | 水射流切割 (磨蝕性) | 激光切割 | 等離子切割 | 數控銑床 |
| 熱影響區 | 沒有。零。切口是機械侵蝕造成的。 | 是的。在較厚的材料上尤其明顯。 | 是的。熱影響區很大。會改變金屬的性能。 | 量極少,但工具摩擦會產生一些局部熱量。 |
| 最大厚度(鋼) | 最大可達 10 英吋。使用相同的噴嘴。 | 切口大約1英寸,切口平整。掉落很快。 | 最大可達 2 英寸,但邊緣會變得粗糙且呈斜面。 | 理論上無限。但實際進料速度卻慢得令人難以忍受。 |
| 邊緣質量 | 極佳。光滑。可直接焊接。 | 在薄紙上效果極佳。滴在厚紙上則會滴落。 | 表面粗糙。底部邊緣有爐渣。需要清理。 | 極佳。機械加工表面光潔。 |
| 材料浪費 | 低矮。切口窄,嵌套緊密。 | 低。切縫寬度相近。 | 高。切口更寬,嵌套更粗糙。 | 中等至高。切屑去除會去除材料。 |
| 加工成本 | 無需專用工具。所有噴嘴都一樣。 | 無需工具。僅需氣體和鏡頭耗材。 | 無需工具。電極為消耗性材料。 | 高。夾具、虎鉗、立銑刀、刀柄。 |
| 速度(薄金屬) | 速度較慢。加速性能有限。 | 速度更快。在金屬薄板上加工速度非常快。 | 速度更快。適合粗切。 | 速度慢。編程和刀具路徑時間長。 |
| 速度(厚金屬) | 速度更快了,它一直在切割。 | 無法乾淨俐落地切開厚盤。 | 中等。速度快但路況崎嶇。 | 速度非常慢。步距和切削深度限制了進給。 |
規律很明顯。水刀切割薄板並非最快,雷射切割在這方面更勝一籌。但對於厚板、對熱敏感的材料以及無需模具的靈活性而言,水刀切割幾乎沒有真正的競爭對手。
應用於金屬加工產業
讓我們來看看這種方法實際上應用在哪些領域。每個行業都有不同的問題,而水刀切割技術可以解決這些問題。
機器人 & 自動化
想想機械手臂。它必須移動迅速,定位精準,零件必須輕巧。鋁材顯然是最佳選擇。但薄鋁材在高溫下容易變形。雷射或等離子切割會使結構扭曲。
水刀切割機可以切割底盤板、機械手臂末端執行器安裝座和精密連接件。由於無需加熱,零件保持平整,機械手臂的精度也得以確保。
航太
這裡使用的材料通常是鈦或因科鎳合金,都是昂貴的合金。每個零件都附有認證憑證。金屬的性能無法改變。疲勞壽命是一個安全問題。
熱影響區會造成微觀結構變化,這是潛在的失效點。水刀切割不會產生熱影響區,邊緣與母材一樣乾淨,並且能夠確保材料始終符合認證性能標準。
汽車業
定制支架。懸掛部件。研發原型零件。我們需要的是速度。您沒有時間製作複雜的模具。您也不想等待雷射編程器。
載入CAD文件,切割零件,測試,修改設計,再切割一個。無需模具成本,無熱變形。這就是小批量生產和研發工作的價值所在。
工業機械
這可不是鬧著玩的。底板厚達兩吋。設備零件是用六英寸厚的鋼板製成的。公差仍然需要非常嚴格。
等離子切割速度快,但會留下粗糙的斜邊,需要後續加工。水刀切割則能乾淨俐落地完成全厚度切割,邊緣平整,公差控制得當,零件可以直接進行焊接或組裝,省去了一道工序。
金屬切削的限制和注意事項
任何工藝都不可能完美無缺。水刀切割也不例外,它有許多限制。在決定採用之前,您需要了解這些限制。
薄金屬上的速度
事實是,如果切割厚度小於四分之一英寸的金屬板,雷射切割速度更快。水刀切割的加速度有限,磨料流需要一段時間才能完全發揮作用。對於大批量薄板切割,雷射切割在速度上更勝一籌。
營運成本
耗材是要花錢的。石榴石磨料可不是免費的。根據切割時間,每個班次大概要用掉一袋。噴嘴和混合管也會磨損。磨料會像腐蝕金屬一樣腐蝕它們。這些都是成本表上實實在在的項目,一定要把它們考慮進去。
關鍵特徵的公差
水刀切割精度很高,誤差在幾千分之一英吋以內。但對於軸承座或需要過盈配合的精密定位銷孔來說,可能仍需要二次加工,例如鉸孔、鏜孔,甚至可能需要銑削。水刀切割乾淨俐落,但對於要求最嚴苛的配合,它無法取代機械加工。
表面處理
邊緣光滑,沒有毛刺,也沒有熔渣。但它是緞面效果。如果您需要鏡面拋光——例如用於密封表面或裝飾性邊緣——那就還沒完成。水刀切割可以達到接近鏡面的效果,但您仍然需要二次加工才能獲得那種反光效果。
水刀金屬零件設計的最佳實踐
以下是如何專門為此製程設計零件的方法。遵循這些步驟,您可以節省時間和金錢。
1. 嵌套設計
材料浪費成本很高。切縫很窄,要充分利用這個優勢。將零件緊密地排列在板材上,旋轉它們,並使形狀相互交錯。機器不會在意這些。這樣可以提高材料利用率,減少廢料。
2. 小零件請使用標籤固定
你切出一個小墊圈。切割完成。然後它直接掉進了油箱。現在你得把它從磨蝕性油泥裡撈出來。糟了。
留一些小卡扣將零件固定在板材上,形成微型連接。這樣零件就能牢固地固定在板材上。工作完成後,您可以將其掰斷或剪掉扣環。這是小型零件的標準做法。
3. 提前明確材料與厚度
加工不同材料時,機器設定完全不同。鋁材切削速度快,磨損小。硬化鋼需要更多的石榴石和更慢的進給速度。鈦材則完全不同。
務必將您正在加工的材料資訊準確告知操作員。合金牌號、厚度、熱處理狀態。這些資訊必不可少。憑猜測會導致切割不良或混合管斷裂。
4. 制定二次作業計劃
水刀切割可以加工型材,但不能攻絲,也不能將軸承精度控制在十分之一英吋以內。
查看圖紙。確定哪些特徵需要實際加工。螺紋孔?切割後安排攻牙。精密定位銷孔?預留毛坯,然後用銑床鉸孔或鏜孔。對於關鍵接口,水刀切割只是第一步,而不是最後一步。
結語
結論是:如果您生產金屬零件,並且關心材料切割後的性能,那麼水刀切割並非小眾工具,而是核心製程。
金屬的原始特性得以保留。無需加熱。不會產生硬化邊緣。不會產生微裂紋。使用同一台機器,即可對薄墊片和六英吋厚的板材保持嚴格的公差。無需更換模具,即可從鋁材切換到因科鎳合金。
現在,這裡有一些對你車間來說切實可行的建議。看看你目前加工的零件。問問自己幾個問題。你是否在為薄鋁材的熱變形而苦惱?你是否在打磨等離子切割邊緣的熔渣?你是否在切割厚實的硬化鋼時遇到困難?
如果以上任何問題的答案是肯定的,請帶一個水刀切割樣品過來。測試邊緣質量,檢查平整度,併計算每個零件的成本,包括二次加工費用。您可能會發現,這台機器的回收速度比您預期的要快,尤其是在加工混合材料、小批量或厚板時。
關於 NOBLE – 您的 數控加工 合作夥伴
關於我們
我們專注於高品質金屬零件。我們的客戶涵蓋機器人、醫療器材、航空航太零件和工業機械等領域。我們結合水刀切割和全數控加工技術。無論您是帶著初步構想還是CAD檔案前來,我們都能為您提供成品零件。無論是原型製作還是大量生產,我們都秉持相同的工藝流程和品質標準。
我們的核心能力
| 權限 | 信息 |
| 數控銑床 | 適用於複雜幾何形狀和嚴格公差的3軸、4軸和5軸加工 |
| 數控車削 | 精密車削加工圓柱形零件、軸和襯套 |
| 二級作業 | 鑽孔、攻牙、鉸孔、表面磨削和去毛刺 |
| 整理服務 | [可選:陽極氧化、粉末塗層、鈍化、熱處理] 透過合格的合作夥伴網絡 |
| 檢驗與質量控制 | 三坐標測量機 (CMM)、光學比較儀和精密量規 |
我們的資質
| 證書 | 範圍 |
| ISO 9001:2015 | 我們的基本品質系統:穩定生產、持續改善、客戶滿意。涵蓋我們生產的所有金屬零件。 |
| ISO 13485:2016 | 這適用於醫療器械,包括手術機器人、診斷設備和植入式器械組件。這意味著我們能夠有效管理風險,維持產品可追溯性,並嚴格遵守相關法規要求。 |
為什麼選擇與NOBLE合作
這就是你實際會得到的。
一站式解決方案。水刀切割。數控加工。所有工序都在我們公司完成。您無需管理三家供應商。
保證無熱變形。我們的水刀切割流程不會產生熱影響區。我們的CNC加工也不會產生熱影響區。您的金屬零件將保持其原始性能。
從原型到量產。小批量用於快速測試,大批量用於全面生產。兩種方式的品質都相同。
材料選擇多樣。我們加工的材料包括鋁、不銹鋼(303、304、316、17-4)、碳鋼、工具鋼、黃銅、紫銅、鈦和因科鎳合金。總有一款合金適合您。
快速報價。上傳您的CAD文件,支援STEP、IGES、DXF、DWG格式。我們會在12小時內回覆報價,無需等待數天。
這就是我們的提議。請將您的照片寄給我們。我們會告訴您我們能做什麼以及費用是多少。
常見問題
水刀切割能使我的金屬零件變形嗎?
是的。該工藝無需加熱。您的零件不會變形,也不會變色。硬度和回火性能與切割前完全一致。這點對於薄鋁材、預硬化鋼以及任何對熱反應不良的合金尤其重要。
水刀切割金屬零件的精度如何?
我們的系統對大多數零件的精度控制在正負三千分之一英吋以內。對於較小的組件或零件,我們會進行精細加工,精度可達千分之一英吋。您需要更高的精度嗎?例如軸承孔或定位銷孔?我們會採用二次數控加工來完成這些特性。水刀切割可以實現初步加工,銑床則負責最終的精細加工。
哪些金屬不能用水刀切割?
幾乎不加工。我們每天都會處理各種標準工程金屬,例如鋼、不銹鋼、鋁、鈦、因科鎳合金、黃銅和銅。
唯一的限制是加工非金屬材料時遇到的問題。強化玻璃在壓力下會破碎──但畢竟它不是金屬。像鉛這樣非常柔軟的純金屬,切割時可能會出現塗抹痕跡,而不是乾淨利落地切割。對於任何需要在列印件上明確標註的圖案,水刀切割都能勝任。
你們有提供水刀切割和CNC加工服務嗎?
是的。 NOBLE是一家全套CNC加工中心。我們用水刀切割毛坯,然後進行銑削、車削、鑽孔、攻絲、精密鉸孔和表面研磨。所有工序都在同一屋簷下完成。這一點至關重要,因為切割後的毛坯和加工後的特徵能夠完美對齊。這樣就避免了兩個供應商爭論錯置責任的情況。
你們能生產醫用級金屬零件(例如,用於手術機器人的零件)嗎?
是的,我們持有 ISO 13485:2016 認證。這使我們有資格生產醫療器械零件,包括手術機器人、診斷儀器和骨科器械。我們保持從原料批次到您收到的成品零件的全程可追溯性,沒有任何遺漏。
你提供 原型設計服務?
是的。水刀切割無需任何硬模具,無需模具,無需夾具成本。我們只需匯入您的檔案即可切割零件。這使得小批量原型製作經濟實惠。根據零件的複雜程度和材料供應情況,我們最快可在 5 個工作天內交付金屬原型零件。
你們有最低訂購量(MOQ)嗎?
不,我們接受單一零件的原型製作,也接受大量生產訂單。水刀切割流程無需模具,因此小批量訂單不會產生設定費用。無論是一個零件還是一萬個零件,我們都會報價。







