
引言:雷射切割革命
在瞬息萬變的工業製造領域,雷射切割已成為21世紀最具變革性的技術之一。這種先進的製造方法利用高能量光束以驚人的精度切割材料,公差可小至±0.1毫米——比頭髮絲還要細。與依賴刀具與材料物理接觸的傳統機械切割不同,雷射切割是一種非接觸式工藝,它不僅消除了刀具磨損,還能加工出傳統方法無法實現的複雜幾何形狀。
根據Grand View Research預測,2022年全球雷射切割機市場規模為5.81億美元,預計到2030年將以7.8%的複合年增長率(CAGR)成長。這項爆炸性成長的驅動力是雷射切割技術在多個產業中展現出的獨特優勢:
本綜合指南將探討雷射切割的技術基礎、其在各行業的變革性應用、與傳統方法相比的經濟效益,以及正在突破製造業極限的新興創新。
雷射切割技術背後的科學原理
基本原則
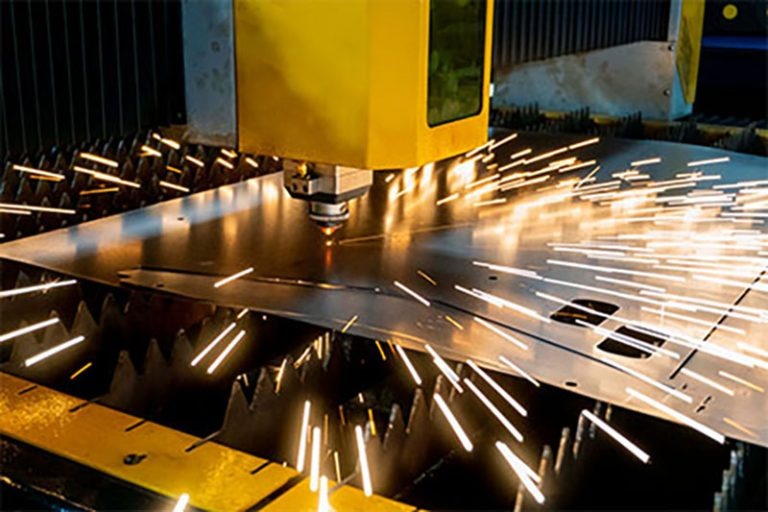
雷射切割的工作原理是利用聚焦光能進行轉換。 「雷射」一詞代表「受激輻射光放大」。在工業應用中,這包括:
- 能源產生電能激發雷射介質原子(二氧化碳氣體、晶體或光纖)
- 光子發射受激原子釋放相干光子
- 光束聚焦反射鏡和透鏡將光線匯聚成直徑 0.1-0.3 毫米的光斑。
- 物質相互作用聚焦光束將材料加熱至汽化/熔化點(最高可達 30,000°C)
- 材料噴射高壓輔助氣體(O₂、N₂ 或空氣)可去除熔融材料
雷射類型和功能
現代製造業主要採用三種類型的雷射器,每種雷射都有其獨特的優勢:
| 激光類型 | 波長 | 功率範圍 | 最適合 | 切割速度* |
| 二氧化碳雷射 | 10.6μm | 1-6千瓦 | 有機物(木材、丙烯酸樹脂)、薄金屬 | 10 公尺/分鐘(3 毫米鋼材) |
| 光纖激光器 | 1.06μm | 1-20千瓦 | 金屬(鋼、鋁、銅) | 25 公尺/分鐘(3 毫米鋼材) |
| 光碟雷射 | 1.03μm | 1-8千瓦 | 反光金屬(黃銅、黃金) | 18 公尺/分鐘(3 毫米鋼材) |
*使用 2kW 雷射切割 3mm 厚低碳鋼的速度
光纖雷射在金屬切割應用中佔據主導地位,具有以下優勢:
- 能量提高30%。 效率 比二氧化碳雷射
- 切割速度提升 5 倍 速度 在薄金屬上
- 降低維護(無鏡子或瓦斯補充裝置)
超快(皮秒)脈衝雷射的最新進展,現在能夠實現微米級精度,適用於醫療器械製造和電子產品等特殊應用。
與傳統切割方法相比的技術優勢
精密度和準確度
雷射切割透過以下方式實現無與倫比的精度:
- 光束定位精度採用線性編碼器時精度為±0.01mm
- 切縫寬度:窄至 0.1 毫米(而等離子切割的切割寬度為 1-2 毫米)
- 邊緣質量:表面粗糙度Ra 0.8-3.2μm,無需後處理
相對容差能力:
| 選項 | 典型公差 | 最小特徵尺寸 | 邊緣角度 |
| 激光切割 | ±0.1mm | 0.02毫米孔 | 0.5-2°錐度 |
| 水射流切割 | ±0.2mm | 0.5mm | 0°(完全正方形) |
| 等離子切割 | ±0.5mm | 1.0mm | 3-6°錐度 |
| 機械沖壓 | ±0.2mm | 1.5倍材料厚度 | 剪切邊緣 |
材料的多功能性
現代雷射系統可以加工種類繁多的材料:
金屬:
- 碳鋼(厚度不超過30毫米)
- 不鏽鋼(最大25毫米)
- 鋁(厚度達 20 毫米)
- 鈦合金(厚度達 15 毫米)
- 銅/黃銅(最大10毫米)
非金屬:
- 亞克力(厚度不超過50毫米)
- 木材(厚度不超過 30 毫米)
- 塑膠(ABS、PETG、聚碳酸酯)
- 複合材料(碳纖維、玻璃纖維增強複合材料)
- 陶瓷(採用專用雷射)
經濟效益
全面的成本分析揭示了雷射切割的優勢:
| 因子 | 激光切割 | 水刀 | 血漿 | 打洞器 |
| 每小時營運成本 | $ 50-150 | $ 70-200 | $ 30-80 | $ 20-50 |
| 設置時間 | 5-15分鐘 | 15-30分鐘 | 10-20分鐘 | 30-60分鐘 |
| 模具成本 | 無 | 噴嘴(200美元) | 電極(50美元) | 死亡(5k−5)k-50k) |
| 能源效率 | 25,40% | 10,15% | 15,25% | 30,50% |
主要經濟優勢:
- 減少 模具成本與沖壓成本
- 比水刀切割的設定時間短
- 40%少 能源 血漿消耗量
特定產業的應用和案例研究
汽車製造革命
現代汽車包含數百個雷射切割部件:
電動車電池系統:
- 銅母線切割速度為20公尺/分鐘,精度為±0.05毫米。
- 與沖壓替代方案相比,成本降低 30%
- 案例研究:特斯拉超級工廠每小時可處理 5,000 多個電池極片
輕質結構部件:
- 3D雷射切割鋁製門環(奧迪A8)
- 與同等鋼材相比,重量減輕40%。
- 碰撞測試性能提升15%
航空航天和國防應用
航空航太工業對精度和材料利用效率有著極高的要求:
鈦合金飛機部件:
- 波音787引擎支架的五軸雷射切割
- 材料利用率95%,而銑削法僅為60%。
- 加工時間減少 70%
複合材料加工:
- 碳纖維機翼脈衝雷射修整(空中巴士A350)
- 無分層邊緣
- 定位精度為02毫米
醫療器械製造
雷射切割技術可協助拯救生命的創新:
血管支架:
- 1毫米鎳鈦合金支柱
- 經FDA批准的生產工藝
- 99% 無缺陷生產(美敦力案例研究)
手術器械:
- 鏡面拋光(Ra < 0.4μm)可防止細菌黏附
- 用於微創工具的複雜幾何形狀
- 一體式結構無需組裝
雷射切割技術的未來
工業4.0集成
智慧工廠正在採用:
人工智慧驅動的流程優化:
- 即時切割品質監控(基恩士系統)
- 預測性維護演算法
- 廢品率降低30%
數位孿生技術:
- 虛擬流程仿真
- 物理切割前的參數最佳化
- 新零件產能爬坡速度提高 20%。
新一代雷射光源
新興技術包括:
綠色雷射(波長515nm):
- 銅/金切割效率提升 50%
- 節能30%
- 最初用於電動車電池製造
超快脈衝雷射:
- 用於冷消融的皮秒脈衝
- 零熱影響區
- 醫療器材和電子應用
可持續製造
雷射切割有助於更環保的生產:
材料效率:
- 比碾磨減少 90% 的廢料
- 優化嵌套軟體
能源創新:
- 效率提升 40% 的光纖雷射器
- 熱回收系統
閉環回收:
- 金屬粉末回收
- 爐渣再處理
雷射切割實施指南
選擇合適的設備
主要考慮因素:
| 因子 | 光纖激光器 | CO₂ 雷射應用 | 混合動力系統 |
| 金屬厚度 | <25毫米 | <15毫米 | <30毫米 |
| 非金屬能力 | 有限 | 優 | 固德 |
| 保養 | 低 | 中度 | 中度 |
面向製造的設計(DFM)原則
優化雷射切割設計:
- 最小孔徑直徑≥材料厚度
- 內角增加0.2毫米半徑以防止開裂
- 嵌套效率將零件分組,以最大限度地利用材料。
- 公差疊加考慮0.1毫米的熱膨脹
成本估算框架
典型定價模式:
- 每小時費率:75-75-200(機器+人工)
- 單件定價:50−0.50−5.00(體積相關)
- 安裝費用:50-50-300(首件檢驗)
結論:雷射切割的競爭優勢
雷射切割從根本上改變了現代製造業:
- 實現前所未有的精準度(公差±0.1毫米)
- 降低生產成本(比碾磨減少60%的廢料)
- 加速產品開發(即時工具更換)
- 支持永續製造業(節能工藝)
隨著工業4.0的發展,雷射系統變得更加智慧、互聯、通用。採用這項技術的公司將獲得以下優勢:
- 上市時間縮短 20-40%。
- 產量下降30-50%。 費用 大規模
- 獲得新的設計可能性
“準備好利用雷射切割技術滿足您的製造需求了嗎?立即聯繫我們的專家,以獲取免費的工藝評估和報價。”







