
PCR反應模組的精密加工是PCR儀核心元件-金屬模組的製造流程。此模組直接控制聚合酶鍊式反應過程中的溫度變化。其加工精度決定了核酸標靶能否正確擴增。
為什麼DNA擴增的精確度如此重要?標準PCR儀可能聲稱溫度均勻性為±0.5°C,但對於qPCR或高分辨率熔解曲線分析,則需要±0.2°C甚至±0.1°C的精度。孔間1.0°C的差異會導致Ct值發生一次偏移,進而造成兩倍的拷貝數誤差。
材料的選擇對快速循環至關重要。銀具有優異的導熱性(429 W/m·K)。然而,標稱峰值升溫速率為 6°C/s 的模組,由於熱阻,實際管內升溫速率僅為 3–4°C/s。峰值升溫速率與平均升溫速率之間的這種差距是 PCR 擴增的關鍵因素。
了解PCR熱塊加工
熱模組在PCR循環中的作用
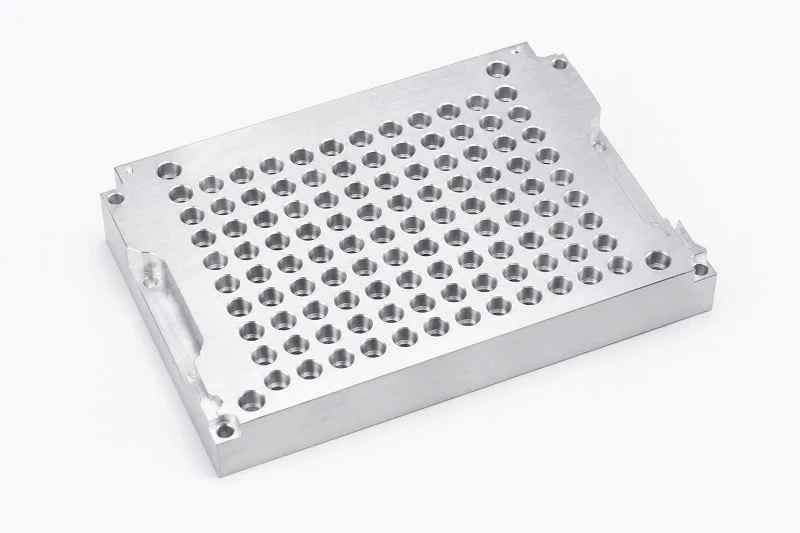
熱循環儀的核心部件是熱模組。它用於放置樣品並調節聚合酶鍊式反應的溫度。每個循環包含三個步驟:變性(約95°C)、退火(約55°C)和延伸(72°C)。熱模組必須能夠快速且均勻地完成這些溫度之間的切換。
設計至關重要。舊式加熱塊側面使用珀爾帖元件,這會產生邊緣效應。當顯示器顯示 95°C 時,角落的加熱阱溫度可能比目標變性溫度低 13–20°C,導致這些加熱阱完全失效。中心固定式加熱塊設計解決了這個問題。有效加熱區延伸到加熱阱外邊界之外,從而消除了板邊緣的冷區。
此熱循環儀功能依賴於穩定的溫度分佈。每個反應孔都需要相同的溫度曲線。否則,核酸擴增結果將變得不可靠。該模組還必須能夠相容於不同的試劑。每組引子可能需要略微不同的退火溫度。良好的核酸處理始於模組的設計。一個設計精良的熱循環儀模組也能以同樣的方式處理試劑用量。
關鍵性能要求:均勻性和斜坡速率
好的PCR儀有兩個關鍵指標:升溫速率和溫度均勻性。升溫速率是指模組溫度變化的速度。溫度均勻性是指所有孔的溫度保持是否均勻。
業界標準為我們提供了明確的衡量標準:
| 規格 | 最低可接受水平 | 高級 |
| 斜坡速率(範例) | 1.0°C /秒 | 4.0°C/秒+ |
| 熱均勻性(90°C 時井間溫度) | 30 秒內溫度變化≤±0.5°C | 10 秒內溫度變化≤±0.2°C |
商用熱循環儀的性能遠遠超出這些最低標準。 Applied Biosystems ProFlex 的模組升溫速率為 6.0°C/s。 Bio-Rad PTC Tempo 可在 10 秒內達到 5.0°C/s 的升溫速率,且溫度均勻性≤±0.4°C。 Eppendorf Mastercycler X50 使用銀模組時,升溫速率可達 10°C/s。
但僅憑升溫速率並不能說明全部問題。對於標準的Taq聚合酶而言,最佳升溫速率會隨著標靶長度的增加而急劇下降。 50 bp時,最佳升溫速率為12.3°C/s;而100 bp時,最佳升溫速率僅為5.2°C/s。較長的擴增子在溫度變化過程中需要更長的聚合酶處理時間。
實時定量PCR (qPCR) 需要更嚴格的控制。孔間即使只有±1°C的差異也會導致Ct值不同,使定量比較無效。高階PCR儀採用分段式模組,每個模組包含3-6個絕緣區。這種設計能夠提供線性梯度,避免了簡單設計中常見的S形誤差。梯度功能有助於找到不同引子的最佳方案。
熱循環儀的功能還包括快速的溫度變化。更快的循環速度意味著更高的通量。但速度必須與精度平衡。好的熱循環儀能夠兼顧這兩點。
加工精度 影響放大精度
加工精度直接影響這些性能指標。油井必須位於精確的深度,且壁厚必須相同。任何偏差都會導致油井間熱阻差異,進而造成加熱和冷卻不均勻。
PCR反應模組的加工過程決定了模組將熱量傳遞給樣品的效率。更嚴格的公差意味著更好的熱接觸,從而提高整個PCR板的效率。
對於高速PCR而言,每個細節都至關重要。反應模組的材質、表面光潔度和孔形狀都會影響熱傳遞。銀質模組具有最佳的熱導率,高達429 W/m·K。但即使是最好的材料,如果加工過程中產生熱點或冷區,也會失效。快速循環需要精確控制。
PCR反應依賴穩定的溫度控制。每個循環都必須為所有樣本提供相同的條件。精密加工是實現這一點的關鍵。否則,PCR擴增會出現孔間差異,破壞實驗的重複性。良好的加工製程還能透過盡可能減少熱質量來加快熱循環速度。 DNA擴增的成功取決於這種精確性。均勻加熱有利於整個反應的進行。
PCR熱塊加工的材料選擇
散熱塊的材質選擇決定了其性能上限。它決定了熱量傳遞的速度、均勻性以及散熱塊的使用壽命。市面上主要有三種材質:鋁合金、銀和鍍金銀。每種材質在成本、散熱和使用壽命之間取得了不同的平衡。
鋁合金:導電性和成本之間的平衡
鋁是該行業的主要材料。它導熱性能良好,成本遠低於貴金屬。大多數標準PCR儀都使用鋁,因為它既能降低成本,又能滿足基本的PCR需求。
但鋁也存在一些明顯的缺點。它通常無法快速達到目標溫度。它的加熱速度較慢,且熱量在整個加熱塊上分佈不均勻。這些問題會導致不同孔之間的差異。有些樣品能夠正常變性,而有些樣品則需要更長時間才能變性。這種不一致性會損害實驗的可重複性,並使問題修復變得非常困難。
對於基本的終點PCR而言,鋁製材料效果不錯。它的熱容量尚可,而且大量生產時成本低廉。但如果需要均勻加熱或快速循環,鋁製材質就會拖慢速度。這種材料的導熱速度不足以滿足快速循環步驟的要求。
高性能銀和鍍金銀
銀的熱導率位居榜首,高達 429 W/m·K,遠超鋁。這使得銀成為高端熱循環儀的首選材料,這些儀器能夠實現快速的溫度變化和均勻的溫度控制。
銀質和鍍金銀質加熱塊賦予整個加熱模組極高的溫度穩定性、精確性和均勻性。它們確保熱量均勻可靠地傳遞到每個孔。這種一致性透過在每個循環中保持樣本溫度一致,直接有助於快速PCR方法的實現。
鍍金層能有效防止生鏽。銀質材料會隨著時間而失去光澤,尤其是在潮濕或使用化學清潔劑的情況下。一層薄薄的金層可以保護下方的銀質材料,同時保持其良好的導熱性能。這使得散熱器使用壽命更長,並能保持穩定的性能多年。
缺點?成本。銀很貴,鍍金比較貴。但對於臨床檢測、qPCR 和高通量實驗室來說,這筆錢花得值得。更好的耐熱性能直接提升了 PCR 擴增效率和重複性。當每個 Ct 值都至關重要時,加熱不均勻是絕對不能容忍的。
耐腐蝕塗層和表面處理
裸露的金屬塊面臨嚴苛的環境。它們需要在 4°C 到 99°C 的溫度範圍內循環,會接觸到水滴,還要用強力化學物質清洗。如果沒有保護措施,鏽蝕會損壞表面,影響熱接觸。
鍍金是最佳選擇。它能防鏽、保持導熱性,並為管材接觸提供光滑的表面。許多高端自行車愛好者正是出於這個原因使用鍍金銀塊。
特氟龍塗層提供了另一種選擇。它具有優異的耐化學性和低摩擦係數。但特氟龍具有隔熱性能,因此會略微降低熱傳遞效率。這種權衡在某些應用中是可行的,但會影響快速循環效能。
有些製造商採用陽極氧化鋁。這種製程會在表面形成一層堅硬且防鏽的塗層,從而延長水冷頭的使用壽命,而且成本增加不多。但陽極氧化也會略微降低散熱性能,因此需要對水冷頭進行精心設計以彌補這一不足。
合適的塗層取決於您的主要需求。若要獲得最佳耐熱性能,鍍金銀塗層是首選。若要降低生產成本,陽極氧化鋁塗層則能提供良好的保護。關鍵在於根據您的PCR反應需求以及模組的使用頻率來選擇合適的塗層。
PCR熱模組加工工藝
數控銑床 針對複雜井幾何形狀
在PCR熱塊加工中,CNC銑削是主要工序。它從一塊實心鋁或銀坯開始。電腦控制的刀具逐點去除材料,最終切割出所需的孔結構。現代五軸加工中心可以從多個角度加工工件,這有助於處理某些管型中常見的倒角形狀。
孔的形狀需要精心設計。標準的 0.2 mL 試管的孔深需要與試管的錐形結構相符。管壁必須足夠薄以確保快速導熱,但又要足夠厚以經受數千次的加熱和冷卻循環。典型的模組可能包含 96 個孔,排列成 8×12 的網格,不過對於處理大量樣本的實驗室來說,384 孔版本更為常見。
多模組配置增加了複雜性。一些熱循環儀採用並排的三個獨立模組,每個模組都有自己的加熱器。這使得用戶可以同時運行不同的程式。每個模組都必須單獨加工,然後在組裝過程中精確對齊。銑削過程必須確保所有三個模組的尺寸一致,才能確保它們以相同的方式運作。
銑削過程中刀具的選擇至關重要。鑽石塗層立銑刀加工銀材時不易沾黏。標準硬質合金刀具加工鋁材效果良好,但在貴金屬加工中磨損速度更快。主軸轉速和進給速度必須平衡切削速度和熱量累積。加工過程中過高的熱量會改變金屬的內部結構,進而影響後續的散熱性能。
表面處理 為了獲得最佳的熱接觸
每個油井的表面光潔度決定了熱量從缸體傳遞到油管的效率。粗糙的表面會滯留空氣。空氣導熱性差,因此這些空氣囊會形成熱點和冷區。理想情況下,油井表面應光滑平整,並儘可能與油管接觸。
機械拋光是常用的方法。該工藝使用越來越細的磨料來去除工具痕跡。先用粗磨料去除粗糙邊緣,然後用細磨料將表面打磨光滑,直到光亮如鏡。對於銀塊而言,這一步驟至關重要,因為銀質較軟,容易被刮傷。
反應孔壁需要格外注意。側壁與管壁接觸,並將熱量橫向傳遞。即使是表面粗糙度僅為幾微英吋的拋光側壁,也能顯著提高熱量的均勻性。反應孔底部更為重要,因為PCR反應過程中樣本就位於底部。
有些製造商會在拋光後增加研磨工序。研磨工序是在缸體和平板之間塗抹一層鬆散的研磨膏。這樣可以形成一個非常平整的表面,使整個缸體表面光潔度一致。其結果是更好的熱接觸和更均勻的熱量分佈到所有缸體孔中。
精密數控磨削 以及用於高精度公差的電火花加工
數控銑削可以達到近似值,但精密磨削和電火花加工 (EDM) 可以達到精確值。這些方法能夠實現極高的公差,從而將頂級熱循環儀與低端型號區分開來。
精密研磨使用砂輪去除極少量的材料。這種方法尤其擅長製造平整、平行的表面。散熱塊的底部必須與下方的加熱元件完全貼合。任何縫隙都會形成隔熱層,減緩熱傳遞並降低均勻性。研磨可以將整個散熱塊表面的平面度控制在幾微米以內。
電火花加工 (EDM) 採用不同的加工方式。它利用電火花從零件上去除材料。這種方法非常適合加工銑削刀具無法觸及的複雜內部結構。一些先進的模組設計包含用於主動冷卻的內部通道。電火花加工能夠以機械加工方法無法企及的精度切割這些通道。
研磨和電火花加工相結合,使製造商能夠控制公差,從而直接提高PCR擴增效率。當每個孔的大小相同時,每個樣本都會獲得相同的加熱模式。這種一致性保證了整個板上結果的可重複性。
檢查公差需要專用工具。座標測量機 (CMM) 對成品塊進行探測,以確認尺寸。光學比較儀檢查表面光潔度和孔形狀。這些測量結果會回饋到製造過程中,以便進行調整,確保產品符合規格。
成品坯料必須能夠經得起加熱和冷卻而不發生彎曲。加工步驟會產生內部應力,隨著時間的推移,這些應力會導致坯料變形。許多製造商會在加工後增加一道應力消除退火工序。這種熱處理可以穩定材料,使坯料在數千次PCR循環後仍能保持精度。
對於需要快速循環的應用,加工步驟也必須降低熱容量。更薄的壁厚加熱和冷卻速度更快,但也會削弱結構強度。設計必須在速度和強度之間取得平衡。精密加工透過保持整個模組壁厚一致,實現了這種平衡。
從原料到成品模組,整個製程鏈決定了熱循環儀能否達到其效能預期。每一步都以前一步為基礎。良好的銑削工藝打造基礎,表面精加工改善熱傳遞,而精密研磨或電火花加工則確保最終的公差。這些步驟共同作用,最終生產出加熱均勻、循環速度快,並能為研究人員提供可靠結果的模組。
PCR熱塊加工的設計考量
設計合理不僅僅是選擇材料那麼簡單。模組的形狀、感測器的放置位置以及整個裝置的散熱方式都至關重要。這些選擇直接影響熱循環儀的性能。
優化井場佈局和熱品質
孔的佈局決定了熱量在模組上的均勻分佈。外側的孔通常比內側的孔散熱更快。一種解決方法是在邊緣設置虛擬孔。這些虛擬孔不包含任何樣品,但可以保持內部真正PCR樣品的溫度分佈穩定。
熱容量是另一個重要因素。模組需要足夠的材料來保持溫度穩定。但過大的質量會減慢加熱和冷卻速度。對於快速加熱協議而言,每增加一克質量都會使每個循環耗時數秒。因此,設計人員盡可能地減少金屬用量,在各個加熱槽之間留下薄壁。
孔深必須與管子形狀完全相符。孔必須沿著管子的錐度延伸,使管子與管壁完全接觸。任何縫隙都會滯留空氣並減緩熱傳遞,從而降低PCR擴增效率。對於384孔板,孔徑較小,間距較近,因此需要更精細的加工。
整合溫度感測器和加熱器
熱循環儀的性能取決於其溫度控制的準確性。感測器和加熱器必須協同工作,才能確保每個孔都處於適當的溫度。大多數系統使用熱電偶或電阻溫度檢測器。單感測器模組假定整個模組處於同一溫度。但實際的模組存在溫度不均的區域。多個感測器可以提供更精確的溫度資訊。
最佳設計方案會在多個點位(例如中心和邊緣)安裝感測器。這樣控制系統就能依照加熱不均勻的情況進行調整。加熱器(通常是珀爾帖元件)位於模組下方,必須覆蓋整個區域以避免冷點。多模組機器的每個部分都需要單獨的加熱器。這樣操作人員就可以使用不同的底漆來運作不同的程序。
控制迴路必須快速反應。當PCR反應需要新的溫度時,系統應該略微過衝,然後穩定下來。優秀的演算法能夠學習模組的運作規律並調整功率。這對於快速循環至關重要。
熱膨脹管理和材料相容性
所有金屬受熱都會膨脹。當一個隔熱塊從 4°C 升溫到 99°C 時,體積會改變。設計時必須考慮到這種變化。
銀的膨脹係數較小,但仍會移動。因此,銀塊必須安裝在允許其自由伸縮的殼體中。如果將銀塊用螺栓擰得太緊,它就會彎曲或開裂。解決方法是使用滑動式安裝座或柔性支架,使銀塊能夠自由伸縮。
在多模組系統中,材料相容性至關重要。例如,如果一個模組是鋁製的,另一個是銀製的,它們的膨脹係數不同。框架必須能夠適應這種差異。否則,熱循環儀會出現對準問題。感測器也必須與模組材料相匹配。例如,黏在銀製模組上的感測器需要使用能夠隨金屬膨脹的膠水。否則,感測器會失去接觸。控制系統會監測試劑和核酸材料的溫度。
整個系統,包括模組、外殼、感測器和加熱器,必須協同工作。優秀的設計從一開始就考慮到了所有這些相互作用。這才是製造一台能夠提供可靠結果的熱循環儀的秘訣。
精密和 品質監控 在PCR熱塊加工中
公差和測量技術
精準始於清晰的數據。熱模組的孔深、壁厚和表面光潔度都具有特定的公差。這些公差決定了熱量到達樣本的均勻程度。即使孔間存在幾分之一毫米的差異,孔間的熱阻也會改變。這種差異會導致整個晶片上擴增不均勻。
業界設定了嚴格的目標。像Prime Pro 48這樣的高階熱循環儀,能在1秒內將溫度均勻性控制在±0.1°C以內,溫度穩定也維持在±0.1°C以內。其他高階機型則承諾在90°C下溫度均勻性≤±0.2°C,精度也達到相同水準。這些數據代表了PCR熱模組加工的黃金標準。
| 來源 | 參數 | 價值 |
| Prime Pro 48 | 溫度均勻性 | 1 秒內溫度變化 ±0.1°C |
| Prime Pro 48 | 溫度穩定 | ±0.1°C |
| 另一台熱循環儀 | 溫度均勻性 | 90℃時≤±0.2℃ |
| 另一台熱循環儀 | 溫度準確度 | 90℃時≤±0.2℃ |
| 又一個模型 | 各區塊的均勻性 | 瞬間±0.1°C |
| 第四版 | 準確度/均勻性 | 0.2°C 時 ±90°C |
測量這些公差需要合適的工具。座標測量機用於探測成品坯料以確認尺寸。光學比較儀用於檢查表面光潔度和孔形狀。但僅靠尺寸檢查並不能說明全部問題。還需要進行熱驗證。
標準方法是使用獨立的、可溯源至美國國家標準與技術研究院 (NIST) 的參考探頭。技術人員將此探頭直接插入代表性孔中,通常是四個角落和中心孔。這樣可以取得整個模組表面的溫度分佈。有些實驗室則使用經過校準的多孔驗證設備。該設備可以同時測量多個孔,一次運作即可獲得完整的溫度影像。多點溫度探頭在年度熱模組驗證中也發揮相同的作用。
熱均勻性測試與驗證
熱均勻性測試旨在回答一個問題:每個孔是否同時達到相同的溫度?這個答案決定了您的 PCR 反應在整個板上是否產生一致的結果。
例行驗證遵循明確的計劃。科研實驗室每年檢查模組溫度準確性。臨床實驗室每六個月檢查一次。遵循cGMP規範的機構每季進行一次驗證。每次檢查均使用可溯源至NIST的感測器測量模組實際溫度與設定溫度的偏差。
| 程序 | 產品說明 | 典型頻率 |
| 模組溫度精度 | 使用可溯源至 NIST 的感測器測量實際缸體溫度與設定溫度的偏差。 | 年度(研究)、半年(臨床)、季度(cGMP) |
| 溫度均勻性(井間ΔTmax) | 各井間最大溫差應≤±0.5°C | 與上述相同 |
| 斜坡速率驗證 | 以攝氏/秒為單位測量加熱/冷卻速率,以確保循環時間和精度。 | 與上述相同 |
| 加熱蓋溫度 | 檢查蓋子溫度是否符合設定值,以防止結露。 | 與上述相同 |
| 校準間隔 | 頻率取決於監管要求和使用強度 | 按實驗室類型劃分(參見頻率列) |
均勻性測試測量各孔間的最大溫差。標準操作的可接受限值為 ≤ ±0.5°C。高階 PCR 儀的性能更佳,可達到 ±0.1°C 或 ±0.2°C。升溫速率驗證檢查加熱和冷卻速度(單位為 °C/秒)。這確保循環時間準確,特異性得以維持。加熱蓋的溫度也會被檢查,以防止冷凝破壞反應。
每次運作前,操作人員應確認加熱塊清潔。管架中的任何碎屑都會影響熱傳遞。加熱管應均勻地放置在加熱塊上,以確保與蓋子充分接觸。使用後,關閉機器有助於保持部件的完整性。這些簡單的操作習慣可以延長加熱塊的使用壽命,並保持穩定的熱性能。
製造業中的統計製程管制 (SPC)
品質管制並非止於成品。精明的製造商會將品質控制融入生產過程本身。統計製程管制會在生產過程中追蹤各項測量數據,以便及早發現問題。
統計製程管制 (SPC) 的工作原理是在加工過程中定期抽取樣品塊進行測試。技術人員測量關鍵尺寸,例如孔深和壁厚,並將這些測量結果繪製在控制圖上。控製圖可以顯示製程何時偏離正常波動範圍。這使得操作人員能夠在生產出不合格零件之前進行調整。
對於PCR熱塊加工,SPC會追蹤多個參數。孔徑、深度和間距都會被監控。表面粗糙度測量結果用於確認表面光潔度是否符合規格。熱測試結果也會回饋到系統中。如果均勻性開始惡化,系統會修正加工過程。
其優點在於一致性。當每個模組出廠時尺寸完全相同時,每台PCR儀的性能也完全一致。研究人員可以信賴不同儀器和實驗室之間的實驗結果。這種一致性直接提升了PCR效率和PCR擴增的可靠性。
SPC還能減少浪費。及早發現問題意味著更少的廢品模組,從而在不犧牲品質的前提下降低生產成本。對於服務臨床和科學研究市場的製造商而言,這種平衡至關重要。最好的熱循環儀都源自於能夠持續自我監控的流程。
嚴格的公差控制、全面的熱驗證和統計製程控制相結合,打造出性能可靠、經久耐用的熱循環模組。每個環節都與其他環節相輔相成。精準的測量能夠發現加工誤差。熱測試驗證了實際應用中的性能。統計過程控制則從源頭預防誤差的發生。所有這些環節共同確保每個模組都能提供現代PCR所需的快速、均勻的加熱。這種精準性能夠保護您的核酸標靶,並確保您的試劑發揮預期作用。最終,您將獲得一台值得信賴、可運行數千次循環的熱循環儀。
PCR熱塊加工的未來趨勢
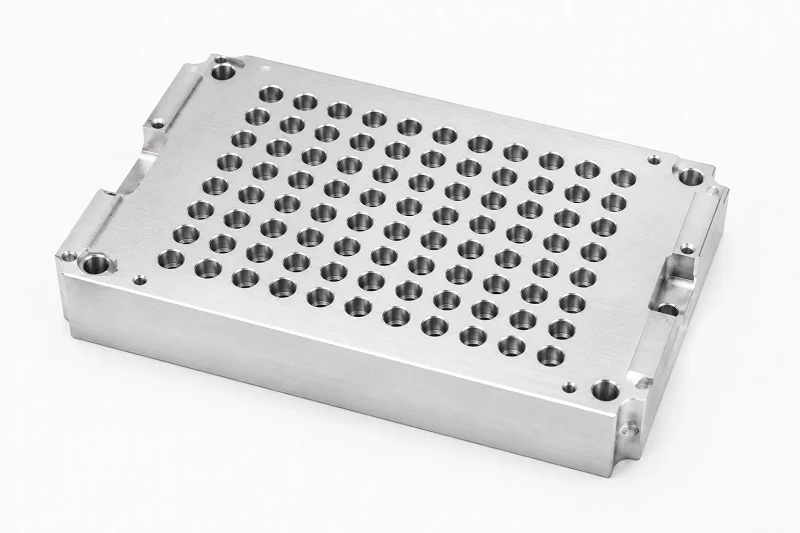
用於客製化模組設計的積層製造
積層製造,也稱為3D列印,改變了我們製造散熱模組的方式。它不再是切割金屬,而是逐層堆積。這使得製造出傳統機械加工無法實現的複雜內部結構成為可能。
您可以製作與孔陣列形狀完全吻合的冷卻通道。您可以添加晶格結構來降低熱容量而不損失強度。最終得到的模組加熱和冷卻速度更快,且整個板材的溫度均勻。鋁和銀等金屬粉末非常適合用於列印。逐層列印法可讓您以鑄造製程無法實現的方式組合材料。
對於資源匱乏的環境,積層製造提供了一種經濟實惠的客製化模組製造方法。您可以為特定的試劑或引子組合設計模組,而無需改造整條生產線。這種靈活性在需要快速適應新方案時至關重要。客製化孔深也變得切實可行。您無需新的模具即可將模組與特定類型的試管相匹配。
這項技術還支援快速原型製作。無需等待數週才能獲得機械加工原型,只需幾天即可列印出測試模組。這加快了新型熱循環儀設計的開發速度,並使工程師能夠更快地迭代。
先進材料和複合材料塊
新一代散熱塊採用的材料不再侷限於純鋁和純銀。複合散熱塊將不同金屬層層疊加,以充分發揮每種金屬的優勢。例如,銅芯用於快速散熱,外層包裹不銹鋼以增強耐腐蝕性。
石墨烯和碳基材料也開始嶄露頭角。這些材料在某些方向上的導熱性能甚至優於銀。它們重量更輕,有助於提高升溫速率。陶瓷塗層則提供了另一種途徑。它們的耐腐蝕性比純金屬更好。
這些新材料也有助於快速診斷。在臨床上需要快速獲得結果時,更快的熱循環意味著更快的診斷結果。模組材料直接影響循環速度。
智慧製造和製程監控
機床上的感應器即時追蹤每一次切削。如果刀具開始磨損,系統會調整切削速度或提醒操作員。這樣可以確保從第一件到最後一件工件的尺寸都符合規格。
線上監控系統會在機器運轉過程中檢查表面光潔度和孔深,無需再等到最終檢驗才能發現問題。該系統能夠及早發現並糾正問題。人工智慧系統會分析刀具磨損模式,預測何時需要更換刀具,避免零件超出規格。加工過程的數位孿生模型使工程師能夠在不浪費材料的情況下測試各種變更。
對於商用熱循環儀而言,這意味著出廠的每個模組效能都相同。研究人員可以信賴不同儀器的測試結果。製造過程中收集的數據會回饋到設計改進中,形成持續改進的良性循環。
這種方法也適用於對一致性要求極高的即時定量PCR應用。每個循環都需要均勻加熱才能實現可靠的擴增。智慧製造流程確保變異性低於偵測閾值。對於處理大量樣本的實驗室而言,這種一致性可以節省時間並減少重複實驗。
對於資源匱乏的地區而言,智慧製造的趨勢可望降低成本。減少浪費意味著生產模組價格更低。而價格更低的模組則能讓最需要熱循環儀的實驗室更容易取得這些儀器。新上市的熱循環儀也將受惠於這些進步。
NOBLE 為您的 PCR 熱塊加工專案提供支持

我們的製造能力
NOBLE是中國領先的精密零件製造商。我們憑藉著多年的實務經驗,為每個熱塊加工專案保駕護航。我們的車間配備了先進的數控銑床、精密磨床和電火花加工機床。這些設備使我們能夠加工複雜的孔形,並滿足現代熱循環儀設計所需的嚴格公差要求。
我們的團隊擅長加工鋁、銀和鍍金銀。我們深諳每種金屬在切削刀具下的特性。銀需要使用鑽石塗層刀具並精確控制切削速度。鋁的切削速度較快,但需要注意表面光潔度。我們會根據您選擇的材料調整加工工藝,確保最終成品完全符合設計要求。
我們提供原型製作和大量生產服務。小批量測試模組可協助您檢驗設計。一旦獲得批准,我們即可在不改變製程的情況下擴大生產規模。我們的加工參數在每次生產中都保持一致。這種一致性確保從我們工廠出廠的每個模組都與第一個批准的樣品完全一致。
認證
在生產醫療和科研設備零件時,品質系統至關重要。 NOBLE 擁有多項品質管理認證。此認證涵蓋我們整個生產流程,從原料檢驗到最終包裝。我們對每個步驟都進行記錄,並追蹤每項測量數據。
在醫療器材領域,我們也持有醫療器材製造認證。該標準超越了一般品質標準,尤其註重醫療部件的安全性和可追溯性。我們的文件完全符合臨床熱循環儀製造商的嚴格要求。我們交付的每個模組都擁有完整的可追溯性,這有助於您自信地通過自身的監管審核。
這些認證並非只是牆上的牌匾,它們影響著我們的日常工作。我們的操作人員嚴格遵循書面流程,我們的檢驗員使用經過校準且精度有據可查的工具,我們的品質團隊會根據您的規格對每一批產品進行審核。這種嚴謹的流程減少了意外情況的發生,確保您的生產進度按計畫進行。
從設計到組裝的全方位服務
我們提供的服務遠不止金屬切割。 NOBLE 提供涵蓋您整個專案的全方位服務。我們的工程師會審核您的設計文件並提出改進建議。我們會尋找降低熱容量、改善熱流和簡化加工的方法。這些建議通常可以同時降低成本並提升效能。
表面處理均由我們內部完成。我們將模組拋光、研磨和鍍膜,以滿足您的熱接觸需求。我們的電鍍夥伴會鍍上厚度均勻的金層和其他保護塗層。發貨前,我們會檢查塗層品質。
組裝服務完善了我們的服務範圍。我們將加熱器、感測器和線束組裝成完整的子組件。這不僅節省了您的時間,也減輕了您管理供應商的負擔。您將收到一個經過測試的組件,可直接整合到您的熱循環儀中。對於快速循環設計,我們的組裝團隊深知正確放置感測器和選擇導熱介面材料的重要性。
我們也為您的驗證工作提供支援。我們的測試報告記錄了熱均勻性和升溫速率性能。這些報告為您提供數據,供您進行後續驗證。無論您需要原型產品還是大批量生產,NOBLE 都將以相同的嚴謹和精準交付。您的 PCR 擴增結果取決於模組的品質。我們確保品質始終如一。
PCR反應模組的加工流程決定了PCR儀能否提供可靠的實驗結果。材料選擇、加工精度及品質控制三者缺一不可。銀質模組具有最佳的熱性能,而鋁質模組則兼顧了成本和功能。從CNC銑削到表面處理,每一步都會影響熱量均勻地傳遞到樣品上。
精密加工確保了溫度均勻性和快速升溫速率。這些因素保證了所有孔中擴增的一致性。您的引子和試劑依賴這種一致性。否則,快速循環就只能靠猜測了。
想打造更卓越的熱循環儀嗎?與NOBLE合作吧!我們提供從設計到組裝的全方位服務,並擁有完善的品質管理和醫療器材認證。讓我們攜手打造性能卓越的模組。
關於PCR熱塊加工的常見問題
為什麼嵌段材料對PCR如此重要?
加熱塊的材質決定了熱量傳遞的速度和均勻性。銀的導熱係數為 429 W/m·K,遠優於鋁。這種導熱速度直接影響升溫速率和均勻性。對於標準 PCR,鋁製加熱塊即可滿足需求。但對於 qPCR 或高解析度熔解曲線分析,銀製加熱塊則能顯著提升實驗結果。
優質散熱塊的容差範圍該達到什麼程度?
高階循環儀可在1秒內將溫度均勻性控制在±0.1°C以內。孔深和壁厚均保持在規格規定的微米級範圍內。加工完成後,座標測量機將對這些尺寸進行檢測。如果您的供應商無法提供這些數據,請在購買前索取熱驗證報告。
我應該多久檢查一次熱循環儀的模組溫度?
研究實驗室每年檢查一次。臨床實驗室每六個月檢查一次。遵循cGMP規範的實驗室每三個月檢查一次。每次檢查均使用NIST可溯源感測器,並在代表性孔中進行檢測。標準操作中,各孔間的最大溫差應在±0.5°C以內。
我可以用普通的CNC工具機加工銀塊嗎?
銀質地柔軟且富有彈性。普通硬質合金刀具會夾持並撕裂這種金屬。而鑽石塗層立銑刀則能乾淨俐落地切削銀。主軸轉速和進給速度需要仔細調整,以避免熱量累積。熱量會改變金屬的內部結構,並影響後續的散熱性能。
什麼原因會導致隔熱塊受熱不均勻?
邊緣效應會在邊緣形成冷區。當顯示器顯示溫度為 95°C 時,角落的井溫可能比設定溫度低 13–20°C。採用中心固定式模組設計,並在井外邊界之外進行主動加熱,可以解決這個問題。多個感測器也有助於控制系統調整以消除熱點。
鍍金層如何影響散熱性能?
鍍金工藝可在不影響散熱的情況下增強防銹性能。這層薄薄的鍍層能夠保護銀免受鏽蝕和化學腐蝕。特氟龍塗層也能防鏽,但會起到絕緣作用,降低熱傳遞。對於需要快速循環的場合,鍍金銀是最佳選擇。對於預算有限的用戶,陽極氧化鋁可以提供良好的保護,且成本更低。
表面光潔度在熱接觸中扮演什麼角色?
粗糙的表面會在加熱塊和熱管之間形成氣穴。空氣導熱性差,容易造成局部過熱、過冷。拋光和研磨可以形成光滑的表面,使加熱塊與熱管完全貼合。精細的表面光潔度能夠提高整個加熱塊的均勻性。
積層製造能否取代 數控加工 用於散熱塊?
積層製造技術能夠實現複雜的內部冷卻通道和晶格結構,進而降低熱容量。這些設計可以加快加熱和冷卻速度。但列印金屬通常需要進行後加工才能達到嚴格的公差要求。目前,混合方法效果最佳:先列印出複雜的形狀,然後對關鍵表面進行加工,使其達到最終規格。







