
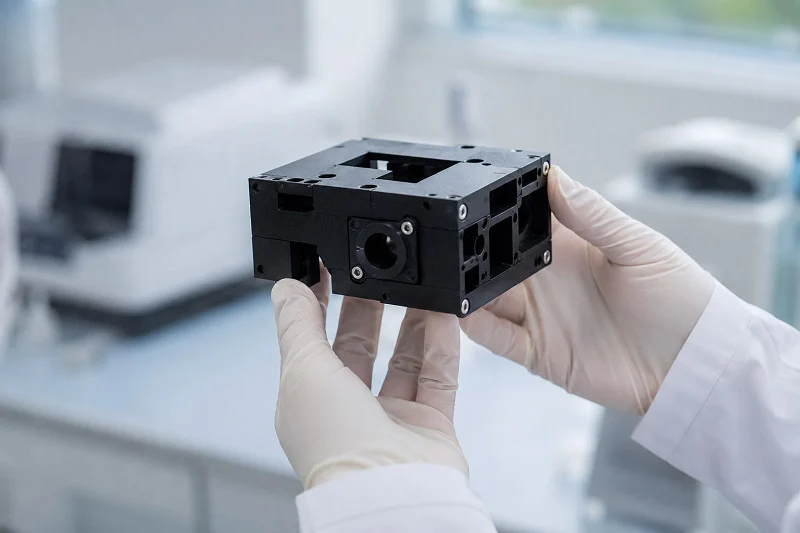
PCR 儀器的外殼用於保護敏感的光學和熱學元件。什麼是 CNC 加工的 PCR 外殼?許多開發人員因其精度高、材料選擇多樣以及生產速度快而青睞CNC 加工。這種 CNC 加工工藝適用於原型製作和大量生產。 PCR 儀器外殼需要高精度。我們的指南涵蓋材料選擇、設計規則、成本因素、品質控制以及合作夥伴的選擇。 PCR 儀器的外殼必須可靠。 CNC 加工能夠確保外殼品質的穩定性。 CNC 加工工藝需要熟練的技能。設備必須堅固耐用。 CNC 技術確保了精度。外殼必須能夠承受循環操作。高品質的設備至關重要。
關鍵要求 CNC PCR外殼
電磁相容性和屏蔽注意事項
PCR儀在繁忙的實驗室中運行,必須避免接收或發出乾擾。 PCR設備外殼是第一道防線。一個好的外殼需要緊密的接縫以實現屏蔽,從而阻擋電磁場。 CNC加工能夠實現這些緊密的接縫。金屬外殼就像一個法拉第籠,即使是微小的縫隙也會破壞屏蔽效果。 CNC加工能夠精確地消除這些縫隙。此外,設備也需要良好的接地。精密加工確保各個部件接觸均勻,從而形成可靠的屏蔽層。如果加工精度不夠,就會出現縫隙,這些縫隙會讓幹擾訊號穿過,導致測試資料不可靠。對於CNC加工的PCR外殼而言,加工品質直接影響屏蔽效果。
生物相容性(ISO 10993)和電氣安全性
PCR設備會接觸生物樣本。外殼可能接觸到皮膚。所有材料必須符合ISO 10993標準。該標準涵蓋多項測試。細胞毒性測試檢測材料是否會對細胞造成損害。致敏性測試可檢測過敏反應。刺激性測試檢測皮膚接觸反應。這些安全規則是強制性的。醫療器材必須遵守相關法規。外殼可保護使用者免受電擊。它必須能夠防止電流洩漏。 CNC加工控制壁厚。這對於絕緣至關重要。電氣安全是另一層保障。設計以操作人員安全為首要考慮因素。機械加工可形成光滑的表面。光滑的表面更易於清潔。它們可以降低污染風險。設備必須防止污染。污染會破壞測試結果。製藥業需要這種程度的潔淨度。
散熱和熱循環阻力
這就是PCR的困難點。 PCR儀的溫度循環範圍為4°C至95°C。外殼不能變形,也不能在數千次循環後損壞。耐化學性也至關重要。實驗室會使用乙醇和漂白劑,因此材料必須能夠耐受這些化學物質。散熱也是一大挑戰。熱模組必須快速導熱,這會影響PCR循環時間。不同的熱模組性能各異:
| 材料 | 熱導率 (W/mK) | 性能說明 |
| 銀 (Ag) | 429 | 導熱係數最高;加熱速率可達 8 °C/s,冷卻速率可達 5.5 °C/s。 |
| 銅(Cu) | 401 | 高導熱性,是銀的一種可行替代品。 |
| 金(金) | 315 | 導熱性好,但成本原因較不常見。 |
| 鋁(Al) | 〜205 | 比銀低,但體積熱容相似,因此在 100°C 以下的加熱行為相似。 |
| 鉻(Cr) | 94 | 導熱係數較低,導致熱響應速度較慢。 |
| 氧化鋁(陶瓷) | 35 | 低熱擴散率會導致加熱速率慢和溫度梯度衰減慢。 |
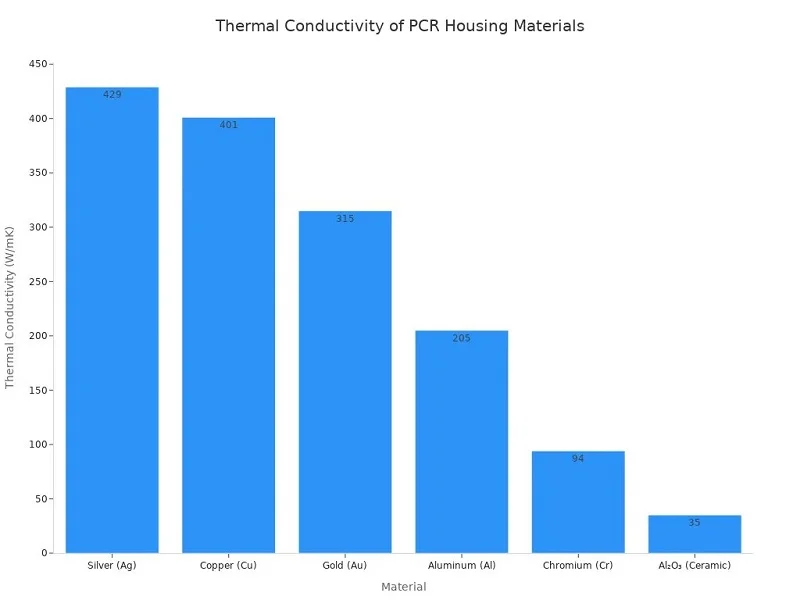
製造商使用銀塊是因為與鋁相比,銀塊的熱導率明顯更高,可以實現更快的加熱(高達 8 °C/s)和冷卻(高達 5.5 °C/s)速率,從而直接縮短 PCR 循環時間。
散熱塊的材料選擇直接影響其性能。銀的導熱性最佳,但價格昂貴。鋁則兼具兩者的優點,價格更低,且在100°C以下的工作溫度範圍內性能良好。外殼也必須能夠有效散熱,並且不應將熱量傳遞給使用者。 CNC加工技術能夠實現精確的散熱器設計,可直接在零件上加工出鰭片和導流槽,從而提高散熱效率。外殼必須能夠將熱量從敏感部件中導出,並且必須能夠承受熱衝擊。溫度波動會導致零件膨脹和收縮,而CNC加工技術可以製造出能夠承受應力的結構。對部件進行適當的測試可以確保其符合相關標準。該設備必須能夠承受嚴苛的工作環境。製藥業正是依靠這種測試來進行驗證。
數控加工 用於PCR外殼
使用CNC工具機的優勢
高精度和嚴格的公差
PCR儀需要精確對準。光路必須保持位置不變。加熱模組必須與樣品緊密貼合。 CNC加工能夠實現這種等級的控制。三軸機床能夠很好地加工簡單的形狀。它使刀具沿著X、Y和Z軸移動。這適用於基本的機殼。四軸機床增加了旋轉功能。它可以在不移動工件的情況下加工傾斜特徵。五軸機床提供了更大的自由度。它可以傾斜刀具以實現複雜的角度加工。每個軸都增加了加工能力,但也增加了成本。對於CNC加工的PCR儀機殼,很少需要完整的五軸加工。大多數設計採用三軸或四軸配置。 CNC加工的精度具有重複性。每個零件都與上一個零件完全一致。這種一致性對於醫療設備至關重要。機殼必須每次都完美契合。
複雜幾何形狀和快速原型製作
CNC加工在產品開發過程中非常有效。您可以測試設計、發現缺陷並快速修復,無需昂貴的模具。這種速度優勢非常顯著。您可以在一周內嘗試多個版本,每個版本都能改進設計。該工藝能夠很好地處理複雜特徵。您可以直接在機殼上加工散熱鰭片,製作安裝凸台和支架,也可以切割用於連接埠和顯示器的精確開口。這種靈活性使CNC加工成為原型製作的理想選擇,也適用於中小批量生產。您可以從10個單元開始測試,然後擴展到500個。相同的製程適用於不同規模的生產。這種靈活性降低了產品開發過程中的風險。
限制和緩解策略
大批量生產的成本考量
規模化生產時,CNC加工成本會大幅上升。每個零件都需要加工時間,而這些時間累積起來成本不菲。數據清晰地說明了這一點。訂購一個零件的成本為134英鎊,這包含了單個零件的完整設定費用。訂購10個零件,單價降至38英鎊,降幅達70%。訂購100個零件,單價進一步降至13英鎊,降幅達90%。隨著產量的增加,這一趨勢仍在持續。當產量達到10,000個零件時,單價會大幅降低,但仍高於同等產量下的射出成型成本。隨著產量的成長,主要的成本驅動因素也會改變。在原型製作階段,設定和程式成本佔據主導地位;而在大批量生產階段,週期時間和材料成本則成為主要因素。您可以利用巧妙的設計來降低成本。盡可能使用現成的商用組件(COTS)。齒輪、襯套、軸承、軸和緊固件的成本低於客製化加工零件,並且能夠享受規模經濟效益。這可以減少客製化功能的數量,從而縮短週期時間並降低單價。
設計零件時,尺寸應比最接近的標準毛坯尺寸至少小 3 毫米。這樣可以減少材料浪費和成本。例如,一個 30x30x30 毫米的零件需要 35 毫米厚的毛坯,而一個 27x27x27 毫米的零件可以使用 30 毫米厚的毛坯,從而節省材料並降低單位成本。
多種設計策略可進一步降低成本。將幾何形狀簡化為平面、圓柱體和圓錐體,可降低刀具路徑密度並縮短加工週期。避免加工需要啄鑽循環和專用刀具的深孔。僅在功能需要時才採用嚴格的公差。對非關鍵區域採用標準製程能力。重新設計細長零件以避免變形。消除難以加工的特徵,例如深腔和薄壁。每項策略都能縮短加工時間,進而降低最終價格。
設計限制與注塑成型
數控加工存在設計上的限制。某些形狀難以輕易加工。內角必須具有圓角。切削刀具是圓形的。尖角需要特殊加工技巧。壁厚必須保持均勻。薄壁在加工過程中容易發生彎曲。深腔難以加工。刀具必須能夠到達底部。刀具長度限制了加工深度。注塑成型在某些方面表現較佳。它可以製造複雜的內部結構。它可以穩定地生產薄壁。它可以複製精細的紋理。但射出成型需要模具。模具成本高達數千美元。製造過程需要數週時間。數控加工則沒有這樣的前期成本。對於小批量生產,數控加工更勝一籌。對於大批量生產,注塑成型則較經濟。哪種方式更經濟取決於零件的複雜程度和數量。
數控加工與其他製造方法
與...相比 3D印刷 以及 鈑金加工
3D列印提供了設計自由度,可以創建內部通道和晶格結構,無需模具。但它缺乏精度,層紋會造成表面粗糙,尺寸精度也比不上CNC加工,而且材料選擇有限。許多3D列印零件的強度不如機械加工零件。鈑金加工適用於簡單的外殼,對於基本型盒子來說,它快速且成本低廉,但無法製造複雜的結構。例如,無法在鈑金上加工散熱片,也無法達到嚴格的公差。此外,鈑金加工還需要焊接或緊固件進行組裝,這些連接處可能會洩漏電磁幹擾。 CNC加工則提供了最佳的平衡點,它兼具精度、材料多樣性和結構完整性。對於PCR設備外殼而言,這些要素的結合至關重要。
何時過渡到註塑成型
轉換點因項目而異。一個簡單的外殼可能在生產 1,000 件時就會切換製程。而一個複雜的零件可能在生產 10,000 件之前都繼續使用 CNC 加工。下表顯示了成本驅動因素的變化:
| 音量帶 | 主要成本動因 | 成本行為 |
| 原型(<10) | 設定和程式設計 | 單位成本最高;固定成本占主導地位。 |
| 低 (10–100) | 設定範圍 + 過程穩定性 | 隨著前期投入成本的攤銷,成本會迅速下降。 |
| 中(100–1,000) | 循環時間和刀具磨損 | 成本趨於平穩;固定裝置變得合理。 |
| 高(1,000+) | 週期時間、材料、刀具壽命 | 降低單位成本;大量生產和夾具投資回報率變得至關重要 |
留意價格交叉點。當射出成型報價低於數控加工報價時,就該考慮轉換了。模具成本可以分攤到更多產品上,單價顯著下降。但切勿操之過急。數控加工允許修改設計,而射出成型則無法更改設計。在確定模具之前,務必確保設計最終定稿。像中國製造企業諾博這樣的合作夥伴可以幫助您評估這項決策。他們同時提供數控加工和注塑成型服務,其團隊可以引導您完成轉換。他們了解各種工藝的優缺點,可以幫助您根據生產規模選擇合適的工藝。他們的專業知識涵蓋原型製作和大量生產,這使他們成為醫療器材開發領域值得信賴的合作夥伴。
CNC PCR外殼材料
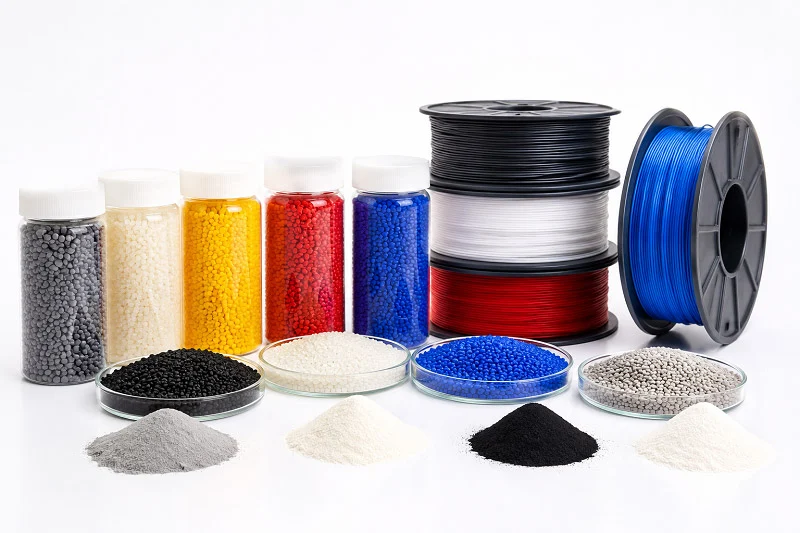
為您的CNC PCR機外殼選擇合適的材料是一項需要權衡的挑戰。您需要一種能夠承受熱循環、耐腐蝕化學品且符合安全標準的材料。材料的選擇會影響設備的性能、成本和使用壽命。讓我們來詳細了解各種選項。
用於外殼的工程塑料
塑膠具有電絕緣性和設計靈活性。它們不導電,這增加了安全性。而且,它們的重量比金屬輕。但並非所有塑膠的耐熱性能都相同。
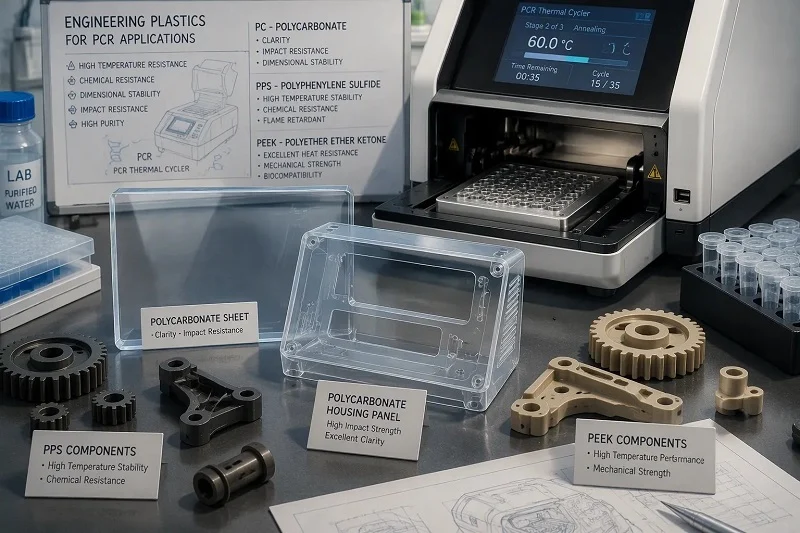
聚碳酸酯 (PC) 具有透明度和抗衝擊性
聚碳酸酯以其堅韌著稱,抗衝擊性極佳。這在繁忙的實驗室中至關重要,因為設備經常會受到碰撞。聚碳酸酯還具有良好的光學透明度,無需打開設備即可觀察內部結構,以便於操作過程中的目視檢查。但聚碳酸酯的導熱係數較低,介於 0.19 至 0.22 W/m·K 之間,不足以有效散發散熱模組的熱量。聚碳酸酯最適合用於外殼面板和蓋板,它既能保護內部組件,又不會導熱。此外,它還能耐受許多常見的實驗室化學品,例如乙醇和溫和的清潔劑,不容易對其造成損害。對於 PCR 設備外殼而言,聚碳酸酯可以提供堅固的外殼,在確保內部安全的同時,又能保持輕巧的特性。
PPS 和 PEEK 用於高溫穩定性
PPS 和 PEEK 的耐熱性能遠勝於其他材料。這些工程塑膠在高溫下仍能保持形狀,並且具有良好的抗蠕變和抗變形性能,因此非常適合用於靠近散熱模組的內部組件。 PEEK 還具有卓越的耐化學性,能夠耐受腐蝕性溶劑的侵蝕。其導熱係數約為 0.25 W/m·K,雖然與金屬相比仍然較低,但 PEEK 的優勢在於其穩定性,而非導熱性能。即使經過數千次的熱循環,它也不會發生翹曲或性能退化。 PPS 以更低的成本提供類似的效能。這兩種材料在適當的刀具作用下都能很好地進行加工,以實現乾淨俐落的切口和嚴格的公差控制。對於需要在高溫下保持精確尺寸的零件,這些塑膠能夠滿足要求。此外,它們在必要時還能滿足生物相容性要求,因此也適用於醫療器材應用。
結構和熱力部件用金屬
金屬具有強度高、導熱性能好的優點。它們導熱效率高,還能提供結構剛性。對於數控PCR外殼來說,金屬承擔著重要的支撐作用。
散熱器和機箱用6061鋁合金
6061鋁合金是CNC加工的首選材料。它具有卓越的導熱性能,導熱係數約為167 W/m·K,比PEEK的導熱係數高出約668倍。這使得鋁合金成為散熱的理想選擇。散熱鰭片可以直接加工到機殼上,這些鰭片能將熱量從散熱塊帶走,從而保持PCR製程的穩定性和高效性。此外,鋁合金的加工性能也十分優異,切削乾淨俐落,公差控制嚴格。它輕巧而堅固,並且具有良好的耐腐蝕性,尤其是在經過適當的表面處理後。陽極氧化處理可以進一步增強其保護性能並提高耐磨性。對於主機箱和散熱片而言,6061鋁合金是最佳選擇,它兼顧了性能、成本和加工性能。
不銹鋼具有耐腐蝕性和耐久性
不銹鋼具有卓越的耐用性。它能抵抗強效化學物質的腐蝕,漂白劑和強力消毒劑也不會對其造成損害。這對於實驗室的清潔流程至關重要。不銹鋼還具有高強度,即使在壓力下也能保持形狀,不易彎曲或變形。這使其成為結構支架和安裝板的理想選擇,也適用於需要重複操作的零件。其缺點是重量和成本。不銹鋼比鋁重,加工成本也更高。但對於需要最高耐用性的零件而言,這筆投資是值得的。此外,不銹鋼符合醫藥和食品級包裝標準,因此也適用於對潔淨度要求極高的應用。
材料選擇標準
選擇塑膠還是金屬取決於您的特定需求。每種材料各有優勢。正確的選擇需要權衡多種因素。
平衡加工性能、成本和性能
首先考慮功能需求。零件是否需要導熱?如果需要,鋁是最佳選擇。是否需要電絕緣?如果是,那麼像PC或PEEK這樣的塑膠就比較適合。考慮使用環境。零件會接觸到腐蝕性化學物質嗎?不銹鋼的耐腐蝕性最佳。還要考慮生產規模。大批量生產時,塑膠零件的單價更低。金屬零件雖然成本更高,但性能更佳。加工複雜度也會影響成本。簡單的形狀加工速度更快,成本更低。複雜的特徵會增加時間和成本。與您的製造合作夥伴合作,找到最佳平衡點。他們可以提出設計改進建議,在不犧牲性能的前提下降低成本。
表面處理和後處理選項
表面處理會影響功能和外觀。光滑的表面可以減少摩擦和磨損,也便於清潔,這對於防止污染至關重要。粗糙的表面容易吸附顆粒和細菌。對於醫療設備而言,光滑的表面必不可少。後處理方案因材料而異。鋁材可以進行陽極氧化處理以提高耐腐蝕性,也可以進行粉末塗層處理以獲得耐用的表面。塑膠可以進行拋光或紋理處理。紋理表面可以隱藏指紋和刮痕,並增強抓握力。同時,也要考慮美觀性要求。乾淨、專業的外觀有助於建立使用者對裝置的信任。您的製造合作夥伴可以根據每種材料推薦合適的表面處理方案,還可以處理攻絲和螺紋加工等二次加工工序,從而簡化生產流程並確保產品品質。
您選擇的材料決定了整個PCR設備外殼的形態,它會影響設備的散熱性能、安全性和使用壽命。請務必花時間評估各種方案,並在實際條件下測試材料。這種驗證能夠確保您的裝置可靠運作。合適的材料,結合精密的數控加工工藝,才能打造出經久耐用的外殼。
CNC PCR外殼設計規則
好的設計是順利生產和避免代價高昂的問題之間的關鍵。以下規則將幫助您建立一個易於加工、易於組裝且運行可靠的PCR設備外殼。
避免使用深口袋和尖銳的內角
深腔加工在CNC加工上會帶來許多問題。切削刀具的切削深度有限。加工深腔需要使用較長的刀具,而刀具在切削過程中會發生彎曲。這種彎曲會導致刀具抖動和切削表面粗糙,同時也會降低加工速度。因此,腔深應控制在刀具直徑的四倍以內。這條規則可以確保刀具的剛性,並確保切割面乾淨俐落。
尖銳的內角會帶來另一個問題。所有切削刀具都是圓的。直角需要直角刀具,而這種刀具並不存在。因此,必須設計圓角。圓角的尺寸應與標準刀具尺寸相符。常見的選擇是 0.5 毫米、1 毫米和 2 毫米的圓角。使用標準尺寸意味著機械師可以從貨架上選擇普通刀具。無需特殊訂購,也無需額外費用。更大的圓角還可以增強角的強度。應力會在尖銳點積聚。圓角可以將應力分散到更大的區域。這對於需要經歷熱循環的 PCR 設備外殼來說至關重要。
優化壁厚和拔模角度
壁厚會影響強度和成本。薄壁在加工過程中容易彎曲,搬運時也容易斷裂。厚壁則會浪費材料並增加重量。塑膠的最小壁厚應為 1.5 毫米,金屬的最小壁厚應為 1 毫米。這些數值適用於大多數外殼設計。應保持零件壁厚一致。均勻的壁厚可以防止冷卻過程中翹曲,並降低應力集中點。
對於數控加工而言,拔模斜度的重要性不如射出成型。數控刀具可以輕鬆切割出筆直的壁面,但添加一個1到2度的輕微拔模斜度仍然有所幫助。它使零件更容易從夾具中取出,並提高表面光潔度。這個角度不會增加加工時間,卻能節省組裝和精加工的時間。
為功能配合製定GD&T規範
幾何尺寸和公差(GD&T)清晰地展現了設計意圖。它能準確地告訴加工人員哪些表面至關重要,以及它們之間的關係。對於CNC加工的PCR外殼,應重點關注關鍵接觸點。散熱塊的安裝面需要極高的平整度。光路的對準特徵需要精確的位置公差。其他部分則可以保持一定的精度。
避免過度追求尺寸精度。每增加一個嚴格的公差都會增加加工時間和檢驗成本。對於大多數特徵,±0.1mm 的標準加工公差即可滿足需求。僅在功能需要時才將精度提高到 ±0.05mm。對於真正關鍵的表面,則保留 ±0.01mm 的精度。這種方法既能降低成本,又不會降低品質。您的製造合作夥伴可以審核圖紙並提出修改建議。
表面粗糙度對密封性和美觀性的影響
表面光潔度會影響密封性能和外觀。粗糙的表面會在墊片連接處形成洩漏通道,也會積聚灰塵,導致實驗室清潔困難。密封表面的表面粗糙度應為 Ra 1.6μm。這種表面光潔度無需額外的拋光成本即可獲得良好的密封效果。
對於外表面,外觀是首要考慮因素。 Ra 0.8μm 的表面光潔度使其看起來光滑專業,且不易沾染指紋和污漬。內表面可以保持稍粗糙一些,Ra 3.2μm 左右即可,這樣可以節省加工時間和成本。噴砂或陽極處理等後處理製程可進一步改善外觀,並增強耐腐蝕性。
過程檢驗和三坐標測量機驗證
品質控制始於加工過程中,而非加工之後。優秀的加工廠會在關鍵步驟檢查零件。他們會在零件仍在機床上時測量關鍵尺寸。這樣可以及早發現問題,避免材料和時間的浪費。加工完成後,座標測量機(CMM)會檢查最終形狀。 CMM 會偵測零件上的多個點,並將測量結果與 CAD 模型進行比較。這樣就能獲得關鍵特徵的精確測量數據。
向您的生產合作夥伴詢問他們的檢驗流程。信譽良好的廠商會記錄每一次檢驗,並隨每批產品提供檢驗報告。這些文件對於醫療器材的驗證至關重要,它們可以證明零件符合規格要求。
材料認證和可追溯性
醫療器材需要可追溯性。每批原料都必須記錄在案。製造商應隨每批貨物提供材料認證或工廠證明。這些證書確認材料的等級和成分,金屬材料也會顯示爐號。這種可追溯性對於符合監管要求至關重要。如果日後出現問題,可以追溯到原料的源頭。
選擇一家能夠自動儲存這些記錄的合作夥伴。他們應該以電子方式儲存證書,並根據要求提供紙本文件。這些文件能夠支援您的品質管理體系,並簡化審核和監管申報流程。對於PCR設備外殼而言,完全可追溯性並非可有可無,而是醫療器材製造的必備條件。
與 NOBLE 合作,為您服務 CNC PCR外殼

我們的製造能力
從設計協助到最終組裝
NOBLE提供的服務遠不止零件切割。我們從最初的設計圖到最終成品,全程為您提供支援。我們的工程師會儘早審查您的設計,在加工問題造成損失之前發現並解決它們。我們會提出改進建議,使您的PCR設備外殼更易於組裝,從而節省時間並減少浪費。設計完成後,我們便開始生產。我們的工廠負責整個生產流程,包括加工、精加工和組裝。您最終收到的是一個完整的設備,而不是一堆零散的零件。這種方式簡化了您的供應鏈。所有環節都由我們負責,您無需與眾多供應商打交道,從而減少延誤和混亂。對於PCR儀這樣複雜的產品而言,這一點至關重要。每個零件都必須完美契合,而我們確保這一點。
在金屬和 塑料加工
我們可加工您設計所需的所有材料。散熱器和機殼採用6061鋁合金;防鏽零件採用不銹鋼;塑膠零件則選用聚碳酸酯、PPS和PEEK材質。我們的機械師深諳每種材料的特性,並會根據其特性調整切削速度和刀具。這種精湛的技藝體現在最終產品上:公差嚴格,表面光滑。我們還提供額外的內部加工服務,例如陽極氧化、粉末塗層和噴砂處理。這意味著您的CNC加工PCR外殼到貨即可組裝,無需將零件送到其他加工廠進行後續處理。這不僅縮短了交貨時間,還降低了運輸成本。我們的團隊認真對待每一個項目,深知醫療設備的需求。精準是我們秉持的原則,而非可選項。
品質認證與保證
ISO 9001:2015 和 ISO 13485:2016 認證流程
認證顯示我們對品質高度重視。 NOBLE 同時擁有 ISO 9001:2015 和 ISO 13485:2016 認證。這些認證不僅僅是牆上的牌匾,它們指導著我們日常的工作。 ISO 9001 涵蓋通用品質管理體系,而 ISO 13485 則針對醫療器材提出了更高的要求,特別是針對您的 PCR 設備外殼的特定要求。兩者之間的差異非常顯著:
| 區域 | ISO 9001:2015 | ISO 13485:2016 附加要求 |
| 品質管理系統文件 | 通用,適用於任何組織 | 需要包含監管文件、設備主記錄以及基於產品生命週期的特定資料保留標準 |
| 管理責任 | 允許在不定義角色的情況下進行分配 | 要求品質管理系統的每個方面都指定一名管理人員,承諾遵守法規,並審查新法規。 |
| 資源管理 | 專注於設備、建築物和IT | 需要有記錄的維護、人員健康/清潔、污染控制和風險管理記錄 |
| 產品實現 | 以客戶為中心,以流程為導向 | 需具備可追溯性、標籤/包裝標準作業程序 (SOP)、批次記錄、滅菌器械的清潔度、安裝/驗證記錄以及退貨產品的處理流程。 |
| 測量、分析、改進 | 流程驅動的持續改進 | 需要建立回饋系統,用於早期預警、不合格項審查、產品品質監控、返工記錄、諮詢通知、糾正和預防措施 (CAPA) 理由說明以及法規通知。 |
這項標準要求在整個流程中做出基於風險的決策。我們會記錄所有信息,追蹤每個批次,並在產品生命週期內保留所有記錄。這讓您在接受審核並向監管機構提交資料時更有信心。
嚴格的品質控制和可追溯性
我們的品質控制不僅限於最終檢驗。我們在零件加工過程中進行全程監控,並在零件仍在機床上時測量其關鍵特徵,從而及早發現問題。加工完成後,我們使用座標測量機檢查尺寸,並將每個零件與CAD模型進行比對。每次出貨我們都會提供材料認證,您可以追溯每個零件的原料來源。這種可追溯性對於醫療器材製造至關重要。如果後續出現問題,我們可以找到對應的批次,從而保護您的患者和您的聲譽。我們嚴謹細緻的品質控制流程,讓您安心無憂。
為什麼選擇NOBLE作為您的合作夥伴
複雜專案的單一來源
與單一合作夥伴攜手,一切盡在掌握。您無需像與多家供應商打交道那樣耗費長達六個月的時間。我們的團隊負責設計回饋、機械加工、表面處理和組裝。這一流暢的流程能讓您的產品更快上市。一位醫療器材客戶告訴我們,我們幫助他們更有效率、更高品質地將改變生命的產品推向市場。我們力求99%的時間都能準時交貨。我們會在24至48小時內提供報價,而行業平均為一至兩週。我們的零件交付週期約為通常的一半。這些數據體現了我們對您專案進度的承諾。
致力於支援醫療器材創新
我們深諳醫療器材產業,熟悉安全規則和監管環境。我們的團隊始終關注ISO 13485等標準的最新動態。我們協助您克服將新型PCR儀推向市場所面臨的挑戰。從原型設計到全面量產,我們全程陪伴。我們提供CNC加工和注塑成型服務,這意味著隨著您產量的成長,我們也能為您提供支援。您可以先從用於測試的機械加工零件入手,待市場需求成長後再過渡到射出成型。我們將引導您平穩過渡。我們的專業知識涵蓋產品的整個生命週期,這使我們不僅是供應商,也是您成功的合作夥伴。
您的CNC PCR機外殼需要合適的設備和生產方法。這款PCR機外殼採用CNC數控加工設備,確保精準度。 CNC機外殼的生產過程要求您為PCR機外殼精心挑選材料。遵循設計規範有助於降低成本。對於大批量生產,注塑成型是理想的選擇。射出成型需要使用模具,因此需要精心設計。注塑成型能夠產生一致性良好的零件。規模化生產時,注塑成型可以節省成本。在CNC原型製作完成後,注塑成型可以可靠地完成生產。當產量增加時,注塑成型將成為主要選擇。品質控制對於注塑成型至關重要。注塑成型可以與CNC加工結合。如有任何PCR設備外殼的需求,請聯絡NOBLE。我們同時提供CNC加工和射出成型兩種方式,滿足您的PCR設備外殼生產需求。
CNC PCR外殼常見問題解答
PCR反應室的主要功能是什麼?
PCR反應箱可保護敏感零件並防止污染。它必須能夠阻擋幹擾並承受溫度變化。 CNC精密加工確保了其精確配合,從而保證了可靠的性能。
為什麼 ISO 13485 對 PCR 設備的製造很重要?
ISO 13485認證確保PCR設備測試和外殼符合嚴格的品質標準。它保證了產品的可追溯性,並確保產品符合相關規定。這對製藥實驗室至關重要。
材料選擇如何影響PCR檢測以及毒品實驗室的合規性?
您選擇的材料會影響PCR檢測結果。 ISO 13485標準要求所用材料必須經過驗證有效。鋁合金6061導熱性能良好。 PEEK等塑膠具有耐化學腐蝕性。這些因素共同確保了外殼的良好性能。
藥物實驗室PCR反應釜中,哪些設計能降低污染?
圓角等設計特徵可以降低PCR反應腔內的污染風險。這對於藥物實驗室的使用至關重要。良好的設計也有助於遵守相關規定。
CNC加工如何幫助滿足外殼的設計規範?
CNC加工為PCR設備外殼提供了嚴格的公差控制,有助於滿足醫療器材的監管要求。 ISO 13485標準要求達到這種精度。
為什麼PCR反應元件的品質管制非常重要?
PCR設備部件的品質控制至關重要。 ISO 13485標準要求嚴格的品質控制,這可以防止重要檢測故障。製藥業對這種品質要求很高。
該封閉式裝置如何因應藥物實驗室環境中的溫度變化?
PCR反應箱必須能夠承受藥物實驗室環境中的溫度變化,且不易變形和損壞。選擇合適的材料和設計能夠確保PCR設備的長期可靠性。







