
引言
在CNC加工零件時,工程師經常會遇到一些難以解決的問題,這些問題有時在設計階段很難被發現。其中一個最常見的問題是如何處理薄壁結構。薄壁結構剛度低,在切削力的作用下會彎曲,導致振動,表面出現顫紋,變形造成尺寸偏差,廢品率上升。
本指南涵蓋了工程師在零件加工中面臨的主要薄壁挑戰。我們也將探討哪些CNC加工製程能夠成功加工這些棘手的零件。五軸加工徹底改變了薄壁加工的模式。讓我們深入了解一下。
為什麼數控加工薄壁零件很困難?
薄壁零件在CNC加工上主要面臨哪些問題? NOBLE 的工程師總結了以下 6 個關鍵領域:
低剛度和靜態撓度
想像一堵薄牆。它背後沒有任何品質。切削刀具對材料施加壓力。這種力會使牆體向遠離刀具的方向彎曲。切削結束後,牆體會反彈回原狀。這就是靜態撓度。
結果就是尺寸誤差。零件從機器上下來時尺寸偏小或不圓。操作員測量後發現不合格。隨著壁厚變薄,這個問題會更加嚴重。快速原型製作通常能及早發現問題,但大量生產會放大每個誤差。
顫振與諧波振動
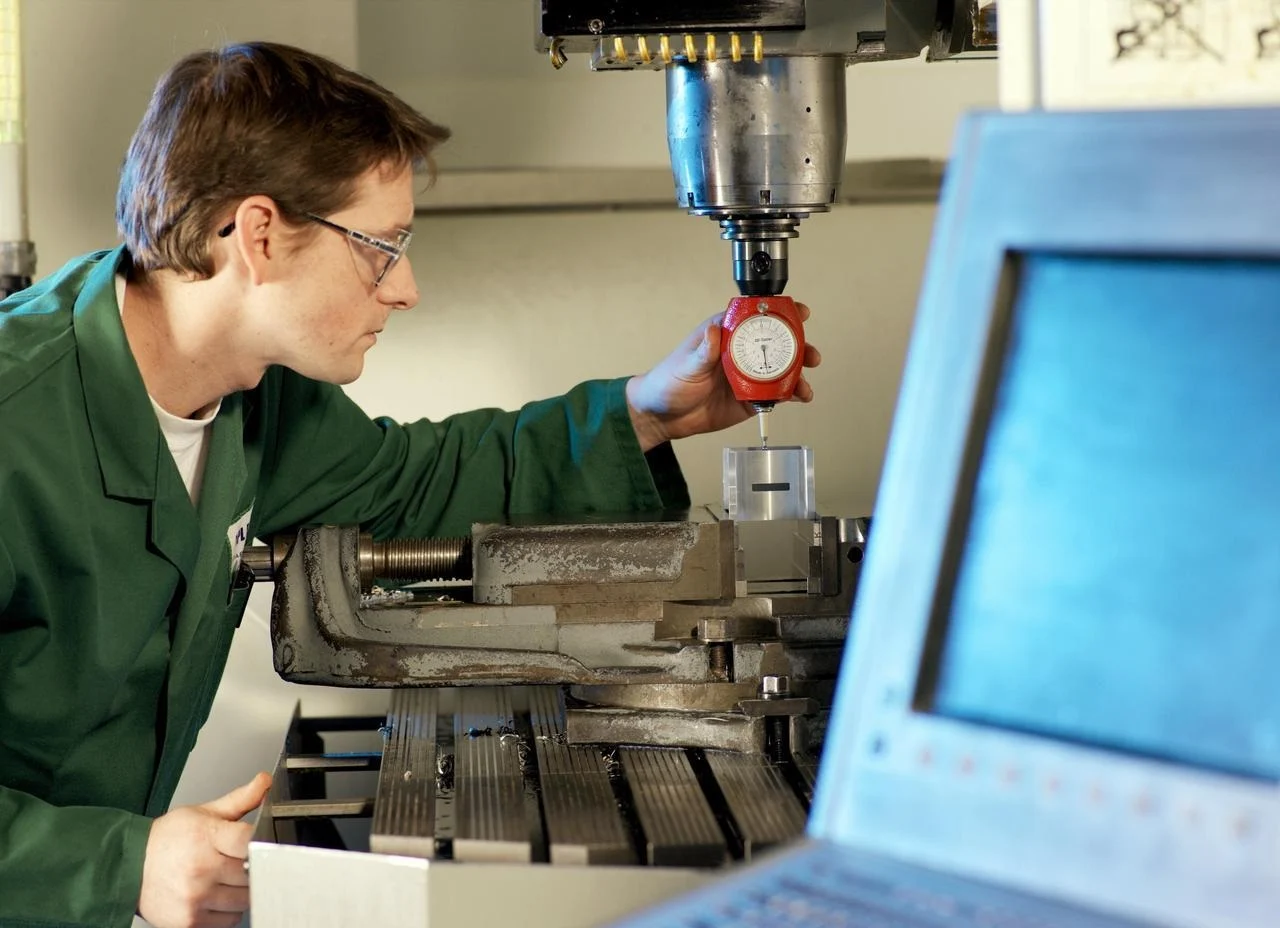
每個部件都有其固有頻率。薄壁的固有頻率較低。切削刀具的齒切頻率可能與此固有頻率相符。當這種情況發生時,就會產生共振。壁面會劇烈震動。
加工表面出現顫紋,刀具壽命縮短,表面光潔度下降。有時振動非常劇烈,操作員甚至在整個車間都能聽到。五軸加工可以緩解這種情況,因為刀具方向改變了嚙合動力學。但其物理原理仍不變:低剛度容易導致顫動。
熱量積聚和熱變形
薄壁材料散熱性能差。實心金屬塊能將熱量從切割區域帶走,而薄壁材料則無法做到這一點,導致熱量在材料內部積聚。
壁面會發生局部膨脹。加工後冷卻,形狀改變。熱變形會破壞切割後看似正常的公差。操作人員一小時後測量零件,發現它已經變形。這對精密數控加工來說簡直是個惡夢。解決方案在於控制熱輸入,而不僅僅是切削力。
工件夾持與夾緊變形
對於實心塊材,普通虎鉗效果很好。用力夾緊,塊材紋絲不動。但如果是薄壁零件呢?情況就完全不同了。虎鉗鉗口會壓扁壁材,或在切割開始前就使零件整體變形。
操作人員經常在加工後測量零件,然後鬆開夾具。壁厚會回彈到原來的變形狀態,導致零件無法通過檢驗。問題不在於加工本身,而是夾緊方式。解決方案包括使用軟爪、罐形夾具或黏合劑安裝。對於薄壁零件,標準的CNC加工方法需要重新設計。
殘餘應力與翹曲
金屬坯料從軋機出來時內部就存在應力。軋製、擠壓和熱處理-所有這些工藝都會在材料中留下應力。當機械師從實心坯料上切削材料時,這些應力釋放不均勻,導致零件翹曲。
對於厚壁零件,翹曲變形較小。而對於薄壁零件,同樣的應力釋放會導致顯著的變形。原本平坦的壁面會變成曲面,圓形特徵會變成橢圓形。粗加工和應力消除循環可以有所幫助。快速原型製作可以使用鋁等低應力材料,這樣可以在使用更硬金屬進行生產之前發現翹曲變形的模式。
刀具偏轉
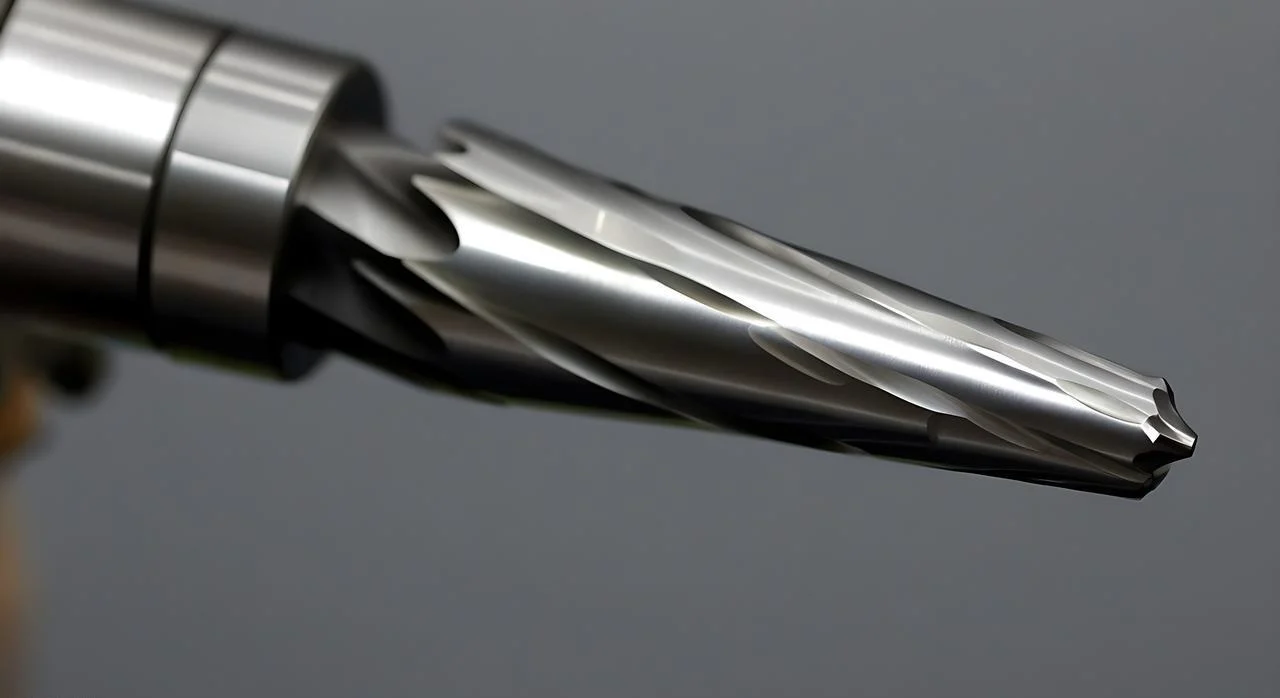
切削刀具會彎曲。短而粗的立銑刀剛性強,而長而細的立銑刀則剛性較弱。薄壁零件通常需要長刃刀具才能處理到較深的特徵。而長刃刀具的加工能力是有代價的。
刀具在切削載重作用下會發生撓曲。隨著刀具切削不同厚度的壁面,撓曲程度也會改變。這會導致表面光潔度下降,公差漂移,甚至刀具斷裂。五軸加工允許使用更短的刀具,因為工件可以重新定位。更短的刀具意味著更小的撓曲。這在加工壁薄且空間狹窄的工件時尤其重要。
提高薄壁數控加工效率的有效策略
以下是四類行之有效的策略。將它們應用到生產車間,薄壁零件的生產將不再是難題,而是觸手可及的現實。
1. 夾具和工件支撐
填充材料效果很好。低熔點合金可以澆注到空心結構中,然後進行機械加工,最後熔化取出。蠟適用於塑料,聚氨酯適用於異形結構。犧牲支撐和連接片將薄壁與較厚的材料連接起來。最後將連接片切除。
真空吸盤能夠牢固地夾持扁平、纖薄的零件,而不會將其壓扁。貼合的軟爪經過精密加工,與零件完美貼合。無點載重,無變形。支撐塞位於凹槽和薄壁的後方,從下方支撐壁面。刀具施加推力,支撐塞提供反作用力。數控加工再次變得可預測。
2. 刀具路徑和切削策略
減小切削力。切削力越小,偏轉越小。
高速加工改變了加工方式。徑向嚙合量小,進給速度高。擺線銑削採用圓形刀具路徑,從而保持較低的嚙合量。這種方法在薄壁加工中取得了顯著的改進。
逆銑。始終採用逆銑。絕不採用傳統銑削方式。切屑由厚變薄。刀具是拉入工件而不是推離工件。交替的切削方向可以平衡相對壁面上的殘餘應力。向上切削一側壁面,向下切削另一側壁面。這樣,兩個壁面的力相互抵消。
斜坡進給和螺旋進給始終優於直插進給。直插進給是垂直向下推進,力大,溫度高。斜坡進給將切削力分散到一定距離上,螺旋進給則以圓週運動的方式達到相同的效果。五軸加工能夠為薄壁型腔提供更佳的進給角度。
3. 工具選擇與設定
盡可能提高工具的剛性。懸伸長度必須盡可能短,這一點不容商榷。工具伸出的距離應以實際需要為準,切勿過長。
變槽和變螺旋角立銑刀能夠消除諧波振動。不規則的槽間距可以防止共振的累積。標準刀具會產生顫動,而變幾何刀具則能實現平穩切削。
芯徑較大的刀具比標準立銑刀剛性更高。外徑相同,但芯部鋼材用量較多。硬質合金是基準材料。立方氮化硼 (CBN) 和相變鑽石 (PCD) 硬度更高、剛性更強,但價格也更高。對於薄鈦壁加工而言,額外的成本是值得的。
4. 操作順序
透過製程流程控制應力。首先閱讀零件說明。在零件壁上保留材料。將零件送去進行應力消除處理-熱處理或低溫處理。然後將其送回進行精加工。
粗加工去除大部分材料。應力消除使零件在精加工過程中自然變形,而不是在精加工過程中變形。然後精加工去除最後少量材料。壁面承受的切削力很小,也沒有殘餘應力釋放。
自適應精加工也很重要。採用多次輕度精加工,而不是一次重度精加工。第一次精加工去除大部分剩餘材料,第二次精加工達到最終尺寸。由於每次精加工去除的材料較少,牆體變形也較小。快速原型製作有助於在大量生產確定具體方法之前,先優化這些工序。
薄壁零件最佳CNC加工工藝
並非所有CNC加工製程都能以相同的方式處理薄壁零件。需根據零件的幾何形狀選擇合適的加工工藝。以下是主要加工方法的比較。
數控銑床 (3軸、4軸、5軸)-用途最廣泛
車床加工適用於圓柱形薄壁工件,例如管材、套筒、波紋管和薄壁環。工件旋轉,刀具直線運動。
反向車削使刀具遠離卡盤,從而減少長而薄壁工件的推離。剝離車削採用多次輕切削,而非一次重切削。中心架支撐工件與刀具的接觸點。對於極薄壁管材,人們會在車削前先在內徑中填充低熔點合金,然後再將其熔化去除。支撐結構使得切削成為可能。
數控車削 (車床)-用於圓柱形零件
車床加工適用於圓柱形薄壁工件,例如管材、套筒、波紋管和薄壁環。工件旋轉,刀具直線運動。
反向車削使刀具遠離卡盤,從而減少長而薄壁工件的推離。剝離車削採用多次輕切削,而非一次重切削。中心架支撐工件與刀具的接觸點。對於極薄壁管材,人們會在車削前先在內徑中填充低熔點合金,然後再將其熔化去除。支撐結構使得切削成為可能。

瑞士型車床-適用於小型、薄型零件
這台機器尤其擅長加工小型、薄壁零件,直徑小於1.5英寸,例如醫療元件、電子連接器本體和微型薄壁套管。
其優勢在於導向襯套。它能精準地支撐刀具切削位置的材料,幾乎沒有懸伸,材料也不會被擠壓變形。這樣就能獲得壁厚薄中、圓度極佳且表面光潔度高的產品。在瑞士車床上進行快速原型加工,往往能揭示出傳統車削方法無法加工的零件其實是可以加工的。
放電加工 (電火花加工)-適用於超薄壁
有時,切削力反而會成為敵人。即使是輕微的銑削力也會使牆體發生偏轉。電火花加工則解決了這個問題。它沒有切削力,而是透過火花放電來侵蝕材料。
這種方法適用於厚度小於 0.3 毫米的壁厚。硬化鋼是常見的應用對象。此外,它還適用於帶有薄肋的模具和具有精細結構的醫療器材。缺點是速度較慢。電火花加工速度較慢。但對於硬金屬的極薄壁加工而言,它是唯一可靠的方法。
雷射和水刀切割-適用於二維薄型材
這些製程適用於二維薄型材、平面零件、墊片、薄支架等。材料不會受到切削力。雷射加工利用熱能,而水刀加工則利用高壓水和磨料進行切割。
兩種方法都不會產生撓曲。它們的限制在於幾何形狀。雷射和水刀都無法切割深槽或內部三維結構。它們最適合對平面材料進行貫穿切割。
快速參考故障排除表
工廠一線操作人員需要快速找到答案。這裡有一個簡明指南:將問題與解決方案配對。無需理論,只需實務經驗。
| 挑戰 | 最佳策略 |
| 喋喋不休 | 採用擺線刀具路徑及可變槽立銑刀。不規則的槽間距可以消除諧波振動。 |
| 坍塌(牆體倒塌) | 型腔內填充材料。低熔點合金或蠟。隨形軟爪經精密加工,與零件形狀完美貼合。無點載荷。 |
| 熱量堆積 | 高速加工以減輕切屑負荷。刀具內冷卻液可將熱量從切割區域帶走。 |
| 鬆開夾具後的翹曲 | 粗加工零件。送去進行應力消除處理。再送回來進行精加工。零件在應力消除過程中會發生翹曲,而不是在精加工過程中。 |
| 薄地板提升 | 真空吸盤將地板平整。用於將小零件固定在犧牲板上的強力膠夾具。用熱力或溶劑將零件掰下來。 |
操作人員採用這些策略可以降低廢品率,提高機器正常運作時間,並提高零件通過檢驗的機率。
薄壁零件CNC加工中應避免的常見錯誤
以下是NOBLE工程師在加工薄壁零件時遇到的一些錯誤。避免這四個錯誤,工作就會輕鬆得多。
在薄壁上使用常規開槽工藝
全寬開槽加工會使刀具與整個直徑接觸,切削力急劇增大,工件壁面發生偏轉,顫動開始,工件表面也容易出現刮擦。相較之下,擺線銑削或徑向切削力較小的高速加工效果較佳。此外,也應採用較小的步距和較高的進給速度,使工件壁面受力較小,也能保持在正確的位置。
忽略爬升銑削方向
對於薄壁加工,順銑是必不可少的。刀具切入材料,切屑由粗到細逐漸變薄。刀具向工件方向拉動。而順銑則相反,刀具先摩擦工件,然後切削,切屑由粗到細逐漸變厚。刀具向外推離工件,切屑立即發生偏轉。
刀具懸過長
超出所需長度的每一毫米懸伸都會降低刀具剛度,導致刀具彎曲、顫振和表面光潔度下降。許多機械師會直接使用長刀具進行加工,這是個錯誤的做法。應使用能夠到達加工特徵的最短刀具。如果無法避免長懸伸,則應使用錐形頸立銑刀或更大芯徑的刀具。剛度比便捷性更重要。
忘記在完成之前緩解壓力
粗加工會去除大部分材料。殘餘應力被鎖在毛坯內部。零件會發生位移。如果操作員直接進行精加工,精加工工序會加工出不再對齊的形狀。廢品率會上升。
解決方法很簡單,但常常被忽略。先粗加工零件,然後將其從機床上取下,進行應力消除處理-熱處理或低溫處理。之後再重新裝車進行精加工。應力消除過程中零件會變得穩定,精加工時零件不會移動。快速原型製作過程中如果省略這一步驟,會給人一種錯誤的信心。批量生產才能揭示真相。切勿省略應力消除步驟。
關於NOBLE – 精密數控加工 薄壁零件
NOBLE是一家專業的CNC加工工廠。人們來我們這裡加工高精度、複雜的零件。
我們專注於解決難題。其他工廠拒收的薄壁零件,對加工精度要求極高、挑戰機床極限的精密公差,以及鈦、因科鎳合金和硬化鋼等難加工材料,我們都能勝任。我們在精密製造領域擁有多年經驗。
我們的核心CNC加工能力
數控銑削(3軸、4軸和5軸)
高速加工薄壁和深腔。五軸聯動加工複雜輪廓和倒角。五軸聯動加工能力可實現更短的刀具和更便捷地加工難以觸及的特性。
數控車削(動力刀具和多軸)
直徑最大可達 300 毫米。動力刀具可實現一次裝夾完成車銑複合加工。減少操作次數意味著更高的精度,更低的出錯幾率。
走心式車床
滑動式主軸箱設計。適用於小直徑、薄壁醫療和電子元件的加工。導引襯套在切削點處支撐材料。撓度極小。精度高。
附加流程
線切割放電加工適用於硬質材料和薄槽加工。表面磨削可確保表面平整度和光潔度。雷射打標可實現可追溯性。必要時可提供內部組裝服務。此外,我們還提供表面處理服務,包括去毛邊、鈍化和陽極氧化。一站式工廠,多道工序。
質量認證
在精密工作中,信任至關重要。我們的認證證明了系統的有效性。
ISO 9001:2015
品質管理體系。品質穩定。持續改進。嚴格的過程控制和文件記錄。
ISO 13485:2016
醫療器械品質管理。此認證確認我們有能力生產手術器械、植入物和診斷設備所需的組件。增強可追溯性。風險管理。符合法規要求。
為什麼選擇與我們合作生產薄壁零件?
我們在夾具和刀具路徑策略方面擁有成熟的專業技術。我們致力於消除變形,而非與之對抗。經認證的品質系統確保每個薄壁零件都符合圖紙規格。無需猜測,無需返工。
先進的CAM程式驅動著我們的工具機。高速銑削(HSM)、擺線銑削、自適應清毛,所有這些都針對低剛度特徵進行了最佳化。在薄壁上使用標準刀具路徑的人會報廢零件。我們不會。
快速原型製作讓客戶在正式投產前即可測試各種策略。無論是一件還是上萬件,我們都能輕鬆應付。適用於原型製作的策略同樣適用於大量生產。這就是NOBLE的獨特之處。
常見問題
為什麼薄壁零件的CNC加工被認為很困難?
薄壁零件剛性不足。剛度低是核心問題。切削力會擠壓壁面,導致其變形,進而引發振動,表面出現顫紋。由於薄壁無法有效散熱,熱量會累積。加工過程中,原料的殘餘應力會釋放,回彈會破壞尺寸。標準夾具會使情況更加糟糕。虎鉗鉗口會在切割開始前就壓扁壁面或使整個零件變形。
對於薄壁加工,最佳刀具路徑策略是什麼?
擺線銑削結合高速加工被廣泛認為是最佳加工方法。較小的徑向切削深度效果顯著,通常為刀具直徑的 5% 到 10%。較大的軸向切削深度可確保刀具持續切削,從而實現低且穩定的切削力,並大幅降低顫振。從傳統開槽加工轉向擺線銑削的使用者能夠立即看到加工性能的提升。
哪一種CNC加工製程最適合加工薄壁零件?
答案取決於零件的幾何形狀。
- 數控 銑削 - 高速或擺線切削策略最適用於加工殼體、凹槽和加強筋。五軸加工增加了刀具傾斜功能,從而可以降低切削力。
- 數控 轉折點 - 穩固的支架或伸縮芯軸能很好地處理管材和套管。支撐裝置可防止切割過程中管材和套管發生塌陷。
- 瑞士型 車床 高強 適用於小直徑薄壁零件,直徑小於 1.5 英吋。導引襯套在切削點處支撐材料。
- 線 EDM is 適用於極端情況。壁厚小於 0.3 毫米。硬化材料。零切削力意味著完全沒有偏轉。
- 雷射或水刀 切割 作品 適用於二維薄型材。墊片、墊圈、簡易支架。
您能否同時勝任薄壁零件的原型製作和大量生產?
是的。我們提供1至10件的快速原型製作服務,讓客戶在投入大量生產前測試設計方案。同樣的生產流程可以擴展至10,000件甚至更多。 NOBLE透過ISO認證的品質管理系統確保我們始終如一地做到最好。無論是第一件還是第10,000件,我們始終保持一致。我們嚴格遵守規則,並始終將產品控制在設定的公差範圍內。這就是我們努力的目標。






