
引言
鎂合金比鋁合金輕33%。這對航空航太和醫療器材產業來說意義重大。但問題在於,如果不小心,同樣的材料在CNC加工過程中也可能著火。鈍刀產生的火花或過快的進給速度都可能引燃切屑。由此產生的火勢猛烈且難以撲滅。
這給機械製造廠帶來了一個棘手的問題。人們想要減輕重量,追求既堅固又輕便的產品。但他們又擔心這種材料在加工過程中會發生什麼樣的反應。這並非杞人憂天,只是提醒一句:鎂燃燒可能很危險。
接下來我們將從實際角度探討鎂合金的CNC加工。我們將闡述為什麼這種材料難以安全加工。
為什麼鎂合金難以進行CNC加工?
很多人問為什麼鎂合金難以進行CNC加工。這種材料看起來很軟,也容易切割,但加工風險很嚴重。忽視這些風險的人最終會付出慘痛的代價。
極易燃且火災風險
鎂在約650攝氏度時會燃燒。鈍化的工具很快就會達到這個溫度。切割摩擦會產生足夠的熱量。真正的危險在於,鎂一旦燃燒就會產生氧氣。水和二氧化碳都會加劇火勢。普通的滅火器對此無濟於事。工廠需要專門用於撲滅金屬火災的D類滅火器。許多工廠並沒有配備這種滅火器。
摩擦攪拌式晶片點火
鎂屑細長如絲,表面積與體積之比非常高,這意味著它們極易燃燒。一片熾熱的鎂屑落在其他鎂屑堆上,就會引發連鎖反應。鋁屑會陰燃,而鎂屑則會燃燒。這種差異對工廠安全至關重要。
水性冷卻劑的危險反應
人們常在鎂合金上使用普通冷卻液,這是個錯誤的做法。水性冷卻液會與細小的鎂顆粒反應,產生氫氣。氫氣容易爆炸。此外,冷卻液也會分解成黏稠的油泥,堵塞管路並損壞油底殼。那些試圖用標準冷卻系統冷卻鎂合金的工廠往往會後悔莫及。
磨損性及異常工具磨損
鎂質地柔軟,但含有鐵、矽、鋁等雜質。這些硬質顆粒使鎂具有磨蝕性,導致刀具磨損方式與預期不同。刀具表面會形成積屑瘤,磨損會導致材料轉移到刀具表面。人們通常認為軟金屬易於加工,但鎂證明了這種假設是錯誤的。
細小切口產生的爆炸性粉塵
精細加工會產生粉塵,而不是切屑。例如研磨、珩磨和高速精加工。空氣中的鎂粉塵具有爆炸性。傳送帶或除塵器產生的靜電火花即可引爆它。爆燃速度極快,整個車間都可能因此而損壞。沒有採取適當粉塵控制措施就加工鎂的工廠無異於賭博。
如何 CNC工具機鎂合金 合金安全
鎂合金的CNC加工與鋁或鋼的加工需要不同的思考方式。鎂合金雖然易於加工,但其風險對於新手操作人員來說並不明顯。那些吃過虧的人往往會遇到火災。
刀具幾何形狀和鋒利度
鈍化的刀具會產生熱。熱量會點燃鎂合金。所以規則很簡單:鋒利的刀刃、正前角、拋光的切割邊緣。在CNC加工鎂合金時,操作人員每次運作前都要檢查刀具。一把看起來適合加工鋁的刀具,在這裡卻很危險。
晶片形成與排出
在任何安全的鎂合金數控加工過程中,這都是重中之重。粗而碎的切屑是安全的,而細而絲狀的切屑則會燃燒。人們專門設計刀具路徑,將切屑切割成細小而緻密的碎片。高壓氣流會將切屑從切削區域清除。有些工廠使用真空系統。切勿讓切屑堆積在工具機工作台上。一堆鎂屑就像一顆不定時炸彈,隨時都可能引發火災。

切削液-哪些有效,哪些無效
普通水溶性油是個陷阱。它會與鎂粉發生反應,生成氫氣和油泥。在數控機床上加工鎂合金時使用這種油的人,最後都會付出慘痛的代價。
使用壓縮空氣進行乾式加工是最安全的方法。無需冷卻液,因此不存在反應風險。如果必須使用冷卻液,可以使用經認證的專用合成冷卻液。微量潤滑也是可行的方法。細小的霧狀潤滑即可提供足夠的潤滑,而不會形成冷卻液堆積。
機器和工作空間準備
在開始任何鎂合金數控加工之前,必須移除所有火源。嚴禁明火、吸菸及靜電放電。電氣櫃必須密封防塵。控制面板內的鎂粉塵會造成短路危險。每次換班後,整台機器都必須徹底清潔。切屑不會過夜,灰塵也不會堆積。清潔的機器運作安全,而骯髒的機器則會燃燒。
推薦切割參數
這些數據似乎與實際情況相反。高進給速度比低進給速度更安全。中等速度比高速更安全。低進給速度加上高速會產生細小粉塵。粉塵會爆炸。人們在鎂合金數控加工中會避免這種組合。
以下範例採用 6061 系列鎂合金。
| 手術 | 切割速度(米/分鐘) | 進給率(毫米/轉或毫米/齒) | 切削深度(毫米) |
| 粗銑 | 500-800 | 每顆牙齒 0.10–0.20 | 2-5 |
| 精銑 | 300-600 | 每顆牙齒 0.05–0.10 | 0.5-1 |
| 車削粗加工 | 400-700 | 0.15-0.30 | 1-3 |
| 車削加工 | 300-500 | 0.08-0.15 | 0.2-0.5 |
| 鑽孔 | 300-600 | 每轉 0.10–0.25 | 啄食 0.5–1×D |
鑽孔、攻牙和後加工
拋物線槽鑽頭能改善排屑效果。快速啄鑽循環能防止切屑堆積成長條狀。絲錐有時會斷裂。正確的處理方法不是加熱,也不是強行破壞。人們使用專門的鎂去除劑來溶解斷裂的絲錐。市面上也有酸性去除劑。在某些情況下,使用硬質合金鑽頭進行機械取出也有效。但強行取出會產生火花甚至引發火災。
晶片儲存與晶片製造同樣重要。操作人員將數控加工鎂合金產生的鎂屑儲存在密封的、貼有標籤的金屬容器中。不使用塑膠袋,也不使用敞口容器。處置過程遵循當地危險廢棄物管理法規。

火災緊急應變-應該做什麼(以及不應該做什麼)
即使採取了預防措施,在鎂合金數控加工過程中仍可能發生火災。了解正確的應對方法至關重要。如果處理不當,小火苗也可能迅速演變成大問題。
切勿使用水、二氧化碳或標準ABC乾粉化學品
人們往往會下意識地使用熟悉的滅火器。這種本能反應反而會害死人。用水撲滅鎂合金火災會產生氫氣和水蒸氣,火勢只會更加猛烈。二氧化碳滅火器也無濟於事。鎂合金本身就能產生氧氣。標準的ABC乾粉滅火器缺乏撲滅金屬火災所需的有效成分。這些滅火器通常只用於鎂合金CNC加工,它們並不適用於這種情況。
僅限D類滅火器
正確的滅火工具是D類滅火器。請尋找Lith-X或Met-LX滅火器。 Purple-K滅火器適用於其他類型的火災,不適用於鎂合金火災。這些特殊滅火劑透過在燃燒的金屬表面形成一層硬殼來窒息火焰,阻止氧氣接觸燃料,從而撲滅火焰。使用CNC工具機加工鎂合金的工廠會在每台機器附近都配備D類滅火器,方便取用。
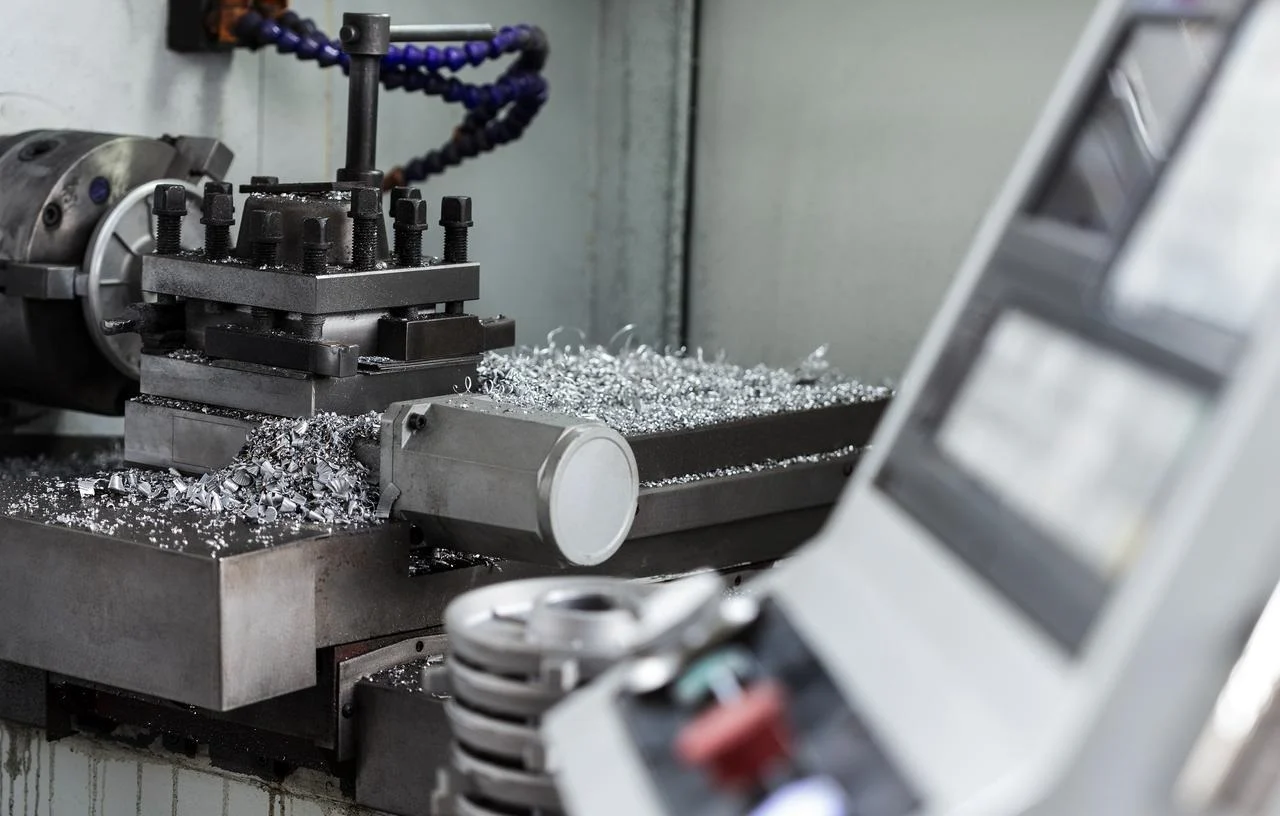
若出現煙霧-請勿立即開啟機器門
機櫃內冒煙表示有東西在燃燒。人們的第一個反應是打開門查看。這是錯誤的。打開門會使新鮮空氣湧入機櫃,而空氣會助長火勢。人們曾目睹小的晶片火災就這樣演變成整台機器的火災。請耐心等待。如果可能,讓火在缺氧的機櫃內自行熄滅。如果需要幹預,請使用機器內建的滅火系統,或透過端口釋放D類滅火劑。
用滅火器撲滅,切勿直接噴灑到燃燒的池子裡。
在對鎂合金進行數控加工時,使用D類滅火器滅火的技巧至關重要。人們常常直接對著火焰噴灑,這會導致燃燒的金屬屑飛濺,火勢蔓延。正確的方法是覆蓋滅火劑。從安全距離輕輕噴灑,瞄準火焰根部,讓滅火劑粉末落在火焰上,形成一層硬殼。硬殼形成後,切勿破壞。擾動硬殼會使燃燒的金屬重新暴露在空氣中,導致復燃。在移動任何物品之前,務必讓材料完全冷卻。
何必費心?鎂合金的獨特優勢
有人可能會問:既然鎂合金的CNC加工如此危險,為什麼還需要進行這項加工?答案在於性能。鎂具有其他材料無法比擬的性能。正因如此,儘管存在危險,鎂合金的數控加工仍然是一項至關重要的製程。
無與倫比的重量強度比
鎂的密度為每立方公分1.74克,這使其成為市場上最輕的結構金屬。在重量方面,沒有其他金屬能與之媲美。
讓我們來比較一下:
| 材料 | 密度g /cm³ | 抗拉強度(兆帕,典型值) |
強度重量比 |
| 鎂合金 | 1.74 | 230 | 高 |
| 鋁合金 | 2.70 | 310 | 媒材 |
| 鋼(低碳鋼) | 7.85 | 400 | 低 |
| 工程塑膠(ABS) | 1.05 | 40 | 非常低 |
鎂合金兼具金屬的強度和接近塑膠的重量。這種特性推動了航空航太和汽車產業對鎂合金數控加工的需求。
高比剛度
剛度重量比至關重要。鎂在這方面表現出色。鎂的彈性模量與密度比與鋁和鋼相當。人們既能獲得所需的剛度,又無需承擔額外的重量。經過精密加工的鎂合金零件,其性能可媲美重量更大的鋼製零件。
卓越的振動阻尼性能
鎂合金比任何其他結構金屬都能更好地吸收振動。鋁環會傳遞振動,鋼材會傳遞諧波,而鎂合金則能有效抑制諧波。對於手持工具、汽車支架和飛機內裝零件而言,這種阻尼特性可以降低噪音並減輕操作人員的疲勞。採用數控加工製程製造的鎂合金零件通常使用壽命更長,因為振動不會導致接頭和螺紋鬆動。
自然電磁屏蔽
塑膠和碳纖維複合材料需要特殊塗層來阻擋電磁幹擾。鎂本身就具有這種特性。這種金屬本身就能起到屏蔽作用。醫療器械、電子設備外殼和通訊設備都受益於此特性。無需二次塗層處理,無需額外成本。材料本身就能發揮其應有的作用。
良好的導熱性
鎂的導熱係數約為每米開爾文150瓦。雖然不如鋁高,但遠優於塑膠或複合材料。對於LED照明燈罩、引擎零件和電子外殼,鎂能有效地將熱量從敏感區域帶走。採用CNC工具機加工鎂合金,可生產出既能有效散熱又能保持輕量化的零件。
可回收性和可持續性
鎂儲量豐富。回收所需的能源遠低於原生生產。這種材料有助於車輛輕量化,從而降低油耗和排放。關注環境影響的人認為鎂極具吸引力。這種金屬可以重複回收利用,性能損失卻很小。這符合許多製造商目前正在追求的循環經濟目標。

鎂、鋁、塑膠-你該選哪一種?
設計師面臨選擇:鎂、鋁還是塑膠?每種材料都有其優勢,也各有優缺點。正確的選擇取決於特定的應用場景。
| Property | 鎂合金 | 鋁合金 | 工程塑膠(ABS/PC) |
| 重量(密度 g/cm³) | 1.74 – 最輕的結構金屬 | 2.70 – 中等 | 1.05 – 最輕的 |
| 比剛度(剛度/重量) | 非常好。堪比鋁材。 | 非常好。金屬業的標竿。 | 差。需要加厚一些的紙張。 |
| 減振 | 結構金屬中的最佳選擇。 | 差勁。發出鈴聲和共鳴聲。 | 極佳。天然能量吸收器。 |
| 電磁干擾屏蔽 | 極佳。無需塗層。 | 極佳。無需塗層。 | 無。需要導電塗層。 |
| 導熱係數(W/m·K) | 約150。有利於散熱。 | 約205-235分。非常好。 | ~0.2。非常差。 |
| 耐腐蝕性能 | 未經處理效果差,需塗層處理。 | 在某些環境下,陽極處理或裸露狀態下均可使用。 | 極佳。不會腐蝕。 |
| 可加工性(CNC) | 遵循正確的安全操作規程效果良好。薯條纖維較多。存在火災隱患。 | 非常好。晶片乾淨。無火災隱患。 | 質地好。柔軟。需要鋒利的工具。需要處理切屑。 |
| 原材料成本 | 中到高。 | 中等。供應充足。 | 低到中等。 |
| 二次加工 | 通常需要(轉化塗層、油漆)。 | 通常是為了防止腐蝕或改善外觀。 | 通常為可選。顏色可以模壓成型。 |
關於NOBLE—您在以下領域的合作夥伴 精密數控加工
NOBLE是一家專門從事高精度製造複雜金屬和合金零件的CNC加工廠。

我們的核心處理能力
請清楚地呈現這些訊息,可以採用項目符號列表或兩個列表格的形式。
CNC加工類型
二級服務
我們的認證(品質和醫療級)
工程師和採購人員會根據認證篩選供應商。我們只保留那些真正重要的認證。
| 證書 | 範圍 | 相關性 |
| ISO 9001:2015 | 質量管理體系 | 確保生產過程中一致的流程控制、可追溯性和持續性改進。人們信賴這項標準。 |
| ISO 13485:2016 | 醫療器材-品質管理 | 使我們能夠加工外科器械、植入物、診斷設備和醫療器械外殼的部件。 |
常見問題
我可以用標準的CNC銑床加工鎂合金嗎?
是的,但要謹慎。只要工廠使用鋒利的刀具、乾燥的空氣或合格的冷卻液,並採取有效的排屑措施,標準的數控銑床就能很好地完成鎂合金的數控加工。
鎂比鋁貴嗎?
一般來說是的。鎂合金的原料成本高於常見的鋁合金牌號,例如6061,這是因為鎂合金的產量較小,而且提煉製程更複雜。人們願意為鎂合金的輕量化優勢支付更高的價格。
鎂容易腐蝕嗎?
是的,未經處理的鎂比鋁更活潑,在潮濕或高鹽環境中,如果沒有轉化膜或陽極氧化處理,腐蝕速度會更快。工程師在為戶外或醫療應用選擇鎂材時,會考慮表面處理的影響。
我可以焊接鎂嗎?
是的,但需要特殊的焊接技術。通常採用氬氣保護氣體和鎢極氬弧焊,並使用與母材合金相符的焊絲。沒有鎂合金焊接經驗的工廠應該將這項工作交給專業公司。
鎂在消費品中使用是否安全?
是的。現代鎂合金塊體本身就具有阻燃性,符合UL電子和汽車零件的安全等級標準。火災風險存在於鎂合金的CNC加工過程中,而非成品零件本身。






