

引言
醫用射出成型技術生產用於手術器械、診斷設備、醫療器械外殼和藥物輸送系統的精密、可靠的塑膠零件。這些部件必須性能穩定可靠,因為部件故障可能危及患者安全。
設計挑戰巨大。尺寸精度、材料相容性、潔淨度和製造一致性都需要格外注意。與傳統注塑成型相比,醫用射出成型可能需要更嚴格的文件記錄、專門的驗證以及更高的品質要求,具體取決於醫療器材及其預期用途。
本文探討了十項關鍵設計考量因素,旨在平衡產品性能、法規要求和可製造性。成功的醫用注塑成型依賴結構化的設計流程,而非憑空猜測。
10項關鍵醫療 注射成型 設計準則
1. 保持壁厚一致
均勻的壁厚有助於模具填充和冷卻的一致性。在醫用射出成型中,壁厚不均勻會導致縮痕、翹曲、內應力和空隙,進而影響尺寸精度和零件性能。
設計平滑的壁面過渡,避免不必要的厚壁區域。一致的壁面幾何形狀有助於材料更均勻地冷卻,提高尺寸穩定性,並使製造結果更可預測。
2. 採用合適的拔模角度
拔模斜度有助於注塑成型零件從模具中脫模。如果拔模斜度不足,頂出力會增加,可能導致刮傷、變形或表面損傷。醫用射出成型設計應考慮垂直壁面和其他平行於模具開口方向的表面的拔模斜度。
所需的拔模角度取決於材質特性、壁厚和表面紋理。較深的壁厚和紋理表面可能需要更大的拔模角度。合適的拔模角度有助於確保零件品質並維持高效率的生產週期。
3. 優化角落、肋條和凸台
圓角設計可以降低應力集中,而設計合理的加強筋則可以在不增加過多材料的情況下加強零件。在醫用射出成型中,尖角和比例失調的特徵會增加應力、產生縮痕或影響尺寸穩定性。
用於緊固件或嵌件的凸台需要足夠的支撐,同時又不能過厚。平衡半徑、肋厚和凸台幾何形狀有助於提高結構性能和可製造性。
4. 規劃閘門位置及物料流
澆口位置會影響填充模式、熔接線位置、表面外觀和零件強度。澆口位置不當會導致功能區域出現缺陷或強度不足。醫用射出成型設計應考慮澆口位置與密封表面、關鍵介面、承受機械應力區域的關係。
模流分析可以幫助預測填充行為,並在模具最終定型之前識別潛在問題。
5. 定義合適的尺寸公差
醫用注塑成型組件可能需要精確的尺寸以確保正確的組裝、密封和功能性能。然而,對每個特徵都採用極為嚴格的公差會增加模具成本、檢驗要求、廢品率和交貨週期。
材料收縮、工藝偏差、模具設計和特徵幾何形狀都會影響可實現的公差。對於關鍵尺寸和功能接口,應優先考慮嚴格的公差,而對於非關鍵特徵,則在適當情況下允許較大的公差。這種方法有助於在不影響性能或安全性的前提下控製成本。
6. 選擇合適的醫用級材料
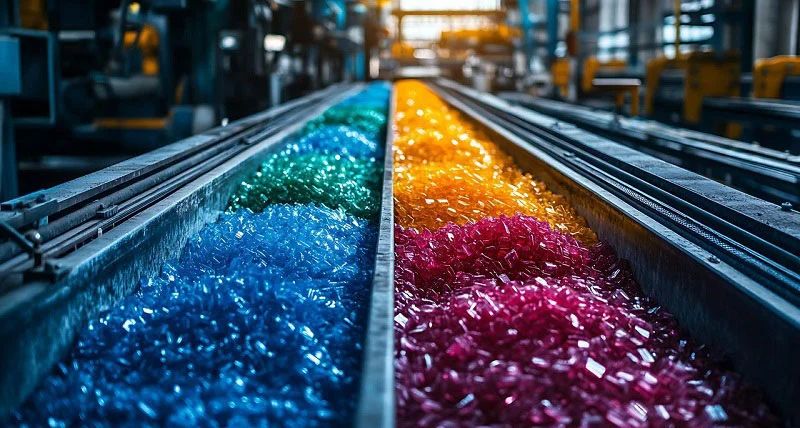
材料的選擇會影響強度、柔韌性、耐化學性、透明度和耐熱性。在醫用射出成型中,聚丙烯適用於耐化學腐蝕的零件,聚碳酸酯兼具強度和透明度,聚乙烯則提供柔韌性,而聚醚醚酮(PEEK)則適用於需要高溫性能的應用。
設計人員還必須評估材料的生物相容性以及與預期滅菌方法(例如高壓滅菌、伽馬射線輻照或環氧乙烷滅菌)的兼容性。材料在加工和滅菌後必須保持其所需的性能,同時滿足設備適用的安全要求。
7. 高效冷卻和翹曲控制設計
冷卻不均勻會導致翹曲、尺寸偏差和殘餘應力。醫用射出成型設計應從設計初期就考慮壁厚、零件幾何形狀和熱傳遞等因素。較厚的部件通常冷卻速度較慢,這可能導致零件表面收縮不均勻。
冷卻通道的位置會影響生產週期和零件品質。與模具設計師合作,實現均勻冷卻,有助於提高尺寸穩定性和重複性。對於生產尺寸要求嚴格的醫療器材組件而言,穩定的熱管理至關重要。
8. 說明 裝配 以及功能介面
射出成型零件通常透過卡扣配合、螺紋連接、過盈配合、密封件或嵌件注塑等方式與其他零件連接。醫用注塑成型設計必須考慮這些接口,以確保可靠的組裝和功能。
即使各個部件均符合規格,公差累積也可能導致問題。因此,應驗證整個組件,包括卡扣配合、密封性能和關鍵連接。
9. 明確表面光潔度和清潔度要求
表面光潔度會影響外觀、流體接觸、清潔和功能性能。醫用射出成型設計應根據組件的預期用途確定合適的表面要求。某些應用需要光滑、易於清潔的表面,而有些應用則需要特定的紋理或功能性表面處理。
毛邊、飛邊和設計不良的縫隙會影響零件質量,並使清潔更加複雜。設計時應考慮檢查通道、污染控制和殘留物收集裝置。適當的製造控制和驗證有助於確保零件符合規定的清潔度和表面品質要求。
10. 考慮可製造性、驗證和合規性
面向製造的設計 (DFM) 有助於在製造開始前識別模具和生產風險。醫用射出成型評審應評估分型線、倒扣、模具操作以及製程重複性,以支援高效生產和品質穩定。
驗證、可追溯性和文件化的控制措施也至關重要。 ISO 13485 為醫療器材提供了一個品質管理框架,但僅靠認證並不能保證每個組件或流程都符合所有監管要求。
共同 醫療注塑 應避免的設計錯誤
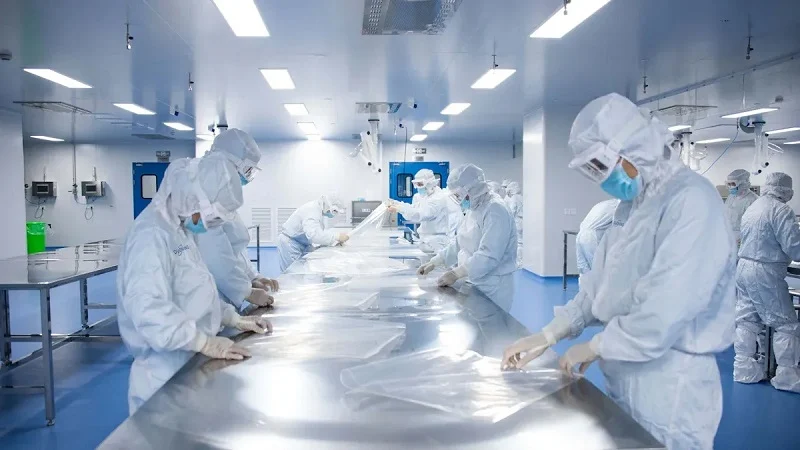
忽略材料收縮和尺寸變化
不同塑膠的收縮率各不相同。聚丙烯、聚碳酸酯、PEEK 和聚乙烯對成型條件的反應也各不相同。醫用射出成型設計必須考慮材料收縮、模具幾何形狀和製程偏差,才能達到所需的尺寸。
機器設定和材料批次也會影響一致性。即使零件在初始檢驗時符合規格,如果生產過程控制不當,生產過程中也可能出現偏差。預留預期收縮量並設定適當的公差有助於減少配合問題和組裝失敗。
忽略滅菌和最終用途條件
滅菌方法會影響材料性能。高壓滅菌可能會損壞不適用的塑料,而伽馬射線輻照則可能導致變色或性能改變。選擇醫用射出成型材料時,應考慮擬採用的滅菌方法,以及接觸清潔劑、消毒劑、體液及操作溫度等因素。
未評估這些條件而選擇材料可能導致過早性能下降或功能失效。應儘早確定組件的最終使用環境,然後驗證所選材料是否能在其預期使用壽命內承受預期條件。
無需製造投入即可完成設計
CAD設計中看似正確的圖案,在實際射出成型中可能面臨許多挑戰。例如,倒扣會使脫模變得複雜,壁厚不均會導致缺陷,澆口位置不當會影響填充效果。醫療注塑專案在模具製造開始前,最好能獲得製造方面的回饋。
早期面向製造的設計 (DFM) 評審有助於發現模具的局限性,並在變更成本增加之前提高成型性。
如何在生產前改進醫用注射成型設計
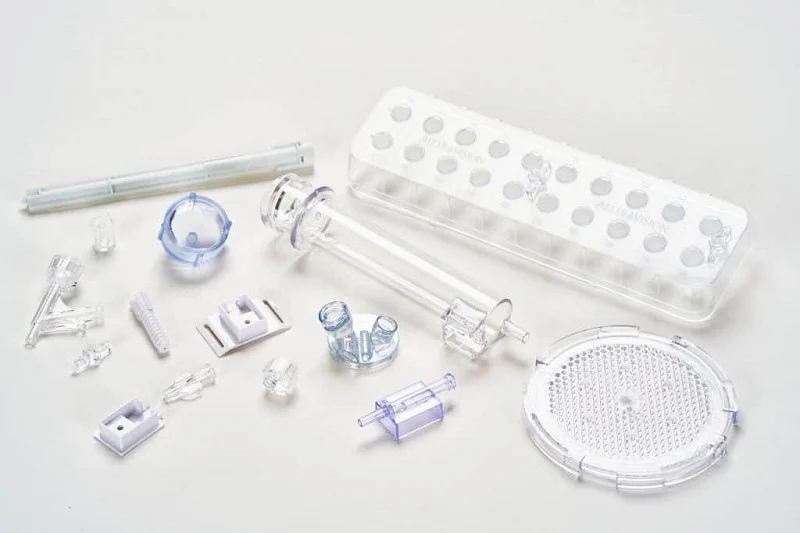
進行可製造性設計評審
可製造性設計 (DFM) 評審評估壁厚、拔模斜度、公差、澆口位置以及其他與模具相關的特徵。醫療射出成型設計受益於這種早期評估,因為它可以在模具製造開始之前識別潛在缺陷和模具限制,從而降低修改成本。
透過原型製作和測試驗證設計
在大量生產之前,原型製作有助於評估產品的適配性、功能性和材料性能。醫療注塑成型專案尤其需要進行實體測試,因為它可以揭示CAD模型可能無法顯示的問題,例如卡扣失效、尺寸不符或密封件洩漏。務必在最終確定生產設計之前解決這些問題。
儘早確立品質要求
在生產開始前,應先明確關鍵尺寸、檢驗方法、文件記錄、可追溯性和驗證預期。醫用注塑成型品質取決於清晰、有據可查的要求以及適當的檢驗和驗證計劃。
選擇高貴 支持 您的醫療注射成型項目

NOBLE是中國領先的製造商,集專業製造技術和貫穿產品開發與生產的工程支持於一體。我們擁有強大的能力,能夠幫助客戶有效地完成從早期原型製作到生產製造和組裝的整個流程,並提供量身定制的醫療注塑成型專案服務。
認證品質管理體系
NOBLE 擁有 ISO 9001:2015 和 ISO 13485:2016 認證。 ISO 9001 涵蓋通用品質管理,而 ISO 13485 則專注於醫療器材的品質管理系統。這些系統支援流程文件化、一致的生產規範以及貫穿整個生產過程的品質控制。
對於醫療注塑成型項目,我們會在生產開始前審核項目的具體要求。僅憑認證並不能保證每個組件都符合所有監管要求,因此材料選擇、檢驗標準和適用的驗證需求也必須得到確認。
從設計到組裝的全方位服務
NOBLE提供工程技術支援、原型製作、生產製造、表面處理和組裝服務。整合這些服務有助於醫療注塑成型客戶透過單一製造合作夥伴協調多個生產階段。
早期協作有助於發現設計和製造問題,明確技術要求,並減少不必要的交接環節。從原型評估到生產準備和最終組裝,我們的團隊致力於保持流程的有序性,並確保其與每個專案的規格保持一致。
高效原型製作和 大量生產
早期工程協作有助於在生產模具最終定型前識別設計問題。透過原型評估和設計改進,醫療注塑成型專案可以在投入全面生產前解決潛在問題。這種方法有助於更可控地從初始概念過渡到大量生產。
NOBLE 結合了製造方面的專業知識、高效的溝通能力和專案協調能力,幫助客戶管理每個開發階段。透過及早審查需求並將製造流程與專案目標保持一致,我們的團隊能夠幫助客戶簡化從原型到量產的整個流程。
滿足您的醫用塑膠組件需求
請與NOBLE分享您的CAD檔案、材質需求、目標數量、關鍵公差和預期應用。這些資訊有助於我們的團隊評估可製造性並推薦合適的生產方案。成功的醫療注塑成型始於清晰的技術要求和有效的溝通。
NOBLE 會檢視專案需求,討論製造方案,並回答技術問題,以協助明確後續步驟。
聯絡我們的團隊,討論您的醫療注塑成型項目,並探索從原型製作到生產的實際可行的途徑。
關於醫用射出成型的常見問題
什麼是醫用注射成型?
醫用射出成型是一種製造工藝,將熔融塑膠注入模具,冷卻後成型為成品零件。它用於生產手術器械、診斷設備、醫療器械外殼和藥物傳輸系統等部件。由於部件性能直接影響患者安全,因此精確度和可重複性至關重要。
醫療注塑成型中常用的塑膠有哪些?
常用材料包括聚丙烯、聚碳酸酯、聚乙烯和聚醚醚酮(PEEK)。每種材料在強度、柔韌性、透明度、耐化學性和耐熱性方面各有不同。醫用射出成型材料的選擇取決於組件的預期用途、生物相容性要求、滅菌方法和所需性能。
最重要的醫用注塑成型設計準則是什麼?
關鍵指導原則包括保持壁厚一致、提供足夠的拔模斜度、優化加強筋和角落、選擇合適的材料、控製冷卻以及設定適當的公差。醫用注塑成型設計還應考慮澆口位置、組裝介面、表面光潔度和可製造性,以減少缺陷並確保組件性能可靠。
為什麼 ISO 13485 對醫療注塑成型很重要?
ISO 13485 為醫療器材產業組織制定了品質管理系統要求。它支援流程文件化、可追溯性、風險管理和一致的品質實踐。獲得 ISO 13485 認證的醫用射出成型供應商證明其品質系統符合該標準的適用要求,但認證並不能取代產品特定的測試或監管批准。 NOBLE 已獲得 ISO 13485:2016 認證。
醫用注塑成型原型製作應該何時開始?
原型製作應儘早開始,以便在投入生產模具之前評估設計假設。實體原型有助於驗證卡扣配合、密封性、尺寸和組裝介面。早期測試使醫療注塑成型團隊能夠識別並解決設計問題,避免日後造成更大的成本。
如何選擇可靠的醫用射出成型製造商?
評估製造商的工程技術專長、製造能力、品質管理系統、可追溯性實務、驗證支援和溝通能力。可靠的醫療注塑成型合作夥伴應了解專案的技術和法規要求,並解釋其流程如何滿足這些要求。中國領先的製造業企業諾博(NOBLE)為客戶提供從設計評審和原型製作到生產和組裝的全方位支援。






