

原型模具在產品早期開發和全面生產之間發揮著至關重要的作用。它們採用更接近實際生產條件的製程和材料來製造模製零件。
對於射出成型產品,原型模具可以幫助團隊在投資昂貴的生產模具之前,評估零件設計、材料特性、組裝性能、表面品質、公差和製造可行性。
原型模具可以減少初始工具投資,同時提供足夠的功能組件,用於測試、設計驗證、客戶評估、試生產和市場驗證。
本指南解釋了原型製作工具的工作原理、它們與生產工具的區別、直接快速工具和間接快速工具之間的區別、軟工具如何適應工藝,以及何時應該選擇原型製作工具而不是3D 列印或CNC 加工。
1. 什麼是 原型工具 它為何被使用?
原型模具是指專門為生產原型或小批量零件而製造的模具、沖模、夾具或其他製造工具。
在塑膠產品的開發中,它通常與由鋁、低碳鋼或其他材料製成的原型注塑模具相關,這些材料的加工速度比傳統的硬化生產模具鋼更快。
原型模具的主要目的是採用與預期生產方法非常相似的製程來生產零件。
工程師不僅可以評估零件的形狀,還可以測試實際成型材料的流動、冷卻、收縮、噴塗以及製造後的執行情況。
因此,原型工具可用於:設計驗證和工程測試、功能原型製作、材料性能評估、組裝和公差測試、注塑成型工藝驗證、市場測試和客戶樣品認證或監管測試、實驗性生產、小批量橋樑框架生產。另一個重要優勢是設計的靈活性。
由於原型模具通常比完整的生產模具需要更少的時間和投資,工程師可以進行設計修改,而無需承擔修改複雜生產模具所帶來的更高成本的風險。
典型的原型模具專案是在 CAD 設計達到相對穩定的階段後開始的。
製造商審核壁厚、拉深角度、缺口、加強筋、凸台、分型線、澆口位置、頂出器位置、公差和預期產量。
經過 DFM 分析後,可以對模具進行加工、組裝、測試和調整。
然後對測試零件進行檢驗,以便工程師在製造最終生產模具之前確定尺寸或成型問題。
原型工具也是製造驗證工具,有助於將產品設計與可擴展的生產連結起來。
2. 原型工具與 生產工裝:主要區別
原型模具和生產模具使用了許多相同的基本成型原理,但它們的設計用途不同。
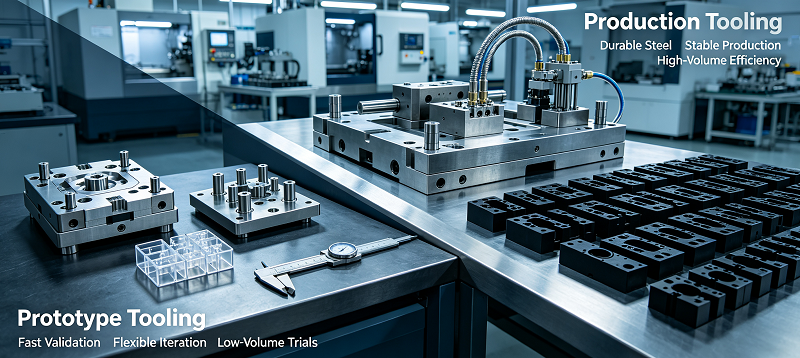
原型製作工具優先考慮速度、靈活性和較低的初始投資。生產工具則優先考慮耐用性、可重複性、自動化程度以及比大規模生產更低的單位成本。兩者最明顯的區別之一在於模具材料。
原型模具通常由鋁或較軟的鋼材製成,因為這些材料可以快速加工。
當需要數十萬次或數百萬次的成型循環時,生產模具更有可能採用硬化工具鋼。
因此,刀具壽命各不相同。
原型模具可能只需要生產數十個、幾百個或幾千個零件。
生產工具必須能夠承受更長的工作週期,並反覆暴露於高注射壓力、高溫、磨蝕性材料和自動化生產週期。
工具的複雜程度也可能差異很大。
生產模具可能包括多個型腔、複雜的冷卻通道、熱流道系統、自動滑塊、升降裝置、感測器、可互換的嵌件和高度最佳化的頂出系統。
當這些特徵對於工程驗證並非必要時,原型模具通常會被簡化。
交貨時間是另一個重要的區別。
根據零件的複雜程度,注塑模具的原型可以在相對較短的開發時間內製造出來。
生產工具通常需要大量的工程設計、機械加工、精加工、驗證和最佳化。
成本也遵循同樣的規律。
與直接製作原型相比,原型製作工具需要前期投資,但通常比強化生產工具便宜。
然而,在兩者之間進行選擇不應僅取決於模具的價格。
如果產品仍在頻繁進行設計變更,立即投資生產工具將產生不必要的財務風險。
原型工具使工程師能夠在投資更昂貴的製造系統之前驗證產品。
一旦確定了幾何形狀、材料、公差、成型條件和市場要求,生產夾具就成為大規模生產的更好解決方案。
因此,在許多發展項目中,這兩種方法是互補的,而不是相互競爭的。
原型工具用於驗證設計和製造過程,而生產工具則提供大規模生產所需的耐用性和效率。
3. 直接法與間接法 快速工具 方法
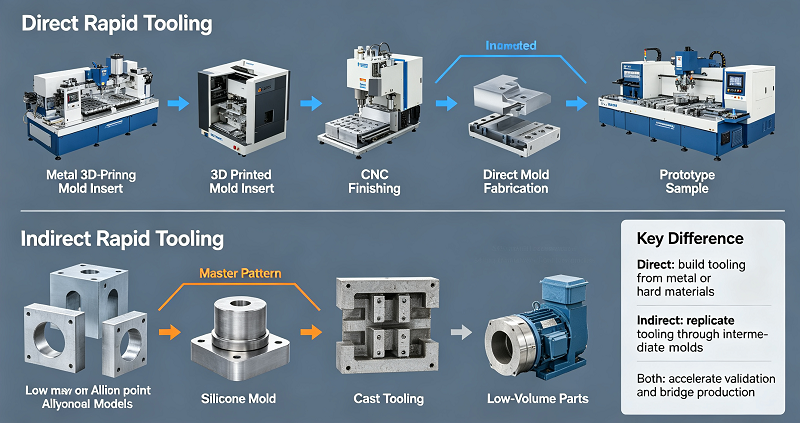
快速加工通常分為直接法和間接法。這兩種方法都旨在縮短模具開發時間,但它們製造最終模具或模具零件的方式卻截然不同。
直接快速模具
直接快速模具是利用數控加工、金屬增材製造或其他快速製造製程等技術直接製造的,用於生產模具、嵌件或工具組件。
由於所需的中間步驟較少,直接工具可以縮短交付時間並簡化開發工作流程。
間接快速模具
間接快速模具是從透過數控加工、3D列印或其他原型製作技術生產的主模型開始的。
然後,使用主模具製作二次模具或模具系統,例如矽膠模具、澆鑄模具、環氧樹脂模具或其他複製模具。
選擇直接模具還是間接模具
當需要更高的尺寸精度、更強的模具材料或射出成型條件時,直接模具通常更合適。
對於產量極低、幾何形狀複雜或速度要求高的項目,以及與較長的模具壽命相比模具投資較低的項目,間接模具具有吸引力。
正確的方法取決於生產數量、零件材料、尺寸要求、模具壽命、表面光潔度、零件複雜程度以及需要模擬的製造流程。
例如,當需要評估熱塑性塑膠的實際性能時,開發塑膠外殼的公司可能會使用鋁製原型射出成型模具。
當只需要少量聚氨酯組件時,另一個項目可能會使用矽膠模具。
了解這些差異有助於工程師避免選擇不必要、昂貴或無法重現所需生產條件的工具流程。
4. 軟模與快速模具:深入探討
軟模通常是指用比淬火生產工具鋼更容易、更快速加工的材料製成的模具。
例如,鋁模、矽膠模、聚氨酯模、環氧樹脂模以及某些低硬度鋼模都屬於此類。
軟模具的主要優點是縮短了製造時間。
較軟的材料通常可以更快地進行加工、成型或鑄造,因此適合原型生產和小批量生產。
然而,硬度降低通常意味著刀具壽命縮短。
如果目標是生產數百或數千個零件,而不是數十萬個,那麼這種權衡是可以接受的。
當開發團隊只需要 500 個組件進行測試時,投資一個設計壽命為一百萬次循環的模具幾乎沒有任何好處。
快速加工是一個更廣泛的概念,它著重於減少製造功能性工具所需的時間。
根據應用的不同,快速模具可以使用軟模材料、傳統數控加工、積層製造、快速模具插入或其他製造方法的組合。
鋁製原型模具是最常見的例子之一。
鋁比淬火工具鋼更容易加工,而且導熱性好。
在原型製作過程中,更快的熱傳遞有時可以縮短成型週期時間。
然而,鋁的硬度較低,在加工高磨蝕性塑膠或玻璃纖維增強塑膠時,可能會更快磨損。
當需要更高的耐用性時,可以選擇鋼製原型工具。
預硬化鋼在加工效率和模具壽命之間提供了一種有效的折衷方案,尤其是在原型生產可能過渡到橋接製造的情況下。
當產品需求不確定時,軟性夾具也非常有價值。
製造商無需立即投資昂貴的生產工具,而是可以先生產少量產品,評估客戶回饋,並在提高產能之前進行進一步改進。
這使得快速且靈活的工具特別適用於新產品導入、醫療器材開發、消費性電子產品、汽車零件、機器人系統、工業設備以及其他在早期生產中經常進行工程變更的項目。
5. 與其他原型製作方法的比較:3D列印和CNC加工
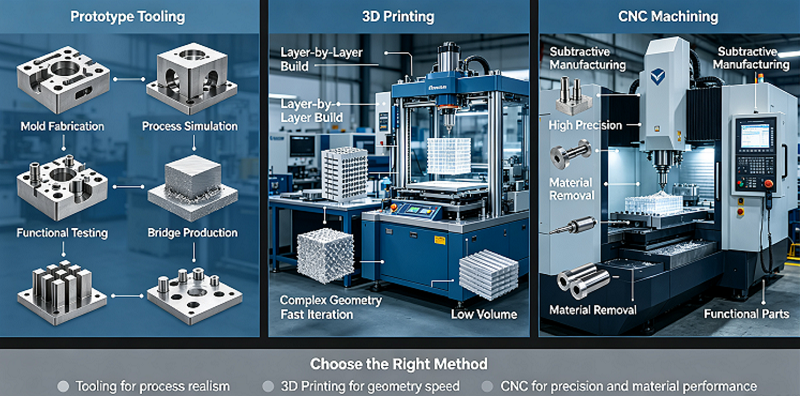
在產品開發過程中,原型模具並非總是首選的製造方法。工程師經常將其與3D列印和CNC加工等直接原型製作技術進行比較。正確的選擇取決於項目是只需要少量獨立零件,還是需要能夠高度還原未來生產零件的模製組件。
3D印刷
3D列印無需特殊工具即可快速生產複雜幾何形狀,是理想之選。 SLA、SLS、MJF和FDM技術使工程師能夠在早期開發階段評估形狀、組裝、人體工學和基本功能。
數控加工
CNC加工可以直接用工程塑膠或金屬製造出精確的原型。
它特別適用於生產級材料的尺寸精度、機械性能和功能測試。
當最終部件用於成型時,其限制就會顯現出來,因為機械加工無法複製相同的材料流動、收縮、澆口標記、熔接線或成型纖維方向。
何時使用原型模具更有意義
當工程師需要使用預期的生產樹脂來製造多個相同的組件時,原型製作工具就變得更有價值了。
對於非常早期的概念開發,3D列印通常是最快的解決方案。
設計師無需製作模具即可生產多個版本,並快速比較不同的幾何形狀。
當需要高精度或生產級工程材料時,可以採用CNC加工。
產量是另一個重要因素。
使用專用射出成型模具來製造一兩個零件通常並不經濟。
生產數百上千個相同的塑膠零件會改變計算方法,因為模具成本可以分配給更多零件。
零件的幾何形狀也應考慮。
由於切削刀具需要物理接觸材料,因此使用CNC工具機加工的塑膠原型可能需要改變其幾何形狀。
射出成型可以生產薄壁、加強筋、凸台、夾具、整合特徵和複雜的內部結構,這些結構可能難以直接加工或效率低下。
3D 列印提供了更大的幾何自由度,但列印材料和逐層製造過程的性能可能與最終成型的聚合物有所不同。
因此,原型製作工具填補了單一原型和完整生產之間的巨大差距。
它無需投入大量資金購買大量生產工具,就能更好地展現生產的真實感。
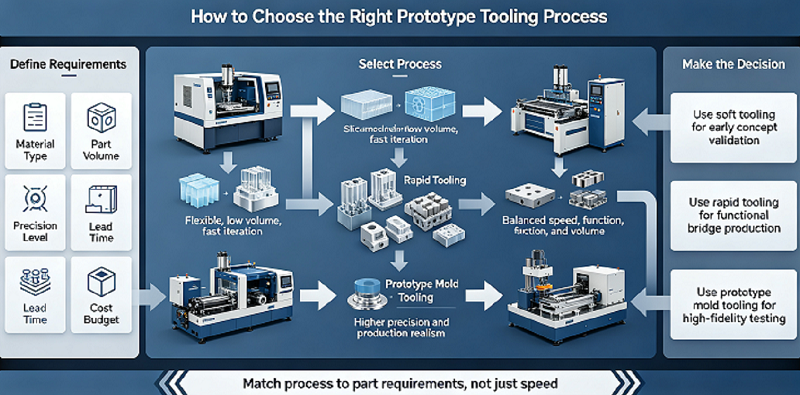
6. 如何選擇合適的原型製作工藝
原型加工方法的選擇應該從加工技術本身開始。
工程師首先應該確定需要測試的內容。
視覺原型、功能工程原型、認證樣品、試生產組件和市場成型零件都需要不同的製造解決方案。
生產數量是最重要的考慮因素之一。
如果只需要五個零件,CNC加工或3D列印可能提供更好的經濟效益。
如果需要數百個射出成型零件,原型模具就更有吸引力了,因為初始模具投資可以分攤到生產數量上。
物料需求也應儘早評估。
如果專案需要實際生產熱塑性塑料,例如 ABS、PC、PP、PA、POM、PC/ABS 或玻璃纖維增強尼龍,則原型注塑模具允許在實際成型條件下加工所選聚合物。
零件的複雜程度會影響加工成本和交貨時間。
具有直接分型線和有限凹槽的簡單模具通常可以更快地製造出來。
需要多個滑塊、升降器、螺紋嵌件、複雜閉合裝置、嚴格公差或複雜冷卻系統的組件需要額外的工程設計。
刀具的預期壽命也會影響材料的選擇。
鋁材可能適合短期原型生產,而當預計生產數千或數萬個零件時,預硬化鋼可能更有價值。
公差要求也必須切合實際。
原型模具可以實現精確的成型零件,但尺寸變化會受到模具加工精度、聚合物收縮率、成型條件、澆口設計、冷卻、壁厚和零件幾何形狀的影響。
因此,一個成功的專案需要產品設計師、模具工程師、CNC工具機操作員和射出成型專家之間的密切合作。
製造可行性分析和設計應在模俱生產開始之前完成。
工程師應審查圖紙角度、均勻壁厚、肋條、凸起、缺口、半徑、分型線、澆口、頂出位置、收縮和公差要求。
如果該專案有可能進入過渡生產或批量生產階段,那麼在原型模俱生產過程中做出的決策應該為未來的製造策略提供支援。
在原型生產過程中確定的澆口位置、分型線選擇、材料屬性和成形參數,可以為最終生產模具的設計提供有價值的資訊。
因此,應將成本與風險一起評估。
最佳原型製作工具策略能夠在不增加不必要的工具複雜性的前提下,實現足夠的製造真實性來回答專案的工程問題。
7. 為什麼選擇 N奧布爾 身為你的 原型工具 生產廠家
NOBLE是一家中英合資企業,被政府認定為「國家高新技術企業」。我們擁有兩大業務方向:「智慧製造」和「護理產品」。 「智慧製造」業務專注於為客戶提供專案配套服務,包括零件加工和製造。
我們擁有超過10年的專業製造和快速原型製作經驗。我們高效率的團隊為您的新專案提供強有力的支持,確保100%滿足您的需求;標準化的管理確保零件和產品的品質嚴格把控;合理的流程在保證品質的前提下降低成本。
經過多年的努力與發展,諾博已從一家擁有完整產業鏈配套服務能力的精密零件加工製造企業,逐步轉型為一家為客戶整個專案提供全面支援的服務型企業。
NOBLE 是您值得信賴的一站式客製化製造解決方案,從原型設計到生產製造,憑藉龐大的製造資源、適用的技術、精簡的流程、專家指導和完善的品質檢驗流程,將您的想法變為現實。
NOBLE擁有以下資格證書:
ISO 9001:2015-適用於一般製造業的穩健品質管理系統。一致的流程。文件化的控制。可追溯的檢驗。
ISO 13485:2016-醫療器材部件更嚴格的品質標準。嚴格的流程驗證。全程可追溯性。植入式和手術用部件的必要條件。
結語
原型製作工具為早期原型製作和全面生產之間建立了有效的橋樑。
它使工程師能夠在投資批量生產工具之前,測試生產材料、成型幾何、公差、組裝性能和製造可行性。
與 3D 列印和 CNC 加工相比,當專案需要實際成型的零件或大量功能原型時,原型製作工具就顯得尤為重要。
透過選擇合適的模具材料、製造方法、模具複雜程度和產量,製造商可以降低開發風險,增強產品驗證,並實現從原型到生產的平穩過渡。
常見問題
1. 哪些後處理操作與原型模塑件相容?
常用的加工方式包括噴漆、雷射打標、超音波焊接和熱沖壓;可行性需要根據模具材料進行預先驗證。
2. 原型模具能否在後期進行修改,使其成為可用於生產的模具?
可以進行局部修改,但大規模的返工成本通常比製作一個新的正式模具更高。
3. 使用玻璃填充材料製作鋁製原型模具時可能會發生哪些風險?
模具嚴重磨損會縮短模具壽命;對於長期生產需求,建議使用預硬化鋼模具。
4. 環境溫度如何影響原型射出成型試驗結果?
環境溫度會影響零件的冷卻速度和最終收縮率;測試環境應保持穩定。
5. 軟原型模具能否實現表面紋理複製?
簡單的紋理是可以實現的,但複雜的精細紋理磨損很快;硬化鋼的性能更好。





