

製造復健外骨骼零件最常用的方法包括CNC加工、3D列印、射出成型、鈑金加工和複合材料成型。常用材料包括鋁合金、鈦、不銹鋼、PEEK和矽膠(用於與人體接觸的零件)。這些選擇會影響零件的強度、重量、生物相容性、生產成本和交貨時間。關節殼體需要嚴格的公差。客製化的護套需要生物相容性表面。框架板必須堅固而輕巧。每種方法對於某些部件都有明顯的優勢。我們將詳細介紹每種工藝和材料。本文還將涵蓋設計注意事項、監管標準以及選擇生產合作夥伴的技巧。
復健外骨骼機器人零件常用製造方法概述
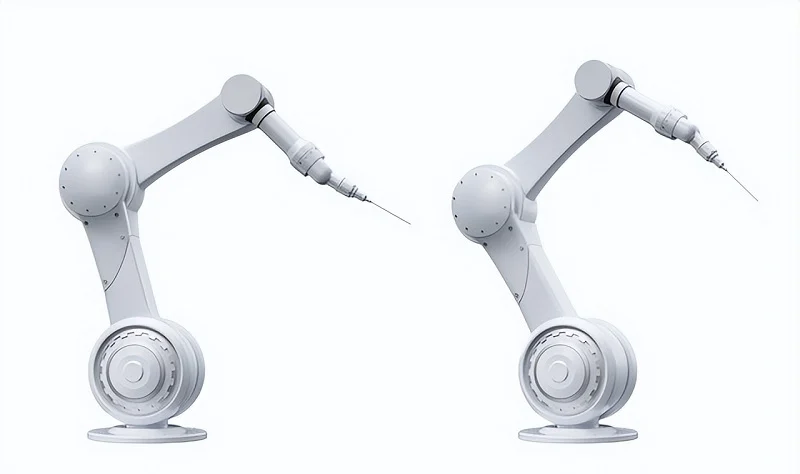
復健外骨骼機器人零件主要分為幾大類。關節組件和驅動連接器是每台設備的核心部件。支撐框架和結構支架將所有部件連接在一起。每一類零件都需要具備強大的機械性能,因為這些機器需要承載人體的重量,並全天跟隨穿戴者活動。
復健外骨骼機器人零件的關鍵組成部分
連接組件和驅動連接器
關節是運動發生的部位。髖關節、膝關節或手指關節必須運動順暢,並且能承受反覆的負荷。驅動連接器將馬達與這些關節連接起來,因此它們必須在扭矩作用下保持對齊。這些部件的任何鬆動都會導致運動不協調,患者會感到不適。
支撐框架和結構支架
框架將人體的負荷傳遞到地面。支架將執行器、感測器和綁帶連接成一個剛性單元。這些部件需要足夠的剛度,但同時也要保持輕盈。過重的框架會讓配戴者很快感到疲勞。
值得注意的是,工藝和材料的選擇會因應用場景而異。上肢外骨骼的需求與下肢外骨骼截然不同。手部外骨骼通常採用軟性材料,而剛性外骨骼則依賴金屬。從實際應用角度來看,本文介紹的五大製程類別包括:數控加工、3D列印、射出成型、鈑金加工以及複合材料或矽膠成型。
製程選擇如何影響復健外骨骼機器人零件
幾何形狀、公差和生產量
幾何形狀決定了第一個決策。複雜的輪廓形狀更適合五軸數控加工或積層製造。簡單的平板則適合使用鈑金加工。生產規模決定了第二個決策。一次性訂製袖口適合 3D 列印,而成千上萬個相同的袖口則更適合注塑成型。
公差是第三個因素,在連接處尤其重要。下表比較了CNC加工和3D列印在連接件外殼方面的性能。
| 標準 | 數控加工 | 3D印刷 |
| 精度/公差 | 五軸鈦合金接頭精度可達±0.005毫米 | 較適用於原型製作,但不適用於生產級最終用途零件。 |
| 表面處理 | 達到 Ra 0.8 或更高 | 未明確說明是否符合滅菌級表面處理要求 |
| 材料相容性 | 幾乎所有醫用材料,包括5級鈦和PEEK。 | 與CNC相比,其在高強度醫用材料方面的應用有其限制。 |
| 在聯合住房中的作用 | 適用於關鍵末端執行器和連桿 | 用於原型製作;生產零件仍依賴數控加工。 |
髖關節球窩結構很好地說明了這一點的重要性。球頭必須嚴絲合縫地嵌入關節窩中,幾乎沒有任何間隙。數控工具機可以將球頭切割到幾微米的精度,而關節窩則與之鏡像對稱,從而實現緊密貼合。僅靠列印很難達到這種精度。
成本、速度和精度之間的權衡
速度和成本往往背道而馳。 CNC加工精度高,但設定耗時。 3D列印無需模具,因此迭代速度快。射出成型前期模具成本高,但大量生產後單價會大幅下降。鈑金加工可以快速彎曲和沖壓,用於生產平面零件。選擇製程時,應考慮其公差目標和批量大小,而不是聽起來最先進的製程。
材料選擇如何影響復健外骨骼部件
強度重量比和疲勞壽命
材料決定了性能上限。 5級鈦(Ti-6Al-4V)具有優異的強度重量比和生物相容性,但加工難度大,且零件價格比鋁合金高出40-60%。 6061-T6鋁合金的屈服強度為310 MPa,易於加工且成本低廉,適用於低載荷構件和次要結構。
對於非植入式或非消毒式結構框架,鋁材具有優異的強度重量比,且材料和加工成本更低。硬質陽極氧化鋁也可用於製作耐磨導軌或外殼。
剛性復健外骨骼通常採用多種材料混合使用。一種常見的配置是將鋁合金框架與不銹鋼或鈦合金關節結合。這樣既能減輕整體重量,又能增強受力集中部位的強度。
生物相容性和皮膚接觸
任何與皮膚接觸的表面都需要精心呵護。矽膠材質柔軟親膚,非常適合用於袖口、護墊和襯墊。與身體接觸的金屬應耐腐蝕且易於清潔。材料證書和可追溯性對此至關重要,對於符合 ISO 13485 標準的醫療外骨骼機器人製造而言更是如此。同樣的規格也適用於醫療機器人零件的製造,每個批次都必須有詳細的記錄。
材料和工藝的選擇共同決定了外骨骼機器人的重量、舒適度、成本和安全性。如果這兩者搭配得當,外骨骼機器人組件製造流程的其餘部分也就迎刃而解了。
用於復健外骨骼部件的數控精密加工
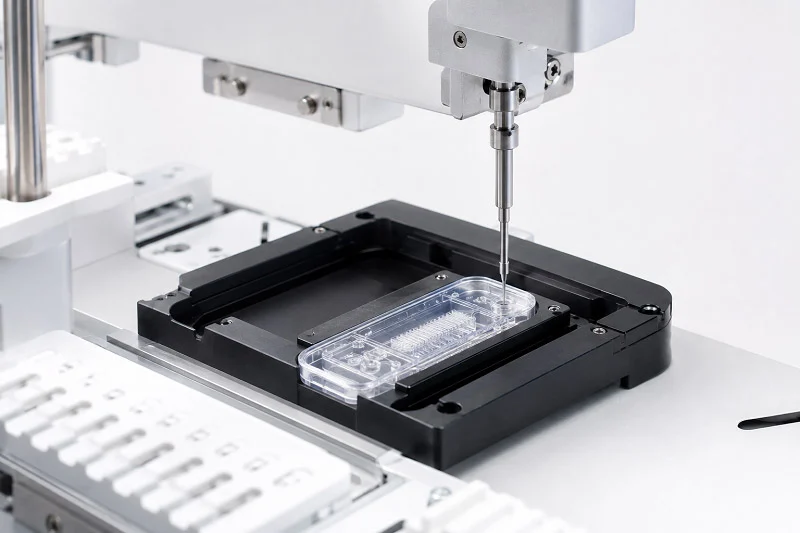
數控精密加工使用三軸、四軸和五軸銑床。三軸機床從單一方向加工簡單的形狀。五軸機床可以同時傾斜刀具和工件,從而在一次裝夾中加工出複雜的曲線。這種加工範圍對於復健外骨骼機器人零件至關重要,因為關節的彎曲方式是平面刀具無法實現的。
復健外骨骼部件的應用
連接殼體和結構支架
關節殼體是外骨骼系統中極為複雜且精密的零件。它們承受著使用者的體重和行走衝擊力,並為軸承、減速器、編碼器和扭矩感測器提供精確的安裝位置。為了確保運動精度,軸承孔的精度必須控制在0.1毫米以內。壁厚通常為2-3毫米,而一些為了減輕重量的區域壁厚甚至薄至1.5毫米。這使得切削過程中發生變形的風險非常高。一次加工所有表面可以避免因移動零件而造成的誤差。
| 應用領域 | 零件範例 | 材料 | 後處理 |
| 聯軸器 | 髖關節馬達殼體、軸承組件、定位軸、煞車介面、鏈鎖塊 | 6061/7075鋁合金(高階型號採用鈦合金) | 噴砂+陽極氧化,硬質陽極氧化 |
| 運動精度組件 | 定位軸、制動器 | 303/304不鏽鋼,42CrMo4鋼 | 電解拋光、鍍鋅 |
| 摩擦/絕緣部件 | 連接器及相關連接部件 | POM、尼龍、ABS | 原樣使用 |
執行器安裝座和精密接口
馬達和感測器安裝支架用作電動執行器、扭矩感測器和旋轉編碼器的精密安裝支架。它們通常內建電纜走線槽和安裝凸台。定位軸和機器人關節殼體通常需要同心度在±0.01毫米以內。這可以確保軸承平穩就位並防止磨損。客製化加工的外骨骼定子支架也遵循同樣的邏輯。對於具有簡單孔的平面支架,可以使用三軸加工。當支架環繞執行器或具有傾斜面時,則需要切換到五軸加工。
復健外骨骼部件的優勢
嚴格的公差和重複性
CNC加工的精度是列印和模塑工藝在金屬加工上無法比擬的。每個循環都重複相同的刀具路徑,因此,從第一個零件到第一千個零件都能完美對齊。 FreeGait主動式外骨骼可根據不同體型調整大腿和小腿長度以及髖部寬度。每個連接器的精度直接影響穿著舒適度。而可重複性正是確保調節可靠性的關鍵。
表面處理和後處理
經加工的表面光滑平整。二次加工可進一步提升其表面品質。陽極氧化、拋光和塗層處理可增強其耐腐蝕性。噴砂加陽極處理常用於鋁製外殼。電解拋光則適用於不鏽鋼。這些表面處理流程也讓清潔更加便利。這對於靠近皮膚的部件尤其重要。
復健外骨骼部件的典型數控加工材料
鋁合金(6061、7075)
鋁合金具有理想的強度重量比,適合動態運動和長時間使用。它加工速度快,成本低。客製化加工的外骨骼通常採用鋁合金框架和安裝座作為基本結構。髖關節、膝關節和肩關節組件都依賴鋁合金。
鈦(5級 Ti-6Al-4V)和不鏽鋼(316L)
鈦具有生物相容性、輕質和耐腐蝕性,非常適合高階產品。不銹鋼耐磨且易於消毒。這兩種材料的成本都高於鋁,加工速度也更慢。因此,最好將它們用於承重關節和精密機械部件。 RoboGait 系統約 90% 的機械部件來自外部供應商,涵蓋了數控銑削、車削、雷射切割、彎曲和焊接等工藝。這表明,數控加工的部件是真正康復外骨骼部件項目的核心。
用於復健外骨骼部件的3D列印
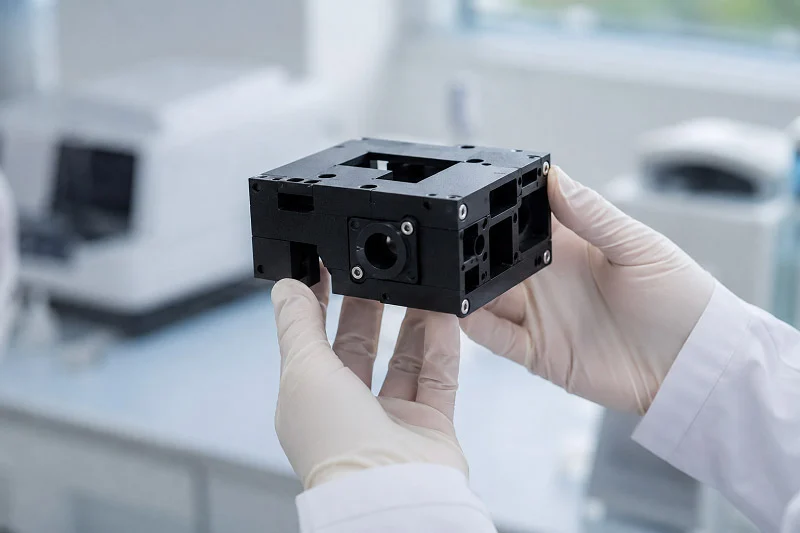
3D列印機可以製造多種不同的外骨骼機器人零件,包括連接器、支撐支架和電池組內部組件。這項技術在形狀複雜或只需要少量零件時效果最佳。對於復健外骨骼機器人零件而言,3D列印具有傳統方法難以企及的速度和設計自由度。
復健外骨骼部件的應用
客製化袖套和肢體接口
每個患者的體型都不同。適合一個人的袖帶可能對另一個人來說會導致壓瘡。 3D列印技術透過直接根據掃描資料建立袖帶解決了這個問題。只需掃描患者的肢體形狀,在CAD中設計接口,然後將其一次性列印出來即可。最終得到的定制外骨骼部件解決方案佩戴起來非常舒適。
原型設計和小批量生產
原型製作是列印技術的真正優勢所在。您可以測試新的關節設計,更改壁厚,並在一夜之間重新列印。無需模具成本,也沒有最低訂購量限制。對於小批量生產,當所需數量少於幾百件時,列印技術仍然具有成本效益。它還支援間接數位製造。您可以列印用於軟手外骨骼驅動器的可重複使用模具,然後從這些模具中澆鑄矽膠零件。
復健外骨骼部件的優勢
設計自由度與晶格結構
列印技術突破了許多設計限制。內部通道、有機形狀和晶格結構都成為可能。晶格填充在保持強度的同時減輕了重量。這對於穿戴式裝置來說至關重要,因為每一克都至關重要。
快速迭代與患者特異性幾何結構
利用列印技術,設計變更可以快速完成。只需修改CAD檔案即可重新列印,無需等待新的模具。這種速度優勢能夠支援針對特定患者的幾何形狀設計,這對於兒科器械和客製化矯正器至關重要。
典型的3D列印材料
用於SLS和MJF的尼龍PA12和PA11
尼龍 PA12 是 SLS 和 MJF 製程的標準材料。它具有均勻的機械性能、耐化學腐蝕性和活動鉸鏈特性。 PA11 與 PA12 類似,但由植物製成。兩者都適用於袖套、外殼和非結構性支架。
用於DMLS和SLM的鈦和不銹鋼
金屬列印採用直接金屬雷射燒結 (DMLS) 或選擇性雷射熔化 (SLM) 製程。鈦合金 Ti-6Al-4V(5 級)對人體安全,且耐腐蝕。 316L 不鏽鋼也易於列印,並可進行消毒。這些材料適用於承重植入物和高應力關節。下表比較了關鍵性能。
| Property | 尼龍PA12 | 鈦合金 Ti-6Al-4V(5 級) |
| 材料類別 | 尼龍 | 金屬 |
| 抗拉強度 | 48兆帕 | 950兆帕 |
| 密度 | 1.01克/厘米3 | 4.43克/厘米3 |
| 玻璃化溫度 | 175°C | 1650°C |
| 伸長 | ||
| 常見的3D列印工藝 | SLS、MJF | CNC-3、CNC-5、DMLS |
尼龍和金屬的選擇取決於負載需求。尼龍適用於與人體接觸的部件和輕型結構件。鈦和不銹鋼則能承受高負載和反覆應力循環。這兩種材料均可用於製造不同類型的復健外骨骼零件。
用於復健外骨骼部件的注塑成型
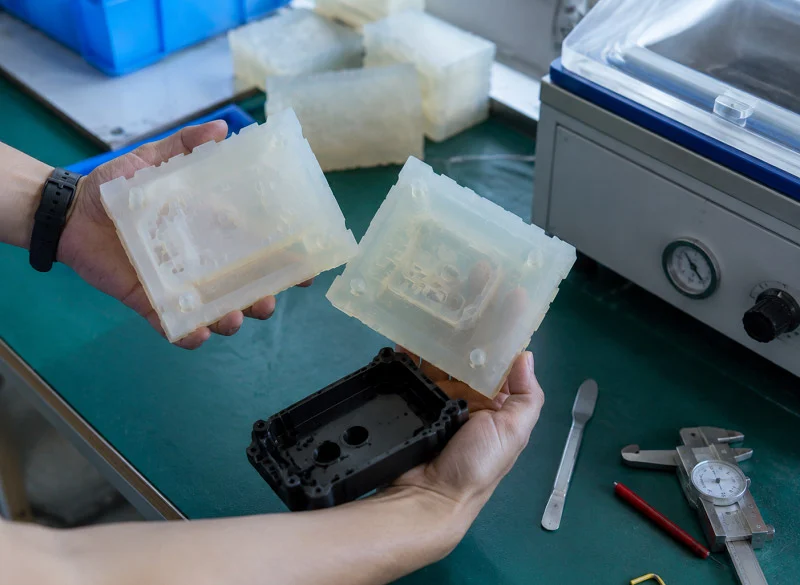
當您需要生產數千個相同的塑膠零件時,注塑成型是最佳選擇。此製程將熔融塑膠注入鋼模中,然後模具冷卻、打開,成品零件便會落出。對於復健外骨骼機器人零件,這種方法可以批量生產外殼、殼體和電纜夾等零件。
復健外骨骼部件的應用
蓋板、外殼和線管理
每個外骨骼都需要保護外殼。馬達罩防止灰塵進入。控制盒外殼保護電路板。線纜管理夾將電線沿著框架固定。這些部件有一個共同點:它們形狀複雜,但承重能力不強。注塑成型工藝完美地解決了這個問題。一次成型即可獲得光滑的表面、內建卡扣配合以及均勻的壁厚。
大批量連接器和緊固件
小型連接器和緊固件加起來數量可觀。一個外骨骼可能需要數十個卡扣、插頭和安裝片。採用模壓成型製程可以降低生產速度提升後的單位成本。該工藝還能保證尺寸精度。當連接器需要卡入到位數千次時,這一點至關重要。
復健外骨骼部件的優勢
規模化低單位成本
注塑模具的前期投入成本很高。鋼模可能要花費數千美元。但這些成本會分攤到你生產的每個零件。小批量生產時,CNC加工和3D列印更具優勢。而大量生產時,注塑成型則成為顯而易見的選擇。損益平衡點取決於零件尺寸和模具複雜程度。對於小型蓋子和卡扣等小件零件,一旦產量超過數千件,注塑成型通常比CNC加工更具優勢。
一致的材料特性和顏色選擇
模塑件的成品完全相同。每次成型都使用相同的樹脂、相同的溫度和相同的壓力。因此,強度和配合度都非常穩定。顏色匹配也很容易,只需在樹脂中添加顏料即可,無需噴漆或塗層。這樣既節省時間,又能避免掉漆。
典型注塑成型材料
PEEK 和 PEI 用於高強度應用
醫用級PEEK可承受高溫和反覆消毒,並且耐化學腐蝕和耐磨損。 PEI在成本較低的情況下也具有類似的優點。這兩種材料都適用於結構蓋和承重外殼。它們比普通塑膠成本更高,但在嚴苛環境下使用壽命更長。
用於柔性或抗衝擊部件的ABS、PC和TPU
ABS材質堅韌且易於成型。 PC材質增強了抗衝擊強度和透明度。 TPU材質則賦予了握持部位和柔軟的觸感,使其更具柔韌性。這些材料涵蓋了大多數非關鍵性外骨骼機器人零件。下表比較了它們的主要特性。
| 材料 | 主要財產 | 一般用途 |
| ABS | 堅韌,易塑形 | 蓋子,外殼 |
| PC | 高衝擊強度 | 保護殼 |
| TPU | 柔韌、柔軟 | 握把、護墊 |
選擇合適的樹脂取決於負載、消毒需求和成本目標。對於許多復健外骨骼零件而言,標準塑膠就能很好地滿足需求。
用於復健外骨骼部件的鈑金加工
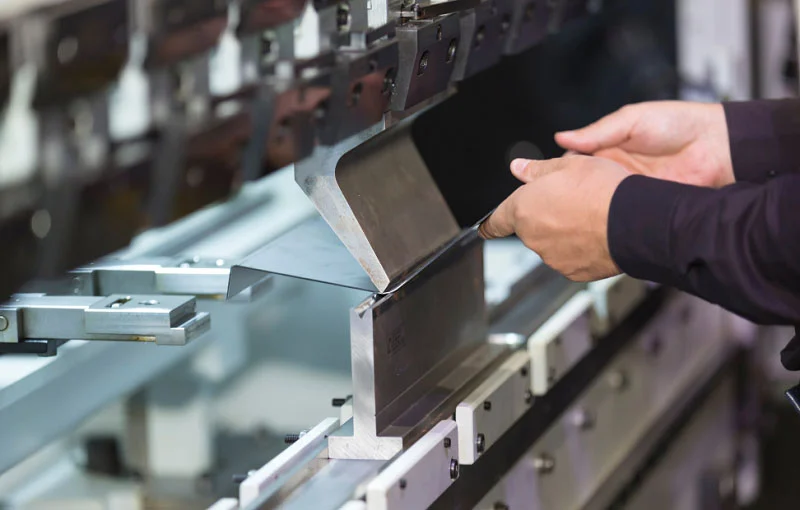
鈑金加工將平板金屬板加工成堅固輕便的零件。首先,對金屬進行切割。然後進行彎曲和沖壓。 CAM鈑金彎曲是此製程的關鍵步驟。它可以精確地彎曲出複雜的零件,例如外骨骼手,並賦予其精確的角度和曲線。對於復健外骨骼機器人零件,這種方法可以低成本地製造框架板、感測器支架和安裝板。
復健外骨骼部件的應用
框架板和結構支撐
框架板是許多外骨骼設計的核心部件。它們連接關節、承受負荷並保持各部件的正確對齊。典型的框架板厚度可達數毫米。為了增加剛度,它會被彎曲成槽形或L形。這些部件通常承受下肢裝置的主要負荷。
感測器支架和安裝板
感測器需要穩定的安裝位置。即使是微小的位移都可能導致角度讀數或力測量出現偏差。金屬支架用於固定編碼器、慣性測量單元 (IMU) 和力感測器。安裝板也用於固定控制盒和電池組。這些外骨骼機器人零件形狀簡單,但對系統精度至關重要。
復健外骨骼部件的優勢
適用於薄而扁平的形狀,性價比高
鈑金加工最適合薄而平整的零件。切割和彎曲的成本遠低於數控銑削實心塊材,而且材料浪費也更少。對於大型框架板而言,這種價格差距會迅速擴大。沖壓或雷射切割的板材成本可能僅為機械加工板材的一小部分。
快速交付原型和小批量產品
使用鈑金進行原型製作速度非常快。只需幾個小時即可完成雷射切割、彎曲和組裝測試。小批量生產無需模具。這種速度優勢有助於團隊改進車架幾何形狀,而無需等待數週才能獲得模具或鑄件。
典型鈑金材料
鋁板和不銹鋼板
鋁合金板材,例如 5052 或 6061,具有極佳的強度重量比。它們耐鏽蝕且易於彎曲。不銹鋼板材則強度更高,耐磨性更佳。 304 和 316 是常見的選擇。不銹鋼板材價格較高,但能夠承受嚴苛的清潔和消毒條件。下表比較了主要特性。
| 材料 | 主要財產 | 一般用途 |
| 鋁合金 | 輕便,防鏽 | 框架板、支架 |
| 不銹鋼 | 堅固耐用 | 感測器支架、載重板 |
耐磨防鏽表面處理
鋁製部件通常會進行陽極氧化處理以增強保護性能。外骨骼框架板的陽極處理方法主要有兩種:
- 微弧氧化 (MAO) 和硬質陽極氧化可在複雜形狀的表面形成緻密、結合牢固的陶瓷塗層。
- 經密封處理的硬質陽極氧化或微弧氧化(MAO)塗層表面能夠承受長時間的鹽霧試驗而不產生點蝕。它們還能完全密封表面,防止在潮濕或戶外環境中發生應力腐蝕破裂。
這些處理過程可以延長零件的使用壽命,並確保設備在日常使用中的安全性。為康復外骨骼部件選擇合適的材料和表面處理工藝,對於提升設備的耐用性和使用者的舒適度至關重要。
用於復健外骨骼零件的複合材料和矽膠成型
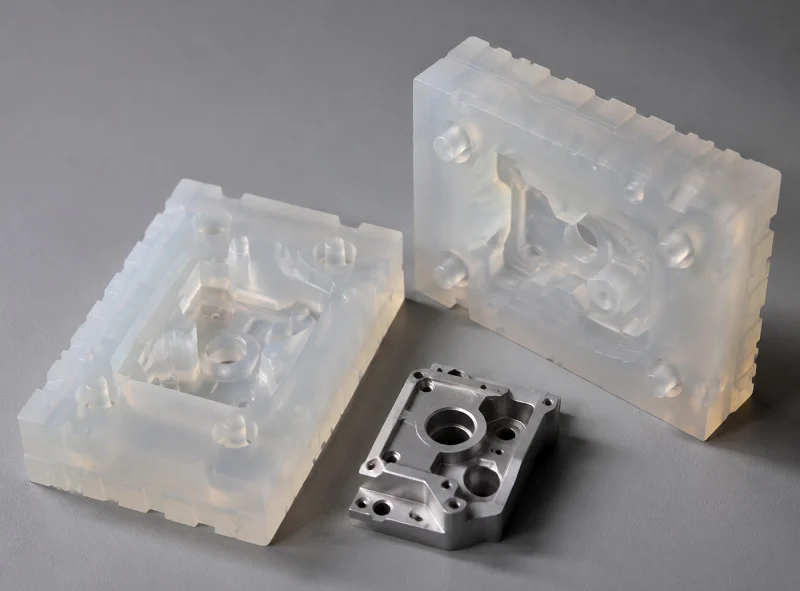
複合材料部件強度高但重量輕。碳纖維和玻璃纖維疊層結構賦予零件的剛度是金屬在相同重量下無法比擬的。矽膠部件在與皮膚接觸的部位保持柔軟。這兩種材料各司其職,但現代外骨骼機器人零件都需要它們。
用於復健外骨骼部件的複合工藝
鋪層技術和壓縮成型
鋪層製程始於纖維織物片材。將織物片材逐層放入模具中。環氧樹脂將纖維粘合在一起。對於壓縮成型,將纖維置於兩個模具半模之間。液壓成型台利用高壓和高溫,一步完成零件的成型和硬化。此製程高效、尺寸精確且成本低廉,能夠製造出性能穩定的高品質成品零件。框架板和結構殼體非常適合採用這種方法製造。它尤其適用於需要在單一主要方向上保持強度的零件。
用於高強度零件的樹脂傳遞模塑
樹脂傳遞模塑 (RTM) 採用不同的製程。它依賴於一個剛性的兩件式模具。模具內部裝有增強纖維或預成型件。樹脂-催化劑混合物在加熱的傳遞罐中熔化。活塞將熔化的樹脂在壓力下推入模腔。低壓和低溫環境保證了整個成型過程的穩定性。模具保持閉合狀態至樹脂完全固化。固化完成後,即可取出成品零件。此外,還有真空灌注和真空輔助 RTM 等變體製程。加熱時間、熔化溫度、施加的壓力和冷卻時間等關鍵參數需要精確控制。 RTM 適用於需要均勻壁厚並減少空隙的複雜形狀零件。
用於復健外骨骼部件的矽膠成型
身體接觸袖口、護墊和襯墊
與人體接觸的部件通常由矽膠製成。這種材質輕盈親膚。袖口環繞大腿或手臂。襯墊緩衝壓力點。內襯位於硬框架和佩戴者皮膚之間。液態矽膠橡膠注塑成型是這些零件的標準製程。材料流入加熱的模具中,固化成柔韌的固體。優質的矽膠部件沒有接縫或尖銳邊緣。這對於長時間佩戴的舒適性至關重要。
輕盈親膚的特性
矽膠密度低,有助於減輕設備整體重量。它不會刺激皮膚或引起過敏反應。表面既保持了良好的抓握力,又足夠柔軟,可以防止褥瘡。清潔起來也很方便,只需用肥皂和水或醫用消毒劑即可。這些特性使矽膠成為任何與佩戴者直接接觸的表面材料的理想選擇。值得一提的是,矽膠還能抑制細菌滋生。
何時選擇複合材料還是矽膠
減輕重量與結構剛度
複合材料在需要高剛性和輕量化時是最佳選擇。相同厚度的碳纖維框架板比鋁合金框架板輕得多。但複合材料的製造成本更高。成型工藝需要模具和熟練的工人。當柔韌性比剛性更重要時,矽膠是最佳選擇。承重結構應選擇複合材料,而舒適性介面則應選擇矽膠。
舒適性、衛生性和耐用性
矽膠零件耐汗、耐油、抗菌,可擦拭清潔或消毒。複合材料部件由於表面孔隙較多,清潔較為困難。矽膠部件配戴舒適衛生,適合長期使用。複合材料部件則能承受多次循環使用,維持結構強度。這兩種材料在現代復健外骨骼零件的製造中都至關重要。從實際應用角度來看,明智的做法是根據各自的優勢選擇最合適的材料。
復健外骨骼部件的關鍵材料特性
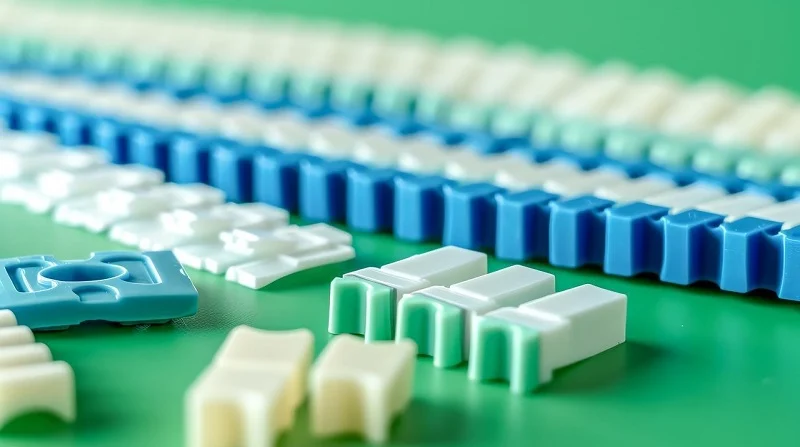
為復健外骨骼零件選擇合適的材料不僅關乎強度,還關乎安全性、舒適性和設備的使用壽命。過重的框架會讓患者感到疲憊,刺激皮膚的護套則會被患者摘除。因此,您選擇的材料特性會影響使用者的感受。
復健外骨骼部件的生物相容性和皮膚安全性
ISO 10993 和細胞毒性需求
任何與皮膚接觸的材料都必須通過嚴格的安全測試。 ISO 10993-5:2009 第 5 部分規定了體外細胞毒性測試的規則。此測試用於檢測材料是否會殺死細胞。在一項針對皮膚接觸材料的研究中,研究人員將材料浸泡在不同濃度的無血清培養基中 72 小時,以製備萃取物。然後將提取物過濾後添加到細胞培養物中。選擇此濃度範圍是為了避免因材料厚度而可能影響細胞形狀、運動和功能的問題。這類測試證明該材質不會對配戴者造成傷害。
適當的分析和非臨床測試(例如 FDA 目前認可的 ANSI/AAMI/ISO 10993-1《醫療器材生物學評估—第 1 部分:風險管理過程中的評估和測試》、ANSI/AAMI/ISO 10993-5《醫療器材生物評估—第 5 部分:生物毒性試驗》和 ANSI/A/ISO部分:刺激性和皮膚致敏性試驗》中概述的測試)必須驗證該器械的皮膚接觸部件具有生物相容性。
低致敏性和無毒材料選擇
有些人會對某些金屬產生不良反應,而鎳就是常見的過敏原。因此,醫用級316L不銹鋼和鈦是與身體接觸部件的更安全選擇。矽膠也是不錯的選擇,因為它不會引起過敏反應,而且柔軟防滑。對於任何與皮膚接觸的表面,都應該查看材料證書,確認合金或聚合物符合生物相容性標準。
復健外骨骼部件的強度和抗疲勞性
屈服強度和承載能力
屈服強度是指零件在永久彎曲之前所能承受的最大負荷。鋁合金 6061-T6 的屈服強度為 310 MPa,適用於低載重零件和輔助結構。 5 級鈦的屈服強度較高,適用於承受使用者全部體重的連接件和支架。 316L 不銹鋼的性能介於兩者之間,它耐磨損且可進行消毒處理。載荷在設備中的傳遞路徑決定了不同材料的使用位置。
循環載荷和長期耐久性
外骨骼會隨著穿戴者的動作而移動。每一步、每一次伸展、每一次抓握都會增加一次載重循環。經過數千次循環,即使是微小的應力也可能導致零件開裂。這被稱為疲勞。具有高抗疲勞性的材料使用壽命較長。鈦和不銹鋼在反覆應力作用下表現良好。像PEEK這樣的聚合物也能承受一定的強度,但它們也有其極限。設計人員應該在實際使用循環中測試原型。在實驗室中經受住考驗的零件,在日常使用中可能就會失效。
復健外骨骼部件的重量和舒適度
金屬和聚合物的密度比較
重量對於穿戴式裝置至關重要。沉重的機身會讓患者很快就感到疲倦。密度是關鍵指標。密度越低,相同體積的設備重量越輕。下表比較了常用材料。
| 材料 | 屈服強度(MPa) | 抗疲勞 |
| 鋁6061-T6 | 310 | 中度 |
| 鈦Ti-6Al-4V | 高 | 高 |
| 316L不銹鋼 | 中度 | 高 |
| 窺視 | 中度 | 中度 |
| 尼龍PA12 | 48 | 低 |
| 矽膠 | 不適用 | 低 |
鋁合金具有高強度重量比且成本低廉。鈦合金價格更高,但重量更輕,強度也更高。 PEEK 和尼龍比金屬輕得多,非常適合用於製作外殼和非結構性零件。矽膠柔軟輕便,適合用於袖口和護墊。
兼顧鞋子的硬度與穿著舒適度
剛度能夠保持裝置的正確位置。剛度過高會讓人覺得僵硬不適,剛好過低則會導致零件彎曲變形。關鍵在於找到平衡點。在關節和框架部位使用剛性材料,在接觸點使用柔性材料。這種組合既能保證裝置的穩定性,又不影響舒適度。材料選擇並非追求完美,而是為每個部件找到合適的性能組合。從實際角度來看,正是這種表現組合,使得復健外骨骼成為一種工具,而不是負擔。
外骨骼機器人零件案例研究
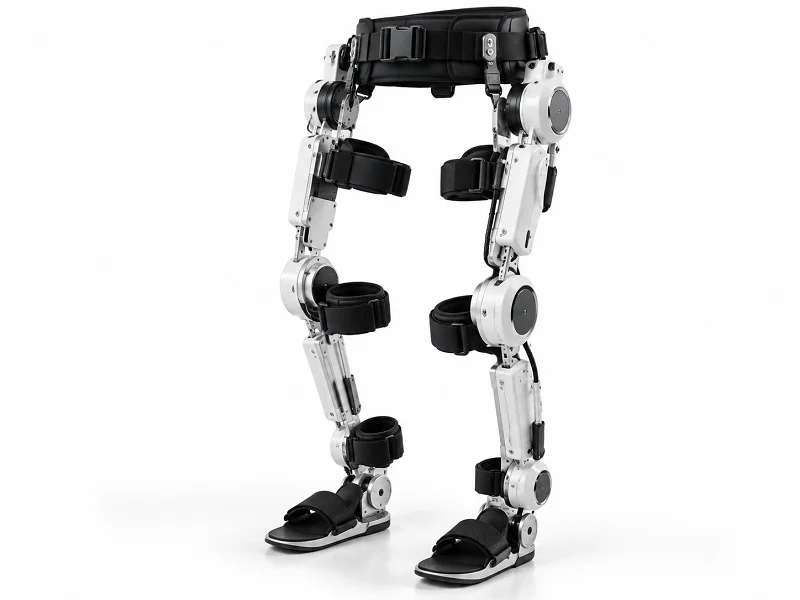
下肢復健外骨骼部位的關節殼體
工藝和材料選擇原理
下肢矯正器需要髖關節殼體,用於承受配戴者行走時的全部體重。設計團隊為此零件選擇了7075鋁合金。這種材料具有極高的強度重量比,且加工速度快。殼體上的軸承孔必須保持在0.1毫米以內,以確保運動順暢。五軸數控加工顯然是最佳選擇。它一次裝夾即可完成所有表面的加工,從而保證了零件的精度。髖關節馬達殼體通常也採用相同的加工方法。
績效和生產成果
成品外殼經受住了數千次載荷循環的疲勞測試。與先前的鋼製版本相比,零件重量有所減輕。生產過程保持了良好的重複性,每個部件都與第一個部件完全一致。本案例展示了材料選擇和工藝選擇如何協同作用,共同應用於復健外骨骼部件的製造。
用於上肢復健外骨骼部件的感應器安裝座
設計約束和製造方法
一款上肢裝置需要一個支架,用於固定肘部附近的扭矩感測器。此支架必須安裝在狹小的空間內,並確保感測器對準精度在±0.01毫米以內。此外,它還需要內建電纜佈線功能。由於該零件具有平面和簡單的孔,因此三軸數控加工就足夠了。沒有複雜的曲線,所以無需五軸加工。
材料選擇和整合挑戰
團隊選擇316L不銹鋼是因為其耐磨且易於清潔。這種材料能夠很好地承受消毒。主要挑戰在於如何在不增加體積的情況下整合感測器。最終設計採用了一塊帶有安裝凸台的薄板。它完美契合,並保持了讀數的穩定性。
客製化的兒童復健外骨骼部件袖套
患者特定需求與3D列印
兒童生長發育迅速,因此標準護腕通常無法長期使用。研究團隊利用3D列印技術,根據掃描資料直接製作護腕。尼龍PA12材料非常適合這項應用,它輕盈、堅韌且富有彈性,佩戴舒適。每個護腕都完美貼合兒童的肢體形狀。
生物相容性和舒適性驗證
此袖帶通過了 ISO 10993 細胞毒性測試。矽膠襯墊增加了受壓點的柔軟度。家長反映,使用數週後未出現皮膚刺激。此案例證明,只要製程符合患者需求,生產過程就可以針對每位患者進行調整。
復健外骨骼部件的監管和品質標準
規則決定了復健外骨骼零件的製造方式,也決定了你可以進入哪些市場。其中兩大框架最為重要:一個來自美國食品藥物管理局(FDA),另一個來自歐盟。
復健外骨骼部件的醫療器材標準
ISO 13485 與品質管理體系
ISO 13485 規定了醫療器材的品質管理規則,涵蓋設計、生產以及產品售後的各個環節。歐盟醫療器材法規 (EU MDR) 透過其合格評定附件引用了該標準。但僅獲得 ISO 13485 認證並不足以滿足 MDR 的要求,您仍需要針對您產品的特定文件。
FDA品質體係法規和歐盟MDR要求
美國食品藥物管理局(FDA)稱之為品質系統法規。最近的更新使其更接近ISO 13485標準,並更名為品質管理系統法規(QMSR)。下表列出了這兩個框架的差異。
| 尺寸 | FDA QMSR | 歐盟耐多藥藥 |
| 監管理念 | 品質系統著重於製造過程 | 設備生命週期內的全面產品監管 |
| 品質系統一致性 | 符合 ISO 13485 標準以及 FDA 特定規定 | 參考 ISO 13485 標準,但需要更多產品文件。 |
| 臨床證據 | 因途徑而異(PMA 與 510(k)) | 需要進行結構化的臨床評估 |
| UDI系統 | FDA UDI 擁有自己的資料庫 | EUDAMED 中的 UDI 與 FDA 無關。 |
| 上市後監督 | 較少規定性 | 明確的定期安全性更新報告 (PSUR)、事後追蹤 (PMCF) 和持續監測 |
| 授權路由 | 510(k)許可或PMA批准 | 公告機構審核和CE標誌 |
MDR III類器械與FDA III類器械或需要PMA批准的新型II類器械基本相同。 MDR IIa類及IIb類器材則與經由510(k)途徑核准的中度風險FDA II類器材相對應。
復健外骨骼部件的材料和工藝認證
ISO 9001 和持續生產
ISO 9001 標準確保模製和機械加工零件每次都能達到一致標準。在抽樣之前,預生產模具檢驗會檢查模具的精確度。製程監控將溫度、壓力和循環時間控制在設定的範圍內。最終檢驗確認零件的尺寸和外觀。材料認證和檢驗記錄支援可追溯性。這種嚴格的管理系統提高了每次生產醫療機器人零件的品質。
根據 ISO 9001 和 IATF 16949 認證,機器人產品經過嚴格測試,生產過程中融入了品質檢查,以確保成品組件能夠承受物理要求並滿足嚴格的規格。
生物相容性和滅菌標準
與皮膚接觸的部件必須通過 ISO 10993 測試。細胞毒性、刺激性和致敏性測試證明其安全性。不同材料的滅菌方法各不相同。有些塑膠可以承受高壓蒸氣滅菌,而有些則需要環氧乙烷或伽馬射線滅菌。您選擇的材料和滅菌方法必須相符。這種生物相容性和滅菌耐受性能夠保障病人安全。
復健外骨骼部件的文件記錄和可追溯性
設備主記錄和批次記錄
每個復健外骨骼部件都需要一份設備主記錄。其中包含設計規格、圖面和工藝步驟。批次記錄則追蹤生產過程中發生的情況。這些文件證明每個單元都符合其規格。
材料證書和工藝驗證
材料證書確認合金或聚合物等級。工藝驗證表明該方法每次都有效。精密檢測形成閉環,在不合格零件出貨前及時發現偏差。從實際角度來看,完善的文件記錄能夠同時保護病患和製造商的利益。
NOBLE:從設計到組裝的復健外骨骼零件製造

NOBLE公司生產用於外骨骼組件的金屬和塑膠零件。該公司採用本文中提到的所有製程,包括CNC加工、3D列印、射出成型和鈑金加工,所有工序均在同一廠房內完成。大多數外骨骼都採用多種材料混合製造。高強度金屬用於關節和框架,塑膠和矽膠則用於其他部位。與NOBLE公司合作可以減少不同供應商之間的交接環節。
金屬和塑膠加工技術
數控加工、3D列印、射出成型和鈑金加工
NOBLE公司營運所有四種加工流程。數控機床以極高的精準度切割關節殼體。五軸加工中心處理髖關節和膝關節部件上的複雜曲線。數控加工部門全天候運轉,以滿足重複訂單的需求。 3D列印機根據患者掃描資料製造客製化的袖套。注塑成型製程批量生產外罩。鈑金加工部門可在數小時內彎曲框架板,用於製作原型。
材料選擇與製程優化
選擇合適的材料取決於零件的功能。承重關節需要鈦或鋁等高強度金屬。袖口需要柔軟的矽膠或尼龍。塑膠蓋最好使用ABS或PC材質。沒有一種材料能適用於所有情況。 NOBLE團隊將協助您選擇最佳材料組合。他們會根據每個零件的具體情況,將合適的材料與合適的工藝流程相匹配。這種組合既能保證質量,又能降低生產成本。需要精密加工的零件會送到CNC加工中心進行精密加工。
認證和品質保證
ISO 9001 和 ISO 13485
Norman Noble 擁有 ISO 13485 認證,多年來一直保持著該標準。
NOBLE 也遵循 ISO 9001 標準。此標準確保每次生產批次的零件品質一致。每個流程都嚴格按照書面步驟執行。每個班次都使用相同的設定。結合 ISO 13485 認證,這些標準讓客戶對收到的每一批產品充滿信心。
全程可追溯性與檢驗
每一批產品都會從頭到尾記錄下來。材料證書確認合金或聚合物等級。檢驗記錄追蹤尺寸和表面光潔度。如果任何尺寸超出規格,記錄會顯示超出的時間和原因。這種詳盡的記錄有助於審核,無需額外工作。
復健外骨骼部件的端對端服務
設計、原型製作、生產和組裝
NOBLE 負責復健外骨骼部件的整個生產鏈。設計團隊利用選定的製程,使零件更易於製造。原型測試確保在量產前達到最佳適配性。生產規模可根據您的需求靈活調整。組裝環節將所有零件整合為最終產品。
從概念到成品設備,全程合作
儘早介入對外部骨骼的設計和製造至關重要。 NOBLE 團隊會在材料選擇、製程選擇和製造導向的設計方面提供建議。這有助於縮短交付週期並減少返工,從而實現從概念到成品設備的更順暢的流程。
本文涵蓋的五大製程類別-CNC精密加工、3D列印、射出成型、鈑金加工以及複合材料或矽膠成型-各自最適合不同的復健外骨骼零件。鋁合金適用於對重量有要求的框架部件。不銹鋼能夠承受高負荷關節,並且具有良好的防鏽性能,是靠近身體部位的堅固之選。鋁合金則適用於對重量要求較高的輔助零件。選擇製程時,應根據所需的精度和零件數量來決定。 CNC加工能夠為複雜部件提供嚴格的公差和可重複的結果。優秀的製造合作夥伴應具備ISO 13485認證,並負責從設計到組裝的整個流程。高品質的製造流程能夠確保每一批產品的可追溯性。未來,新的製程將使外骨骼部件更輕、更安全,並為每位患者提供更個人化的客製化服務。
復健外骨骼部件常見問題解答
復健外骨骼零件應該選擇哪一種製造方法?
這取決於零件的形狀、精度要求以及所需數量。 CNC加工適用於需要高精度公差的金屬連接件。 3D列印適合客製化袖口和早期型號。注塑成型最適合一次性生產多個塑膠蓋板。鈑金加工適用於平面框架板。選擇最適合您需求的加工方法。
哪些材質可安全用於與皮膚接觸的外骨骼零件?
矽膠是袖套和護墊的最佳選擇。它柔軟持久,抗菌防黴,並通過了 ISO 10993 測試。醫用級 316L 不鏽鋼和鈦金屬也對皮膚安全。請避免使用含鎳的材料。
用於製造外骨骼關節的數控加工和 3D 列印相比如何?
CNC加工鈦合金或鋁合金接頭的公差可達±0.005毫米,是成品零件生產的首選。 3D列印更適合早期模型和客製化袖套,不適用於需要高精度公差的承重接頭。
復健外骨骼部件適用哪些監管標準?
ISO 13485涵蓋品質管理。依銷售地點的不同,適用FDA品質體係法規或歐盟MDR法規。與皮膚接觸的部件必須通過ISO 10993生物相容性測試。
可以在同一個外骨骼裝置中使用不同的材料嗎?
是的。常見的做法是將鋁合金框架與鈦合金或不銹鋼連接件結合使用。這樣可以在受力較小的地方減輕重量,並在受力較大的地方增加強度。
射出成型何時適用於外骨骼零件?
當您需要生產數千個相同的塑膠零件時,注塑成型可以節省成本。它非常適合生產蓋子、外殼、電纜夾和連接器。
哪些表面處理方法有助於延長外骨骼零件的使用壽命?
鋁製零件採用硬質陽極氧化或微弧氧化處理。不銹鋼零件則採用電拋光處理。這些塗層能夠抵抗磨損、鏽蝕和清潔劑的侵蝕。
尼龍和矽膠哪一種比較適合製作客製化外骨骼袖套?
矽膠材質柔軟親膚,適合用於與身體接觸的袖口。尼龍PA12材質堅韌耐用,適用於需要一定彈性的結構部件。舒適之選矽膠,強度之選尼龍。






