

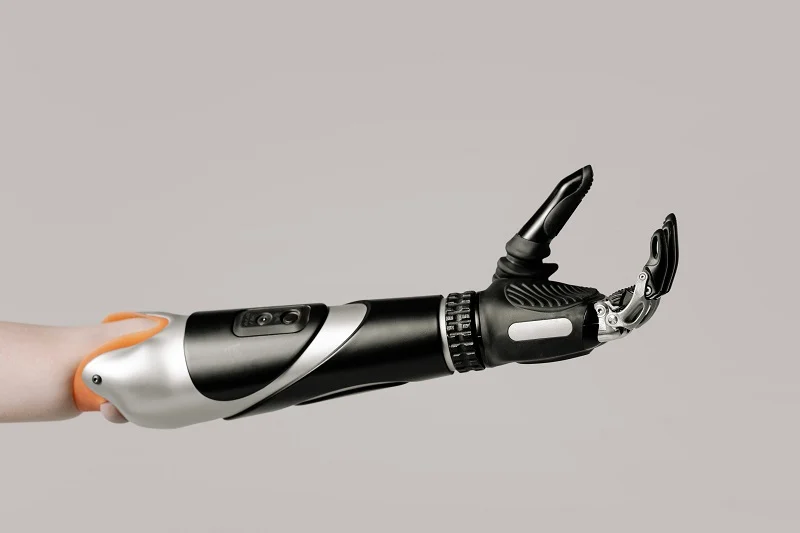
外骨骼數控加工用於製造穿戴式機器人系統的零件。該工藝能夠提供這些人體增強系統所需的精度和重複性。醫用外骨骼有助於復健和行動,而工業外骨骼則有助於降低受傷風險。獲得高強度重量比至關重要。該製程如何滿足這些系統的特殊需求?答案在於材料選擇和設計策略,以平衡性能和成本。複雜的形狀能夠在保持結構完整性的同時減輕重量,而嚴格的公差則確保運動流暢。
什麼是外骨骼CNC加工?
定義和核心工作流程
穿戴式機器人減材製造
外骨骼數控加工透過從實心塊體上去除材料來製造最終形狀。這種減材製造方法使工程師能夠控制每個尺寸和表面。此方法非常適合穿戴式機器人系統,因為貼合度會影響舒適性和功能。這個過程始於一塊金屬或塑膠塊體。機器會移除所有與 3D 模型不符的部分。最終得到的是一個可直接組裝的精密組件。工程師選擇減材製造方法的原因是實心塊體沒有內部缺陷或層紋。材料結構在整個零件中保持一致。
自動化切割、鑽孔和研磨
數控設備依照數位程序自動進行切割、鑽孔和研磨。機器讀取刀具路徑並沿路徑移動刀具。整個加工過程中無需人工幹預。這種自動化確保了零件加工的一致性。操作員只需裝載材料並啟動程序,機器即可自動完成剩餘工作。每個零件都與設計完全吻合。程式控制每個工序的主軸轉速、進給速度和切削深度。不同的刀具分別用於粗加工、精加工和細節處理。
HEI Junia工程學院的課程就是一個絕佳的例子。他們的團隊利用CNC加工流程製造了一個鋁製運動外骨骼。自動化流程使他們能夠製造出尺寸精確、可靠的零件。此專案展示了減材製造方法如何為人體增強系統打造輕量化結構。
用於機器人外骨骼的C控制加工
三軸粗加工與五軸精加工
製造商將加工過程分為兩個階段。首先是三軸粗加工。這步驟快速去除大量材料。較大的刀具進行較厚的切削,以便快速接近最終形狀。較短的刀具長度可以使後續加工更加穩固。然後是五軸精加工,對每個表面進行精細加工,以滿足設計規格。
五軸加工平台優勢顯著。刀具可從任意角度接近工件,工件始終固定在一個位置,避免了因裝夾位置不同而產生的誤差。典型的五軸加工精度可達±0.01mm,適用於連接件。複雜結構的精度要求可達±0.005mm至±0.05mm。如此嚴格的精度保證了組裝過程的平穩運作。
適用於解剖結構的五軸加工能力
五軸聯動加工能夠製造出符合人體解剖結構的形狀。刀具可同時沿著五個軸移動,從而加工出彎曲的骨架結構、空心內通道和非對稱的機械外殼。這些零件用更簡單的加工方式是無法實現的。該機床能夠在一次操作中完成倒角和複雜輪廓的加工。刀具可以傾斜和旋轉,從而加工出隱藏的表面,而不會與工件發生碰撞。這種強大的能力使五軸加工成為可穿戴機器人的首選。
機器類型和配置
立式及臥式加工中心
立式加工中心適用於加工較小的工件,裝卸和操作都很方便。水平加工中心則適用於加工較大的框架部件。重力可清除深槽中的切屑。兩種類型的加工中心各有其用武之地,取決於零件的尺寸和幾何形狀。
| 機器的種類 | 在製造具有解剖學幾何形狀的外骨骼組件中的作用 | 支援細節 |
| 5軸加工 | 解剖幾何的主要骨架 | 可從任意角度接近刀具,無需多次裝夾,並能牢固夾緊工件,從而鎖定幾何關係。 |
| 五軸機 | 不建議用於解剖幾何形狀 | 多次裝夾會引入疊加誤差,導致關鍵孔徑超出其公差範圍;無法加工底切。 |
| 車床/瑞士型車床 | 次要的,用於執行器組件 | 瑞士型精密車削對於製造小型、細長、薄型零件(例如執行器軸、樞軸銷和螺紋嵌件)至關重要。 |
| 附動力刀具的精密車削中心 | 諧波驅動部件 | 可在同一套裝置中完成平面銑削、十字孔鑽孔和螺紋切削。 |
多軸系統和瑞士型車床
五軸加工中心是解剖結構加工的主要工具。由於工件無需換位,因此能夠確保加工特性始終保持對齊。標準的三軸機床在這裡並不適用。多次換位會導致誤差累積,甚至可能使關鍵孔徑超出公差範圍。五軸系統則完全消除了這種風險。此機床將工件固定在可傾斜的旋轉工作台上,使刀具能夠在一次換位中加工工件的五個面。對於複雜角度的加工,無需使用特殊的夾具。
瑞士型車床加工小型旋轉零件,例如馬達外殼、軸承滾道和樞軸銷。這些部件需要極高的同心度。瑞士型車床的加工方法是在切削刀具附近支撐材料,從而防止切削過程中材料變形。
配備動力刀具的車削中心提高了加工彈性。它們可以在一次裝夾中完成平面銑削、橫向鑽孔和螺紋加工。這縮短了加工週期並提高了精度。五軸加工方法可以在一次裝夾中處理複雜的機器人形狀。將這些工具機類型結合起來,製造商就能獲得穿戴式機器人生產所需的全部功能。
外骨骼CNC加工材料
鈦合金
5年級和23年級
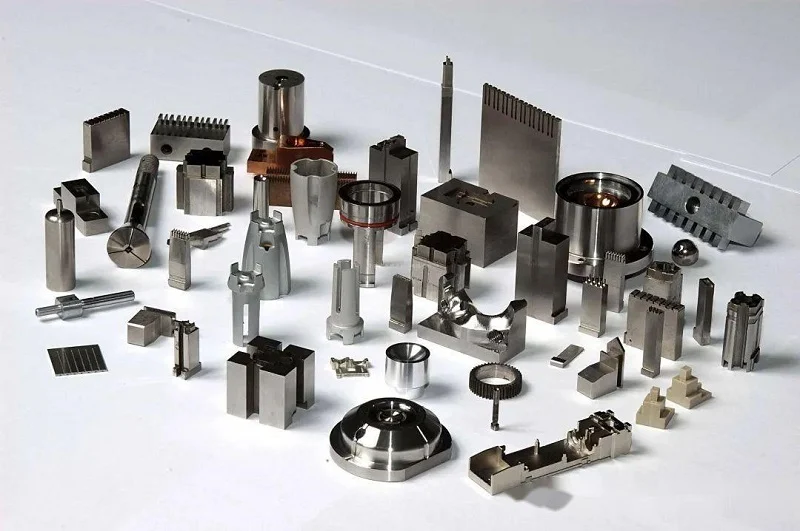
鈦合金是外骨骼承重部件的理想選擇。 5級鈦合金是最常用的類型,它強度高,防銹性能好。 23級鈦合金則較柔軟,對人體較安全,接觸皮膚後不易引起過敏。這兩種鈦合金即使經過多次使用也能保持強度。
承重節點和框架
這些合金非常適合用於製造關節和框架。它們具有極佳的強度重量比,因此部件既堅固又輕巧。鈦還能抵抗汗水和潮濕環境的侵蝕,配戴安全。缺點是成本較高且難以切割。鈦的切割難度比鋁高,因此刀具磨損更快,切割速度也必須更慢。
鋁合金
6061 和 7075 用於框架
鋁材是外骨骼框架的可靠材料。 HEI Junia 工程學院的計畫就採用了鋁材來製造其運動外骨骼。 6061 型鋁材易於切割和焊接,而 7075 型鋁材強度更高,但成型難度更高。兩者都很輕,這對於穿戴式裝置來說至關重要。
陽極處理和表面處理
陽極處理會在鋁材表面形成一層保護層,提高耐磨性,並可依需求添加顏色,同時也能防止生鏽。光滑的表面對於舒適性和清潔性至關重要。噴砂或拋光等額外工序可進一步提升表面質感。
碳纖維和工程塑料
碳纖維增強複合材料加工挑戰
碳纖維複合材料強度高、剛性大,而且非常輕。這些特性使其非常適合用於肢體支撐和框架。但碳纖維增強複合材料(CFRP)難以加工。纖維容易磨損,導致刀具快速變鈍。切削產生的粉塵必須小心處理。鑽孔時可能會發生分層。
PEEK、Delrin 和尼龍界面
工程塑膠用途各異。 PEEK適用於高溫或無菌環境。 Delrin不易變形且易於切割。尼龍能夠吸收衝擊和振動。這些材料通常用於金屬部件與人體之間,以減輕重量並提升舒適度。選擇合適的材料會影響成本、切割的難易程度以及所需的表面處理。每種材料都有其自身的優缺點。
採用外骨骼數控加工製造的關鍵外骨骼零件
外骨骼的CNC加工是製造穿戴式系統主要機器人零件的關鍵。關節、支架、外殼和結構件均出自此工藝。每個部件都必須符合精確的規格。 Indego專案就很好地體現了這一點。工程師在開發過程中使用了Protolabs的CNC加工和3D列印技術。他們利用CNC加工服務製造了用於超音波焊接的夾具。這一步驟對於建造機器人外骨骼至關重要。最終成品的每個零件都經過同樣的精密加工。
關節和鉸接機構
鉸鏈組件和旋轉接頭
鉸鏈組件和旋轉關節構成了任何外骨骼的運動核心。這些部件承受著持續的運動和負載。髖關節的球窩連接必須能支撐屈曲、伸展、外展和內收,同時也要承受體重。這就要求關節具有極高的結構穩定性,且間隙極小。 CNC加工結合CAD建模,使工程師能夠設計並切割出最佳的球窩。球頭部件的公差可以達到幾微米,而球窩的加工精度也與這些公差相符。由此產生的緊密配合最大限度地減少了關節的間隙,從而實現了流暢的運動,並最終帶來可靠的生物力學性能。
平滑運動的公差要求
公差控制是區分良好連接和卓越連接的關鍵。下表列出了不同部件所需的公差控制要求。
| 元件 | 精度要求 | 製造細節 |
| 諧波減速器 | 凸輪表面橢圓率≤0.005 mm | 透過精密研磨控制超薄壁柔性花鍵(壁厚 0.2–0.8 mm)的變形 |
| 房車減速器 | 位置精度≤±0.01 mm | 公差需求:複雜的擺線齒形和銷軸座孔;對重載機器人底座至關重要 |
| 交叉滾子軸承 | 圓度≤0.003 mm;粗糙度Ra≤0.2 μm | 即使採用薄壁結構,也能維持滾道精度。 |
| 聯軸器 | ≤0.02 mm 多孔定位精度 | 採用輕量化 6061/7075 鋁合金設計,兼具結構剛性 |
| 過程控制 | 高產量生產中 CPK > 1.33 | 用於薄壁變形控制、機內測量和磨損補償、統計製程控制 (SPC) 以及陽極氧化和精密磨削等後處理的專用夾具 |
精密數控加工還能製造出精確的外殼以及用於感測器和控制線路的複雜路徑。這使得壓力感測器(例如腳底感測器)能夠均勻分佈,從而捕捉到細微的動作並提高響應速度。多軸精密加工利用鋁合金和聚合物合金製造保護層。這些保護層的形狀與特定的關節幾何形狀相匹配,能夠保護敏感的感測器和控制單元免受潮濕和環境損害。對於承受負載的球銷關節,物理氣相沉積 (PVD)、化學氣相沉積 (CVD)、拋光和精密加工等表面處理方法可以減少磨損和摩擦。透過精密加工和研磨過程實現的鏡面拋光可以減少表面缺陷,從而有助於保持關節運動的長期順暢。
結構框架和連接
拓撲優化以減輕重量
重量在穿戴式系統中至關重要。每一克都會影響使用者的舒適度和疲勞程度。拓撲優化通過去除不必要的材料來實現這一目標。最終得到的框架既能保持強度,又能減輕重量。這種優化與機械加工相結合。工程師先模擬載重路徑,然後切除所有不承受應力的部分。最終的形狀通常呈現出有機形態,它遵循力線而非簡單的幾何形狀。
薄壁和複雜幾何形狀
薄壁截面和複雜幾何形狀將加工技術推向極限。這些特性在不犧牲剛性的前提下減輕了重量,但它們在切削過程中也會產生形變。專用夾具用於固定薄壁。機內測量可立即發現任何偏差。磨損補償功能可確保刀具鋒利且精度高。一體式數控框架無需接頭和緊固件,進一步減輕了重量並提高了整體剛性。穿戴式結構框架也受益於這種設計,佩戴起來更加輕便,並且在反覆受力的情況下也更加耐用。
支架、外殼和連接器
人體解剖學客製貼合介面
支架和連接器必須與人體完美貼合。每個人的體型都不同。客製化的貼合接口解決了這個問題。 CNC 加工技術可根據配戴者的體型切割每個支架,從而改善人體工學並減少壓力點。關節外殼也遵循同樣的原理。它們包裹關節並保護內部機械裝置。髖關節/膝關節外殼需要精確的輪廓。不合適的貼合會導致不適並限制活動。合適的貼合則感覺自然,使用者甚至會忘記它的存在。
螺紋嵌件和緊固特性
螺紋嵌件和緊固裝置將所有零件牢固地固定在一起。這些小細節決定了設備的緊固程度,是牢固可靠還是鬆動脫落。 CNC 加工能夠精確地切割出螺距和深度的螺紋,並在同一台機床上完成橫向孔的鑽孔和平面的銑削,從而確保每個部件都精準對齊。執行器安裝座需要如此精細的加工。錯位的螺紋在負載下容易滑絲,而加工精良的螺紋則能承受數千次的循環,確保執行器牢固可靠,整個系統也因此更加穩定可靠。
外骨骼C控制加工的優勢
精密CNC加工和重複性
實現嚴格的公差
嚴格的公差決定了穿戴式裝置能否順暢運行,還是會卡住。精密數控加工能夠達到其他方法無法企及的精度。磨削加工的典型精度為±0.005毫米,最佳精度可達±0.001毫米。數控銑削加工的典型精度為±0.025毫米,最佳精度可達±0.005毫米。線切割放電加工的精度更高,可達±0.0001英吋(0.0025毫米)甚至更高。這些精確度對於連接介面和執行器安裝至關重要。粗糙的孔徑會導致對準不良,而精確的孔徑則能確保所有零件精準運作。
生產運作的一致性
可重複性是區分業餘愛好者作品和真正產品的關鍵。每一件產品都必須與第一件完全一致。 CNC自動化技術能夠實現這一點。機器在每個循環中都執行相同的程序,避免了人為誤差。這種一致性使得外骨骼CNC加工能夠從原型製作擴展到大量生產。買家可以獲得每一批產品都擁有完全相同的幾何形狀和尺寸。
複雜幾何形狀與設計自由
底切、輪廓和有機形狀
全五軸聯動加工可同時移動所有五個軸,從而實現倒角和曲面加工。一位義大利工程師與樂威精密合作,利用此方法製造了一套全身被動式外骨骼。刀具在一次裝夾中即可從多個角度接近工件,從而消除了重新定位造成的累積誤差,並可加工出符合人體解剖結構的有機形狀。
快速原型設計與迭代
CNC加工和3D列印經常協同工作。 Indego專案在開發過程中就同時採用了這兩種技術。工程師利用CNC加工製造夾具和精密零件,而積層製造則負責處理複雜的幾何形狀和客製化需求。這種組合加快了迭代速度。設計師可以儘早測試真正的金屬零件,在開工製造之前發現問題。
材料的多樣性和表面處理
金屬、塑膠和複合材料
CNC加工可處理多種材料。鋁、不銹鋼、鈦、黃銅、銅和硬化鋼等均可很好地加工。每種材料在重量和強度方面各有優劣。下表展示了CNC加工與積層製造的比較。
| 項目類別 | 數控加工 | 添加劑製造 |
| 機械強度 | 由實心材料製成的堅固、緻密的零件 | 層間黏結會形成薄弱點 |
| 公差 | 非常緊密且一致 | 中等;因技術而異 |
| 表面處理 | 光滑,通常可直接組裝 | 較粗糙;可能需要後期處理 |
| 可擴展性 | 可順利擴展至全面生產 | 最適合小批量運行 |
| 材料選項 | 產品範圍廣泛,包括鈦合金。 | 某些金屬含量有限 |
| 結構完整性 | 完全緻密;無支撐結構 | 可能需要熱處理 |
| 零件尺寸 | 不受建造腔室的限制 | 建造腔室限制尺寸 |
| 耐熱性 | 在高溫下穩定 | 熱變形風險 |
機械加工原形與拋光後形貌
表面光潔度影響舒適度和衛生狀況。機械加工表面適用於內部支架和外殼。拋光錶面則適用於皮膚接觸部位。鏡面電火花加工可達到±0.00005吋(0.0013毫米)或更高的精度。這種程度的平滑度可減少摩擦和磨損,也使醫療用途的清潔更加便利。
外骨骼數控加工的設計考量
平衡精度和成本
公差會影響穿戴式裝置的貼合度和配戴感受。鬆動的連接處會晃動,造成不適;而緊密的連接處活動自如,佩戴自然。但更嚴格的公差意味著更高的成本,因為機器運轉速度會降低,刀具磨損會加快,檢驗時間也會延長。工程師必須找到最佳平衡點。像連接孔這樣的關鍵介面需要最嚴格的規格,而非關鍵支架則可以適當地寬鬆一些。這種平衡既能確保設備安全,又不會超出預算。
GD&T最佳實踐
幾何尺寸和公差 (GD&T) 能告訴機械加工人員真正重要的是什麼。它定義了基準、特徵控制和允許偏差。好的 GD&T 始於清晰的基準參考,這需要選擇穩定的曲面。對於孔型,使用位置公差;對於曲面,使用輪廓控制。避免對不影響功能的特徵設定過高的公差。這可以簡化檢驗流程並減少廢品。其目標是在不增加不必要成本的情況下傳達設計意圖。
舒適度與衛生度的Ra值
表面處理會影響設備與皮膚的接觸感受。粗糙的表面會刺激皮膚並滋生細菌,而光滑的表面觸感更佳,也更容易清潔。 Ra 值用於衡量平均表面粗糙度。 Ra 值越低,表面越光滑。下表列出了典型要求。
| 應用類型 | 拉範圍 | 筆記 |
| 皮膚接觸點 | 低拉 | 觸感光滑,易於清潔 |
| 內部支架 | 中等 Ra | 功能正常,未改動 |
| 關節介面 | 低拉 | 減少摩擦和磨損 |
用於醫療和工業用途的後處理
醫用外骨骼需要格外精心照顧。拋光可以去除工具痕跡,打造衛生表面。陽極處理會在鋁材表面形成一層保護層。噴砂處理則能賦予其均勻的霧面質感。工業用外骨骼可能省略外觀處理步驟,而專注於提升耐磨性。合適的後處理流程取決於設備的使用場景。
設定時間和工具更換
每次裝夾都會增加成本,因為機器需要停機,操作員需要重新定位工件,而且精度可能會出現偏差。五軸加工減少了裝夾次數,因為工件始終保持夾緊狀態。更少的換刀次數也能節省時間。設計良好的零件需要的工序較少,從而減少人工和機器工時。面向製造的設計意味著要儘早考慮這一點。
材料選擇對成本的影響
材料選擇從兩個方面影響成本。原料價格差異很大,鈦的價格比鋁高。可加工性也很重要。硬質材料磨損刀具較快,切削速度較慢。手部外骨骼零件的成本估算模型以材料類型作為輸入參數,將材料成本、人力成本、機器維護成本、折舊成本和加工時間成本相加。選擇合適的材料需要在強度、重量和預算之間取得平衡。目標是在保證耐用性的前提下,避免過度支出。
選擇NOBLE進行外骨骼CNC加工

從設計到組裝的全方位服務
NOBLE 是一家金屬和塑膠加工企業。但我們提供的服務遠不止零件切割。我們負責設計、原型製作、生產和組裝。所有環節均由同一團隊負責,從頭到尾,節省時間,減少錯誤。從最初的草圖到最終產品,溝通始終清晰順暢。
穿戴式系統需要支架、執行器安裝座和電子外殼等零件相互配合。 NOBLE 的所有這些部件均由我們自己的工廠生產。嚴格的公差貫穿整個系統。最終設備運作順暢。每個組件都與原始設計完全一致。一次組裝即可完成。
ISO 9001:2015 和 ISO 13485:2016
對於穿戴在人體上的零件而言,認證至關重要。 NOBLE 擁有 ISO 9001:2015 品質管理系統認證,以及 ISO 13485:2016 醫療器材認證。該標準對於穿戴式機器人系統至關重要,涵蓋設計控制、生產和最終檢驗等各個環節。
ISO 13485並非所有供應商的強制性法律要求,但它是醫療機器人製造商所期望的全球行業標準。它顯示合作夥伴擁有完善的品質體系,其生產過程可控、可追溯且經過驗證。
不同地區有不同的規定。下表列出了醫療工作中合作夥伴需要滿足的要求。
| 認證/標準 | 地區 | 所需標準 |
| ISO 13485 | 全球 | 經認證的品質管理系統、已驗證的參數、設備歷史記錄 |
| FDA 21 CFR 第 820 部分 | 美國 | 設計可追溯性、流程驗證(IQ/OQ/PQ)、批次可追溯性 |
| 歐盟MDR 2017/745 | 歐洲 | 技術文件、材料證書、風險管理(ISO 14971) |
| PMDA / MHLW | 日本 | 製造商註冊,符合JIS標準的證書 |
| TGA | 澳洲 | 基本原則,生物相容性概述 |
NOBLE 符合這些標準。您的零件能更快通過審核。
我們服務的行業
醫療應用
醫用外骨骼幫助患者在受傷或患病後恢復行動能力。這些設備需要精準的關節和舒適的接觸點。 NOBLE 的機械部件正是為了實現這兩個目標而設計的。光滑的表面處理可防止長時間佩戴引起的皮膚刺激。嚴格的公差確保關節運動穩定自然。最終打造出一款安全可靠、協助復健的設備。
臨床外骨骼面臨同樣的挑戰。它們需要經過消毒和重複使用。我們依靠擁有成熟流程的認證合作夥伴,以確保每個設備都符合規格要求。
工業和軍事應用
工業外骨骼降低了工廠的工傷風險。工人們穿著它們可以輕鬆搬運重物。軍用外骨骼則幫助士兵長途跋涉攜帶裝備。兩者都需要堅固耐用、輕巧的零件,以承受高強度使用。 NOBLE 公司採用鋁和鈦合金來製造這些零件。複雜的幾何形狀設計優化也並非難事。最終打造出的框架堅固耐用,且不會造成使用者負擔。
我們的端對端方法
設計支援和原型製作
好的設計能降低後續成本。 NOBLE 幫助工程師選擇合適的材料和切割製程。我們會儘早考慮公差、表面處理需求和成本驅動因素。隨後快速製作原型。在全面生產之前,您可以獲得實際零件進行組裝和功能測試。這樣可以在問題出現時及時發現並進行快速且成本低廉的修改。
生產、組裝和品質保證
設計方案獲批後,我們便開始生產。我們的機器每個生產週期都運行相同的程序,每個零件都與第一個零件完全一致。組裝前,我們會對每個零件進行檢驗。然後,我們將所有零件組裝起來,並對最終成品進行檢查。每份訂單都會保留品質記錄,從而確保從原材料到成品的全程可追溯性。
外骨骼數控加工能夠提供醫療和工業外骨骼所需的精準、耐用、輕量化零件。材料選擇、設計決策和製程選擇都會影響性能和成本。沒有其他方法能夠媲美數控加工的精度、重複性和設計自由度。因此,選擇一個既了解機械加工又了解機器人應用需求的合作夥伴至關重要。展望未來,混合製造、人工智慧驅動的刀具路徑優化和先進材料將進一步降低重量並提高表面品質。準備好打造您的下一代外骨骼了嗎?立即聯絡NOBLE,了解您的CNC加工需求。
外骨骼數控加工常見問題解答
外骨骼數控加工是用來做什麼的?
它能精準製造穿戴式機器人所需的各種零件。關節、框架、支架和外殼均出自此工藝。醫療設備利用它來幫助患者康復和活動。工業和軍事系統也利用它來承載重物和預防損傷。此方法能達到極高的精度,並確保每次生產的結果都一致。
哪些材料最適合用於外骨骼零件?
這取決於具體用途。 5級和23級鈦合金適用於承重連接。 6061和7075鋁合金適合用於框架結構。碳纖維重量輕,但難以切割。 PEEK和Delrin等塑膠適用於連接件並能吸收衝擊。每種材料的選擇都會影響成本、切割難易度以及表面處理需求。
為什麼五軸加工比三軸加工更適合外骨骼製造?
五軸機床一次裝填即可加工出各種形狀的零件。由於零件始終保持夾緊狀態,因此不會出現因移動零件而產生的誤差。三軸加工需要多次裝夾,累積誤差可能導致孔徑超出公差範圍。此外,五軸工具機還能加工一些簡單工具機無法加工的倒角和空心通道。
外骨骼數控加工的公差能做到多小?
磨削加工的典型精度為±0.005毫米,最佳精度為±0.001毫米。數控銑削的典型精度為±0.025毫米,最佳精度為±0.005毫米。線切割加工的精度更高,可達±0.0001英吋或更高。連接介面和執行器安裝座需要達到這些精確度,才能確保運動平穩和對準精準。
CNC加工和3D列印可以結合起來使用嗎?
是的,他們經常這樣做。 Indego 專案在開發過程中就同時採用了這兩種方法。 CNC 加工用於製作夾具和精確的金屬零件。積層製造則用於處理複雜形狀和客製化零件。這種組合加快了測試速度,並讓設計師在全面生產之前就能試用實際零件。
醫用外骨骼需要什麼樣的表面處理?
皮膚接觸點需要較低的表面粗糙度(Ra),以確保舒適性和易於清潔。由於內部支架不會被觸摸,因此可以使用中等表面粗糙度。連接介面也需要較低的表面粗糙度(Ra),以減少摩擦和磨損。拋光、陽極氧化和噴砂是醫療器材常用的後處理步驟。
加工合作夥伴應該具備哪些認證?
通用品質管理體系,請參考 ISO 9001:2015 標準。 ISO 13485:2016 標準對於醫療器材而言最為重要,它涵蓋設計控制、生產和檢驗。此外,FDA 21 CFR Part 820 和 EU MDR 2017/745 等區域法規也可能適用。這些標準顯示合作夥伴運作著一個受控且可追溯的生產環境。
如何降低外骨骼CNC加工的成本?
減少裝夾次數和換刀次數。五軸加工可保持工件夾緊狀態,節省時間和人力。選擇兼顧強度、重量和可加工性的材料。放寬非關鍵支架的公差要求。良好的可製造性設計可在不犧牲關鍵精度的前提下降低成本。






