
每支胰島素筆和自動注射器都依賴一個必須精準無誤的筆芯座。即使是微小的缺陷也可能危及病人安全。選擇筆芯座數控加工,意味著您承諾從初始設計到最終檢驗的每個環節都做到精準。使用CNC工具機加工筆芯座時,您應該考慮哪些因素?本指南將為您提供醫療器材製造和設計規劃的可靠答案。
醫療設備的製造需要精確的客製化零件和嚴格的品質控制,而藥筒支架的數控加工對公差要求極高,以確保玻璃藥筒的牢固性和劑量機構的對準。醫療規範制定了品質和測試標準,這些標準直接影響藥筒支架數控加工的驗證和記錄方式。醫生和護士依賴安全有效的設備,因此每一個加工特徵——螺紋、肩部和內孔——都必須經過驗證。這些零件需要使用耐化學腐蝕的醫用級材料,而藥筒支架數控加工通常採用不銹鋼或能夠承受反覆消毒的高級聚合物。為了確保設備符合規範,相關規範透過審核來執行,審核內容包括加工記錄、刀具磨損記錄和檢驗資料。醫療領域的頂尖公司著重設計的可靠性,並將藥筒支架數控加工視為核心競爭力,而非事後考慮。了解這些要點是成功製造設備的關鍵,因為支架的幾何形狀直接影響注射精度、使用者舒適度和長期耐用性。
墨盒支架的作用 數控加工 在醫療器材領域
醫用彈匣支架的CNC加工在醫療器材製造中至關重要。此工藝可從實心坯料中去除材料,從而製造出複雜、高精度的零件。與模塑或3D列印不同,CNC加工能夠製造出形狀規則、公差極小的零件,滿足醫療器材生產的需求。最終得到的零件完美契合、密封可靠,並且在數千次使用中都能保持性能穩定。
定義組件及其功能
藥筒支架的功能不僅僅是固定玻璃圓筒。它支撐著整個輸液系統,將藥筒連接到針頭組件和計量機構。每一個表面、每一根螺紋、每一個肩部都各司其職。數控加工為製造商提供了所需的精準控制,以滿足這些精確的規格要求。
結構支撐與對齊
固定器必須確保藥筒與針頭完全對齊。即使是微小的偏差也可能導致針頭彎曲、劑量錯誤或註射疼痛。 CNC 加工可達到極高的同心度,確保藥筒在殼體內居中。加工後的孔徑緊密貼合,防止藥筒在使用過程中移動。這種精確度至關重要,因為患者通常每天都要使用這些裝置,有時甚至長達數年。一個加工精良的固定器能夠經受住反覆的插入和取出,保持其強度。
材料厚度也會影響其性能。太薄,支架在受力時容易開裂;太厚,設備則會顯得笨重且不舒適。 CNC加工技術使設計師能夠精確控制壁厚,從而打造出既堅固又纖薄的零件。這種平衡能夠同時提升耐用性和使用者體驗。
確保流體完整性並防止洩漏
在任何醫療輸送系統中,洩漏都是嚴重的故障。洩漏的藥筒支架會導致藥物浪費、劑量錯誤,甚至使患者接觸到危險藥物。密封表面必須光滑平整才能形成有效的屏障。 CNC加工能夠實現極低的表面粗糙度,通常低於0.4微米Ra。這些光滑的表面能夠確保O型環和墊片正確就位,從而形成可靠的密封。
連接支架與其他零件的螺紋也需要高精度加工。加工不良的螺紋可能會發生錯位或隨著時間的推移而鬆動。 CNC加工能夠加工出螺距和深度一致的螺紋,確保每次連接都牢固可靠。這種可靠性對於患者在無人監督的情況下使用的設備至關重要。
墨盒支架的類型及應用
不同的醫療應用需要不同的支架設計。 CNC加工服務透過靈活的刀具和可編程的加工流程來應對這種多樣性。製造商可以快速切換設計,即使是小批量客製化零件的生產也能有效完成。
預充式註射器和自動注射器
預充式註射器和自動注射器所使用的藥筒支架必須能夠承受彈簧力和衝擊負荷。當患者按下啟動按鈕時,機械裝置會驅動針頭向前移動並輸送藥物。支架能夠吸收這些力量而不發生彎曲。 CNC 加工採用不銹鋼和 PEEK 等材料製造支架,以承受這些應力。加工後的表面還能抵抗重複使用的磨損,進而延長設備的使用壽命。
這些裝置通常直徑很小,需要瑞士型車削才能達到極高的精準度。此製程能夠加工出內螺紋、錐形孔和精確倒角等特徵,從而提升裝置的功能性。
診斷試劑盒
診斷設備使用試劑盒支架來盛裝試劑和樣本。這些支架必須保持液體的完整性,同時也要確保光學感測器能夠讀取結果。 CNC加工技術能夠製造出與偵測系統精準對齊的視窗和通道。光滑的表面可以防止氣泡的形成,從而避免干擾測量結果。
許多診斷試劑盒都是一次性使用的,因此成本至關重要。 CNC加工為中等批量生產提供了一種經濟高效的解決方案。該工藝無需昂貴的模具,因此非常適合產品頻繁變更或生命週期較短的產品。這種靈活性有助於醫療設備生產的創新,使企業能夠快速測試新設計。
墨水匣支架CNC加工工藝
在製造醫療設備墨盒支架時,加工製程的選擇與設計本身同樣重要。您需要能夠實現高精度、光滑表面和穩定結果的加工方法。 CNC 加工服務可以幫助您處理複雜形狀,同時降低成本。無論您需要樣品或大量生產,合適的加工流程都能帶來顯著的差異。
高精準度 數控銑床 以及 開啟
銑削和車削是製造彈匣托架的主要步驟。銑削使用旋轉的刀具從固定的工件上切削材料。車削則使工件旋轉並抵靠固定的刀具。這兩種方法都適用於醫療器材零件的加工。五軸加工更進一步,它使切削刀具能夠同時沿著五個軸運動。這使得一次裝夾即可加工出複雜的形狀。對於具有傾斜或曲面的彈匣托架,五軸加工可以減少誤差並節省時間。每次裝夾都可能導致錯位,因此減少裝夾次數意味著更高的精確度。
用於小型特徵的微加工
許多藥筒支架都包含需要微加工的微小結構,例如細小的通道、螺紋和狹窄的端口。這些結構用於引導流體流動或與其他部件連接。微加工使用專用刀具和高速主軸來加工這些結構,同時避免刀具斷裂。難點在於如何在如此小的尺寸下保持精度。在錯誤的切削條件下,非常小的刀具可能會斷裂。配備高速主軸和堅固機架的工具機能夠很好地應對這種情況。它們可以保持切屑負載穩定並抑制振動。對於需要精確輸送流體的醫療器材而言,這些微小結構的精確度必須達到極致。為這些微型組件訂製零件需要周密的計畫和合適的刀具。
瑞士型車削加工複雜小直徑零件
對於細長的卡匣支架,瑞士式車削是最佳方法。與僅由卡盤夾持工件的普通車削不同,瑞士式車削使用導引襯套。此襯套在切削區域直接支撐刀桿。即使零件長度遠大於寬度,這種結構也能防止彎曲。
以下是兩種方法在小直徑墨水匣支架零件的比較:
| 標準 | 瑞士車削 | 傳統車削 |
| 工件支撐 | 導引襯套支撐切割區的桿 | 僅支援卡盤/夾具 |
| 最大升阻比 | 無需彎曲即可達到 100:1 的比例 | 彎曲前比例約 5:1–10:1 |
| 公差 | 微小特徵的精度為±0.005毫米 | ±0.01 毫米標準 |
| 表面處理 | Ra 0.4 μm 可能 | 小直徑部分難以匹配 |
| 彎曲風險 | 源頭已停止 | 導致振動、錐度、表面不均勻 |
導引襯套的作用至關重要。在普通車削中,當長徑比超過 4:1 時,工件會發生彎曲。切削刀具會擠壓工件,導致未支撐的一端發生位移。這會造成振動、錐度和表面光潔度不均。瑞士車削則能有效解決這個問題。它在切削過程中直接支撐工件。最終加工出的零件能夠滿足嚴格的公差要求,並獲得光滑的表面光潔度。這對於醫療應用至關重要,因為醫療應用需要夾具保持完美的對準。
高級精加工和二次加工
機械加工使零件接近最終形狀,但精加工步驟才能使其達到醫療器材所需的品質等級。對於與藥物或患者組織接觸的藥筒支架而言,表面光潔度、邊緣品質和防銹性能都至關重要。
達到所需的表面粗糙度 (Ra)
表面粗糙度會影響墨盒支架的密封性能,也會影響其清潔的難易度。對於醫用級聚合物(例如 PEEK),其表面粗糙度 Ra 值取決於加工條件:
| 加工條件 | Ra 範圍(µm) | Ra 範圍(µin) |
| 加工狀態(鋒利的工具,正確的設定) | 1.6-3.2 | 63-125 |
| 精細加工(仔細的精加工工序) | 0.8-1.6 | 32-63 |
| 拋光(加工後拋光) | 0.2-0.4 | 8-16 |
對於醫療應用,關節面和植入物-組織介面通常需要Ra值達到0.8 µm或更低。這意味著加工後通常需要進行精細的精細加工或拋光。增強型PEEK材料的精加工難度更高。加工過程中纖維增強材料容易脫落,導致表面粗糙。在這種情況下,您可能需要更換刀具或進行額外的精加工才能達到目標表面粗糙度。
去毛邊、拋光和鈍化
加工完成後,每個邊緣都需要處理。毛邊是材料表面凸起的細小邊緣,它們在使用過程中可能會脫落並污染藥物。去毛邊可以透過手工工具、滾筒研磨介質或熱處理去除這些缺陷。對於醫療器材而言,去毛邊並非可有可無,而是不可或缺的步驟。
拋光能進一步改善表面光潔度。對於金屬墨盒支架,拋光可形成光滑的表面,有助於抑制細菌滋生並易於清潔。對於聚合物部件,拋光可去除工具痕跡,並使其外觀一致。
鈍化是一種化學處理方法,可以保護不銹鋼零件免受鏽蝕。它能去除遊離鐵和表面污垢,同時促進形成一層保護性的氧化鉻層。以下是一些常用的鈍化方法:
- 檸檬酸鈍化這是一種化學處理方法,可以去除遊離鐵和表面污垢,同時幫助形成一層保護性的氧化鉻層。它環保、比硝酸更安全,並且能夠在不改變零件外觀或尺寸的情況下提高其防銹性能。
- 硝酸鈍化這是一種傳統的表面處理方法,可以去除表面污垢並增強其天然保護層。它對某些合金效果顯著,並有助於使零件適應嚴苛的醫療環境。
- 電拋光電化學表面處理工藝,透過去除一層薄薄的材料,形成更光滑、更潔淨、更耐鏽蝕的表面。它能去除微小的瑕疵和殘留的污垢,而無需添加額外的塗層,因此零件尺寸保持不變。
如果鈍化處理得當,其保護性和穩定性可以持續很長時間,並且不會影響零件尺寸。
鈍化處理會從工件表面去除極薄的一層材料,留下約 0.00001 英吋厚的氧化層。因此,鈍化後的表面通常光滑閃亮。該工藝不會改變零件的尺寸。對於需要反覆消毒的醫用藥筒支架而言,這種防銹保護至關重要。
需要可靠的墨盒支架數控加工服務的公司通常會尋求專業合作夥伴的協助。中國一家領先的製造合作夥伴提供從原型製作到大量生產的全方位服務。他們的專業知識能夠幫助醫療器材製造商應對複雜的形狀、嚴格的公差要求和嚴苛的規範。與經驗豐富的加工商合作,可以降低風險,並加快產品上市速度。
墨水匣支架C控加工材料
醫用藥筒支架的材料選擇會影響病人安全和製造成本。它必須耐化學腐蝕、能夠經消毒處理,並且長期保持穩定。此外,它還需要符合生物相容性標準,例如 ISO 10993-18。 CNC 加工適用於多種材料,因此您可以根據特定用途選擇合適的材料。
醫用級聚合物
聚合物在醫療器材市場中,尤其是在藥筒支架領域,佔據主導地位。它們重量輕、耐腐蝕,並且可以加工成具有光滑表面的複雜形狀。
高性能塑膠(PEEK、COC)
三種聚合物因其優異的醫用性能而脫穎而出。 PEEK 具有高強度和耐熱性,可承受反覆高壓滅菌而不變形。 COC 吸濕性低,尺寸穩定性好。
胰島素筆筆芯支架採用特定聚合物,經測試,其保存期限可達2-3年。在此期間,該聚合物與胰島素製劑和防腐劑保持相容性。該聚合物不會隨時間分解或與藥物發生反應。
線膨脹係數為 5.5 × 10⁻⁵ /°C。這意味著即使設備從冷藏狀態轉移到溫暖的口袋中,支架也能保持嚴格的尺寸精度。尺寸的一致性會影響密封性和劑量準確性。
平衡耐化學性和機械強度
藥筒支架會接觸到腐蝕性化學物質。藥物配方中通常含有酒精、過氧化氫或其他消毒劑。這種聚合物必須能夠抵抗這些物質的侵蝕,且不會開裂或膨脹。
根據 ASTM D543-06 測試標準,受試聚合物在浸泡 7 天後未出現可見裂紋,且重量變化小於 0.5%。該測試涵蓋了 70% 和 99% 的異丙醇、3-35% 的過氧化氫、苯扎氯銨、2-3.4% 的戊二醛、橄欖油和礦物油,以及 pH 值在 2-12 之間的酸鹼水溶液。此範圍涵蓋了醫療環境中常用的大多數消毒劑和藥物製劑。
根據 ISO 10993-18 標準進行的萃取物和浸出物測試證實,該聚合物向萃取介質中添加的總有機碳低於 10 ppm。這低於注射用藥物的安全限值。對於盛裝直接輸注給患者的藥物的生物相容性藥筒支架而言,這種醫療生物相容性測試至關重要。
用於高應力應用的金屬
某些醫用藥筒支架需要金屬材質,以確保其強度。這些支架包括彈簧力道較大的自動注射器,以及需要經歷數千次使用循環的設備。
不銹鋼和鈦合金
不銹鋼具有良好的加工性能,適用於製造複雜的醫療零件。添加鉬的不鏽鋼牌號具有更佳的耐腐蝕性,這在支架接觸生理食鹽水或其他氯化物溶液時尤其重要。鈦合金具有最高的強度重量比,同時也具有生物相容性,能夠在體內抵抗腐蝕。
這些材料能夠精確切割薄壁和細螺紋。即使尺寸很小,夾具也能保持堅固。
表面處理 耐磨性和耐腐蝕性
醫用墨盒支架通常需要進行表面處理。鈍化處理可以去除遊離鐵,並有助於形成一層保護性的氧化鉻層。這可以在不改變零件尺寸的情況下提高耐腐蝕性。電拋光處理則可以形成更光滑的表面,防止細菌滋生。
對於鈦合金零件,陽極處理可以提高其耐磨性並賦予其顏色標識。這些處理方法可以延長支架的使用壽命,並在重複使用過程中保持其生物相容性。
需要可靠客製化零件製造的醫療器材製造商通常會選擇經驗豐富的CNC加工合作夥伴。選擇合適的材料,結合適當的加工流程和表面處理,可以確保藥筒支架符合所有安全和性能要求。
墨盒支架數控加工的設計考量
好的設計能將絕妙的想法轉化為易於加工且運作可靠的零件。對於醫用藥筒支架而言,設計選擇會影響從密封性能到生產成本的方方面面。儘早做出正確的決策,可以節省後續的時間、金錢和精力。所有醫療器材都始於設計,藥筒支架也不例外。您如何處理公差、幾何形狀和可製造性,決定了您的醫療產品是成功還是失敗。
精密公差和幾何尺寸與公差
公差告訴機械加工人員零件允許的最大偏差範圍,只要該偏差不影響其正常工作即可。例如,對於墨盒支架,某些表面需要非常嚴格的控制,而其他表面則可以允許稍大一些的偏差。幾何尺寸和公差 (GD&T) 提供了一種清晰的語言,用於在圖面上傳達這些要求。醫療應用對這種清晰度要求極高,因為其重要性不言而喻。
密封表面的嚴格公差管理
密封表面需要極為嚴格的控制。如果O型環所在的表面不平整,密封就會失效。藥物會洩漏,劑量不準確,患者會因此遭受痛苦。 GD&T符號(例如平面度)精確地規定了表面與理想平面的偏差程度。這在醫療領域是一個至關重要的概念。
平面度有助於確保鍛造法蘭密封面的可靠性。平面度是指表面與理想平面之間的偏差程度。它廣泛應用於密封面、鍛造法蘭和安裝面,以確保良好的接觸,防止洩漏或不均勻負荷。
同樣的道理也適用於墨水匣支架。密封面上的平面度標識可以告訴加工人員所需的品質等級。如果沒有標識,就會留下主觀臆斷的空間。不同的加工人員可能會做出不同的結果,而其中一些結果可能會導致洩漏。醫療法規要求必須控制這些變數。
表面光潔度與平面度有密切關係。表面可以非常平整,但仍然粗糙。粗糙的表面會形成微小的通道,液體可以從中滲出。您的圖面應同時標示密封區域的平面度和表面粗糙度。這兩項控制措施共同確保了有效的屏障作用。這種雙重規範是醫療器材設計的標準做法。
裝配公差疊加分析
單一部件很少單獨發生故障。問題通常出現在零件組裝在一起的時候。公差疊加分析旨在研究組裝體中多個組件的公差是如何累積的。醫療器材通常包含許多相互連接的部件,因此這種分析至關重要。
考慮一個連接針頭座和給藥機構的藥筒支架。每個部件都有各自的公差。支架的內徑可能是±0.02毫米,藥筒直徑可能是-0.01毫米,針頭座的螺紋也可能有偏差。這些偏差加起來,總偏差可能超過設計允許的範圍。這種情況在醫療產品開發中很常見。
堆疊分析有助於在生產前發現這些問題。您需要計算最壞情況:所有零件均處於最大材料狀態。如果最壞情況下仍然可行,則您的設計是安全的。否則,您需要收緊某些公差或重新設計介面。此方法直接源自於成熟的醫療工程實務。
這項分析對醫療器材至關重要,因為任何故障都是不可接受的。即使一個設備99%的時間都能正常運作,仍會有1%的時間故障。對於每天被數百萬患者使用的產品而言,這意味著數千次故障。堆疊分析透過確保組件在預期的所有變化範圍內都能正常運作,從而降低這種風險。醫療器材公司依靠這項技術來保護病患。
可製造性設計 (DFM)
可製造性設計(DFM)是指在不犧牲品質的前提下,設計出易於生產的零件。良好的DFM可以降低生產成本、縮短交貨週期並提高一致性。對於墨盒支架而言,DFM原則有助於避免常見的加工陷阱。醫療器材製造商可以從DFM中獲益匪淺,因為它能降低風險。
優化壁厚和特徵幾何形狀
壁厚會影響強度和可加工性。壁厚過薄,零件容易彎曲或斷裂;壁厚過厚,則會在生產過程中造成問題。下表列出了建議值及其影響。這些指導原則適用於多種醫療器材組件。
| 設計原則 | 推薦值 | 對零件強度的影響 | 對射出成型相容性的影響 |
| 壁厚均勻 | 偏差≤±15%(理想值≤±10%) | 防止出現差異性收縮,從而避免內部應力和翹曲,進而保持強度一致。 | 確保均勻冷卻和填充,降低出現凹陷痕跡和內部空隙的風險。 |
| 牆體過渡平滑 | 過渡長度≥厚度差的3倍 | 避免橫斷面發生突變,因為突變點是應力集中點,在荷載作用下可能導致開裂。 | 防止流動受阻和湍流,確保熔體平穩流動,降低短射風險。 |
| 避免過厚 | 使用滿足強度要求的最小厚度 | 較厚的壁面會增加冷卻時間和內部應力,從而降低零件的整體強度並增加縮痕風險。 | 壁厚增加會導致更長的加工週期、更高的材料成本,以及更大的縮痕和翹曲風險。 |
| 避免過度消瘦 | 使用滿足材料流動要求的最小厚度 | 薄壁可能無法為墨盒支架提供足夠的結構剛度,導致彎曲或斷裂。 | 薄壁需要更高的注射壓力和速度,這會增加短射的風險和模具磨損的速度。 |
| 肋條厚度(增加剛性) | ≤ 壁厚的 50% – 70% | 加強筋可以在不增加名目壁厚的情況下增加剛度,防止出現縮痕並保持強度。 | 肋條太厚會在底部形成較厚的部分,導致凹陷痕跡和更長的冷卻時間。 |
無論您是採用機械加工還是模塑工藝製造零件,這些原則都適用。對於數控加工而言,均勻的壁厚意味著需要移除的材料更少,應力集中點也更少。對於模塑零件而言,均勻的壁厚可以防止翹曲和縮痕。無論採用哪種方式,遵循這些指導原則都能製造出更堅固、更可靠的藥筒支架。醫療品質標準要求達到這種程度的重視。
內螺紋和倒角的設計
內螺紋和倒角會增加任何零件的複雜性,需要專用工具和周密的規劃。對於藥筒支架而言,螺紋通常將支架與針頭組件或劑量機構連接起來。這些螺紋必須非常精確才能確保牢固連接。醫療器械的組裝過程依賴這種精確度。
設計內螺紋時,應考慮螺紋深度和螺距。深螺紋需要更長的刀具,而刀具在切削過程中可能會發生偏轉。這種偏轉會導致錐度,從而降低螺紋品質。保持螺紋較淺並使用標準螺距有助於加工人員獲得一致的加工結果。這種方法在醫療器材製造上是標準做法。
倒扣是指無法用標準切削刀具加工的特性。它們需要使用棒棒糖形刀具或成型刀具等專用刀具。每個倒扣都會增加設定時間和刀具成本。在加上倒扣之前,請先問問自己這個特徵是否真的必要。有時,簡單的倒角或圓角就能達到相同的效果。醫療器材設計師需要學會在功能和可製造性之間找到平衡。
五軸數控加工有助於加工複雜的幾何形狀。它允許刀具從多個角度接近工件。這種能力使您能夠在一次裝夾中加工出倒角和傾斜特徵。更少的裝夾次數意味著更少的錯位風險和更高的整體精度。這項技術廣泛應用於醫療器材製造領域。
對於醫療器材製造商而言,與經驗豐富的CNC加工服務商合作至關重要。了解可製造性設計 (DFM) 的合作夥伴可以審核您的設計並提出改進建議。他們可以在您投入生產之前指出潛在的加工問題。這種在設計和開發階段的協作可以避免後期代價高昂的修改。儘早讓製造環節參與其中的設計和開發團隊往往能取得更好的成果。
醫療應用客製化零件製造要求每個階段都注重細節。設計階段為後續一切奠定了基礎。透過正確應用幾何尺寸和公差 (GD&T) 並遵循以製造為導向的設計 (DFM) 原則,您可以成功完成卡匣支架的數控加工專案。您的零件將確保密封良好、組裝可靠,並為依賴它們的患者提供穩定的性能。醫療創新取決於這些基本要素的正確性。
墨盒支架數控加工的品質控制
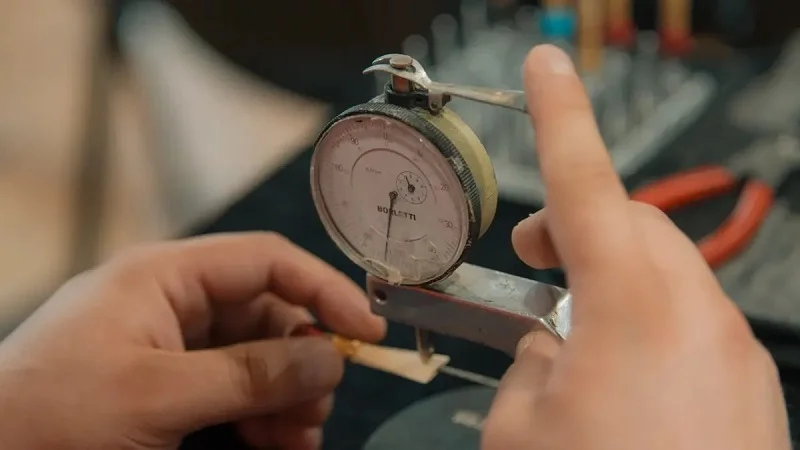
品質控制確保每個墨盒支架的安全可靠。嚴格的檢驗確保每個部件都符合嚴格的公差和表面光潔度要求。否則,缺陷產品就會漏網,最終流入患者手中。醫療器材製造商絕對不能承擔這樣的風險。後果實在太嚴重了。
檢驗方法與計量
檢驗首先要將零件尺寸與設計尺寸進行比對。計量學是一門測量科學,它能告訴你加工出來的特徵是否符合圖面要求。對於墨盒支架來說,每個尺寸都至關重要。孔徑即使大幾微米都可能導致洩漏,螺紋即使稍微有偏差都可能在組裝過程中失效。
三坐標測量機和光學測量系統
座標測量機(CMM)是質量實驗室中的主力設備。 CMM 使用探針接觸零件上的特定點,記錄每個點的精確位置,並將其與 CAD 模型進行比較。此流程可驗證關鍵尺寸,例如孔徑、螺距和同心度。 CMM 能夠為複雜幾何形狀提供精確的測量結果。
光學測量系統的工作原理不同。它們利用攝影機和光線來捕捉零件的輪廓,而無需接觸。這種方法非常適合測量探針可能損壞的小型、精細特徵。光學系統的測量速度也比三坐標測量機 (CMM) 快,因此非常適合快速檢測多個零件。許多工廠會將這兩種方法結合使用。三坐標測量機用於測量內部深層特徵,而光學系統則用於檢測表面細節和邊緣輪廓。
統計製程管制(SPC)一致性
SPC(統計製程管制)將品質控制提升到檢定之外。它不是在生產完成後檢查零件,而是在生產過程中進行監控。這種方法能夠及早發現問題。其工作原理如下:
- SPC利用統計工具即時觀察生產過程的效能。
- 它能在造成產品品質不達標之前,可偵測出包括常見原因和特殊原因在內的重大差異。
- 當確定了可歸因的變異來源後,就可以將其消除,使過程穩定下來。
- 透過控製圖進行持續監控,可以確保及早發現均值或變異性的任何重大變化。
- 這種早期檢測和預防方法降低了生產有缺陷的墨盒支架的可能性,與生產後檢驗相比,降低了缺陷率。
與其他品質控制方法(例如檢定)相比,統計製程管制 (SPC) 的優點在於它強調及早發現和預防問題,而不是在問題發生後進行修正。這能夠從源頭上防止有缺陷的墨盒支架被製造出來,從而直接降低大批量生產中的缺陷率。
以穀物包裝生產線為例。當機器磨損時,生產過程的產量會從隨機波動轉變為非隨機模式。如果製造商及時發現這種變化,就能在生產出不合格產品之前修正根源。同樣的道理也適用於墨水匣支架的CNC加工。操作人員會持續監控尺寸偏差,並在製造任何缺陷支架之前調整製程。即使在高產量的情況下,也能保持較低的缺陷率。
可追溯性和批次控制
可追溯性將每個部件與其原材料、機器和操作人員聯繫起來。這些資訊在監管審核和產品召回過程中至關重要。如果出現問題,您必須確定哪些部件受到影響。可追溯性使這一切成為可能。
雷射打標實現可追溯性
雷射打標可將永久性程式碼直接刻印在零件上,以實現可追溯性。該代碼確保每個零件都能追溯到其生產批次。雷射打標不會損壞零件,它產生的程式碼清晰易讀,且經受住了滅菌處理。
維護詳細的批次記錄
批次記錄完整記錄了生產運作的各個方面,包括材料證書、機器設定、檢驗結果和操作員姓名。這些記錄證明每個零件都符合規格,並有助於快速調查問題。如果病患回報問題,您可以調取批次記錄,準確了解生產過程中發生的情況。這種詳盡程度有助於符合醫療品質標準。醫療器材的客製化零件製造依賴這些文件。沒有這些文檔,您無法證明零件的安全性。有了這些文檔,您就能贏得監管機構和病患的信任。文件的精確性與加工的精確性同等重要。
墨盒支架數控加工的法規遵循性
在醫療領域,遵守規則至關重要,不容有懈怠。每支最終交付給患者的藥筒都必須符合美國食品藥物管理局 (FDA) 和其他國際機構制定的嚴格標準。如果忽視這些步驟,您的產品上市可能會被推遲,更糟的是,病患的生命安全可能會受到威脅。了解監管機構的要求有助於您做好規劃,避免代價高昂的意外。
如何應對 FDA 和 ISO 13485 的要求
美國食品藥物管理局 (FDA) 和其他監管機構制定了醫療器材生產的規則。這些標準涵蓋從設計到交付的整個過程。擁有相關認證的CNC加工合作夥伴可以簡化您的產品上市流程。他們已經了解監管機構需要哪些文件。
流程驗證和風險管理
製程驗證旨在證明您的製造步驟每次都能以相同的方式運作。它是透過一系列的驗證階段來實現。安裝驗證檢查設備是否已正確安裝。運作驗證確認機器在正常使用過程中能夠生產出符合設定範圍的零件。性能驗證則表示該製程在實際生產條件下能夠長期可靠地運作。
風險管理標準要求您找出潛在故障並加以控制。對於墨盒支架而言,風險包括洩漏、錯位和材料污染。每項風險都需要製定相應的降低計畫。將這些步驟記錄下來,可以向監管機構表明您已考慮這些風險。
您的品質系統應保留完整的文件鏈,包括與設計、製造和測試相關的所有記錄。這些記錄證明每個零件都符合其規格。如果沒有這些記錄,您就無法證明您遵守了相關規定。
經過驗證的供應鏈的重要性
您的製造合作夥伴的品質直接影響您的合規性。經過驗證的供應鏈意味著每個供應商都符合與您相同的標準。選擇數控加工合作夥伴時,請務必查看他們的認證。詢問他們的品質管理系統。確保他們遵循良好的生產規範。
可靠的合作夥伴能夠確保整個文件鏈的可追溯性。他們會保存每批產品的材料認證和合格證書。如有需要,他們還會提供尺寸檢驗報告和三坐標測量機 (CMM) 檢驗報告。這些文件能夠幫助您應對審核和召回。
材料認證和生物相容性測試
用於墨盒支架的材料必須對病人安全。生物相容性測試證實了這種安全性。監管機構要求提供證據,證明您的材料即使在滅菌和長期儲存後也不會對患者造成傷害。
符合 ISO 10993-18 標準
ISO 10993-18 是生物相容性測試的標準。這些測試檢驗材料與生物組織的相互作用。
對於聚醚醚酮(PEEK)等聚合物,製造商會進行可萃取物和可浸出物測試,以確認沒有有害化學物質滲入藥物中。對於不銹鋼等金屬,鈍化處理可確保表面保持耐腐蝕性和生物相容性。您的材料供應商應提供相關證書,證明這些測試已通過。
管理重大變更通知
材料會隨時間而變化。供應商可能會更改配方或加工方法。這些變化會影響生物相容性和性能。材料變更通知系統會追蹤這些更新。當供應商宣布變更時,您需要評估其影響。如果變更影響安全性或性能,您可能需要重新驗證該材料。
此流程可確保您符合監管要求。即使供應鏈不斷發展變化,它也能確保您的墨盒支架始終符合標準。醫療器材的客製化零件製造尤其需要這種高度警覺。聚合物成分的微小變化都可能影響密封性或耐化學性。保持警惕可確保您的產品安全合規。
與了解這些要求的合作夥伴攜手合作至關重要。他們能幫助您應對繁瑣的文書工作,並確保您的醫療器材達到所需的精準度。合適的合作關係能將監理合規從負擔轉化為競爭優勢。
與NOBLE合作進行墨水匣支架CNC加工

選擇合適的製造合作夥伴對您的醫療器材專案至關重要。 NOBLE 將機械加工、表面處理和組裝整合於一體,避免了管理眾多供應商的繁瑣流程。您只需對接一個團隊、一個聯絡人,即可享受統一的品質標準。對於卡匣支架的 CNC 加工而言,這種簡化意味著更快的交付週期和更少的故障。
從設計到交付的全方位服務能力 裝配
真正的一站式服務模式取代了以往需要將零件送到三個不同工廠的模式;所有工序都在NOBLE完成。這種模式消除了分散供應鏈中常見的介面風險。 NOBLE負責機械加工、表面處理和組裝,確保最終組裝的精準度。零件之間的公差偏差根本不會發生。
這種單一來源模式的優勢顯而易見:
- 消除介面風險:由同一家製造商掌控整個生產流程,從而避免零件之間出現公差不匹配的情況。
- 降低物流複雜性集中生產降低了跨境供應商管理成本,減少了流動庫存。
- 改善組件適配性加工過程會根據塗層厚度進行調整,以確保順利組裝。
- 確保全面負責供應商負責從原材料到功能測試的所有環節,從而建立了清晰的責任鏈。
工程支援和DFM回饋
優秀的設計和開發需要儘早獲得製造方面的支援。 NOBLE 的工程師會在 Alpha 階段加入您的項目,在您最終確定設計方案之前。他們提供的可製造性設計 (DFM) 回饋能夠及時發現製造方面的問題,從而在變更成本較低時降低成本。這種早期團隊合作能夠直接提升可製造性。
該過程遵循清晰的路徑:
- 阿爾法階段合約製造商在設計定型前提供 DFM/DFA 輸入,及早發現問題。
- 測試階段大量的 Beta 版本會暴露出一些敏感功能,這些功能需要在最終生產中進行特殊處理。
- 整體效益這種多階段整合降低了向生產過渡期間的意外延誤。
這種方法意味著更少的意外情況。您的墨盒支架設計將針對實際加工進行最佳化,而不僅僅是理論性能。
整合組裝和包裝服務
NOBLE 的服務不止於機械加工。我們的團隊負責組裝、包裝和功能測試。這種一體化流程確保每個零件在出貨前都能完美契合。您收到的是成品組件,而不是一堆散落的零件。這不僅節省了您的時間,也減少了您自身的組裝工作。
認證和品質保證
在醫療領域,認證至關重要。它們證明您的合作夥伴遵守相關規定。 NOBLE 擁有相關認證,這表明其對品質和合規性有著嚴肅的承諾。
認證設施
醫療器材製造領域的認證體現了企業對產品品質和法規合規性的承諾。此認證為客戶應對美國FDA、歐洲MDR和巴西ANVISA的要求提供了至關重要的支持,同時也鞏固了企業作為值得信賴的醫療器材生產合作夥伴的聲譽。
新創企業常常面臨資源短缺的困境。可靠的合作夥伴可以利用這種規模優勢,為您提供監管合規和驗證的支援。
致力於精準、優質和合規
每一款從NOBLE出廠的墨盒支架都符合嚴格的標準。我們的品質管理系統確保每一批產品都擁有一致的精準度。我們保留詳細的記錄,以便進行追溯和審核。我們的材料符合生物相容性標準,我們的生產流程遵循經過驗證的規範。
在醫療領域的客製化零件製造方面,這種程度的承諾是不可妥協的。您需要一位深諳合規性至關重要的合作夥伴。 NOBLE 在每個專案中都秉持著這樣的理念。我們的工程團隊對待您的設備如同對待自己的聲譽一樣認真負責,因為這確實關乎他們的聲譽。
成功的墨盒支架數控加工融合了材料科學、設計工程和嚴格的品質控制。每件醫療器材都依賴這種精確度。合規性並非可有可無,而是保障病人安全的必要條件。醫療標準指導每一個環節。醫療團隊需要了解這些要求的合作夥伴。醫療項目的成功取決於製造技術的早期應用。醫療召回源於品質的下降。醫療創新需要可靠的供應商。醫療法規要求流程規範化。患者理應獲得可靠的醫療器材。
選擇合作夥伴時,請注意以下幾點:
- 受控資料處理
- 當前品質認證
- 首件檢驗經驗
- 支援客戶審計
- 清晰的工程變更流程
合適的合作夥伴能降低專案風險,讓客製化零件製造流程更加順暢。歡迎諮詢NOBLE專家,探討您的特定應用需求。經認證的工廠能夠確保產品品質符合您的醫療器材要求。
墨水匣支架數控加工常見問題解答
CNC加工墨水匣支架的公差能控制在什麼範圍內?
CNC加工能夠將關鍵特徵的公差控制在±0.005毫米左右。密封表面需要最嚴格的控制。標準加工可以輕鬆達到±0.01毫米的精度。您的圖紙應明確標明哪些表面需要更嚴格的控制。這種精確度能夠確保藥筒對準,並防止醫療器材洩漏。
哪些材質最適合用於墨水匣支架的CNC加工?
PEEK和其他高性能聚合物適用於大多數應用。不銹鋼和鈦則適用於高應力設計。您的選擇取決於消毒方法和化學物質暴露。所有用於醫療用途的材料都必須通過ISO 10993-18測試。
表面光潔度如何影響墨水匣支架的性能?
光滑的表面能形成可靠的密封。表面粗糙度 Ra 低於 0.4 微米可確保 O 型環正確就位。粗糙的表面會形成微小的通道,導致液體洩漏。拋光和精細加工工序可達到所需的表面光滑度。這對於所有盛裝藥物的醫療器材至關重要。
墨盒支架原型製作的典型交付週期是多久?
原型製作週期因複雜程度而異。幾何形狀複雜且公差要求高的原型製作週期更長。合作夥伴的工作量也會影響製作時間。在開始製作之前,請務必詢問具體的製作時間表。儘早提供可製造性設計 (DFM) 回饋有助於避免生產階段的延誤。
如何驗證我的數控加工流程以獲得監管部門的批准?
遵循流程驗證順序。安裝確認檢查設備設定。運轉確認驗證機器性能。效能確認證明流程的長期穩定性。務必完整記錄所有資訊。監管機構要求提供完整的記錄,以證明您的醫療生產流程始終處於受控狀態。
數控加工能否經濟高效地處理小批量生產?
是的。 CNC加工無需昂貴的模具,因此非常適合中小批量生產。您可以在不同批次之間調整設計,而無需支付模具費用。這種靈活性支持臨床試驗和產品迭代。即使是小批量生產,客製化零件製造也變得切實可行。
我應該向我的加工夥伴索取哪些文件?
索取材料證書、尺寸檢驗報告和三坐標測量機 (CMM) 數據。索取包含機器設定和操作員姓名的批次記錄。雷射打標可提供可追溯性代碼。完整的文件可在審核期間保護您,並支援您向監管機構提交醫療器材相關文件。
我該如何選擇瑞士車削還是傳統車削?
瑞士車削適用於加工長而薄、長徑比高的零件。導引襯套可防止切削過程中零件彎曲。傳統車削則適用於加工較短、較堅固的零件。首先要考慮零件的幾何形狀。您的加工合作夥伴可以根據您的特定設計推薦最佳加工方案。







