
在現代工業生產製造領域,金屬焊接技術佔有非常重要的地位。它是一種透過加熱、加壓或二者結合,將兩個或多個金屬部件在原子尺度上結合在一起,形成一個整體的製程方法。
從日常生活中金屬飾品的加工到航太設備、船舶和橋樑的建造,都離不開金屬焊接技術的支援。
 |
什麼是鈑金焊接?
金屬焊接的基本原理是利用熱能或機械力,破壞金屬連接部位原子間的原始連結。然後,這些原子擴散並混合,最終形成新的金屬連接,從而實現永久性連接。
焊接過程中,金屬連接處加熱至熔化或可彎曲狀態。此時,原子活動性增強,能夠穿過不同金屬部件之間的空隙相互融合。冷卻後,便形成牢固的焊縫,將原本分離的金屬部件連接成一個整體。
金屬焊接與機械連接方式截然不同。螺栓和鉚釘等連接方式很容易拆卸,連接點的金屬原子實際上並未混合。而焊接則形成永久且不可分離的連接。焊接接頭的強度通常與原始金屬本身相當,甚至更高。這項特性使得焊接廣泛應用於需要超高強度結構的領域。
鈑金焊接的優缺點
優點
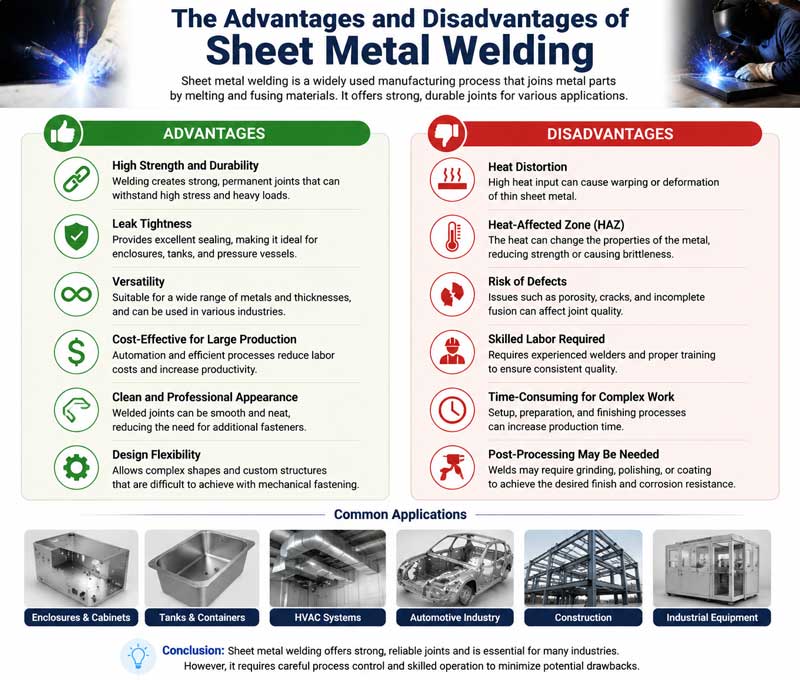
- 連接強度強: 焊接接頭可以將金屬原子牢固地結合在一起。其強度通常與原始金屬一樣高,甚至更高。這使得焊接結構具有極佳的承重能力。它們能夠承受重載、強衝擊和振動。
- 極佳的緊緻度: 焊接接頭光滑牢固,能有效防止氣體和液體洩漏。這項特性使得焊接用途廣泛,尤其適用於製造壓力罐、管道和儲罐。
用途廣泛:
金屬焊接幾乎適用於所有種類的金屬材料,包括碳鋼、不銹鋼、鋁合金和銅合金。
同時,它還能連接不同形狀和尺寸的金屬部件。無論是薄板拼接、厚板對接焊,或是複雜結構的焊接,都可以透過選擇合適的焊接方法來實現。
- 材料和成本節約與螺栓和鉚接連接相比,焊接無需額外的連接件,可節省大量金屬材料。同時,焊接過程相對簡單,生產效率高,能有效縮短製造週期,並降低生產成本。在大規模工業生產中,此優勢能夠顯著提升企業的經濟效益。
缺點
- 焊接接頭處有應力和變形:焊接過程中,金屬局部區域會經歷快速的加熱和冷卻。這種溫度不均勻的變化會在焊接接頭區域產生焊接應力。當應力超過材料的容差範圍時,就會導致焊接部件變形,甚至產生裂縫。變形後的後續修正和修復工作增加了生產成本和工序。
- 對操作技能要求高:焊接品質直接取決於操作人員的技術水準。焊接過程中,焊接電流、電壓、焊接速度、焊條角度等參數的控制都需要豐富的經驗與精確的操作。如果參數設定不當,很容易出現氣孔、夾渣、未熔透、裂痕等焊接缺陷。這些缺陷會嚴重影響焊接的性能,並威脅結構的安全使用。
- 焊接缺陷的檢測相當困難:有些焊接缺陷,例如內部氣孔、夾渣和微裂紋,肉眼無法直接觀察到,需要使用專業的檢測設備。這些檢測設備價格昂貴,檢測過程也較為複雜,增加了生產過程中的品質控製成本。
鈑金焊接常用的材料
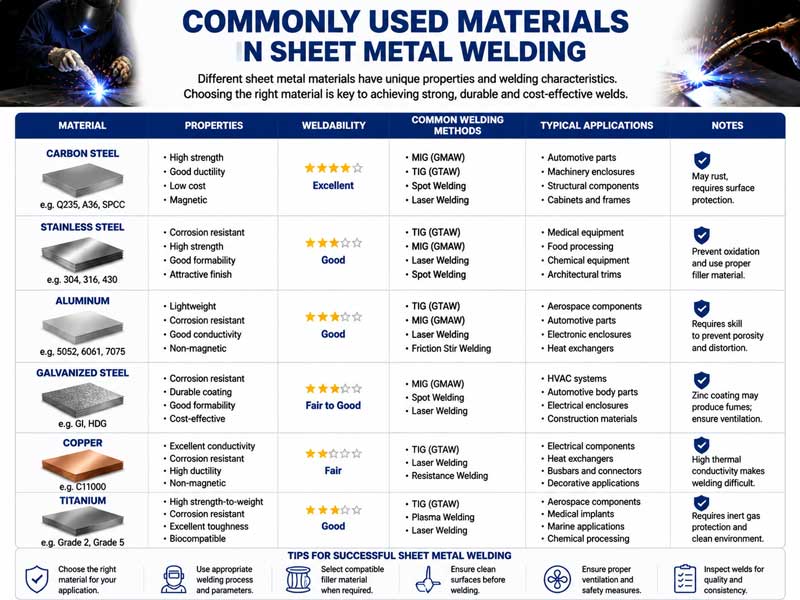
金屬焊接常用材料主要分為兩大類。第一類是母材,即需要焊接的金屬。第二類是填充材料,用於填充焊接過程中連接部件之間的縫隙。此外,還有一些輔助材料,例如焊劑和保護氣體。它們不會直接連接金屬,但對焊接品質有顯著的影響。
(1)基材
基材種類繁多。幾乎所有金屬和合金都可以用作焊接基材。常見的基材包括以下幾類:
1. 碳鋼:依碳含量的不同,可分為低碳鋼、中碳鋼和高碳鋼。
低碳鋼焊接性能最佳,塑性好,焊接過程中不易產生裂痕。
- 不銹鋼:不銹鋼具有優異的耐腐蝕性和耐高溫性。
根據其微觀結構,不銹鋼可分為奧氏體不銹鋼、鐵素體不銹鋼和馬氏體不銹鋼。奧氏體不銹鋼焊接性能優異,是工業中常用的不銹鋼類型。焊接鐵素體不銹鋼時,容易出現晶粒粗大的問題,影響焊接的韌性。馬氏體不銹鋼焊接性能較差,需要焊接後進行熱處理以改善其性能。
- 有色金屬和合金:常見的有色金屬和合金包括鋁合金、銅合金、鈦合金等。
鋁合金重量輕、強度高、耐腐蝕性佳。焊接時應採用氬弧焊等方法,並注意防止氧化。
銅合金具有良好的導熱性。焊接過程中需要大量的熱量輸入,同時也要避免產生氣孔。
鈦合金具有高強度、低密度和耐高溫等特性。其焊接難度較大,需在惰性氣體保護下進行。鈦合金常用於航空航太領域。
(2)填充材料
填充材料的作用是填充焊接接頭的間隙,與熔融的母材混合形成焊縫,並確保接頭的強度和密封性能。
常用的填充材料包括焊條、焊絲和焊帶。
- 電極:電極由兩部分組成:芯部和塗層。
焊芯是焊條的金屬芯,其成分與母材相同。它的主要功能是為焊縫提供金屬填充。塗層是塗覆在焊芯表面的一層材料,由礦物粉末、鐵合金粉末、黏結劑等組成。
焊接過程中,焊層會產生保護氣體。這種氣體可以防止空氣污染熔池,也能減少氧、硫、磷等有害元素的產生,進而提高焊接品質。焊條依用途不同而種類繁多,例如,有用於結構鋼、不銹鋼和鑄鐵的焊條。
- 焊絲:焊絲主要用於氣體保護焊和埋弧焊等焊接方法。
其成分均勻,雜質含量低,可確保焊縫性能穩定。焊絲依材質不同可分為實心焊絲和藥芯焊絲。實心焊絲需要配合保護氣體使用。
藥芯焊絲內含焊粉。焊接過程中,焊粉分解產生保護氣體和銲渣,從而保護熔池。它具有焊接效率高、焊接成形好的優點。
- 焊帶:焊帶常用於電渣焊、埋弧自動焊等焊接方法,適用於焊接厚鋼板。其寬度和厚度可根據不同的焊接需求選擇,有助於焊接均勻填充。
(3)輔助材料
焊劑:焊劑主要用於埋弧焊和電渣焊等焊接工藝。焊接過程中,焊劑會形成銲渣,覆蓋在熔池表面。銲渣可以隔絕空氣,防止金屬生鏽。同時,焊劑也會與熔池中的雜質發生化學反應,去除氧、硫和磷等雜質,從而顯著提高焊接品質。
人們在埋弧焊和電渣焊等焊接方法中經常使用焊劑。焊接過程中,焊劑會在熔池表面形成一層熔渣。這層熔渣可以隔絕空氣,防止金屬氧化。同時,焊劑還能與熔池中的雜質反應,去除氧、硫和磷等有害物質,進而提升焊縫品質。
助焊劑主要應用於焊接技術,例如:
- 保護氣體:保護氣體的作用是在焊接過程中保護電弧和熔池,防止空氣中的氧氣和氮氣等氣體侵入,避免焊接處出現氣孔和夾渣等缺陷。
常用的保護氣體包括氬氣、氦氣、二氧化碳等。
氬氣和氦氣是惰性氣體,具有良好的保護作用,常用於有色金屬和不銹鋼的焊接。
鈑金焊接必備工具有哪些
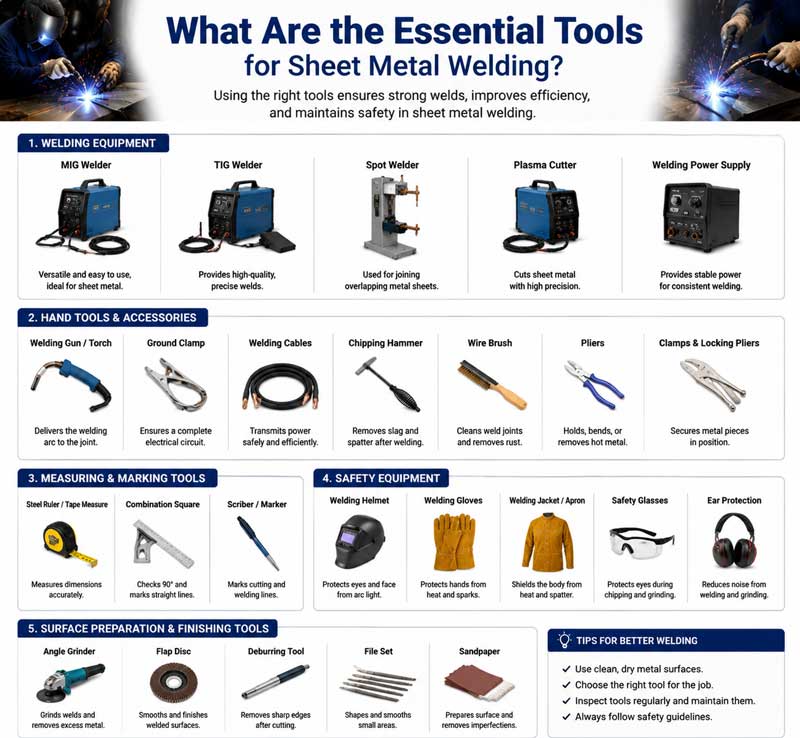
金屬焊接需要各種類型的工具。不同的焊接方法所需的工具也不同。但無論選擇哪一種方法,以下這些必要的工具都是不可或缺的。
(1)焊接電源
焊接電源是為焊接電弧提供所需電能的設備,是焊接作業的核心工具。
- 交流電弧焊機:交流電弧焊機結構簡單、價格低廉、易於維護,主要用於手工電弧焊接,適用於焊接低碳鋼等材料。
它的輸出電流為交流電,電弧穩定性較差。
- 直流電弧焊機:直流電弧焊機的輸出電流為直流電。電弧穩定性好,可焊接各種金屬材料,例如不銹鋼和有色金屬。
直流電弧焊機可進一步分為旋轉式直流電弧焊機和整流式直流電弧焊機。
旋轉式直流弧焊機體積相對較大,噪音也較高。
整流直流弧焊機體積小、重量輕、效率高。
- 逆變式焊接機:逆變式焊接機是一種新型焊接電源。它採用逆變技術,將工業頻率交流電轉換為直流電,然後再逆變回高頻交流電,最後整流成直流電輸出。
逆變式焊接機具有體積小、重量輕、節能、效率高、電弧穩定性好等優點,並且可以實現多種焊接方法。
(2)焊接操作工具
- 焊槍:焊槍主要用於氣體保護焊。它的功能是夾持焊絲、導電和輸送保護氣體。
焊槍用於氣焊。它可以將可燃氣體和氧氣混合,並透過噴嘴噴出。點燃後,形成火焰,加熱母材和焊絲。
- 焊鉗:焊鉗是手工電弧焊的必備工具。它們用於夾持焊條並傳導焊接電流。焊鉗應具備良好的導電性、耐熱性和絕緣性,以確保焊接過程的安全和穩定。
- 焊接面罩和安全裝備:焊接面罩是保護焊接人員臉部和眼睛的關鍵工具。它們有兩種類型:手持式和頭戴式。
(3)輔助工具和設備
- 角磨機:角磨機主要有兩個用途。焊接前清潔母材,焊接後打磨焊接。焊接前,它可以去除金屬表面的雜質,例如鐵鏽、油污和氧化皮,從而確保焊接接頭的品質。焊接後,它可以拋光焊接,使焊接光滑,並提升焊接件的外觀。
- 焊條存放桶:焊條存放桶用於存放焊條,防止焊條受潮。某些焊條,例如鹼性焊條,極易吸收水分。一旦吸收水分,焊接過程中可能會出現氣孔等缺陷。
焊條保溫桶可透過加熱來乾燥焊條,以確保其在使用中的性能。
- 夾具和定位器:夾具用於固定待焊接的零件,確保焊接過程中零件位置的精確性,並防止零件變形。定位器可以將焊接零件移動到不同的位置和角度,使焊接操作更加順暢,提高焊接效率和品質。對於大型且複雜的焊接零件,定位器的作用尤其重要。
- 檢測工具:檢測工具用於測試焊接接頭的品質。它們通常用於判斷焊縫外觀是否合格。超音波探傷儀和X射線探傷儀用於檢測焊接內部缺陷,例如孔洞、夾渣和裂縫。
金屬薄板焊接的工作原理是什麼?
金屬焊接的工作原理本質上是透過熱能或機械能的作用,將待焊接金屬原子之間的距離縮短到能夠形成金屬鍵的範圍內,從而實現原子間的結合。
根據焊接過程中母材是否熔化,焊接方法可分為三大類:熔焊、壓焊和釬焊。
(1)熔焊的工作原理
熔焊是最常用的焊接方法。其核心是將待焊區域的母材加熱至熔融狀態,形成熔池,同時填充材料也會熔化並融入熔池中。
熔池冷卻凝固後,就會形成焊接接頭。
常見的熔焊方法包括手工電弧焊、氣焊、氬弧焊、二氧化碳氣體保護焊等。
1. 焊接電源的兩極分別連接到焊接鉗和待焊接工件上,形成閉合電路。
2. 操作者用電焊鉗夾住焊條,將焊條與工件接觸,然後迅速將其拉開一小段距離。
此時,電極和工件之間會產生電弧。電弧溫度可達6000-8000℃,瞬間熔化電極末端和待焊接的工件部分,形成熔池。
3. 在高溫下,電極的塗層會分解,產生保護氣體和熔渣。保護氣體包圍電弧和熔池,隔絕空氣。
熔渣覆蓋在熔池表面,以防止熔池金屬氧化。
4. 隨著焊條的持續運動,新的熔池不斷形成,而原有的熔池則不斷冷卻凝固。最終,形成連續的焊接,實現金屬的連接。
(2)壓力焊接的工作原理
壓力焊接是一種焊接方法,在焊接過程中對工件施加一定的壓力,同時透過加熱或不加熱,使被焊接金屬的接觸面產生塑性變形,從而實現原子結合。
壓力焊接的特徵是母材一般不熔化或只部分熔化。
常見的壓力焊接方法包括電阻焊、摩擦焊、鍛焊等。
- 將兩個焊接部件緊密地組裝在一起,然後透過電極施加一定的壓力,以確保焊接部件的接觸面緊密接觸。
- 當大電流通過電極時,電流流過焊接部件的接觸面會產生電阻熱。
由於接觸面的電阻相對較高,熱量會集中在那裡,使接觸面的金屬加熱到塑性狀態或部分熔化狀態。
在壓力的持續作用下,接觸面的金屬發生塑性變形,原子相互擴散,形成焊接接頭。
電阻焊具有焊接速度快、變形小、無需填充材料等優點,廣泛應用於薄板焊接,例如汽車車身和家電外殼的製造。
(3)釬焊的工作原理
釬焊是一種使用熔點低於母材的填充金屬的工藝。填充金屬和母材一起加熱到填充金屬熔化而母材不熔化的溫度。
一種焊接方法,其中熔融焊料透過毛細作用填充母材之間的間隙,與母材擴散,冷卻後形成焊接接頭。
根據釬料熔點的不同,釬焊可分為硬釬焊和軟釬焊。
硬釬焊中所使用的釬料熔點高於450℃,焊縫強度較高,常用於機械零件的焊接。
軟釬焊中釬料的熔點低於450℃,焊點強度相對較低,常用於電子元件的焊接。
釬焊的優點是焊接溫度低,母材的微觀結構和性能變化小,焊接部分的變形小,可以焊接不同類型的金屬材料。
然而,釬焊接頭的強度通常低於熔焊和壓力焊,因此適用於強度要求不高的應用。
|
|
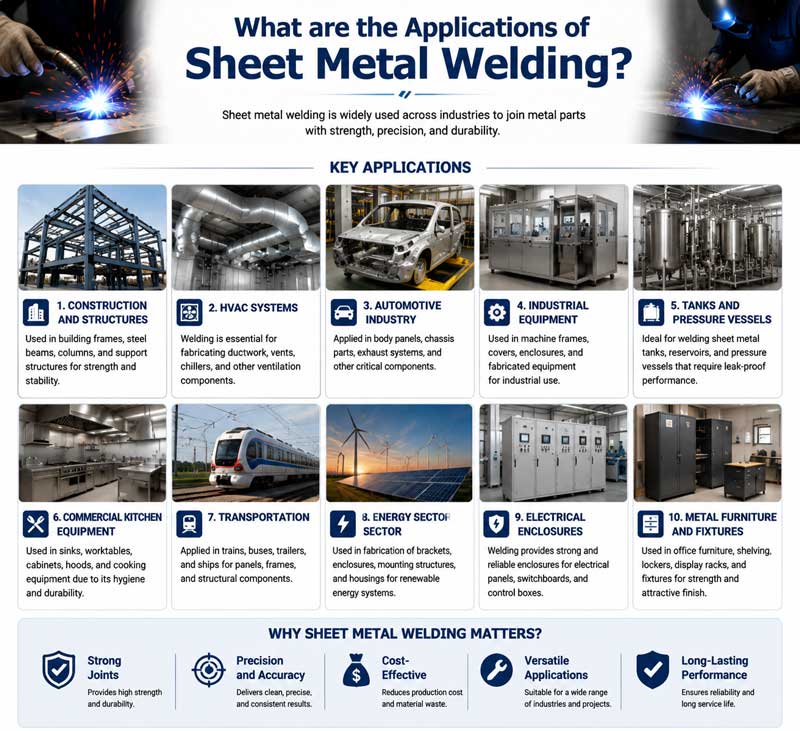
鈑金焊接有哪些應用
金屬焊接技術憑藉其獨特的優勢,已廣泛應用於各個行業和領域,幾乎涵蓋了國家經濟的各個方面。
(1)機械製造業:
工具機的床身和立柱、挖土機的鏟鬥和履帶架、起重機的吊臂等,都是透過焊接工藝製造的。
焊接技術可確保這些結構部件的強度和穩定性,提高設備的使用壽命和運作可靠性。
(2)交通運輸業:
- 汽車製造:車身、車架、底盤等汽車零件的製造都需要焊接技術。此外,人們也利用焊接技術製造汽車引擎、變速箱等零件。
- 造船:船體外殼、甲板、船艙和船舶的其他部件都需要透過焊接連接起來。
船舶焊接需要應對厚板焊接和高強度鋼焊接等技術挑戰。常用的焊接方法包括埋弧焊、氣焊和電弧立焊。
- 航空航太工業:鋁合金和鈦合金是優質材料,用於製造飛機機身、機翼和發動機零件。焊接這些特殊材料需要精準的焊接技術,典型的例子包括氬弧焊、電子束焊和雷射焊。
(一)建築業:
鋼結構建築廣泛應用於高層建築、大跨度工廠、橋樑和其他工程項目。
例如,鋼結構車間中鋼樑與鋼柱的連接,以及橋樑中鋼樑的拼接,都需要透過焊接來實現。
(4)石油化學工業:
石油化學工業需要大量的壓力容器、管線、儲槽和其他設備。這些設備的製造和安裝都離不開焊接技術。
(5)在日常生活領域:
金屬門窗的生產、自行車車架的焊接、廚具的加工等等,都需要使用到焊接技術。
此外,一些金屬飾品(如銀飾和金飾)的生產也採用焊接技術將不同的部件連接在一起,從而創造出精美的形狀。
結語
金屬焊接技術作為現代工業的核心過程之一,經歷了從傳統手工鍛造焊接到如今自動化智慧焊接的漫長發展。
它的優勢非常顯著。它可以實現高強度、高密封性的金屬連接,滿足不同產業的生產需求。
同時,它也存在焊接應力變形、操作要求高、安全隱患等問題,需要透過不斷的技術創新和製程改進來解決。
隨著材料科學、自動控制技術和人工智慧等領域的不斷進步,金屬焊接技術也朝著高效、精確、綠色、智慧化的方向發展。
雷射焊接、電子束焊接、摩擦攪拌焊接等新型焊接技術的不斷湧現,為金屬焊接帶來了新的發展機會。
未來,金屬焊接技術將在更多領域發揮更重要的作用,為工業生產和社會發展提供更強大的支持。
為什麼選擇NOBLE作為您的金屬焊接製造商
NOBLE是您值得信賴的一站式客製化製造解決方案提供者。從原型設計到生產製造,憑藉豐富的製造資源、先進的技術、精簡的流程、專業的指導和嚴格的品質檢驗流程,我們能夠將您的創意變為現實。
我們的鈑金焊接服務以極具競爭力的價格提供超越客戶期望的客製化解決方案。從原型製作到鈑金焊接製造,我們經驗豐富的團隊和先進的生產設備確保您獲得高精度、性能穩定的鈑金焊接零件。幾分鐘即可獲得報價,幾天內即可收到鈑金焊接零件!
NOBLE配備了最先進的鈑金焊接設備和尖端技術,讓我們能夠輕鬆應對最具挑戰性的鈑金焊接任務。我們擁有一支技術精湛、經驗豐富的焊工團隊,他們對各種焊接技術和工藝有著深入的了解。無論是複雜的金屬加工、結構焊接或維修,我們的專家都能為每個專案帶來無與倫比的精湛工藝。
常見問題
- 我們可以將不同類型的金屬焊接在一起嗎?
是的,我們可以。例如,只要方法得當,我們可以焊接鋼和銅。但我們需要選擇合適的焊絲。
- 為什麼焊接部件有時會彎曲?
焊接過程中加熱和冷卻不均勻會導致應力產生。這種應力會使金屬部件彎曲或變形。
- 焊接前需要清洗金屬嗎?
是的,我們應該清除鏽跡、油污和氧化皮。乾淨的表面有助於形成更牢固、更緊密的焊接。







