
引言
走進任何一家機械加工車間,你會看到流水線上生產的零件。有些零件完美契合,有些則只能報廢。而造成這種差異的往往不是操作員或機器,而是固定工件的那根簡單的工具。正是這塊金屬或一排銷釘決定了一切。
人們總是把這兩個字混用。一會兒叫它夾具,一會兒叫它固定裝置。在日常對話中,似乎沒什麼差別。但在工程領域,這卻至關重要。它們並非同一回事。一句話概括:夾具用於引導切削刀具,而固定裝置用於將工件固定到位。這就是它們之間的全部區別。
我們將進一步講解。您將了解每種設備是什麼,它們之間的區別,它們的基本設計規則,您在生產車間會看到的不同類型,以及它們在現代自動化製造中的應用。
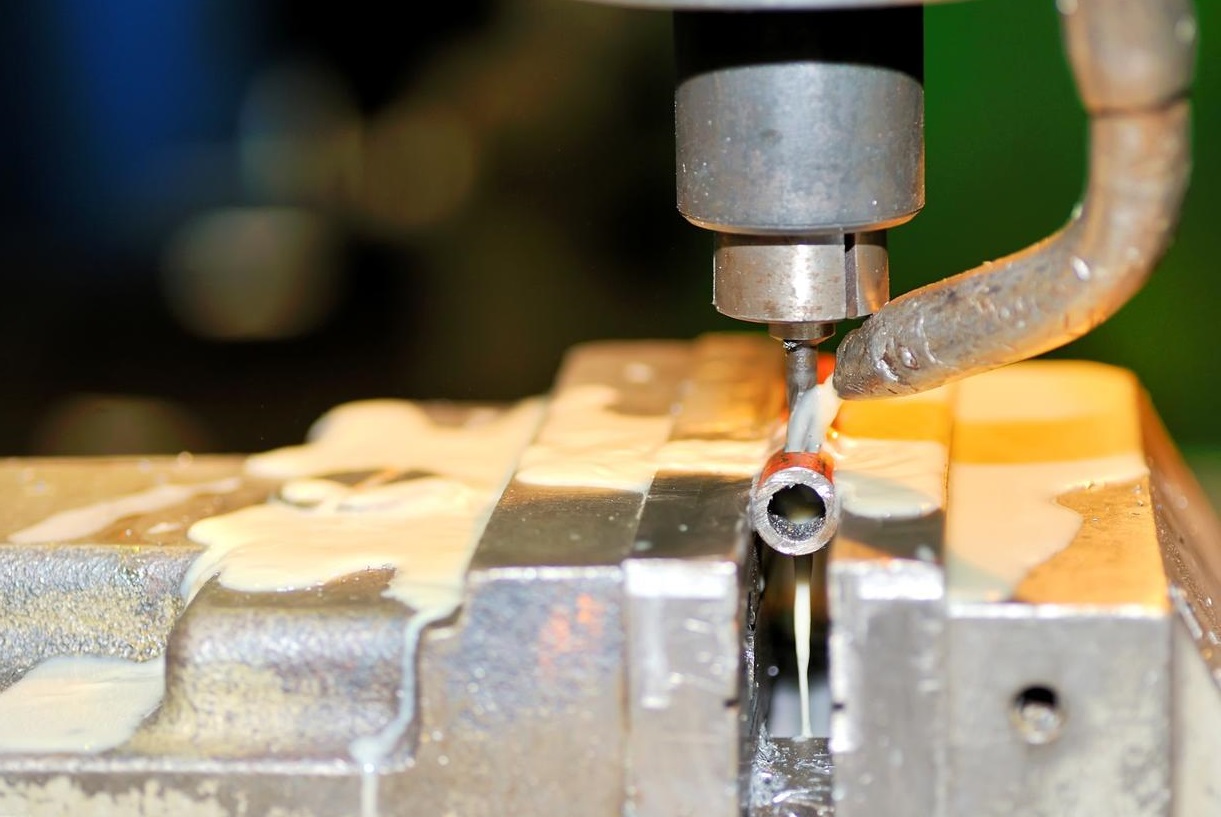
什麼是夾具? (用於引導工具)
夾具的關鍵在於控制。不是控制工件,而是控制你手中的工具或主軸上的工具。
定義:夾具是一種控制切削刀具運動方向的裝置。它起到導向作用。
想像一下用手鑽孔。鑽頭會跑偏,在金屬表面滑動。結果要麼孔的位置不對,要麼鑽頭斷了。夾具就能解決這個問題。它的主要功能是提高精度和重複性。它每次都能引導工具精確地鑽到工件上的位置。零件一和零件一百的孔的位置完全相同。
你要找的關鍵部件是襯套。這些是壓入夾具中的硬化鋼套。鑽頭穿過它們。襯套承受磨損,而不是夾具本體。它就像鑽頭的導孔,防止鑽頭在進入材料時發生偏移。
你會發現夾具最常用於鑽孔作業,也用於將孔擴至精確尺寸,以及攻牙。任何需要用手動工具或旋轉刀具重複擊打同一位置的作業都需要使用夾具。
夾具通常比工裝更輕便,可以拿起來,也可以在車間內移動。有時需要用夾具將工件夾緊,有時工件則被夾在夾具內部。夾具會隨工具一起移動。
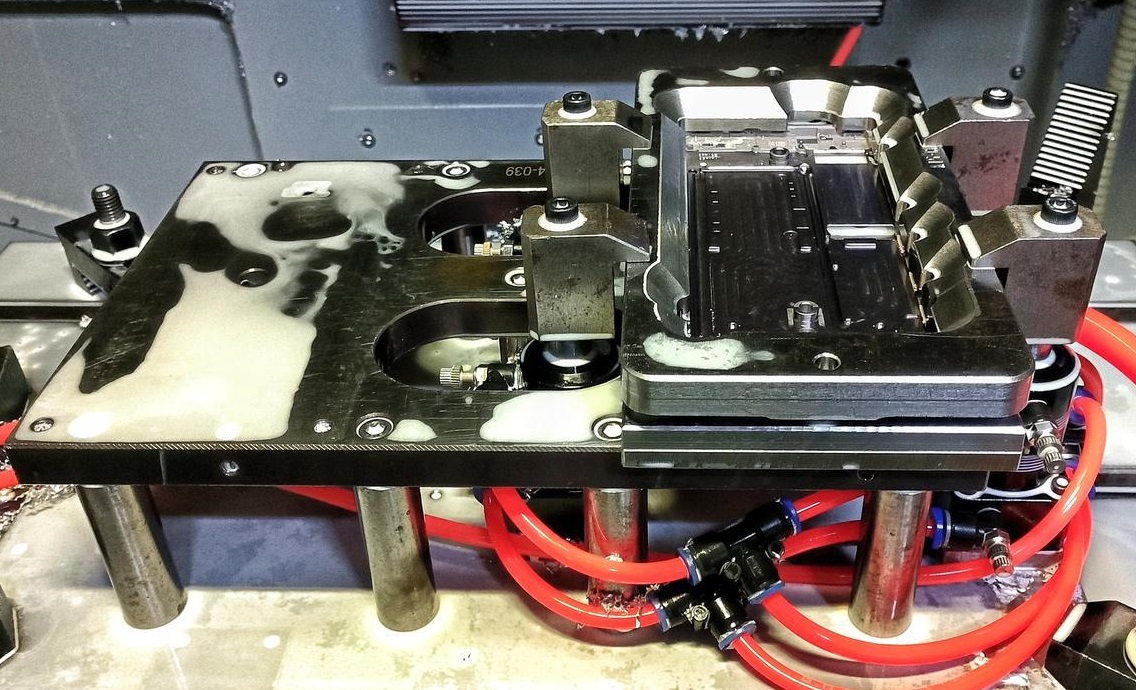
什麼是夾具? (用於固定工件)
夾具的概念很簡單,但實際操作起來卻很難。它的作用就是固定工件,僅此而已。
定義:夾具是一種用於定位和支撐工件的裝置。它的作用是防止工件移動。僅此而已。
首要任務是對抗機器的切削力。切削力非常強大。銑刀甚至能將零件從不牢固的夾具中拉出來。夾具必須能夠抵抗這種力,將零件牢牢固定住,抵禦這些切削力。
這與夾具的關鍵區別在於:工裝夾具本身並不會引導刀具,刀具的移動由工具機完成。在手動銑床上,操作員移動工作台;而在CNC機床上,電腦控制各軸的運動。工裝夾具則固定在原地,剛性且不動,提供穩固的基礎。它的全部作用在於精確定位並牢固夾緊工件。
夾具無所不在。銑床使用夾具。焊工使用夾具來固定組件。裝配線使用夾具來定位零件,以便工人或機器人操作。研磨作業使用夾具。檢測實驗室使用夾具將零件送至感測器或三坐標測量機探頭處。
夾具結構堅固,需要足夠的重量和剛性。它們直接用螺栓固定在工具機工作台上,不會移動。工件送到夾具前,夾具將其牢固固定。
夾具與工裝:並排比較
把它們放在一起比較,差異就顯而易見了。
| 獨特之處 | 夾具 | 夾具 |
| 功能 | 引導切割工具。 | 牢固地固定工件。 |
| 工具聯絡方式 | 該工具透過襯套與夾具接觸。 | 該工具不會接觸夾具。 |
| 建設 | 結構更輕,包含硬化襯套。 | 結構厚重堅固,確保穩定性。 |
| 典型操作 | 鑽孔、攻牙、擴孔。 | 數控銑削、焊接、組裝和研磨。 |
記住這個方法很簡單,只需要兩個字。
夾具導軌。夾具固定裝置。
就是這樣。如果它是用來引導工具的,那就是夾具;如果它是用來固定零件的,那就是工裝夾具。名稱已經說明了它們的功能。
深入探討:選址的「3-2-1」原則
讓我們深入探討一下。 3-2-1 規則不僅僅是一個建議,它是所有優秀夾具設計的基礎。如果這個規則錯了,你的零件就無法重複生產。
空間中的每個物體都想移動。它有九種移動方式。有直線移動-上下、左右、前後。其他六種呢?等等,這個計算有誤。讓我來修正一下。
一個零件其實有六個自由度。三個平移自由度:沿著 X、Y 和 Z 軸移動。三個旋轉自由度:繞 X、Y 和 Z 軸旋轉。總共六個自由度。 3-2-1 方法使用六個接觸點來控制所有六個自由度。
擊穿
三(主要數據)
在底面上放置三個點。這構成一個平面。這樣可以阻止三件事:向下移動(Z軸平移)、繞X軸旋轉和繞Y軸旋轉。零件不會搖晃。三個點,阻止三種運動。
兩個(次要基準)
在零件的一側設置兩個點,形成一條直線。這樣可以阻止兩種運動:橫向移動(X軸平移)並繞Z軸旋轉。零件既不能橫向滑動,也不能在桌面上旋轉。兩個點,兩種運動都被阻止了。
一(第三紀元)
將一個點抵住相鄰邊。這是一個單點接觸。這樣就能阻止最後一個動作:向前或向後移動(Y軸平移)。一個點,一個運動就停止了。
這種模式為何重要
三加二加一等於六。你用六個點就消除了所有六個自由度。
現在,陷阱來了。如果第七個點的位置不對,就會過度約束零件。比如說,你在第三邊放了兩個點而不是一個。如果零件的表面不是完全垂直且平整(而它們永遠不可能完全垂直或平整),第二個點就會對零件施加壓力。它要么會把零件從基準面上抬起來,要么會使零件略微彎曲。這樣一來,零件的定位就無法重複了。每個零件的安裝方式都不一樣。
3-2-1 定位法能夠確保零件位置的可重複性和穩定性,同時避免零件本身缺陷的影響。這正是我們追求的目標:每個零件都以相同的方式進入、放置和加工。
探索不同類型的夾具和工裝
工裝夾具種類繁多,每種類型都旨在解決車間生產中的特定問題。以下是您會遇到的幾種常見工裝夾具的詳細介紹。
夾具
夾具的設計會根據其需要覆蓋的零件面積而改變。
- 模板治具這些工具很簡單。就是一塊有合適孔位的金屬板。把它放在工件上,然後透過孔進行鑽孔即可。快速、便宜、高效,適合基本工作。
- 板夾具比模板更進一步。它帶有一個帶有內置支腿的底板,可以立在零件上。襯套直接安裝在底板上。它是一個獨立的組件,可直接使用。
- 盒式夾具這些夾具能將零件完全包覆起來。想像一下一個可以打開的盒子。你把零件放進去,用夾具固定好,然後在多個面上鑽孔穿過襯套。這樣就可以在不重新定位夾具的情況下加工不同的表面。
- 分度夾具專為圓形零件設計。安裝法蘭或圓形零件後,鑽一組孔,然後將夾具旋轉到精確位置,然後再鑽下一組孔。每次都能確保鑽出完美的圓形圖案。
賽程
設備以其所服務的機器或其所執行的工作命名。
- 數控銑床 賽程剛性在這裡至關重要。銑削加工非常劇烈。夾具必須足夠堅固,並牢固地夾緊在工作台上,以吸收振動並防止顫動。
- 數控車削 或車床夾具這些部件安裝在旋轉的主軸上。平衡至關重要。高速旋轉時,不平衡的夾具會導致機器解體。它們必須設計成能夠平穩旋轉。
- 鈑金焊接 賽程熱量是焊接的敵人。這些夾具在焊接過程中能保持零件對齊。它們通常包含銅製部件,因為銅耐熱,能防止焊接熔化到夾具本身。
- 裝配 賽程結構更簡單的裝置。它們能將兩個或多個零件固定在正確的位置,方便工人用螺絲、壓機或卡扣將它們組裝在一起。其目標是提高組裝速度並簡化裝卸過程。
- 檢測裝置用於品質控制。它們能將零件精確地固定在特定位置,以便量規或三坐標測量機探頭能夠偵測關鍵尺寸。它們不會切割任何零件,只是將零件呈現給檢驗員。
材質:硬模與軟模具
夾具或工裝的材料選擇取決於一個因素:它的使用壽命。這就是硬質模具和軟質模具的差別。
硬質模具
硬質模具指的是鋼製或鑄鐵模具。它適用於需要長期運作、加工數年甚至數百萬個零件的作業。這種模具必須能夠經得起這樣的考驗。
鋼製夾具能夠承受重切割,不易磨損。襯套可以更換,但主體結構保持不變。鑄鐵夾具也很受歡迎。它重量大,可以吸收振動,而且經久耐用,不易變形。
軟工具
軟模具指的是鋁、環氧樹脂或3D列印塑膠。它適用於小批量生產或原型製作。也許你只需要五十個零件。也許設計尚未最終定稿。
鋁材很常見,加工速度快,價格便宜,但容易磨損。襯套會隨著時間而鬆動。小批量生產的話,這沒什麼大不了的。
3D列印塑膠現在非常流行。你可以設計一個複雜的夾具,連夜列印出來,第二天就能使用。它不會永久耐用,但也不需要。它能完成任務,用完之後你就可以繼續做其他事了。
關於「祭祀用具」的說明
這是一個特例,在航空航太領域很常見。薄鋁蒙皮很脆弱,加工過程中容易振動變形,無法用力夾緊而不變形。
所以你要製作一個犧牲夾具。通常是一塊環氧樹脂或其他軟性材料。你在上面加工出一個與零件形狀相符的凹槽。零件就放在這個客製化的凹槽裡。然後你繼續加工,直到穿過零件到達夾具。夾具會損壞,但零件不會。用過一次就丟掉。這就是代價。你犧牲工具來保護昂貴的零件。
現代趨勢:自動化和模組化
生產車間正在發生變化,車間裡的工具也在變化。工裝夾具也無法避免自動化。以下是現代製造業的現狀。
零點夾緊繫統
這是最大的轉變。想像一下你工具機工作台上的接收器。它由一排精確排列的孔組成,並帶有鎖定機構。你的夾具則配備了與之相符的連接器。
只要將夾具放到接收器上,拉動控制桿或按下按鈕,幾秒鐘內即可夾住。精度可達微米等級。換模時間從十分鐘縮短到不到一分鐘。您可以取下夾具,換上新的,然後繼續運作。無需指示,無需掃描。只需裝載即可開始。
液壓/氣動夾具
別再用T型扳手了。現代的固定裝置都用強力夾鉗。
液壓夾具可施加巨大而穩定的力。只需撥動開關,即可夾緊工件。操作人員不會感到疲勞,也無需猜測夾緊程度是否合適。
氣動夾具速度更快,但動力稍弱。非常適合用於組裝夾具,在這些夾具中,零件需要被固定,但不需要進行高強度加工。
更妙的是,這些功能與機器循環完美契合。數控系統可以發出訊號,自動控制夾具的開合。操作員只需裝載零件,機器即可完成其餘工作。
模組化夾具
這就像組裝玩具一樣。你購買一套標準組件:底板、定位塊、夾具、墊片和銷釘。
需要為新零件製作夾具?用套件自行組裝即可。用它完成一次生產。然後拆下來,把同樣的部件用於下一次生產。
無需昂貴的客製化加工,也無需閒置的專用夾具。只需可重複使用的組件,即可適應各種需求。這既節省成本又節省空間。對於小批量生產或小型加工車間來說,這幾乎是最佳選擇。
經濟學原理:為什麼要費心打造好的工具?
成本與時間節省
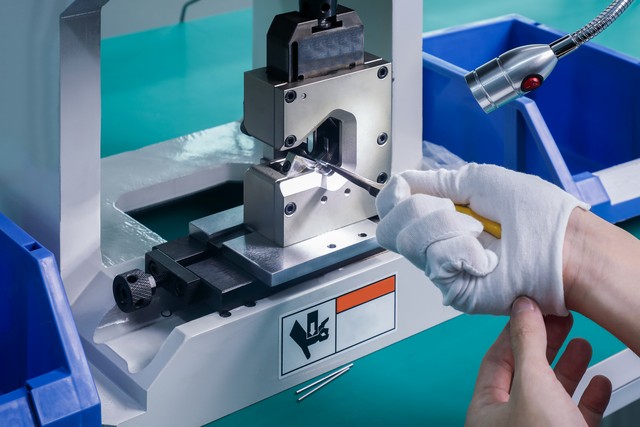
你可能會看到燈具的價格標籤後猶豫不決。一塊金屬塊加幾個夾子就要一千五百美元?這價格似乎太貴了。但當你把它放在地上時,情況就完全不同了。
簡單算算這活兒:一千個零件。不用夾具的話,每個零件的安裝和校準需要十分鐘,總共一萬分鐘。以每小時五十美元計算,大約需要167個工時。總人工成本:8,350美元。
現在加上夾具。預付1500美元。但每個零件的安裝時間縮短到1分鐘。總共1,000分鐘,大約17小時。人工費:850美元。
把固定裝置的成本加到人工費裡,總共是 2,350 美元。相比之下,如果沒有固定裝置,總成本是 8,350 美元。固定裝置一次就能省下 6000 美元。而且你還可以把固定裝置用在下一個項目上。
這就是經濟學原理。
質量保證
夾具的使用使操作員無需參與精度控制流程。無需再目測邊緣,無需再逐一標記零件。零件放入夾具,夾具安裝到機床上,完成。
第一部分正確。第一百部分完全相同。第一千部分兩者配對。互換性並非僥倖,而是設計之初就已實現。廢料減少,返工消失,客戶信心提升。
安全指引
這比金錢更重要。一個好的安全措施能保護雙手免受傷害。
想像一下銑刀以每分鐘 10,000 轉的速度旋轉。你絕對不想靠近它。使用液壓或氣動夾具意味著你只需裝上工件,後退一步,然後啟動加工程序。剩下的工作都由機器完成。無需用手扶住工件,也無需將手伸入危險區域。
焊接夾具也是如此。高溫表面、火花、煙霧。夾具將所有部件固定到位,操作人員的雙手始終保持安全距離。
設計中消除了夾點,避免了鋒利的邊緣。該夾具既是生產工具,也是安全裝置。僅憑這一點,就物有所值。
結語
讓我們把這些都總結起來。差別很簡單,但卻至關重要。
夾具導引刀具,工裝夾具固定工件。這一個概念就將工件夾持方式劃分為兩個截然不同的領域。
我們已經講解了基本原理。 3-2-1定位原則可以防止零件移動,同時避免過度約束。不同的夾具類型——模板式、平板式、箱式、分度式——可以應對不同的鑽孔挑戰。不同的夾具適用於不同的工具機—銑床、車床、焊接機、組裝機和檢測機。材料的選擇取決於產量:大量生產使用硬鋼,小批量生產使用軟鋁或印刷塑膠。
現代趨勢改變了它們的使用方式。零點定位系統可在數秒內更換夾具。液壓夾具可減輕操作人員的疲勞。模組化組件讓您無需客製化加工即可進行建造和重建。
經濟效益顯而易見。一套好的夾具只需一次生產就能收回成本。它能消除人為錯誤,確保零件可互換,並保障人員安全。
最後一點。如果你從事機械加工、製造工程或產品設計,你必須明白這一點:合理的刀具設計並非無關緊要的細節,而是捷徑,是實現盈利和精度的直接途徑。刀具設計正確,其他一切都會迎刃而解。
為什麼選擇NOBLE? 精密加工 需求
現在你理解了理論。你知道夾具如何導向,工裝如何固定。你明白了正確的工件夾持如何提高精準度和利潤。下一個問題很實際:誰來製造零件?
這就是NOBLE的優勢所在。我們將這裡討論的理念運用到日常生產中。複雜的幾何形狀、嚴格的公差、難以加工的材料,我們都能輕鬆應付。
我們的核心能力
我們專注於為高要求產業提供精密數控加工服務,包括多軸銑削、瑞士型車削以及複雜幾何形狀的零件加工。我們擁有先進的設備和豐富的經驗,能夠將您的設計變為現實。從原型製作到大量生產,我們都能勝任。
質量認證
認證很重要。它們不是牆上的裝飾品,而是流程的證明。
ISO 9001:2015 是我們的基石。它意味著我們擁有一套行之有效的品質管理系統。我們追蹤每一個環節,並持續改進。對於工業應用而言,這確保您每次發貨都符合標準。
ISO 13485:2016 更進一步。這是醫療器材標準。它意味著我們了解受監管的行業。可追溯性至關重要。風險管理貫穿每個環節。如果您的產品最終會用於患者,那麼這項認證就意義重大。
諾布爾優勢
這就是我們的獨特之處。我們不僅擁有深厚的技術知識,而且執行力精湛。您剛才了解到的關於工件夾持、定位和夾緊的原理—我們每天都在實務上運用。我們設計夾具,我們製造夾具,我們運用夾具來確保您的零件加工精準無誤。
理論固然重要,但執行才是關鍵。在NOBLE,我們兩者兼備。
常見問題
一個裝置可以既是夾具又是固定裝置嗎?
雖然很少見,但確實存在。箱形夾具就是一個典型的例子。它像工裝一樣將零件包裹起來並牢固地固定住。但它也帶有襯套,可以引導鑽頭穿過多個表面。因此,它兼具這兩種功能。大多數設備只用於一種用途。箱形夾具就是一個例外,正好證明了這條規則。
我需要固定裝置嗎? 3D印刷?
並非指印表機本身。這台機器逐層建造零件,無需切削力。也無需任何夾具固定。
但也要考慮後處理。如果需要在列印零件上鑽孔或加工特徵,那麼確實需要夾具。列印零件的形狀可能很奇特。如果沒有訂製夾具,在進行二次加工時固定零件既費力又容易出錯。
夾具和模板有什麼差別?
模板是最簡單的夾具。它就是一塊有孔洞或邊緣的板子。將其放在零件上,然後沿著孔洞或邊緣進行描繪或鑽孔。
夾具更先進。它有支撐腳可以支撐工件。它有襯套可以精確地引導工具。它可能還有夾具來固定自身。模板起到導向作用。夾具不僅起到導引作用,通常還能自動定位。
我該如何在軟軟之間做選擇? 硬模具?
查看數量和時間軸。
當您需要快速生產零件時,可以選擇軟性模具—鋁、3D列印塑膠、環氧樹脂。例如製作原型、小批量生產或進行設計迭代。這種方法成本低、速度快。雖然它會磨損,但您不需要它很長時間。
當生產規模達到數千件零件,設計方案確定,且需要夾具經久耐用時,應選擇硬質模具-例如鋼製或鑄鐵模具。雖然前期投入較高,但從長遠來看,其耐用性和精準度優勢能夠帶來更高的回報。







