
是什麼 面銑 過程?
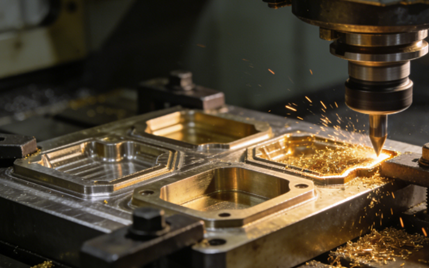
端面銑削是一種機械加工方法,它使用旋轉銑刀對工件表面進行切削。切削過程的主要目的是加工出一個光滑平整的平面,並確保平面垂直於刀具的旋轉軸線。
端面銑削的核心製程是將銑刀安裝在垂直於主軸的平面上,其圓周和端面上的多個切削齒同時參與切削。工件通常固定在工作台上,由旋轉的銑刀進行加工。
面銑加工技術的類型
通用端面銑削
普通端面銑削作為機械加工中最基本、應用最廣泛的製程類型,使用標準端面銑刀頭進行操作。
一般端面銑削通常配備方形或圓形刀片,透過在軸向和徑向方向上的輕微重疊運動來實現對加工表面的完全覆蓋。
如果需要對材料進行粗加工或半精加工,通常會採用端面銑削來建立基準面。此方法加工效率高,但獲得的表面光潔度通常不是最佳。
精密銑削或高進給銑削
高進給銑削製程採用具有特殊小主偏轉角的銑刀。其核心特徵是每齒進給量都非常高,但切削深度卻很淺。
精銑或高進給銑削非常適合加工薄壁零件。雖然切削深度較小,但極高的進給速度使得金屬去除率非常可觀,同時還能獲得優異的表面質量,使其成為高效精加工的理想選擇。

重型面銑削
重型面銑採用堅固耐用的銑頭,即使在高衝擊和極端負載下也能提供穩定的切削性能。
重型端面銑削製程特別適用於鑄件、鍛造件和其他毛坯的初次粗加工,能夠以最高的效率去除多餘的材料,為後續的精加工工藝奠定基礎。
角度面銑
斜角端面銑削是一種特殊的端面銑削製程。其核心特性是使用主偏轉角不等於90度的端面銑刀進行加工。
與產生平面的標準面銑削不同,角度面銑削允許刀具以特定角度進行切削,使其成為斜面、倒角和傾斜參考平面的理想選擇。
这 M端面銑削所用材料
合金鋼
鋼材是面銑加工中最大的材料類別,涵蓋低碳鋼、高碳鋼以及各種合金鋼。它們具有優異的綜合力學性能,是最常用的加工材料。
不銹鋼
不銹鋼因其優異的耐腐蝕性而被廣泛應用。然而,它的導熱性差,在加工過程中容易硬化,因此是典型的難加工材料。
銑削不銹鋼時,必須使用鋒利的切削刀具,並配合適當的斷屑槽設計以及充分的冷卻和潤滑,以防止刀具粘連和異常快速的磨損。

鑄鐵
灰鑄鐵、球墨鑄鐵等材料也可以進行銑削加工。這些材料硬度高、脆性大,加工過程中容易產生切屑。銑削加工通常需要中等或較高的切削速度,因此對刀具的耐磨性能提出了更高的要求。
鋁合金
鋁合金是最常見的輕金屬,它質地柔軟,具有良好的塑性和優異的導熱性。然而,在銑削加工過程中,這種材料容易產生積屑瘤,並且容易黏附在刀具上。
因此,銑削鋁合金時,通常建議使用切削刃鋒利、前角較大的刀具,並採用切削速度高、進給量大的製程參數,以實現高效加工和優異表面光潔度的統一。

非金屬和複合材料
工程塑料,例如尼龍、聚碳酸酯、PEEK等,硬度低但彈性高,導熱性極差。銑削這些材料時,摩擦產生的熱量容易導致工件軟化和變形,同時毛邊的形成也是一個重要問題。
因此,加工時應採用極為鋒利的切削刀具,並採用高速、淺切削參數,同時採取有效的排屑和冷卻措施。
高效端面銑削的必備工具和設備
立銑刀
立銑刀是一種多刃切削刀具,其切削刃位於圓柱面和端面上。進行端面銑削時,通常會採用較小的軸向切削深度。
立銑刀非常適合銑削窄平面、階梯面等。它廣泛應用於多功能加工和模具精加工。
飛刀
飛刀通常指的是簡易的自製端面銑削裝置。其結構是在刀柄末端安裝一個或兩個可轉位刀片。它非常適用於單件或小批量生產、維修車間或加工大型工件上的局部凸台。
由於涉及的切削刀片稀少且不對稱,飛刀的平衡性和剛性相對較差,其切削效率和表面光潔度通常不如標準面銑刀。
殼式磨機
殼形銑刀是最典型、最常用的標準面銑刀之一。
殼式銑刀是製造業中銑削大型平面最常用的工具。典型應用包括:加工工具機床身、箱型零件的配合面、模具的基準面、大型板材零件的上表面,以及任何其他需要高效率取得平面的場合。

A面銑削製程的優勢
高加工效率
面銑刀通常直徑較大,加工寬度較寬,並且配備多個切削齒同時參與切削,因此金屬去除率非常高。
在粗加工階段,端面銑削可以採用較大的切削深度和較高的進給速度,快速去除工件表面的大量多餘材料,為後續工序奠定基礎,並顯著縮短零件的整體加工時間。它是高效批量生產的理想選擇。

優異的表面質量
由於端面銑刀切削齒在切削過程中發生軸向和徑向重疊,每次走刀可以對加工表面進行多次修整,從而獲得光滑平整的表面。
透過選擇精細研磨的刀片,調整合理的切削參數,並使用高精度機床,很容易獲得非常高的平面度公差和優異的表面光潔度,甚至可以替代一些磨削工序,實現「銑削代替磨削」。
工藝靈活性
端面銑削製程具有很高的靈活性。透過更換不同主偏轉角、材料和槽型的刀片,同一台機床和刀體即可滿足從軟鋁合金到高硬度淬火鋼等各種材料的加工要求。
端面銑削不僅可以進行重型粗銑,還可以實現高速精銑,並能完成傾斜面和階梯面的加工。一次加工即可完成從粗加工到精加工的多個階段。
加工穩定性
端面銑刀具有優異的結構剛性和與主軸的牢固連接,可有效抑制加工過程中的振動和顫動。這有助於最大限度地減少工件變形,使其特別適用於加工薄壁或低剛性零件。端面銑削固有的穩定性可確保加工尺寸的一致性和可預測性。

良好的經濟效益
端面銑削主要採用可轉位刀片。刀體可以長期重複使用,只需更換成本相對較低的刀片即可。這大大降低了刀具的長期使用成本和管理成本,並提高了整體經濟效益。
D面銑削製程的優點
高機器要求
由於端面銑削,特別是重型粗銑,需要同時驅動多個切削齒來去除大量材料,從而產生巨大的切削力。
如果在功率不足或剛性差的工具機上進行強力端面銑削,很可能導致振動、刀具異常磨損,甚至損害工具機的精確度。
更高的模具成本
為了實現高效的端面銑削,需要高品質、大直徑的專用端面銑刀頭和大量的可轉位刀片。這方面的初始刀具投資相當可觀。
面銑床通常需要安裝高功率、高階的CNC工具機或加工中心,設備購買成本非常高。
僅限於平面
面銑刀的主要優點在於能夠加工開闊寬闊的表面。它們可以快速去除材料並保持表面平整。但是,當零件具有複雜的曲面、深而窄的凹槽或尖銳的內角時,刀具的性能就會受到限制。刀具通常尺寸較大,容易與工件發生干涉。因此,它無法到達所需區域,也無法有效地進行表面切削。
薄壁變形風險
加工薄壁零件、細長件或夾具支撐不足的工件時,強大的徑向或軸向切削力容易導致工件彈性變形,甚至刀具偏轉。這些問題使得保持良好的尺寸精度和平面度變得困難。在許多情況下,需要多次輕切削或採用特殊的加工策略來修正變形。
易振動和顫動
銑削寬曲面或使用長懸伸刀柄時,刀具與工件之間的接觸可能變得不穩定。這種不穩定狀態容易導致周期性振動。這種振動會影響切削平順性、表面品質和刀具壽命。
這種振動不僅嚴重降低表面質量,留下明顯的振動痕跡,而且加速刀具磨損,甚至導致崩刃,對加工精度和安全構成威脅。
面銑削與週邊銑削:主要區別詳解
| 比較維度 | 面銑 | 週邊銑削 |
| 基本定義 | 利用刀具的刀面和外緣加工出垂直於刀具軸線的表面。 | 利用圓週齒加工平行於刀具軸線的表面,例如輪廓或邊緣。 |
| 工具種類 | 端面銑刀(圓盤式刀具),刀面和外緣均裝有刀片。 | 立銑刀、板坯銑刀等,切削刃主要位於圓週上。 |
| 表面生成 | 平面(水平面、台階等)。 | 垂直牆面、槽口、曲面等。 |
| 主要目標 | 高效率生產大面積平整表面。 | 加工輪廓、凹槽或複雜的三維特徵。 |
| 應用例子 | 工具機工作台、殼體端面、模具分型面等。 | 鍵槽、齒輪齒、凹槽、零件輪廓等。 |
| 切削力特性 | 軸向力較大,將工件壓向工作台,通常較穩定。 | 徑向力較大,容易導致刀具偏轉和振動。 |
| 表面質量 | 通常能獲得更高的平整度和更光滑的表面。 | 可能會留下工具痕跡或波紋;需要精細調整才能獲得更好的表面效果。 |

常見的端面銑削問題及其解決方法
表面品質差
加工表面出現規律的振動紋;表面異常粗糙,有刮痕或粗糙不平。
解決方案
- 增強剛性:選擇更厚更堅固的刀柄;確保工件和夾具的剛性。
- 調整參數:改變切削速度、進給率或切削深度以打破共振頻率;採用非對稱切削寬度或變速切削。
刀具壽命短
刀片嚴重磨損、開裂或損壞,遠未達到預期使用壽命。
解決方案
- 最佳化參數:根據工件材質和刀片建議值選擇合適的線速度和進給速度。避免「低速輕切削」造成的摩擦。
- 處理積屑瘤:提高切削速度;使用具有正前角的鋒利刀片;增加冷卻液的潤滑性。
平坦度差
加工後的平面不平整,中間凹陷,邊緣凸起,或多次刀具加工之間有明顯的接縫。
解決方案
- 減少變形:選擇剛性較大的刀具和刀架;最佳化夾持方案,防止工件在加工過程中變形。
- 校準機床:定期檢查並調整主軸的垂直度。
毛邊和邊緣崩裂
當刀具切割工件時,工件邊緣會出現毛邊或材料崩裂。
解決方案
- 改變切割方法:在切割邊緣之前稍微降低進給速度。
- 優化切削工具:使用鋒利且具有正前角的刀片;確保切削工具始終處於良好的切削狀態,避免使用磨損的刀片。
- 增加工序:安排專門的去毛邊工序。
A面銑削製程的應用
通用機械
大型機械是面銑加工應用最廣泛的領域。它主要用於加工各種類型工具機的床身、工作台和導軌安裝面。
汽車 行業
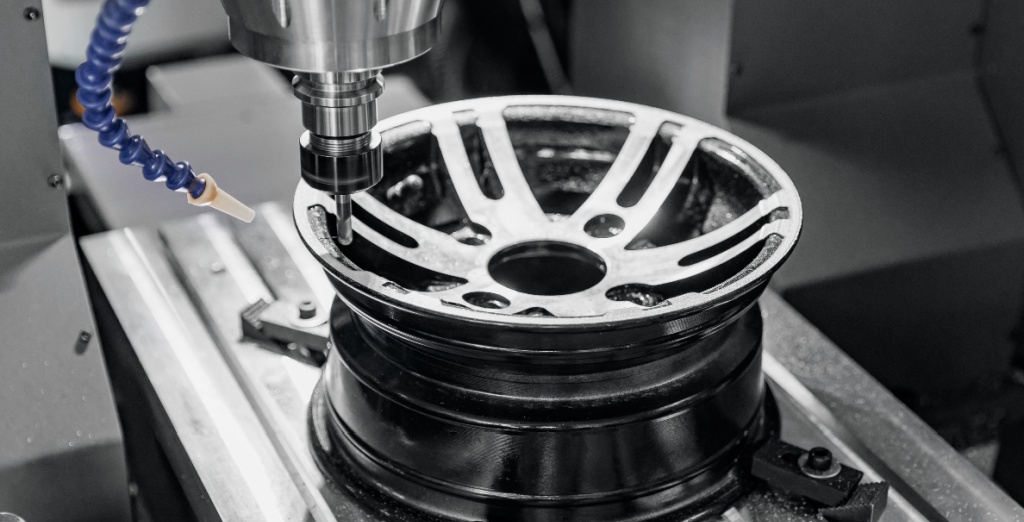
在汽車工業中,端面銑削用於加工引擎的缸體和缸蓋配合面、變速箱殼體以及底盤框架的安裝面。
在鐵路運輸中,端面銑削用於在重要的承重部件上加工出精確的平面。這些部件包括高速機車轉向架、引擎底座和其他關鍵結構件。此製程有助於確保零件在嚴苛的運作條件下保持穩定性、強度和正確組裝。
模具製造業
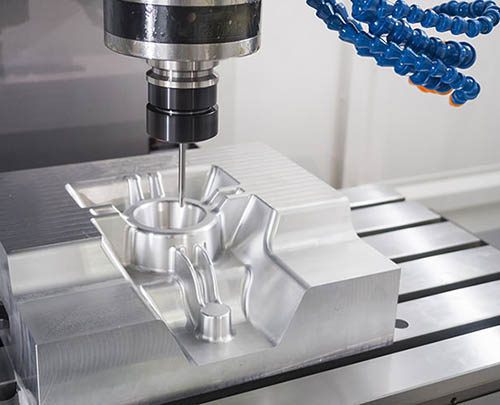
模具製造高度依賴端面銑削。端面銑削用於加工模具的分型面。該面的品質直接決定產品的精度和模具的使用壽命。
端面銑削也用於加工模架和模板的基準面。由於其對錶面光潔度、平面度和加工效率的要求極高,因此通常採用高速硬銑削技術。
航太
在航太工業中,端面銑削用於加工機翼肋條、隔間和蒙皮面板的配合面。它也應用於引擎安裝底座和太空船結構件的精密介面面。這些表面必須滿足極高的精度要求,因此該製程是航空航太生產中的重要環節。
為什麼選擇NOBLE作為您的 底妝 磨 機械加工供應商
NOBLE的端面銑削製程旨在為金屬和塑膠零件提供高精度、高效率的表面加工。我們採用先進的數控銑床,配備剛性主軸和高品質可轉位端面銑床,能夠加工出平整、光滑、尺寸均勻且重複性極佳的表面。
NOBLE 根據每個項目的材料和公差要求,選擇最合適的刀具直徑、刀片幾何形狀、切削參數和刀具策略。
NOBLE憑藉其強大的實力、穩定的加工技術和嚴格的品質檢驗,能夠處理小批量和大量生產訂單,同時確保所有零件表面品質的一致性。
常見問題
哪些材料可以用端面銑削加工?
端面銑削可加工多種材料,包括鋁、不銹鋼、碳鋼、黃銅、銅、鈦和工程塑膠。根據每種材料的硬度和可加工性,選擇合適的刀具並調整切削參數。
面銑和端銑有什麼差別?
端面銑削使用大直徑刀具加工寬而平坦的表面,主要追求良好的平面度和較高的加工效率。而立銑削則使用較小的刀具加工型腔、槽以及更複雜的形狀,主要用於工件的精細輪廓加工和精確特徵的加工。
影響端面銑削加工品質的因素有哪些?
刀具幾何形狀、主軸轉速、進給速度、切削深度、工具機剛性、冷卻液用量和工件夾緊穩定性。
端面銑削的常見應用有哪些?
面銑削廣泛應用於汽車、航太、機械、模具製造和精密零件等領域。
如何在端面銑削中獲得良好的表面光潔度?
為了獲得光滑的表面光潔度,使用鋒利的刀片至關重要。進給速度必須設定正確,且刀具在加工過程中必須保持穩定。選擇合適的刀具路徑也有助於提高加工效果。為了獲得最佳的表面質量,建議進行一次單獨的精加工,採用較低的進給速度和較淺的切削深度。







