
是什麼 S熱 M等人 B結束 過程?
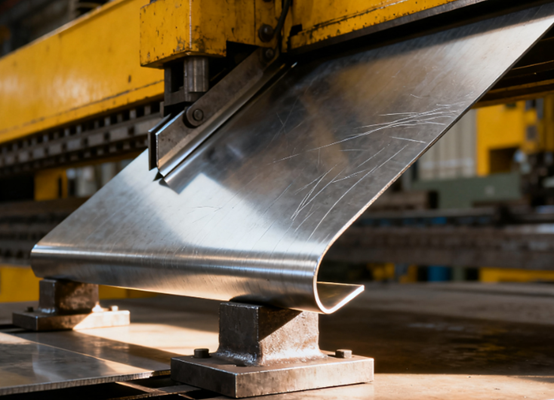
鈑金彎曲是一種金屬加工技術,主要利用彎曲機對金屬板施加壓力,使其在特定位置發生塑性變形,從而獲得具有預定角度和形狀的零件。
鈑金折彎製程通常需要用到模具,包括上模(沖頭)和下模(V形槽)。鈑金在壓力作用下被壓入下模的開口中形成折彎。折彎技術廣泛應用於各種金屬結構件的製造,例如箱體、支架和櫃體等。它具有效率高、精度高、適應性強等特點,是鈑金加工的關鍵步驟。
鈑金折彎工藝是如何進行的?
鈑金折彎製程的核心是施加外力,使金屬板材在預定位置發生塑性變形,從而形成特定的角度和形狀。此製程主要依賴於折彎機和專用模具。
用於鈑金彎曲的金屬材料
冷軋鋼板
冷軋鋼板是指在室溫下軋製的碳鋼板。冷軋鋼板具有優異的強度和加工性能,因此非常適合進行精密彎曲、沖壓和焊接等加工。
冷軋鋼板通常不需要除鏽等預處理,可以直接進行電鍍或噴漆。
不銹鋼
不銹鋼因其優異的耐腐蝕性而聞名,因為它所含的鉻元素可以在其表面形成一層緻密的氧化鉻鈍化膜。
304不銹鋼具有優異的綜合性能,適用於多種環境。 316不銹鋼由於添加了鉬元素,具有更強的抗氯化物腐蝕性能。
| 304L | 適用於焊接;具有良好的抗腐蝕性能 |
| 321 | 含鈦;具有良好的抗腐蝕性能 |
| 301 | 硬度較高;強度好。 |
鋁合金
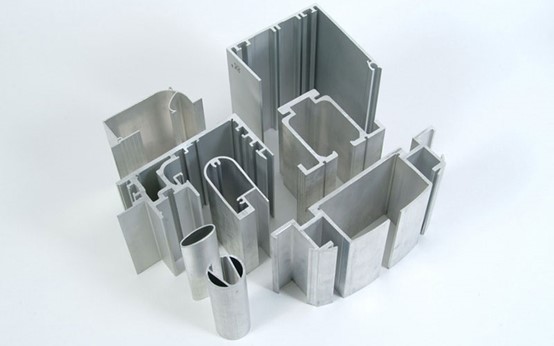
鋁是一種輕質金屬,其密度約為鋼的三分之一,這在需要減輕重量的應用中至關重要。
鋁材還具有良好的耐腐蝕性和優異的導熱導電性能。此外,鋁材還具有優異的可塑性,易於彎曲和拉伸成型。
鍍鋅鋼板
鍍鋅鋼板是透過在冷軋或熱軋鋼板表面塗覆一層鋅製成的,目的是透過鋅層為內部鋼材提供保護,並有效防止鋼板生鏽。
- 電鍍鋅鋼: 表面細膩均勻,較適合噴塗。
- 熱浸鍍鋅鋼: 鋅塗層較厚,耐腐蝕性強,但表面有鋅花。
黃銅
黃銅是銅鋅合金,擁有美麗的金黃色外觀,常用於製作裝飾部件。除了美觀之外,黃銅還具有優異的導電性、導熱性和卓越的抗菌性能。
從加工角度來看,黃銅質地柔軟,延展性極佳,非常適合複雜的沖壓和鍛造作業。
熱軋鋼板
熱軋鋼板是指在高溫下軋製的碳鋼板。與冷軋鋼板相比,其表面會有一層氧化皮,較為粗糙,尺寸精度也略差。
熱軋鋼板的優點在於其價格相對較低,而且可以提供更厚的板材和更高的結構強度。
鈑金彎曲製程的類型
折疊彎曲
折疊彎曲是透過沿著工件邊緣向上或向下折疊梁來實現的,常用於箱型和殼型零件。
優點:
- 無模痕彎曲: 不會損壞表面塗層或裝飾層。
- 精度高,重複性佳。
- 適用於大尺寸餐盤: 尤其是鋁板、薄不銹鋼板等。
缺點:
- 效率低: 適用於中小批量生產。
- 複雜結構: 折疊機構的維護成本很高。
- 不適用於厚板加工。
卷彎
輥彎是一種利用三輥或多輥板材彎曲機,透過多次彎曲,將金屬薄板逐漸彎曲成弧形、圓柱形或圓錐形零件的製程。
優點:
- 適用於大曲率彎曲: 它可以連續形成大半徑或完全圓形的部件。
- 均勻變形: 避免因一次性彎曲而造成的應力集中。
- 它可以加工厚板和大尺寸零件。
缺點:
- 角度控制比較困難: 需要多次調整滾筒間距。
- 小曲率或銳角並不容易實現。
- 設備投資成本高。
投幣
沖頭以極高的壓力將金屬板材壓入下模,使材料發生徹底的塑性變形。角度幾乎完全由模具決定。
優點:
- 極高的尺寸和角度精度: 幾乎沒有反彈。
- 尖角或特徵邊緣: 適用於精密零件加工。
- 良好的成型一致性: 角度完全由模具控制。
缺點:
- 對設備要求高: 需要大噸位壓力機。
- 模具嚴重磨損: 高壓、對模具材料要求高,以及熱處理。
- 高成本: 模具製造和維護成本很高。
氣彎
氣動彎曲的工件僅與上模的尖端和下模V形槽的兩側接觸。當沖頭向下壓時,金屬在接觸點發生彈塑性變形,形成所需的角度。
角度由沖壓行程的深度控制。
優點:
- 強大的角度調節能力: 透過控制沖頭的行程可以改變彎曲角度,從而提供很高的靈活性。
- 模具磨損低: 由於上下模具接觸面積較小,模具的使用壽命較長。
- 適應性好: 同一套模具可以加工不同角度和板材厚度的零件。
缺點:
- 低角度精度: 它極易受到反彈的影響,需要透過經驗修正。
- 更大的彎曲力: 與其他方法相比,它對設備的噸位要求更高。
觸底
沖頭將片材壓入下模V形槽的底部,使片材完全附著在模具上進行成型。在變形區會出現明顯的塑膠流動甚至壓印痕跡。
優點:
- 高角度精度: 幾乎沒有回彈,彎曲角度穩定。
- 良好的重複性: 適用於對一致性要求高的零件大批量生產。
- 優異的表面品質: 摺痕清晰,邊緣整齊。
缺點:
- 模具磨損: 接觸面積大,摩擦力明顯,應力集中。
- 頻繁更換黴菌: 不同厚度或角度的板材需要更換模具。
- 高能耗:A 需要更大的按壓力。
鈑金折彎加工製程的加工步驟
過程分析
彎曲前,仔細分析零件圖紙,確認彎曲角度、彎曲半徑、展開尺寸和方向,並檢查彎曲順序是否合理。
分析零件圖紙的目的是避免因設計不當而導致的尺寸誤差或工件干涉問題。
選擇材料
根據彎曲角度和板材厚度計算展開尺寸,考慮彎曲補償係數,然後進行材料準備。此步驟旨在確保原料的尺寸精度,並為後續彎曲工序奠定基礎。
模具準備
根據彎曲件的形狀、角度和厚度,選擇合適的上模、下模和彎管機噸位,並進行安裝調試。
模具的選擇直接影響彎曲精度和表面品質。不同厚度的板材需要搭配不同尺寸的V型槽。
預測角度和位置
操作員將工件放置在折彎機的工作台上,並透過擋塊和定位裝置確保其位置正確,並與折彎線對齊。這一步驟對折彎角度和尺寸的一致性至關重要,因此必須保持定位精度。
彎曲操作
啟動折彎機。沖頭向下壓,將金屬板壓入下模,形成所需的角度。操作員需要控制向下壓力的深度或行程,以防止翻轉或過度回彈。
在彎曲過程中,應注意材料上的力方向和壓痕的控制。
尺寸檢驗
零件彎曲完成後,使用量角器、遊標卡尺或三坐標測量設備進行測量,以確認角度、邊長和平整度是否符合設計要求。
如果在檢驗後發現產品有偏差,可以透過微調行程或模具間隙來修正。
二次彎曲和複合彎曲
對於複雜零件,需要進行多次彎曲或不同方向的彎曲。在進行二次彎曲之前,必須檢查前一步的彎曲角度是否正確,並注意防止成型零件與模具干涉。
去毛刺
工件彎曲成型後,需要移除毛邊、倒角並進行表面處理,以防止鋒利的邊緣影響組裝或使用。如果後續需要焊接、粉末塗裝或陽極處理,則去毛邊步驟對於確保外觀品質尤其重要。
最終檢驗
最終,需要對工件的尺寸、角度、平面度和外觀進行全面或隨機檢查。只有在確認其符合圖面要求後,才能進行保護性包裝。
確保彎曲部件在運輸和組裝過程中不會損壞,並保證交付成品的品質。
鈑金彎曲製程的優勢
鈑金折彎作為鈑金加工中最廣泛應用的成形製程之一,具有許多優勢。它不僅能保證結構強度,還能兼顧生產效率和成本控制。
高精準度
現代數控折彎設備能夠精確控制折彎角度、位置和壓力,折彎誤差通常控制在±0.5°以內,確保了零件尺寸和形狀的一致性,滿足精密組裝的要求。
高生產效率
鈑金折彎製程操作簡便,週期短。尤其是在使用數控折彎機時,透過程式控制可以實現多次連續折彎,大大提高生產效率。該工藝既適用於批量生產,也適用於小批量生產。
靈活性
透過更換模具或調整行程參數,鈑金折彎機可以加工不同形狀、角度和板材厚度的零件。同一台設備可適應多種產品,適用於多品種、小批量客製化生產模式。
高材料利用率
彎曲主要透過塑性變形實現形狀變化,不會產生大量切割廢料,材料利用率高,節省原料成本,符合綠色製造理念。
高表面質量
彎曲過程中,材料表面無明顯損傷,保持良好的光滑度,可直接進行後續噴塗、陽極氧化或焊接等工序,減少返工步驟。
應用範圍
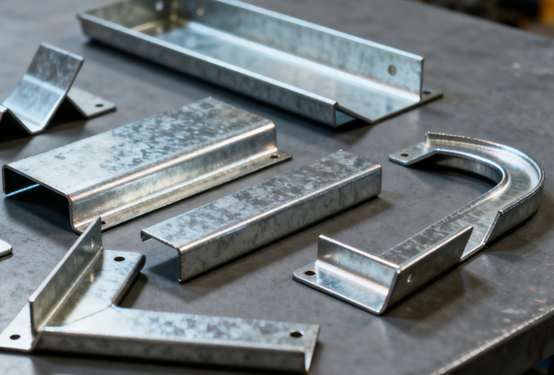
彎曲技術適用於各種金屬板材,如碳鋼、不銹鋼、鋁、銅等,廣泛應用於電子、電器、汽車、機械設備和建築等行業。
鈑金彎曲製程的缺點
材料特性限制
不同金屬的延展性、強度和彈性差異很大,這很容易影響彎曲角度和尺寸精度。
例如,高強度鋼或硬鋁在彎曲時容易開裂,而軟金屬可能會出現過度變形或不均勻的摺痕。
迴彈效應
金屬彎曲後會發生彈性恢復現象,導致實際角度過大或過小。
特別是對於高強度材料和大彎曲半徑而言,回彈控制的難度更高,需要透過經驗或補償過程進行修正。
複雜彎曲
當板材厚度較大或彎曲角度複雜時,對成形力的要求顯著增加,對模具和設備的噸位要求較高,容易出現彎曲線偏差、開裂或壓痕等問題,使成形過程更加困難。
高技能要求
彎曲角度的控制、模具的選擇和順序的安排都需要操作人員具備豐富的經驗;否則,可能會出現變形不均勻、角度偏差或工件干涉等問題。
鈑金彎曲製程的應用
電子行業
鈑金廣泛應用於機箱、伺服器外殼和配線箱等產品的製造。這類產品對尺寸精度和散熱性能要求較高。鈑金結構能夠有效保護內部電子元件,並且便於維護和安裝。
- 網路機櫃
- 工業計算機機殼
- 配電箱
- 屏蔽罩
通信設備
鈑金加工可用於製造 5G 通訊基地台外殼、網路機架、路由器外殼等。
金屬板結構具有優異的電磁屏蔽性能,能夠滿足通訊設備對防塵、防潮和抗干擾的要求。
汽車產業
鈑金用於製造車身面板、底盤支架以及摩托車和電動車等的殼體。透過鈑金彎曲和焊接工藝,可以實現高強度和輕量化的結構設計。
- 車門、引擎蓋、後車廂蓋
- 車架和底盤部件
- 電池托盤
家用電器
鈑金製造廣泛應用於冰箱、洗衣機和空調等產品的外殼和內部支架。
鈑金零件可以實現精確的外觀和較高的組裝精度,同時還具有優異的散熱性和防護性能。
- 冰箱側板
- 洗衣機外殼
- 空調室外機的外殼
NOBLE:您值得信賴的鈑金製造服務供應商
我們提供客製化鈑金折彎服務,以極具競爭力的價格超越客戶預期。從原型設計到鈑金折彎製造,我們憑藉著經驗豐富的團隊和先進的生產設備,確保您收到高精度、性能穩定的鈑金折彎零件。幾分鐘內即可獲得報價,幾天內即可收到鈑金折彎零件!
NOBLE已通過ISO 9001:2015和ISO 13485-2016認證,確保為客戶提供高品質的原型和生產零件。成熟先進的金屬折彎設備和經驗豐富的技術人員,為快速原型製作和生產提供精準、高品質的金屬折彎服務。
常見問題
如何控制鈑金彎曲過程中的回彈?
可以透過增加彎曲力、採用底部壓印或沖壓方法、調整模具角度或透過數控編程進行補償來最大限度地減少回彈。材料選擇對回彈行為也起著關鍵作用。
鈑金彎曲中常見的挑戰有哪些?
常見問題包括回彈、彎曲線處開裂、模具磨損以及多級彎曲中的尺寸誤差。合適的模具、材料準備和角度補償有助於避免這些問題。
哪些行業通常會用到鈑金彎曲?
此製程廣泛應用於汽車、電子、家用電器、電信、航空航太和工業機械等領域,主要用於外殼、支架、殼體和結構部件。
如何輕鬆彎曲金屬薄板?
要輕鬆彎曲金屬薄板,請先標記彎曲線,然後用夾具牢牢夾緊,並使用折彎機或台鉗施加穩定的壓力。對於較厚或需要精確控制的零件,請使用數控折彎機,以便更精確地控制角度和半徑。
鈑金彎曲加工的主要方法有哪些?
最常見的彎曲類型包括空氣彎曲、底部彎曲、壓印彎曲、折疊彎曲和輥彎。每種方法在模具設定、彎曲精度和所需力方面都有所不同,製造商可以根據材料厚度和設計複雜程度進行選擇。







