
什麼是 M等人 Die C阿斯汀 製作?
金屬壓鑄是一種金屬鑄造製程。其本質是將熔融金屬在高壓下注入到經過精密設計的金屬模具中,然後冷卻凝固,最終形成預定形狀和尺寸的鑄件。
壓鑄製程主要依賴三個核心要素:壓鑄機、壓鑄模具和壓鑄合金。金屬壓鑄的特點是利用高壓高速將金屬材料注入模具,這使得壓鑄能夠高效、大批量地生產結構複雜、壁薄、尺寸精確、表面光滑的金屬零件。
壓鑄技術起源於19世紀初。 1838年,一位名叫布魯斯的美國人發明了第一台用於印刷鉛字的手動活塞式壓鑄機。
20 世紀初,鋁合金壓鑄技術的成功應用促進了汽車產業的發展,標誌著現代壓鑄技術的真正開端。
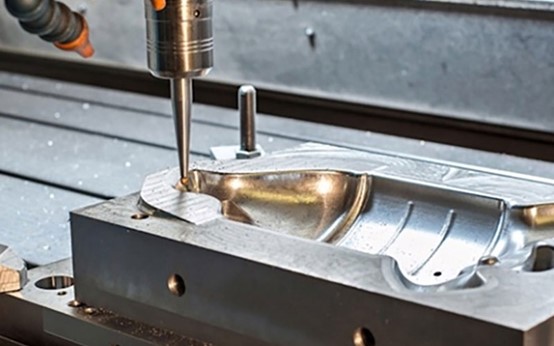
金屬壓鑄生產是如何進行的?
模具準備
壓鑄開始前,需要先安裝模具並預熱。然後,清理型腔並噴灑脫模劑。
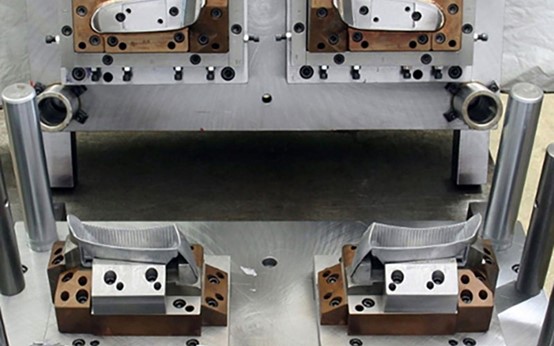
脫模劑有助於鑄件脫模,還能冷卻模具。模具準備好後,壓鑄機驅動動模與定模緊密貼合,並施加巨大的鎖模力,防止熔融金屬溢出。
材料鑄造
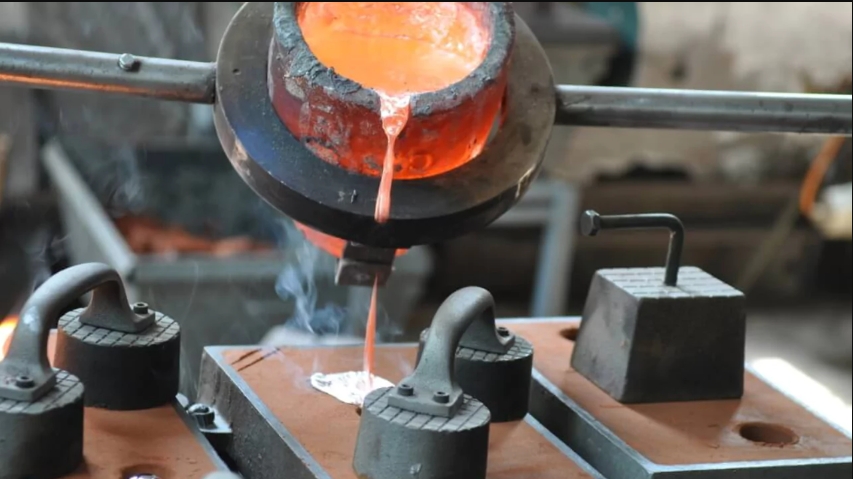
壓鑄模具準備好後,將特定合金在爐中加熱至熔融狀態,並保持成分均勻。然後,用量匙從爐中取出所需量的熔融金屬,並將其平穩地倒入封閉的注射套筒中,準備進行注射。
注塑工藝
壓鑄機的沖頭以極高的速度前進,瞬間將套筒內的熔融金屬壓入密封的模腔中。熔融金屬在幾百分之一秒內即可充滿整個模腔,從而確保對薄壁和複雜結構的精確複製。
散熱
熔融金屬充滿型腔後,沖頭不會立即後退,而是繼續保持巨大的壓力。這個階段稱為保壓。它迫使正在收縮和凝固的金屬獲得額外的補充,從而減少內部縮孔和缺陷,並提高鑄件的密度。
彈射
模具在壓力下保持一段時間,鑄件基本定型後,模具閉合機構打開模具。
模具內的頂出機構在頂出缸的驅動下向前移動,平穩地將成型的鑄件推出模具,完成脫模過程。
裝飾帶
壓鑄成型的鑄件通常帶有額外的材料邊緣,例如澆口和排氣槽。這些材料邊緣需要手工或使用設備切除,並進行必要的表面清潔。一個鑄件清理完畢後,模具閉合,下一個壓鑄循環開始。
金屬壓鑄生產中使用的金屬材料類型
鋁
鋁是應用最廣泛的壓鑄材料。鋁重量輕,且具有良好的機械強度、耐腐蝕性以及導熱性和導電性。
鋁合金具有良好的鑄造流動性,適用於生產結構複雜的薄壁零件,廣泛應用於汽車、電子和航空航太等產業。
鋅
鋅合金非常容易進行壓鑄,可以生產出尺寸精準度極高、表面極度光滑的零件。
鋅合金具有良好的機械性能,並且可以進行各種電鍍處理。鋅合金常用於製造五金零件、玩具模型、衛浴配件、電子產品外殼等產品。
鎂
鎂合金是實用金屬中最輕的,具有很高的比強度和比剛度,並且具有優異的減震和電磁屏蔽性能。
鎂常用於對重量有嚴格要求的場合,例如筆記型電腦外殼、相機機身、汽車方向盤框架和航空航天部件。
銅
壓鑄中主要使用的銅合金是黃銅和青銅。銅具有優異的導電性、導熱性、耐磨性和耐腐蝕性。
銅的熔點很高,會對模具造成嚴重的磨損,使壓鑄製程更加困難且成本更高。銅通常用於製造需要高強度和高導電性的特殊零件,例如閥門、齒輪和電氣連接器。

金屬壓鑄生產製程類型
熱室壓鑄
在熱室壓鑄中,注射機構浸入熔融金屬中,金屬透過注射室直接注入模具。熱室壓鑄法效率高、循環速度快,因此適用於鋅、鎂、鉛等低熔點金屬的鑄造。

冷室壓鑄
在冷室壓鑄中,注射機構與爐子是分離的,熔融金屬需要手動或機械地註入註射室。
冷室壓鑄適用於鋁、銅等高熔點金屬。雖然冷室壓鑄的效率略低,但它能有效防止設備腐蝕,確保產品品質。

真空壓鑄
真空壓鑄是指在壓鑄過程中抽出空氣,以減少模腔內的氣體,從而最大限度地減少氣孔缺陷,並提高密度和機械性能。
真空壓鑄常用於對強度要求較高的產品,例如汽車結構件和航空部件。
低壓鑄造
低壓壓鑄是一種利用低壓氣體將熔融金屬從坩堝緩慢推入模具的工藝,可確保金屬填充均勻,結構緻密。
低壓壓鑄常用於生產較大的鋁製零件,例如汽車車輪和引擎缸體。

重力鑄造
重力壓鑄利用金屬本身的重量將熔融金屬注入模具,而無需外部注射。
重力壓鑄製程簡單,適用於中小批量生產,如泵體、管件、機械外殼等。
金屬壓鑄生產的優勢
三維精度
金屬壓鑄可以在一次成型過程中實現形狀複雜、精度高的產品,具有尺寸公差小、重複性好等特性。
金屬壓鑄加工的零件表面光滑細膩,可以直接進行噴漆、電鍍或拋光,大大減少了後續的機械加工和表面處理工序及成本。
生產效率
壓鑄製程週期短,可快速注塑、冷卻和脫模,特別適合大量和自動化生產。
與傳統的鑄造或機械加工方法相比,金屬壓鑄可以在相同的時間內產生一致性更高的零件,從而顯著降低單個零件的成本。
絡合物形成
金屬壓鑄可以在單一模具中形成具有複雜幾何形狀、薄壁結構和精細特徵(如加強筋、螺紋孔和嵌件)的零件,避免多次加工或組裝工序,從而實現高集成度和高結構完整性的產品製造。
機械強度
金屬壓鑄利用高壓注射,使金屬快速填充模腔並凝固。因此,壓鑄件的內部結構更加緻密,氣孔和縮孔更少,機械強度、硬度和耐磨性也更高。
經過真空壓鑄或半固態壓鑄製程處理後,零件的性能可以接近鍛造件的性能。
材料利用率
金屬壓鑄生產過程中的金屬損耗極低。澆注系統和溢流部件可在爐內重複使用,整體材料利用率可達90%以上。
與傳統鑄造方法相比,金屬壓鑄不僅可以節省原料,而且有利於環境保護和成本控制。
金屬壓鑄生產的缺點
高昂的模具成本
金屬壓鑄模具的設計和製造成本相對較高,特別是對於結構複雜或多腔模具而言,由於需要精密加工和耐高溫鋼材,因此初始投資較大。
對於小批量生產或設計變更頻繁的項目,金屬壓鑄模具成本難以攤銷,經濟效益較差。
不適用於高熔點金屬
壓鑄機和模具的耐溫極限通常只適用於鋁、鋅、鎂、銅等中低熔點金屬。
鋼、鐵等高熔點材料不能透過壓鑄成型,這在一定程度上限制了此製程的應用範圍。
高維護成本
壓鑄機及其配套系統(如液壓、冷卻、噴塗設備等)價格昂貴,維護成本高。生產過程中設備一旦發生故障,不僅會損壞模具,還會導致生產中斷,從而增加企業的維護和營運成本。
金屬壓鑄生產過程中的挑戰
孔隙率和收縮問題
氣孔和縮孔問題是壓鑄中最常見的挑戰。高速充型時,如果模腔內的空氣無法及時排出,就會被吸入熔融金屬中形成氣孔。同時,鑄件厚壁在凝固收縮過程中,如果無法得到足夠的熔融金屬補充,也會形成縮孔。
孔隙和縮孔等缺陷會顯著降低零件的機械性能和密封性能。
複雜過程參數控制
在金屬壓鑄過程中,注射速度、壓力、溫度和時間等眾多參數都需要精確匹配。即使任何一個參數出現最微小的偏差,都可能導致產品缺陷。
例如,壓力不足會導致填充不完全,而速度過快會加劇夾帶現象,這對製程控制提出了極高的要求。
變形控制
雖然壓鑄件精度很高,但脫模後鑄件的收縮以及殘餘應力釋放引起的變形仍然是需要嚴格控制的問題。
尺寸因素會影響零件的尺寸穩定性和組裝精度,進而增加後續加工或修正的成本。
金屬壓鑄生產的應用
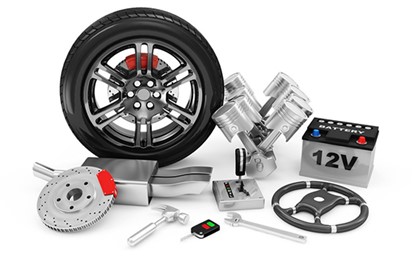
汽車產業
汽車產業是壓鑄件最大的應用市場。金屬壓鑄可用於製造引擎缸體、變速箱殼體、離合器殼體、轉向器總成、車輪以及各種支架和結構件。
壓鑄可以提供高強度、輕質的零件,滿足汽車對安全性和燃油經濟性的要求。
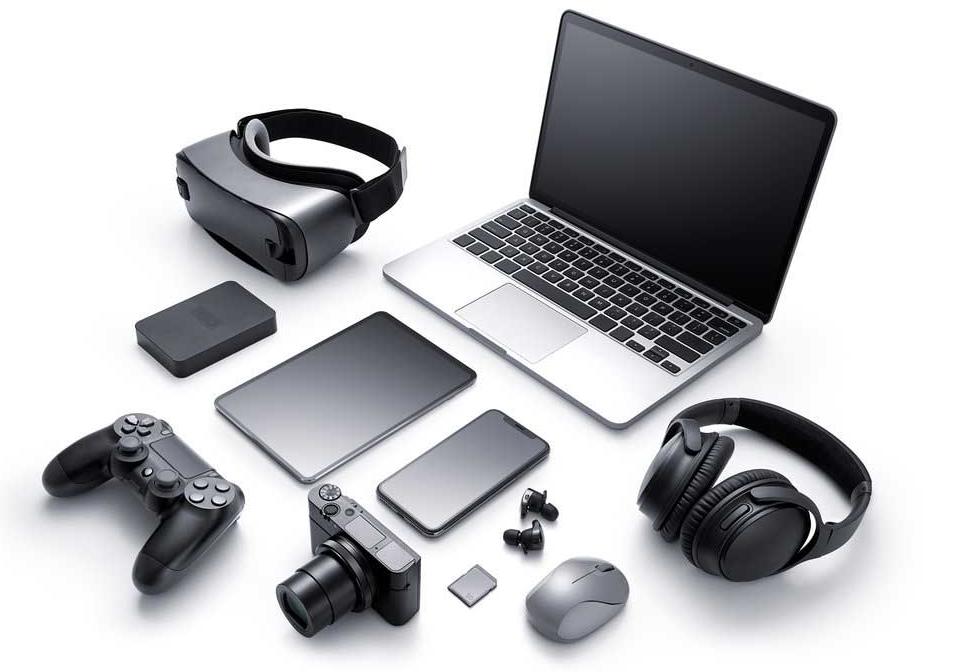
电子數碼
金屬壓鑄可用於製造電子產品,例如智慧型手機的中框、筆記型電腦的外殼、散熱器、連接器等。
壓鑄工藝為電子產品提供了優異的電磁屏蔽性能、結構強度和散熱性能,同時實現了精緻的外觀和輕薄的設計。
家用電器
許多家用電器的核心部件都是透過壓鑄技術製造的,例如冰箱的壓縮機外殼、空調的葉片、電動工具的外殼、水龍頭的閥體、門鎖和各種廚房用具。
金屬壓鑄的優點在於其耐用性、生產效率高、表面處理效果佳。
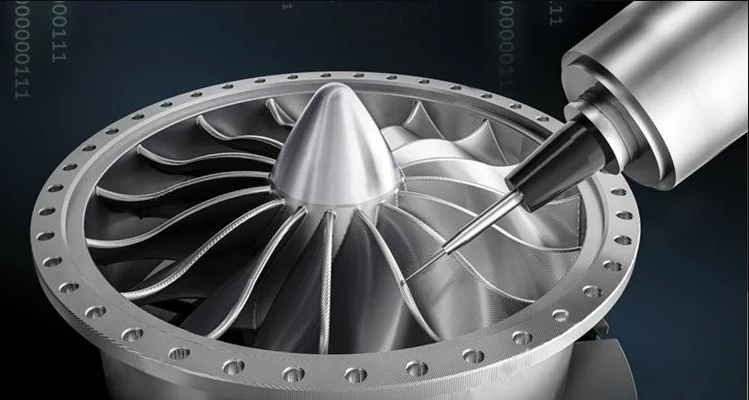
航太
航空航太領域對零件的性能要求極高。壓鑄製程被用於製造飛機引擎零件、飛彈彈艙、雷達組件以及軍用通訊設備外殼等。
金屬壓鑄通常採用高性能鋁合金和鎂合金,以滿足輕質高強的要求。
高貴 金屬壓鑄生產服務
NOBLE 是您值得信賴的一站式客製化製造解決方案,從原型設計到生產製造,我們擁有龐大的製造資源、合適的技術、精簡的流程、專家指導和完善的品質檢驗流程,將您的想法變為現實。
我們以極具競爭力的價格提供高精度、長壽命的壓鑄模具服務,結合尖端的壓鑄模具技術和先進的生產設備,我們的專家工程師致力於將週期時間縮短 50% 以上,並實現快速週轉,幾分鐘內即可獲得報價,幾天內即可獲得壓鑄模具。
- 通過 ISO 9001 和 ISO 13485 認證的工廠
- 擁有超過10年的壓鑄模具製造經驗
- 先進的設備和極具競爭力的價格
- 立即取得壓鑄模具製作報價
- 專業且免費的DFM報告
- 24/7 工程支持
- 最快3天即可交付
的常見問題 壓鑄
熱室壓鑄和冷室壓鑄有什麼區別?
熱室壓鑄適用於鋅、鎂等低熔點金屬,而冷室壓鑄適用於鋁、銅等高熔點金屬。
壓鑄件可以進行機械加工或表面處理嗎?
是的。壓鑄件可以進行二次加工,例如數控加工、陽極氧化、粉末塗裝和電鍍,以獲得更嚴格的公差或更好的美觀性和耐腐蝕性。
金屬壓鑄是否適用於 小批量生產?
傳統上,壓鑄製程更適合大量生產,經濟效益更高。然而,隨著現代快速模具製造和原型製作技術的進步,現在可以有效地生產小批量產品,尤其適用於產品測試或限量版零件。
設計壓鑄件時應考慮哪些因素?
設計人員應考慮壁厚、拔模斜度、澆口位置和冷卻佈局,以確保填充順暢和脫模輕鬆。合理的設計有助於減少缺陷並延長模具壽命。
金屬壓鑄的成本是多少?
成本取決於模具複雜程度、生產量、零件尺寸和材料類型等因素。







