
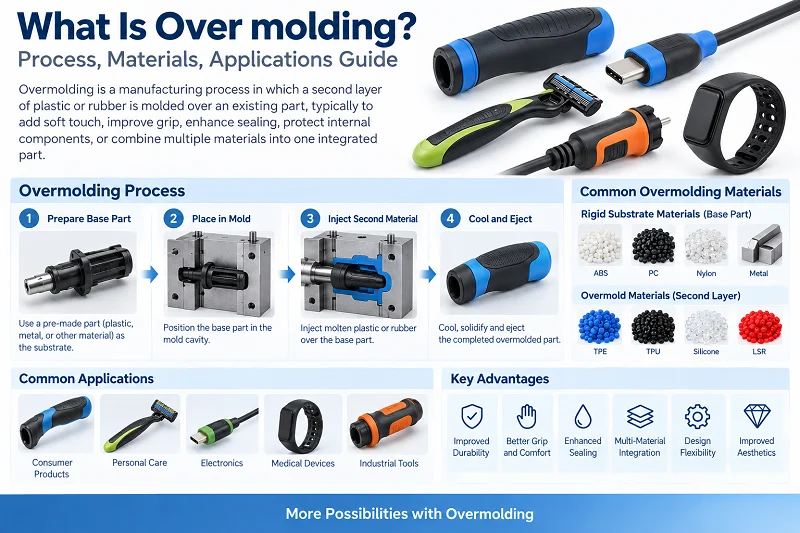
包覆成型是一种注塑成型工艺,它能将两种材料牢固地粘合在一起,每种材料各司其职。该工艺广泛应用于航空航天、智能机器人和医疗器械制造等众多新兴行业。本指南全面概述了包覆成型工艺,涵盖了工艺原理、应用领域、常用材料和具体操作,并解答您的所有疑问。

1. 什么是包覆成型?
包覆成型是一种两步注塑成型工艺。首先,用一种塑料制成一个基体,称为基材。然后,将基材放入另一个模具中,在其表面注塑一层薄薄的外层。这层外层通常是软塑料或橡胶材料。最终得到的是一个内外兼具的零件。两种材料在组合零件中通常发挥不同的作用。包覆成型工艺在许多行业中有着广泛的应用。
2. 包覆成型工艺的工作原理是什么??
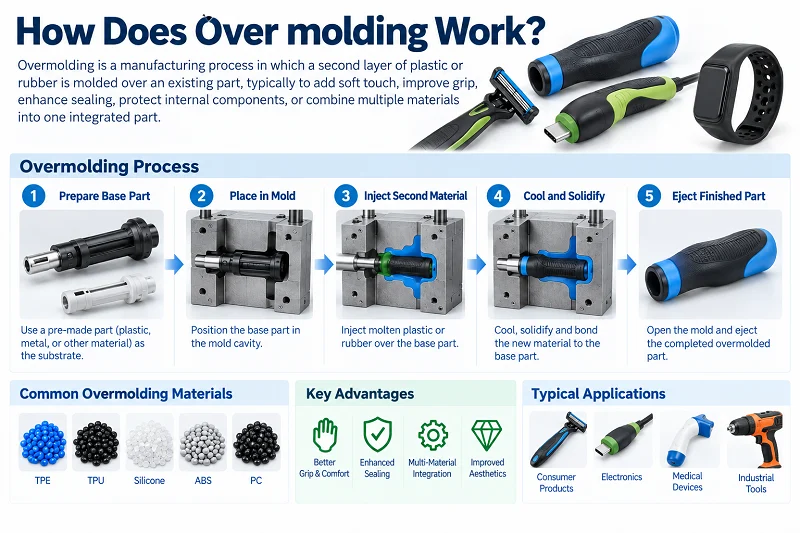
包覆成型分两步完成。
第一步:用一种塑料制作一个基础部件。这个部件称为基板。基板可以是硬塑料或金属。
第二步:将基材放入另一个模具中。然后注入第二种材料。这种材料通常是软塑料或橡胶。它会包裹住基材表面,形成一层薄薄的外层。
关键点:这两种材料必须通过化学键或机械键结合。否则,外层很容易脱落。
常见组合:硬塑料+软塑料,金属+橡胶。
最终结果:该部件兼具两种材料的优点。例如,它内硬外软,既坚固又防滑。
3. 包覆成型设计
遵循以下最佳实践有助于确保包覆成型工艺的成功。这可以生产出功能和外观俱佳的高质量产品。
- 材料兼容性。 选择粘合性好且熔点相近的材料。这样可以确保层间粘合牢固可靠。
- 粘合设计。 创建合适的表面特征、倒扣和互锁结构。这有助于模塑件与包覆材料之间的机械粘合。
- 合适的壁厚。 保持壁厚一致且合适。这可以确保材料均匀流动,并防止出现缩痕或空隙等缺陷。
- 起草角度。 拔模斜度有助于零件轻松脱模,降低零件在脱模过程中损坏的风险。
- 避免尖角。 圆角有助于防止应力集中,也有助于包覆成型过程中材料的流动。
- 在设计中加入排气孔。这样可以在注塑过程中排出空气和气体,防止出现空隙和气泡。
- 包覆成型材料放置。 注塑点应远离关键结构和边缘,以避免材料夹带或损坏。
- 模具设计。 设计模具时,应配备合适的浇口、流道和冷却系统。这可以确保材料流动均匀,并提高生产效率。
- 考虑收缩率。 考虑模塑件和包覆材料之间材料收缩率的差异。这可以防止翘曲或尺寸不一致。

4. 包覆成型材料
4.1 基材(基础材料)
基材通常是强度较高的硬质材料,用于提供结构支撑。
常见基材包括:
- 硬质塑料: 例如ABS、PC、PA(尼龙)、PBT、PP等材料。这些材料具有良好的刚性和尺寸稳定性,是包覆成型中最常用的基材。
- 金属: 例如不锈钢和铝合金。金属基材用于需要更高强度或导电性的场合,例如把手框架或连接件。
- 弹性体: 例如TPE和TPU。用于需要一定柔韧性的基材。
4.2 包覆材料(外层材料)
包覆层通常比较柔软,可以提供抓握力、密封性、缓冲性或舒适的触感。常用材料包括:
- TPE(热塑性弹性体): 最常用的包覆成型材料。触感柔软。硬度可调。与多种硬质塑料粘合性良好。
- TPU(热塑性聚氨酯): 优异的耐磨性。适用于高磨损应用。
- 硅胶(LSR): 耐高温。生物相容性好。常用于医疗和婴幼儿产品。
- 软质PVC: 成本低,但环境性能差,正逐渐被热塑性弹性体(TPE)取代。
- 橡胶: 例如EPDM和NBR。适用于需要耐候性或耐油性的场合。
4.3 材料配对的关键原则
这两种材料必须能够粘合。粘合方法有两种:
- 化学键合: 这两种材料在分子层面具有相容性,粘合强度高。例如:TPE 与 ABS 的粘合,TPU 与 PC 的粘合。
- Mechanical bonding: 外层材料通过基材表面的凸起和凹槽或倒扣进行物理锁定。
4.4 常见配对示例
| · 基质 | ·包覆成型 | · 应用 |
| · ABS | · TPE | · 电动工具手柄 |
| · 个人电脑 | · TPU | · 手机壳 |
| · PA | · 硅酮 | 医疗器械手柄 |
| · 金属 | · 橡皮 | · 减震支座 |

5. 具体包覆成型操作
5.1 手工包覆成型
手工包覆成型是最基本的方法。其工艺流程如下:
- 对基材进行成型: 首先,用一个模具将硬质基材部件成型。
- 去除基材: 将基板从模具中取出并冷却。
- 手动放置: 操作员手动将基材放入第二个模具的型腔中。
- 第二次注射: 模具闭合,注入包覆材料,使其包裹在基材表面。
- 移除已完成的部分: 冷却后,模具打开,取出最终部件。
特色:
- 需要两套模具和两台注塑机(或者一台注塑机,但需要更换模具)。
- 基材必须冷却后才能放置,因此需要等待一段时间。
- 取决于人工操作,因此一致性因操作者而异。
- 适用于小批量生产、多种产品类型或复杂结构。
优点:
模具结构简单,投资少,灵活性高。
缺点:
生产周期长、人工成本高、基材容易受到污染。
5.2 双色注塑成型
双色注塑成型是一种自动化程度更高的方法。它使用一台双色注塑机和一个旋转模具。
过程如下:
- 第一枪: 基材在模具的一个工位注入。
- 旋转模具: 模具旋转180度。基材移动到第二个工位。
- 第二枪: 在第二工位,注塑成型材料被注入到基材上,直接包裹在基材表面。
- 冷却并弹出: 成品冷却后被弹出。然后下一个循环开始。
特色:
- 基板和包覆成型在同一模具中完成,无需人工操作。
- 包覆成型是在基材完全冷却之前进行的,因此结合强度更高。
- 生产周期短,适合大批量生产。
- 模具结构复杂,投资成本高。
优点: 效率高、一致性好、粘合强度高,适用于自动化生产线。
缺点: 模具成本高,更换模具困难,不适合小批量生产。
5.3 两种方法的比较
| 比较项目 | 手工包覆成型 | 二次注塑 |
| 模具数量 | 2套 | 1套(旋转模具) |
| 人工参与 | 高 | 低 |
| 生产周期 | 长 | 强化-短期 |
| 粘结强度 | 中 | 高 |
| 合适的批量大小 | 小批量 | 大批量 |
| 模具投资 | 低 | 高 |

6. 包覆成型的优势是什么
6.1 更佳的握持舒适度和防滑性
通过在产品外层包覆一层柔软材料(例如TPE、TPU或硅胶),产品表面触感更柔软,摩擦力更大。用户握持时不易滑脱,长时间使用也能减轻疲劳。因此,电动工具、牙刷和医疗器械手柄等产品通常采用这种工艺。
6.2 更好的密封和防水性能
柔软的外层紧密贴合基材,形成有效的密封层,可防止潮气、灰尘或化学物质进入。这对于需要防水或防尘的产品非常有用,例如户外电子产品和医疗器械外壳。
6.3 牢固的纽带,难以分离
包覆层在成型过程中与基材形成化学或机械结合。其结合强度远高于后期粘合或套覆的软性材料。长期使用后,它不易剥落、脱落或分离。
6.4 零件更少,组装更简单
传统工艺需要单独制作软面罩,然后再进行组装。而包覆成型工艺将这两个步骤合二为一,减少了零件数量和组装步骤,降低了人工成本和库存管理难度。
6.5 灵活的设计,更佳的外观
可以将不同颜色和硬度的涂层包覆到基材上,从而营造出双色效果或局部软握效果,设计自由度更高,产品外观和触感也更佳。
6.6 更佳的耐用性
柔软的外层能够吸收冲击和震动,保护坚硬的内部结构,并在跌落或碰撞时起到缓冲作用,从而延长产品的使用寿命。

7. 包覆成型的缺点是什么?
包覆成型需要两套模具或一台双色注塑机,设备投资高昂。基材和包覆层必须在化学或机械性能上相容,材料选择有限,且两种材料的热膨胀系数不同,冷却后可能出现翘曲或分离现象。生产周期长,手工操作依赖人工,一致性差,缺陷件难以返工,基材和包覆层无法分离,小批量生产成本高,型号变更困难。

8. 包覆成型与嵌件成型
8.1 核心差异
嵌件成型是一种一步成型工艺。它将预制嵌件(通常为金属)放入模具中,然后注入塑料包裹嵌件。最终得到一个金属和塑料一体成型的零件。嵌件的作用包括增强强度、提供螺纹或导电功能。
包覆成型是一个两步工艺。首先,对塑料基材进行模塑。然后,将该基材放入另一个模具中。注入第二种材料,使其包裹在基材表面。最终得到的部件具有内硬外软的双层结构。包覆层能够提供抓握力、密封性或更佳的手感。
8.2 工艺比较
| 比较项目 | 嵌入成型 | 过度成型 |
| 工艺步骤 | 一步 | 两步 |
| 基板 | 金属或非塑料嵌件 | 塑料基板 |
| 外部材料 | 塑料 | 软塑料或橡胶 |
8.3 如何选择?
如果需要金属强度或导电性,请选择嵌件成型。如果需要柔软的外层以增强抓握力或密封性,请选择包覆成型。
这两种工艺也可以结合使用。首先,采用嵌件成型工艺制作带有金属嵌件的基材。然后,采用包覆成型工艺制作兼具强度和舒适手感的最终零件。

9. 哪些行业使用包覆成型工艺?
9.1医疗器械
手术器械手柄、内窥镜握柄、牙科器械等都采用包覆成型工艺来提高握持舒适度和防滑性。硅胶包覆层还具有生物相容性,能够承受高温灭菌。
9.2 电动工具
电钻、角磨机、电锤和其他工具的外壳通常采用硬质塑料基材,外覆TPE软质包覆层。这种设计具有防滑、减震和绝缘性能,从而提高了操作安全性。
9.3消费电子产品
手机壳、耳机外壳、智能手表表带等产品都采用包覆成型工艺,打造双色外观和柔软触感,同时还能提升防水防尘性能。
9.4汽车行业
方向盘、换挡杆、门把手和密封条均采用包覆成型工艺。这可以改善手感、降低噪音并增强密封性。
9.5 日常消费品
牙刷柄、剃须刀、炊具手柄、运动水壶等产品均采用柔软的包覆成型工艺,以提高舒适度和防滑性。
9.6 工业设备
控制面板、仪器手柄、工业把手等都采用包覆成型工艺来提高耐用性和操作安全性。

10. 为什么选择NOBLE作为您的包覆成型制造商
NOBLE 为包覆成型项目提供全方位支持。我们协助进行设计评审和材料选择,并提供面向制造的设计 (DFM) 反馈以改进零件设计。我们为基材和包覆成型部件制造精密模具。我们提供手动和双色包覆成型服务。我们还提供在线检测,以确保粘合质量。我们的团队能够处理小批量和大规模生产。我们保留完整的流程记录,以确保可追溯性。这符合 ISO 13485 对医疗项目的要求。从原型制作到批量生产,我们全程提供支持。
的常见问题 包覆成型:
1. 包覆成型和注塑成型有什么区别? 嵌件成型?
嵌件成型是将金属嵌件放入模具中,然后向其周围注入塑料。包覆成型则是先制作塑料基体,然后在基体上模压一层软质材料。嵌件成型是一个步骤,而包覆成型是两个步骤。
2. 什么是包覆成型?
包覆成型是一种两步注塑成型工艺。它将柔软的外层注塑到坚硬的基材上。
3. 包覆成型工艺成本高吗?
包覆成型比标准注塑成型成本更高,需要两套模具或一台双色注塑机。但大批量生产时,它可以节省组装成本。
4. 您的零件是否需要包覆成型或嵌件?
选择包覆成型工艺可获得柔软的握感、良好的密封性或更佳的手感。选择嵌件工艺可实现金属螺纹、增强强度或实现电气连接。
5. 模塑工艺有哪五种类型?
注塑成型、吹塑成型、压缩成型、旋转成型和传递成型。






