
在现代工业生产制造领域,金属焊接技术占据着非常重要的地位。它是一种通过加热、加压或二者结合,将两个或多个金属部件在原子尺度上结合在一起,形成一个整体的工艺方法。
从日常生活中金属饰品的加工到航空航天设备、船舶和桥梁的建造,都离不开金属焊接技术的支持。
 |
什么是钣金焊接?
金属焊接的基本原理是利用热能或机械力,破坏金属连接部位原子间的原有连接。然后,这些原子扩散并混合,最终形成新的金属连接,从而实现永久性连接。
焊接过程中,金属连接处被加热至熔化或可弯曲状态。此时,原子活动性增强,能够穿过不同金属部件之间的空隙相互融合。冷却后,便形成牢固的焊缝,将原本分离的金属部件连接成一个整体。
金属焊接与机械连接方式截然不同。螺栓和铆钉等连接方式很容易拆卸,连接点处的金属原子实际上并未混合。而焊接则形成永久且不可分离的连接。焊接接头的强度通常与原始金属本身相当,甚至更高。这一特性使得焊接广泛应用于需要超高强度结构的领域。
钣金焊接的优缺点
优势
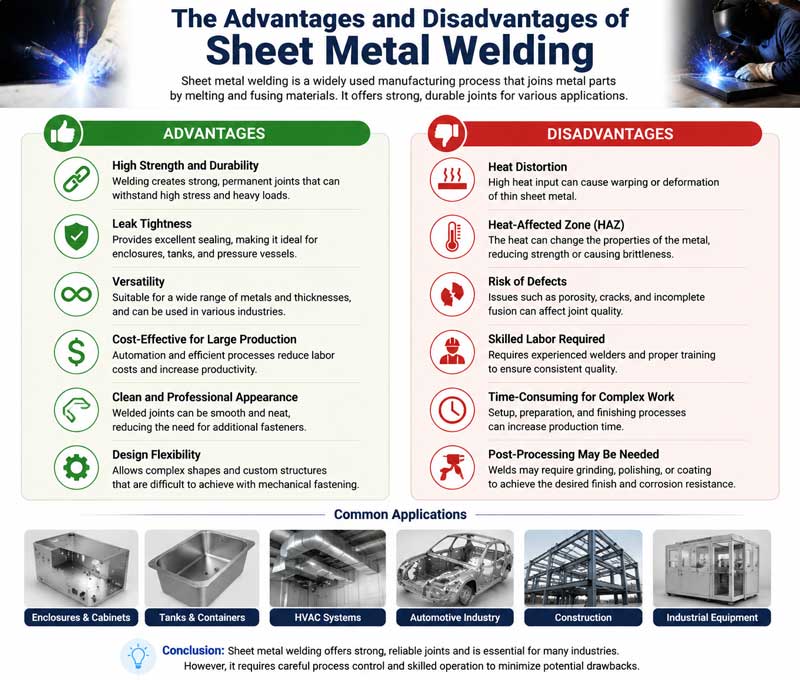
- 连接强度强: 焊接接头可以将金属原子牢固地结合在一起。其强度通常与原始金属一样高,甚至更高。这使得焊接结构具有极佳的承重能力。它们能够承受重载、强冲击和振动。
- 极佳的紧致度: 焊接接头光滑牢固,能有效防止气体和液体泄漏。这一特性使得焊接用途广泛,尤其适用于制造压力罐、管道和储罐。
用途广泛:
金属焊接适用于几乎所有种类的金属材料,包括碳钢、不锈钢、铝合金和铜合金。
同时,它还能连接不同形状和尺寸的金属部件。无论是薄板拼接、厚板对接焊,还是复杂结构的焊接,都可以通过选择合适的焊接方法来实现。
- 材料和成本节约与螺栓和铆接连接相比,焊接无需额外的连接件,可节省大量金属材料。同时,焊接工艺相对简单,生产效率高,能够有效缩短制造周期,降低生产成本。在大规模工业生产中,这一优势能够显著提升企业的经济效益。
缺点
- 焊接接头处存在应力和变形:焊接过程中,金属局部区域会经历快速的加热和冷却。这种温度不均匀的变化会在焊接接头区域产生焊接应力。当应力超过材料的容差范围时,就会导致焊接部件变形,甚至产生裂纹。变形后的后续修正和修复工作增加了生产成本和工序。
- 对操作技能要求高:焊接质量直接取决于操作人员的技术水平。焊接过程中,焊接电流、电压、焊接速度、焊条角度等参数的控制都需要丰富的经验和精准的操作。如果参数设置不当,很容易出现气孔、夹渣、未熔透、裂纹等焊接缺陷。这些缺陷会严重影响焊缝的性能,并威胁结构的安全使用。
- 焊接缺陷的检测相当困难:一些焊接缺陷,例如内部气孔、夹渣和微裂纹,肉眼无法直接观察到,需要使用专业的检测设备。这些检测设备价格昂贵,检测过程也较为复杂,从而增加了生产过程中的质量控制成本。
钣金焊接中常用的材料
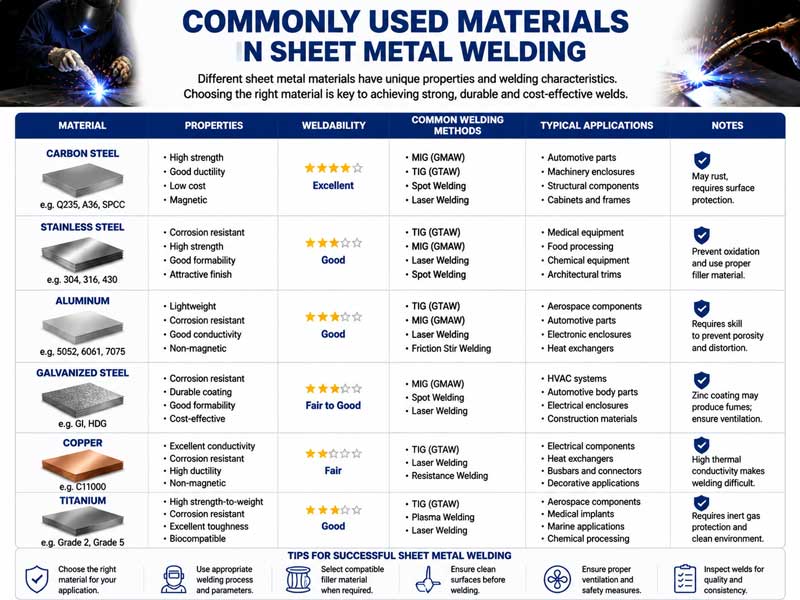
金属焊接常用材料主要分为两大类。第一类是母材,即需要焊接的金属。第二类是填充材料,用于填充焊接过程中连接部件之间的缝隙。此外,还有一些辅助材料,例如焊剂和保护气体。它们并不直接连接金属,但对焊缝质量有着显著的影响。
(1)基材
基材种类繁多。几乎所有金属和合金都可以用作焊接基材。常见的基材包括以下几类:
1. 碳钢:根据碳含量的不同,可分为低碳钢、中碳钢和高碳钢。
低碳钢焊接性能最佳,塑性好,焊接过程中不易产生裂纹。
- 不锈钢:不锈钢具有优异的耐腐蚀性和耐高温性。
根据其微观结构,不锈钢可分为奥氏体不锈钢、铁素体不锈钢和马氏体不锈钢。奥氏体不锈钢焊接性能优异,是工业中常用的不锈钢类型。焊接铁素体不锈钢时,容易出现晶粒粗大的问题,影响焊缝的韧性。马氏体不锈钢焊接性能较差,需要焊后进行热处理以改善其性能。
- 有色金属和合金:常见的有色金属和合金包括铝合金、铜合金、钛合金等。
铝合金重量轻、强度高、耐腐蚀性好。焊接时应采用氩弧焊等方法,并注意防止氧化。
铜合金具有良好的导热性。焊接过程中需要大量的热量输入,同时还要避免产生气孔。
钛合金具有高强度、低密度和耐高温等特点。其焊接难度较大,需要在惰性气体保护下进行。钛合金常用于航空航天领域。
(2)填充材料
填充材料的作用是填充焊接接头的间隙,与熔融的母材混合形成焊缝,并确保接头的强度和密封性能。
常用的填充材料包括焊条、焊丝和焊带。
- 电极:电极由两部分组成:芯部和涂层。
焊芯是焊条的金属芯,其成分与母材相同。它的主要功能是为焊缝提供金属填充。涂层是涂覆在焊芯表面的一层材料,由矿物粉末、铁合金粉末、粘结剂等组成。
焊接过程中,焊层会产生保护气体。这种气体可以防止空气污染熔池,还能减少氧、硫、磷等有害元素的产生,从而提高焊缝质量。焊条根据用途不同而种类繁多,例如,有用于结构钢、不锈钢和铸铁的焊条。
- 焊丝:焊丝主要用于气体保护焊和埋弧焊等焊接方法。
其成分均匀,杂质含量低,可保证焊缝性能稳定。焊丝根据材质不同可分为实心焊丝和药芯焊丝。实心焊丝需要配合保护气体使用。
药芯焊丝内含焊粉。焊接过程中,焊粉分解产生保护气体和焊渣,从而保护熔池。它具有焊接效率高、焊缝成形好的优点。
- 焊带:焊带常用于电渣焊、埋弧自动焊等焊接方法,适用于焊接厚钢板。其宽度和厚度可根据不同的焊接需求选择,有助于焊缝均匀填充。
(3)辅助材料
焊剂:焊剂主要用于埋弧焊和电渣焊等焊接工艺。焊接过程中,焊剂会形成焊渣,覆盖在熔池表面。焊渣可以隔绝空气,防止金属生锈。同时,焊剂还会与熔池中的杂质发生化学反应,去除氧、硫和磷等杂质,从而显著提高焊缝质量。
人们在埋弧焊和电渣焊等焊接方法中经常使用焊剂。焊接过程中,焊剂会在熔池表面形成一层熔渣。这层熔渣可以隔绝空气,防止金属氧化。同时,焊剂还能与熔池中的杂质发生反应,去除氧、硫和磷等有害物质,从而提高焊缝质量。
助焊剂主要应用于焊接技术,例如:
- 保护气体:保护气体的作用是在焊接过程中保护电弧和熔池,防止空气中的氧气和氮气等气体侵入,避免焊缝中出现气孔和夹渣等缺陷。
常用的保护气体包括氩气、氦气、二氧化碳等。
氩气和氦气是惰性气体,具有良好的保护作用,常用于有色金属和不锈钢的焊接。
钣金焊接必备工具有哪些
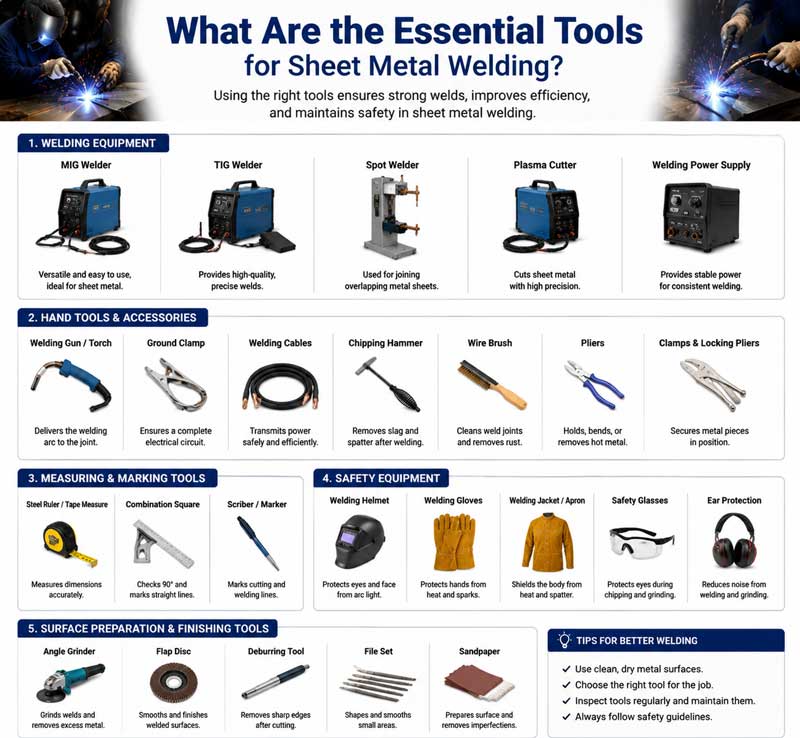
金属焊接需要各种类型的工具。不同的焊接方法所需的工具也不同。但无论选择哪种方法,以下这些必要的工具都是必不可少的。
(1)焊接电源
焊接电源是为焊接电弧提供所需电能的设备,是焊接作业的核心工具。
- 交流电弧焊机:交流电弧焊机结构简单、价格低廉、易于维护,主要用于手工电弧焊接,适用于焊接低碳钢等材料。
它的输出电流为交流电,电弧稳定性较差。
- 直流电弧焊机:直流电弧焊机的输出电流为直流电。电弧稳定性好,可焊接各种金属材料,例如不锈钢和有色金属。
直流电弧焊机可进一步分为旋转式直流电弧焊机和整流式直流电弧焊机。
旋转式直流弧焊机体积相对较大,噪音也较高。
整流直流弧焊机体积小、重量轻、效率高。
- 逆变式焊机:逆变式焊机是一种新型焊接电源。它采用逆变技术,将工业频率交流电转换为直流电,然后再逆变回高频交流电,最后整流成直流电输出。
逆变式焊机具有体积小、重量轻、节能、效率高、电弧稳定性好等优点,并且可以实现多种焊接方法。
(2)焊接操作工具
- 焊枪:焊枪主要用于气体保护焊。它的功能是夹持焊丝、导电和输送保护气体。
焊枪用于气焊。它可以将可燃气体和氧气混合,并通过喷嘴喷出。点燃后,形成火焰,加热母材和焊丝。
- 焊钳:焊钳是手工电弧焊的必备工具。它们用于夹持焊条并传导焊接电流。焊钳应具备良好的导电性、耐热性和绝缘性,以确保焊接过程的安全和稳定。
- 焊接面罩和安全装备:焊接面罩是保护焊工面部和眼睛的关键工具。它们有两种类型:手持式和头戴式。
(3)辅助工具和设备
- 角磨机:角磨机主要有两个用途。焊接前清洁母材,焊接后打磨焊缝。焊接前,它可以去除金属表面的杂质,例如铁锈、油污和氧化皮,从而确保焊接接头的质量。焊接后,它可以抛光焊缝,使焊缝光滑,并提升焊接件的外观。
- 焊条存放桶:焊条存放桶用于存放焊条,防止焊条受潮。某些焊条,例如碱性焊条,极易吸收水分。一旦吸收水分,焊接过程中可能会出现气孔等缺陷。
焊条保温桶可通过加热干燥焊条,以确保其在使用中的性能。
- 夹具和定位器:夹具用于固定待焊接的零件,确保焊接过程中零件位置的精确性,并防止零件变形。定位器可以将焊接零件移动到不同的位置和角度,使焊接操作更加顺畅,提高焊接效率和质量。对于大型和复杂的焊接零件,定位器的作用尤为重要。
- 检测工具:检测工具用于测试焊接接头的质量。它们通常用于判断焊缝外观是否合格。超声波探伤仪和X射线探伤仪用于检测焊缝内部缺陷,例如孔洞、夹渣和裂纹。
金属薄板焊接的工作原理是什么?
金属焊接的工作原理本质上是通过热能或机械能的作用,将待焊接金属原子之间的距离缩短到能够形成金属键的范围内,从而实现原子间的结合。
根据焊接过程中母材是否熔化,焊接方法可分为三大类:熔焊、压焊和钎焊。
(1)熔焊的工作原理
熔焊是最常用的焊接方法。其核心是将待焊区域的母材加热至熔融状态,形成熔池,同时填充材料也会熔化并融入熔池中。
熔池冷却凝固后,就会形成焊接接头。
常见的熔焊方法包括手工电弧焊、气焊、氩弧焊、二氧化碳气体保护焊等。
1. 焊接电源的两极分别连接到焊接钳和待焊接工件上,形成闭合电路。
2. 操作者用电焊钳夹住焊条,将焊条与工件接触,然后迅速将其拉开一小段距离。
此时,电极和工件之间会产生电弧。电弧温度可达6000-8000℃,瞬间熔化电极末端和待焊接的工件部分,形成熔池。
3. 在高温下,电极的涂层会分解,产生保护气体和熔渣。保护气体包围着电弧和熔池,隔绝空气。
熔渣覆盖在熔池表面,以防止熔池金属氧化。
4. 随着焊条的持续运动,新的熔池不断形成,而原有的熔池则不断冷却凝固。最终,形成连续的焊缝,实现金属的连接。
(2)压力焊接的工作原理
压力焊接是一种焊接方法,在焊接过程中对工件施加一定的压力,同时通过加热或不加热,使被焊接金属的接触面发生塑性变形,从而实现原子结合。
压力焊接的特点是母材一般不熔化或只部分熔化。
常见的压力焊接方法包括电阻焊、摩擦焊、锻焊等。
- 将两个焊接部件紧密地装配在一起,然后通过电极施加一定的压力,以确保焊接部件的接触面紧密接触。
- 当大电流通过电极时,电流流过焊接部件的接触面会产生电阻热。
由于接触面的电阻相对较高,热量会集中在那里,使接触面的金属加热到塑性状态或部分熔化状态。
在压力的持续作用下,接触面的金属发生塑性变形,原子相互扩散,形成焊接接头。
电阻焊具有焊接速度快、变形小、无需填充材料等优点,广泛应用于薄板焊接,例如汽车车身和家电外壳的制造。
(3)钎焊的工作原理
钎焊是一种使用熔点低于母材的填充金属的工艺。填充金属和母材一起加热到填充金属熔化而母材不熔化的温度。
一种焊接方法,其中熔融焊料通过毛细作用填充母材之间的间隙,与母材扩散,冷却后形成焊接接头。
根据钎料熔点的不同,钎焊可分为硬钎焊和软钎焊。
硬钎焊中使用的钎料熔点高于450℃,焊缝强度较高,常用于机械零件的焊接。
软钎焊中钎料的熔点低于450℃,焊点强度相对较低,常用于电子元件的焊接。
钎焊的优点是焊接温度低,母材的微观结构和性能变化小,焊接部分的变形小,并且可以焊接不同类型的金属材料。
然而,钎焊接头的强度通常低于熔焊和压力焊,因此适用于强度要求不高的应用。
|
|
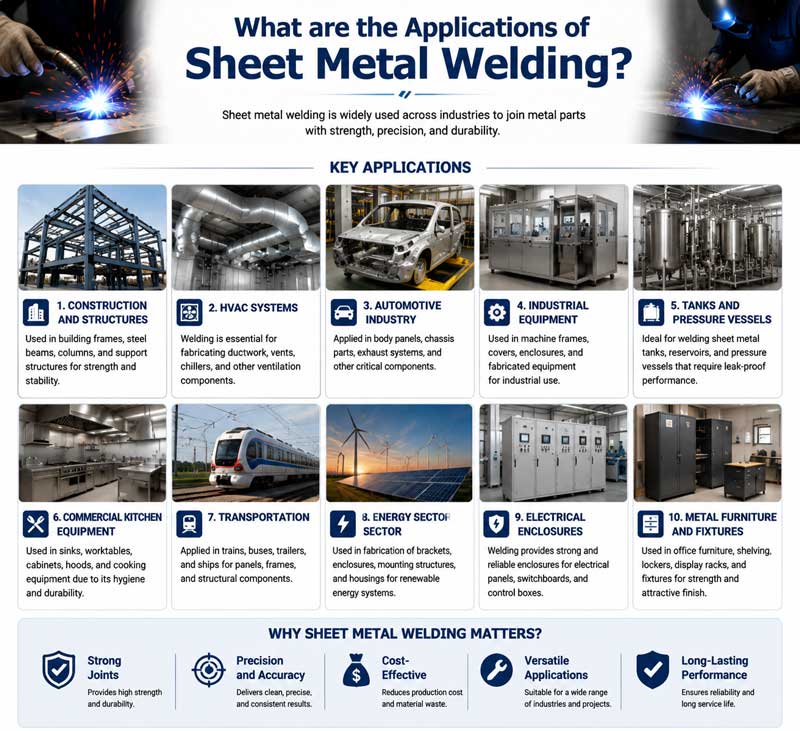
钣金焊接有哪些应用
金属焊接技术凭借其独特的优势,已广泛应用于各个行业和领域,几乎涵盖了国民经济的各个方面。
(1)机械制造业:
机床的床身和立柱、挖掘机的铲斗和履带架、起重机的吊臂等,都是通过焊接工艺制造的。
焊接技术可以确保这些结构部件的强度和稳定性,提高设备的使用寿命和运行可靠性。
(2)交通运输业:
- 汽车制造:车身、车架、底盘等汽车零部件的制造都需要焊接技术。此外,人们还利用焊接技术制造汽车发动机、变速箱等部件。
- 造船:船体外壳、甲板、船舱和船舶的其他部件都需要通过焊接连接起来。
船舶焊接需要应对厚板焊接和高强度钢焊接等技术挑战。常用的焊接方法包括埋弧焊、气焊和电弧立焊。
- 航空航天工业:铝合金和钛合金是优质材料,用于制造飞机机身、机翼和发动机部件。焊接这些特殊材料需要精准的焊接技术,典型的例子包括氩弧焊、电子束焊和激光焊。
(一)建筑业:
钢结构建筑广泛应用于高层建筑、大跨度工厂、桥梁和其他工程项目中。
例如,钢结构车间中钢梁与钢柱的连接,以及桥梁中钢梁的拼接,都需要通过焊接来实现。
(4)石油化工行业:
石油化工行业需要大量的压力容器、管道、储罐和其他设备。这些设备的制造和安装都离不开焊接技术。
(5)在日常生活领域:
金属门窗的生产、自行车车架的焊接、厨具的加工等等,都需要用到焊接技术。
此外,一些金属饰品(如银饰和金饰)的生产也采用焊接技术将不同的部件连接在一起,从而创造出精美的形状。
结语
金属焊接技术作为现代工业的核心工艺之一,经历了从传统手工锻造焊接到如今自动化智能焊接的漫长发展历程。
它的优势非常显著。它可以实现高强度、高密封性的金属连接,满足不同行业的生产需求。
与此同时,它也存在焊接应力变形、操作要求高、安全隐患等问题,需要通过不断的技术创新和工艺改进来解决。
随着材料科学、自动控制技术和人工智能等领域的不断进步,金属焊接技术也朝着高效、精确、绿色、智能化的方向发展。
激光焊接、电子束焊接、摩擦搅拌焊接等新型焊接技术的不断涌现,为金属焊接带来了新的发展机遇。
未来,金属焊接技术将在更多领域发挥更重要的作用,为工业生产和社会发展提供更有力的支持。
为什么选择NOBLE作为您的金属焊接制造商
NOBLE是您值得信赖的一站式定制制造解决方案提供商。从原型设计到生产制造,凭借丰富的制造资源、先进的技术、精简的流程、专业的指导和严格的质量检验流程,我们能够将您的创意变为现实。
我们的钣金焊接服务以极具竞争力的价格提供超越客户期望的定制解决方案。从原型制作到钣金焊接制造,我们经验丰富的团队和先进的生产设备确保您获得高精度、性能稳定的钣金焊接零件。几分钟即可获得报价,几天内即可收到钣金焊接零件!
NOBLE配备了最先进的钣金焊接设备和尖端技术,使我们能够轻松应对最具挑战性的钣金焊接任务。我们拥有一支技术精湛、经验丰富的焊工团队,他们对各种焊接技术和工艺有着深入的了解。无论是复杂的金属加工、结构焊接还是维修,我们的专家都能为每个项目带来无与伦比的精湛工艺。
常见问题解答
- 我们可以将不同类型的金属焊接在一起吗?
是的,我们可以。例如,只要方法得当,我们可以焊接钢和铜。但我们需要选择合适的焊丝。
- 为什么焊接部件有时会弯曲?
焊接过程中加热和冷却不均匀会导致应力产生。这种应力会使金属部件弯曲或变形。
- 焊接前需要清洗金属吗?
是的,我们应该清除锈迹、油污和氧化皮。清洁的表面有助于形成更牢固、更紧密的焊缝。







