什么是侧铣?
那么,侧铣究竟是什么呢?我们可以追溯到它的核心概念。侧铣是一种利用刀具侧面(即刀刃)加工工件垂直表面的机械加工方法。想象一下,用旋转圆盘的边缘来刮削零件的壁面。这就是侧铣的基本原理。它的目的不是钻孔或修整表面,而是加工出平整的垂直壁面,获得精确的宽度,并加工台阶、槽等关键特征。它是专业机械加工的关键环节。
怎么运行的?
工具与工件
侧铣加工过程其实很简单,但任何涉及切削刀具的加工操作都需要工程师格外谨慎——安全第一。
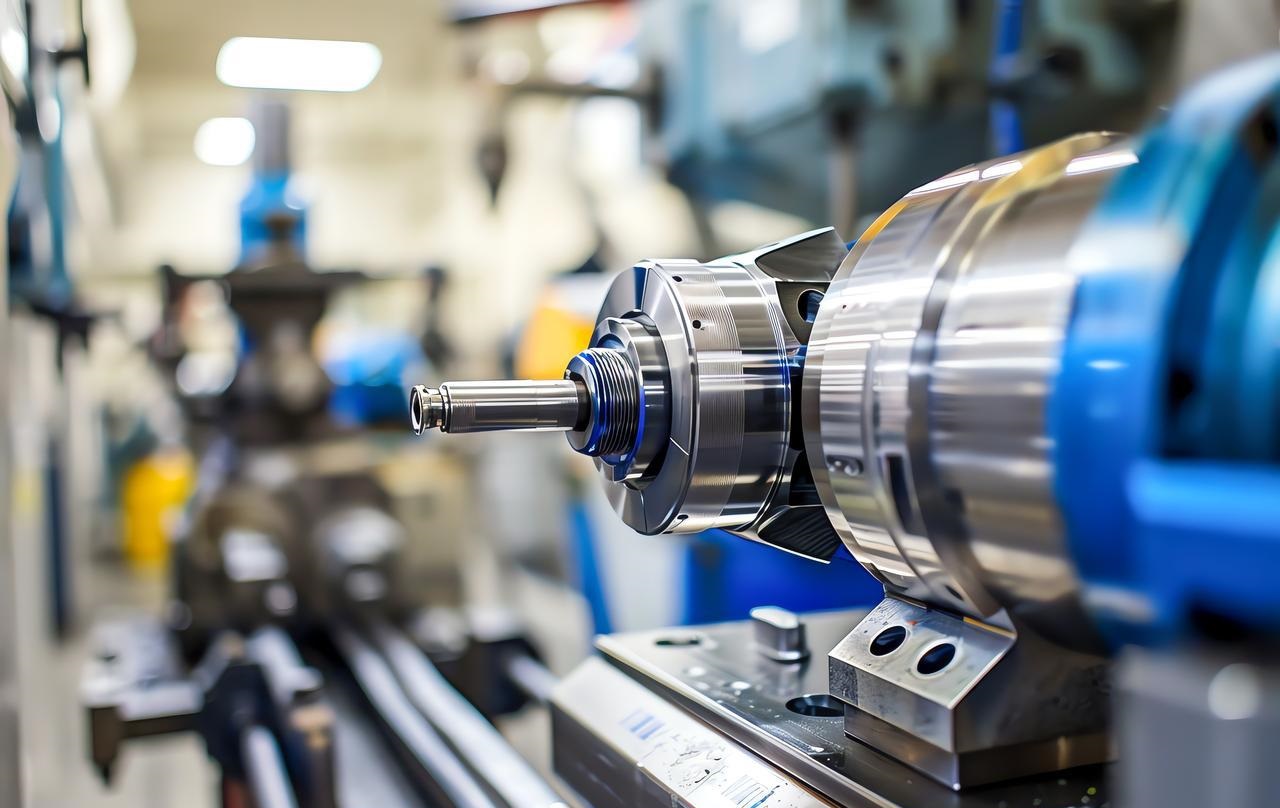
首要任务是确保旋转刀具牢固地锁定在数控加工中心的主轴上。必须强调的是,刚性要求不容妥协。任何松动都会导致加工误差。

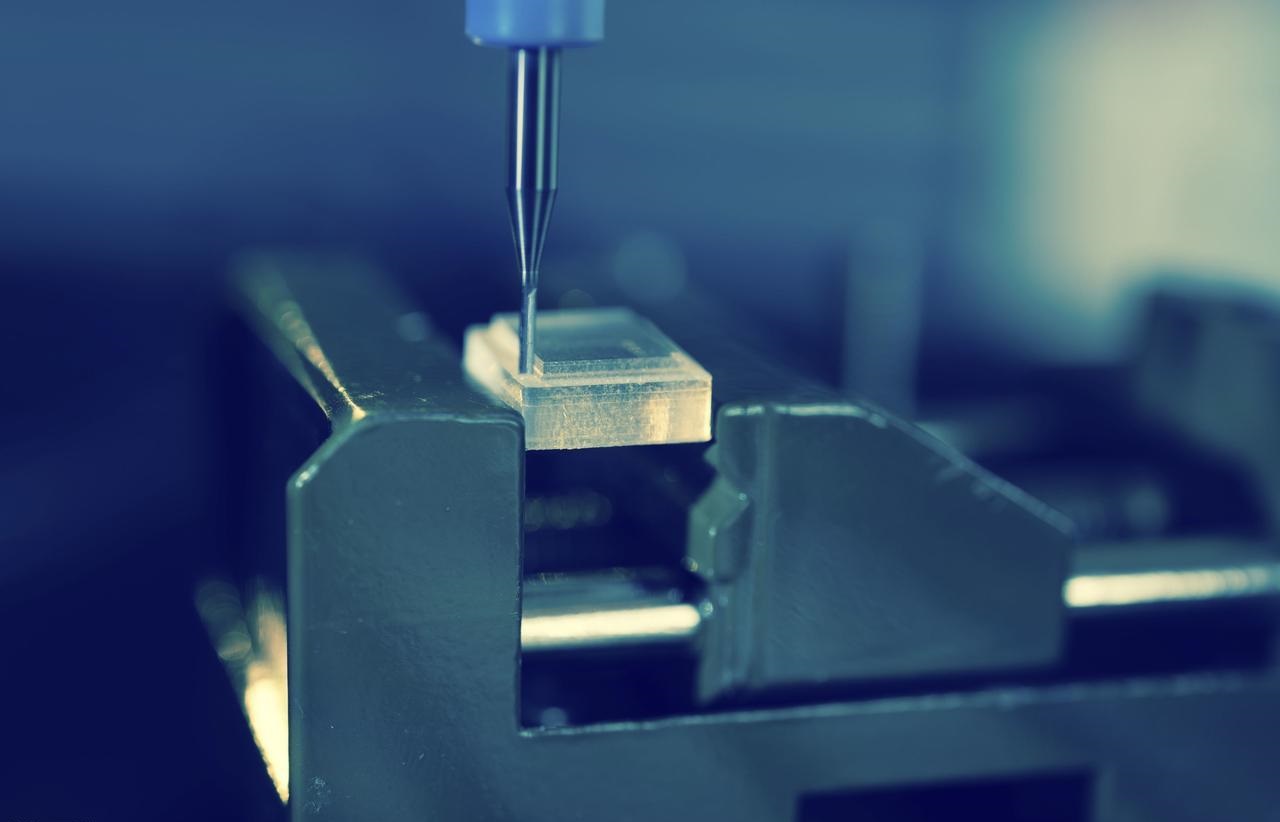
接下来,使用虎钳或夹具将工件(例如汽车零部件的铝坯)固定在机床工作台上。我曾亲眼目睹过因忽略这一步骤而导致整个铣削操作彻底失败的案例。务必记住:侧铣的成功完全取决于工件的绝对稳定性。
现在可以启动机器了。主轴高速旋转刀具,工作台则缓慢地将工件水平送至刀具切削刃处。切削刃的齿形通过一系列快速、精确的切削动作切入材料,将其切削成细小的切屑。每次进给都会去除精确计量的表面层,将粗糙的表面转化为光滑、高度精确的垂直壁。这就是侧铣的本质——可控机械侵蚀。
侧铣的关键特性
要想区分基础机械加工和真正的精密制造,理解侧铣的基本原理至关重要。这不仅仅是切削金属,更重要的是能够预测和控制加工过程的结果。
我们过去进行侧铣加工时,发现有三件事至关重要。坦白说,这三件事决定了一个项目的成败。
表面生成
我们知道,侧铣的主要目的是加工出平整的垂直表面。但并不能保证每次切削都光滑平整。这取决于多种因素,例如所选刀具、进给速度以及机床的刚性。
如果使用全新锋利的立铣刀并进行正确的设置,就能获得非常光滑的表面。NOBLE 通常能在加工完成后直接满足汽车零部件的表面光洁度要求,从而省去二次精加工工序。这种高效性正是 NOBLE 专业加工理念的核心所在。
尺寸精度
这正是侧铣的用武之地。我们发现,侧铣是确保两侧宽度和平行度都精准无误的最佳方法。
想象一下,一个方块必须始终保持一定的宽度。我们不仅达到了目标尺寸,而且完美地实现了目标。
CNC加工工艺确保了这一过程的可重复性。有一次,我们为客户加工一个定制设计的执行器外壳,宽度必须完全一致,这一点至关重要。这只是NOBLE工厂的常规工序之一。
工具啮合
进行侧铣加工时,主要的切削力从中心向外作用。切削过程中,刀具实际上是被推离中心的。这种力会使刀具发生轻微弯曲。这种情况在细长立铣刀上更为常见。如果忽略这种弯曲,刀具会偏离工件壁面,导致尺寸偏差,最终加工出锥度过大的缺陷零件。
NOBLE的工程师们通过三种方式来解决这个问题:选择最短、刚性最好的刀具;调整进给速度;有时还会使用摆线铣削路径来降低刀具应力。这需要在金属切削理论和实际物理特性之间找到一种平衡。
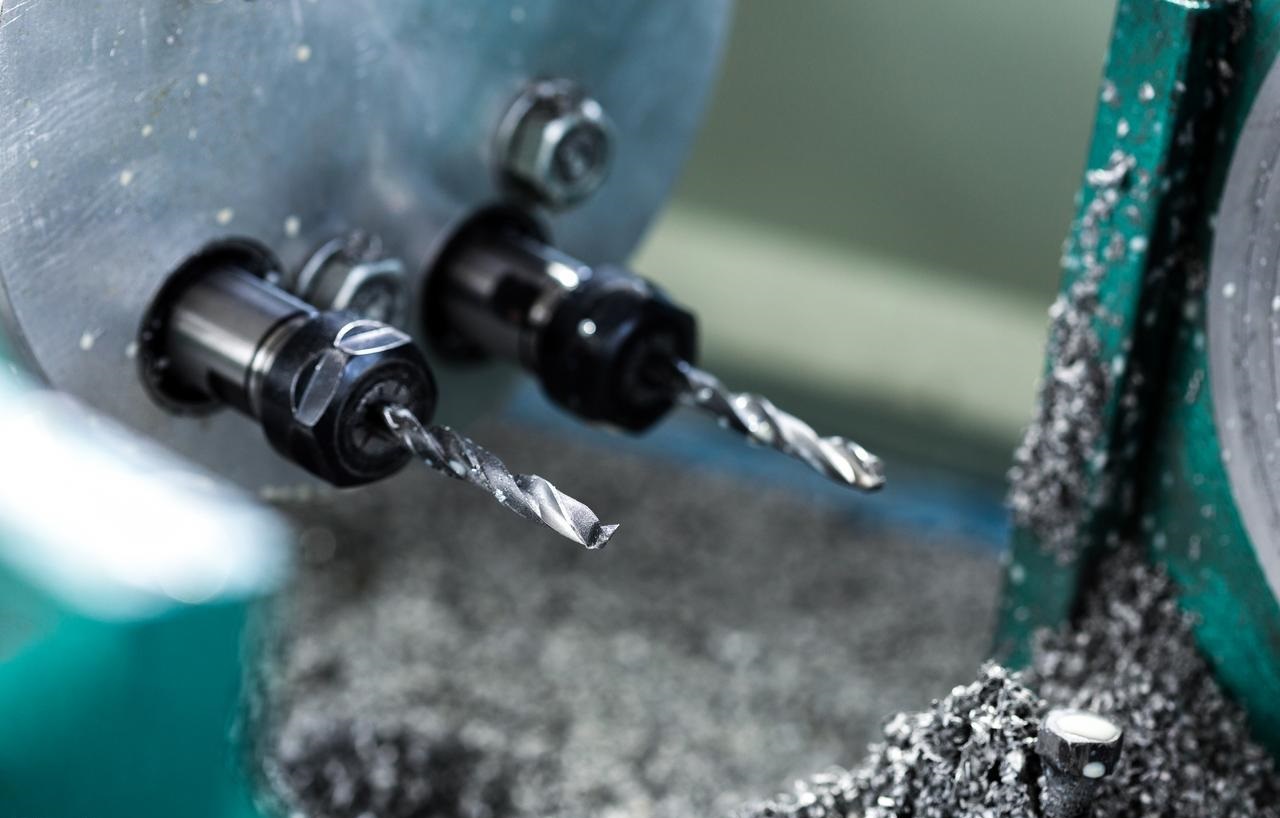
侧铣常用工具
选择合适的切削刀具不仅仅是加工过程中的一个步骤;这是一个至关重要的决定,它决定了整个端面铣削操作是成功还是失败。
在NOBLE,我们深知选错刀具会影响加工精度、效率和成本。我们的工程部门拥有种类繁多的切削刀具,每一款都由我们的专家精心挑选,以确保我们能够提供一流的加工服务。
这里简单比较几种刀具。希望对您有所帮助!
| 特性 | 立铣刀 | 壳式磨机 | 侧铣刀 |
| 描述 | 用途广泛,末端和边缘均有齿 | 大直径,安装在轴上 | 窄型,用于跨式铣削 |
| 主要用途 | 通用型、槽型、轮廓型 | 宽阔的表面积,高材料去除率 | 平行表面,同步加工 |
| 典型尺寸 | 小到中 | L大号 | 窄 |
| 主要优势 | 多功能性、易用性 | 大面积稳定性、效率 | 平行特征的尺寸精度 |
立铣刀
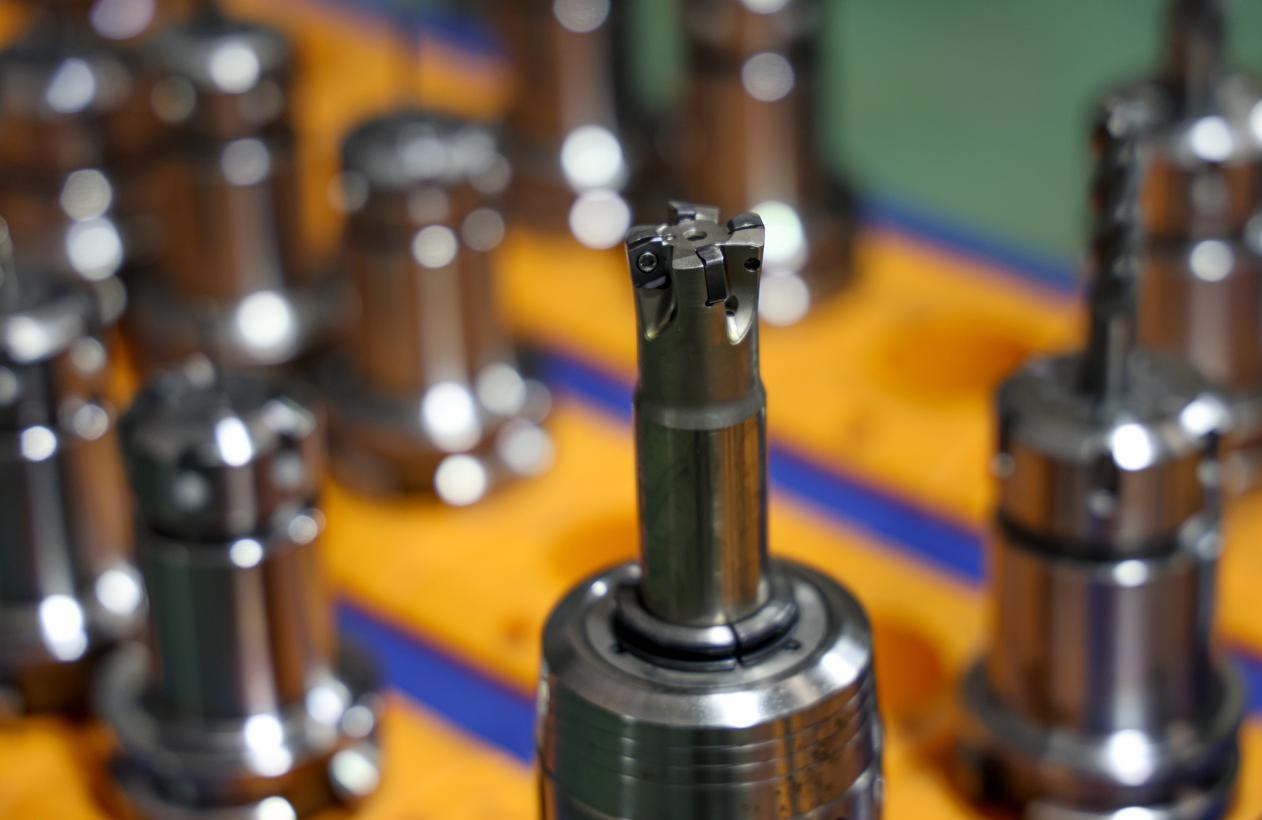
立铣刀无疑是侧铣加工的首选刀具。其显著特点是切削齿分布在刀面和刀刃上。
我们使用高强度方头铣刀对工件进行精确的角度加工,加工出锐利的90度直角。在加工铝制汽车进气歧管原型时,我们选择标准的四刃铣刀快速建立主要参考壁。这种方法既能保持较高的切削速度,又能加工出非常光滑的表面——有时甚至无需任何后处理。
壳式磨机
当我们铣削较大的零件或需要大面积加工时,我们会改用壳铣刀。壳铣刀基本上就是一个安装在独立刀架上的大型刀体。进行侧铣时,只有侧面的边缘在进行切削。
这台壳铣床尺寸相当大,因此非常稳定。我亲眼见过我们的工程师用它一次性铣削出钢模底座的全高,这比使用较小的立铣刀分多次铣削要好得多。这对于我们的大批量精密制造项目来说至关重要,因为在这些项目中,加工周期和刀具寿命是关键指标。
侧铣刀(跨铣)
这是一种更专业、更经典的加工方法。侧铣刀是一种非常窄的铣刀。它们最适合用于横向铣削,可以将两把刀具安装到同一个刀架上,并根据需要精确调整间距。这种配置可以同时加工两个平行的垂直表面,效率极高。
最近,NOBLE 的工程师在批量生产石墨电极时,采用了这种方法来确保他们能够可靠地加工多组完全平行的鳍片。
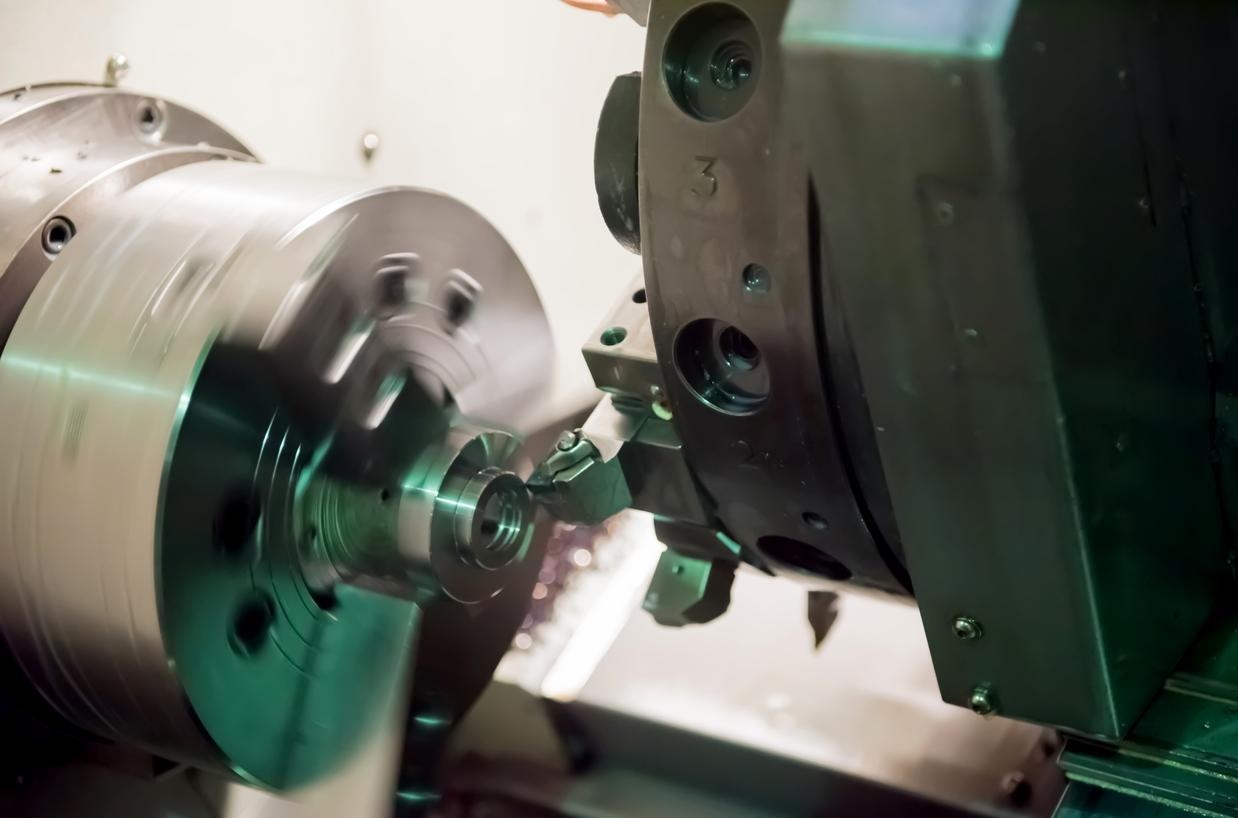
侧铣加工类型
侧铣的原理很简单,但具体操作方式会根据最终目标的不同而有很大差异。
平侧铣削
平铣是最基本、最简单的加工工艺。一把刀具通过一次直线进给加工垂直表面。您可以将其想象成修整木板边缘,使其笔直方正。这种方法简单高效,适用于大多数基本的轮廓加工。工程师经常使用它来定制加工单个零件或对原材料进行初步修整。
2.跨铣
现在,我们要介绍一种更高效、更精确的加工技术。在进行跨铣加工时,我们将两把侧铣刀固定在同一个刀架上,并使用定位环来确定最终宽度。通过一次干净利落的切削,即可在侧铣过程中同时加工两个平行的垂直表面。
它们的优势显而易见:刀具之间的距离直接影响工件的宽度,确保工件在整个侧铣过程中始终保持平行。这非常适合使用定制夹具加工六边形平面,或者无需重新定位即可将工件精确加工到特定尺寸。
3. 排铣
集群铣削技术将同步加工的概念提升到了一个新的高度。试想一下:众多不同直径、宽度和轮廓的切削刀具全部安装在同一个主轴上。这种配置使我们能够一次性完成对不同表面、槽和轮廓的侧铣加工。
设置过程确实有点麻烦,但对于大规模生产来说绝对值得。当你需要制造大量特殊零件时,比如那些需要多道工序加工的医疗植入物,组合铣削可以显著提高生产效率。
侧铣的实际应用
在现代机械加工车间里,侧铣加工随处可见。它并非什么抽象概念,而是将原材料加工成功能性部件的日常基本工序。
使方块方正
这通常是金属毛坯加工的第一步。工程师需要将粗铸件或坯料加工成尺寸精确的标准立方体。然后,通过一系列侧面铣削操作,加工出所有六个面,为后续所有工序奠定基础。
打造台阶和肩膀
我们经常需要加工垂直表面,以在零件上形成台阶(例如安装凸缘或定位特征)。侧铣加工可以干净利落地去除材料,形成锋利的垂直肩部。
插
在进行开槽加工时,切削刀具仅接触槽的末端和两侧。槽壁的质量完全取决于侧铣的质量。两个垂直的侧壁由切削刀具的外刃形成。槽的宽度取决于刀具直径。
轮廓
通过在侧铣床上沿多个轴向移动零件,可以加工出复杂的垂直轮廓。这远非简单的线性加工——我们可以进行曲面壁加工、精密图案雕刻和有机形状成型。这种能力对于定制加工零件(例如汽车专用叶轮或模芯)至关重要。
离别
这是最后也是强度更高的工序。我们使用一种特殊的侧铣薄型切割锯,将成品零件从棒材上切割下来。这是一次性加工,需要稳固的设置和合适的刀具,以确保切口干净利落,切面平整。这是我们许多生产流程中常用的、高效的收尾方法。
CNC M 中的专用侧铣策略加工
在现代数控加工中,基本的刀具路径已经远远不够用了,尤其是在高精度加工方面。我们正迈入一个由先进的软件驱动加工策略的时代,这可以显著提升机床的性能。
动态铣削/摆线铣削
动态铣削使用特殊的刀具,以非常恒定的速度进行切削,每次只去除极薄的一层材料。这听起来可能有些奇怪,但这种设计可以让你一次性切削到材料的全部厚度,从而大大提高加工效率。刀具始终处于运动状态,每次只去除薄层材料,以防止过载。
NOBLE 利用这项技术高效地对不锈钢医疗器械部件进行粗加工,去除材料的速度比传统方法更快,同时还能使工具的使用寿命更长。
高速加工(HSM)轮廓加工
这是我们加工关键垂直壁面的首选策略。目标是做到完美:表面光滑,尺寸精确。这基本上消除了刀具偏转,而刀具偏转是保证壁面笔直度的罪魁祸首。此外,它还能带走切屑的热量,防止热量传递到零件上。最终得到的表面通常无需二次抛光。
关键控制参数概要
| 参数 | 控制/效果 | 典型考虑因素 |
| 切割速度 (SFM) | 热损耗、刀具磨损 | 取决于材料。铝材较高,钢材较低。 |
| 进给率 (IPM) | 生产率、芯片厚度 | 平衡设计,可在不使刀具过载的情况下实现良好的“切屑负载”。 |
| 径向切削深度(Ae) | 切削力、刀具挠度、粗加工/精加工 | 大号用于粗加工,小号用于精加工。 |
| 轴向切削深度(Ap) | 功能深度,工具参与度 | 为了提高效率,通常会将其设置为该功能的最大深度。 |
| 刀具长度 | 偏转与颤动 | 影响精度的最重要因素是:使用尽可能短的工具。 |
选择NOBLE作为您的铣削解决方案
我们拥有先进的3轴、4轴和5轴铣削设备,可提供可靠的按需CNC铣削服务,用于快速原型制作和批量生产零件。我们可根据您的需求,以极具竞争力的价格,使用各种金属和塑料定制高精度、逼真的铣削零件。先进的设备,极具性价比的价格。
只需4个简单步骤即可与我们合作
凭借多年的制造经验,NOBLE 为所有快速原型制作和小批量生产需求提供最佳解决方案。我们将创新周期简化为四个简单而有效的步骤。
上传您的设计
只需在线上传您的 CAD 文件并提交包含清晰信息的询价单即可。
↓
接收设计分析
我们将向您发送可制造性分析设计方案和透明定价。
↓
开始生产
我们的专家将运用所需的技术和材料生产您的零件。
↓
收到您的零件
您的零件将严格按照交货期限直接送到您家门口。
的常见问题 侧铣
侧铣和端铣的主要区别是什么?
关键在于切削面。侧铣利用刀具的外缘加工垂直表面。端铣主要利用刀具的底面加工水平表面、型腔和型槽。端铣刀既可以侧铣也可以端铣,但它的名称来源于其末端切削的能力。
什么情况下应该选择侧铣而不是端铣?
选择哪种铣削方式取决于您需要创建的几何形状。使用端面铣削可以在零件顶部创建平坦的水平表面。当您需要创建或精加工垂直壁、确定精确宽度或加工台阶和槽等特征时,请使用侧铣。关键在于表面的方向。
为什么刀具挠曲是侧铣加工中的一个重要问题?
主要的切削力是径向的,它推动刀具向侧面移动。这种力就像一个杠杆,试图使刀具偏离工件。这种偏转会导致加工误差——例如壁面不直或尺寸超出公差范围。这是我们在精密制造中面临的最根本的物理挑战。
NOBLE 如何缓解刀具挠曲的挑战?
我们从多个角度着手解决这个问题。我们的数控加工流程要求使用最短、刚性最强的刀具。我们利用先进的刀具路径,例如摆线铣削,来保持低而恒定的径向切削力,从而降低切削力。此外,我们工厂投入巨资购置高品质的刀柄,确保最大程度的夹持力和最小的跳动,为整个加工过程提供稳定的基础。
跨式铣削有哪些优点?
其优势在于极高的效率和可靠的平行度。通过将两把刀具安装在同一刀轴上,我们可以在一次走刀中同时加工两个平行的垂直面。刀具之间的距离直接决定了零件的宽度,从而消除了分别加工每一面所带来的累积误差。这是一种实现高精度、可重复性定制加工的卓越方法。
可以用侧铣加工深而薄的壁吗?
是的,但这是侧铣加工中最具挑战性的难题之一。它需要精心设计的策略。我们使用具有特殊几何形状的长行程刀具来降低切削压力。该工艺包括一系列轻柔的精加工走刀,并采用高速参数,以最大限度地减少刀具压力,防止壁面振动或变形。