
介绍
图纸规定了零件所需的形状。然而,材料的选择会影响其可加工性。公差决定了所需的机床和刀具。机床的加工能力限制了最终的加工效果。检验方法决定了零件是否符合规格。所有这些因素相互影响。改变其中一个因素会导致其他因素也随之改变。
CNC原型制造是连接概念和生产的桥梁。精密CNC原型能够验证设计的可行性,检验材料的适用性,并确认公差能够得到满足。这个过程不仅仅是制造零件,更重要的是从经验中学习,并不断迭代优化设计。这正是CNC快速原型制造的价值所在。
为什么是数控机床? 快速成型 重要的是 定制零件制造?
批量生产前验证设计
原型可以展示图纸无法传达的方面。它们能揭示只有在三维空间中才能显现的设计缺陷;当零件无法正确组装时,它们会暴露装配问题;当特征未能对齐时,它们会突出公差问题。
制造工艺的局限性会逐渐显现。在图纸上很容易绘制的特征,在实际加工中可能完全无法实现。对非关键表面设置过高的公差只会增加成本,而没有任何实际意义。CNC快速成型技术能够及早发现这些缺陷。
降低开发成本和制造风险
一种情况是:生产开始,机器制造出零件。然而,这些零件无法组装,检验不合格。很明显,设计缺陷被忽略了。成千上万的零件被报废,时间和金钱白白浪费,预算也超支了。
另一种方案是,先生产一小批原型。工程师测试零件,调整设计,优化制造工艺,然后开始批量生产。这样一来,零件就能完美契合,通过检验,并将浪费降至最低。
原型测试可以节省时间和材料,同时降低批量生产失败的风险。数控原型制造是批量生产的保障。
改善工程师和制造商之间的沟通
工程图纸包含必要的公差、表面粗糙度要求和加工规范。然而,它们有时也包含一些不必要的项目。
不必要的严格公差会增加成本,却不会提升功能。不准确的表面粗糙度要求可能导致需要抛光,而实际上铣削即可。不切实际的加工规范可能要求制造难以甚至无法制造的特征。
经验丰富的快速数控加工合作伙伴会对设计进行审核。他们会提供面向制造的设计 (DFM) 反馈,并提出修改建议,以在不影响功能的前提下降低成本。原型制作验证了这些建议,从而完善了沟通流程并优化了设计。制造商了解了设计意图,工程师也掌握了技术限制,使得整个流程更加顺畅。
CNC快速成型流程:从设计评审到最终生产
第一步:需求分析和工程沟通
应用环境影响材料选择和表面处理。载荷要求决定强度和疲劳寿命。工作温度决定热膨胀系数。化学品暴露或腐蚀风险决定合金和保护涂层的选择。
需要确定关键尺寸和功能表面。外观要求会影响后续加工工序和成本。
这里有一个实际例子。图纸上可能会标注表面光洁度要求,例如 Ra 0.8。但这真的有必要吗?如果表面只是外观上的修饰,较粗糙的表面也可以接受。调整不必要的规格可以显著降低加工成本。当设计与实际需求相符时,快速数控加工的成本就会降低。
步骤二:技术图纸审查和DFM分析
专业的数控原型制造合作伙伴会在加工前审核设计。审核内容包括四个方面。
- 公差分析
任何公差都会带来成本。过小的公差会成倍增加加工时间和检验工作量。例如,0.005毫米的平面度要求可能比0.02毫米的成本高出一倍。工程师和制造商必须就何为实用性、何为过度设计达成一致。
- 加工可行性
刀具必须能够到达目标特征。小直径深孔对刀具刚性和冷却液输送提出了挑战。夹具设计必须能够牢固地夹持工件而不使其变形。当刀柄与工件或夹具接触时,就会发生刀具干涉。设计必须考虑这些实际限制。
- 材料相容性
所选材料必须与应用和加工工艺相匹配。有些合金易切削,有些则粘稠,容易产生积屑瘤。有些材料会发生加工硬化。制造商必须了解材料的特性,才能选择合适的刀具和加工速度。
- 检查可行性
无法测量的尺寸就无法控制。关键特征必须能够被三坐标测量机探头、精密量规或定制检测夹具触及。没有检测能力,就无法验证零件。没有验证,生产过程就未经证实。
这四个方面构成了DFM评审的核心。它们确保零件能够进行制造、测量和批量生产。CNC快速成型将此评审作为标准步骤,这是生产高质量零件的关键。
CNC快速成型材料选择
CNC快速成型常用材料
| 材料 | 通用等级 | 优势 | 典型应用 |
| 不锈钢 | SUS304、SUS316L | 耐腐蚀、强度 | 医疗设备、食品机械 |
| 铝合金 | 6061,5052 | 轻巧,加工性能优异 | 电子、自动化部件 |
| 碳素钢 | SPCC,08F | 成本低,成型性能好 | 钣金外壳、支架 |
| 黄铜 | H62,H65 | 导电性好 | 连接器、端子 |
| 工程塑料 | POM,PA66 | 耐磨、自润滑 | 齿轮、衬套 |
这些材料涵盖了大多数高速数控加工应用。具体选择取决于功能、环境和成本。
避免材料选择错误
材料选择中存在三个常见问题。
- 不考虑焊接要求而选择材料。SUS304 是一种常见的不锈钢牌号,但焊接会降低其耐腐蚀性。SUS304L 或 SUS316L 的碳含量较低,焊接后能更好地抵抗晶间腐蚀。基材必须与加工工艺相匹配。
- 暂且不考虑耐腐蚀性。原型可能在洁净环境下进行测试,而量产部件则可能面临化学品、盐雾或潮湿环境。材料必须能够承受实际使用环境的考验,而不仅仅是测试环境。
- 选择不适合机械加工的材料。有些合金易于切削,而另一些则具有磨蚀性、粘性或会发生加工硬化。这会导致刀具寿命缩短、表面光洁度下降以及成本增加。材料的可加工性必须与数控快速成型工艺的进度相匹配。
合适的材料并非总是强度最高或价格最低的,而是能够在特定应用场景下,兼顾性能、加工性和成本三者之间的最佳平衡。正是这种平衡,使得数控原型制造具有成本效益。
CNC快速成型后如何选择合适的制造工艺
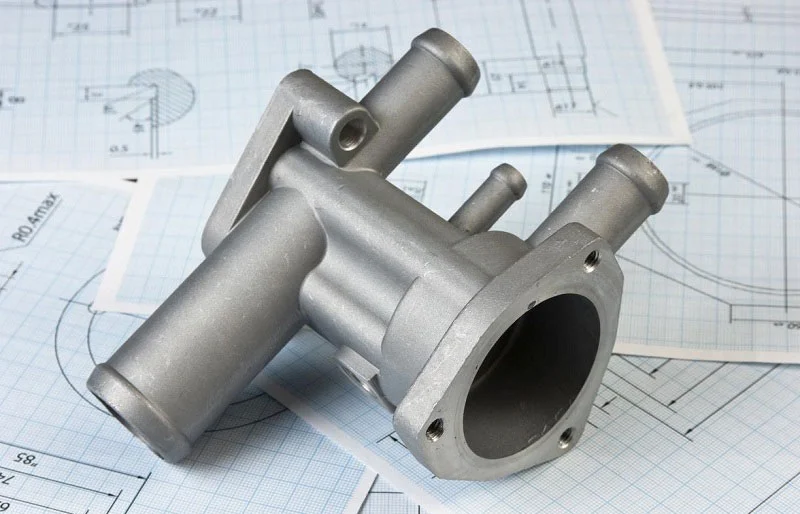
不同的流程会形成不同的成本结构。
通过数控快速成型验证的设计仍需制定生产策略。同一零件的生产路径可能因以下四个因素而异:生产批量、几何复杂度、材料利用率和表面光洁度要求。
方案A:全数控加工
优点:设置快捷,无需模具投资,是原型制作和小批量生产的理想选择。
缺点:每个零件的加工时间长。材料利用率低——大部分毛坯都以切屑的形式被切削掉。
这种方案适用于生产量较小、模具成本无法收回的情况。对于产量低于几百个零件的生产,快速数控加工仍然具有竞争力。
方案B:冲压+数控精加工
冲压成型速度快,材料利用率高,单位成本低。CNC精加工能够制造出仅靠冲压无法实现的精密特征。
对于生产批量较大、几何形状相对简单的情况,如果冲压模具成本合理,则此方案适用。
方案C:铸造+数控加工
铸造工艺可生产近净成形零件,并能实现复杂的几何形状。内部空腔、曲面和薄壁截面等均可通过铸造而非机械加工来实现。CNC精加工则可确保关键公差并打造功能性表面。
这种方案适用于复杂几何形状和中高批量生产。虽然模具成本高于冲压模具,但可以实现更广泛的几何形状。
您的选择取决于零件的类型和数量,而原型制作为决策提供了基础。它提供了加工时间、材料特性以及特征可行性等数据。这些数据指导着生产工艺的选择。数控原型制造并非终点,而是选择合适生产方法的起点。
考虑 表面处理 在工艺规划阶段
表面处理是制造计划的一部分,它会影响加工策略、检测方法和最终质量。如果在原型制作阶段忽略表面处理要求,零件可能通过初检,但在涂层后的最终检验中却不合格。
原型制作应遵循与量产零件相同的工艺流程。这样可以确保最终零件符合所需的规格要求。
从数控快速原型制作到批量生产:确保质量一致性
完美的样机并不能保证量产产品也完美无瑕。样机的制作通常格外用心,操作人员全神贯注,机器也已全新调试并处于良好运行状态。然而,量产往往需要数小时才能完成,期间可能会出现刀具磨损、温度变化和工艺偏差等情况,从而导致零件之间存在差异。
生产成功取决于工艺的可重复性,而不仅仅是原型精度。整个制造过程必须得到妥善控制。
过程能力(Cpk)
Cpk 值衡量制造过程的稳定性。Cpk 值高于 1.33 表示该过程能够持续生产出公差范围内的零件。高于 1.67 的值则表示该过程具有卓越的稳定性。
原型产品或许能够满足目标要求,但生产过程必须始终如一地达到相同的目标。Cpk 有助于判断生产过程是否具备这种能力。
SPC(统计过程控制)
必须持续监测关键指标。测量数据会被记录并绘制成趋势图,以便及早发现潜在问题。
平均值的变化通常表明工艺流程存在问题,而数据分布范围扩大则表明工艺变异性增加。统计过程控制(SPC)能够在零件超出规格之前检测到这些变化。
首件检验 (FAI)
首件生产零件经过全面检验。所有尺寸和表面均经过测量和检查,以确保零件符合工程图纸要求。
首件检验(FAI)旨在验证生产过程能否重现原型产品的质量。如果首件检验合格,即可进行批量生产。
在制品检验
刀具磨损会改变切削条件,导致表面质量和尺寸精度下降。过程检测用于监测这些变化。
工具按计划周期更换。表面质量定期检查,关键尺寸按规定频率验证。
CNC快速成型提供了质量基准。原型定义了目标标准,生产过程必须每次都达到该标准。过程控制是实现这一目标的关键。
如果没有过程控制,原型就只是一次性样品。有了适当的过程控制,生产零件就能始终如一地达到与原型相同的质量。
选择数控快速成型供应商时常见的错误
误区一:仅比较单价
最低报价往往最终导致更高的成本。质量问题可能导致零件报废。交货延误会拖慢整个项目进度。返工成本可能会抵消最初节省的费用。
价格只是其中一个因素。工程支持同样重要。可靠的供应商会审核设计并提出改进建议。制造能力也至关重要——供应商能否真正生产出符合所需规格的零件?ISO 9001 和 ISO 13485 等质量认证表明供应商拥有可控的生产流程。
CNC原型制造合作伙伴提供的价值远不止于零件的单价。当质量和交货期至关重要时,最低价格往往并非最佳选择。
错误二:提供不完整的图纸
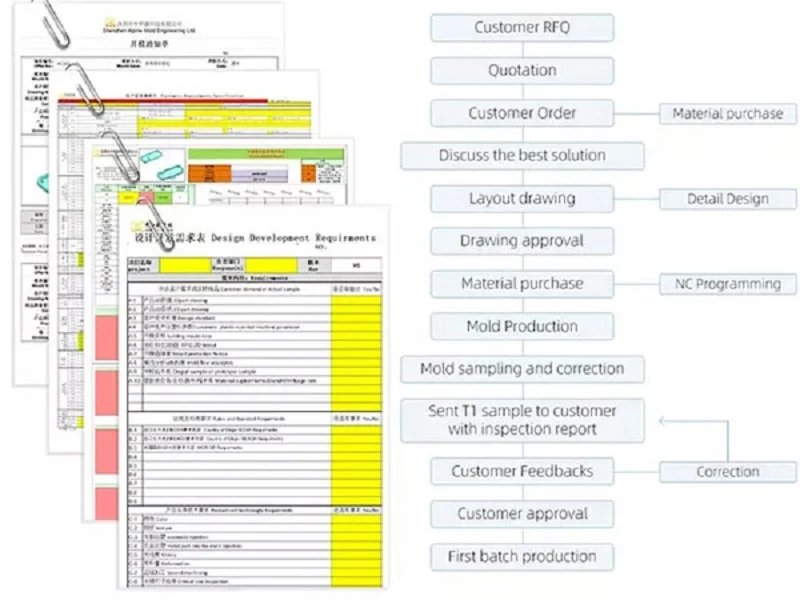
图纸是制造过程的合同。遗漏关键细节会导致误解。
明确的公差定义了零件可接受的尺寸范围。材料规格告知供应商应使用何种材料。表面光洁度要求控制零件的外观和功能。检验标准定义了如何验证零件。
如果没有这些信息,供应商就只能靠猜测。他们或许能根据自己的理解正确制造出零件,但仍然无法满足您的实际要求。沟通不畅会浪费时间,增加成本。
错误三:跳过原型验证
原型验证是制造过程中至关重要的一步。为了节省时间而跳过验证环节,通常会在后期造成更大的问题。
如果在生产开始后才发现设计缺陷,大量零部件可能会报废。此外,一些本应更早发现的制造问题也可能出现,导致代价高昂的重新设计。
CNC快速成型技术有助于在问题造成巨大损失之前发现并解决问题。该技术可制造零件,并进行测量和功能测试。然后根据测试结果改进设计,从而使生产更有信心启动。
NOBLE 的 CNC 快速原型制作服务
全面的数控快速原型制作能力
NOBLE是一家精密制造合作伙伴,业务范围广泛。CNC加工可生产复杂的金属和塑料零件;金属加工可制造结构组件;塑料加工涵盖注塑成型和定制成型。
小批量生产适用于原型制作和试生产。大规模生产则可实现高产量。组装服务将各个组件集成到成品中。
CNC快速成型是核心技术,它连接了设计验证和生产制造。该流程与完整的制造工作流程无缝集成。从原型到批量生产的整个过程由同一供应商负责,从而减少了交接环节,简化了项目管理。
质量认证和制造可靠性
ISO 9001:2015涵盖一般质量管理、一致的流程、文件化的控制和可追溯的检验。
ISO 13485:2016增加了医疗器械所需的严格要求。更严格的可追溯性。更严谨的流程验证。
关于数控快速成型的常见问题
CNC快速原型制作的精度如何?
精度取决于四个因素。材料影响热稳定性和刀具磨损。机床性能决定定位精度和重复性。零件几何形状影响刀具对特征的加工能力。公差要求定义了可接受的误差范围。
通常情况下,几何形状简单的CNC快速原型可以达到±0.01毫米的精度。对于具有深腔或复杂特征的零件,精度可能达到±0.05毫米左右。供应商应评估具体的零件设计和要求,以确定可达到的公差范围。
CNC快速成型需要多长时间?
交货周期取决于多种因素。零件复杂程度会影响加工时间。材料供应情况会影响原材料采购。数量会影响总加工时间。检验要求也会增加验证时间。
简单的零件通常可在 3 至 5 天内交付。复杂的零件需要多次装夹和全面检验,可能需要 10 至 15 天。快速数控加工注重效率,但高质量的制造仍然需要充足的时间。
CNC快速成型和传统成型有什么区别? 3D印刷?
| 因素 | CNC快速成型 | 3D打印 |
| 工艺应用 | 减材制造 | 增材制造 |
| 表面光洁度 | 更好 | 情况各异,通常较粗糙。 |
| 几何 | 受工具访问限制 | 非常适合复杂的形状 |
| 材料 | 金属和塑料 | 主要为塑料,部分为金属 |
| 应用领域 | 功能性金属零件 | 概念模型、形式研究 |
| 准确性 | 更高 | 降低 |
CNC加工可以生产出可供测试和实际应用的金属零件,而3D打印则可以快速创建概念模型。正确的选择取决于原型机的用途。
CNC快速成型非常适合功能验证,而3D打印更适合视觉模型和概念验证。






