
介绍
镁合金比铝合金轻33%。这对航空航天和医疗器械行业来说意义重大。但问题在于,如果不小心,同样的材料在数控加工过程中也可能着火。钝刀产生的火花或过快的进给速度都可能引燃切屑。由此产生的火势猛烈且难以扑灭。
这给机械制造厂带来了一个棘手的问题。人们想要减轻重量,追求既坚固又轻便的产品。但他们又担心这种材料在加工过程中会发生怎样的反应。这并非杞人忧天,只是提醒一句:镁燃烧可能很危险。
接下来我们将从实际角度探讨镁合金的数控加工。我们将阐述为什么这种材料难以安全加工。
为什么镁合金难以进行数控加工?
很多人问为什么镁合金难以进行数控加工。这种材料看起来很软,也容易切割,但加工风险却很严重。忽视这些风险的人最终会付出惨痛的代价。
极易燃且火灾风险
镁在约650摄氏度时会燃烧。钝化的工具很快就会达到这个温度。切割摩擦会产生足够的热量。真正的危险在于,镁一旦燃烧就会产生氧气。水和二氧化碳都会加剧火势。普通的灭火器对此无济于事。工厂需要专门用于扑灭金属火灾的D类灭火器。许多工厂并没有配备这种灭火器。
摩擦搅拌式芯片点火
镁屑细长如丝,表面积与体积之比非常高,这意味着它们极易燃烧。一片炽热的镁屑落在其他镁屑堆上,就会引发连锁反应。铝屑会阴燃,而镁屑则会燃烧。这种差异对工厂安全至关重要。
水基冷却剂的危险反应
人们常常在镁合金上使用普通冷却液,这是个错误的做法。水基冷却液会与细小的镁颗粒发生反应,产生氢气。氢气容易爆炸。此外,冷却液还会分解成粘稠的油泥,堵塞管路并损坏油底壳。那些试图用标准冷却系统冷却镁合金的工厂往往会后悔莫及。
磨损性及异常工具磨损
镁质地柔软,但含有铁、硅、铝等杂质。这些硬质颗粒使镁具有磨蚀性,导致刀具磨损方式与预期不同。刀具表面会形成积屑瘤,磨损会导致材料转移到刀具表面。人们通常认为软金属易于加工,但镁证明了这种假设是错误的。
细小切口产生的爆炸性粉尘
精细加工会产生粉尘,而不是切屑。例如研磨、珩磨和高速精加工。空气中的镁粉尘具有爆炸性。传送带或除尘器产生的静电火花即可引爆它。爆燃速度极快,整个车间都可能因此而损毁。没有采取适当粉尘控制措施就加工镁的工厂无异于赌博。
如何 数控机床镁合金 合金安全
镁合金的数控加工与铝或钢的加工需要不同的思维方式。镁合金虽然易于加工,但其风险对于新手操作人员来说并不明显。那些吃过亏的人往往会遇到火灾。
刀具几何形状和锋利度
钝化的刀具会产生热量。热量会点燃镁合金。所以规则很简单:锋利的刀片、正前角、抛光的切削刃。在数控加工镁合金时,操作人员每次运行前都要检查刀具。一把看起来适合加工铝的刀具,在这里却很危险。
芯片形成与排出
在任何安全的镁合金数控加工过程中,这都是重中之重。粗而碎的切屑是安全的,而细而丝状的切屑则会燃烧。人们专门设计刀具路径,将切屑切割成细小而致密的碎片。高压气流会将切屑从切削区域清除。一些工厂使用真空系统。切勿让切屑堆积在机床工作台上。一堆镁屑就像一颗定时炸弹,随时可能引发火灾。
切削液——哪些有效,哪些无效
普通水溶性油是个陷阱。它会与镁粉发生反应,生成氢气和油泥。在数控机床上加工镁合金时使用这种油的人,最终都会付出惨痛的代价。
使用压缩空气进行干式加工是最安全的方法。无需冷却液,因此不存在反应风险。如果必须使用冷却液,可以使用经认证的专用合成冷却液。微量润滑也是一种可行的方法。细小的雾状润滑即可提供足够的润滑,而不会形成冷却液积聚。
机器和工作空间准备
在开始任何镁合金数控加工之前,必须移除所有火源。严禁明火、吸烟和静电放电。电气柜必须密封防尘。控制面板内的镁粉尘会造成短路危险。每次换班后,整台机器都必须彻底清洁。切屑不会过夜,灰尘也不会积聚。清洁的机器运行安全,而肮脏的机器则会燃烧。
推荐切割参数
这些数据似乎与实际情况相反。高进给速度比低进给速度更安全。中等速度比高速更安全。低进给速度加上高速会产生细小粉尘。粉尘会爆炸。人们在镁合金数控加工中会避免这种组合。
以下示例采用 6061 系列镁合金。
| 操作 | 切割速度(米/分钟) | 进给率(毫米/转或毫米/齿) | 切削深度(毫米) |
| 粗铣 | 500-800 | 每颗牙齿 0.10–0.20 | 2-5 |
| 精铣 | 300-600 | 每颗牙齿 0.05–0.10 | 0.5-1 |
| 车削粗加工 | 400-700 | 0.15-0.30 | 1-3 |
| 车削加工 | 300-500 | 0.08-0.15 | 0.2-0.5 |
| 钻探 | 300-600 | 每转 0.10–0.25 | 啄食 0.5–1×D |
钻孔、攻丝和后加工
抛物线槽钻头能改善排屑效果。快速啄钻循环能防止切屑堆积成长条状。丝锥有时会断裂。正确的处理方法不是加热,也不是强行破坏。人们使用专门的镁去除剂来溶解断裂的丝锥。市面上也有酸性去除剂。在某些情况下,使用硬质合金钻头进行机械取出也有效。但强行取出会产生火花甚至引发火灾。
芯片存储与芯片制造同样重要。操作人员将数控加工镁合金产生的镁屑储存在密封的、贴有标签的金属容器中。不使用塑料袋,也不使用敞口容器。处置过程遵循当地危险废物管理法规。
火灾应急响应——应该做什么(以及不应该做什么)
即使采取了预防措施,在镁合金数控加工过程中仍然可能发生火灾。了解正确的应对方法至关重要。如果处理不当,小火苗也可能迅速演变成大问题。
切勿使用水、二氧化碳或标准ABC干粉化学品
人们往往会下意识地使用熟悉的灭火器。这种本能反应反而会害死人。用水扑灭镁合金火灾会产生氢气和水蒸气,火势只会更加猛烈。二氧化碳灭火器也无济于事。镁合金本身就能产生氧气。标准的ABC干粉灭火器缺乏扑灭金属火灾所需的有效成分。这些灭火器通常只用于镁合金数控加工,它们并不适用于这种情况。
仅限D级灭火器
正确的灭火工具是D类灭火器。请寻找Lith-X或Met-LX灭火器。Purple-K灭火器适用于其他类型的火灾,不适用于镁合金火灾。这些特殊灭火剂通过在燃烧的金属表面形成一层硬壳来窒息火焰,阻止氧气接触燃料,从而扑灭火焰。使用数控机床加工镁合金的工厂会在每台机器附近都配备D类灭火器,方便取用。
如果出现烟雾——请勿立即打开机器门
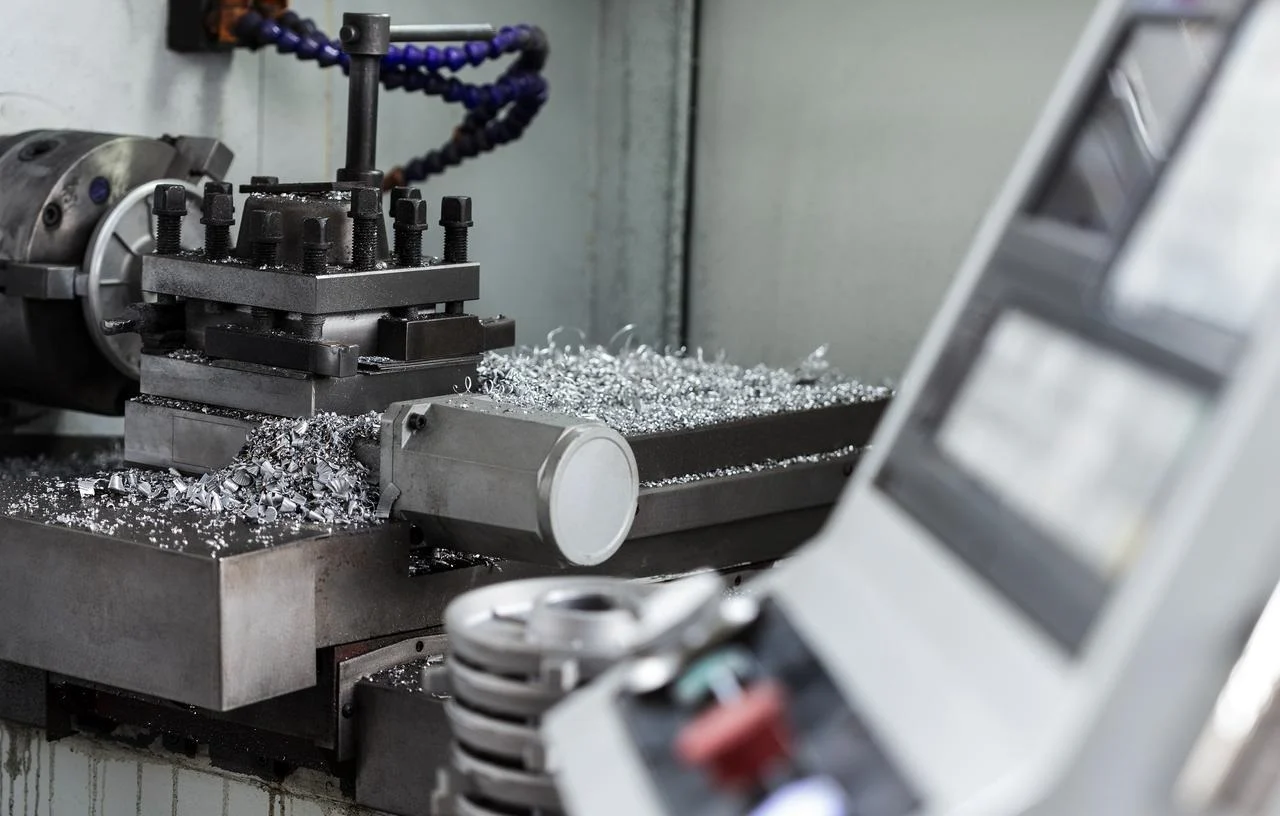
机柜内冒烟意味着有东西在燃烧。人们的第一反应是打开门查看。这是错误的。打开门会使新鲜空气涌入机柜,而空气会助长火势。人们曾目睹过小的芯片火灾就这样演变成整台机器的火灾。请耐心等待。如果可能,让火在缺氧的机柜内自行熄灭。如果需要干预,请使用机器内置的灭火系统,或通过端口释放D类灭火剂。
用灭火器扑灭,切勿直接喷洒到燃烧的池子里。
在对镁合金进行数控加工时,使用D类灭火器灭火的技巧至关重要。人们常常直接对着火焰喷洒,这会导致燃烧的金属屑飞溅,火势蔓延。正确的方法是覆盖灭火剂。从安全距离轻轻喷洒,瞄准火焰根部,让灭火剂粉末落在火焰上,形成一层硬壳。硬壳形成后,切勿破坏。扰动硬壳会使燃烧的金属重新暴露在空气中,导致复燃。在移动任何物品之前,务必让材料完全冷却。
何必费心?镁合金的独特优势
有人可能会问:既然镁合金的数控加工如此危险,为什么还需要进行这项加工?答案在于性能。镁具有其他材料无法比拟的性能。正因如此,尽管存在危险,镁合金的数控加工仍然是一项至关重要的工艺。
无与伦比的重量强度比
镁的密度为每立方厘米1.74克,这使其成为市场上最轻的结构金属。在重量方面,没有任何其他金属能与之媲美。
我们来比较一下:
| 材料 | 密度g /cm³ | 抗拉强度(兆帕,典型值) |
强度重量比 |
| 镁合金 | 1.74 | 230 | 高 |
| 铝合金 | 2.70 | 310 | 中 |
| 钢(低碳钢) | 7.85 | 400 | 低 |
| 工程塑料(ABS) | 1.05 | 40 | 非常低 |
镁合金兼具金属的强度和接近塑料的重量。这种特性推动了航空航天和汽车行业对镁合金数控加工的需求。
高比刚度
刚度重量比至关重要。镁在这方面表现出色。镁的弹性模量与密度之比与铝和钢相当。人们既能获得所需的刚度,又无需承担额外的重量。经过精密加工的镁合金零件,其性能可媲美重量更大的钢制零件。
卓越的振动阻尼性能
镁合金比任何其他结构金属都能更好地吸收振动。铝环会传递振动,钢材会传递谐波,而镁合金则能有效抑制谐波。对于手持工具、汽车支架和飞机内饰部件而言,这种阻尼特性可以降低噪音并减轻操作人员的疲劳。采用数控加工工艺制造的镁合金零件通常使用寿命更长,因为振动不会导致接头和螺纹松动。
自然电磁屏蔽
塑料和碳纤维复合材料需要特殊涂层来阻挡电磁干扰。镁本身就具有这种特性。这种金属本身就能起到屏蔽作用。医疗器械、电子设备外壳和通信设备都受益于这一特性。无需二次涂层处理,无需额外成本。材料本身就能发挥其应有的作用。
良好的导热性
镁的导热系数约为每米开尔文150瓦。虽然不如铝高,但远优于塑料或复合材料。对于LED照明灯罩、发动机部件和电子外壳,镁能有效地将热量从敏感区域带走。采用数控机床加工镁合金,可以生产出既能有效散热又能保持轻量化的零件。
可回收性和可持续性
镁储量丰富。回收利用所需的能源远低于原生生产。这种材料有助于车辆轻量化,从而降低油耗和排放。关注环境影响的人们认为镁极具吸引力。这种金属可以反复回收利用,性能损失却很小。这符合许多制造商目前正在追求的循环经济目标。
镁、铝、塑料——你应该选择哪一种?
设计师面临选择:镁、铝还是塑料?每种材料都有其优势,也各有优缺点。正确的选择取决于具体的应用场景。
| 特性 | 镁合金 | 铝合金 | 工程塑料(ABS/PC) |
| 重量(密度 g/cm³) | 1.74 – 最轻的结构金属 | 2.70 – 中等 | 1.05 – 最轻的 |
| 比刚度(刚度/重量) | 非常好。堪比铝材。 | 非常好。金属行业的标杆。 | 差。需要加厚一些的纸张。 |
| 减振 | 结构金属中的最佳选择。 | 差劲。发出铃声和共鸣声。 | 极佳。天然能量吸收器。 |
| EMI屏蔽 | 极佳。无需涂层。 | 极佳。无需涂层。 | 无。需要导电涂层。 |
| 导热系数(W/m·K) | 约150。有利于散热。 | 约205-235分。非常好。 | ~0.2。非常差。 |
| 耐腐蚀性能 | 未经处理效果差,需要涂层处理。 | 在某些环境下,阳极氧化处理或裸露状态下均可使用。 | 极佳。不会腐蚀。 |
| 可加工性(CNC) | 遵循正确的安全操作规程效果良好。薯条纤维较多。存在火灾隐患。 | 非常好。芯片干净。无火灾隐患。 | 质地好。柔软。需要锋利的工具。需要处理切屑。 |
| 原材料成本 | 中到高。 | 中等。供应充足。 | 低到中等。 |
| 二次加工 | 通常需要(转化涂层、油漆)。 | 通常是为了防止腐蚀或改善外观。 | 通常为可选。颜色可以模压成型。 |
关于NOBLE——您在以下领域的合作伙伴 精密数控加工
NOBLE是一家专业从事高精度制造复杂金属和合金零件的数控加工厂。
我们的核心处理能力
请清晰地呈现这些信息,可以采用项目符号列表或两列表格的形式。
CNC加工类型
二级服务
我们的认证(质量和医疗级)
工程师和采购人员会根据认证筛选供应商。我们只保留那些真正重要的认证。
| 证书 | 适用范围 | 相关性 |
| ISO 9001:2015 | 质量管理体系 | 确保生产过程中始终如一的流程控制、可追溯性和持续改进。人们信赖这一标准。 |
| ISO 13485:2016 | 医疗器械——质量管理 | 使我们能够加工外科器械、植入物、诊断设备和医疗器械外壳的部件。 |
常见问题解答
我可以用标准的数控铣床加工镁合金吗?
是的,但要谨慎。只要工厂使用锋利的刀具、干燥的空气或合格的冷却液,并采取有效的排屑措施,标准的数控铣床就能很好地完成镁合金的数控加工。
镁比铝贵吗?
一般来说是的。镁合金的原材料成本高于常见的铝合金牌号,例如6061,这是因为镁合金的产量较小,而且提炼工艺更复杂。人们愿意为镁合金的轻量化优势支付更高的价格。
镁容易腐蚀吗?
是的,未经处理的镁比铝更活泼,在潮湿或高盐环境中,如果没有转化膜或阳极氧化处理,腐蚀速度会更快。工程师在为户外或医疗应用选择镁材时,会考虑表面处理的影响。
我可以焊接镁吗?
是的,但需要特殊的焊接技术。通常采用氩气保护气体和钨极氩弧焊,并使用与母材合金相匹配的焊丝。没有镁合金焊接经验的工厂应该将这项工作交给专业公司。
镁在消费品中使用是否安全?
是的。现代镁合金块体本身就具有阻燃性,符合UL电子和汽车零部件的安全等级标准。火灾风险存在于镁合金的数控加工过程中,而非成品零件本身。







