

介绍
医用注塑成型技术生产用于手术器械、诊断设备、医疗器械外壳和药物输送系统的精密、可靠的塑料部件。这些部件必须性能稳定可靠,因为部件故障可能危及患者安全。
设计挑战巨大。尺寸精度、材料兼容性、洁净度和制造一致性都需要格外注意。与传统注塑成型相比,医用注塑成型可能需要更严格的文档记录、专门的验证以及更高的质量要求,具体取决于医疗器械及其预期用途。
本文探讨了十项关键设计考量因素,旨在平衡产品性能、法规要求和可制造性。成功的医用注塑成型依赖于结构化的设计流程,而非凭空猜测。
10项关键医疗 注射成型 设计准则
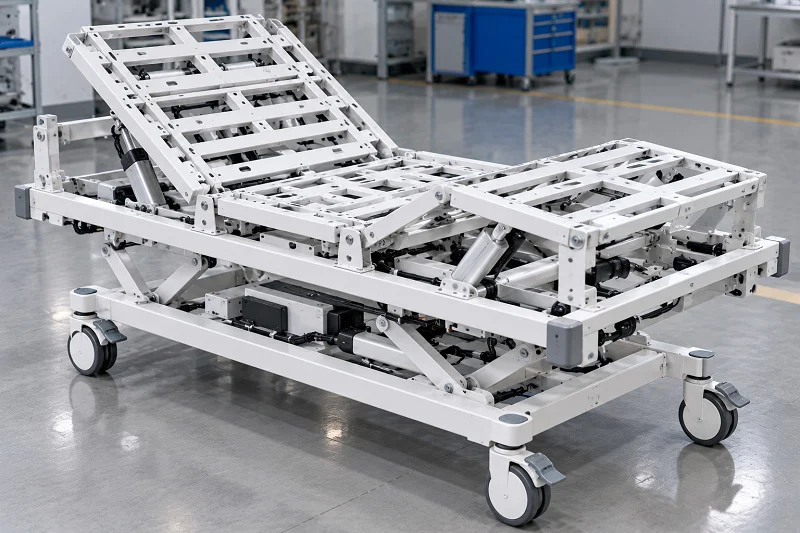
1. 保持壁厚一致
均匀的壁厚有助于模具填充和冷却的一致性。在医用注塑成型中,壁厚不均匀会导致缩痕、翘曲、内应力和空隙,从而影响尺寸精度和零件性能。
设计平滑的壁面过渡,避免不必要的厚壁区域。一致的壁面几何形状有助于材料更均匀地冷却,提高尺寸稳定性,并使制造结果更可预测。
2. 采用合适的拔模角度
拔模斜度有助于注塑成型部件从模具中脱模。如果拔模斜度不足,顶出力会增加,可能导致划痕、变形或表面损伤。医用注塑成型设计应考虑垂直壁面和其他平行于模具开口方向的表面的拔模斜度。
所需的拔模角度取决于材料特性、壁厚和表面纹理。较深的壁厚和纹理表面可能需要更大的拔模角度。合适的拔模角度有助于保证零件质量并维持高效的生产周期。
3. 优化拐角、肋条和凸台
圆角设计可以降低应力集中,而设计合理的加强筋则可以在不增加过多材料的情况下加固零件。在医用注塑成型中,尖角和比例失调的特征会增加应力、产生缩痕或影响尺寸稳定性。
用于紧固件或嵌件的凸台需要足够的支撑,同时又不能过厚。平衡半径、肋厚和凸台几何形状有助于提高结构性能和可制造性。
4. 规划闸门位置和物料流
浇口位置会影响填充模式、熔接线位置、表面外观和零件强度。浇口位置不当会导致功能区域出现缺陷或强度不足。医用注塑成型设计应考虑浇口位置与密封表面、关键界面以及承受机械应力区域的关系。
模流分析可以帮助预测填充行为,并在模具最终定型之前识别潜在问题。
5. 定义合适的尺寸公差
医用注塑成型组件可能需要精确的尺寸以确保正确的组装、密封和功能性能。然而,对每个特征都采用极其严格的公差会增加模具成本、检验要求、废品率和交货周期。
材料收缩、工艺偏差、模具设计和特征几何形状都会影响可实现的公差。对于关键尺寸和功能接口,应优先考虑严格的公差,而对于非关键特征,则在适当情况下允许较大的公差。这种方法有助于在不影响性能或安全性的前提下控制成本。
6. 选择合适的医用级材料
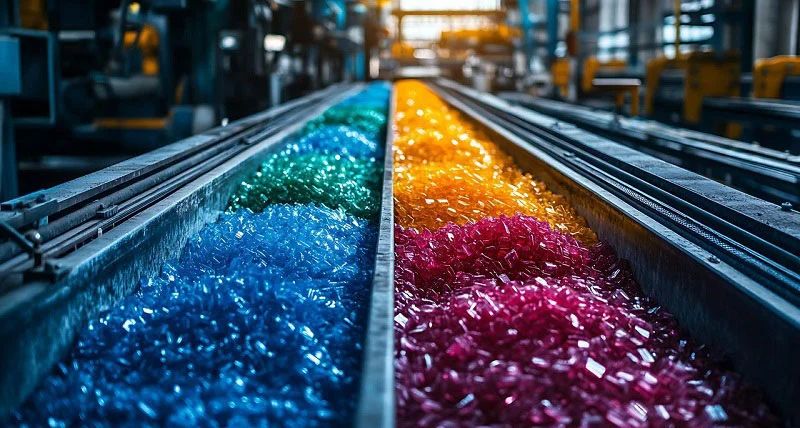
材料的选择会影响强度、柔韧性、耐化学性、透明度和耐热性。在医用注塑成型中,聚丙烯适用于耐化学腐蚀的部件,聚碳酸酯兼具强度和透明度,聚乙烯提供柔韧性,而聚醚醚酮(PEEK)则适用于需要高温性能的应用。
设计人员还必须评估材料的生物相容性以及与预期灭菌方法(例如高压灭菌、伽马射线辐照或环氧乙烷灭菌)的兼容性。材料在加工和灭菌后必须保持其所需的性能,同时满足设备适用的安全要求。
7. 高效冷却和翘曲控制设计
冷却不均匀会导致翘曲、尺寸偏差和残余应力。医用注塑成型设计应从设计初期就考虑壁厚、零件几何形状和热传递等因素。较厚的部件通常冷却速度较慢,这可能导致零件表面收缩不均匀。
冷却通道的位置会影响生产周期和零件质量。与模具设计师合作,实现均匀冷却,有助于提高尺寸稳定性和重复性。对于生产尺寸要求严格的医疗器械组件而言,稳定的热管理至关重要。
8. 说明 组装 以及功能接口
注塑成型部件通常通过卡扣配合、螺纹连接、过盈配合、密封件或嵌件注塑等方式与其他部件连接。医用注塑成型设计必须考虑这些接口,以确保可靠的组装和功能。
即使各个部件均符合规格,公差累积也可能导致问题。因此,应验证整个组件,包括卡扣配合、密封性能和关键连接。
9. 明确表面光洁度和清洁度要求
表面光洁度会影响外观、流体接触、清洁和功能性能。医用注塑成型设计应根据组件的预期用途确定合适的表面要求。某些应用需要光滑、易于清洁的表面,而另一些应用则需要特定的纹理或功能性表面处理。
毛刺、飞边和设计不良的缝隙会影响零件质量,并使清洁更加复杂。设计时应考虑检查通道、污染控制和残留物收集装置。适当的制造控制和验证有助于确保零件满足规定的清洁度和表面质量要求。
10. 考虑可制造性、验证和合规性
面向制造的设计 (DFM) 有助于在制造开始前识别模具和生产风险。医用注塑成型评审应评估分型线、倒扣、模具操作以及工艺重复性,以支持高效生产和质量稳定。
验证、可追溯性和文件化的控制措施也至关重要。ISO 13485 为医疗器械提供了一个质量管理框架,但仅靠认证并不能保证每个组件或流程都符合所有监管要求。
相当常见 医疗注塑 应避免的设计错误
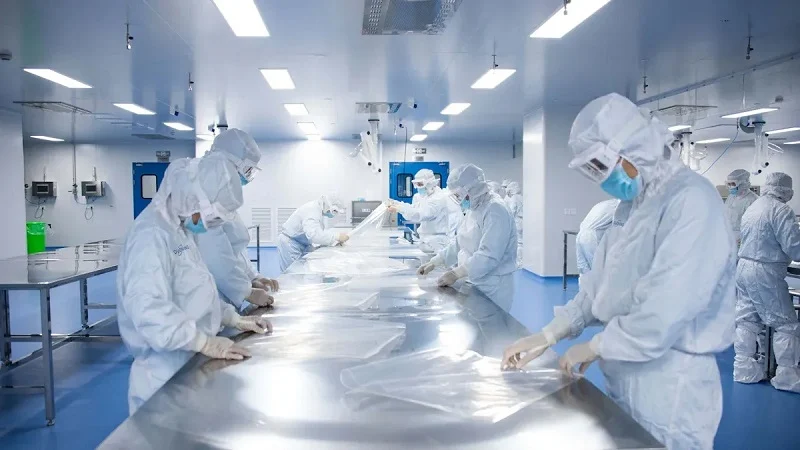
忽略材料收缩和尺寸变化
不同塑料的收缩率各不相同。聚丙烯、聚碳酸酯、PEEK 和聚乙烯对成型条件的反应也各不相同。医用注塑成型设计必须考虑材料收缩、模具几何形状和工艺偏差,才能达到所需的尺寸。
机器设置和材料批次也会影响一致性。即使零件在初始检验时符合规格,如果生产过程控制不当,生产过程中也可能出现偏差。预留预期收缩量并设定适当的公差有助于减少配合问题和装配失败。
忽略灭菌和最终用途条件
灭菌方法会影响材料性能。高压灭菌可能会损坏不适用的塑料,而伽马射线辐照则可能导致变色或性能改变。选择医用注塑成型材料时,应考虑拟采用的灭菌方法,以及接触清洁剂、消毒剂、体液和操作温度等因素。
未评估这些条件而选择材料可能导致过早性能下降或功能失效。应尽早确定组件的最终使用环境,然后验证所选材料能否在其预期使用寿命内承受预期条件。
无需制造投入即可完成设计
CAD设计中看似正确的图案,在实际注塑成型中可能面临诸多挑战。例如,倒扣会使脱模变得复杂,壁厚不均会导致缺陷,浇口位置不当会影响填充效果。医疗注塑项目在模具制造开始之前,最好能获得制造方面的反馈。
早期面向制造的设计 (DFM) 评审有助于发现模具的局限性,并在变更成本增加之前提高成型性。
如何在生产前改进医用注射成型设计
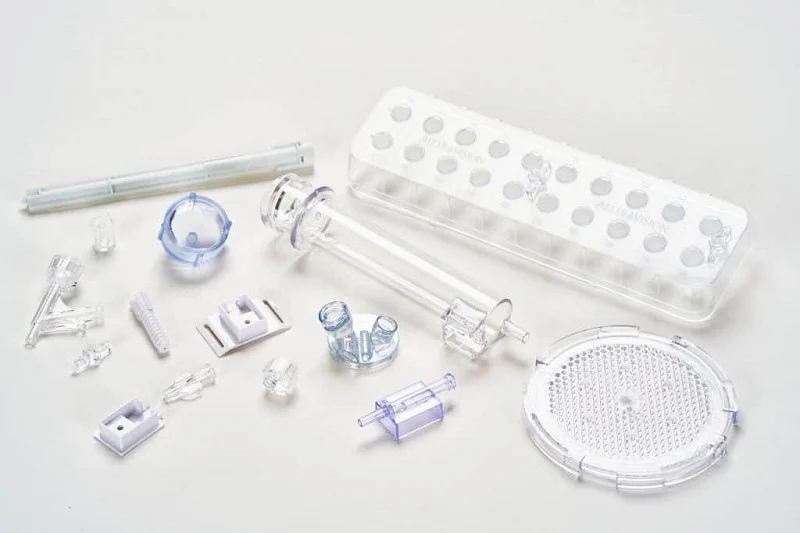
进行可制造性设计评审
可制造性设计 (DFM) 评审评估壁厚、拔模斜度、公差、浇口位置以及其他与模具相关的特征。医疗注塑成型设计受益于这种早期评估,因为它可以在模具制造开始之前识别潜在缺陷和模具限制,从而降低修改成本。
通过原型制作和测试验证设计
在批量生产之前,原型制作有助于评估产品的适配性、功能性和材料性能。医疗注塑成型项目尤其需要进行物理测试,因为它可以揭示CAD模型可能无法显示的问题,例如卡扣失效、尺寸不符或密封件泄漏。务必在最终确定生产设计之前解决这些问题。
尽早确立质量要求
在生产开始前,应明确关键尺寸、检验方法、文档记录、可追溯性和验证预期。医用注塑成型质量取决于清晰、有据可查的要求以及适当的检验和验证计划。
选择高贵 支持 您的医疗注射成型项目

NOBLE是中国领先的制造商,集专业制造技术和贯穿产品开发与生产的工程支持于一体。我们拥有强大的能力,能够帮助客户高效地完成从早期原型制作到生产制造和组装的整个流程,并提供量身定制的医疗注塑成型项目服务。
认证质量管理体系
NOBLE 拥有 ISO 9001:2015 和 ISO 13485:2016 认证。ISO 9001 涵盖通用质量管理,而 ISO 13485 则专注于医疗器械的质量管理体系。这些体系支持流程文档化、一致的生产规范以及贯穿整个生产过程的质量控制。
对于医疗注塑成型项目,我们会在生产开始前审核项目的具体要求。仅凭认证并不能保证每个组件都符合所有监管要求,因此材料选择、检验标准和适用的验证需求也必须得到确认。
从设计到组装的全方位服务
NOBLE提供工程技术支持、原型制作、生产制造、表面处理和组装服务。整合这些服务有助于医疗注塑成型客户通过单一制造合作伙伴协调多个生产阶段。
早期协作有助于发现设计和制造问题,明确技术要求,并减少不必要的交接环节。从原型评估到生产准备和最终组装,我们的团队致力于保持流程的有序性,并确保其与每个项目的规范保持一致。
高效原型制作和 批量生产
早期工程协作有助于在生产模具最终定型前识别设计问题。通过原型评估和设计改进,医疗注塑成型项目可以在投入全面生产前解决潜在问题。这种方法有助于更可控地从初始概念过渡到批量生产。
NOBLE 结合了制造方面的专业知识、高效的沟通能力和项目协调能力,帮助客户管理每个开发阶段。通过及早审查需求并将制造流程与项目目标保持一致,我们的团队能够帮助客户简化从原型到量产的整个流程。
满足您的医用塑料组件需求
请与NOBLE分享您的CAD文件、材料需求、目标数量、关键公差和预期应用。这些信息有助于我们的团队评估可制造性并推荐合适的生产方案。成功的医疗注塑成型始于清晰的技术要求和有效的沟通。
NOBLE 会审查项目需求,讨论制造方案,并回答技术问题,以帮助明确后续步骤。
联系我们的团队,讨论您的医疗注塑成型项目,并探索从原型制作到生产的切实可行的途径。
关于医用注射成型的常见问题
什么是医用注射成型?
医用注塑成型是一种制造工艺,将熔融塑料注入模具,冷却后成型为成品部件。它用于生产手术器械、诊断设备、医疗器械外壳和药物输送系统等部件。由于部件性能直接影响患者安全,因此精度和可重复性至关重要。
医疗注塑成型中常用的塑料有哪些?
常用材料包括聚丙烯、聚碳酸酯、聚乙烯和聚醚醚酮(PEEK)。每种材料在强度、柔韧性、透明度、耐化学性和耐热性方面各有不同。医用注塑成型材料的选择取决于组件的预期用途、生物相容性要求、灭菌方法和所需性能。
最重要的医用注塑成型设计准则是什么?
关键指导原则包括保持壁厚一致、提供足够的拔模斜度、优化加强筋和拐角、选择合适的材料、控制冷却以及设定适当的公差。医用注塑成型设计还应考虑浇口位置、装配接口、表面光洁度和可制造性,以减少缺陷并确保组件性能可靠。
为什么 ISO 13485 对医疗注塑成型很重要?
ISO 13485 为医疗器械行业组织制定了质量管理体系要求。它支持流程文件化、可追溯性、风险管理和一致的质量实践。获得 ISO 13485 认证的医用注塑成型供应商证明其质量体系符合该标准的适用要求,但认证并不能取代产品特定的测试或监管批准。NOBLE 已获得 ISO 13485:2016 认证。
医用注塑成型原型制作应该何时开始?
原型制作应尽早开始,以便在投入生产模具之前评估设计假设。实物原型有助于验证卡扣配合、密封性、尺寸和装配接口。早期测试使医疗注塑成型团队能够识别并解决设计问题,避免日后造成更大的成本。
如何选择一家可靠的医用注塑成型制造商?
评估制造商的工程技术专长、制造能力、质量管理体系、可追溯性实践、验证支持和沟通能力。可靠的医疗注塑成型合作伙伴应了解项目的技术和法规要求,并解释其流程如何满足这些要求。中国领先的制造企业诺博(NOBLE)为客户提供从设计评审和原型制作到生产和组装的全方位支持。






