
介绍
钝的切削工具更容易断裂。工具一旦断裂,就只能报废。这意味着浪费数小时的时间。这就是实际发生的情况。
数控刀具的损伤不会立即显现,而是缓慢累积。你会发现切削刃上出现细小的缺口,刀具侧面堆积切屑,以及热循环造成的微裂纹。之后,切削性能下降,表面变得粗糙,尺寸精度也随之降低。
了解数控切削刀具的损坏机制至关重要,这样才能确保您的投资物有所值。每一次故障都意味着生产力损失,包括机器停机、刀具更换和零件报废。本文将探讨故障原因及其后果,以及操作人员如何避免故障。
什么原因会导致切削刀具无法使用?
切削刀具发生故障。原因并不总是显而易见的。以下是刀具边缘实际发生的情况。
磨料磨损
硬质颗粒会与切削刀具产生摩擦。被加工材料可能含有碳化物或氧化物,或者工件表面可能覆盖着一层硬质氧化皮。这些颗粒的作用如同砂纸,会导致数控刀具的切削刃磨损——因此请降低切削速度。之后,刀具将无法进行干净利落的切削。这是加工铸铁和高硅铝合金时,数控刀具的主要损伤形式。
粘合磨损(堆积边缘)
工件材料粘附在刀尖上。压力和热量使其熔焊在一起。堆积物不断增多,改变了刀具的几何形状。最终,堆积物脱落,并带走一部分刀具材料。这种情况常见于低碳钢和铝等粘性材料。刀刃会出现缺口。这是典型的数控刀具粘附损伤。
扩散磨损
高温是罪魁祸首。刀具材料和工件材料在原子层面发生化学反应。原子从刀具迁移到切屑中。刀具表面硬度下降。刀刃快速磨损。没有机械摩擦——只有热量。
热裂解
切削刀具反复加热和冷却,导致其表面反复膨胀和收缩。这些循环最终会形成裂纹。起初,裂纹很小,但会逐渐扩大。随着裂纹蔓延至切削刃,冷却液会加剧裂纹扩展。同时,热冲击也会进一步增加应力。
机械性碎裂和断裂
总会有一些因素导致刀具损坏——例如用力过猛、刀具碰到硬物、切削深度过大、进给速度过快、切削刃崩刃,或者刀具刃口完全断裂。这就是数控刀具的突发性损坏。
塑性变形
刀刃原本非常坚硬,但高温使刀具材料软化。切削压力导致软化的刀刃变平并卷曲。这把刀具已经使用过一段时间,但刀刃仍然锋利。切削几何形状略有偏差。这通常是高速切削硬质材料时会出现的情况。
振动(颤动)导致的边缘崩裂
在数控车床上操作时,刀具和工件都会振动。刀刃每秒撞击工件数千次,每次撞击都如同轻锤敲击。久而久之,刀刃会开始崩刃。当操作员听到异响时,数控刀具的损坏已经开始。
刀具材料与工件或冷却液不相容。工件中的硫与硬质合金刀具中的钴发生反应,导致粘结剂溶解,降低刀具强度,并造成切削刃崩刃。这不是磨损,而是腐蚀。
操作不当或涂层损坏
有时,刀具在接触工件之前就已经损坏。例如,掉落在地上、撞击刀架、随意存放在抽屉里,或者涂层开裂、刀刃崩口等都可能导致切削过程中刀具过早断裂。所有这些都可能导致刀具在切削过程中过早损坏。一些操作人员认为这是加工工艺的问题。但实际上,这是可以预防的数控刀具损坏。
数控刀具崩刃或断裂时,零件会损坏吗?
是的——常见的零件损坏类型
- 断裂的工具拖过工件,深深地嵌入其中。 表面被刮花了。
- 尺寸偏差。工具缺少一个角。编程路径与实际情况不符。 零件尺寸偏小或形状不圆。
- 受损边缘摩擦产生热量,而且是大量的热量。 表面烧蚀,随后发生加工硬化。 现在,下一个工具也无法切割它了。
- 毛刺情况越来越严重。断裂的边缘会撕裂材料而不是将其剪切。 这个零件看起来很粗糙。 边缘质量未通过检验。
最糟糕的情况?零件彻底报废,无法返工。这就是数控刀具损坏的真实代价。
地下损伤
肉眼可见的划痕并非全部真相。陶瓷、硬化钢和某些复合材料等脆性材料会在表面下产生微裂纹。这些裂纹肉眼无法察觉。一旦零件投入使用并承受应力,裂纹就会扩展,最终导致零件失效。操作人员很难意识到数控刀具的损坏已经引发了这一系列失效。
零件在数控刀具失效的情况下何时能够幸存?
粗加工留有余地,余料不多。即使刀具崩刃,也可能还剩下足够的材料供精加工刀具清理。操作员迅速发现,机器停止运转,零件得以挽救。
精加工工序容不得半点误差。切削尺寸即为最终尺寸。刀具损坏会毁掉这个表面,没有剩余材料可以修补。
操作员的反应时间至关重要。如果在几秒钟内停止机器,损坏可能只是轻微的。如果让它再运行一次,零件就报废了。
因此,防止数控刀具在精加工过程中损坏至关重要。铣刀断裂造成的损失很小,而钛合金医疗部件报废造成的损失则非常巨大。务必了解其中的区别,并据此制定相应的计划。
数控机床操作员减少刀具损坏检查清单
以下是NOBLE工程师整理的数控车床操作员应检查的事项清单。如果您遵循这些指南,就能显著降低数控刀具和工件的损坏风险。
掌握设置方法
机器的刚性取决于最薄弱的夹具。检查工件夹持情况。确保无晃动和振动。检查刀架的跳动。几微米的摆动就会迅速损坏刀刃。保持刀具伸出长度较短。每增加一毫米都会增加杠杆作用力。杠杆作用力会导致刀具断裂。良好的装配可以防止数控刀具在主轴转动前损坏。
听听剪辑版
机器会说话。听着。
尖锐的摩擦声意味着刀具在摩擦,而不是切削。请调整转速或进给量。颤动是低频振动,刀具会发生弹跳,刀刃也会出现崩刃。爆裂声意味着刀具切削过猛,请减速。忽视这些声音必然会损坏数控切削刀具。
小心筹码
芯片颜色指示温度。银色芯片表示温度较低。稻草色芯片表示温度较高。蓝色或紫色芯片表示温度过高。工具正在过热。
切屑形状反映刀具负荷。长条状切屑会缠绕在刀具上,造成二次切削,甚至崩刃。理想的切屑形状是细小的碎屑。C形切屑最为理想。粉末状切屑则表明刀具已钝化。
切屑大小决定进给量。切屑太细意味着负载不足,刀具会发生摩擦。切屑太粗意味着负载过大,刀具会断裂。
主动式芯片管理
必须将切屑从切削区域清除。冷却液会将其冲走,气流会将其吹走。切屑循环是造成数控刀具损坏的主要原因。当刀具对同一切屑进行两次切削时,每次切削都会加速刀刃磨损。
啄钻循环在加工深孔或深槽时非常有效。刀具回退时,切屑被清除,冷却液也能到达刀具底部。这可以防止二次切削和热量积聚,从而避免刀具断裂。
每次设置机器、每次作业前,都要严格按照清单进行检查。这可以降低数控刀具的破损率,延长刀具寿命,并确保零件质量。
知道何时介入
机器并不知道刀具即将失效,操作员才知道。
注意音调变化。正常的切削声音音调稳定。音调升高了吗?说明刀具钝了。音调降低了吗?说明刀具崩刃了。观察表面光洁度。之前光滑,现在粗糙了。肯定有什么地方出了问题。跟踪刀具寿命。统计每个刀刃加工的零件数量。如果平均每个刀刃加工的零件数量为 50 个,而这把刀具已经加工了 48 个,就应该尽早更换。等到刀具彻底失效,只会损坏数控机床,最终导致零件报废。
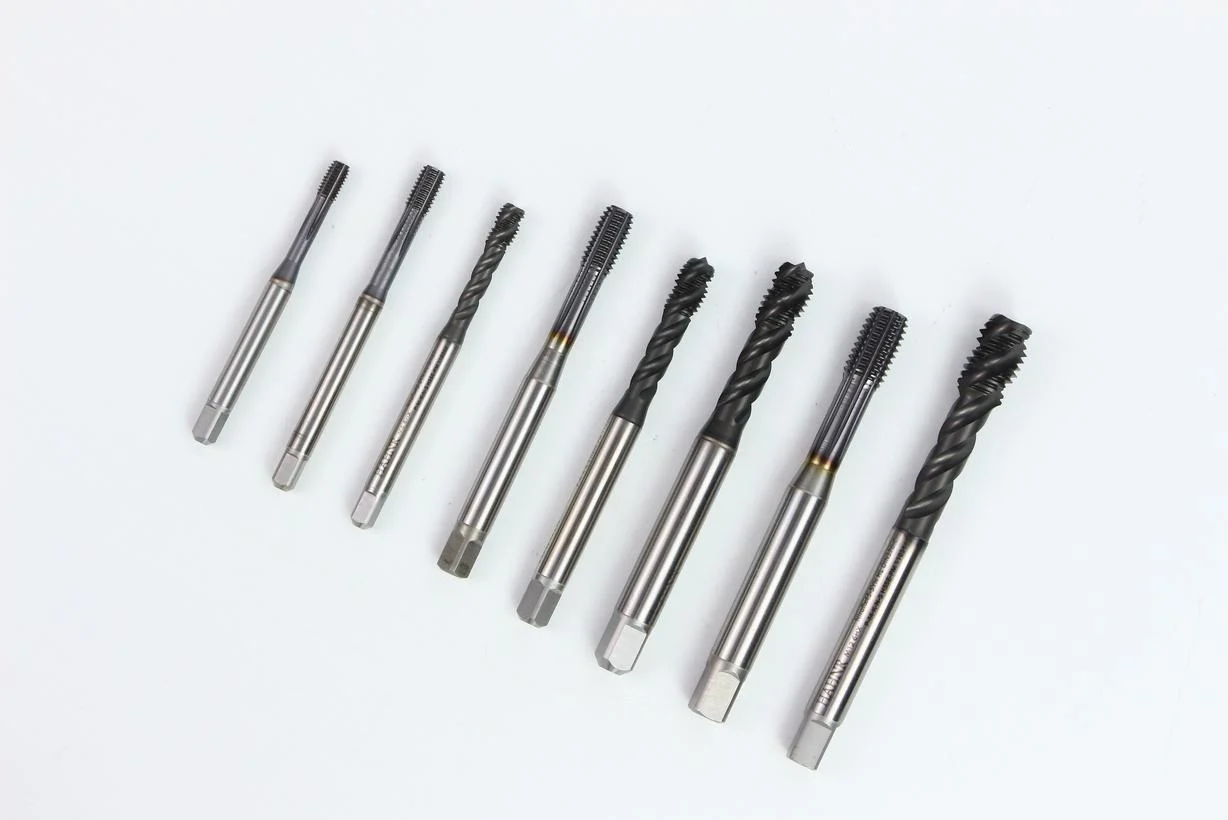
冷却液和润滑学科
冷却液的流动方向至关重要。它应该流向切削刃,而不是刀柄。切削刃需要冷却,但刀柄不需要。
冷却液流量至关重要。如果流量过低,切屑会残留在切削区域,反复被切削,导致刀具磨损。虽然高流量可以冲走切屑,但会增加热冲击的风险。高温刀具与低温冷却液接触会导致裂纹,这是数控刀具损坏的一个隐患。请正确使用冷却液。对于不耐热循环的材料(例如硬钢上的硬质合金),建议改用吹风冷却。
操作员必须遵守的关键禁忌
切勿忽视有问题的工件。表面粗糙的工件是一个警告信号。下一个工件的情况会更糟。刀具可能会断裂。
切勿随意调整进给速度和切削速度。如果仅仅因为时间紧迫就将进给速度提高到 150%,刀具会因此损坏,主轴也会停止运转,时间只会变得更加紧迫。
切勿将断刀留在刀架中。应立即取出断刀,检查刀架并进行清洁。这样可以防止断刀碎片损坏下一把刀具的安装面,从而导致径向跳动。径向跳动会进一步损坏数控刀具,形成恶性循环。
轻柔触碰规则
切削工具不是撬棍;切勿敲击将其强行插入刀架,也不要将其掉落在工作台上。
使用任何切割工具时,务必将其刀刃视为极其锋利——因为它的确非常锋利。不当操作造成的刀刃缺口会使工具在切割过程中立即失效。这种情况完全可以避免。
使用扭矩扳手拧紧夹头螺母,并拧紧至规定的扭矩值。拧得过紧会导致夹头变形,使刀具错位;拧得过松则会导致刀具脱落。这两种情况都可能导致刀片断裂。
轻拿轻放工具。保持双手、刀柄和工具清洁。这是专业精神的体现。这样才能在机器启动前避免数控刀具损坏。
NOBLE:您在以下领域的合作伙伴 精密制造
我们是一家专业从事数控加工和钣金制造的制造商。我们深知磨损的刀刃、断裂的铣刀和报废零件带来的实际损失。本指南正是基于这些经验编写而成。
我们的制造能力
我们提供完整的端到端制造解决方案,弥合设计与交付之间的差距:
值得信赖的认证质量
我们对精准性和可靠性的承诺得到了国际认可的认证的支持:
- ISO 9001:2015 – 流程一致。控制措施有据可查。质量可重复。
- ISO 13485:2016 – 医疗器械标准。严格的工艺控制。对于不能容忍数控刀具损坏的零部件而言至关重要。
为什么选择与NOBLE合作?
一站式解决方案:从草图到成品,只需一家供应商,无需持续跟进。
工程支持:DFM(面向制造的设计)审核。我们在刀具接触机床之前就识别出磨损风险。我们通过优化设计(而不仅仅是运行程序)来减少数控机床上的刀具破损。
透明沟通:明确的交货周期、诚实的反馈、持续改进、避免意外。
常见问题解答
如何判断工具是否即将损坏,才能避免它真的发生故障?
注意听是否有音调下降或新的尖啸声。观察切屑颜色变化或表面光洁度下降情况。我们的操作人员使用实时负载监控和定期刀具检查,以防止数控刀具损坏导致计划外停机。
有缺口或轻微磨损的工具可以重新磨利后重复使用吗?
是的,对于高速钢和某些硬质合金刀具来说,重新磨削可以,但会改变刀具的几何形状并去除涂层。对于精密加工,更换刀具更安全,因此我们严格跟踪刀具寿命,以避免在加工关键特征时依赖重新磨削的刀具。
钣金加工与数控加工在刀具磨损方面有何不同?
钣金加工使用冲头、模具和激光,无需旋转切割工具。然而,冲头磨损会导致毛刺,激光喷嘴损坏会影响切割质量。
NOBLE 能否同时处理原型制作和大批量生产?
是的,无论是1-10件的快速原型制作,还是10,000件以上的批量生产,我们都能保证质量始终如一。无论数量多少,我们都采用相同的工艺和检验标准。
你们接受哪些设计格式的报价文件?
我们支持STEP、IGES、SolidWorks、AutoCAD DWG/DXF和PDF格式。对于钣金件,首选DXF展开图。我们的工程师还可以就DFM(面向制造的设计)变更提供建议,以减少CNC刀具的损坏并降低成本。
如果模具在生产过程中出现磨损迹象,如何保证零件质量?
过程检验、刀具磨损监控系统,以及更换刀具后立即对首件进行重新认证。ISO 13485 标准要求这种严谨的流程——我们绝不凭猜测出货。
除了零件加工之外,你们还提供组装服务吗?
是的,包括硬件安装、焊接、机械组装和包装。我们提供的是即用型产品,而不仅仅是散装组件。







