
制造业正在转型,业内人士对此深有体会。新的方法层出不穷,旧的方法也在不断改进。许多车间老板都会问一个简单的问题:激光焊接是否准备好取而代之?还是传统的电弧焊接仍然占据主导地位?
这就是人们经常遇到的问题。选择错误的工艺会严重损害利润率,返工堆积如山,速度缓慢,变形会毁坏零件。起初看起来不错的焊缝之后可能会失效,或者耗时是预期的两倍,或者导致组件变形超出公差范围。
本指南详细分析了七项关键区别。目标很简单:帮助用户根据具体工作选择合适的技术。没有夸大其词的营销宣传,也没有断言某种方法永远胜出。只有基于实际工作场景的实用比较。
简答题:“作弊表”(精选摘要目标)
人们想要快速得到答案。商家需要快速决策。以下是最简明扼要的分析。
当需要高速焊接时,激光焊接是理想之选。每分钟 50 英寸以上的焊接速度已成常态。热变形必须控制在最低限度。焊接材料通常很薄。例如,电动汽车电池极耳、医疗器械外壳,以及任何对翘曲都零容忍的精密装配。
对于维修工作,请选择传统焊接方法。设备损坏、框架开裂、现场维修,接头配合可能不佳、存在缝隙、表面脏污,传统方法能更好地应对这些情况。
预算有限时,可以选择传统焊接方式。一套基本的MIG焊或电弧焊设备价格不到五千美元。而激光焊接系统的价格则要高出许多倍。资金有限的作坊很难承担激光焊接系统的投资。
便携性至关重要时,应选择传统焊接方式。人们可以扛着电弧焊机爬梯子或到野外作业。激光设备笨重且精密,不适合远程维修。
简单来说,激光切割速度快、精度高,传统切割方式成本低、用途广泛。没有一种答案能适用于所有情况。
核心区别:它们如何产生热量
真正的区别不在于速度或成本,而在于热量的来源、集中程度以及对金属的影响。
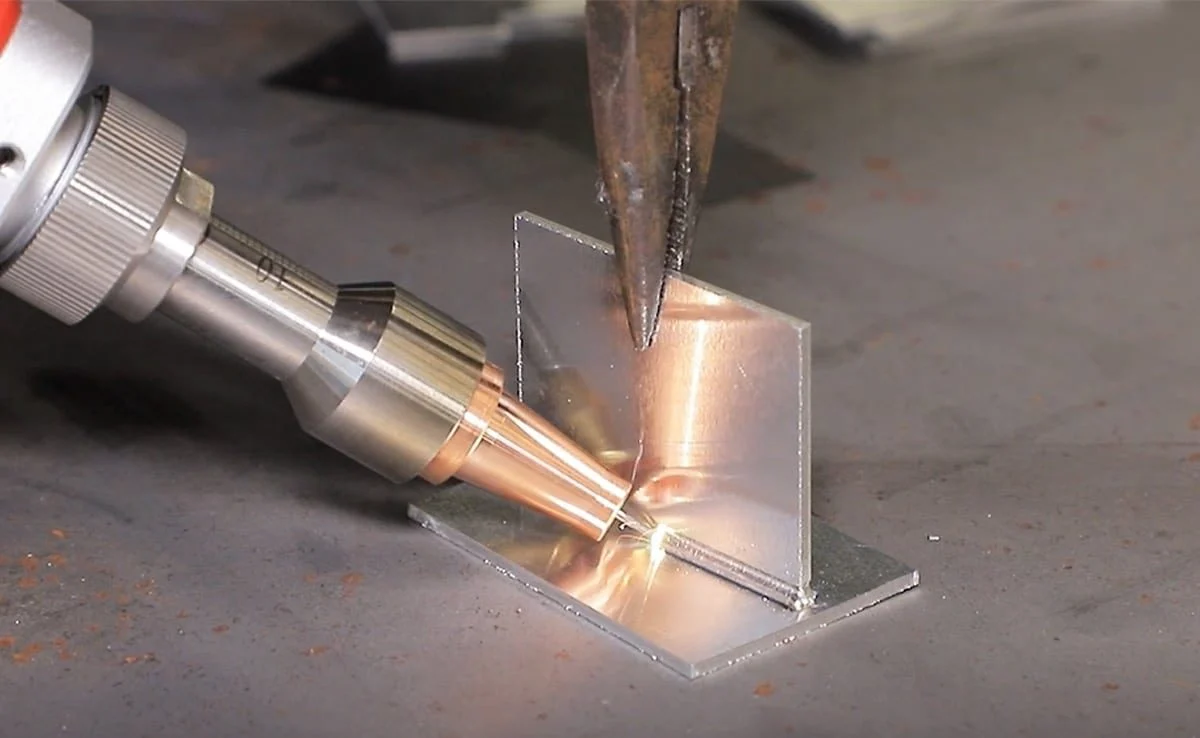
激光焊接利用光子。
高能光束聚焦成一个极小的光点,直径只有0.2毫米甚至更小。所有能量都集中在这个极小的区域内,能量密度极高。
这就形成了一个人们所说的“钥匙孔”。激光瞬间汽化金属,形成一个狭窄而深的空腔。光束进入这个空腔,随着光束的推进,钥匙孔的壁熔化并融合。极窄的热源即可实现深层穿透,这就是激光的优势。
传统焊接使用电弧或火焰。
能量密度要低得多。热量会扩散开来。电弧直径可能只有2到10毫米,比激光光斑宽十到五十倍。
这里不会形成钥匙孔。相反,人们是在熔池中作业。电弧熔化表面,熔池不断扩大,更多的热量流入周围的基体金属。正是这额外的热量造成了问题。它会导致变形,扩大热影响区,并改变材料的性质。
想想它们在视觉上的区别。激光束就像一根针,而弧光就像一把刷子。一个将所有能量集中于一点,另一个则将能量分散到更大的区域。两者都能连接金属,但它们的连接方式截然不同。
商家在选择加热方式时,首先需要了解这一点:热源决定一切。速度、变形、穿透深度、设备成本,所有因素都取决于热量的传递方式。
直接对比(7个关键因素)
人们需要看到数据。以下是这7种方法在实际生产车间中真正重要的各项因素上的对比情况。
1. 速度和吞吐量(激光胜出)
激光焊接速度极快。典型速度范围为每分钟 50 至 200 英寸。这不是笔误。使用合适的夹具,在薄材料上实现每分钟 200 英寸的焊接速度是完全可能的。
传统MIG焊接速度要慢得多。每分钟10到30英寸是比较实际的速度范围。熟练的操作人员在焊接简单的接头时可以提高速度,但焊缝仍然会很大。
结论很明确:激光切割在批量生产中比传统方法快五到十倍。生产数千个相同零件的工厂可以显著节省时间。
2. 热输入和畸变(激光胜出)
激光焊接将热量集中在一个极小的区域内。热影响区(HAZ)非常小,通常以十分之一毫米为单位进行测量。周围的金属几乎不会发热,因此变形并非主要问题。
传统焊接方式会将热量扩散到很大一片区域。热影响区 (HAZ) 可从焊缝延伸数毫米。在薄板上,这种热量会导致变形。零件扭曲,法兰卷曲,组件无法装配。
结论很简单:激光加工薄金属(厚度小于三毫米)效果最佳。传统方法在加工这种厚度的金属时容易出现变形。
3. 关节配合及间隙公差(传统优势)
激光焊接对精度要求很高。零件之间的间隙必须保持在0.1毫米以内。如果间隙过大,光束要么会穿透零件,要么无法熔合。零件必须切割精确。夹具必须牢固地固定零件。
传统焊接更能应对实际工况。MIG 或 TIG 焊枪可以焊接 1 到 3 毫米的间隙。操作人员添加焊丝,电弧即可填充空隙。这就是为什么人们仍然使用手工电弧焊进行维修工作的原因。焊接的零件永远无法做到完美无瑕。
结论很明确。传统方法适用于环境脏乱、安装不严密或现场维修等工作。激光则需要在洁净、精确、可控的环境下进行。
4. 设备成本(传统方式胜出)
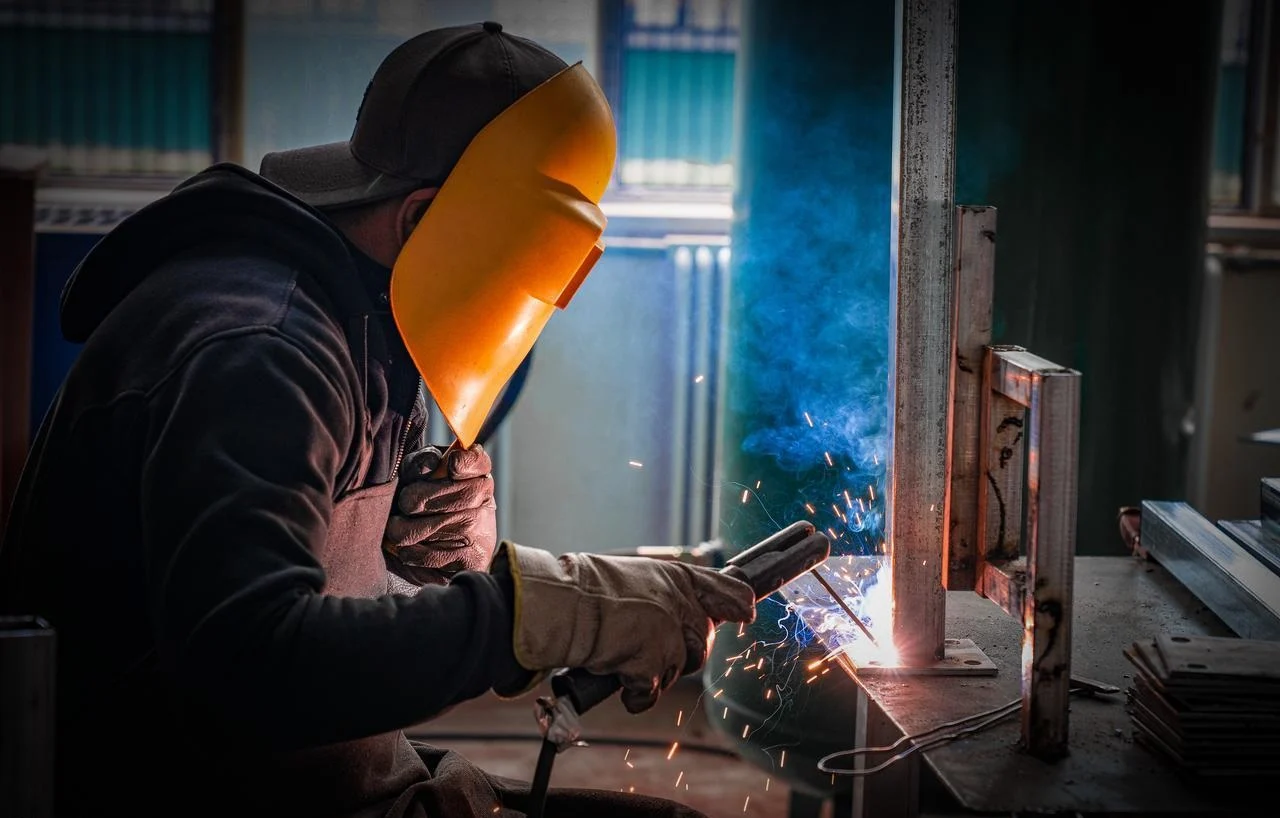
传统焊接入门成本低。一套基本的MIG焊机或电弧焊设备价格在1000美元到20000美元之间。安全装备也很简单,只需要焊接头盔、手套、皮夹克和通风设备。开一家小型焊接店的启动资金,大概只相当于一辆二手车的价格。
激光焊接属于另一个经济范畴。入门级系统起价约为十万美元。工业生产系统的价格则高得多,许多甚至超过一百万美元。安全防护罩是必需的。激光束可以瞬间致盲。反射材料会使光束在房间内反弹。仅防护罩一项就增加了高昂的成本。
结论很简单。激光加工需要高产量才能产生投资回报。每周只加工五个零件的店铺无法证明这项投入的合理性。而每周加工五千个零件的店铺,情况就不同了。
5. 材料兼容性(拉/系)
这算平局。两种方法各有优势。
激光焊接非常适合处理反射性金属,例如铜、黄铜和铝。这些材料会反射电弧能量,而激光能量的吸收方式则不同。此外,激光还可以连接不同的金属,例如钢和铝、钢和铜。由于熔点不同以及易碎的金属间化合物层,传统焊接方法难以处理这些组合。
传统焊接技术在钢材和不锈钢的焊接方面表现出色。碳钢、合金钢、不锈钢等材料均可焊接。焊接工艺成熟,焊丝供应充足,焊接流程也有完善的文档记录。然而,焊接铜、黄铜等反射性金属时则面临挑战。电弧容易偏移,热量输入难以控制,导致焊接质量下降。
结论取决于具体应用。如果一家工厂主要焊接钢材,激光焊接并无优势。但如果一家工厂焊接铜母线或铝制电池托盘,激光焊接的优势则十分明显。
6. 操作人员技能水平(激光设备操作容易,但设置较难)
激光焊接技术将技能分为两类。
操作激光切割机对操作人员的技能要求不高。操作员只需装载工件,按下按钮,监控机器运行,光束就会按照预设路径移动。无需手眼协调能力。
激光器的安装调试需要高超的工程技术,包括光束对准、聚焦位置、焊接参数以及夹具设计等。这些工作需要在离线状态下完成,需要专业的培训和丰富的经验。
传统焊接颠覆了传统模式。它对操作者的手工技能要求很高。操作者需要观察熔池,手动移动焊枪,并实时调整速度和角度。这需要多年的实践才能掌握。而设置操作的技能要求则较低。只需打开气体,设置电流,然后开始焊接即可。
关键在于谁来执行这项工作。激光焊接将技能从操作员转移到了工程师身上,而传统焊接则仍然由焊工掌握。
7. 自动化潜力(激光技术胜出)
激光焊接可轻松与机器人技术集成。光束通过光纤传输,无需拖拽笨重的焊枪电缆。振镜扫描器可实现极快的光束定位,每分钟可对小型零件进行数百次焊接。
传统焊接也可以实现自动化,例如已经出现了机器人MIG焊接工作站。但这类设备体积较大,焊枪喷嘴容易磨损,需要频繁更换,送丝装置也容易卡丝,焊接速度也较慢。
结论是,激光技术更适用于大批量自动化生产。传统的机器人单元虽然也能工作,但在速度和耗材寿命方面无法与激光技术相媲美。而对于小批量或混合产品自动化生产,两者的差异则不那么显著。
成本明细:投资回报率计算
人们在做出资本设备采购决策之前需要看到相关数据。以下是计算方法。
初始投资
一套传统的焊接设备造价在1000美元到20000美元之间。这笔钱可以买到一台质量不错的MIG或TIG焊机、基本的安全防护装备和一些耗材。很多焊接车间都是从这套设备起步的。
一套激光焊接系统造价在十万美元到一百万美元以上。安全防护罩会增加大量成本。激光束能瞬间致盲。反射材料会使激光束发生反射。防护罩是不可或缺的。
耗材
激光系统耗电量很高。镜头需要定期更换。通常需要保护气体。大多数情况下无需填充丝。没有易磨损的接触头。
传统焊接工艺会持续消耗焊丝,保护气体也需要不断流动。焊嘴在电弧工作几个小时后就会磨损,喷嘴容易积聚焊渣。虽然喷嘴凝胶可以起到一定的缓解作用,但会增加成本。批量生产时,单件耗材成本会显著增加。
真实示例
考虑焊接一万根电池母线。这些是电动汽车电池组中的薄铜或铝制部件。
激光焊接系统大约一小时即可完成焊接工作。光束移动速度快。无需填充焊丝。无需焊后清理。
传统的MIG或TIG焊接大约需要八个小时。焊工移动速度较慢,焊丝消耗量大,飞溅物需要清理,焊嘴也会磨损,焊接过程中需要更换。
单是人工成本的差异就非常显著。产量大的店铺能迅速收回投资,而产量小的店铺则永远无法收回激光切割的额外费用。
在以下情况下选择激光焊接:
人们需要速度和精度。这些部件是电动汽车电池组件,包括母线和接线片。这些都是大批量、高可靠性的应用。
气密性至关重要。医疗器械、传感器、植入式电子设备,任何泄漏都会导致故障。激光焊接可提供稳定可靠的密封接头。
这些零件采用厚度不足三毫米的薄金属制成,变形是不可接受的。传统方法会导致这些零件翘曲变形。
表面光洁度是必须的。无飞溅。无需焊后清理。焊缝出厂时就应干净整洁。
生产量很大,每天生产数千个相同的零件。资本成本分摊到多个生产单元。
接合处配合紧密。零件采用数控加工或精密冲压工艺制造。间隙小于0.1毫米。
在以下情况下选择传统焊接(MIG/TIG/电弧焊):
人们正在进行维修工作。重型设备、农用机械、挖掘机。零件很脏,装配也很差。激光无法应对这种情况。
零件装配不良,缝隙超过0.5毫米,表面生锈或污垢。传统方法可以弥补这些缝隙。
厚板需要焊接。单次焊接厚度超过十二毫米(半英寸)。激光穿透力有限,除非功率极高。
工作通常在户外或有风的环境下进行。保护气体容易被吹走。手工电弧焊或药芯焊丝电弧焊在有风的情况下也能正常工作。
预算有限,设备预算不到两万美元,激光设备不在考虑范围内。
现场焊接是必需的。例如管道、建筑工地、船舶修理等。工作人员会携带电弧焊机到工作地点。激光设备则留在工厂里。
当两个过程都能奏效时
有些应用程序两种方法都适用。人们会根据具体需求进行选择。
汽车白车身。传统点焊用于结构连接。激光钎焊则可打造干净利落的车顶接缝。两者在同一辆车上各有用途。
可加工厚度为 2 至 5 毫米的钢板。激光切割速度快、自动化程度高,适合大批量生产。MIG 焊接则更灵活,且设备成本更低,适合小型加工车间。
不锈钢管材。氩弧焊可实现卫生、食品级焊缝,并可精确控制热输入。激光焊接可在管材轧机上高速运行,实现连续生产。
没有一个答案能适用于所有工作。商店需要了解自身的产量、材料和质量要求。这样,选择就显而易见了。

关于NOBLE——您在精密制造领域的合作伙伴
我们的团队
NOBLE是一家通过ISO认证的数控加工工厂。客户选择我们,是因为我们提供高精度加工和先进的连接技术。我们的核心业务一直是减材制造,包括数控铣削、车削和磨削。此外,我们还增加了激光焊接能力。我们的目标是为客户提供真正的端到端制造服务。不外包,无需将零件运送到其他加工厂。所有工序均由我们工厂完成。
我们的核心能力
我们弥合了传统制造工艺与现代激光精密加工之间的鸿沟。两个世界,同一间工坊。
数控加工是基础。铣削、车削、五轴加工和电火花加工,适用于复杂的金属和塑料零件。严格的公差。复杂的几何形状。一如既往的NOBLE标准。
激光焊接适用于精密加工和微孔焊接,以及薄壁金属、气密密封件和低变形组件的焊接。这些焊接工艺在传统MIG或TIG焊接中容易造成变形或过热,而激光焊接则不适用。
传统焊接仍然是必备工具。氩弧焊和熔化极气体保护焊适用于较厚的工件,也适用于维修工作,以及接头配合不够完美的场合。并非所有工作都需要激光。我们深知其中的区别。
我们的认证(信誉与质量)
我们严格按照质量管理体系运营。我们所服务的行业对此有很高的要求,包括医疗器械、航空航天、汽车和工业设备。
ISO 9001:2015 是一套全面的质量管理体系,涵盖我们的数控加工和焊接工艺。质量稳定、可重复、可追溯,这些都是工业客户的基本要求。
ISO 13485:2016 是医疗器械制造的黄金标准。并非所有工厂都拥有此项认证,而我们拥有。它证明了我们有能力为外科手术器械、植入物和诊断设备提供精密组件和焊接装配。受监管的项目需要这种级别的文档,而我们能够提供。
为什么与我们合作?
“一站式服务”并非营销噱头。客户在我们的数控机床上加工零件,然后我们在厂内进行焊接。无需运送至其他焊厂,避免了物流延误和质量交接问题。
工艺专业知识至关重要。我们知道何时推荐激光焊接,因为它速度快、热影响区小。我们也知道何时推荐氩弧焊,因为它适用于较厚的工件、间隙公差小的情况。我们不会强推某一种技术,而是根据图纸选择最合适的焊接方法。
质量至上。每一道焊缝都有记录,每一处加工特征都有可追溯性。这是我们的ISO体系要求的。客户会收到他们自身审核和监管申报所需的全部文件。无需费心查找证书,也无需担心批次记录丢失。这套系统行之有效。
常见问题解答
激光焊接能否完全取代MIG焊接?
不,激光焊接不适用于厚材料的修复。激光焊接的优势在于薄材料加工速度快、变形小。但如果有人要修复开裂的挖掘机臂或厚钢板,仍然会选择使用MIG焊机或电弧焊机。这两种方法用途不同,并不互相替代。
激光焊接难学吗?
这取决于人们对“学习”的定义。机器设置好之后,操作起来很简单。装上零件,按下按钮,监控运行过程。这部分很容易。
系统编程难度更大,包括光束对准、焦点位置、焊接参数设定和夹具设计等。这些工作需要培训和经验。车间需要工程师或技术熟练的技师来负责设置。而现场操作人员则无需多年的焊接经验。
激光焊接需要保护气体吗?
是的,大多数情况下都需要。氩气或氦气是常用的气体。这种气体可以防止等离子体干扰。如果没有气体,激光束会发生散射,焊接质量就会受到影响。一些功率极低或脉冲式焊接应用无需气体,但这些情况比较特殊。大多数生产焊接都使用保护气体,就像MIG焊和TIG焊一样。
激光可以焊接的最大金属厚度是多少?
高功率光纤激光器可以焊接厚度达一英寸(约二十五毫米)的钢材。设备已经存在,焊接也完全可行。
但问题在于,对于这种厚度的板材,传统焊接方法要便宜得多。一台功率足以焊接一英寸厚钢板的激光器价格昂贵,而且能耗高,投资回报率低。经常焊接厚材料的用户应该坚持使用MIG焊、TIG焊或埋弧焊。激光焊接仅适用于非常特殊、高价值的厚截面焊接应用,在这些应用中,由于其他限制因素,传统焊接方法无法胜任。







