
引言(段落)
生产几十个塑料零件,哪种工艺更好?3D打印?不行,除非机器数量足够,否则速度太慢。注塑成型更适合几百个零件的订单。答案是真空铸造。它弥补了这一不足。速度足够快,成本也足够低,完全可以满足实际应用需求。
很多人都想知道这种工艺究竟适用于哪些领域。真空铸造的应用范围很广,从概念车到外科手术器械都有涉及。它尤其适用于原型制作和小批量生产。
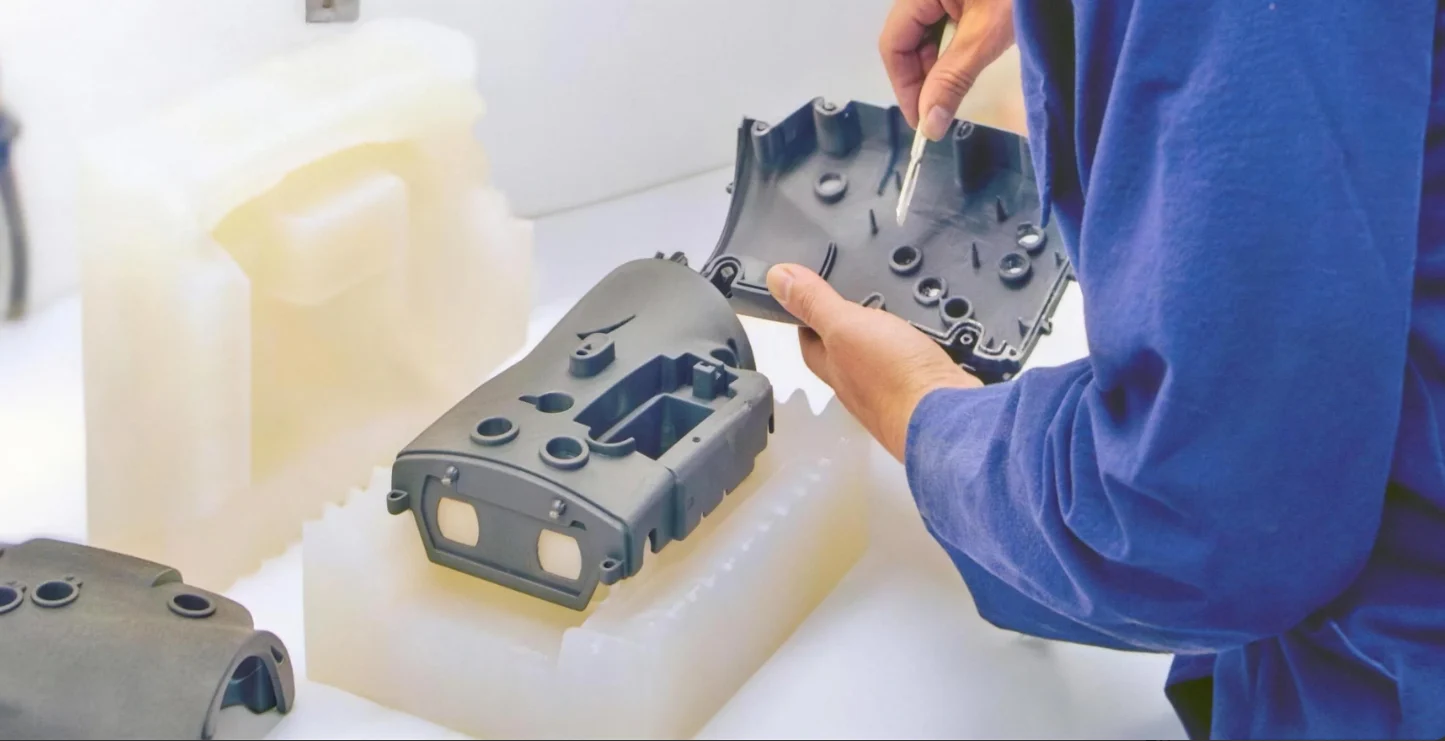
汽车行业
汽车制造商需要在设计中使用真空铸造工艺。它也被用作发动机舱测试的功能性部件。对于概念车或赛车而言,真空铸造的产量太低,而且使用硬模的加工成本要高得多。
内饰和外观原型
人们甚至在启动引擎之前,就会先从内饰来评判一辆车。这意味着仪表板面板需要具备合适的纹理和质感。通风百叶窗的移动也必须顺畅。控制旋钮应该有令人满意的定位感。采用真空浇铸工艺制造的ABS类树脂可以实现这一点。这些部件的外观和触感与量产注塑成型的塑料部件几乎完全相同。
前大灯透镜和尾灯罩需要具备光学透明度。抗紫外线透明树脂是实现这一目标的理想选择。现在,设计师无需等待数月才能获得模具,即可浇铸五到十个透镜原型进行光度测试。
功能性内部测试
发动机舱环境恶劣,存在热循环、振动和化学物质侵蚀等问题。原型机必须经受住实际工况的考验。用于真空浇铸的高温树脂能够承受这些条件。支架、储液罐和进气组件均采用能够承受发动机舱高温的材料浇铸而成。这些测试数据将用于指导最终的生产模具设计。
定制及小批量车辆
概念车是独一无二的宣言。相比之下,赛车队一个赛季要制造二十辆一模一样的赛车。经典车修复者需要原厂几十年前就停产的零部件。这些情况都不足以成为使用钢制注塑模具的理由,因为产量太低了。
真空浇铸技术解决了这个问题。人们可以直接用硅胶模具生产十到五十个零件。零件尺寸合适,性能优良。而且模具成本仅为生产模具成本的一小部分。对于汽车行业的原型制作和小批量生产而言,这往往是唯一可行的选择。
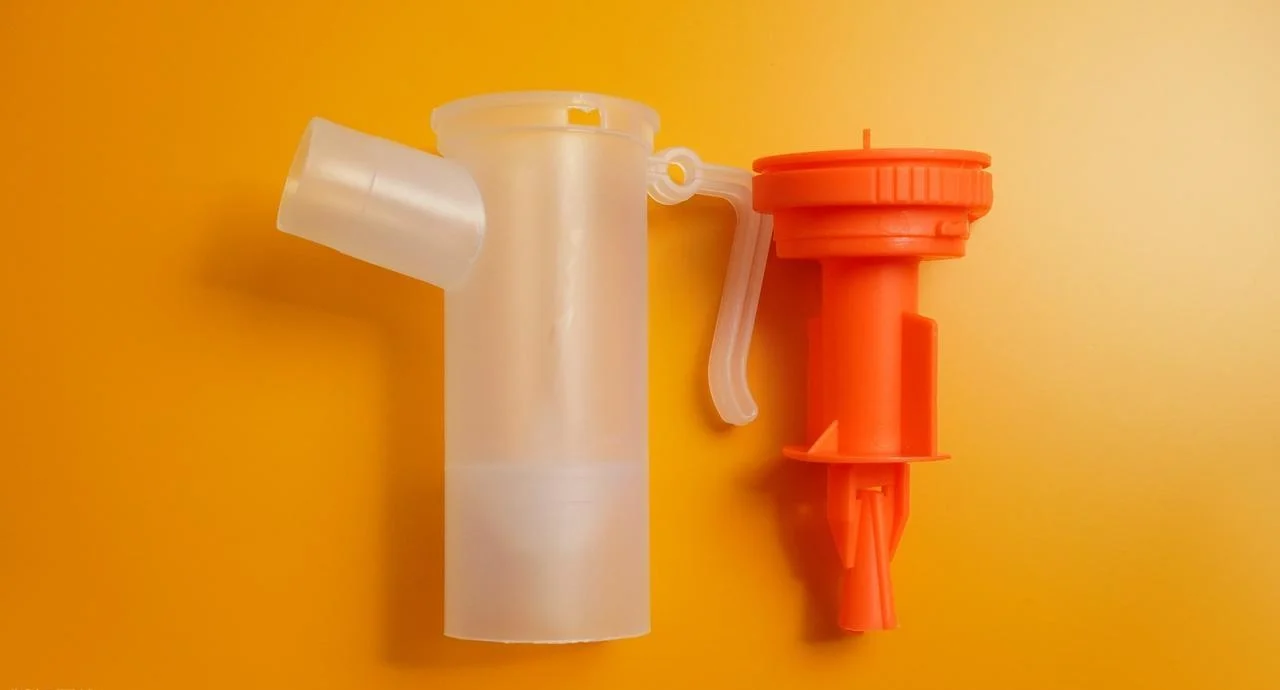
医疗保健
医疗器械的研发规则有所不同。患者安全不容妥协——监管流程要求提供相关文件。研发周期也要求在投入生产模具之前,先对功能部件进行测试。真空铸造工艺非常适合该行业非植入式应用。
定制化患者专用设备
每位患者的情况都不同。矫形器必须与患者的足部形状相匹配。假肢接受腔需要精确的轮廓设计,以确保与残肢良好贴合。牙模需要精确的牙齿几何形状才能用于矫正器的设计。
大规模生产模具并不适用于此。每个部件都是独一无二的。真空浇铸结合患者定制的3D打印母模可以解决这个问题。首先,诊所扫描患者的解剖结构。然后,技术人员打印母模。硅胶模具则捕捉该几何形状。最终得到一个定制的、生产效率极高的医疗器械。对于一到五个患者定制器械的生产,这通常是唯一经济可行的制造方法。
软医疗组件
并非所有医疗器械部件都是刚性的。例如,用于流体处理的密封件需要具备柔韧性。器械外壳的垫圈需要能够抵抗压缩变形。手术器械上的软触感手柄需要舒适且防滑的表面。
邵氏A硬度的橡胶配方非常适合此类真空浇铸应用。柔软的部件可以直接浇铸到硅胶模具中。硬度范围从非常柔软的凝胶状材料到较硬的橡胶质地。无需二次包覆成型,也无需复杂的双色注塑模具。您只需一次浇铸即可获得具有合适材料特性的部件。
再次提醒,采用这种方法铸造的软性医疗部件并非一定适用于植入或与人体长期接触。任何植入式或关键用途均需经过完整的认证、材料测试和监管部门批准。然而,对于非关键医疗部件的原型制作和小批量生产,真空铸造是一种成熟可靠的方法。
消费类电子产品
消费电子行业瞬息万变,产品生命周期以月而非年计算。设计师需要实物零件进行用户测试、跌落测试和制作市场样品。钢制模具耗时过长,而使用3D打印逐个打印零件成本又过高。真空铸造工艺恰好兼顾了该行业的原型制作和小批量生产,实现了最佳平衡。
可穿戴设备和手持设备
人们希望可穿戴设备能够舒适地贴合肌肤。手表表壳需要光滑的边缘。耳机外壳必须贴合耳道的轮廓。手机壳需要为按钮和摄像头开出精确的孔洞。
真空浇铸工艺一次可生产十到五十个这样的外壳。采用类似ABS的树脂,确保外壳具有合适的刚度和抗冲击性。表面光洁度与注塑成型的零件一致。设计师将浇铸原型进行用户研究。测试人员佩戴一周,收集反馈意见。根据反馈意见进行改进,并应用于下一轮设计迭代。
包覆成型工艺可用于打造触感柔软的表面。人们可以在一次操作中浇铸出带有集成橡胶握把的刚性外壳。硅胶模具固定住刚性嵌件,而柔软的材料则包裹住它。无需双色注塑机。对于小批量生产高端配件而言,这种方法非常有效。
无人机和机器人
人们一次性生产五到十个完整的无人机机架,然后组装电子元件。接着,他们故意让原型机撞向墙壁,观察哪些部件会损坏。这些破坏性测试的数据将用于最终的生产设计。
常见的视觉对比是将铸造的无人机框架与注塑成型的最终部件并排展示。这两个部件看起来几乎完全相同。然而,铸造部件的冲击强度可能略低。但对于大批量生产而言,注塑成型的部件更具成本效益。对于无人机部件的原型制作和小批量生产,铸造工艺可以在硬模制作完成前数周或数月提供功能测试数据。
外设和充电器
键盘首发版需要定制外壳。这些外壳采用真空铸造工艺小批量生产。我们为众筹活动铸造了20个外壳,另制作了100个作为早期评测样品。这些外壳的功能与最终量产版完全相同,区别在于模具成本:硅胶模具只需几千美元,而钢制注塑模具则需要数万美元。
对于消费电子初创公司和推出限量版产品的成熟品牌而言,这种流程提供了一条从CAD设计到实物产品的实用途径。无需巨额前期投资,即可获得可用于测试和早期生产的功能部件。
航空航天
航空航天领域是一个截然不同的世界。监管严格,产量低。这个行业的从业者需要既适用于小批量生产,又能满足严格安全标准的制造方法。
客舱内部部件
座椅扶手使用频繁,门锁盖开关成千上万次,这些部件必须经久耐用。更重要的是,它们在火灾中不能燃烧或释放有毒烟雾。
市面上有一些阻燃树脂符合美国联邦航空管理局(FAA)真空浇铸标准。这种材料通过了垂直燃烧测试,并且满足所需的烟密度要求。对于少量非结构性客舱五金件的制造而言,这种工艺意味着您无需支付航空航天领域常用的那种模具费用。
驾驶舱模型及测试
在开始切割金属材料设计新的驾驶舱布局之前,设计师需要先进行人体工程学测试。显示屏的边框应该从各个角度都清晰易读。控制面板即使戴着手套也应该能够用手指轻松操作。
真空浇铸是快速制作这些模型组件的绝佳方法。开关面板采用黑色ABS类树脂制成。显示屏边框可选哑光或纹理饰面。这些部件只需卡入结构框架即可。飞行员可以与它们互动,工程师则可以观察和测量。
无人机及无人机零部件
军用和测绘用无人机的成本通常不会高达数千美元。批量生产五十到一百架是很正常的。每架无人机的机身都需要安装传感器、电池盒和航空电子设备外壳。
用于真空浇铸的抗冲击轻质树脂非常适合这项工作。人们通常一次浇铸十到二十个完整的机身部件。这些部件强度足以进行飞行测试,重量又足够轻,符合有效载荷限制。对于小批量生产的无人机来说,这种方法通常比从坯料上加工每个部件或等待数月的生产模具更快捷、更经济。
传统飞机备件
这是一个棘手的问题。飞机通常能飞三四十年。原制造商十五年前就停止生产备件了。一个锁扣坏了,一块面板裂了,操作员只需要一个替换零件。不是一千个,甚至不是五十个,就一个。
真空铸造解决了这个问题。它没有最低订购量限制,生产模具也无需额外费用。对于按需更换停产部件而言,这是一种切实可行的解决方案。它使运营商无需进行昂贵的逆向工程或定制加工,即可恢复飞机的运营。
工业设备 机器人技术
生产线出了故障。有人明天就需要替换零件。一个新的机器人单元已经设计完成。团队需要在短短一周内拿到能正常工作的机械臂。工业界人士对这种压力并不陌生。真空铸造非常适合他们进行原型制作和非结构件的小批量生产。
机器人末端执行器
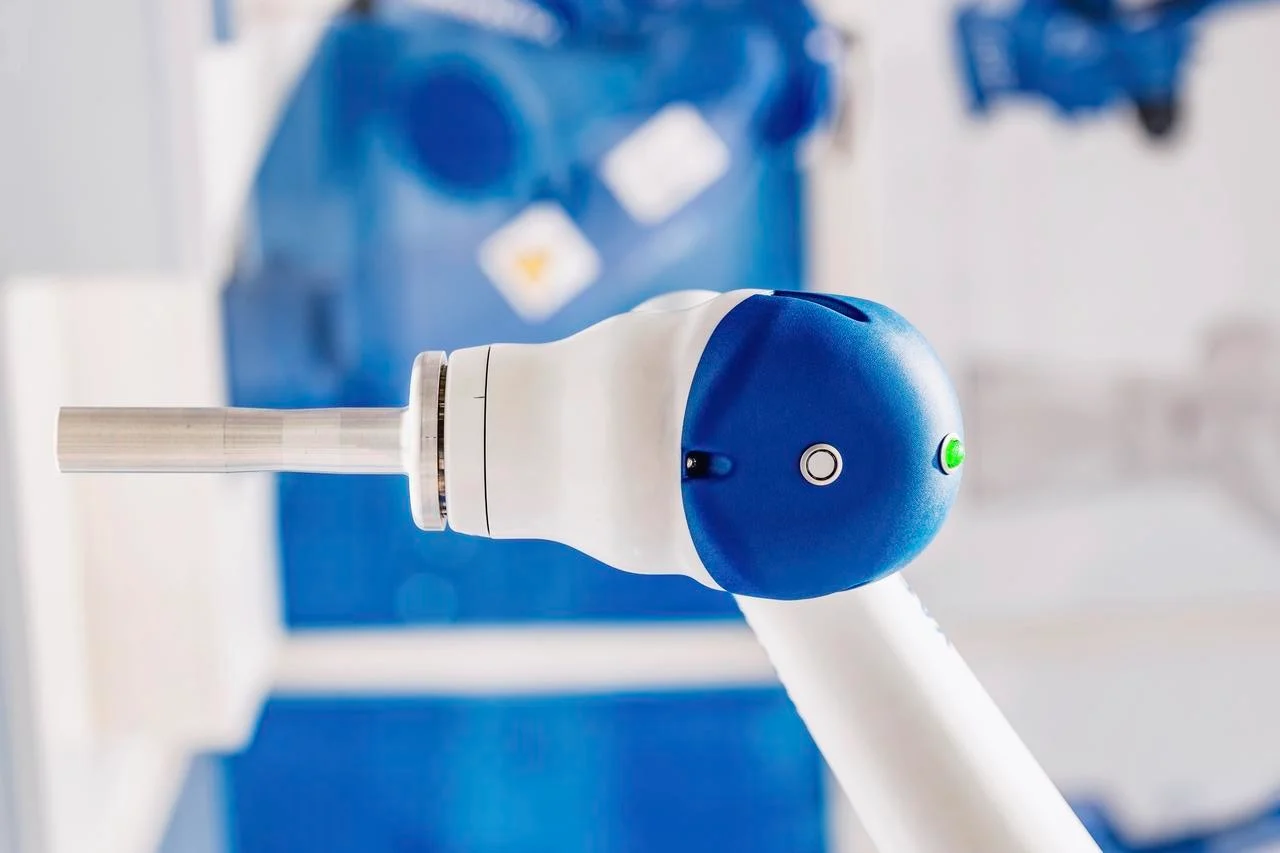
协作机器人(简称cobot)与人类并肩工作。它们的机械爪必须足够牢固才能夹持零件,但又必须足够柔软,以免压碎零件或伤到人手。刚性金属爪并不适合这种用途。
用于真空浇铸的橡胶状聚氨酯材料解决了这个问题。人们可以浇铸具有定制硬度的柔性夹爪。这种材料具有高撕裂强度和良好的耐磨性。这些夹爪随后被安装到协作机器人上,并在工厂进行数周的测试。设计变更会被反馈到下一个模具版本中。无需等待注塑模具,也无需昂贵的包覆成型设备。
传感器和相机外壳
工厂自动化依赖于各种传感器和摄像头。这些设备需要防尘、防冷却液喷溅和防意外冲击。每个传感器的尺寸和接口位置各不相同,因此,现成的外壳很少适用。
因此,真空铸造技术被用于生产小批量自动化项目的定制保护外壳。这些外壳可以铸造成带有集成安装法兰、电缆应力消除装置和用于光学传感器的透明窗口。对于5到20个传感器外壳的批量生产,这种方法无需使用数控机床从实心材料上加工每个外壳,即可提供功能齐全的硬件。
消费品、家电及设计
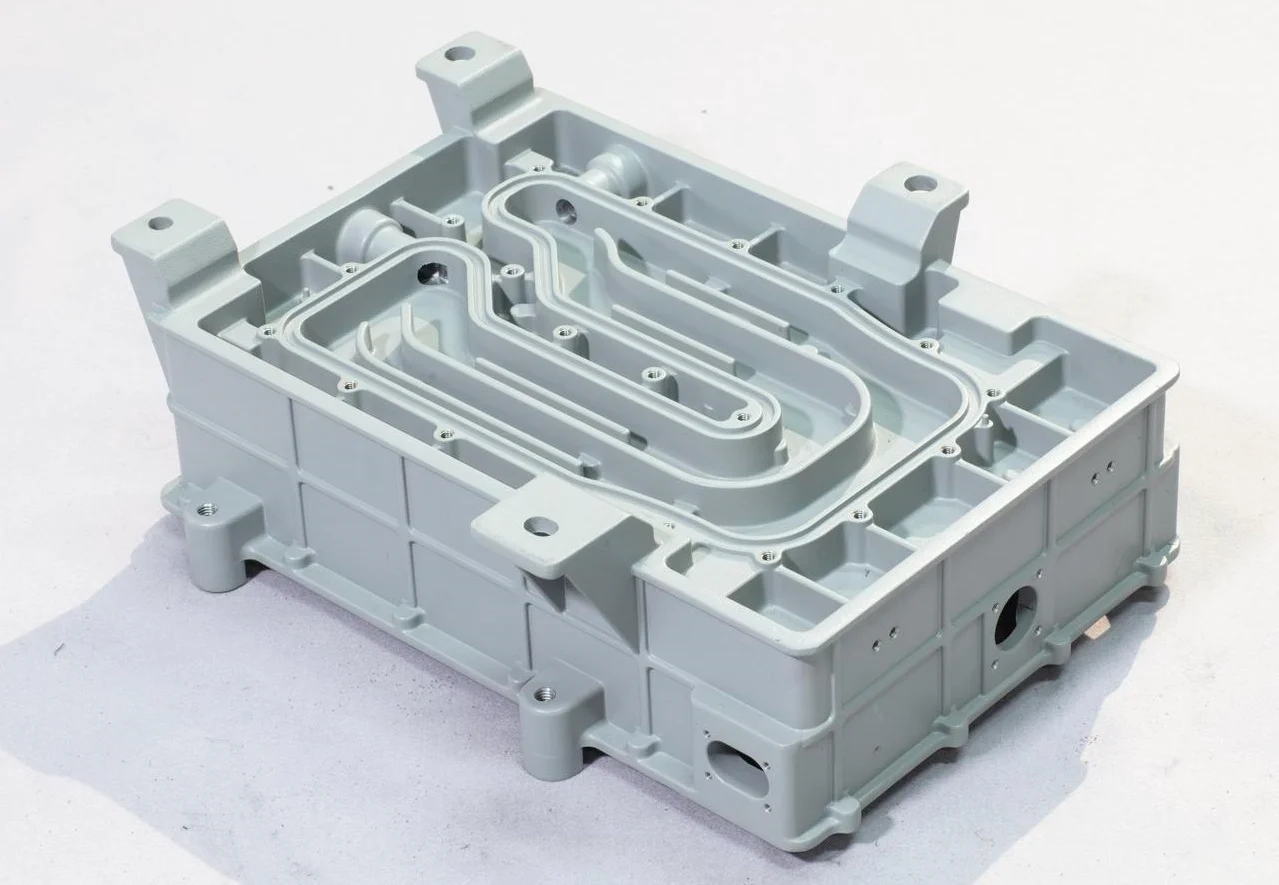
工程师不能仅凭屏幕渲染图做出决策。他们需要能够触摸表面纹理,并测试卡扣的契合度。真空铸造非常适合原型制作和小批量生产。
小家电外壳
搅拌机外壳应紧密贴合电机。按钮面板应与下方的开关对齐。盖子锁扣应发出清脆的咔嗒声。
设计师制作CAD模型并将其送去进行原型制作。真空浇铸工艺使用ABS或聚碳酸酯类树脂制造完整的电器外壳。之后,团队组装一个包含实际电机、电路板和线路的功能原型。最后,他们测试组装流程。
对于咖啡机面板而言,表面处理至关重要。光滑的面板会清晰地留下指纹,而纹理面板则能有效隐藏指纹。真空铸造工艺能够忠实地复制母模的两种表面效果。我们会使用完全组装好的模型来评估面板的外观和纹理,并将任何需要修改的地方反馈到CAD系统中。几天之内,即可生产出另一批铸造件。
体育用品和玩具
头盔面罩需要具备良好的光学清晰度和抗冲击性。护目镜镜框必须足够灵活,能够适应不同的脸型,同时又能牢固地固定镜片。人偶需要精细刻画面部和配件的细节。
真空浇铸工艺能够满足这些多样化的需求。用于制作面罩的透明聚氨酯材料能够无畸变地透光。柔性配方可为护目镜镜架提供合适的张力。高刚性、高精度树脂则能完美展现收藏级可动人偶的精细特征。
建筑与艺术模型
建筑师需要能够根据客户演示需要调整建筑构件的尺寸。一款定制灯罩设计可能只能卖出五十个。雕塑家可能希望创作一件作品的限量版。
真空铸造是所有这些项目的理想选择。首先,通过CAD打印母模,或者扫描原始雕塑。硅胶模具能够捕捉每一个表面细节。铸造出的部件与母模完全相同。之后,可以将多个副本发送给客户、画廊或零售商。
何时不应使用真空铸造
真空铸造是一种有用的技术,但并非适用于所有项目。了解其局限性可以避免代价高昂的错误和延误工期。这正是该工艺的不足之处。
汽车零部件:超过10,000种
汽车门把手在各种车型上的销量高达数百万个。仪表板面板每年的销量也达数十万个。真空浇铸工艺无法实现如此大的产量。硅胶模具在老化之前一次只能生产十到五十个零件。而且,每个零件的生产速度都很慢。此外,每磅材料的成本也高于普通热塑性塑料。
正确的方法是注塑成型。然而,前期模具成本很高。不过,规模化生产后,单个零件的成本仅为几美分。那些尝试用真空铸造法生产大批量汽车零部件的人发现,他们会浪费几十个硅胶模具,最终每个零件的成本甚至比使用钢制模具还要高。这笔账根本算不上划算。
医疗:永久植入s
髋关节置换术的使用寿命可达数十年。脊柱融合器在承受反复载荷时必须保持其结构完整性。使用浇铸聚氨酯部件绝不能以牺牲患者安全为代价。聚氨酯材料的性能已得到充分证实。然而,其长期蠕变和疲劳性能与植入级PEEK或钛合金并不相同。
此处的标准是采用数控机床加工医用级金属或经批准的热塑性塑料。真空铸造不适用于永久性、承重或长期植入式医疗器械。要求使用铸造植入物的人既缺乏材料科学知识,也缺乏监管流程方面的理解。监管机构不会批准此类植入物。工程师不应提出此类要求。
航空航天:主结构梁
飞机飞行时,其重量由机翼翼梁承担。起落架部件在每次起飞和着陆时都承受着巨大的应力。浇铸聚氨酯并非结构材料。它们在持续载荷下会发生变形,在中等温度下会软化,而且缺乏航空级铝合金、钛合金和碳纤维复合材料的抗疲劳性能。
起落架部件的正确制造工艺是金属加工、复合材料铺层或锻造。真空铸造不适用于飞机主体结构。航空航天业人士对此心知肚明。
消费电子产品:数百万台
智能手机壳的销量高达数千万个。一款热门充电器的外壳售价更是高达数十万美元。如此大批量生产采用真空铸造工艺并不现实。
注塑成型是唯一大规模生产的经济之选。钢制模具的成本可能高达五万美元,但按百万件的产量摊销后,每件零件的成本仅为五美分。而真空铸造在大批量生产时,每件零件的成本则高达数美元。两者之间的差异巨大。
选择NOBLE,获得最佳真空铸造制造服务
NOBLE是一家集金属和塑料加工于一体的综合性工厂,专注于中小批量生产。我们拥有内部CNC加工和注塑成型能力,并辅以严格的质量管理体系,从而弥合了原型制作和批量生产之间的差距。
我们的核心处理能力
我们不仅制作原型,还会完成整个生产流程。我们的工厂负责整个生产链:
| 工艺应用 | 材料种类 | 典型应用 |
| 注射成型 | ABS、PC、尼龙、PEEK、聚甲醛 | 大批量生产运行 |
| 数控加工 | 铝、黄铜、不锈钢、钛 | 精密支架、外壳和功能性金属部件 |
| 真空铸造 | 聚氨酯、硅酮、ABS类树脂 | 10-100个单元原型,桥梁工具 |
| 表面处理 | 喷漆、电镀、阳极氧化、纹理化 | 化妆品级消费品和汽车零部件 |
| 组装 | 热铆接、超声波焊接和手工组装 | 可立即发货的组件 |
我们的认证
我们按照国际公认的质量标准运营,为医疗器械、汽车和航空航天等要求苛刻的行业提供服务。
- ISO 9001:2015(质量管理):经认证,可在所有行业中实现金属和塑料组件的一致设计、生产和交付。
- ISO 13485:2016(医疗器械)经认证可用于制造外科器械、诊断设备和 I/II 类医疗器械(植入物除外,除非另有规定)中使用的组件。
常见问题解答
真空铸造可以取代注塑成型吗?
不,真空浇铸的用途不同。它使用硅胶模具生产十到五十个零件。相比之下,注塑成型可以使用钢制模具生产成千上万甚至数百万个零件。注塑成型的前期成本和生产周期要高得多。然而,规模化生产时,其单件成本要低得多。真空浇铸填补了小批量生产的空白,它并不适用于大批量生产。
一个硅胶模具可以制作多少个零件?
大约可以制作20到30个零件。这取决于零件的几何形状和所用树脂。形状简单、没有倒扣的零件可能可以制作多达40个。形状复杂、棱角分明或壁薄的零件,在注塑15次后模具可能就会开裂。模具会逐渐老化,首先是表面光洁度下降,然后是尺寸精度下降。
真空铸造适用于透明零件吗?
是的,但也有局限性。成品的透明度取决于母模的表面光洁度。抛光的母模可以制成透明部件,而粗糙的母模则会导致部件浑浊。此外,树脂中的任何气泡在透明部件中都清晰可见。因此,适当的脱气至关重要。对于透明的装饰性部件,例如展厅展示模型,这种方法的效果非常出色。但是,对于需要精确折射率的光学级镜片,注塑成型的光学塑料或机加工玻璃才是更佳选择。







