
介绍
众所周知,快速切割通常会牺牲精度,而高质量则意味着高昂的成本。这似乎总是一种权衡。但水刀切割却打破了这种局面,它能兼顾两者。水泵将水压至极高压力——高达 90,000 psi,然后通过一个微小的孔喷射而出。在水流中加入石榴石磨料,这种混合物就能像热刀切黄油一样轻松切割任何金属,而且无需加热,不会产生熔化边缘或硬化区域。这就是为什么现在各大加工车间都在使用水刀切割的原因。
坦白说,如果您是为机器人、汽车或工厂机械制造金属部件,这种方法能解决实际问题。它能保持材料原有的结构完整性,确保每个部件的公差都严格控制。您无需更换工具,即可在薄垫片和六英寸厚的钢板之间轻松切换。这种灵活性几乎无可匹敌。
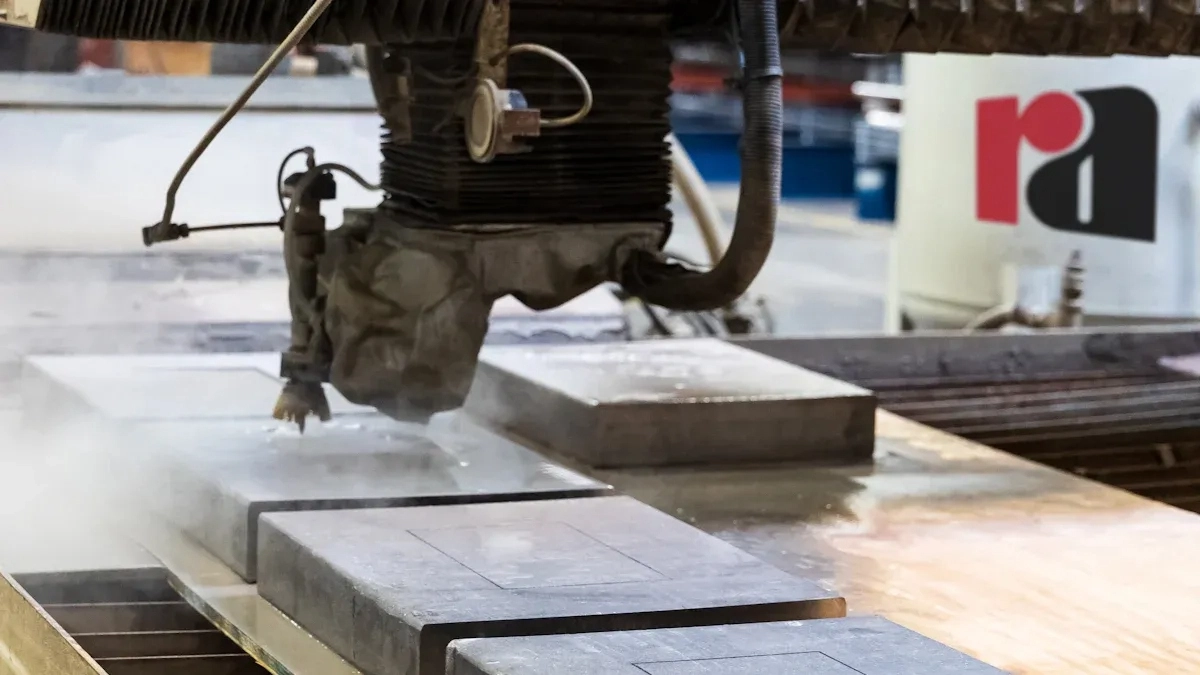
金属磨料水射流切割的工作原理
这台机器的切割金属原理如下:一台水泵将水压至极高的压力——介于 60,000 到 90,000 磅/平方英寸之间。高压水流通过一个极小的孔,孔径可能只有 0.01 英寸宽。然后,石榴石磨料被吸入混合管内的水流中。水流加速这些锋利的磨料颗粒。撞击金属的并非水,而是高速喷砂机,其速度是音速的两倍。
切削过程是纯粹的侵蚀作用。每个磨粒都会带走微小的金属屑。不会产生热量,也不会发生熔化。金属的内部结构与切削前完全相同。
现在来看看其他方法。激光切割使用聚焦光束,熔化材料。这种热量会形成热影响区(HAZ),边缘会变得又硬又脆,有时需要返工。
等离子切割厚板速度更快,但表面光洁度较差,且会产生明显的热影响区。焊接前可能需要打磨边缘。
数控铣削精度高,这一点毋庸置疑。但加工大型板材时,它的速度很慢。刀具来回移动,切割出的切口很窄。而且,铣刀磨损也很快。而水刀切割机则可以连续几个小时通过同一个喷嘴进行切割。
金属部件制造的关键优势
让我们来看看真正的优势。这些优势在生产车间里至关重要。
无热影响区
激光和等离子体会产生热量。这种热量会引发问题。薄金属会变形。硬化钢会失去回火性能。切割边缘会形成微裂纹。你可能看不到它们,但它们确实存在。
水刀切割避免了所有这些问题。其切割过程是纯粹的机械侵蚀。切割颗粒撞击金属,带走微小的切屑。不会产生热量。材料的内部结构——晶界、硬度、回火状态——与切割开始前完全一致。
这对于实际零件来说至关重要。想想航空航天支架、机械臂连杆,或者任何切割后需要焊接的部件。热影响区会形成薄弱点。而水刀切割则完全不用担心这个问题。
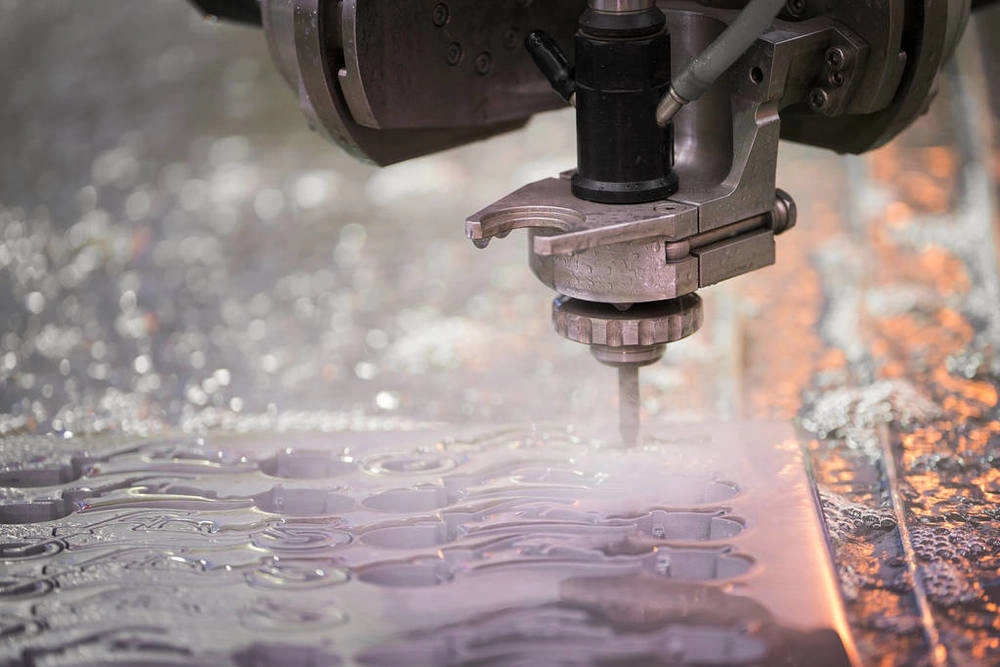
可切割任何金属
只要你能想到的,这台机器都能切。
铝、黄铜和铜等软金属切割干净利落,没有熔化现象,切割后也没有毛刺残留。
不锈钢、钛、因科镍合金和工具钢等硬金属?没问题。厚度可达六英寸甚至十英寸。同一个喷嘴无需任何改动,即可切割薄垫片和厚板。
用于航空航天或医疗机器人的特种合金?完美适用。材料认证不成问题。该工艺不会改变材料的化学成分或结构。
精度和重复性
公差控制在正负千分之一到千分之三英寸之间。这才是厚板加工的实际精度。
切缝(即材料去除的宽度)非常小,可能只有 0.03 英寸左右。这使得零件可以在板材上紧密排列,从而显著减少浪费。切割钛或因科镍合金等昂贵金属时,这些节省的成本会迅速累积。
无毛刺,无需二次加工
机器加工后边缘非常光滑,没有毛刺,没有锯齿,也没有粗糙点。
这样就省去了去毛刺工序,缩短了研磨时间,通常还能完全省略二次加工。零件直接从水刀切割进入下一道工序或直接进行装配。这才是实实在在的成本节约,绝非空谈。
适用于水刀切割的金属部件
以下是实际的分解分析。不同的部件,不同的金属,但都是同一台机器。
| 组件类型 | 普通金属 | 水刀技术为何如此出色 |
| 结构框架和底板 | 铝、不锈钢、钢 | 无需加热即可切割厚板。切割后的零件保持平整。不变形意味着一次即可正确组装。 |
| 机器人手臂和连接 | 铝、钛、碳纤维 | 薄壁结构对热非常敏感。水刀切割完全避免了这个问题。不会变形,也不会在复合材料上造成分层。 |
| 齿轮毛坯和链轮 | 硬化钢,不锈钢 | 你可以直接切割已经过热处理的材料,刀齿切割后非常干净。通常情况下,你可以完全省略加工后的热处理步骤。 |
| 支架和安装板 | 各种金属 | 需要快速定制支架?无需复杂的模具,无需等待激光编程师。只需上传文件,切割零件,即可发货。 |
| 散热器和外壳 | 铝、铜 | 热量是最大的敌人。激光切割会降低切割边缘的热导率,而水刀切割则不会改变材料的特性,表面光洁度也保持良好。 |
| 垫片和垫圈 | 弹簧钢,不锈钢 | 厚度控制至关重要。垫片上的毛刺会影响叠层结构。水刀切割可获得干净利落的边缘,无需二次锉削或滚磨。 |
水刀切割与其他金属切割方法的比较
以下是直接对比。看看在生产车间实际影响你决策的因素。
| 因素 | 水刀切割 (磨蚀性) | 激光切割 | 等离子切割 | 数控铣床 |
| 热影响区 | 没有。零。切口是机械侵蚀造成的。 | 是的。在较厚的材料上尤其明显。 | 是的。热影响区很大。会改变金属的性能。 | 量极少,但工具摩擦会产生一些局部热量。 |
| 最大厚度(钢) | 最大可达 10 英寸。使用相同的喷嘴。 | 切口大约1英寸,切口平整。掉落很快。 | 最大可达 2 英寸,但边缘会变得粗糙且呈斜面。 | 理论上无限。但实际进料速度却慢得令人难以忍受。 |
| 边缘质量 | 极佳。光滑。可直接焊接。 | 在薄纸上效果极佳。滴在厚纸上则会滴落。 | 表面粗糙。底部边缘有炉渣。需要清理。 | 极佳。机加工表面光洁。 |
| 材料浪费 | 低矮。切口窄,嵌套紧密。 | 低。切缝宽度相近。 | 高。切口更宽,嵌套更粗糙。 | 中等至高。切屑去除会去除材料。 |
| 加工成本 | 无需专用工具。所有用途都使用同一个喷嘴。 | 无需工具。仅需气体和镜头耗材。 | 无需工具。电极为消耗性材料。 | 高。夹具、虎钳、立铣刀、刀柄。 |
| 速度(薄金属) | 速度较慢。加速性能有限。 | 速度更快。在金属薄板上加工速度非常快。 | 速度更快。适合粗切。 | 速度慢。编程和刀具路径时间长。 |
| 速度(厚金属) | 速度更快了,它一直在切割。 | 无法干净利落地切开厚盘子。 | 中等。速度快但路况崎岖。 | 速度非常慢。步距和切削深度限制了进给。 |
规律很明显。水刀切割薄板并非最快,激光切割在这方面更胜一筹。但对于厚板、对热敏感的材料以及无需模具的灵活性而言,水刀切割几乎没有真正的竞争对手。
金属相关行业的应用
让我们来看看这种方法实际应用在哪些领域。每个行业都有不同的问题,而水刀切割技术可以解决这些问题。
机器人技术 & 省时提效
想想机械臂。它必须移动迅速,定位精准,而且部件必须轻巧。铝材显然是最佳选择。但薄铝材在高温下容易变形。激光或等离子切割会使结构扭曲。
水刀切割机可以切割底盘板、机械臂末端执行器安装座和精密连接件。由于无需加热,零件保持平整,机械臂的精度也得以保证。
航空航天
这里使用的材料通常是钛或因科镍合金,都是昂贵的合金。每个零件都带有认证凭证。金属的性能无法改变。疲劳寿命是一个安全问题。
热影响区会造成微观结构变化,这是潜在的失效点。水刀切割不会产生热影响区,边缘与母材一样干净,并且能够确保材料始终符合认证性能标准。
汽車
定制支架。悬挂部件。研发原型零件。我们需要的是速度。您没有时间制作复杂的模具。您也不想等待激光编程器。
加载CAD文件,切割零件,测试,修改设计,再切割一个。无需模具成本,无热变形。这就是小批量生产和研发工作的价值所在。
工业机械
这可不是闹着玩的。底板厚达两英寸。设备部件是用六英寸厚的钢板制成的。公差仍然需要非常严格。
等离子切割速度快,但会留下粗糙的斜边,需要后续加工。水刀切割则能干净利落地完成全厚度切割,边缘平整,公差控制得当,零件可以直接进行焊接或组装,省去了一道工序。
金属切削的局限性和注意事项
任何工艺都不可能完美无缺。水刀切割也不例外,它存在着诸多局限性。在决定采用之前,您需要了解这些局限性。
薄金属上的速度
事实是,如果切割厚度小于四分之一英寸的金属板,激光切割速度更快。水刀切割的加速度有限,磨料流需要一段时间才能完全发挥作用。对于大批量薄板切割,激光切割在速度上更胜一筹。
营运成本
耗材是要花钱的。石榴石磨料可不是免费的。根据切割时间,每个班次大概要用掉一袋。喷嘴和混合管也会磨损。磨料会像腐蚀金属一样腐蚀它们。这些都是成本表上实实在在的项目,一定要把它们考虑进去。
关键特征的公差
水刀切割精度很高,误差在几千分之一英寸以内。但对于轴承座或需要过盈配合的精密定位销孔来说,可能仍然需要二次加工,例如铰孔、镗孔,甚至可能需要铣削。水刀切割干净利落,但对于要求最苛刻的配合,它无法替代机械加工。
表面光洁度
边缘光滑,没有毛刺,也没有熔渣。但它是缎面效果。如果您需要镜面抛光——例如用于密封表面或装饰性边缘——那就还没完成。水刀切割可以达到接近镜面的效果,但您仍然需要二次加工才能获得那种反光效果。
水刀金属部件设计的最佳实践
以下是如何专门为此工艺设计零件的方法。遵循这些步骤,您可以节省时间和金钱。
1. 嵌套设计
材料浪费成本很高。切缝很窄,要充分利用这个优势。将零件紧密地排列在板材上,旋转它们,并使形状相互交错。机器不会在意这些。这样可以提高材料利用率,减少废料。
2. 小零件请使用标签固定
你切出一个小垫圈。切割完成。然后它直接掉进了油箱。现在你得把它从磨蚀性油泥里捞出来。糟了。
留出一些小卡扣将零件固定在板材上,形成微型连接。这样零件就能牢固地固定在板材上。工作完成后,您可以将其掰断或剪掉卡扣。这是小型零件的标准做法。
3. 提前明确材料和厚度
加工不同材料时,机器设置完全不同。铝材切削速度快,磨损小。硬化钢需要更多的石榴石和更慢的进给速度。钛材则完全不同。
务必将您正在加工的材料信息准确告知操作员。合金牌号、厚度、热处理状态。这些信息必不可少。凭猜测会导致切割不良或混合管断裂。
4. 制定二次作业计划
水刀切割可以加工型材,但不能攻丝,也不能将轴承精度控制在十分之一英寸以内。
查看图纸。确定哪些特征需要实际加工。螺纹孔?切割后安排攻丝。精密定位销孔?预留毛坯,然后用铣床铰孔或镗孔。对于关键接口,水刀切割只是第一步,而不是最后一步。
结语
结论是:如果您生产金属零件,并且关心材料切割后的性能,那么水刀切割并非小众工具,而是一项核心工艺。
金属的原始特性得以保留。无需加热。不会产生硬化边缘。不会产生微裂纹。使用同一台机器,即可对薄垫片和六英寸厚的板材保持严格的公差。无需更换模具,即可从铝材切换到因科镍合金。
现在,这里有一些对你车间来说切实可行的建议。看看你目前加工的零件。问问自己几个问题。你是否在为薄铝材的热变形而苦恼?你是否在打磨等离子切割边缘的熔渣?你是否在切割厚实的硬化钢时遇到困难?
如果以上任何问题的答案是肯定的,请带一个水刀切割样品过来。测试边缘质量,检查平整度,并计算每个零件的成本,包括二次加工费用。您可能会发现,这台机器的回收速度比您预期的要快,尤其是在加工混合材料、小批量或厚板时。
关于 NOBLE – 您的 数控加工 合伙人
我们的团队
我们专注于高品质金属零部件。我们的客户涵盖机器人、医疗器械、航空航天部件和工业机械等领域。我们结合水刀切割和全数控加工技术。无论您是带着初步构想还是CAD文件前来,我们都能为您提供成品零件。无论是原型制作还是批量生产,我们都秉持相同的工艺流程和品质标准。
我们的核心能力
| 能力 | 信息 |
| 数控铣床 | 适用于复杂几何形状和严格公差的3轴、4轴和5轴加工 |
| 数控车削 | 精密车削加工圆柱形零件、轴和衬套 |
| 二级作业 | 钻孔、攻丝、铰孔、表面磨削和去毛刺 |
| 整理服务 | [可选:阳极氧化、粉末涂层、钝化、热处理] 通过合格的合作伙伴网络 |
| 检验与质量控制 | 三坐标测量机 (CMM)、光学比较仪和精密量规 |
我们的资质
| 证书 | 适用范围 |
| ISO 9001:2015 | 我们的基本质量体系:稳定生产、持续改进、客户满意。涵盖我们生产的所有金属部件。 |
| ISO 13485:2016 | 这适用于医疗器械,包括手术机器人、诊断设备和植入式器械组件。这意味着我们能够有效管理风险,保持产品可追溯性,并严格遵守相关法规要求。 |
为什么选择与NOBLE合作
这就是你实际会得到的。
一站式解决方案。水刀切割。数控加工。所有工序都在我们公司完成。您无需管理三家供应商。
保证无热变形。我们的水刀切割工艺不会产生热影响区。我们的数控加工也不会产生热影响区。您的金属零件将保持其原有性能。
从原型到量产。小批量用于快速测试,大批量用于全面生产。两种方式的质量都相同。
材料选择多样。我们加工的材料包括铝、不锈钢(303、304、316、17-4)、碳钢、工具钢、黄铜、紫铜、钛和因科镍合金。总有一款合金适合您。
快速报价。上传您的CAD文件,支持STEP、IGES、DXF、DWG格式。我们会在12小时内回复报价,无需等待数日。
这就是我们的提议。请将您的照片寄给我们。我们会告诉您我们能做什么以及费用是多少。
常见问题解答
水刀切割能使我的金属零件变形吗?
是的。该工艺无需加热。您的零件不会变形,也不会变色。硬度和回火性能与切割前完全一致。这一点对于薄铝材、预硬化钢以及任何对热反应不良的合金尤为重要。
水刀切割金属零件的精度如何?
我们的系统对大多数零件的精度控制在正负三千分之一英寸以内。对于较小的组件或零件,我们会进行精细加工,精度可达千分之一英寸。您需要更高的精度吗?例如轴承孔或定位销孔?我们会采用二次数控加工来完成这些特征。水刀切割可以实现初步加工,铣床则负责最终的精细加工。
哪些金属不能用水刀切割?
几乎没有。我们每天都切割标准工程金属。钢、不锈钢、铝、钛、因科镍合金、黄铜、铜。
唯一的限制是加工非金属材料时遇到的问题。钢化玻璃在压力下会破碎——但它毕竟不是金属。像铅这样非常柔软的纯金属,切割时可能会出现涂抹痕迹,而不是干净利落地切割。对于任何需要在打印件上明确标注的图案,水刀切割都能胜任。
你们提供水刀切割和数控加工服务吗?
是的。NOBLE是一家全套数控加工中心。我们用水刀切割毛坯,然后进行铣削、车削、钻孔、攻丝、精密铰孔和表面研磨。所有工序都在同一屋檐下完成。这一点至关重要,因为切割后的毛坯和加工后的特征能够完美对齐。这样就避免了两个供应商争论错位责任的情况。
你们能生产医用级金属部件(例如,用于手术机器人的部件)吗?
是的,我们持有 ISO 13485:2016 认证。这使我们有资格生产医疗器械零部件,包括手术机器人、诊断仪器和骨科器械。我们保持从原材料批次到您收到的成品部件的全程可追溯性,没有任何遗漏。
你提供 原型设计服务?
是的。水刀切割无需任何硬模具,无需模具,无需夹具成本。我们只需导入您的文件即可切割零件。这使得小批量原型制作经济实惠。根据零件的复杂程度和材料供应情况,我们最快可在 5 个工作日内交付金属原型零件。
您有最低订购量(MOQ)吗?
不,我们接受单个零件的原型制作,也接受大批量生产订单。水刀切割工艺无需模具,因此小批量订单不会产生设置费用。无论是一个零件还是一万个零件,我们都会报价。







