
Giriş
Kaynaklı birleşim yerlerindeki yorulma, köprüler, vinçler, basınçlı kaplar ve ağır ekipmanlar da dahil olmak üzere çeşitli endüstrilerde tekrar eden bir sorundur. Statik dayanım sorun teşkil etmese de, dinamik ömür genellikle kısadır. Kaynaklı birleşim yerlerinin yorulma kaynaklı arızası, erken yapısal arızanın gizli bir nedenidir.
Bu kılavuz, kaynak yorgunluğunun nedenlerini açıklamaktadır. Daha da önemlisi, NOBLE mühendisleri hem fabrikada hem de tasarım ofisinde kullanılmak üzere pratik çözümler önermektedir.
Kaynaklı bağlantılar neden yorulma nedeniyle kırılır?
Statik dayanım iyidir, dinamik dayanım ise değildir.
Statik yük altında kaynaklı birleşim yeri, ana metal gibi sorunsuz bir şekilde dayanır. Ancak, değişen yüklere maruz kaldığında performansı bozulur; hem de sadece hafifçe değil, önemli ölçüde. Birleşim yerinin geometrisi (çentik, uç, oyuk) çatlağın ne kadar hızlı başlayacağını belirler.
İlk tasarımlarda yorgunluk göz ardı edildi.
Eski yapılar ölü yükler için tasarlanmıştı. Hiçbir şey hareket etmiyordu. Döngüler yoktu. Yorulma hesaplamalara dahil edilmemişti. O döneme ait kaynak detaylarının kusurlu olduğu artık biliniyor. Bu, kötü kaynak tekniklerinden değil, o zamanlar ilgili tasarım kodlarının henüz mevcut olmamasından kaynaklanıyordu.
Yanlış Uygulanan Tasarım Kuralları
Bazı kişiler, cıvatalı bağlantılar için geçerli olan yorulma tasarım kriterlerini doğrudan kaynaklı bağlantılara uygulamaktadır. Bu yaklaşım işe yaramaz. Cıvatalı bağlantılarda çentik bulunmazken, kaynaklı bağlantılarda keskin kök bölgeleri vardır. Gerilim yoğunlaşmaları ve arıza biçimleri ikisi arasında farklılık gösterir. Bu kuralları basitçe uygulamak, gerçek sorunları çözmeyecektir.
Maliyet ve Ağırlık Baskıları
Daha hafif yapılar malzeme tasarrufu sağlar. Daha düşük maliyet, sözleşmeleri kazandırır. Ancak yüksek gerilim altında ince kesitler daha hızlı döngüye girer. Daha yüksek hizmet yükleri gerilimi daha da artırır. Yorulma ömrü kısalır. Kaynak yorulması, iddialı tasarım hedeflerinin bedelidir.
Daha Hızlı, Daha Ağır Ekipmanlar—Araştırmalar Geride Kalıyor
Endüstri talepleri giderek daha da katılaşıyor: Vinçlerin daha hızlı, daha yüksek yük taşıma kapasitesine sahip ve daha uzun yarıçaplarda çalışması gerekiyor. Ancak, kaynaklı bağlantıların detaylarına yönelik araştırmalar bu taleplere ayak uyduramıyor. Yeni tasarımlar genellikle kanıtlanmış verilerin önüne geçiyor. Kaynaklı bağlantı yorulma arızası, hesaplama problemi değil, saha problemi haline geliyor. İlgili deneyim ancak gerçek kullanım yoluyla elde edilebilir ve bu da yüksek bir maliyet gerektirir.
Eklem Yorgunluğu Çatlakları: Nereden Başlarlar ve Ne Yapılmalı?
İki Kritik Bölge
Çatlaklar genellikle iki yerden birinde oluşur: kaynak metalinin ana metalle birleştiği kaynak kökü; veya kaynağın eklemin dibine kadar tam olarak uzanmadığı kaynak kökü. Kök çatlakları, eklemin içinde bulundukları için onarılması daha zordur. Kök çatlakları kontrol altına alınırsa, ana odak noktası kaynak ucu olur. Bu daha kolay görülür ve tedavi edilir.
Üç Temel Strateji
Öncelikle kusurları azaltın. Çatlaklar, kaynaşma eksikliği ve gözeneklilik gibi görünür kusurlar, çatlak oluşum noktaları görevi görür. Çatlak oluşum aşamasını atlayarak kendi başlarına birer çatlak oluştururlar. Bunların ortadan kaldırılması gerekir.
Ardından, kaynak dikişlerinin geometrisini iyileştirin. Keskin kaynak dikişleri gerilim yoğunlaşmasına neden olabilir. Ana metale doğal bir geçiş sağlamak için bunları pürüzsüz hale getirin. Bu, gerilim yoğunlaşmasını azaltır ve yorulma ömrünü uzatır.
Son olarak, artık gerilimleri ayarlayın. Kaynak büzülmesi, eklemi çekme gerilimi altına sokar ve bu da çatlak yayılımını teşvik eder. Öte yandan, basınç gerilimi çatlak yayılımını engeller. Kaynak sonrası işlemler (örneğin, bilye püskürtme, çekiçleme veya lokal ısıtma) gerilim durumunu tersine çevirebilir. Çekme gerilimi basınç gerilimine dönüştürülerek kaynak yorulma hızı yavaşlatılır.
Proses optimizasyonu sadece yorulmayı azaltmaya yardımcı olmakla kalmaz, aynı zamanda statik dayanımı artırır ve metalin mikro yapısını iyileştirir. Tek bir etkili proses iyileştirmesi çok yönlü faydalar sağlar. Bu bir teori değil, üretimde bir gerçektir. Kaynaklı bağlantı yorulma arızası, temelleri iyi yaparak önlenebilir.
1. Yol: Ayak Parmağı Geometrisini İyileştirme (Stres Yoğunlaşmasını Azaltma)
Kaynak ucu bir çentiktir. Çentikler gerilimi yoğunlaştırır. Çentiği düzleştirirseniz, kaynak yorgunluğu azalır. İşte nasıl yapılacağı.
TIG Kaplama
TIG kaynak torcu kaynak ağzının üzerinden geçirilir. Dolgu malzemesi eklenmez. Sadece yeniden eritme işlemi yapılır. Keskin ağız kaybolur. Yerine pürüzsüz bir geçiş oluşur. Mikro kalıntılar yanar. Gerilim yoğunlaşması azalır. Yorulma kazanımı iyi belgelenmiştir. Bu yöntem her yerde işe yarar. Maliyeti de makuldür.
Mekanik İşleme
Kesici veya çapak alma aleti, kaynak ucundaki malzemeyi çıkarır. Yüzey pürüzsüzleşir. Geometri iyileşir. Kaynak kusursuzsa, yorulma dayanımı ana metalinkini aşabilir. Bu en iyi durumdur.
Yüksek maliyet sorun teşkil ediyor. İşleme sadece erişilebilir alanlara ulaşabiliyor. Derin bağlantıları veya dar köşeleri işleyemiyor. Ve işte uyarı: Eğer kök kusuru varsa –örneğin nüfuz eksikliği– kaynak ucunu işlemek hiçbir işe yaramaz. Çatlak köke doğru kayar. Çatlaklar kaynak köküne doğru yayılır ve kaynakta yorulma kaynaklı kırılma, farklı bir konumda da olsa yine de meydana gelir.
Taşlama (Aşındırıcı)
Ön kenarı taşlama diskiyle taşlayın. Sonuçlar işleme ile elde edilenler kadar iyi olmasa da, bu yöntem daha ucuz ve daha hızlıdır. Temel prensip nedir? Kuvvet çizgisi boyunca taşlama yapmalısınız. Tane yönüne dik taşlama, yük yönüne dik çizikler bırakacaktır. Bu çizikler, çatlaklara neden olabilecek ve orijinal avantajları ortadan kaldırabilecek yeni gerilim yoğunlaşma noktaları haline gelecektir.
Özel Elektrotlar
Bazı elektrotların ıslatma etkisi daha yüksektir. Erimiş kaynak metali dışarı akar. Taban plakasını daha fazla ıslatır. Uç yarıçapı artar. Açı azalır. Gerilim yoğunlaşması azalır. Daha iyi yorulma ömrü.
Sınırlama, kaynak pozisyonunda yatmaktadır. Bu elektrotlar düz ve yatay pozisyonlarda iyi performans gösterir. Peki ya dikey aşağı ve baş üstü kaynak pozisyonları? Bu pozisyonlarda erimiş metal damlama eğilimindedir ve akışı zayıftır, bu nedenle avantajları minimaldir. Lütfen gerçek koşullara göre uygun uygulamayı seçin.
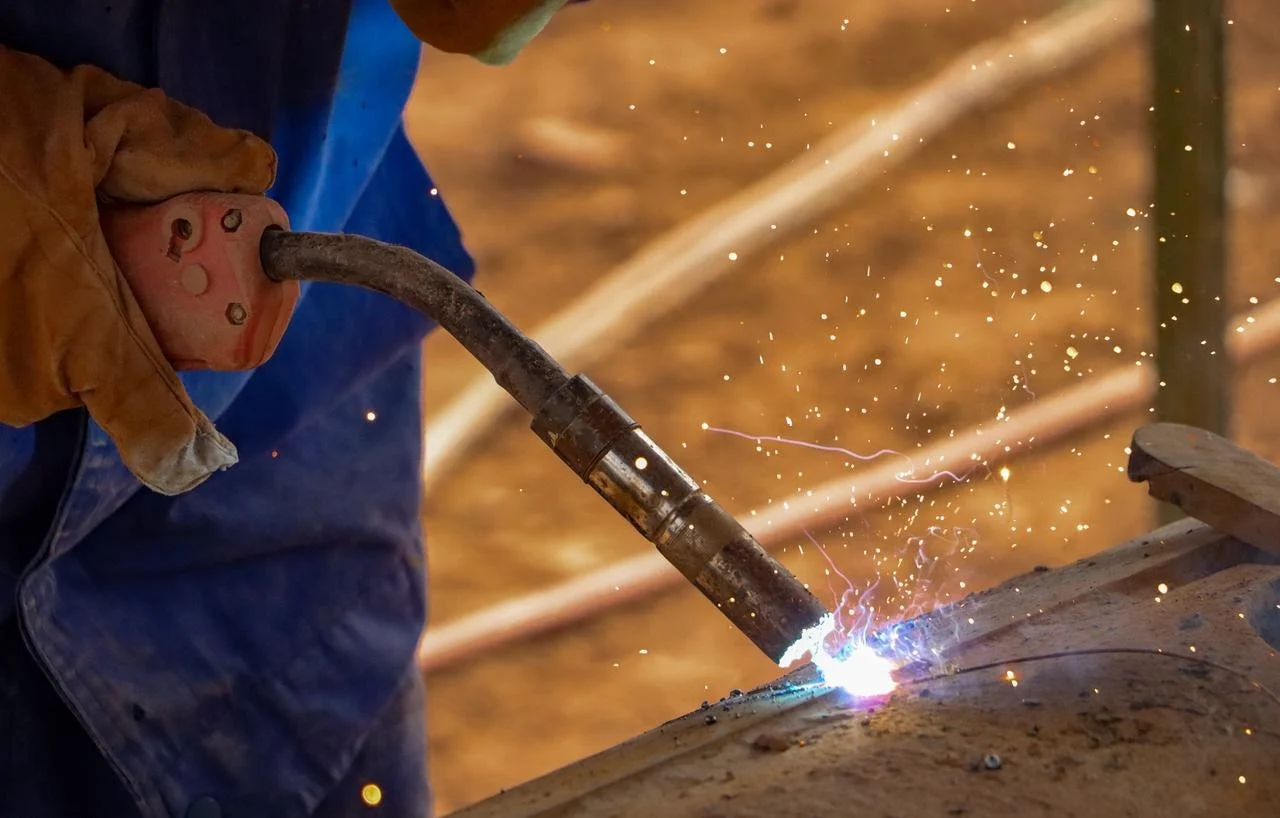
Rota 2: Artık Gerilimi Ayarlayın (Sıkıştırma Oluşturun)
Kaynak büzülür. Bağlantı gerilmeye maruz kalır. Gerilme çatlaklara yol açar. Sıkıştırma ise çatlakları durdurur. Eğer kaynak ucundaki gerilme durumunu tersine çevirebilirseniz, yorulma ömrü uzar. İşte bunu yapmanın üç yolu.
Ön Yükleme (Deneme Yüklemesi)
Kullanımdan önce çekme yükü uygulayın. Bu, çentikli bölgede lokal akmaya neden olarak malzemenin plastik deformasyonuna yol açar. Yük kaldırıldığında, çentik kökünde sıkıştırma kalıcı gerilimi kalır. Bu yöntem, yükün kolayca uygulanabilmesi nedeniyle büyük yapılarda (köprüler, basınçlı kaplar) işe yarar. Özel alet gerektirmez. Lokal ısınma olmaz.
Yerel Isıtma
Belirli bir bölge ısıtıldığında metal genleşir. Basınç gerilimi altında metal akma gösterir. Soğudukça, çevredeki malzeme onu kaynak kökünde sıkıştırılmış bir duruma çeker. Buradaki kilit nokta, ısıtma yerinin seçimidir.
Tek taraflı köşe kaynağı için, kaynak noktasından plaka genişliğinin yaklaşık üçte birini ısıtın. Çift taraflı kaynak için, plakanın merkezini ısıtın. Yanlış yaparsanız, gerilim tersine döner. Çekme gerilimi ortaya çıkar. Hiçbir iyileşme olmaz. Kaynak yorgunluğu aynı kalır veya daha da kötüleşir.
Bildirilen kazanımlar önemli: Tek taraflı ısıtma için %145 ila %150 iyileşme, çift taraflı için ise %70 ila %187 iyileşme. Bu aralık geniş çünkü geometri önemli. Ancak potansiyel gerçek.
Yerel Sıkıştırma (Mekanik Sıkıştırma)
Gerilim yoğunlaşma noktasına doğrudan basınç uygulanır. Bir alet ucu sıkıştırır. Malzeme yerel olarak deforme olur. Alet serbest bırakıldıktan sonra da sıkıştırma devam eder.
Bu yöntem, yumuşak çeliğe kıyasla yüksek mukavemetli çelikte daha iyi sonuç verir. Yüksek mukavemetli çeliğin akma gerilimi daha yüksektir. Sıkıştırma bölgesi daha derinde kalır. Yorulma avantajı daha uzun süre devam eder. Yumuşak çelik ise sonraki servis yükleri altında daha hızlı gevşer.
Üç yöntemin de ortak bir kuralı vardır. Kaynak ucundaki artık gerilim basma gerilimi ise, çatlak oluşumu gecikir. Çekme gerilimi olarak kalırsa, kaynaklı bağlantı yorulma arızası daha erken meydana gelir. Seçim, yapıya, erişime ve maliyete bağlıdır. Yerel ısıtma ucuzdur. Ön yükleme daha basittir. Mekanik sıkıştırma hassastır. Size uygun olanı seçin.
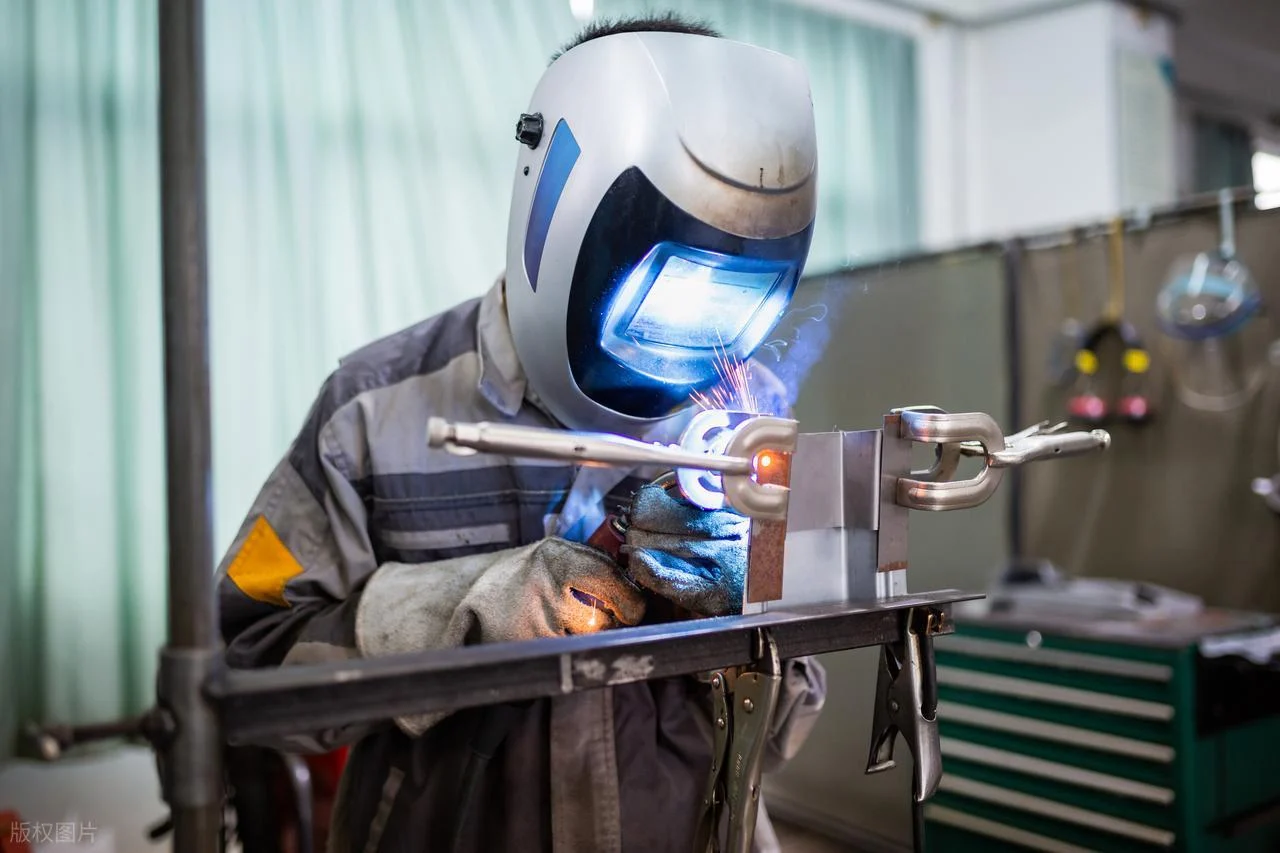
Rota 3: Kombine Yaklaşım (Hem Daha Pürüzsüz Hem de Sıkıştırıcı)
Ayak parmağını düzleştirmek yardımcı olur. Ayak parmağını sıkıştırmak yardımcı olur. İkisini birden yapmak daha da yardımcı olur. İki yöntem tam olarak bunu yapar.
Çekiçle Dövme
Pnömatik bir çekiç, kaynak ağzına tekrar tekrar vurur. Darbe, keskin çentiği düzleştirir. Yüzey geometrisi iyileşir. Aynı zamanda, plastik deformasyon altta sıkıştırıcı kalıcı gerilim bırakır.
Uluslararası Kaynak Enstitüsü şu belirli parametreleri önermektedir: 5 ila 6 bar hava basıncı, 8 ila 12 milimetre uç çapı ve yaklaşık 0.6 milimetre dövme derinliği. Bu derinlik, her nokta için yaklaşık dört darbe gerektirir.
Sonuç? Yük taşımayan T bağlantılarının yorulma ömründe iki milyon çevrimde %54'e varan iyileşme. Bu, kademeli bir iyileşme değil, dönüştürücü bir iyileşme.
atış dövme
Küçük çelik veya seramik küreler yüzeye çarpar. Mikro darbeler, yaklaşık 0.1 milimetre derinliğinde sığ bir sıkıştırma tabakası oluşturur. Yüksek mukavemetli çeliklerde etkilidir. Özellikle ısıl işlemin mümkün olmadığı daha sert malzemelerde, bazen TIG kaynak yönteminden daha iyi sonuç verir.
En iyi uygulama, ikisini birleştirmektir. Önce TIG kaynağı ile kaynak ucu düzeltilir. Bu işlem, keskin çentiği ve yüzeydeki kusurları giderir. Ardından, bilye püskürtme işlemi yapılır. Bu işlem, pürüzsüz geometrinin üzerine sıkıştırma tabakası ekler. Bu kombinasyon, kaynaklı bağlantı yorulma arızasına karşı en güçlü korumayı sağlar.
Bu yöntemler iyi tasarımın yerini almaz. Zaten iyi tasarlanmış bir kaynağın ömrünü uzatırlar. Kötü bir kaynağın çözümü değillerdir. Ancak sağlam bir kaynakta, yorulma sınırlarını kaynaklı durumun çok ötesine taşırlar. Kaynak yorulması yönetilebilir hale gelir. Tamamen ortadan kalkmaz, yönetilir.

NOBLE Hakkında – Tasarımdan Teslimata Kadar Üretim Ortağınız
NOBLE öncelikle iki iş alanında faaliyet göstermektedir: metal parça işleme ve plastik parça imalatı. Bunlar bizim temel iş kollarımızdır. "Tam Hizmet Ortağı" unvanı sadece bir pazarlama hilesi değil; projenin tamamından tam sorumluluk aldığımız anlamına gelir.
Güvenebileceğiniz Sertifikalı Kalite
ISO 9001:2015 endüstriyel kalite yönetimini kapsar. ISO 13485:2016 ise tıbbi cihaz standartlarını kapsar. Bunlar duvara asılan rozetler değil, işlerin nasıl yapılacağını belirleyen kurallardır. Her süreç belgelenir. Her parça izlenebilir. Her uygunsuzluk araştırılır.
Yorulma açısından kritik öneme sahip kaynaklı montajlar için bu önemlidir. İzlenebilirlik, malzeme geçmişini bilmek anlamına gelir. Proses kontrolü, tutarlı kaynak hazırlığı demektir. Sertifikalar ise bu uygulamayı destekler.
Yorgunlukla İlgili Uygulamalar İçin Neden Önemli?
Hassas işleme, kaynaklı yapıları doğrudan etkiler. Kaynak hazırlığında pürüzsüz bir yüzey, gerilim yoğunlaşmasını azaltır. Eşleşen parçadaki sıkı tolerans, eğilme gerilimine neden olan yanlış hizalamayı önler. Ana malzemedeki kusur kontrolü, çatlak oluşum noktalarını ortadan kaldırır.
Tüm bu faktörler kullanım ömrünü uzatır. Kaynaklı bağlantı yorulma arızasını tek başlarına ortadan kaldırmazlar. Ancak üretimden kaynaklanan etkileri ortadan kaldırırlar. Tasarım ve kaynak işlemi yine de dikkat gerektirir. NOBLE, kaynaklı montaja giren metal parçaların temiz ve doğru bir şekilde başlamasını sağlar. Bu, yorulma direnci için bir ön koşuldur. Kaynak yorulması yüzeyde başlar. Pürüzsüz yüzeyler başlangıcı geciktirir.
SSS
Kaynaklı yapılarda yorulma kaynaklı hasar nedir?
Tekrarlanan veya dalgalanan yükler altında kademeli çatlama. Statik arızanın aksine, malzemenin nihai dayanımının çok altındaki gerilim seviyelerinde meydana gelir; bu, kaynaklı bağlantı yorulma arızasının özüdür.
Kaynaklı birleşim yerlerinde yorulma çatlakları genellikle nereden başlar?
Neredeyse her zaman kaynak ağzında veya kaynak kökünde meydana gelir. Bu bölgeler yüksek gerilim yoğunlaşması ve potansiyel kusur alanlarıdır ve bu nedenle kaynak yorgunluğunun birincil başlangıç noktalarıdır.
Öğütme işlemi yorgunluk giderme açısından her zaman faydalı mıdır?
Evet, ancak yalnızca doğru yapıldığında. Taşlama işlemini kuvvet çizgileri boyunca yapın; çapraz taşlama yeni gerilim yoğunlaştırıcıları oluşturur ve yetersiz nüfuz gibi kök kusurları varsa taşlama etkisizdir.
Kaynak sonrası ısıl işlem yardımcı olabilir mi?
Lokal ısıtma yardımcı olabilir, ancak yerleştirme çok önemlidir. Yanlış yerleştirme aslında gerilme stresi yaratabilir ve durumu daha da kötüleştirebilir, bu nedenle her duruma uygun bir çözüm değildir.
Kaynak kusurlarının ortadan kaldırılması yorulma dayanımını garanti eder mi?
Bu önemli ölçüde yardımcı olur, ancak hikayenin tamamı bu değildir. Kusursuz kaynakların bile, kaynaklı bağlantı yorulma arızasına karşı optimum yorulma ömrü için iyi bir kaynak ucu geometrisine ve uygun artık gerilime ihtiyacı vardır.







