
Saniyede milyonlarca istekle çalışan büyük bir veri merkezini hayal edin. Her bir anahtarın içinde, küçük bir optik modül muhafazası sessizce çalışır. Özenle yapılmış bu muhafaza, hassas parçaları korur, ısıyı uzaklaştırır ve elektromanyetik girişimi engeller.
Uygun muhafaza olmadan optik alıcı-verici modülleri arızalanır. Aşırı ısınma lazerleri öldürür. Elektromanyetik girişim sinyalleri bozar. Mekanik gerilim bağlantıları koparır. Bu arızalar fiber optik iletişim sistemlerine zarar verir.
Doğru muhafaza, yüksek performanslı bağlantıya olanak tanır. Mühendisler metaller, seramikler ve alaşımlar arasından seçim yaparlar. Kalıp döküm veya işleme gibi üretim yöntemlerini tercih ederler. Muhafazaları SFP'den QSFP-DD'ye kadar çeşitli form faktörlerine uygun hale getirirler.
Bu kursun sonunda, konut seçeneklerini performans, güvenilirlik ve maliyet açısından nasıl karşılaştıracağınızı öğreneceksiniz.
Neden Şimdi Optik Modül Muhafazaları Mesele
Performans ve Güvenilirliğin Korunması
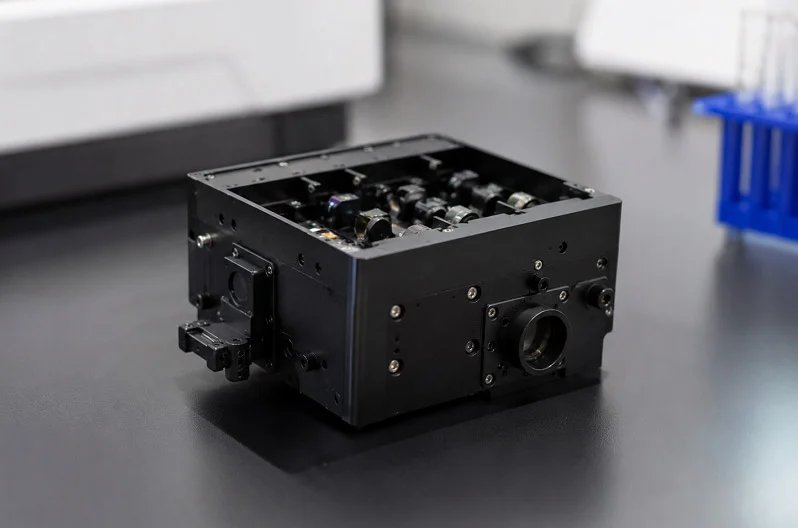
Optik modül muhafazasını ilk savunma hattı olarak düşünün. Hassas optik parçaları fiziksel hasardan korur. Toz, nem ve mekanik stres, kırılgan lazerlere ve fotodedektörlere zarar verebilir. Sağlam bir muhafaza olmadan, bu parçalar hızla arızalanır. Muhafaza ayrıca ısıyı yönetmeye de yardımcı olur. Lazerler ve dijital sinyal işlemcileri (DSP'ler) çok fazla ısı üretir. Kalabalık veri merkezlerinde bu ısı hızla birikir. Muhafaza ısıyı uzaklaştıramazsa, performans düşer. Modül hatta kapanabilir. İyi bir muhafaza tasarımı sıcaklıkları sabit tutar. Isıyı sıcak noktalardan uzaklaştırmak için alüminyum gibi malzemeler kullanır. Bu, güvenilirliği doğrudan etkiler. Daha soğuk parçalar daha uzun süre dayanır. Ayrıca daha tutarlı çalışırlar. Yani muhafaza sadece bir kutu değil. Termal yolun önemli bir parçasıdır.
Yüksek Hızlı Veri İletimini Etkinleştirme
Yüksek hızlı veri iletimi, hızlı elektroniklerden daha fazlasını gerektirir. Temiz sinyallere ihtiyaç duyar. Elektromanyetik girişim (EMI) büyük bir sorundur. Uygun koruma olmadan, EMI verileri bozar. Yakındaki modüller arasında çapraz konuşmaya neden olur. Bu da sinyal kalitesini düşürür. Optik modül muhafazası, Faraday kafesi gibi çalışır. Elektromanyetik radyasyonu modülün içinde tutar. Ayrıca dışarıdan gelen girişimlerin parçalara ulaşmasını engeller. Bu, yüksek hızlı optik modüller için hayati önem taşır. 400G ve 800G hızlarında, en ufak bir girişim bile hatalara neden olur. Muhafaza iletken olmalıdır. Çinko ve alüminyum alaşımları bunun için iyi sonuç verir. Elektroniklerin etrafında sürekli bir kalkan oluştururlar. Tasarım ayrıca kafes konektörleriyle hassas bir şekilde uyumlu olmalıdır. Muhafazadaki herhangi bir boşluk, EMI'nin dışarı çıkmasına izin verir. Bu nedenle üretim toleransları önemlidir. İyi yapılmış bir muhafaza, sinyalleri temiz ve hızlı tutar. Modern ağların ihtiyaç duyduğu veri hızlarını mümkün kılar.
Optik Modül Muhafazalarının Temel Fonksiyonları
Mekanik Arayüz ve Hizalama
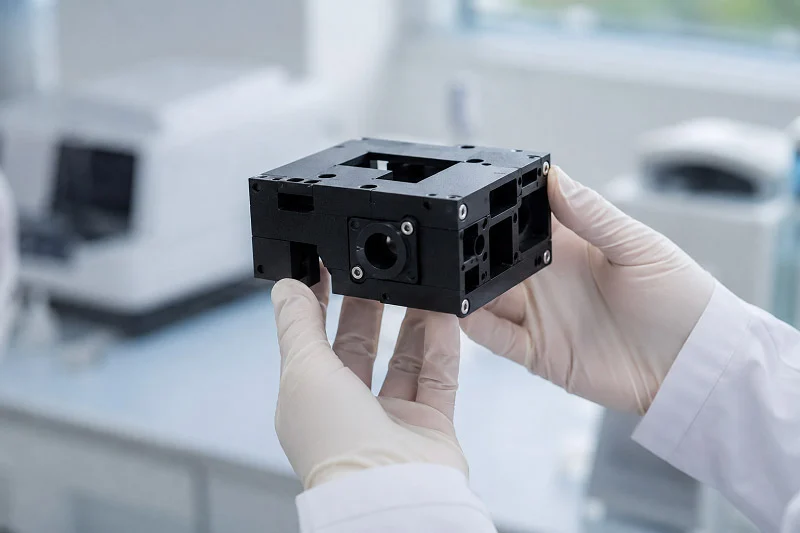
Optik modül muhafazası, ana kart üzerindeki kafes konektörüne mükemmel bir şekilde oturmalıdır. Bunu bir anahtarın kilide girmesi gibi düşünün. Muhafazanın dış boyutları katı standartlara uyar, bu nedenle her zaman doğru şekilde oturur. Bir modülü anahtar portuna ittiğinizde, muhafaza elektrik konektörünü yerine yönlendirir. Yanlış hizalanmış bir muhafaza, bükülmüş pimlere veya zayıf elektrik temasına neden olur. Bu da teşhis edilmesi zor olan aralıklı arızalara yol açar.
Isı dağıtıcılar da hassas hizalamaya bağlıdır. Muhafazanın üst yüzeyi bir ısı dağıtıcıya veya termal pede bastırır. Muhafazada küçük bir eğrilik bile varsa, bu boşluk ısı transferini azaltır. Modül, tasarlanandan daha sıcak çalışır. Bu, bileşen ömrünü kısaltır ve termal kapanmalara neden olabilir. Üreticiler, birleşme yüzeylerinde sıkı toleranslar uygular. Ayrıca kilitleme mekanizmasının konumunu da kontrol ederler. Kilit güvenli bir şekilde oturmalı ancak sorunsuz bir şekilde açılmalıdır. Çok gevşek olursa, titreşim modülün bağlantısını keser. Çok sıkı olursa, teknisyenler bakım sırasında zorlanırlar.
EMI Koruması ve Sinyal Bütünlüğü
Elektromanyetik girişim, yüksek hızlı sinyaller için sürekli bir tehdit oluşturur. Muhafaza, modülün elektronik bileşenlerinden yayılan radyasyonu hapseden bir Faraday kafesi görevi görür. Ayrıca, dış girişimlerin hassas bileşenlere ulaşmasını da engeller. Çinko veya alüminyum alaşımları gibi iletken malzemeler bu kalkanı oluşturur. Tüm muhafaza elektriksel sürekliliği korumalıdır. Her dikiş, vida deliği ve havalandırma deliği potansiyel bir sızıntı noktası haline gelir.
Tasarımcılar bu boşluklara çok dikkat ederler. Kalkanın sürekliliğini sağlamak için vidaları uygun aralıklarla yerleştirirler. Konektör açıklığına yaylı parmaklar veya iletken contalar eklerler. Bu özellikler, gövde ile kafes arasında teması sağlar. Bunlar olmadan, elektromanyetik girişim (EMI) dışarı çıkar ve komşu modülleri bozar. Bitişik portlar arasındaki çapraz konuşma, bit hata oranlarını artırır. 400G hızlarında, küçük sızıntılar bile ağ hızını yavaşlatan yeniden iletimlere neden olur.
Muhafaza, aynı anda birden fazla görevi dengelemelidir. Tekrarlanan takma-çıkarma döngüleri için mekanik dayanıklılık sağlar. Isı uzaklaştırma için sağlam bir termal yol oluşturur. Ve elektromanyetik enerjiyi hapseder. Bu işlevler bazen birbiriyle rekabet eder. Daha kalın bir duvar, korumayı iyileştirir ancak ağırlığı artırır. Daha fazla havalandırma deliği hava akışına yardımcı olur ancak EMI sızıntılarına neden olur. İyi bir tasarım, en uygun dengeyi bulur. Bu denge, sinyalleri temiz tutarken termal yönetimi doğrudan destekler. Mühendisler, tasarım aşamasında her bir ödünleşmeyi dikkatlice değerlendirir.
Optik Modül Muhafazaları için Malzemeler
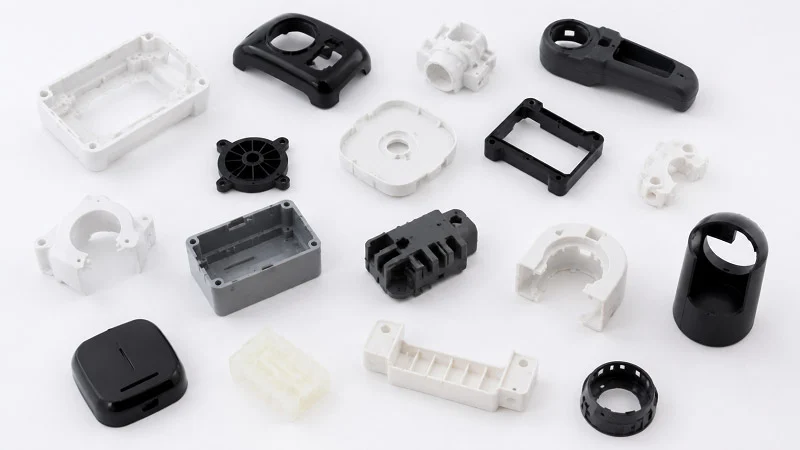
Optik modül gövdesi için doğru malzemeyi seçmek, ısı, ağırlık, maliyet ve koruma arasında denge kurmayı gerektirir. Her metalin kendine özgü güçlü yönleri vardır. Seçim, modülün ne kadar iyi çalıştığını ve üretim maliyetini etkiler. Mühendisler bir malzemeyi sadece tek bir nedenden dolayı seçmezler. Her şeyi birlikte değerlendirirler.
Metaller: Alüminyum, Çinko ve Bakır Alaşımları
Alüminyum, optik modül gövdeleri için en yaygın tercihtir. Hafif olması, her gramın önemli olduğu kalabalık veri merkezlerinde büyük önem taşır. Lazerlerden ve DSP'lerden ısıyı çok iyi uzaklaştırır. Alüminyum ayrıca diğer yüksek performanslı metallere göre daha ucuzdur. Çoğu kullanım için performans ve fiyat arasında iyi bir denge sağlar. SFP'den QSFP-DD'ye kadar birçok modül tipinde alüminyum bulabilirsiniz.
Çinko çeşitli avantajlara sahiptir. Eritildiğinde çinko çok kolay akar. Bu, üreticilerin ince duvarlı ve ince detaylı karmaşık şekiller dökmesine olanak tanır. Çinko gövdeler güçlü ve serttir, bu nedenle aşınmadan birçok fiş takma döngüsünden geçerler. Ayrıca genellikle alüminyumdan daha ucuzdurlar. Ancak çinkonun bir sorunu var: kolayca paslanır. Gövdeyi zamanla korumak için kaplama veya yüzey işlemleri gereklidir. Bu ek adıma rağmen, çinko hala detaylı şekillere ihtiyaç duyan modüller için yaygın bir tercihtir.
Üç alaşım arasında en iyi ısı performansını bakır alaşımları sağlar. Isı, alüminyum veya çinkoya göre bakırda daha hızlı iletilir. Çok ısınan yüksek güçlü modüller için bakır büyük fayda sağlar. Dezavantajı ise bakırın daha pahalı olmasıdır. Ayrıca ince detaylarla dökümü daha zordur, bu nedenle üreticiler karmaşık şekillerle daha fazla sorun yaşarlar. Bakır genellikle ısının en büyük sorun olduğu özel modüllerde kullanılır.
| Malzeme | Anahtar Güçlü | Ticaret-off |
| Alüminyum | Hafif, mükemmel ısı transferi | İnce detaylarla kalıplama yapmak daha zordur. |
| çinko | Mükemmel EMI koruması, karmaşık şekiller için kolay akış, güçlü, düşük maliyet. | Kolayca paslanır, yüzey işlemine ihtiyaç duyar. |
| Bakır | En iyi ısı transferi | Pahalı, ince detaylara sahip, kalıbı çıkarılması zor bir model. |
Seramik ve Mühendislik Plastikleri
Metaller en yaygın olanıdır, ancak seramik ve plastiklerin de önemli kullanım alanları vardır. Seramikler, parçalanmadan çok yüksek ve düşük sıcaklıklara dayanabilirler. Ayrıca, metallerin yapamadığı gibi elektriği de engellerler. Bu özellikler, seramikleri hem ısı hem de elektriksel izolasyonun gerekli olduğu özel uygulamalar için uygun hale getirir. Dezavantajı ise maliyet ve kırılganlıktır. Seramik gövdelerin üretimi daha pahalıdır ve gerilim altında çatlayabilirler. Bu nedenle, çoğunlukla özel veya yüksek güvenilirlik gerektiren durumlarda kullanılırlar.
LCP (sıvı kristal polimer) ve PPS (polifenilen sülfür) gibi mühendislik plastikleri hafif ve ucuzdur. Düşük hızlı modüller için orta düzeydeki ısıya yeterince dayanıklıdırlar. Ayrıca üreticilerin büyük miktarlarda karmaşık kalıplanmış şekiller oluşturmasına olanak tanırlar. Plastiklerle enjeksiyon kalıplama , özellikle büyük partiler için, metal dökümden daha ucuzdur . Ancak plastikler, ısı transferi veya EMI koruması konusunda metallerle boy ölçüşemez. 10G veya 25G modüller için bu denge genellikle işe yarar. 400G ve daha hızlı modüller için ise plastikler genellikle işe yaramaz.
Malzeme seçimi, müşterinin ihtiyaçlarına bağlıdır. Isı bütçesi minimumu belirler: muhafazanın ne kadar ısıyı uzaklaştırması gerekir? Taşınabilir veya sınırlı alana sahip ekipmanlar için ağırlık sınırları önemlidir. Maliyet hedefleri her kararı şekillendirir. Çevresel koşullar başka bir katman ekler. Modül nem, titreşim veya sıcaklık değişimleriyle karşılaşacak mı? Her faktör, seçimi farklı bir yöne doğru yönlendirir. Mühendisler, malzeme seçmeden önce bunların hepsini birlikte düşünürler. Bunu erken aşamada doğru yapmak, üretimde daha sonra zaman ve para tasarrufu sağlar.
Optik Modül Muhafazaları için Üretim Süreçleri
Bir gövde üretmek, hacim ve malzeme için doğru işlemi seçmek anlamına gelir. Her yöntemin kendine özgü avantajları vardır. Seçim, maliyeti, kaliteyi ve parçaların ne kadar hızlı elde edilebileceğini etkiler. Üç ana işlem kalıp döküm, CNC işleme ve enjeksiyon kalıplamadır. Her biri farklı bir ihtiyaca hizmet eder.
Döküm: Sektör Standardı
Metal gövdelerin yapımında en yaygın yöntem kalıp dökümüdür. Bu işlemde erimiş metal, yüksek basınç altında çelik bir kalıba itilir. Alüminyum ve çinko alaşımları burada en iyi sonucu verir. Metal hızla soğuyarak, sıkı boyutlara ve pürüzsüz bir yüzeye sahip bir parça oluşturur. Basınç, metalin kalıbın her köşesini doldurmasını sağlar. Bu da binlerce parçada tutarlı sonuçlar yaratır.
Bu parçalar için boyutsal doğruluk çok önemlidir. Gövde, kafes bağlantı elemanları ve ısı dağıtıcılarla mükemmel bir şekilde oturmalıdır. Kalıp döküm, toleransları iyi korur. Parçalar, ilk kalıptan on bininciye kadar tutarlı bir şekilde üretilir. Bu tekrarlanabilirlik kolay kolay geçilemez. Gövdedeki küçük varyasyonlar bile hizalama sorunlarına neden olabilir. Bu nedenle, işlem boyunca istikrarlı kalması gerekir.
Yüzey kalitesi de bir diğer avantajdır. Döküm parçaların dış yüzeyi pürüzsüzdür. Bu, ısının gövdeden ısı emiciye doğru hareket etmesine yardımcı olur. Pürüzlü bir yüzey, küçük hava boşlukları oluşturur. Bu boşluklar ısıyı hapseder ve performansı düşürür. Pürüzsüz yüzey ayrıca EMI korumasına da yardımcı olur. Daha az boşluk, daha az radyasyonun dışarı çıkabileceği anlamına gelir. Yüzey kalitesi, cilalı çelik kalıptan gelir. Bu kalıp, pürüzsüz yüzeyini her parçaya aktarır.
Maliyet, üretim hacmine bağlıdır. Kalıp maliyeti başlangıçta binlerce doları bulur. Bu, en büyük engeldir. Ancak kalıp hazır olduktan sonra, parça başına maliyet çok düşüktür. Optik modül muhafazası gibi küçük bir parça için, başa baş noktası 400 ila 800 adet civarındadır. Bu hacmin üzerinde, döküm yöntemi maliyet açısından işleme yöntemine her zaman üstün gelir. 10,000 parça veya daha fazlasında, parça başına maliyet önemli ölçüde düşer. Kalıp yatırımı uzun vadede kendini amorti eder.
| Kriterler | CNC İşleme | Döküm Döküm |
| Takım Maliyeti (Başlangıç) | Yoktan Düşük'e | Yüksek |
| Parça Başı Maliyet (Yüksek Hacim) | Yüksek | Düşük |
| İdeal Hacim Aralığı | 0–500 parça | 10,000'den fazla parça |
| Başabaş Hacim | 1–2,000 parça | ~5,000–10,000 parça |
Tablo, daha büyük parçalar için genel bir tabloyu göstermektedir. Küçük gövdeler için başabaş noktası daha düşüktür. Temel çıkarım basittir: yüksek hacim, döküm yöntemine yönelmeyi zorunlu kılar. Kalıp maliyeti daha fazla parçaya yayılır ve her bir parçanın maliyeti düşer.
hassas İşleme hem de Enjeksiyon
CNC işleme farklı bir yaklaşım benimser. Bilgisayar kontrollü bir alet, gövdeyi katı bir metal bloktan keser. Kalıp yapmaya gerek yoktur. Önceden takım maliyeti de yoktur. Bu da CNC'yi küçük üretim serileri ve prototipler için ideal hale getirir. Büyük bir yatırım yapmadan tek bir parça veya bir düzine parça üretebilirsiniz.
Burada da karar verme sürecinde hacim belirleyici faktör oluyor. Yıllık 1,000 adetten az üretim hacmi için CNC işleme genellikle daha ucuzdur. Parça başına daha fazla ödeme yaparsınız, ancak kalıp maliyetinden kurtulursunuz. Esneklik de büyük bir avantajdır. Tasarım değişiklikleri kolaydır. Sadece programı güncelleyip yeni bir parça üretebilirsiniz. Mühendisler, yeni bir kalıp beklemeden farklı tasarımları ve alaşımları test edebilirler. Bu, geliştirme döngülerini hızlandırır. Ayrıca yeni yaklaşımlar denendiğinde riski azaltır.
Plastik gövdeler için enjeksiyon kalıplama tercih edilen yöntemdir. Plastik erir ve basınç altında bir kalıba itilir. Bu işlem, ince duvarlı karmaşık şekiller oluşturabilir. Mikro enjeksiyon kalıplama, malzeme akışına ve parça tasarımına bağlı olarak 0.1 mm kadar düşük duvar kalınlıkları elde edebilir. LCP ve PPS, detaylı kalıplara iyi akar. Hafif, güçlü ve orta derecede ısıya dayanıklı gövdeler oluştururlar. İnce duvarlar malzeme tasarrufu sağlar ve ağırlığı azaltır. Bu, yoğun veri merkezi ortamlarında önemlidir.
Doğru malzeme ve üretim süreçlerinin kombinasyonunu seçmek, nihai maliyeti ve performansı doğrudan etkiler. Mühendisler bu faktörleri projenin hacmi ve bütçesiyle karşılaştırır. Düşük hacimli projeler için CNC, yüksek hacimli metaller için kalıp döküm, yüksek hacimli plastikler için ise enjeksiyon kalıplama tercih edilir. Her sürecin kendine özgü bir optimum noktası vardır. Doğru seçimi yapmak zaman ve para tasarrufu sağlar.
Optik Modül Muhafaza Üretiminde Hassasiyet
Bu parçaların üretimi, her ölçünün çok sıkı bir şekilde kontrol edilmesini gerektirir. Muhafaza, anahtar bağlantı noktasına mükemmel bir şekilde oturmalıdır. Küçük bir hata bile ağda büyük sorunlara yol açabilir.
Boyutsal Toleranslar ve Yüzey Kaplaması
Optik modül muhafazasının çok sıkı toleranslara ihtiyacı vardır. Bu, yaklaşık bir insan saçının genişliğinin yarısı kadardır. Bu neden bu kadar önemli? Muhafaza, kafes konektörüyle tam olarak hizalanmalıdır. Küçük bir hizalama hatası bile pimleri bükebilir veya kötü elektriksel temasa neden olabilir. Isı emici de mükemmel bir şekilde oturmalıdır. Muhafazanın üst yüzeyi çok yüksek veya çok alçaksa, ısı transferi için boşluk büyür. Modülün içinde ısı birikir. Lazerler ve DSP'ler olması gerekenden daha sıcak çalışır. Performans düşer.
Yüzey kalitesi de çok önemlidir. Pürüzlü bir yüzey, gövde ile ısı emici arasında küçük hava boşlukları oluşturur. Hava ısıyı hapseder ve ısı transferini yavaşlatır. Yüzey ne kadar pürüzlü olursa, ısı akışı o kadar kötüleşir. EMI koruması da kötüleşir. Yüzeydeki boşluklar elektromanyetik radyasyonun dışarı çıkmasına izin verir. Bu da yakındaki modüller arasında çapraz etkileşime neden olur. Üreticiler pürüzsüz bir yüzey elde etmeyi hedefler. Kalıp yüzeylerini cilalarlar ve döküm işlemini dikkatlice kontrol ederler. Bu, gövde yüzeyinin her seferinde aynı kalmasını sağlar.
Kalite Kontrol ve Muayene Yöntemleri
Her bir gövdeyi kusurlar açısından kontrol etmek çok önemlidir. Koordinat ölçüm makineleri (CMM'ler) bunun için kullanılan başlıca araçlardır. Bir CMM, gövdeyi birçok noktadan ölçer. Her ölçümü CAD modeliyle karşılaştırır. Herhangi bir nokta tolerans dışındaysa, gövde arızalıdır. CMM incelemesi, ölçüm hatalarını gerçek dünyada sorunlara yol açmadan önce tespit eder.
Yüzey profilometrisi, yüzey pürüzlülüğünü ölçer. Küçük bir uç, yüzey üzerinde sürüklenir. Yüksek ve alçak noktaları kaydeder. Sonuçlar, mühendislere yüzeyin iyi bir ısı teması için yeterince pürüzsüz olup olmadığını gösterir. Kapalı muhafazalar için sızıntı testi çok önemlidir. Muhafaza, basınç altında hava ile doldurulur. Bir sensör, herhangi bir basınç düşüşünü kontrol eder. Küçük bir sızıntı bile nem veya tozun içeri girmesine neden olur. Bu da zamanla optik parçalara zarar verebilir.
Bu kalite kontrol yöntemleri, her bir gövdenin gerekli standartları karşılamasını sağlar. Sıkı toleranslar, pürüzsüz yüzeyler ve dikkatli denetimin birleşimi, güvenilir parçalar oluşturur. Bu sonuçları büyük miktarlarda elde etmek için üretim süreçlerinin aynı kalması gerekir.
Form Faktörüne Göre Optik Modül Muhafaza Tipleri
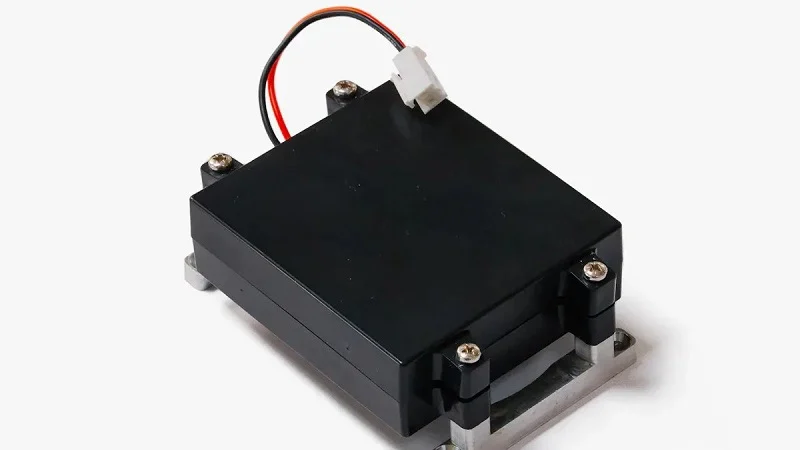
Form faktörleri, optik modüllerin şeklini ve boyutunu belirtir. Her biri, standart boyutları belirleyen Çok Kaynaklı Anlaşma (MSA) kapsamındadır. Bu, farklı şirketlerden gelen modüllerin aynı anahtar bağlantı noktalarına uymasını sağlar. Gövde tasarımı, farklı güç ve ısı ihtiyaçlarını karşılamak için her form faktöründe değişir.
Küçük Form Faktörleri: SFP, SFP+ ve SFP28
SFP ailesi 1G'den 25G'ye kadar hızları kapsar. Bu küçük, takılıp çıkarılabilen muhafazalar, anahtarlar ve yönlendiriciler üzerindeki yuvalara kolayca takılır. Veri merkezleri içindeki kısa mesafeli bağlantılar ve binalar arasındaki daha uzun bağlantılar için idealdirler.
SFP muhafazaları küçük ve hafiftir. Çoğu çinko veya alüminyum döküm gövde kullanır. Çinko ince duvarlara iyi akar, bu nedenle üreticiler ayrıntılı kilit mekanizmaları oluşturabilirler. Alüminyum, daha sıcak çalışan SFP+ ve SFP28 modülleri için daha iyi ısı transferi sağlar. Muhafaza, elektrik konektörünü kafesle hizalı tutmalıdır. Küçük bir kayma bile sinyal sorunlarına neden olur.
Bu modüller sık sık takılıp çıkarılıyor. Teknisyenler bakım veya yükseltmeler sırasında bunları değiştiriyor. Muhafazanın yüzlerce döngüye dayanacak sağlam bir kilide ihtiyacı var. Yanlardaki kılavuz raylar pürüzsüz kalmalıdır. Herhangi bir çapak veya pürüzlü kenar, takmayı zorlaştırır. Yüzey kalitesi burada hem işlev hem de kullanım açısından önemlidir.
Yüksek Yoğunluklu Form Faktörleri: QSFP, QSFP-DD ve OSFP
QSFP ailesi çok daha yüksek hızları destekler. QSFP, 40G ila 100G hızlarını destekler. QSFP-DD, ekstra kontak sıralarıyla yoğunluğu ikiye katlayarak 400G'ye ulaşır. OSFP de 400G ve 800G kullanım senaryolarını hedeflemektedir. Bu daha büyük gövdeler daha büyük boyutlara ve daha karmaşık iç düzenlere sahiptir.
Bu hızlarda en büyük zorluk ısı oluyor. Daha fazla veri, daha fazla güç anlamına geliyor. Muhafazanın bu ısıyı iyi bir şekilde uzaklaştırması gerekiyor. QSFP-DD modülleri tipik olarak 12-15W güç tüketirken, 800G için OSFP modülleri 20-25W veya daha fazlasına ihtiyaç duyuyor. Bu ekstra güç, aynı genel alanda daha fazla ısı oluşmasına neden oluyor.
800G modülleri 400G modüllerinden daha fazla güç tüketir ve yalnızca 800G modülleri için yeterli güç sağlayabilen ve ısıyı uzaklaştırabilen 400G platformlarında kullanılmalıdır.
| Form Faktörü | Tipik Güç Aralığı |
| QSFP-DD | 12-15W |
| OSFP | 20–25W+ |
Bu yüksek güçlü parçalar için optik modül muhafazası daha kalın duvarlar ve daha geniş yüzey alanları kullanır. Bazı tasarımlar, hava akışı temasını artırmak için üst yüzeye kanatçıklar ekler. Diğerleri ise sıcak noktalarda bakır ek parçalar kullanır. MSA dış boyutları belirler, ancak üreticiler bu sınırlar içinde özgürlüğe sahiptir. Daha iyi termal yollar ve EMI kontrolü için en iyi malzemeyi ve iç şekli seçerler. Bu esneklik, her şirketin muhafazayı belirli performans hedeflerine göre ayarlamasına olanak tanır.
Optik Modül Muhafazalarında Termal Yönetim
Modern optik modüller için en büyük sorun ısıdır. Muhafazanın içindeki lazerler, fotodedektörler ve DSP'ler ısı üretir. Kalabalık bir veri merkezinde bu ısı hızla birikir. İyi bir termal yönetim olmadan sıcaklıklar hızla yükselir. Performans düşer ve parçalar arızalanabilir. Muhafaza, bu sıcak noktalardan ısıyı uzaklaştırmalıdır.
Isı Yayılımı Stratejileri
Malzeme seçimi, ısı transferini doğrudan etkiler. Alüminyum en yaygın seçenektir. Isıyı iyi iletir ve ağırlığı düşük tutar. Daha yüksek sıcaklıklara sahip modüller için bakır alaşımları daha iyi sonuç verir. Isı, bakırda alüminyuma göre yaklaşık iki kat daha hızlı iletilir. Dezavantajı ise daha yüksek maliyettir. Mühendisler, modülün güç bütçesine göre doğru malzemeleri seçerler.
Muhafaza tasarımı, malzeme seçimi kadar önemlidir. Bazı muhafazaların üst yüzeyine kanatçıklar eklenir. Bu kanatçıklar, hareket eden havayla temas eden alanı artırır. Daha fazla yüzey alanı, daha fazla ısının dışarı atılması anlamına gelir. Muhafazanın içindeki ısı dağıtıcılar da yardımcı olur. Isıyı en sıcak noktalardan çekip daha geniş bir alana yayarlar. Bu, sıcaklıkların daha eşit kalmasını sağlar.
Kasanın, sistem soğutucusuna iyi bir termal yol sağlaması da gerekiyor. Üst yüzey, termal ped veya soğutucuya temas etmelidir. Herhangi bir boşluk ısıyı hapseder. Bu nedenle yüzey pürüzsüz olmalıdır. Kasanın yüksekliğini tam olarak doğru tutmak da yardımcı olur.
Termal Arayüz Malzemeleri ve Yenilikleri
Termal arayüz malzemeleri (TIM'ler), kasa ile ısı emici arasındaki küçük boşlukları doldurur. Bunlar olmadan, hava cepleri ısı akışını engeller. Termal pedler en yaygın tercihtir. Yumuşaktırlar ve yüzey pürüzlülüğüne uyum sağlarlar. Faz değişim malzemeleri farklı çalışır. Katı pedler olarak başlarlar. Isındıklarında erirler ve her boşluğa akarlar. Bu, standart pedlere göre daha iyi temas sağlar.
Yüksek güçlü modüller için standart yaklaşımlar yeterli olmayabilir. Buhar odaları ve ısı boruları bir çözüm sunar. Buhar odası, içinde az miktarda sıvı bulunan düz, kapalı bir kaptır. Isı, sıvıyı buhara dönüştürür. Buhar daha soğuk bölgelere doğru hareket eder ve tekrar sıvıya dönüşür. Bu döngü, ısıyı katı metalin tek başına yaydığı ısıdan çok daha hızlı bir şekilde iletir.
Bu yeni fikirler, 800G hızlarında bile termal kararlılığı mümkün kılıyor. Kasa, soğutma sisteminin aktif bir parçası haline geliyor. Sadece parçaları tutmakla kalmıyor, ısıyı da etkili bir şekilde uzaklaştırıyor. Veri hızları sürekli artarken, iyi bir termal yönetim kritik önem taşıyor. Gelecekteki modüllerin daha da iyi termal performansa ihtiyacı olacak.
Optik Modül Muhafaza Tasarımına İlişkin Hususlar
Maliyet ve Performans Arasındaki Karşılıklı Dengeler
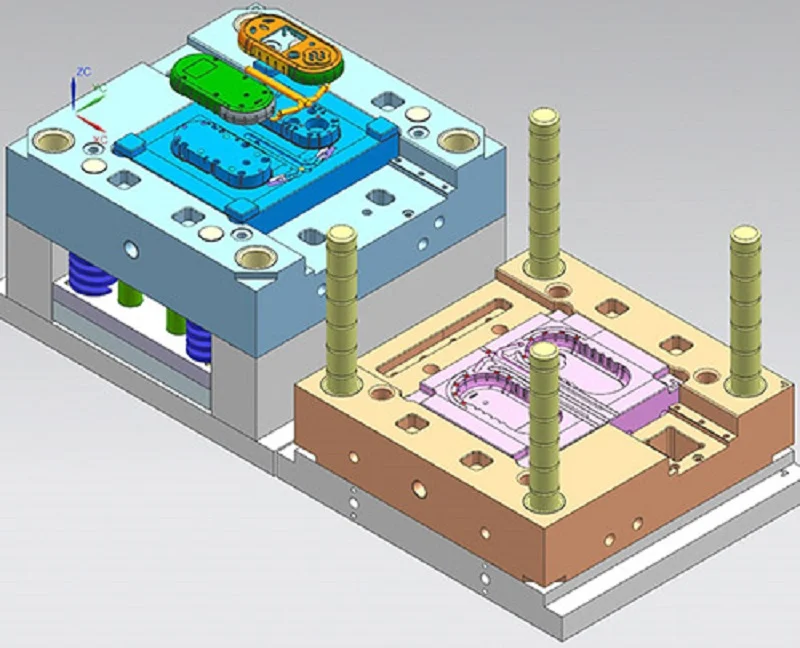
Para, birçok konut seçimini yönlendirir. Konutun üretim şekli, nihai fiyatı değiştirir. Kalıp döküm yöntemi, önceden binlerce dolara mal olan çelik bir kalıp gerektirir. Bu çok gibi görünebilir. Ancak kalıp hazır olduktan sonra, her parçanın maliyeti çok düşüktür. Çok sayıda konut gerektiğinde rakamlar mantıklı hale gelir. Yüksek hacimlerde, kalıp maliyeti binlerce parçaya yayılır. Her bir parça ucuz hale gelir.
CNC işleme farklı çalışır. Kalıp olmaması, önceden takım maliyeti olmaması anlamına gelir. Para israf etmeden sadece birkaç parça sipariş edebilirsiniz. Ancak işlenmiş her parça daha pahalıya mal olur. Makine, her bir gövdeyi katı bir bloktan kesmek için zaman harcar. Bu işçilik maliyetini artırır. Küçük üretimler için işleme daha avantajlıdır. Büyük üretimlerde ise döküm devreye girer.
Seçtiğiniz malzemeler de dengeyi değiştirir. Alüminyum, uygun fiyata iyi ısı transferi sağlar. Bakır daha iyi performans gösterir ancak daha pahalıdır. Çinko, düşük maliyetle karmaşık şekiller oluşturmaya olanak tanır ancak ek yüzey işlemine ihtiyaç duyar. Her seçim, bir şeyden ödün vermeyi gerektirir. Mühendisler bu ödünleşmeleri projenin bütçesi ve performans hedefleriyle karşılaştırır.
Çevresel Dayanıklılık ve Güvenilirlik
Her optik modül muhafazası zorlu koşullarla karşı karşıyadır. Veri merkezleri aşırı ısınır. Dış mekan ekipmanları dondurucu geceler ve nemli günlerle başa çıkar. Titreşim modülleri sürekli olarak sarsar. Muhafaza, çatlamadan veya deforme olmadan tüm bunlara dayanmak zorundadır.
Sıcaklık döngüsü, en zorlu testlerden biridir. Telcordia GR-468-CORE, optik bileşenler için standartları belirler. Bu test, gövdeleri tekrarlanan sıcaklık değişimlerine maruz bırakır. Parçalar -40°C'den 70°C veya 85°C'ye kadar sıcaklık değişimlerine tabi tutulur. Bu döngü 1,000 defaya kadar tekrarlanır. Bu, kısa bir süre içinde yıllarca süren gerçek dünya kullanımını taklit eder.
| Test Kimliği | gereklilik |
| 5.20 | Sıcaklık döngüsü: MIL-STD 883, yöntem 1010'a göre -40 ila 70°C (veya 85°C), 100 ila 1,000 döngü. |
Güvenilirlik testleri sıcaklığın ötesine geçer. Termal şok testleri, parçalara ani sıcaklık değişimleri uygular. Hızlandırılmış ömür testleri, zayıf noktaları bulmak için modülleri yüksek stres altında çalıştırır. Mekanik stres testleri, gövdelerin titreşim ve fiziksel darbelere nasıl dayandığını kontrol eder. Bu testler, ürünler müşterilere gönderilmeden önce tasarım hatalarını tespit eder.
Bu testlerden geçen bir muhafaza güven kazanır. Ağ ona bağlı olduğunda çalışmaya devam eder. Bu güvenilirlik, parça başına birkaç sent tasarruf etmekten daha önemlidir.
Optik Modül Muhafazaları için Standartlar
MSA, IEEE ve Endüstri Spesifikasyonları
Çok Kaynaklı Anlaşmalar (MSA), optik modüllerin görünümünü ve uyumunu belirleyen kuralları ortaya koyar. Bu anlaşmalar, her form faktörü için kesin mekanik boyutları tanımlar. Ayrıca konektör arayüzlerini ve termal gereksinimleri de belirtirler. Bir şirket yeni bir modül tasarladığında, hedef form faktörü için MSA'ya uyar. Bu, ürünlerinin aynı standardı izleyen herhangi bir anahtar veya yönlendiriciyle çalışmasını sağlar. MSA uyumluluğu olmadan, bir modül kafese sığmaz. Muhafaza, bu boyutlara tam olarak uymalıdır. Küçük sapmalar bile elektrik konektöründe hizalama sorunlarına neden olur.
IEEE standartları, elektriksel ve optik yönleri ele alır. Bu standartlar, sinyal hızlarını, güç seviyelerini ve performans parametrelerini tanımlar. Muhafaza tasarımı bu gereksinimleri desteklemelidir. Örneğin, 400G'lik bir modül için bir muhafaza, sinyalleri bu hızlarda temiz tutmak için yeterli korumaya sahip olmalıdır. IEEE standartları size muhafazanın nasıl inşa edileceğini söylemez. Size son modülün hangi performansı elde etmesi gerektiğini söyler. Mühendisler, muhafazayı tasarlamak için bu gereksinimlerden geriye doğru çalışırlar.
Çevre ve Güvenlik Sertifikaları
Çevresel düzenlemeler, optik modül gövdesine hangi malzemelerin konulabileceğini kontrol eder. RoHS, kurşun, cıva ve kadmiyum gibi tehlikeli maddeleri kısıtlar. Ancak istisnalar da vardır. Örneğin, alüminyum alaşımlarında kurşun, 6(b) istisnası kapsamında ağırlıkça %0.4'e kadar izin verilir. Bu önemlidir çünkü birçok gövde alüminyum döküm kullanır. İstisna, alüminyum alaşımlarından tüm kurşunun çıkarılmasının henüz teknik olarak pratik olmadığını kabul eder. REACH ise başka bir düzenlemedir. Daha geniş bir kimyasal yelpazesini kapsar ve üreticilerin bunların kullanımını kaydetmelerini gerektirir.
Güvenlik sertifikaları, kullanıcıları ve ekipmanları korur. UL sertifikası, muhafazaları yangına dayanıklılık ve elektriksel güvenlik açısından test eder. UL onaylı bir muhafaza, titiz testlerden geçmiştir. Bu sertifika, 7/24 çalışan veri merkezi ekipmanları için önemlidir. ISO 9001, üretim kalitesine odaklanır. Fabrikanın uygun kalite yönetim sistemlerine sahip olmasını sağlar. ISO 9001 sertifikalı bir üreticiden satın aldığınızda, tutarlı süreçleri takip ettiklerini bilirsiniz. Bu sertifikalar birlikte çalışır. Çevreyi korur, kullanıcıların güvenliğini sağlar ve her optik modül muhafazasının aynı kalite standardını karşılamasını garanti eder.
Gelecekteki Trendler Optik Modül Muhafazaları
İleri Malzemeler ve Üretim Teknolojileri
Yeni nesil gövdeler, yeni malzemeler ve parça üretiminde yeni yöntemler kullanacak. Gelişmiş kompozitler, dayanıklılığı hafiflikle birleştiriyor. Isıya iyi dayanıyorlar ve fazla ağırlık yapmıyorlar. Bu, her gramın önemli olduğu yoğun anahtarlarda büyük avantaj sağlıyor. Katmanlı üretim veya 3D baskı, başka bir kapı açıyor. Parçaları katman katman oluşturuyor. Bu yöntem, geleneksel dökümün yapamadığı karmaşık iç kanallar yaratıyor. Bu kanallar, soğutma sıvısını yönlendirebilir veya ısı borularını barındırabilir. Prototipleme de hızlanıyor. Mühendisler, kalıp için haftalarca beklemek yerine, yeni bir tasarımı bir gecede basabiliyorlar. Bu hız, geliştirme süresini kısaltıyor ve ekiplerin daha fazla fikri test etmesine olanak tanıyor.
Bu yeni yöntemler, büyük üretim serileri için kalıp dökümünün yerini almıyor. Ancak tasarımcıların düşünme biçimini değiştiriyorlar. Büyük kalıp maliyetleri olmadan cesur şekiller deneyebiliyorlar. En iyi tasarımlar daha sonra seri üretim için geleneksel süreçlere geçiyor. Eski ve yeni yöntemlerin bu karışımı, maliyetleri düşürürken performansı artırıyor. Malzeme seçimi yine de nihai sonucu belirliyor. Daha iyi malzemeler, daha iyi ısı akışı ve daha temiz sinyaller anlamına geliyor.
Birlikte Paketlenmiş Optikler ve Gelişen Form Faktörleri
Birlikte paketlenmiş optik (CPO) büyük bir dönüşümü işaret ediyor. Takılabilir modüller yerine, optik motorlar doğrudan anahtarlama çipinin yanında yer alıyor. Bu, mesafeyi kısaltıyor ve güç tasarrufu sağlıyor. Pazar hala genç. Fortune Business Insights, küresel birlikte paketlenmiş optik pazarının 2025 yılında 256.2 milyon ABD doları değerinde olacağını tahmin ediyor. Veri merkezleri verimliliği artırmaya çalıştıkça bu rakam hızla büyüyecek.
CPO, optik modül muhafazası konusunda ezber bozuyor. CPO için optik modül muhafazası, çok daha dar bir alanda ısıyı yönetmek zorundadır. Aşağıdaki tablo farkı göstermektedir.
| Görünüş | Ortak Paketlenmiş Optikler (CPO) | Takılabilir Modüller |
| Mekansal kısıtlama | Daha kısıtlı bir alanda ısı dağıtımı, ek güç tüketen gelişmiş soğutma çözümleri gerektirir. | Bağımsız termal yönetim stratejileri mümkündür, ancak ana sistem tasarımına bağlı olarak daha az optimal termal ortamlarda çalışabilirler. |
| Termal bağlantı | Yüksek güçlü anahtarlama ASIC'lerine yakınlık, 85°C'yi aşan yerel sıcak noktalar oluşturarak lazer performansını düşürür; aynı yerde bulunan bileşenler arasındaki termal çapraz etkileşim önemli bir sorundur. | Değişen ortam koşulları ve hava akışı düzenlerinde tutarlı sıcaklıkları koruma konusunda zorluklarla karşılaşıyor. |
| Soğutma yaklaşımı | Yenilikçi termal arayüz malzemeleri ve mikro kanallı soğutma gerektirir; genellikle sıvı soğutmalıdır. | Standart form faktörleri (QSFP-DD, OSFP), katı güç bütçeleri (12-15W) gerektirir ve bu da gelişmiş ısı dağıtıcıları ve termal pedlerin kullanımını zorunlu kılar. |
Akıllıca bir çözüm, lazeri paketin dışında tutuyor.
ELS, bir veya daha fazla dalga boyunda sürekli dalga ışığı üretir ve bunu optik ayırıcılar veya dalga boyu çoklayıcılar aracılığıyla birden fazla optik motora dağıtır. Lazerin dışarıda tutulması, ASIC paketindeki ısıyı azaltır ve genel sistem güvenilirliğini artırır.
Bu yaklaşım, ısı kaynaklarını birbirinden uzaklaştırır. Ayrıca gövde tasarımını da basitleştirir. Veri hızları 1.6T'ye doğru çıktıkça, bu eğilimler gövdenin her parçasının daha fazla çalışmasını gerektirecektir. Daha sıkı toleranslar ve daha akıllı malzemeler, kazananları diğerlerinden ayıracaktır.
NOBLE: Hassas Optik Modül Muhafaza Üretimi

Üretim Yeteneklerimiz ve Sertifikalarımız
NOBLE, optik modüller için hassas gövde parçaları üreten önde gelen bir Çin firmasıdır. Parça üretiminde üç ana yöntemimiz vardır: kalıp döküm, CNC işleme ve enjeksiyon kalıplama. Her yöntemin farklı bir amacı vardır. Kalıp döküm, çok sayıda metal parça üretmek için uygundur. Binlerce parçada aynı sonuçları verir. CNC işleme, küçük seriler veya prototipler için daha iyidir. Kalıp gerektirmeden hızlı bir şekilde üretim yapabilirsiniz. Enjeksiyon kalıplama ise plastik gövdeler üretir. İnce duvarlı karmaşık şekilleri parça başına düşük maliyetle oluşturur.
Kalite her aşamada önemlidir. Fabrikamız kalite yönetim sertifikasına sahiptir. Ayrıca özel kalite standartları için de sertifikalarımız bulunmaktadır. Ürettiğimiz her optik modül muhafazası için aynı titiz yaklaşım geçerlidir. Boyutları koordinat ölçüm makineleriyle ölçüyoruz. Yüzey kalitesini profilometrelerle test ediyoruz. Sızdırmaz muhafazaları sızıntı açısından kontrol ediyoruz. Her parça aynı yüksek standardı karşılamaktadır.
Tasarımdan Montaja: Komple Çözümler
İlk tasarım fikrinden itibaren mükemmel hizmet sunuyoruz. Müşterilerimize hem hızlı prototipleme hem de seri üretim konusunda yardımcı oluyoruz. Ekibimiz, konut tasarımınızı inceliyor ve üretimi kolaylaştıracak değişiklikler öneriyor. Küçük değişiklikler daha sonra zaman ve para tasarrufu sağlıyor. Belki duvar kalınlığındaki bir değişiklik, metalin kalıpta daha iyi akmasına yardımcı olur. Belki de farklı bir alaşım seçimi, maliyeti artırmadan ısı transferini iyileştirir. Bu şeyleri erken aşamada tespit ediyoruz.
Süreç montajla devam eder. Bir gövdeyi bitmiş bir modüle dönüştüren son adımları biz üstleniyoruz. Bu, yönetmeniz gereken tedarikçi sayısının azalması anlamına gelir. Ayrıca tasarım ve üretim arasında daha iyi iletişim sağlanır. Tek bir ekip her şeyi baştan sona halleder. Bu da hataları ve gecikmeleri azaltır.
Malzeme seçimi konusunda da yardımcı oluyoruz. Seçim, bir gövdenin performansını etkiler. Alüminyum, uygun fiyata iyi ısı transferi sağlar. Çinko, karmaşık şekiller için iyi akışkanlık sunar. Bakır ise en yüksek sıcaklıktaki modülleri işleyebilir. İhtiyaçlarınıza en uygun olanı seçmenize yardımcı oluyoruz. Mühendislerimiz, her malzemenin kalıpta ve nihai üründe nasıl davrandığını biliyor. Bu bilgi, müşterilerimizin her projede zamandan ve paradan tasarruf etmesini sağlıyor.
Optik modül muhafazası, parçaları korumaktan daha fazlasını yapar. Modern ağların talep ettiği veri hızlarını mümkün kılar. Her seçim önemlidir. Seçtiğiniz malzemeler ısı akışını, korumayı ve maliyeti değiştirir. Üretim süreci hassasiyeti ve birim fiyatını etkiler. Form faktörlerini anlamak, uygulamanıza uygun doğru muhafazayı seçmenize yardımcı olur. Termal yönetim, lazerlerin ve DSP'lerin performans gösterebilecek kadar serin kalmasını sağlar. Veri hızları 1.6T'ye doğru çıktıkça, muhafaza inovasyonu ilerlemenin merkezine yerleşir. Yeni malzemeler ve soğutma yöntemleri, kazananları diğerlerinden ayıracaktır. Bu kararları şansa bırakmayın. NOBLE gibi üretim uzmanlarıyla görüşün. Optik modül muhafazanızı performans, güvenilirlik ve üretilebilirlik açısından optimize etmenize yardımcı olabilirler.
Optik Modül Muhafazası Hakkında Sıkça Sorulan Sorular
Optik modül gövdesini en serin tutan malzeme nedir?
Optik modül gövdeleri için standart tercih alüminyumdur. Ağırlığı artırmadan sıcak bileşenlerden ısıyı uzaklaştırır. Bakır, yüksek güçlü modüller için daha iyi sonuç verir ancak daha pahalıdır. Çinko ise paslanmayı önlemek için ek kaplama gerektirir. Isı bütçenize göre seçim yapın.
CNC işleme yerine kalıp dökümünü ne zaman tercih etmeliyim?
Döküm yöntemi, 10,000 adet veya daha fazla gibi yüksek hacimli üretimler için mantıklıdır. Metal kalıbın başlangıç maliyeti binlerce dolardır, ancak her bir gövde çok ucuz hale gelir. CNC işleme yönteminde ise kalıp maliyeti yoktur. Her bir parçanın maliyeti daha yüksektir, bu nedenle 500 adetten az küçük üretim serileri için uygundur.
QSFP-DD muhafazası, standart bir SFP muhafazasından nasıl farklıdır?
QSFP-DD optik modül gövdeleri daha büyüktür ve yaklaşık 12 ila 15 watt daha fazla güç işleyebilir. Daha kalın duvarlara ve daha iyi ısı iletim yollarına ihtiyaç duyarlar. Dış boyutlar hala MSA standardına uygundur. Ekstra ısıyı yönetmek için iç tasarımda değişiklikler yapılmıştır.
Plastik gövdeler yüksek hızlı optik modüller için uygun mu?
Plastik, ısı ve elektromanyetik girişim (EMI) ihtiyaçlarının daha düşük olduğu düşük hızlı modüller için uygundur. Daha yüksek hızlı modüller için ise plastik, ısı transferi veya koruma konusunda metal ile boy ölçüşemez. Mühendisler, malzeme seçimini hız derecesine göre yaparlar.







