
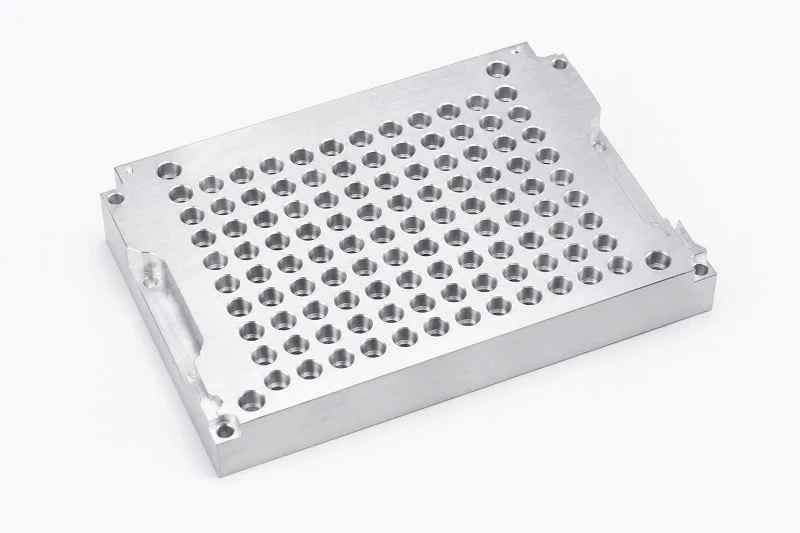
PCR termal blok işleme, termal döngü cihazının metal kalbinin arkasındaki hassas üretim sürecidir. Bu blok, polimeraz zincir reaksiyonu sırasında sıcaklık değişimlerini doğrudan kontrol eder. İşleme hassasiyeti, nükleik asit hedeflerinizin doğru şekilde çoğaltılıp çoğaltılmayacağını belirler.
DNA amplifikasyonunda hassasiyet neden önemlidir? Standart PCR termal döngüleyiciler ±0.5°C homojenlik iddiasında bulunabilir. Ancak qPCR veya Yüksek Çözünürlüklü Erime (High-Resolution Melting) için ±0.2°C hatta ±0.1°C'ye ihtiyaç duyulur. Kuyucuklar arasında 1.0°C'lik bir fark, tek bir Ct kaymasına neden olarak iki kat kopya sayısı hatasına yol açar.
Hızlı döngüleme işleminde malzeme seçimi büyük rol oynar. Gümüş mükemmel termal iletkenlik sunar (429 W/m·K). Bununla birlikte, 6°C/s'lik tepe artış hızına sahip bir blok, termal direnç nedeniyle tüp içinde gerçekçi olarak yalnızca 3-4°C/s'lik bir artış sağlar. Tepe ve ortalama arasındaki bu fark, PCR amplifikasyonu için kritik bir faktördür.
PCR Termal Blok İşleme Yöntemini Anlamak
PCR Döngülerinde Termal Blokun Rolü
Termal blok, herhangi bir termal döngü cihazının çekirdeğidir. Numunelerinizi tutar ve polimeraz zincir reaksiyonu için sıcaklığı değiştirir. Her döngü üç adımdan oluşur: 95°C civarında denatürasyon, 55°C civarında tavlama ve 72°C'de uzatma. Blok, bu sıcaklıklar arasında hızlı ve eşit bir şekilde geçiş yapmalıdır.
Burada tasarım önemlidir. Eski bloklar yanlarda Peltier parçaları kullanır. Bu, kenar etkisi yaratır. Köşe kuyucukları, gösterge 95°C gösterdiğinde hedef denatürasyon sıcaklığının 13-20°C altında kalabilir. Bu, bu kuyucuklarda tam amplifikasyon arızasına neden olur. Merkezden sabitlenmiş bir blok tasarımı bunu çözer. Aktif ısıtma bölgesi, dış kuyucuk sınırının ötesine uzanır. Bu, plaka kenarlarındaki soğuk bölgeleri ortadan kaldırır.
Bu termal döngüleyici fonksiyonu, sabit ısı dağılımına bağlıdır. Her bir kuyucuğun aynı sıcaklık profiline ihtiyacı vardır. Aksi takdirde, nükleik asit amplifikasyon sonuçlarınız güvenilmez hale gelir. Blok ayrıca farklı reaktiflerle de çalışmalıdır. Her bir primer seti biraz farklı bir bağlanma sıcaklığı gerektirebilir. İyi bir nükleik asit işleme, blok tasarımıyla başlar. İyi yapılmış bir termal döngüleyici blok, reaktif hacimlerini de aynı şekilde işler.
Temel Performans Gereksinimleri: Tekdüzelik ve Yükselme Oranları
İyi bir PCR termal döngü cihazını tanımlayan iki özellik vardır: sıcaklık değişim hızı ve homojenlik. Sıcaklık değişim hızı, bloğun sıcaklığının ne kadar hızlı değiştiğini gösterir. Homojenlik ise, bu sıcaklığın tüm kuyucuklarda ne kadar eşit şekilde korunduğunu gösterir.
Sektör standartları bize net ölçütler sunuyor:
| Özellikler | Minimum Kabul Edilebilir | Premium |
| Yükselme Hızı (Örnek) | 1.0 ° C / saniye | 4.0°C/s+ |
| Termal Homojenlik (Kuyudan kuyuya 90°C'de) | 30 saniye içinde ≤±0.5°C | 10 saniye içinde ≤±0.2°C |
Ticari termal döngü cihazları bu minimum değerlerin ötesine geçer. Applied Biosystems ProFlex'in blok yükseltme hızı 6.0°C/s'dir. Bio-Rad PTC Tempo, 10 saniye içinde ≤±0.4°C homojenlikle 5.0°C/s'ye ulaşır. Eppendorf Mastercycler X50 ise gümüş bloklar kullanarak 10°C/s'ye ulaşır.
Ancak sadece sıcaklık artış hızı tek başına tüm hikayeyi anlatmaz. Standart bir Taq polimeraz için en iyi sıcaklık artış hızı, hedef uzunluğuyla birlikte keskin bir şekilde düşer. 50 bp'de 12.3°C/s iken, 100 bp'de sadece 5.2°C/s'dir. Daha uzun amplikonlar, sıcaklık değişimleri sırasında polimeraz işleme süresine ihtiyaç duyar.
Gerçek zamanlı qPCR, çok daha sıkı bir kontrol gerektirir. Kuyucuklar arasında sadece ±1°C'lik bir fark bile farklı Ct değerleri verir. Bu da kantitatif karşılaştırmaları geçersiz kılar. Üst düzey termal döngü cihazları, 3-6 yalıtımlı bölgeye sahip bölümlü bloklar kullanır. Bunlar, daha basit tasarımların S şeklindeki yanlışlıklarının yerine doğrusal gradyanlar sağlar. Gradyan fonksiyonu, farklı primerler için en iyi protokolleri bulmaya yardımcı olur.
Termosikleme cihazının işlevi aynı zamanda hızlı sıcaklık değişimlerini de içerir. Daha hızlı döngüler daha yüksek verim anlamına gelir. Ancak hız, doğrulukla dengelenmelidir. İyi bir termosikleme cihazı her ikisini de sağlar.
Ne kadar İşleme Hassasiyeti Amplifikasyon Doğruluğunu Etkiler
İşleme hassasiyeti, bu performans rakamlarını doğrudan etkiler. Kuyuların tam olarak aynı derinlikte ve aynı duvar kalınlığında olması gerekir. Herhangi bir sapma, kuyular arasında termal direnç farklılıkları yaratır. Bu da düzensiz ısınma ve soğumaya yol açar.
PCR termal blok işleme süreci, bloğun numunelerinize ısıyı ne kadar iyi ilettiğini belirler. Daha sıkı toleranslar, daha iyi termal temas anlamına gelir. Bu da tüm plakada PCR verimliliğini artırır.
Yüksek hızlı PCR için her detay önemlidir. Blok malzemesi, yüzey kalitesi ve kuyu şekli ısı transferini etkiler. Gümüş bloklar 429 W/m·K ile en iyi termal iletkenliğe sahiptir. Ancak en iyi malzeme bile, işleme sırasında sıcak noktalar veya soğuk bölgeler oluşursa yetersiz kalır. Hızlı döngü hassas kontrol gerektirir.
PCR reaksiyonu, sabit sıcaklık maruziyetine bağlıdır. Her döngü, her örneğe aynı koşulları sağlamalıdır. Hassas işleme bunu mümkün kılar. Hassas işleme olmadan, PCR amplifikasyonunuz, tekrarlanabilirliği bozan kuyucuklar arası varyasyon gösterir. İyi işleme ayrıca, mümkün olan yerlerde termal kütleyi azaltarak hızlı termal döngüye de yardımcı olur. Doğru DNA amplifikasyonu bu hassasiyete bağlıdır. Tüm reaksiyon, homojen ısıtmadan fayda görür.
PCR Termal Blok İşleme için Malzeme Seçimi
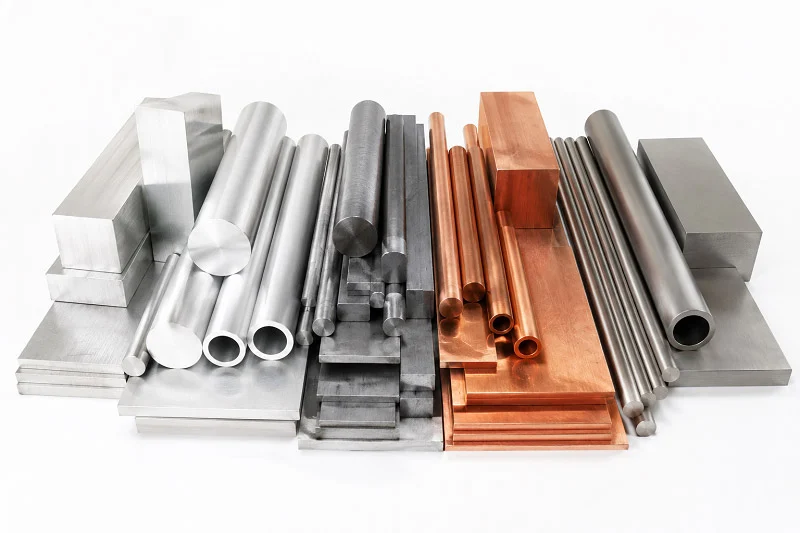
Isı yalıtım bloğunuz için seçtiğiniz malzeme, performansın üst sınırını belirler. Isının ne kadar hızlı yayıldığını, ne kadar eşit dağıldığını ve bloğun ne kadar süre dayanacağını belirler. Piyasada üç ana seçenek öne çıkıyor: alüminyum alaşımları, gümüş ve altın kaplama gümüş. Her biri maliyet, ısı akışı ve dayanıklılık arasında farklı bir denge kuruyor.
Alüminyum Alaşımları: İletkenlik ve Maliyet Dengesi
Alüminyum, endüstrinin ana hammaddesidir. Değerli metallere göre çok daha düşük maliyetle iyi bir ısı akışı sağlar. Çoğu standart termal döngü cihazı, maliyetleri düşük tuttuğu ve temel PCR ihtiyaçlarını karşıladığı için alüminyum kullanır.
Ancak alüminyumun gerçek dezavantajları var. Genellikle hedef sıcaklıklara hızlı bir şekilde ulaşamıyor. Yavaş ısınıyor ve ısıyı blok boyunca eşit olmayan bir şekilde dağıtıyor. Bu sorunlar, numuneler arasında farklılıklara neden oluyor. Bazı numuneler düzgün bir şekilde denatüre olurken, diğerleri geç denatüre oluyor. Bu tutarsızlık, tekrarlanabilirliği olumsuz etkiliyor ve sorunların giderilmesini çok zorlaştırıyor.
Temel uç nokta PCR için alüminyum iyi sonuç verir. Isı kütlesi uygundur ve birçok ünite üretmek için maliyetten tasarruf etmek önemlidir. Ancak eşit ısı dağılımına veya hızlı değişimlere ihtiyacınız varsa, alüminyum sizi yavaşlatacaktır. Malzeme, hızlı döngü adımları için ısıyı yeterince hızlı iletemez.
Yüksek Performans İçin Gümüş ve Altın Kaplama Gümüş
Gümüş, ısı akışı tablosunda en üst sırada yer alıyor. 429 W/m·K değeriyle alüminyumu büyük ölçüde geride bırakıyor. Bu da gümüşü, hızlı ısı değişimleri ve eşit sıcaklıklar vaat eden üst düzey termal döngü cihazları için en iyi seçenek haline getiriyor.
Gümüş ve altın kaplama gümüş bloklar, tüm ısıtma bloğu boyunca yüksek sıcaklık kararlılığı, doğruluk ve homojenlik sağlar. Isının her bir kuyuya eşit ve güvenilir bir şekilde iletilmesini sağlarlar. Bu homojenlik, her döngü boyunca numune sıcaklıklarının eşit kalmasını sağlayarak hızlı PCR yöntemlerine doğrudan yardımcı olur.
Altın kaplama paslanmaya karşı koruma sağlar. Gümüş, özellikle ıslakken ve kimyasallarla temizlendiğinde zamanla matlaşır. İnce bir altın tabakası, altındaki gümüşü korurken ısı akışını da muhafaza eder. Bu, bloğun daha uzun ömürlü olmasını ve performansının yıllarca istikrarlı kalmasını sağlar.
Peki dezavantajı ne? Maliyet. Gümüş çok pahalıdır ve altın kaplama maliyeti daha da artırır. Ancak klinik testler, qPCR ve yüksek hacimli laboratuvarlar için harcanan para buna değer. Daha iyi ısı özellikleri, PCR amplifikasyon verimliliğini ve tekrarlanabilirliğini doğrudan artırır. Her Ct değeri önemli olduğunda, düzensiz ısıtmayı kabul edemezsiniz.
Korozyona Dayanıklı Kaplamalar ve Yüzey İşlemleri
Ham metal bloklar zorlu bir ortamla karşı karşıya kalır. 4°C ile 99°C arasında sıcaklık değişimlerine maruz kalırlar, su damlalarına uğrarlar ve güçlü kimyasallarla temizlenirler. Koruma olmadan, pas yüzeye zarar verir ve ısı iletimini bozar.
Altın kaplama en iyi tercihtir. Paslanmayı önler, ısı akışını korur ve boru teması için pürüzsüz bir yüzey sağlar. Bu nedenle birçok üst düzey bisikletçi altın kaplama gümüş bloklar kullanır.
Teflon kaplamalar başka bir seçenek sunar. Mükemmel kimyasal direnç ve düşük sürtünme sağlarlar. Ancak Teflon ısı yalıtkanı görevi gördüğü için ısı transferini biraz azaltır. Bu dezavantaj bazı kullanımlar için uygundur ancak hızlı döngü performansını olumsuz etkiler.
Bazı üreticiler anotlanmış alüminyum kullanır. Bu, sert ve paslanmaya karşı dayanıklı bir yüzey tabakası oluşturur. Bu, maliyeti fazla artırmadan bloğun ömrünü uzatır. Ancak anotlama aynı zamanda ısı akışını biraz düşürür, bu nedenle bloğun bunu telafi edecek şekilde dikkatli bir şekilde tasarlanması gerekir.
Doğru kaplama, en çok neye ihtiyacınız olduğuna bağlıdır. En iyi ısı performansı için altın kaplama gümüş en iyisidir. Üretim maliyetlerinden tasarruf etmek için anotlanmış alüminyum iyi bir koruma sağlar. Önemli olan, kaplamayı PCR reaksiyon ihtiyaçlarınıza ve bloğu ne sıklıkla kullandığınıza uygun hale getirmektir.
PCR Termal Bloklarının İşlenmesi Süreçleri
CNC Freze Karmaşık Kuyu Geometrileri için
PCR termal blok işleme sürecinde ana işi CNC frezeleme yapar. İşlem, katı bir alüminyum veya gümüş parçasıyla başlar. Bilgisayar kontrollü bir alet, kuyu desenini kesmek için malzemeyi parça parça çıkarır. Modern 5 eksenli makineler, parçaya birçok açıdan ulaşabilir; bu da bazı tüp tiplerinde bulunan girintili şekillerin işlenmesine yardımcı olur.
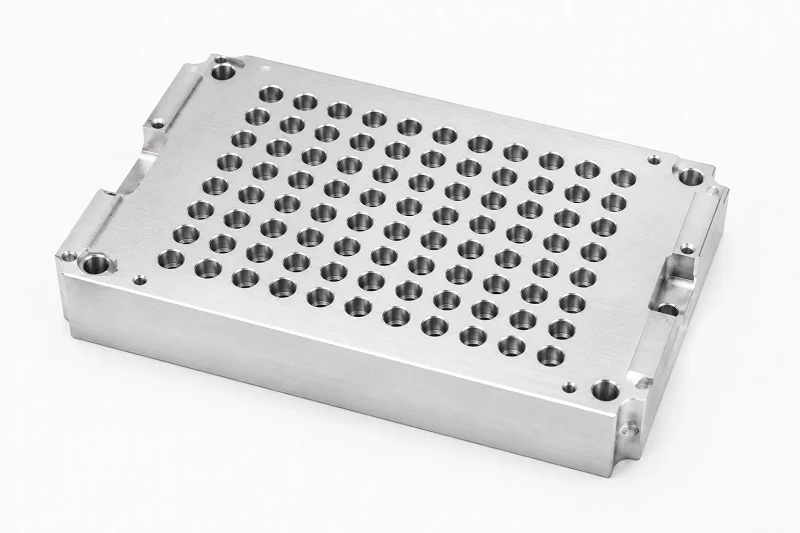
Kuyu şeklinin dikkatli planlanması gerekir. Standart 0.2 mL'lik tüpler, tüpün konik şekline uygun bir kuyu derinliğine ihtiyaç duyar. Duvarlar, hızlı ısı akışı için ince, ancak binlerce ısıtma ve soğutma döngüsü boyunca güçlü kalacak kadar kalın olmalıdır. Tipik bir blokta 8×12 ızgarada 96 kuyu bulunabilir, ancak birçok numuneyi işleyen laboratuvarlar için 384 kuyulu versiyonlar yaygındır.
Çok bloklu kurulumlar daha fazla karmaşıklık getirir. Bazı termal döngü cihazları, her birinin kendi ısıtıcısı olan yan yana üç ayrı blok kullanır. Bu, kullanıcıların aynı anda farklı programlar çalıştırmasına olanak tanır. Her blok kendi başına işlenmeli ve ardından montaj sırasında tam olarak hizalanmalıdır. Frezeleme işlemi, üç bloğun da aynı şekilde çalışması için aynı boyutları korumalıdır.
Frezeleme sırasında takım seçimi önemlidir. Elmas kaplı freze uçları gümüşü yapışmadan işleyebilir. Standart karbür takımlar alüminyum için iyi sonuç verir ancak değerli metallerde daha hızlı aşınır. İş mili hızı ve ilerleme hızı, kesme hızı ile ısı birikimi arasında denge kurmalıdır. İşleme sırasında çok fazla ısı, metalin iç yapısını değiştirebilir ve bu da daha sonra ısı performansını olumsuz etkiler.
yüzey İşlem En İyi Termal Temas İçin
Her bir kuyucuğun yüzey kalitesi, ısı transferinin bloktan borulara ne kadar iyi gerçekleştiğini kontrol eder. Pürüzlü bir yüzey hava ceplerini hapseder. Hava ısıyı iyi iletmez, bu nedenle bu cepler sıcak noktalar ve soğuk bölgeler oluşturur. Amaç, borulara mümkün olduğunca temas eden pürüzsüz ve düzgün bir yüzey elde etmektir.
Mekanik parlatma, en yaygın yöntemdir. Bu işlemde, alet izlerini gidermek için giderek daha ince aşındırıcılar kullanılır. Kaba taneli zımpara ile başlanarak pürüzlü kenarlar giderilir, ardından daha ince taneli zımparalar yüzeyi parlak bir görünüme kavuşturur. Gümüş bloklar için bu adım hayati önem taşır çünkü metal yumuşaktır ve kolayca çizilir.
Kuyu duvarlarına ekstra özen gösterilmelidir. Yan yüzeyler tüp duvarlarına temas eder ve ısıyı yana doğru iletir. Yüzey pürüzlülüğü sadece birkaç mikron olan cilalı bir yan duvar, ısı dağılımında gerçek bir fark yaratır. Kuyu tabanı daha da önemlidir, çünkü PCR reaksiyonu sırasında numune orada bulunur.
Bazı üreticiler, parlatma işleminden sonra bir taşlama adımı ekler. Taşlama işleminde, blok ile düz bir plaka arasına gevşek bir aşındırıcı macun kullanılır. Bu, tüm blok yüzeyinde aynı pürüzsüzlüğe sahip çok düz bir yüzey oluşturur. Sonuç olarak, daha iyi ısı teması ve tüm haznelerde daha eşit ısı dağılımı sağlanır.
Hassas CNC Taşlama ve Sıkı Toleranslar için EDM
CNC frezeleme size yaklaşık bir sonuç verir, ancak hassas taşlama ve elektrik deşarjlı işleme (EDM) size tam bir sonuç verir. Bu yöntemler, en iyi termal döngü cihazlarını daha ucuz modellerden ayıran sıkı toleransları sağlar.
Hassas taşlama, çok küçük miktarlarda malzemeyi çıkarmak için aşındırıcı bir tekerlek kullanır. Bu yöntem, düz ve paralel yüzeyler oluşturmada mükemmeldir. Isı bloğunun alt kısmı, altındaki ısıtma elemanına mükemmel bir şekilde oturmalıdır. Herhangi bir boşluk, ısı akışını yavaşlatan ve düzgünlüğü azaltan bir ısı bariyeri oluşturur. Taşlama, tüm blok yüzeyinde birkaç mikronluk bir düzgünlük sağlayabilir.
EDM farklı bir yol izler. Parçadan malzemeyi aşındırmak için elektrik kıvılcımları kullanır. Bu yöntem, frezeleme takımlarının ulaşamadığı karmaşık iç özelliklerin oluşturulmasında iyi sonuç verir. Bazı gelişmiş blok tasarımları, aktif soğutma için iç kanallar içerir. EDM, bu kanalları mekanik yöntemlerin ulaşamayacağı bir hassasiyetle kesebilir.
Öğütme ve EDM'nin birleşimi, üreticilerin PCR amplifikasyonunu doğrudan iyileştiren toleransları korumalarına olanak tanır. Her kuyucuğun aynı boyutta olması, her numunenin aynı ısı desenini almasına yol açar. Bu benzerlik, tüm plaka boyunca tekrarlanabilir sonuçlara neden olur.
Toleransların kontrolü özel aletler gerektirir. Koordinat ölçüm makineleri (CMM'ler), boyutları doğrulamak için bitmiş bloğu inceler. Optik karşılaştırıcılar yüzey kalitesini ve kuyu şeklini kontrol eder. Bu ölçümler üretim sürecine geri beslenerek, üretimin belirtilen sınırlar içinde kalmasını sağlayan değişikliklere olanak tanır.
Üretimi tamamlanmış bloğun ayrıca bükülmeden ısıtma ve soğutmaya dayanması gerekir. İşleme adımları, zamanla deformasyona neden olabilecek iç gerilimler oluşturur. Birçok üretici, işleme işleminden sonra gerilim giderme tavlama adımı ekler. Bu ısıl işlem, malzemenin stabilitesini sağlayarak bloğun binlerce PCR döngüsü boyunca doğruluğunu korumasını sağlar.
Hızlı çevrimli kullanımlar için, işleme adımları aynı zamanda termal kütleyi de azaltmalıdır. Daha ince duvarlar daha hızlı ısınır ve soğur, ancak yapıyı da zayıflatır. Tasarım, hız ile dayanıklılık arasında bir denge kurmalıdır. Hassas işleme, blok boyunca aynı duvar kalınlığını koruyarak bu dengeyi mümkün kılar.
Ham maddeden nihai bloğa kadar tüm işlem zinciri, bir termal döngü cihazının performans vaatlerini karşılayıp karşılamadığını belirler. Her adım bir öncekinin üzerine inşa edilir. İyi bir frezeleme tabanı oluşturur, yüzey işleme ısı akışını iyileştirir ve hassas taşlama veya EDM son toleransları belirler. Bu adımlar birlikte, eşit şekilde ısınan, hızlı bir şekilde döngü yapan ve araştırmacılara ihtiyaç duydukları güvenilir sonuçları veren bloklar üretir.
PCR Termal Bloklarının İşlenmesi İçin Tasarım Hususları
Doğru tasarımı yapmak sadece malzeme seçmekten ibaret değildir. Bloğun şekli, sensörlerin yerleştirildiği yerler ve tüm sistemin ısıyı nasıl işlediği önemlidir. Bu seçimler, termal döngü cihazının performansını doğrudan etkiler.
Kuyu Yerleşimi ve Termal Kütlenin Optimizasyonu
Kuyu düzeni, ısının blok boyunca ne kadar eşit yayıldığını belirler. Dış kuyular genellikle iç kuyulara göre daha hızlı ısı kaybeder. Bunun bir çözümü, kenarlara boş kuyular yerleştirmektir. Bu kuyular örnek içermez, ancak içerideki gerçek PCR örnekleri için ısı dağılımını sabit tutar.
Termal kütle de önemli bir faktördür. Bloğun sıcaklığı sabit tutmak için yeterli malzemeye ihtiyacı vardır. Ancak çok fazla kütle ısıtma ve soğutmayı yavaşlatır. Hızlı protokoller için, her ekstra gram her döngüye saniyeler ekler. Tasarımcılar mümkün olan yerlerde metali keserek, kuyular arasında ince duvarlar bırakırlar.
Kuyu derinliği, tüp şekliyle tam olarak eşleşmelidir. Kuyu, tüpün duvarıyla tam temas edecek şekilde tüpün konik şeklini takip etmelidir. Herhangi bir boşluk hava hapseder ve ısı transferini yavaşlatır. Bu da PCR amplifikasyon verimliliğini olumsuz etkiler. 384 kuyucuklu plakalar için kuyucuklar daha küçük ve birbirine daha yakındır. Daha ince duvarlar dikkatli işleme gerektirir.
Sıcaklık Sensörleri ve Isıtıcıların Entegrasyonu
Bir termal döngü cihazının performansı, sıcaklık kontrolü kadar iyidir. Sensörler ve ısıtıcılar, her bir bölmeyi doğru sıcaklıkta tutmak için birlikte çalışmalıdır. Çoğu sistem termokupl veya dirençli sıcaklık dedektörleri kullanır. Tek sensörlü bloklar, tüm bloğun tek bir sıcaklıkta olduğunu varsayar. Ancak gerçek bloklarda sıcak noktalar ve soğuk bölgeler bulunur. Birden fazla sensör daha doğru bir tablo sunar.
En iyi tasarımlarda sensörler merkez ve kenarlar gibi çeşitli noktalara yerleştirilir. Bu, kontrol sisteminin düzensiz ısıtmayı telafi etmesini sağlar. Isıtıcılar, genellikle Peltier elemanları, bloğun altında bulunur. Soğuk noktaları önlemek için tüm alanı kaplamaları gerekir. Çok bloklu makinelerde her bölüm için ayrı ısıtıcılar gereklidir. Bu, operatörlerin farklı astarlarla farklı programlar çalıştırmasına olanak tanır.
Kontrol döngüsü hızlı tepki vermelidir. PCR reaksiyonu yeni bir sıcaklık gerektirdiğinde, sistem hafifçe aşırı ısınmalı ve ardından dengeye gelmelidir. İyi algoritmalar, bloğun nasıl davrandığını öğrenir ve gücü ayarlar. Bu, özellikle hızlı döngüler için önemlidir.
Termal Genleşme ve Malzeme Uyumluluğunun Yönetimi
Her metal ısıtıldığında genleşir. 4°C'den 99°C'ye çıkan bir ısı bloğunun boyutları değişir. Tasarım bu hareketi hesaba katmalıdır.
Gümüş daha az genleşir ancak yine de hareket eder. Blok, bu genleşmeye izin veren bir yuvaya yerleştirilmelidir. Blok sıkıca cıvatalanırsa, bükülür veya çatlar. Çözüm, bloğun serbestçe genleşip büzülmesine izin veren kayar bağlantı elemanları veya esnek braketler kullanmaktır.
Çok bloklu sistemlerde malzeme uyumluluğu önemlidir. Bir blok alüminyum, diğeri gümüş ise, farklı oranlarda genleşirler. Çerçeve bu farkı kaldırabilmelidir. Aksi takdirde, termal döngüleyicilerde hizalama sorunları ortaya çıkar. Sensörler de blok malzemesiyle uyumlu olmalıdır. Gümüş bir bloğa yapıştırılan bir sensör, metal ile birlikte genleşen bir yapıştırıcıya ihtiyaç duyar. Aksi takdirde, sensör temasını kaybeder. Kontrol sistemi, reaktiflerinizin ve nükleik maddenizin sıcaklığını takip eder.
Blok, gövde, sensörler ve ısıtıcılar dahil olmak üzere tüm sistem bir bütün olarak çalışmalıdır. İyi bir tasarım, tüm bu etkileşimleri baştan itibaren dikkate alır. İşte bu şekilde güvenilir sonuçlar veren bir termal döngü cihazı inşa edersiniz.
Hassasiyet ve Kalite kontrol PCR Termal Blok İşlemede
Toleranslar ve Ölçüm Teknikleri
Hassasiyet, net rakamlarla başlar. Bir termal bloğun kuyu derinliği, duvar kalınlığı ve yüzey işlemesi, belirli toleranslara sahiptir. Bu toleranslar, ısının numunelerinize ne kadar eşit şekilde ulaşacağını belirler. Kuyular milimetrenin bir kesri kadar bile farklılık gösterdiğinde, kuyular arasındaki termal direnç değişir. Bu varyasyon, plakanız boyunca düzensiz amplifikasyon olarak ortaya çıkar.
Sektör, oldukça sıkı hedefler belirliyor. Prime Pro 48 gibi üst düzey termal döngü cihazları, 1 saniye içinde ±0.1°C'lik sıcaklık homojenliğini koruyor. Sıcaklık kararlılığı ±0.1°C'de kalıyor. Diğer üst düzey modeller ise 90°C'de ≤±0.2°C'lik homojenlik ve aynı seviyede doğruluk vaat ediyor. Bu rakamlar, PCR termal blok işleme için altın standardı temsil ediyor.
| Kaynak | Parametre | Özellik |
| Başbakan Pro 48 | Sıcaklık homojenliği | 1 saniye içinde ±0.1°C |
| Başbakan Pro 48 | Sıcaklık kararlılığı | 0.1 ° C ± |
| Başka bir termal döngüleyici | Sıcaklık homojenliği | 90°C'de ≤±0.2°C |
| Başka bir termal döngüleyici | Sıcaklık doğruluğu | 90°C'de ≤±0.2°C |
| Yine bir başka model | Blok genelinde homojenlik | ±0.1°C anında |
| Dördüncü şartname | Doğruluk/Tekdüzelik | 0.2°C'de ±90°C |
Bu toleransları ölçmek için doğru araçlara ihtiyaç vardır. Koordinat ölçüm makineleri, boyutları doğrulamak için bitmiş bloğu inceler. Optik karşılaştırıcılar yüzey kalitesini ve kuyu şeklini kontrol eder. Ancak yalnızca boyut kontrolleri tüm hikayeyi anlatmaz. Ayrıca termal doğrulama da gereklidir.
Standart yaklaşım, bağımsız, NIST izlenebilir bir referans probu kullanır. Teknisyenler bu probu doğrudan temsili kuyulara, genellikle dört köşeye ve merkeze yerleştirir. Bu, tüm blok yüzeyindeki sıcaklık dağılımını yakalar. Bazı laboratuvarlar bunun yerine kalibre edilmiş çok kuyulu doğrulama cihazı kullanır. Bu araç, birkaç kuyuyu aynı anda ölçerek tek bir çalıştırmada eksiksiz bir termal tablo sunar. Çok noktalı sıcaklık probları, yıllık termal blok doğrulaması için aynı amaca hizmet eder.
Termal Homojenlik Testi ve Doğrulama
Termal homojenlik testi şu soruyu yanıtlar: Her bir kuyucuk aynı anda aynı sıcaklığa ulaşıyor mu? Bu sorunun cevabı, PCR reaksiyonunuzun plakanın tamamında tutarlı sonuçlar üretip üretmeyeceğini belirler.
Rutin doğrulama, belirli bir programa göre yapılır. Araştırma laboratuvarları blok sıcaklığının doğruluğunu yılda bir kez kontrol eder. Klinik laboratuvarlar bunu altı ayda bir yapar. cGMP kurallarına göre çalışan tesisler ise üç ayda bir doğrulama yapar. Her kontrol, NIST izlenebilir sensörler kullanılarak gerçek blok sıcaklığını ayarlanan değerle karşılaştırır.
| Prosedür | Açıklama | Tipik Frekans |
| Blok sıcaklık doğruluğu | NIST onaylı sensörler kullanarak gerçek blok sıcaklığını ayarlanan sıcaklıkla karşılaştırın. | Yıllık (araştırma), altı aylık (klinik), üç aylık (cGMP) |
| Sıcaklık homojenliği (kuyu-kuyu ΔTmax) | Kuyular arasındaki maksimum sıcaklık farkı; ≤ ±0.5°C olmalıdır. | Yukarıdaki ile aynı |
| Yükselme hızı doğrulaması | Çevrim süresini ve doğruluğunu sağlamak için ısıtma/soğutma hızını °C/sn cinsinden ölçün. | Yukarıdaki ile aynı |
| Isıtmalı kapak sıcaklığı | Yoğuşmayı önlemek için kapak sıcaklığını ayarlanan değerle karşılaştırın. | Yukarıdaki ile aynı |
| Kalibrasyon aralığı | Sıklık, düzenleyici gerekliliklere ve kullanım yoğunluğuna bağlıdır. | Laboratuvar türüne göre (sıklık sütununa bakınız) |
Homojenlik testi, kuyucuklar arasındaki maksimum sıcaklık farkını ölçer. Kabul edilebilir sınır, standart çalışma için ≤ ±0.5°C'dir. Üstün performanslı cihazlar çok daha iyi performans göstererek ±0.1°C veya ±0.2°C'ye ulaşır. Isıtma ve soğutma hızının °C/sn cinsinden doğrulanması, çevrim sürelerinin doğru kalmasını ve özgüllüğün korunmasını sağlar. Isıtılan kapak sıcaklığı da kontrol edilerek, reaksiyonları bozan yoğuşmanın önüne geçilir.
Her çalıştırmadan önce, operatörler ısıtma bloğunun temiz olduğundan emin olmalıdır. Tüp tutucudaki herhangi bir kalıntı ısı transferini değiştirir. Tüpler, kapağın düzgün temas etmesi için blok üzerinde eşit şekilde yerleştirilmelidir. Kullanımdan sonra makineyi kapatmak, bileşenlerin bütünlüğünü korur. Bu basit alışkanlıklar, bloğun ömrünü uzatır ve termal performansı sabit tutar.
Üretimde İstatistiksel Proses Kontrolü (SPC)
Kalite kontrolü, bitmiş blokta sona ermez. Akıllı üreticiler, kaliteyi sürecin kendisine entegre ederler. İstatistiksel süreç kontrolü, sorunları erken tespit etmek için üretim sırasında ölçümleri takip eder.
SPC, işleme sırasında düzenli aralıklarla bloklardan örnekler alarak çalışır. Teknisyenler, kuyu derinliği ve duvar kalınlığı gibi temel boyutları ölçer. Bu ölçümleri kontrol grafiklerine işlerler. Grafikler, sürecin normal varyasyonun dışına çıktığı zamanı gösterir. Bu, operatörlerin standart dışı parçalar üretmeden önce ayarlamalar yapmasına olanak tanır.
PCR termal blok işleme için, SPC çeşitli parametreleri izler. Kuyu çapı, derinliği ve aralığı izlenir. Yüzey pürüzlülüğü ölçümleri, yüzey kalitesinin belirtilen sınırlar içinde kaldığını doğrular. Termal test sonuçları da sisteme geri beslenir. Eğer homojenlik kötüleşmeye başlarsa, işlem düzeltilir.
Bunun getirisi tutarlılıktır. Her blok fabrikadan aynı boyutlarda çıktığında, her termal döngü cihazı aynı şekilde çalışır. Araştırmacılar, sonuçlarına farklı cihazlar ve laboratuvarlar arasında güvenebilirler. Bu tutarlılık, PCR verimliliğini ve güvenilir PCR çoğaltılmasını doğrudan destekler.
SPC ayrıca israfı da azaltır. Sorunları erken yakalamak, daha az reddedilen blok anlamına gelir. Bu da kaliteden ödün vermeden üretim maliyetlerini düşürür. Klinik ve araştırma pazarlarına hizmet veren üreticiler için bu denge önemlidir. En iyi termal döngü cihazları, kendilerini sürekli olarak izleyen süreçlerden gelir.
Sıkı toleranslar, kapsamlı termal doğrulama ve istatistiksel proses kontrolünün birleşimi, yıllarca güvenilir performans gösteren bloklar oluşturur. Her bir unsur diğerlerini güçlendirir. İyi ölçüm, işleme hatalarını yakalar. Termal test, gerçek dünya performansını doğrular. İstatistiksel proses kontrolü (SPC) ise hataların baştan oluşmasını engeller. Hep birlikte, her bloğun modern PCR'ın gerektirdiği hızlı ve homojen ısıtmayı sağlamasını garanti ederler. Bu hassasiyet, nükleik asit hedeflerinizi korur ve reaktiflerinizin amaçlandığı gibi çalışmasını sağlar. Sonuç olarak, binlerce döngü boyunca güvenebileceğiniz bir termal döngü cihazı elde edersiniz.
PCR Termal Blok İşleme Alanındaki Gelecek Trendler
Özel Blok Tasarımları için Katmanlı Üretim
Katmanlı üretim, diğer adıyla 3D baskı , ısı yalıtım bloklarının üretim şeklini değiştiriyor. Metali kesip çıkarmak yerine, katman katman inşa ediyoruz. Bu, normal işleme yöntemleriyle ulaşılamayan karmaşık iç özelliklerin oluşturulmasına olanak tanıyor.
Kuyu dizisinin tam şeklini takip eden soğutma kanalları oluşturabilirsiniz. Mukavemeti kaybetmeden termal kütleyi azaltan kafes yapıları ekleyebilirsiniz. Sonuç olarak, tüm plaka boyunca homojen kalırken daha hızlı ısınan ve soğuyan bir blok elde edersiniz. Alüminyum ve gümüş gibi metal tozları baskı için iyi sonuç verir. Katman katman yöntemi, dökümün yapamayacağı şekillerde malzemeleri birleştirmenizi sağlar.
Kısıtlı kaynaklara sahip ortamlarda, eklemeli üretim, uygun fiyatlı özel bloklar üretmenin bir yolunu sunar. Tüm üretim hattını yeniden düzenlemeye gerek kalmadan, belirli bir reaktif veya primer seti için bir blok tasarlayabilirsiniz. Bu esneklik, yeni protokollere hızlı bir şekilde uyum sağlamanız gerektiğinde önem kazanır. Özel kuyu derinlikleri pratik hale gelir. Yeni bir ekipmana ihtiyaç duymadan bloğu belirli tüp tiplerine uyarlayabilirsiniz.
Bu teknoloji aynı zamanda hızlı prototiplemeyi de destekliyor. İşlenmiş bir prototip için haftalarca beklemek yerine, günler içinde bir test bloğu yazdırabilirsiniz. Bu, yeni termal döngüleyici tasarımları için geliştirme sürecini hızlandırır ve mühendislerin daha hızlı yineleme yapmasına olanak tanır.
Gelişmiş Malzemeler ve Kompozit Bloklar
Yeni nesil ısı yalıtım blokları, saf alüminyum ve gümüşün ötesinde malzemeler kullanıyor. Kompozit bloklar, her birinin en iyi özelliklerini elde etmek için farklı metal katmanlarını bir araya getiriyor. Isı dağılımı için bakır bir çekirdek ve korozyon direnci için paslanmaz çelik bir kaplama düşünün.
Grafen ve karbon bazlı malzemeler de devreye giriyor. Bu malzemeler bazı yönlerde gümüşten bile daha iyi ısı iletiyor. Ayrıca daha hafif olmaları, ısıtma/soğutma hızlarına yardımcı oluyor. Seramik kaplamalar ise başka bir yol sunuyor. Bunlar, tek başına metalden daha iyi korozyon direnci gösteriyor.
Bu yeni malzemeler hızlı teşhise de yardımcı oluyor. Klinikte hızlı sonuçlara ihtiyaç duyduğunuzda, daha hızlı termal döngü daha hızlı yanıtlar anlamına gelir. Blok malzemesi, döngülerinizi ne kadar hızlı çalıştırabileceğinizi doğrudan etkiler.
Akıllı Üretim ve Proses İçi İzleme
İşleme tezgahlarındaki sensörler her kesimi gerçek zamanlı olarak takip eder. Bir takım aşınmaya başlarsa, sistem kesme hızını ayarlar veya operatörü uyarır. Bu, blok boyutlarının ilk parçadan son parçaya kadar belirtilen sınırlar içinde kalmasını sağlar.
İşlem sırasında yapılan izleme, makine çalışırken yüzey kalitesini ve kuyu derinliğini kontrol eder. Sorunları bulmak için son muayeneyi beklemeye gerek kalmaz. Sistem sorunları erken tespit eder ve düzeltir. Yapay zeka sistemleri, takım aşınma modellerini analiz eder. Parçalar spesifikasyon dışına çıkmadan önce takımların ne zaman değiştirilmesi gerektiğini tahmin ederler. İşleme sürecinin dijital ikizleri, mühendislerin malzeme israfı yapmadan değişiklikleri test etmelerini sağlar.
Ticari termal döngüleme cihazları için bu, fabrikadan çıkan her bloğun aynı şekilde performans göstermesi anlamına gelir. Araştırmacılar, sonuçlarına farklı cihazlarda güvenebilirler. Üretim sürecinden elde edilen veriler, tasarım iyileştirmelerine geri beslenerek sürekli bir iyileştirme döngüsü oluşturur.
Bu yaklaşım, tutarlılığın kritik olduğu gerçek zamanlı qPCR uygulamalarını da destekler. Güvenilir amplifikasyon için her döngüde eşit ısı dağılımı gereklidir. Akıllı üretim, varyasyonun tespit eşiğinin altında kalmasını sağlar. Çok sayıda numune işleyen laboratuvarlar için bu tutarlılık zaman kazandırır ve tekrarları azaltır.
Kısıtlı kaynaklara sahip ortamlarda, daha akıllı üretim eğilimi maliyetleri düşürebilir. Daha az atık, daha ucuz bloklar anlamına gelir. Ve daha ucuz bloklar, termal döngü cihazlarını en çok ihtiyaç duyan laboratuvarlar için daha erişilebilir hale getirir. Piyasaya yeni giren döngü cihazları bu gelişmelerden faydalanır.
NOBLE, PCR Termal Blok İşleme Projenizi Destekliyor

Üretim Yeteneklerimiz
NOBLE, hassas parçalar konusunda önde gelen Çinli bir üreticidir. Her termal blok işine yılların getirdiği uygulamalı beceriyi yansıtıyoruz. Atölyemizde gelişmiş CNC freze tezgahları, hassas taşlama makineleri ve EDM makineleri bulunmaktadır. Bu ekipman, modern termal döngü cihazı tasarımlarının gerektirdiği karmaşık kuyu şekillerini işlememizi ve sıkı toleransları korumamızı sağlar.
Ekibimiz alüminyum, gümüş ve altın kaplama gümüş ile çalışmaktadır. Her metalin kesici alet altında nasıl davrandığını biliyoruz. Gümüş, elmas kaplı takımlar ve dikkatli hız kontrolü gerektirir. Alüminyum daha hızlı kesilir ancak yüzey işlemine dikkat edilmesi gerekir. Son bloğun tam olarak tasarlandığı gibi çalışması için işlemimizi malzeme seçiminize göre uyarlıyoruz.
Hem prototipleme hem de seri üretim hizmeti sunuyoruz. Küçük bir test bloğu partisi, tasarımınızı kontrol etmenize yardımcı olur. Onaylandıktan sonra, süreci değiştirmeden daha büyük üretim partilerine geçiyoruz. İşleme ayarlarımız her üretimde aynı kalır. Bu tutarlılık, tesisimizden çıkan her bloğun ilk onaylanan örnekle aynı olduğu anlamına gelir.
Teknik Özellikler
Tıbbi ve araştırma ekipmanları için parça üretirken kalite sistemleri büyük önem taşır. NOBLE, kalite yönetim sertifikalarına sahiptir. Bu sertifika, gelen malzeme kontrollerinden son paketlemeye kadar tüm üretim akışımızı kapsar. Her adımı belgelendiriyor ve her ölçümü takip ediyoruz.
Tıbbi cihaz üretimi alanında, tıbbi cihaz imalatı sertifikalarına da sahibiz. Bu standart, genel kalite standartlarının ötesine geçerek tıbbi parçalar için güvenlik ve izlenebilirliğe odaklanmaktadır. Belgelerimiz, klinik termal döngü cihazı üreticilerinin katı gereksinimlerini karşılamaktadır. Gönderdiğimiz her blok için tam izlenebilirlik sağlıyoruz. Bu da kendi düzenleyici denetimlerinizi güvenle geçmenize yardımcı olur.
Bu sertifikalar sadece duvara asılan plaketler değil. Günlük çalışma şeklimizi şekillendiriyorlar. Operatörlerimiz yazılı adımları takip ediyor. Denetmenlerimiz, doğruluğu belgelenmiş kalibre edilmiş aletler kullanıyor. Kalite ekibimiz her partiyi sizin spesifikasyonlarınıza göre inceliyor. Bu disiplin, sürprizleri azaltır ve üretim zaman çizelgenizi yolunda tutar.
Tasarımdan Montaja Kadar Kapsamlı Hizmetler
Biz sadece metal kesmekten daha fazlasını yapıyoruz. NOBLE, projenizin tamamını kapsayan eksiksiz bir hizmet paketi sunar. Mühendislerimiz tasarım dosyalarınızı inceler ve iyileştirmeler önerir. Isı kütlesini azaltmanın, ısı akışını iyileştirmenin ve işlemeyi basitleştirmenin yollarını arıyoruz. Bu öneriler genellikle maliyetleri düşürürken aynı zamanda performansı da artırır.
Yüzey işleme işlemleri şirket içinde gerçekleştirilir. Isıl temas ihtiyaçlarınızı karşılamak için blokları parlatıyor, taşlıyor ve kaplıyoruz. Kaplama ortaklarımız, altın ve diğer koruyucu kaplamaları eşit kalınlıkta uyguluyor. Sevkiyat öncesinde kaplama kalitesini kontrol ediyoruz.
Montaj hizmetlerimiz, sunduğumuz hizmetleri tamamlıyor. Isıtıcıları, sensörleri ve kabloları eksiksiz alt montaj parçaları halinde bir araya getiriyoruz. Bu, size zaman kazandırır ve tedarikçi yönetim yükünüzü azaltır. Termal döngü cihazlarınıza son entegrasyon için hazır, test edilmiş bir ünite alırsınız. Hızlı döngü tasarımları için, montaj ekibimiz doğru sensör yerleşimi ve termal arayüz malzemelerinin önemini bilir.
Doğrulama çalışmalarınızı da destekliyoruz. Test raporlarımız termal homojenliği ve yükseltme hızı performansını belgeliyor. Bu raporlar, kendi doğrulama adımlarınız için size veri sağlıyor. İster prototip ister büyük ölçekli üretim olsun, NOBLE aynı özen ve hassasiyetle teslimat yapıyor. PCR amplifikasyon sonuçlarınız bloğunuzun kalitesine bağlıdır. Kalitenin asla değişmemesini sağlıyoruz.
PCR termal blok işleme, termal döngü cihazınızın güvenilir sonuçlar verip vermeyeceğini belirler. Malzeme seçimi, işleme hassasiyeti ve kalite kontrolü birlikte çalışır. Gümüş bloklar en iyi termal performansı sunarken, alüminyum maliyet ve işlevsellik arasında denge sağlar. CNC frezelemeden yüzey işlemine kadar her adım, ısının numunelerinize ne kadar eşit şekilde ulaştığını etkiler.
Hassas işleme, termal homojenliği ve hızlı ısınma oranlarını sağlar. Bu faktörler, tüm kuyucuklarda tutarlı amplifikasyonu sağlar. Primerleriniz ve reaktifleriniz bu tutarlılığa bağlıdır. Bu tutarlılık olmadan, hızlı döngüleme tahmine dayalı bir işlem haline gelir.
Daha iyi bir termal döngü cihazı üretmeye hazır mısınız? NOBLE ile ortaklık kurun. Tasarımdan montaja kadar eksiksiz hizmet yetenekleri sunuyoruz; bu hizmetler kalite yönetimi ve tıbbi cihaz sertifikalarıyla desteklenmektedir. Kusursuz performans gösteren bloklar oluşturalım.
PCR Termal Blok İşleme Hakkında Sıkça Sorulan Sorular
PCR için blok materyali neden bu kadar önemli?
Blok malzemesi, ısının ne kadar hızlı hareket ettiğini ve ne kadar eşit yayıldığını belirler. Gümüş, ısıyı 429 W/m·K hızında iletir; bu da alüminyumdan çok daha iyidir. Bu hız, doğrudan ısı yükselme hızlarını ve eşitliğini etkiler. Standart PCR için alüminyum yeterlidir. Ancak qPCR veya yüksek çözünürlüklü erime için gümüş, sonuçlarınızda gerçek bir fark yaratır.
Kaliteli bir termal bloktan ne tür bir tolerans beklemeliyim?
Üstün kaliteli termal döngü cihazları, sıcaklık dengesini bir saniye içinde ±0.1°C hassasiyetle korur. Kuyu derinliği ve duvar kalınlığı, belirtilen değerlerin mikron aralığında kalır. Koordinat ölçüm makineleri, işleme sonrasında bu boyutları kontrol eder. Tedarikçiniz bu rakamları gösteremiyorsa, satın almadan önce termal doğrulama raporları isteyin.
Termosikleme cihazımın blok sıcaklığını ne sıklıkla kontrol etmeliyim?
Araştırma laboratuvarları yılda bir kez, klinik laboratuvarlar altı ayda bir, cGMP kurallarına tabi laboratuvarlar ise üç ayda bir kontrol yapmaktadır. Her kontrolde, temsili kuyucuklarda NIST izlenebilir sensörler kullanılmaktadır. Standart çalışma için kuyucuklar arasındaki en büyük sıcaklık farkı ±0.5°C veya altında olmalıdır.
Gümüş bir bloğu normal CNC aletleriyle işleyebilir miyim?
Gümüş yumuşak ve yapışkan bir metaldir. Standart karbür takımlar metali kavrayıp yırtar. Elmas kaplı freze uçları ise gümüşü temiz bir şekilde keser. Isı birikimini önlemek için mil hızı ve ilerleme hızı dikkatlice ayarlanmalıdır. Bu ısı, metalin iç yapısını değiştirebilir ve daha sonra ısıl işlem performansını olumsuz etkileyebilir.
Isı bloğunda eşit olmayan ısınmaya ne sebep olur?
Kenar etkileri, kenarlarda soğuk bölgeler oluşturur. Köşe kuyuları, gösterge 95°C gösterdiğinde ayarlanan değerin 13-20°C altında olabilir. Dış kuyu sınırının ötesinde aktif ısıtma özelliğine sahip, merkeze sabitlenmiş blok tasarımı bu sorunu çözer. Ayrıca, birden fazla sensör, kontrol sisteminin sıcak noktaları ayarlamasına yardımcı olur.
Altın kaplama termal performansı nasıl etkiler?
Altın kaplama, ısı akışını kaybetmeden paslanmaya karşı direnç sağlar. İnce tabaka, gümüşü pas ve kimyasal hasardan korur. Teflon kaplamalar da paslanmaya karşı dirençlidir ancak yalıtkan görevi görerek ısı transferini düşürür. Hızlı döngüler için altın kaplama gümüş en iyisidir. Bütçe dostu sistemler için anotlanmış alüminyum daha düşük maliyetle iyi bir koruma sunar.
Yüzey işlemesinin termal temasta ne gibi bir rolü vardır?
Pürüzlü bir yüzey, blok ile borularınız arasında hava cepleri oluşmasına neden olur. Hava ısıyı iyi iletmez, bu da sıcak noktalar ve soğuk bölgeler yaratır. Parlatma ve taşlama, borulara tam olarak temas eden pürüzsüz bir yüzey oluşturur. İnce bir yüzey işlemi, plakanın tamamında ısı dağılımını iyileştirir.
Katmanlı üretim, yerini alabilir mi? CNC'de işleme Isı yalıtım blokları için mi?
Eklemeli imalat, termal kütleyi azaltan karmaşık iç soğutma kanalları ve kafes yapıları sağlar. Bu tasarımlar daha hızlı ısınır ve soğur. Ancak baskılı metalin, hassas toleranslara ulaşmak için genellikle sonradan işlenmesi gerekir. Şimdilik, hibrit yaklaşımlar en iyi sonucu veriyor: karmaşık şekli yazdırın, ardından önemli yüzeyleri nihai özelliklere göre işleyin.







