
PCR ekipmanı muhafazası oluşturmanın en iyi yolu nedir ? Bu, kaç taneye ihtiyacınız olduğuna, ne kadar hassas olmaları gerektiğine, hangi malzemenin kullanılacağına ve temizliğin nasıl sağlanacağına bağlıdır. Daha fazla insanın tanı testlerine ihtiyaç duyması nedeniyle küresel pazarın 2033 yılına kadar her yıl %8.5 oranında büyümesi bekleniyor. Laboratuvarlar günlük işlerinde güvenilir makinelere ihtiyaç duyuyor. OEM'lerle çalışmak ve iyi tasarım seçimleri çok önemlidir. Muhafaza tasarımına erken başlamak, yeterlilik testlerini geçmeye yardımcı olur. Havayı iyi filtreleyen ve partileri takip eden tedarikçilerin onay alma olasılığı daha yüksektir. PCR işlemi hassasiyet ve sıkı temizlik gerektirir. Bu noktaları bilmek, en iyi PCR makinesini seçmenize yardımcı olur. Bu kılavuz, tasarımdan nihai muhafazaya kadar doğru yöntemi seçmek için size net bir plan sunar.
PCR Ekipman Muhafaza Gereksinimleri
Isı ve Kimyasal Direnç İçin Malzeme Seçimi
PCR Cihaz Muhafazaları için Termoplastikler mi, Metaller mi?
Doğru malzeme, muhafazanın ne kadar iyi çalışacağını belirler. PCR makineleri termal döngü sırasında ısı üretir. PCR ekipman muhafazası, bükülme veya deformasyon olmadan bu ısıya dayanabilmelidir. Isıya dayanıklı malzemeler, birçok ısı döngüsünden sonra bile şekillerini korur. Burada kullanılan başlıca teknolojiler termal stabilizatörler ve darbe modifikasyonudur. Bu malzemeler kırılganlaşmaya ve yüzey hasarına karşı dirençlidir. Aşağıdaki tabloda yaygın seçenekler karşılaştırılmıştır.
| Malzeme | Isı ve Kimyasal Direnç Özellikleri |
| ABS/PC Karışımları | Daha yüksek ısıya dayanıklıdır ve sağlamdır; yaygın kullanılan hijyen mendilleriyle sorunsuz çalışır. |
| polikarbonat | Darbelere karşı dayanıklıdır; kalıplama sırasında oluşan gerilim yüksekse bazı alkollerle çatlayabilir. |
| PPSU | Buharlı otoklav ve güçlü temizlik işlemlerine uygundur. |
| DİKİZLEMEK | Yüksek ısı ve mukavemet gereksinimleri için uygundur; kimyasallara karşı oldukça dayanıklıdır. |
| Alüminyum | Isıyı dağıtmaya yardımcı olur; dokunma sıcaklığı limitlerine ulaşmak için yalıtım astarları kullanılabilir. |
| Paslanmaz çelik | Yüksek dayanıklılık ve sık sterilizasyonun gerekli olduğu yerler için en uygunudur. |
Her malzemenin farklı bir görevi vardır. Alüminyum gibi metaller ısıyı dağıtmaya yardımcı olur. PEEK gibi termoplastikler kimyasallara karşı dirençlidir. PCR işlemi, malzemelerin istikrarlı bir performans sergilemesini gerektirir.
Laboratuvar Reaktiflerine Karşı Kimyasal Direncin Değerlendirilmesi
Laboratuvarlarda güçlü temizlik maddeleri ve çözücüler kullanılır. Bu nedenle, laboratuvar kabin malzemesi bunlara dayanıklı olmalıdır. ABS/PC karışımları, yaygın olarak kullanılan sağlık temizleme mendilleriyle iyi sonuç verir. Polikarbonatın gerilme çatlamasını önlemek için dikkatli kalıplanması gerekir. PPSU, buhar otoklav döngülerine dayanabilir. PEEK, sert kimyasallara karşı oldukça dirençlidir. Doğru malzeme ekipmanı korur ve uzun bir kullanım ömrü sağlar. Bu da tanı sonuçlarının hassasiyetini ve doğruluğunu doğrudan etkiler.
PCR Ekipman Muhafazaları için Temel Tasarım Hususları
Isı Yönetimi ve Isı Dağılımı Stratejileri
PCR Kabini, polimeraz zincir reaksiyonu kurulumu için kontrollü, kontaminasyondan arındırılmış bir ortam sağlamak üzere tasarlanmıştır ve hem termal stabiliteyi hem de havada bulunan partikül kontrolünü ele alan özellikler içermektedir.
Yüksek verimli PCR makineleri çalışma sırasında daha fazla ısı üretir. Bu ısıyı iyi yönetmek için muhafazanın iyi bir şekilde tasarlanması gerekir. Çevresel kontrol sistemleri hassas sensörler içerir. Bu sensörler sıcaklığı ve nemi sürekli olarak kontrol eder ve ayarlar. Bu, numunelerin bozulmasını önler. Hızlı bir PCR makinesi daha kısa döngülerde daha da fazla ısı üretir. Muhafaza tasarımı bunu da hesaba katmalıdır. İyi bir termal yönetim, PCR teknolojisinin performansını istikrarlı tutar.
Pürüzsüz, gözeneksiz yüzeylerle kirlenmeyi en aza indirmek
Teşhis işlemleri için kontaminasyon kontrolü çok önemlidir. PCR kabini, 0.3 mikron kadar küçük partiküllerin %99.99'unu uzaklaştırır. HEPA filtreleme, havada bulunan kontaminantlara karşı steril bir bariyer oluşturur. 254 nm dalga boyundaki UV sterilizasyonu mikropları etkili bir şekilde öldürür. Negatif basınç gradyanları, dış havanın çalışma alanına girmesini engeller. Kusursuz iç yüzeyler, kontaminasyon için hiçbir nokta bırakmaz. Temizliği kolaylaştırırlar. Kabinin bu özelliklere sahip olması gerekir. Bu, moleküler teşhis ve genetik test uygulamaları için çok önemlidir. Taşınabilir bir PCR cihazı bile bu kontaminasyon kontrollerine ihtiyaç duyar. DNA örneklerinin bozulmasını önlerler.
Tıbbi Ekipman Muhafazaları için Düzenleyici Standartlar
ISO 13485 Uyumluluğu
Üreticilerin kalite yönetim standartlarına uyması gerekir. ISO 13485, tıbbi cihaz kalite sistemlerini kapsar. Uyumluluk, istikrarlı ürün kalitesini sağlar. Klinik tanı ve genomik uygulamalarını destekler. Sertifikasyon, kaliteye olan bağlılığı gösterir. Laboratuvarlar sertifikalı tedarikçiler arar. Sertifikalı bir ortak, ekipman seçen tanı laboratuvarlarına güven verir.
IEC 61010-2-101 Güvenlik Gereksinimleri
IEC 61010-2-101 standardı özellikle in vitro tanı ekipmanlarını kapsar. Buna PCR makineleri de dahildir. Standart, elektriksel güvenlik, mekanik tehlikeler ve termal güvenliği kapsar. Tanı cihazları için risk değerlendirmesi gereklidir. ISO 10993'e göre biyolojik uyumluluk testi, numunelerle temas eden contalar için geçerlidir. Sterilizasyon doğrulaması, muhafaza malzemelerinin yaygın yöntemlere dayanabileceğini garanti eder. Bu gereksinimler operatörleri korur. Tanı laboratuvarlarında güvenilir test yapılmasını sağlarlar. Test verimliliği, makinenin istikrarlı çalışmasına bağlıdır. DNA amplifikasyonu hassas termal kontrol gerektirir. Her çalıştırma için hassasiyet önemlidir.
PCR Ekipman Muhafazası Üretimi süreçler
Termal döngü makineleri için muhafaza üretmenin dört ana yolu vardır. Her yöntem, ihtiyaç duyulan parça sayısı, hassasiyet ve temizlik düzeyi gibi farklı gereksinimlere en uygun şekilde çalışır. CNC işleme, 3D baskı, enjeksiyon kalıplama ve sac metal imalatının her birinin kendine özgü güçlü yönleri vardır. Aşağıdaki tablo, bu işlemlerin farklı muhafaza kullanım alanlarına nasıl uyduğunu göstermektedir.
| Üretim Süreci | Ana Alt Süreçler | PCR Ekipman Muhafazalarında Tipik Uygulamalar |
| CNC İşleme | Yüksek hassasiyetli kesim, dar toleranslar | Alet çerçeveleri, montaj plakaları, hassas braketler, ısı dağıtım bileşenleri |
| Sac İmalatı | Lazer kesim, CNC bükme, kaynak, perçinleme | Muhafaza panelleri, yapısal gövdeler, laboratuvar ekipmanı muhafazaları |
| Enjeksiyon | Kalıp tasarımı, yüksek basınçlı malzeme enjeksiyonu | Yüksek hacimli kapaklar, gövdeler, iç bileşenler |
| 3D Baskı | Katman katman katkılı biriktirme | Prototipler, özel braketler, karmaşık iç geometriler |
Prototipleme ve Düşük Hacimli Üretim Süreçleri (CNC ve 3D Baskı)
Dar Toleranslar ve Karmaşık Geometriler için CNC İşleme
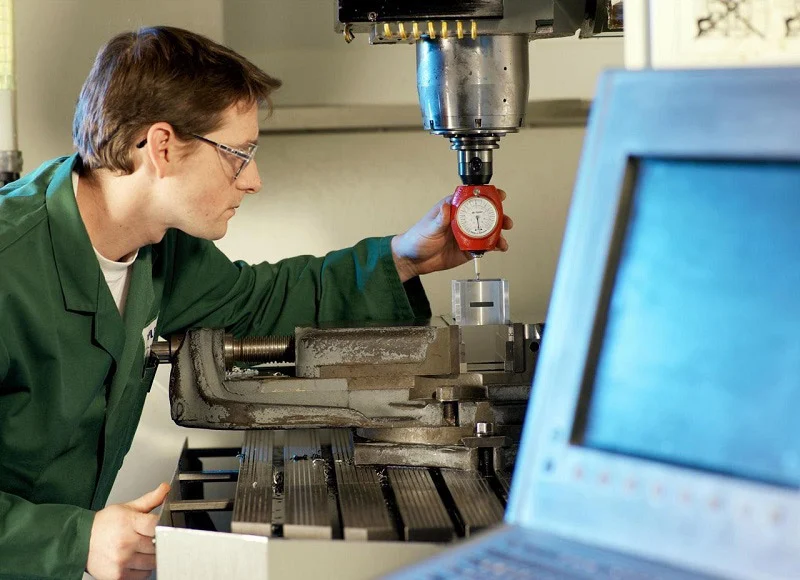
CNC işleme, alüminyum, paslanmaz çelik veya mühendislik plastiklerinden oluşan katı bloklardan malzeme keser. Bu yöntem çok hassas boyutlar sağlar. Enstrüman çerçeveleri ve montaj plakaları bu tür bir hassasiyete ihtiyaç duyar. Isı yayan parçalar da CNC'nin elde edebileceği sıkı toleranslardan faydalanır. Bu işlem, diğer yöntemlerin zorlandığı karmaşık şekilleri işleyebilir. CNC işleme ile elde edilen yüzey kalitesi, fazla ek iş gerektirmeden temiz oda gereksinimlerini karşılar. Düşük hacimli üretimler için CNC, kalıp maliyeti olmadan hızlı teslimat sağlar. Her parça kalıplanmış parçalardan daha pahalıdır, ancak önceden kalıp maliyeti ödememek, birkaç yüz adetten az miktarlar için iyi bir seçim olmasını sağlar. Malzeme israfı bir endişe kaynağıdır, ancak talaşların geri dönüşümü biraz yardımcı olur.
Hızlı Yineleme ve Özel Tasarımlar için 3D Baskı
3D baskı, dijital modellerden katman katman parçalar oluşturur. Bu teknoloji, normal işleme yöntemleriyle yapılamayan karmaşık şekilleri üretmede oldukça başarılıdır. Tipik bir masaüstü yazıcının fiyatı 379 ile 3,440 dolar arasında değiştiği için araştırma ortamları için uygundur. CAD modelinden 0.2 mm'den az sapma gösteren 0.2 mm'lik katman yükseklikleri çoğu prototip için iyi sonuç verir. ABS filament, siyah, opak ve güçlü parçalar üretir ve bu parçalar muhafaza testleri için idealdir. Tasarım ekipleri, güncellenmiş parçaları bir gecede basarak yeni versiyonları hızla deneyebilir. Bu hız, geliştirme döngüsünü önemli ölçüde hızlandırır. Özel braketler ve iç tutucular, tasarım özgürlüğünden faydalanır. Bununla birlikte, basılı parçalar işlenmiş parçalarla aynı yüzey kalitesine sahip değildir. Yüzeyleri temiz oda ortamına uygun hale getirmek için zımparalama ve sızdırmazlık gibi ek adımlar gereklidir. Bu teknoloji, seri üretim için değil, prototipler ve çok düşük hacimler için en uygundur.
Enjeksiyon Kalıplama Yöntemiyle Yüksek Hacimli Üretim
Büyük Ölçekte Tutarlı Kalite ve Düşük Birim Maliyeti
Enjeksiyon kalıplama, sıcak erimiş plastiği yüksek basınç altında çelik bir kalıba zorlar. Bu işlem, inanılmaz bir tutarlılıkla birbirinin aynı parçaları üretir. Kalıp yapıldıktan sonra, parça başına maliyet önemli ölçüde düşer. On binlerce adetlik üretim hacimleri, bunu en uygun maliyetli seçenek haline getirir. Kalıplanmış parçalar, kirlenmeye karşı dirençli, pürüzsüz, gözeneksiz yüzeylere sahiptir. Bu, moleküler tanı ekipmanları için çok önemlidir. Enjeksiyon kalıplamanın tekrarlanabilirliği, her muhafazanın aynı özelliklere sahip olduğu anlamına gelir. Boyutlar neredeyse aynı kaldığında kalite kontrolü kolaylaşır. İstikrarlı tasarımlara sahip yerleşik PCR makineleri için enjeksiyon kalıplama, en iyi uzun vadeli değeri sunar.
Ön Hazırlık Yatırımı ve Kalıp Tasarımı Hususları
Enjeksiyon kalıplama için ilk kalıp maliyeti yüksektir. Çelik kalıplar on binlerce dolara mal olur ve yapımı haftalar sürer. Kalıp tasarımında eğim açıları, duvar kalınlığı ve giriş yeri dikkate alınmalıdır. Kötü kalıp tasarımı, eğrilmeye, batma izlerine veya eksik dökümlere yol açar. Malzeme seçimi kalıp tasarımını büyük ölçüde etkiler. PCR uygulamaları için ısıya dayanıklı kaliteler daha yüksek kalıp sıcaklıkları gerektirebilir. Kalıp yatırımı kararı, ürün tasarımına güven gerektirir. Kalıp yapıldıktan sonra tasarım değişiklikleri pahalıdır. Çoğu üretici, enjeksiyon kalıplamaya başlamadan önce kapsamlı prototipleme yapar. Bunun getirisi, üretim başladıktan sonra düşük parça başına maliyetler ve yüksek verimlilikten gelir.
Yapısal Muhafazalar için Sac Metal İmalatı
Sağlam Çerçeveler için Kesme, Bükme ve Kaynak İşlemleri
Sac metal imalatı, düz metal levhalarla başlar. Lazer kesim hassas hatlar oluşturur. CNC bükme, malzemeyi üç boyutlu şekillere dönüştürür. Kaynak, kalıcı montaj için bölümleri birleştirir. Bu işlem, mekanik strese dayanabilen güçlü çerçeveler oluşturur. Paslanmaz çelik ve alüminyum yaygın tercihlerdir. Bu malzemeler mükemmel dayanıklılık ve ısı direnci sunar. Sac metal muhafazalar, PCR teknolojisinin termal gereksinimlerini iyi karşılar. Bu işlem, enjeksiyon kalıplama kalıplarının karlı olmadığı orta hacimli üretim için uygundur. İmalat süreleri, kalıp yapımından daha kısadır. Yapısal sağlamlık, bu yöntemi rijit desteğe ihtiyaç duyan daha büyük cihazlar için ideal hale getirir.
Donanım ve Elektromanyetik Korumanın Entegrasyonu
Sac metal muhafazalar, donanım eklemeyi kolaylaştırır. Perçinler ve bağlantı elemanları, bileşenleri doğrudan çerçeveye bağlar. Metalin kendisi, hassas elektronik bileşenleri parazitlerden koruyan elektromanyetik kalkanlama sağlar. Bu, sinyal kalitesini koruması gereken teşhis cihazları için değerlidir. Montaj noktalarına ek koruyucu contalar eklenebilir. Yüzey işleme seçenekleri arasında toz boyama, kumlama ve fırçalama bulunur. Bu işlemler korozyon direncini ve temiz oda uyumluluğunu artırır. Yapısal sağlamlık ve kalkanlamanın birleşimi, sac metali birçok uygulama için çok yönlü bir seçenek haline getirir. Taşınabilir PCR cihazı tasarımları, taşıma sırasında dayanıklılık için genellikle bu yaklaşımı kullanır.
Bu süreçler arasındaki seçim, üretim hacmine, hassasiyet gereksinimlerine ve bütçe sınırlarına bağlıdır. Prototipleme için 3D baskı ve CNC işleme tercih edilir. Yüksek hacimli üretim, enjeksiyon kalıplama gerektirir. Yapısal ihtiyaçlar, sac metal imalatına işaret eder. Birçok üretici, hassas parçalar için CNC ve ana gövde için sac metal kullanarak süreçleri birleştirir. Bu hibrit yaklaşım, maliyet, kalite ve performansı dengeler. Her bir süreci anlamak, OEM'lerin belirli ekipman ihtiyaçları için bilinçli kararlar vermelerine yardımcı olur.
PCR Ekipman Muhafazaları için Proses Karşılaştırması
Maliyet, Teslim Süresi ve Ölçeklenebilirlik
Her bir işlem için başlangıç yatırımı ve parça başına maliyet karşılaştırması.
Her yöntemin maliyeti seçimi etkiler. Kurulum maliyeti ve parça başına maliyet, dört işlem için çok farklıdır.
| Süreç | Kurulum/Alet Maliyeti | Birim Başına Maliyet (Düşük Hacim) | Birim Başına Maliyet (Yüksek Hacim) |
| 3D Baskı | Minimal (alet gerektirmez) | ılımlı | ılımlı |
| Enjeksiyon | Yüksek (özel kalıp 10$ ve üzeri) | Çok yüksek | Çok düşük |
| CNC İşleme | Orta düzey (program ve fikstürler) | ılımlı | Orta ila düşük |
| Döküm/Geleneksel | Yüksek (kalıplar veya döküm kalıpları) | Yüksek | Düşük |
Sac metal imalatı ve CNC işleme, özel kalıplar ve operatör zamanından kaynaklanan orta düzeyde kurulum maliyetlerine sahiptir. 3D baskı ise kalıp gerektirmez. Enjeksiyon kalıplama, herhangi bir parça üretilmeden önce 10,000 dolardan fazla maliyetli özel bir kalıp gerektirdiğinden, en yüksek başlangıç maliyetini gerektirir. Bu yatırım, yalnızca çok sayıda parça üretiyorsanız mantıklıdır. Düşük hacimli üretimlerde kalıp maliyeti birkaç parçaya yayılır, bu nedenle her parça yüksek bir kalıp maliyeti taşır. Yüksek hacimli üretimlerde ise bu maliyet binlerce parçaya yayılır, bu nedenle parça başına fiyat önemli ölçüde düşer.
Prototip Üretimi ve Seri Üretim İçin Tipik Teslim Süreleri
Prototip üretim süreleri 3D baskı için en uygundur. 3D baskı ile üretilen bir muhafaza, nihai tasarım tamamlandıktan birkaç gün sonra sevk edilebilir. CNC işleme, programlama nedeniyle biraz daha uzun sürer. Her ikisi de kalıp yapımı için gereken haftaları ortadan kaldırır. Seri üretim, zaman çizelgesini değiştirir. Enjeksiyon kalıplama, kalıp tasarımı, çelik kesimi ve deneme üretimleri gerektirir. Bu, tam üretime geçmeden önce birkaç hafta sürebilir. Sac metal imalatı ise bu ikisinin arasında yer alır. Lazer kesim ve CNC bükme, kurulum için zaman alır, ancak daha sonra hızlı bir şekilde çalışır. Bir lansman planlayan OEM'ler bu zaman çizelgelerini göz önünde bulundurmalıdır. Sıkı bir zaman çizelgesine sahip hızlı bir PCR makinesi projesi, 3D baskı prototipleriyle başlayabilir. Daha sonra tasarım kararlı hale geldiğinde enjeksiyon kalıplamaya geçilebilir. Bu aşamalı yaklaşım, hızı uzun vadeli maliyetle dengeler.
Hassasiyet, Toleranslar ve Yüzey İşlemesi
CNC ve Enjeksiyon Kalıplama Yöntemleriyle Dar Toleranslara Ulaşmanın Karşılaştırılması
CNC işleme, dört işlem arasında en hassas boyut kontrolünü sağlar. Kesici takımlar, tekrarlanabilir hassasiyetle malzeme çıkarır. Alet çerçeveleri ve montaj plakaları tam pozisyonlarını korur. Bu hassasiyet, optik parçaları veya ısıtma elemanlarını hizalayan PCR makineleri için önemlidir. Enjeksiyon kalıplama da, kalıp denendikten sonra sıkı toleranslar sağlar. Kalıp boşluğunu çok iyi kopyalar. Uzun üretim süreçlerinde parça-parça varyasyonu küçük kalır. Kalıp büzülmesi bunu zorlaştırır. Her malzeme soğurken farklı şekilde büzülür. Kalıp tasarımcıları bunu hesaba katmalıdır. CNC işleme, büzülme sorunlarını ortadan kaldırır. Kesme, katı bir bloktan malzeme çıkarır, bu nedenle boyutlar CAD modeline sadık kalır. Kritik hizalama için CNC genellikle kazanır. Tutarlı şekle sahip yüksek hacimli parçalar için, enjeksiyon kalıplama daha düşük maliyetle benzer hassasiyet sağlar.
3D Baskılı Parçalar İçin Son İşlem Gereksinimleri
3D yazıcıda üretilen parçalar, temiz oda ortamında kullanılmadan önce ek işlem gerektirir. Katman çizgileri her yüzeyde küçük çıkıntılar bırakır. Bu çıkıntılar kiri hapseder ve temizlenmesi zordur. Zımparalama yüzeyi düzleştirir ancak zaman alır. Sızdırmazlık malzemesi delikleri doldurur. Bazı malzemeler için buharla düzleştirme de bir seçenektir. Her adım işçilik ve maliyet ekler. Son yüzey, işlenmiş veya kalıplanmış parçalar kadar iyi olmasa da neredeyse aynı kalitededir. Prototip üretiminde bu denge sorunsuz çalışır. Üretim kabinlerinde ise ek adımlar, 3D baskının maliyet avantajını azaltır. Tasarım ekipleri, bütçelerine ve zaman çizelgelerine son işlemeyi de dahil etmelidir. Çok fazla son işlem gerektiren baskılı bir parça, işlenmiş bir parçadan daha pahalıya mal olabilir.
Malzeme Uyumluluğu ve Mevzuat Uyumluluğu
ISO 13485 standardına uygun malzemeleri en iyi destekleyen işlemler hangileridir?
ISO 13485 sertifikasyonu, belgelenmiş malzeme takibi gerektirir. Her reçine veya metal partisi, tedarikçiden nihai parçaya kadar takip edilmelidir. CNC işleme ve enjeksiyon kalıplama bunu iyi bir şekilde halleder. Malzeme tedarikçileri, her parti için analiz sertifikaları verir. Sac metal imalatı, alüminyum ve paslanmaz çelik için benzer bir takip imkanı sunar. 3D baskının daha fazla zorluğu vardır. Reçine formülleri, tedarikçiler ve partiler arasında değişir. Belgeleme standartları, eklemeli imalat sektöründe büyük ölçüde farklılık gösterir. Bazı filament ve reçine üreticileri artık tam takip imkanı sunan tıbbi sınıf malzemeler sunmaktadır. Ancak bu seçenekler, geleneksel yöntemlere kıyasla hala sınırlıdır. Laboratuvarlar ve teşhis ekipmanı üreticileri, bir işlem seçmeden önce malzeme belgelerini kontrol etmelidir. PCR ekipmanı muhafazası, içindeki cihazla aynı kalite standartlarını karşılamalıdır.
Tıbbi Kullanım İçin Son Muhafazanın Onaylanması
Son sertifikasyon, doğru malzemeyi seçmekten daha fazlasını gerektirir. Tüm muhafaza, güvenlik ve performans testlerinden geçmelidir. IEC 61010-2-101, IVD ekipmanları için elektriksel, mekanik ve termal güvenlik gereksinimlerini kapsar. ISO 10993'e göre biyolojik uyumluluk testi, numunelerle temas eden her yüzey için geçerlidir. Sterilizasyon doğrulaması, muhafazanın yaygın temizleme yöntemlerinden sağ çıktığını kontrol eder. Her üretim süreci sertifikasyonu farklı şekilde etkiler. Enjeksiyon kalıplama, tahmin edilebilir şekilde test edilen tutarlı parçalar üretir. CNC işleme, metal parçalar için aynı tutarlılığı sunar. 3D baskılı parçalar ek doğrulama gerektirir. Katman yapışması ve yüzey gözenekliliği, üretim aşamaları arasında değişir. Bu, sertifikasyonu zorlaştırır. Sac metal imalatı, güçlü ve tekrarlanabilir sonuçlar verir. Süreç seçimi, sertifikasyonun ne kadar sorunsuz ilerleyeceğini doğrudan etkiler. Tıbbi cihaz üretiminde deneyimli bir ortak, bu konuda size rehberlik edebilir. Uzmanlıkları, başarısız testler ve maliyetli yeniden tasarımlar riskini azaltır.
Karşılaştırma, tek bir en iyi yöntemin olmadığını gösteriyor. Her işlem farklı bir ihtiyaca hizmet ediyor. Prototipleme, 3D baskı ve CNC işleme ile en iyi sonucu veriyor. Yüksek hacimli üretim için enjeksiyon kalıplama gerekiyor. Yapısal ihtiyaçlar sac metali işaret ediyor. Birçok üretici en iyi sonucu elde etmek için süreçleri birleştiriyor. CNC ile işlenmiş hassas parçalar sac metal bir muhafazanın içine sığar. Enjeksiyon kalıplama yöntemiyle üretilen kapaklar, montajı korur. Bu hibrit yaklaşım, maliyetleri kontrol altında tutarken PCR makinelerinin doğruluğunu artırıyor. Tanı sonuçlarının hassasiyeti, istikrarlı cihaz performansına bağlıdır. Bu performans, doğru muhafaza ile başlar. Laboratuvarlardaki verimlilik, güvenilir bir şekilde çalışan makinelere bağlıdır. Verimlilik kazanımları, doğru üretim yolunu seçmekten gelir. Malzemeden işleme kadar her karar, nihai ürünü şekillendirir. Bu denge noktalarını anlayan OEM'ler, PCR ekipmanları için daha iyi seçimler yaparlar.
Karar Alma Çerçevesi
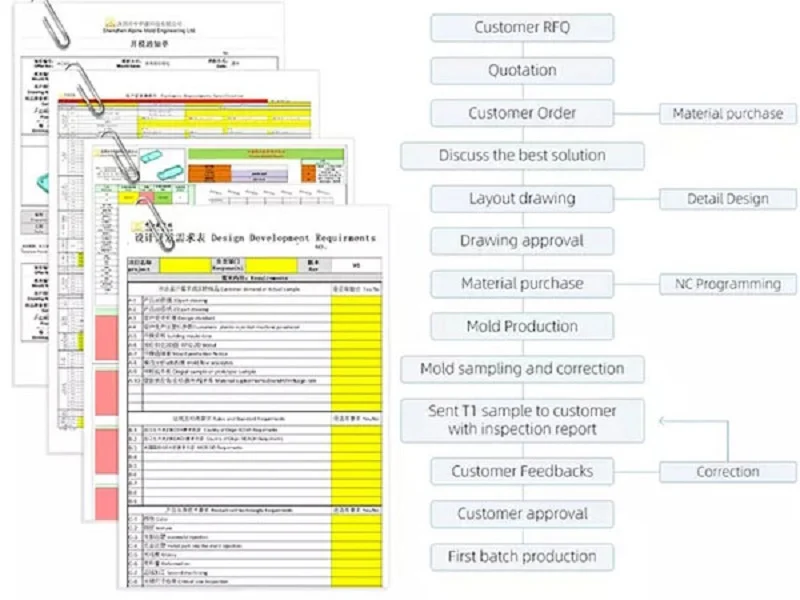
PCR ekipmanı muhafazası için doğru üretim yolunu seçmek, net bir çerçeve izlemeyi gerektirir. Doğru ekipman seçimi, özel projenize bağlıdır. Bu üç adım, teknik gereksinimleri somut bir karara dönüştürür. Hacim, hassasiyet ve bütçeyi kapsarlar. Her adım seçenekleri daraltır. Sonuç, net bir ilerleme yoludur.
Adım 1: Üretim Hacminizi Belirleyin
Düşük, Orta ve Yüksek Hacim Eşiklerinin Belirlenmesi
İlk adım basit bir soruyu yanıtlıyor: Kaç adet üniteye ihtiyacınız var? Düşük hacim, prototipler ve küçük seriler için uygundur; bu aralıkta 3D baskı ve CNC işleme yöntemleri kullanılır. Büyük bir ön yatırım gerektirmezler. Orta hacim, sac metal imalatı ve gelişmiş CNC için uygundur. Yüksek hacim ise enjeksiyon kalıplamanın en iyi seçenek olduğu yerdir. Kalıp maliyeti başlangıçta yüksektir. Ancak parça başına fiyat çok düşer. Bu, yüksek verimli laboratuvarlarda kullanılan PCR makineleri için önemlidir. Üretim hattınızın verimliliği, test talebiyle eşleşmelidir. Merkezi bir teşhis laboratuvarı için bir PCR sistemi yüksek hacim gerektirir. Bir araştırma prototipi düşük hacim gerektirir. Bu adım tek başına herhangi bir PCR projesi için birçok seçeneği ortadan kaldırır. Hacim eşiği sabit değildir. Parça karmaşıklığına bağlı olarak değişir. Önemli olan başabaş noktasını hesaplamaktır. Bu, kalıp maliyetinin daha düşük parça başına maliyetle karşılandığı noktadır.
Adım 2: Hassasiyet ve Karmaşıklık İhtiyaçlarını Değerlendirin
Geometri ve Tolerans Gereksinimlerini Bir Prosesle Eşleştirme
İkinci adımda parçanın kendisine bakılır. Hangi şekle ihtiyaç duyuyor? Ne kadar hassas olmalı? PCR ekipmanı için hassasiyet olmazsa olmazdır. Termal döngünün doğruluğu parça uyumuna bağlıdır. Tanı testinin hassasiyeti, istikrarlı hizalamaya bağlıdır. CNC işleme en dar toleransları sağlar. Kritik montaj noktaları için en iyi PCR makinesi seçeneğidir. 3D baskı karmaşık iç şekilleri işler. Soğutma kanalları ve özel braketler kolayca basılabilir. Ancak yüzey kalitesi pürüzlüdür. Son işlem zaman ve maliyet ekler. Enjeksiyon kalıplama pürüzsüz, tekrarlanabilir bir yüzey sağlar. Üretimdeki en iyi PCR makinesi gövdeleri için idealdir. Sac metal, mukavemet ve elektromanyetik koruma sağlar. Geometriyi işleme uygun hale getirmek için bu PCR makinesi satın alma kılavuzu adımını kullanın. Dar toleranslara sahip karmaşık bir şekil önce CNC, ardından kalıplama gerektirebilir. Basit bir kutu için sac metal yeterlidir. Laboratuvar ekipmanı seçim sürecinde bu faktörler dikkate alınmalıdır. En iyi PCR makinesini seçme kararı gövde ile başlar. Burada bir uyumsuzluk gecikmelere ve yüksek maliyetlere yol açar. Geometri, işlem seçimini yönlendirir. Tolerans seviyesi maliyeti belirler. CNC işleme ve hassas kalıplama ile dar toleranslar elde edilebilirken, 3D baskı karmaşık geometriler için daha düşük doğruluk sunar. Bu adım, CAD modelinin dikkatli bir şekilde incelenmesini gerektirir.
3. Adım: Bütçe ve Zaman Çizelgesini Göz Önünde Bulundurun
Kalıp Maliyetlerini Parça Başına Fiyat ve Pazara Sunma Süresiyle Dengelemek
Üçüncü adım, para ve zaman dengesini kurmaktır. Bütçe sadece parça maliyetiyle ilgili değildir; toplam proje maliyetini kapsar. Kalıplama, en büyük başlangıç gideridir. Enjeksiyon kalıpları on binlerce dolara mal olur. CNC işleme, fikstür gerektirir ancak uzun teslim süreli kalıp gerektirmez. 3D baskının kalıplama maliyeti sıfırdır. Parça başına fiyat ise farklı bir hikaye anlatır. Yüksek hacimli üretimde enjeksiyon kalıplama en ucuzudur. Düşük hacimli üretimde ise 3D baskı veya CNC daha ucuzdur. Zaman çizelgesi de seçimi etkiler. Hızlı bir zaman çizelgesine sahip bir PCR projesi, enjeksiyon kalıplamayı atlayabilir. Kalıbın yapımı haftalar sürer. CNC ve 3D baskı hemen başlar. Bu hız, ürününüzü pazara daha hızlı ulaştırır. Teşhis şirketleri genellikle sıkı teslim süreleriyle karşı karşıyadır. Teşhis laboratuvarlarının ekipmana hemen ihtiyacı vardır. Hibrit bir yaklaşım iyi sonuç verir. İlk parti için CNC kullanın. Ardından bir sonraki parti için enjeksiyon kalıplamaya geçin. Bu, hız ve uzun vadeli maliyet arasında bir denge sağlar. Bir ortak, bu dengeleri hesaplamanıza yardımcı olabilir. Ekipleri, tüm süreci sizin için değerlendirir. Kalıp maliyetine, parça başına fiyata ve teslim süresine bakarlar. Size net bir öneri sunarlar. Bu, yanlış karar verme riskini azaltır.
Bu üç adım, herhangi bir kasa projesi için tekrarlanabilir bir süreç oluşturur. İlk olarak, hacmi tanımlayın. İkinci olarak, hassasiyeti değerlendirin. Üçüncü olarak, bütçe ve zaman çizelgesini dengeleyin. Sonuç, net bir üretim yoludur. Sonraki bölümler, bu seçimlerin uygulamadaki gerçek örneklerini göstermektedir.
PCR Ekipman Muhafazası Üretiminde Vaka Çalışmaları
CNC İşleme Yöntemi Kullanılarak Düşük Hacimli Araştırma Prototipi
Tekrarlayan Tasarım Değişiklikleri ve Hızlı Dönüşüm
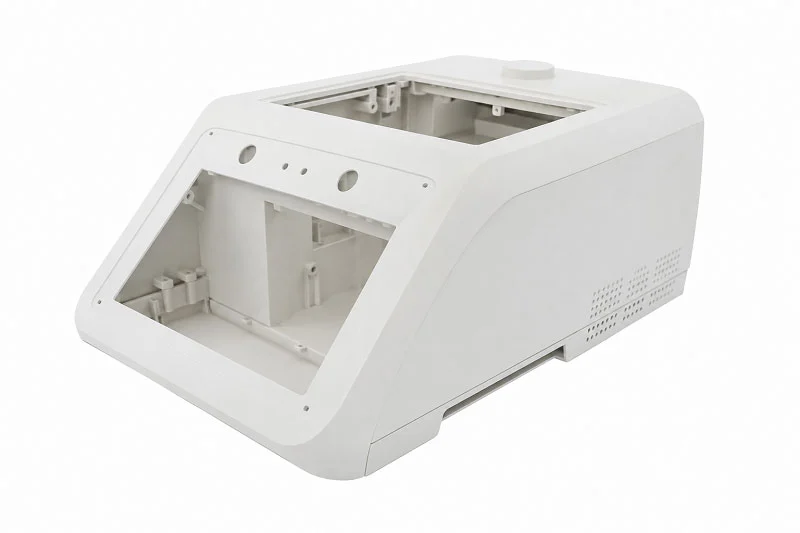
Bir üniversite genomik laboratuvarı, yeni bir PCR prototipi için özel bir muhafazaya ihtiyaç duyuyordu. Ekip, doğrulama çalışmaları için yalnızca az sayıda ünite üretmeyi planlıyordu. Bu hacimde enjeksiyon kalıplama mantıklı değildi. Sadece kalıbın maliyeti bile tüm proje bütçesinden daha fazla olacaktı.
CNC işleme doğru yolu gösterdi. Üretici, kesme yollarını doğrudan CAD modelinden programladı. Takım yatırımı gerektirmemesi, tasarımın serbestçe değiştirilebileceği anlamına geliyordu. İlk versiyonda ısıtma bloğu çevresinde boşluk sorunları görüldü. Ekip modeli güncelledi ve birkaç gün içinde yeni parçalar elde etti. Bu hızlı geri dönüş kritik önem taşıdı. Her tasarım değişikliği, termal yönetimi ve bileşenlere erişimi iyileştirdi.
İşlenmiş alüminyum gövde aynı zamanda doğal ısı dağılımı da sağladı. Laboratuvar, ek soğutma donanımı eklemekten kaçındı. Yüzey kalitesi, ek adımlara gerek kalmadan temiz oda gereksinimlerini karşıladı. Proje, konsept aşamasından çalışan bir cihaza haftalar içinde, aylarca sürmeden geçti. Üretim hacimlerinin belirsiz olduğu araştırma ortamlarında, CNC işleme, diğer süreçlerin sağlayamayacağı bir esneklik sunar.
Teşhis Amaçlı Kullanılan PCR Cihazları İçin Muhafazalar
Yüksek Hacimli Enjeksiyon Kalıplama ile Tutarlı Kalite
Bir tanı şirketi, klinik laboratuvarlar için ticari bir PCR sistemi piyasaya sürmeye hazırlanıyordu. Piyasa talebinin her yıl on binlerce ünite olacağı öngörülüyordu. Üretim hacmi, ölçeklenebilirlik ve tekrarlanabilirlik için tasarlanmış bir üretim sürecini gerektiriyordu.
Enjeksiyon kalıplama açık ara en iyi seçenek olarak ortaya çıktı. Sektör kaynakları, özellikle PCR makineleri için muhafazaları örnek göstererek, "Teşhis Cihazı Muhafazaları"nı yaygın bir uygulama olarak listeliyor. Hassas mikro enjeksiyon kalıplama, teşhis ve genomik pazarlarına doğrudan hizmet veriyor. Bu işlem, her üretim partisinde aynı parçaları üretiyor. Bu tutarlılık, mevzuata uyum ve kalite güvencesi açısından önemlidir.
İlk kalıp yatırımı önemliydi. Üretim başladıktan sonra parça başına maliyet önemli ölçüde düştü. Her bir muhafaza, kirlenmeye karşı dayanıklı, pürüzsüz ve gözeneksiz yüzeylerle üretildi. Kalıplanmış parçalar, tam malzeme izlenebilirliği ile ISO 13485 dokümantasyon gereksinimlerini karşıladı. Şirket, her bir ünitenin onaylanmış tasarımla eşleştiğini bilerek üretimi güvenle artırdı. İstikrarlı tasarımlara sahip yerleşik ürünler için enjeksiyon kalıplama, yüksek hacimde en düşük toplam maliyeti sağlar.
3D Baskı Yöntemiyle Karmaşık Geometriye Sahip Kapsüller
Geleneksel Üretimde Tasarım Sınırlamalarının Üstesinden Gelmek
Taşınabilir bir PCR cihazı geliştiren bir girişim şirketi, benzersiz bir zorlukla karşı karşıya kaldı. Cihazın gövdesi, optik algılama modülünün etrafında kavisli yollar izleyen dahili soğutma kanalları gerektiriyordu. Geleneksel işleme yöntemleriyle bu kanallar oluşturulamıyordu. Enjeksiyon kalıplama ise karmaşık yan hareketler ve çoklu kaydırma işlemleri gerektirecek ve kalıp maliyetlerini ulaşılmaz seviyelere çıkaracaktı.
3D baskı, geometri sorununu çözdü. Tasarım ekibi, uyumlu soğutma kanallarını doğrudan muhafaza duvarlarına yerleştirdi. Bu kanallar, iç bileşenlerin tam hatlarını takip etti. Baskı ile üretilen parça, birden fazla ayrı işlenmiş parçayı tek bir bileşen halinde birleştirdi. Montaj süresi önemli ölçüde azaldı.
Prototip ilk testlerde iyi performans gösterdi. Yüzey pürüzlülüğü, temiz oda standartlarını karşılamak için sonradan işleme gerektirdi. Ekip, buharla düzleştirme uyguladı ve dış yüzeyleri yalıttı. Son muhafaza, floresan algılama için gereken hassasiyet şartlarını karşıladı. Bu yaklaşım, tasarım karmaşıklığının parça başına maliyetten daha önemli olduğu düşük hacimli üretim süreçleri için ideal olduğunu kanıtladı. Girişim, konseptini doğruladı ve daha sonra hacimler kalıp yatırımını haklı çıkardığında enjeksiyon kalıplama yöntemine geçti.
Bu vaka çalışmaları, üretim süreçleri arasındaki pratik ödünleşmeleri göstermektedir. Kararı hacim belirler. Karmaşıklık seçenekleri şekillendirir. Bütçe ve zaman çizelgesi sınırları belirler. Bir üretim ortağı, dört sürecin tamamında deneyim sunar. Mühendislik ekibi, OEM'lerin bu seçimlerde güvenle yol almalarına yardımcı olur.
PCR ekipmanınız için muhafaza projesi konusunda NOBLE ile ortaklık kurun.

NOBLE, tıbbi cihazlar için metal ve plastik malzemelerle çalışan lider bir üreticidir. Şirket, müşterilerinin prototiplerini ve tam üretim süreçlerini kolaylıkla tamamlamalarına yardımcı olur. Mühendislik ekipleri her aşamada uzman tavsiyesi alır. NOBLE, teknik beceriyi hızlı hizmetle birleştirir. Bu ekip yaklaşımı riski azaltır ve ürünlerin pazara daha hızlı ulaşmasını sağlar.
Tasarım aşamasından montaja kadar eksiksiz hizmet yetenekleri.
Hem metal hem de plastik imalatında uzmanlık.
NOBLE, birçok üretim alanında derin bir bilgi birikimine sahiptir. Ekibimiz alüminyum, paslanmaz çelik ve güçlü plastiklerle çalışmaktadır. Bu çift yönlü beceri, PCR ekipman muhafaza projeleri için önemlidir. Bir ortak, hassas braketler kesebilir, plastik kapaklar kalıplayabilir ve sac metal çerçeveler üretebilir. Şirket, zorlu şekilleri güvenle ele almaktadır. Malzeme bilgisi, tıbbi muhafazalar için uygun bir dizi termoplastik ve metali kapsamaktadır. Bu geniş beceri yelpazesi, tedarikçiler arasında gereksiz aktarımların olmaması anlamına gelir.
İşleme, Kalıplama ve Son İşlemler İçin Tek Kaynak
Anahtar teslim üretim, tüm tedarik zincirini kolaylaştırır. NOBLE, parça tedariği, mekanik işler, montaj, test ve paketleme işlemlerini üstlenir. Müşteriler, birçok tedarikçiyle uğraşmaktan kurtulur. NOBLE şunları sunar:
- CNC'de işleme hassas alet çerçeveleri ve montaj plakaları için
- Enjeksiyon kalıplama istikrarlı kalitede büyük çaplı konut üretimleri için
- Sac metal imalatı elektromanyetik girişimi engelleyen güçlü muhafazalar için
- 3D baskı hızlı prototipler ve karmaşık iç şekiller için
- Yüzey bitirme toz boyama, kum püskürtme ve fırçalama gibi
Bu tek elden çözüm yaklaşımı, teslim sürelerini kısaltır ve iletişimdeki boşlukları ortadan kaldırır. Kalite kontrolü, ham maddeden nihai ürüne kadar sürekli olarak sağlanır.
Tıbbi Cihaz Sektörü için Sertifikalı Kalite
Kalite Yönetim Sistemi Belgelendirmesi
Sertifikasyon, kaliteye gerçek bir bağlılığı gösterir. NOBLE, titiz süreç kontrolünü sağlayan kalite yönetim sistemleri sertifikalarına sahiptir. Bu sertifikalar, izleme, risk kontrolü, süreç kontrolleri ve kayıt tutma için yazılı sistemler gerektirir. Teşhis laboratuvarları ve OEM'ler, her bir muhafazanın belirlenen standartları karşıladığını bilerek kendilerini güvende hissederler. Kalite sistemi, FDA ve diğer düzenleyici onayları destekler.
Titiz Kalite Kontrolü ve İzlenebilirlik
Her malzeme partisi, tedarikçiden nihai parçaya kadar takip edilir. Her reçine veya metal partisi bir analiz sertifikasıyla birlikte gelir. Bu takip, klinik ortamlarda kullanılan PCR makineleri için hayati önem taşır. Şirket, uygunsuz üniteleri tespit etmek için sıkı kalite sistemleri yürütmektedir. Proses kontrolleri, tüm üretim süreçlerinde tekrarlanabilir sonuçlar sağlar. Bu evraklar, nihai tıbbi cihazın sertifikalandırılmasını kolaylaştırır.
PCR Ekipman Muhafaza Projenize Nasıl Başlayabilirsiniz?
Üretim için Tasarım (DFM) İnceleme Süreci
Süreç, Üretim için Tasarım incelemesiyle başlar. NOBLE mühendisleri, olası sorunlar için CAD modelinizi inceler. Eğim açılarını, duvar kalınlığını, giriş noktası yerleşimini ve tolerans sınırlarını kontrol ederler. Bu inceleme, kalıplama için para harcamadan önce sorunları tespit eder. Ekibimiz, malzeme seçimi ve proses seçimi konusunda faydalı geri bildirimler sunar. Müşteriler, hacim ve bütçeye dayalı net tavsiyeler alırlar. Bu erken aşamadaki ekip çalışması, daha sonra maliyetli düzeltmeleri önler.
Proje Danışmanlığı İçin Mühendislik Ekibiyle İletişime Geçme
Bir projeye başlamak tek bir basit adımla mümkün. Tasarım dosyalarınız ve ihtiyaçlarınızla NOBLE mühendislik ekibiyle iletişime geçin. Ekibimiz size detaylı bir fiyat teklifi ve üretim planı gönderir. Durumunuza en uygun süreci seçerler. İster tek bir prototip, ister seri üretim olsun, NOBLE size çözüm sunar. Sertifikalar, kapsamlı hizmet becerileri ve mühendislik uzmanlığı, onu PCR ekipman muhafazası üretiminde güvenilir bir ortak haline getiriyor. Dünyanın dört bir yanındaki laboratuvarlar ve tanı şirketleri, güvenilir ve uyumlu muhafazalar için bu ekibe güveniyor.
PCR ekipmanı muhafazası için doğru üretim sürecini seçmek, hacim, hassasiyet, malzeme, kontaminasyon kontrolü ve düzenleyici gereksinimlere bağlıdır. Her projeye uygun tek bir yöntem yoktur. Laboratuvarların kullandığı malzemeleri inceleyerek başlayın. Korunması gerekenleri tanımlayın: numune, kullanıcı veya her ikisi. İş akışını ve oda düzenini haritalandırın. Bakım ve sertifikasyon ihtiyaçlarını erken aşamada doğrulayın. Uygulama uygunluğu netleştikten sonra fiyat tekliflerini karşılaştırın. Bu yapılandırılmış yaklaşım riski azaltır. Deneyimli bir üretim ortağı, tüm süreçlerde uzmanlık sunar. Üretim için tasarım incelemesi, kalıp üretimine başlamadan önce sorunları tespit eder. Ekibimiz, ihtiyaçlarınıza en uygun PCR makine muhafazasına yönlendirir. PCR ekipmanı muhafazası projenizi görüşmek ve doğru süreci seçme konusunda uzman rehberliği almak için bugün bir üretim ortağıyla iletişime geçin.
SSS
PCR ekipmanı muhafazası için en iyi üretim süreci hangisidir?
Her projeye uygun tek bir işlem yoktur. Kararı üretim hacmi belirler. Düşük hacimli üretimler için CNC işleme veya 3D baskı uygundur. Yüksek hacimli üretim ise enjeksiyon kalıplama gerektirir. Sac metal imalatı, yapısal çerçeveler için iyi sonuç verir. Her yöntem, belirli ihtiyaçlar için farklı avantajlar sunar.
CNC işleme ve enjeksiyon kalıplama arasında nasıl seçim yapabilirim?
CNC işleme, birkaç yüz adetten az düşük hacimli üretimler için en uygunudur. Kalıp yatırımı gerektirmez. Enjeksiyon kalıplama ise pahalı kalıplar gerektirir ancak seri üretimde parça başına çok düşük maliyetler sunar. Seçim yapmadan önce toplam proje bütçenizi ve zaman çizelgenizi göz önünde bulundurun.
PCR ekipman muhafazaları için en iyi malzemeler hangileridir?
ABS/PC karışımları ısıya dayanıklıdır ve yaygın temizlik maddelerine karşı dirençlidir. Polikarbonat darbe dayanımı sunar ancak dikkatli kalıplama gerektirir. PEEK sert kimyasallara karşı dirençlidir. Alüminyum ısıyı etkili bir şekilde dağıtır. Paslanmaz çelik, sık sterilizasyon için dayanıklılık sağlar. Malzeme seçimi, özel termal ve kimyasal gereksinimlerinize bağlıdır.
PCR ekipmanımın muhafazasının ISO 13485 standartlarına uygun olduğundan nasıl emin olabilirim?
Sertifikalı bir üreticiyle çalışın. ISO 13485 standardı, tedarikçiden nihai ürüne kadar malzeme takibinin belgelenmesini gerektirir. İş ortağınız her malzeme partisi için analiz sertifikaları sağlamalıdır. Kalite yönetim sistemleri ve izlenebilirlik prosedürleri oturmuş bir tedarikçi seçin.
Bir prototip muhafaza için tipik teslim süresi ne kadardır?
3D baskı, son tasarım onayından sonra birkaç gün içinde parçaları teslim eder. CNC işleme, programlama ve kurulum nedeniyle biraz daha uzun sürer. Her ikisi de enjeksiyon kalıplama için gereken haftalar süren süreci ortadan kaldırır. Prototip süreleri, parçanın karmaşıklığına ve yüzey kalitesi gereksinimlerine bağlıdır.
Farklı üretim süreçlerini birleştirebilir miyim?
Evet. Birçok üretici hibrit yaklaşımlar kullanıyor. CNC işlenmiş hassas parçalar sac metal gövdelerin içine yerleştiriliyor. Enjeksiyon kalıplama yöntemiyle üretilen kapaklar ise montajı koruyor. Bu strateji maliyet, kalite ve performans arasında denge sağlıyor. Yetenekli bir üretim ortağı, projeniz için en iyi kombinasyonu önerebilir.
Kontaminasyon kontrolü, PCR ekipmanı muhafaza tasarımını nasıl etkiler?
PCR ekipmanları pürüzsüz, gözeneksiz yüzeyler gerektirir. Bu yüzeyler kirlenmeye karşı dirençlidir ve kolayca temizlenir. Kusursuz iç tasarımlar, parçacıkların birikebileceği hiçbir nokta bırakmaz. HEPA filtreleme ve UV sterilizasyon özellikleri, uygun şekilde muhafazaya entegre edilmelidir. Tasarım seçimleri, klinik laboratuvarlarda tanı doğruluğunu doğrudan etkiler.
Üretim ortağı seçerken hangi sertifikalara dikkat etmeliyim?
Kalite yönetim sistemi sertifikalarına ve IEC 61010-2-101 gibi geçerli güvenlik standartlarına uygun üreticiler arayın. Bu standartlar kalite yönetimi ve tıbbi cihaz güvenliğini kapsar. Sertifikalı bir ortak, nihai ürününüz için düzenleyici onay sürecinin sorunsuz ilerlemesini sağlar.







