
Doktorların teşhis koymasına yardımcı olan yapay zeka araçları, hasta bakımını benzeri görülmemiş bir hızla dönüştürüyor. Şunu düşünün: Tıbbi teşhiste yapay zeka için küresel pazar 2021'de 748 milyon dolara ulaştı ve uzmanlar 2026'ya kadar yıllık bileşik büyüme oranının %39.8 olacağını öngörüyor.
- 2021 yılında küresel pazar değeri: 748 milyon dolar
- 2021-2026 arası bileşik yıllık büyüme oranı (CAGR): %39.8
Bu hızlı büyüme, kritik bir soruyu gündeme getiriyor: Hassas bilgi işlem bileşenlerini korurken aynı zamanda katı düzenleyici standartları karşılayan bir tıbbi yapay zeka cihazı muhafazası nasıl tasarlanır? Bu kılavuz, mühendisleri ve karar vericileri tam olarak bu zorluğun üstesinden gelmeleri konusunda yönlendiriyor. Tıbbi yapay zeka cihazı muhafazalarını diğerlerinden ayıran özellikleri, hangi malzemelerin tekrarlanan temizlik ve sterilizasyona dayanabileceğini ve üretim tercihlerinizin hem zaman çizelgesini hem de bütçeyi nasıl etkilediğini öğreneceksiniz. Gereksiz ayrıntılar yok—sadece bir sonraki projeniz için uygulanabilir bilgiler.
Temel Gereksinimler Tıbbi Yapay Zeka Cihazı Muhafazası
Teşhis araçlarının içindeki yapay zeka işlemcileri, eski tıbbi elektronik cihazlara göre çok daha fazla ısı üretir. Bu çipler, büyük miktarda veriyi hızlı bir şekilde işler ve bu da kontrol etmeniz gereken bir ısı üretir. Muhafaza tasarımınız, ısıyı hassas parçalardan verimli bir şekilde uzaklaştırmalıdır. Aksi takdirde, daha yavaş performans, daha kısa parça ömrü veya kritik işlemler sırasında arızalarla karşılaşabilirsiniz.
Yapay Zeka Bileşenleri için Termal ve EMI Koruması
İşlemciler için Isı Dağıtımı
Isı yönetimi, doğru malzemeyi seçmekle başlar. Isı iletken plastikler ve alüminyum, ısıyı gövde yüzeyine iyi bir şekilde yayar. Tasarımınıza ısı emiciler, ısı boruları veya soğutma fanları da ekleyebilirsiniz. Her seçeneğin avantajları ve dezavantajları vardır. Fanlar gürültü yapar ve kırılabilecek hareketli parçalara sahiptir. Pasif seçenekler daha basittir ancak dikkatli hava akışı planlaması gerektirir. Gövde şekliniz de önemlidir. Havalandırma yuvaları, kanat desenleri ve iç bölmeler, ısının gövdeden ne kadar iyi çıktığını etkiler.
Elektromanyetik Girişime Karşı Koruma
Yapay zekâ bileşenleri elektromanyetik radyasyon yayar ve ayrıca dış müdahalelerden de zarar görebilirler. Hastane odasındaki diğer ekipmanlar hassas yapay zekâ işlemlerini bozabilir. İki ana koruma seçeneğiniz var. Plastik gövdelere iletken kaplamalar hafif bir çözüm sunar. Metal muhafazalar ise ek adımlar gerektirmeden paraziti doğal olarak engeller. En iyi seçim, ağırlık hedeflerinize, maliyet sınırlarınıza ve tasarım ihtiyaçlarınıza bağlıdır. Unutmayın ki, dikişler, açıklıklar ve bağlantı noktaları parazitin içeri sızmasına izin verebilir. Tasarımınız bu zayıf noktaları ele almalıdır.
Anten Performansı Hususları
Birçok tıbbi yapay zeka cihazı kablosuz iletişim kullanır. Bu durum, koruma ve anten işlevi arasında bir çelişki yaratır. İç parçaları korumak için yeterli korumaya ihtiyaç duyulurken, radyo sinyallerinin de iyi bir şekilde iletilmesi gerekir. Anten pencerelerini akıllıca yerleştirmek veya belirli muhafaza alanlarında özel malzemeler kullanmak bu sorunu çözebilir. Bunu tasarım sürecinizin başlarında planlayın. Üretim başladıktan sonra anten düzeltmeleri eklemek hem zaman hem de para kaybına yol açar.
Biyouyumluluk ve Güvenlik Standartları
ISO 10993 Uyumluluğu
Hasta dokusuna temas eden her türlü malzeme biyolojik testlerden geçmelidir. ISO 10993, bu inceleme için test kurallarını belirler. Testler, hücre hasarı, alerjik reaksiyonlar, tahriş ve diğer biyolojik riskleri kontrol eder. Seçtiğiniz malzemelerin bu kurallara uygun olduğunu kanıtlayan belgelere ihtiyacı vardır. Bu belgeler, düzenleyici başvurunuzun bir parçası haline gelir.
Cilt Teması vs. İmplant Edilebilir Cihazlar
Yüzeyle temas eden cihazlar, implante edilebilir cihazlardan farklı kurallara tabidir. Cilde oturan giyilebilir bir teşhis cihazı, vücut içine yerleştirilen bir cihaza göre daha az teste ihtiyaç duyar. Cihaz türünüzü erken aşamada belirleyin. Bu bilgi, malzeme seçimlerinizi ve test bütçenizi yönlendirecektir.
Malzeme Toksisite Testi
Dolaylı temas bile önemlidir. Hastalar kullanım sırasında cihaza dokunabilir. Temizlik personeli her gün cihazla temas eder. Malzemeleriniz normal kullanımda zararlı maddeler salmamalıdır. Tıbbi sınıf plastikler ve metaller genellikle tedarikçilerden güvenlik verileriyle birlikte gelir. Bu belgelerin sizin özel kullanım durumunuzu kapsadığından emin olun.
Sterilizasyon ve Çevresel Dayanıklılık
Otoklav ve Kimyasal Sterilizasyon
Hastaneler, ekipmanları güçlü yöntemlerle temizler. Otoklav sterilizasyonu, yüksek sıcaklıklarda yüksek basınçlı buhar kullanır. Kimyasal temizlik, zamanla plastikleri bozabilecek sert maddeler içerir. Malzemeleriniz, çatlamadan, renk değiştirmeden veya mukavemetini kaybetmeden tekrarlanan döngülere dayanmalıdır. Bu dayanıklılık ihtiyacı, malzeme seçiminizi doğrudan etkiler.
Nem ve Giriş Koruması
Sıvılar cihazların içine sızar. Dökülmeler olur. Temizlik solüsyonları birleşim yerlerinden içeri girer. Muhafazanızın suya ve toza karşı uygun koruma derecelerine sahip olması gerekir. Contalar, sızdırmaz birleşim yerleri ve dikkatli port tasarımı, sıvıların iç elektronik aksamdan uzak tutulmasını sağlar. Tıbbi yapay zeka cihazınızın muhafazasını gerçekçi koşullar altında tamamen test edin.
Temizlik Maddelerine Karşı Kimyasal Direnç
Farklı tesisler farklı dezenfektanlar kullanır. Çamaşır suyu çözeltileri, hidrojen peroksit ve alkollü mendiller, muhafaza malzemeleriyle farklı tepkimeler verir. Seçtiğiniz malzemelerin müşterilerinizin kullanacağı belirli kimyasallara dayanıklı olduğundan emin olun. Aylarca süren rutin temizlikten sonra bozulan bir muhafaza, güvenlik riskleri ve yasal endişeler yaratır. İyi bir tıbbi yapay zeka cihazı muhafaza planı, tasarım sırasında bu çevresel stresleri hesaba katar. Tıbbi cihaz muhafazaları, dünya çapındaki hastane ve kliniklerde aynı zorlu koşullarla karşı karşıyadır.
Tıbbi Yapay Zeka Cihazı Muhafazası için Malzeme Seçim Kriterleri
Tıbbi yapay zeka cihazınızın muhafazası için doğru malzemeyi seçmek, daha sonraki tüm kararları etkiler. Seçtiğiniz malzeme, sterilizasyon uyumluluğunu, elektromanyetik girişim (EMI) koruma etkinliğini ve düzenleyici onay sürelerini etkiler. Tıbbi sınıf polimerler, paslanmaz çelik, titanyum alaşımları ve seramikler, her biri farklı avantaj ve dezavantajlar sunar. Bu dezavantajları erken anlamak, daha sonra maliyetli yeniden tasarımları önler.
Tıbbi Sınıf Termoplastikler
Termoplastikler, kolay şekillendirilebilmeleri ve metallere göre daha ucuz olmaları nedeniyle tıbbi yapay zeka cihazlarının gövdelerinde öne çıkmaktadır. Ayrıca daha hafiftirler; bu da klinisyenlerin odalar arasında taşıdığı taşınabilir teşhis araçları için önemlidir.
Darbelere karşı dayanıklılık için PC-ABS
PC-ABS, polikarbonatın dayanıklılığını ABS'nin kalıplama kolaylığıyla birleştirir. Bu karışım mükemmel darbe direnci sağlar ve bu da onu sert hastane zeminlerine düşebilecek el tipi cihazlar için güçlü bir seçenek haline getirir. Bununla birlikte, PC-ABS'nin alkol ve peroksit direncine sahip olması için belirli kalitelerde ve koruyucu kaplamalara ihtiyacı vardır. Uzun süreli çamaşır suyu maruziyeti, gövdenin kenarında gerilme çatlaması riskini taşır, bu nedenle temizleme protokolünüzün malzemenin sınırlarına uygun olduğundan emin olun.
Şeffaflık için polikarbonat
Polikarbonat, tasarımınızda gövdeye entegre edilmiş bir pencere veya lens gerektiğinde şeffaflık sunar. Ayrıca darbelere karşı da iyi dayanıklılık gösterir. PC-ABS gibi, standart polikarbonat türleri de sert kimyasal dezenfektanlara karşı zorlanabilir. Koruyucu kaplamalar veya özel tıbbi sınıflar bu sorunu çözer. Cihazınız hasta verilerini şeffaf bir panel aracılığıyla gösteriyorsa, polikarbonat yapısal sağlamlıktan ödün vermeden optik netlik sağlar.
Yüksek Sıcaklık Polimerleri (PEEK, PPSU)
Otoklav sterilizasyonuna tabi tutulan cihazlar, tekrarlanan buhar döngülerine dayanabilen malzemelere ihtiyaç duyar. Polysülfon (PSU) ve polieterimid (PEI) bu zorluğun üstesinden iyi gelir. PSU'nun cam geçiş sıcaklığı 190°C'dir (374°F) ve darbelere karşı dayanıklıdır. PEI, 217°C cam geçiş sıcaklığıyla 170°C'ye (338°F) kadar sürekli kullanım imkanı sunar. PEEK ve PPSU, steril alanlara yakın, zorlu yeniden kullanılabilir cerrahi ekipmanlar için benzer performans gösterir. Bu yüksek sıcaklık polimerleri daha pahalıdır, ancak her temizleme döngüsünden sonra özel işlem gerektirme ihtiyacını ortadan kaldırırlar.
Tıbbi Cihaz Muhafazaları için Metaller
Metaller, tıbbi yapay zeka cihazlarının gövdelerine doğal elektromanyetik girişim (EMI) koruması ve yapısal sağlamlık kazandırır. Ayrıca, çoğu plastikten daha iyi bir şekilde sert dezenfektanlara karşı dayanıklıdırlar.
Hafif Koruma İçin Alüminyum
6061 ve 5052 gibi alüminyum alaşımları, taşınabilir ultrason sistemlerinde, hasta monitörlerinde ve iç kasalarda sıklıkla kullanılır. Alüminyum doğal olarak elektriği iletir, bu da ek kaplamalara gerek kalmadan elektromanyetik girişimi engeller. Anodizasyon, korozyon direncini artırır ve dayanıklı bir yüzey sağlar. Alüminyum ayrıca ısıyı iyi iletir ve içindeki yapay zeka işlemcilerinin soğutulmasına yardımcı olur. Mukavemet-ağırlık oranı, onu hastane içinde hareket eden cihazlar için ideal kılar.
Dayanıklılık için Paslanmaz Çelik
Özellikle 316L kalite paslanmaz çelik, MR ve BT tarayıcıları gibi büyük teşhis cihazlarında üstün performans gösterir. Bu makinelerin sağlamlığa ve etkili elektromanyetik korumaya ihtiyacı vardır. Paslanmaz çelik, vücut sıvılarına ve sert dezenfektanlara karşı dayanıklıdır ve üstün temizlenebilirlik sunar. Ayrıca yapısal bileşenler için yüksek çekme dayanımı sağlar. Dezavantajı ise ağırlığıdır; paslanmaz çelik alüminyumdan daha ağırdır, bu nedenle taşınabilir cihazlardan ziyade sabit ekipmanlar için daha uygundur.
Üstün Uygulamalar için Titanyum Alaşımları
Ti-6Al-4V gibi titanyum alaşımları, tıbbi yapay zeka cihazı gövdelerinde nadiren kullanılır. Başlıca avantajları, uzun süreli implantasyon için biyolojik uyumluluktur; koruma veya yapısal muhafaza ihtiyaçları değildir. Titanyum çelikten daha güçlü ve daha hafif olsa da, maliyeti gövdelerde kullanımını nadiren haklı çıkarır. Titanyumu, biyolojik uyumluluğun tıbbi yapay zeka cihazı gövde performansından daha önemli olduğu ortopedik implantlar, diş parçaları ve stentler için saklayın.
Seramik ve Özel Malzemeler
Seramikler ve özel katkı maddeleri, tıbbi alet gövdelerinde belirli boşlukları doldurmaktadır.
Elektronik için Seramik Alt Tabakalar
Seramik alt tabakalar, ısı üreten elektronik bileşenleri destekleyen muhafazaların içinde yer alır. Isı enerjisini verimli bir şekilde dağıtırlar ve yüksek sıcaklıklara dayanıklıdırlar. Seramikler genellikle dış kabuğu oluşturmasa da, yapay zeka işlemcilerinin serin kalmasında kritik bir rol oynarlar.
Antimikrobiyal Polimer Katkı Maddeleri
Polimer reçinelerine antimikrobiyal maddeler eklemek, yüzeylerdeki bakteri üremesini azaltır. Bu özellik, hastaların sık sık dokunduğu cihazlar için faydalıdır. Katkı maddeleri, aşınan yüzey kaplamalarının aksine, malzemenin ömrü boyunca etki gösterir. Enfeksiyona duyarlı ortamlarda kullanılan cihazlar için antimikrobiyal polimerler ek bir koruma katmanı sağlar.
Aşınmaya Dayanıklı Yüzey Kaplamaları
Yüzey işlemleri hem plastik hem de metal gövdelerin ömrünü uzatır. Sert kaplamalar çizilmelere ve aşınmaya karşı koruma sağlar. Gümüş, nikel veya bakır içeren iletken boyalar, plastik tıbbi yapay zeka cihazı gövdeleri için 10 MHz ile 1 GHz arasında 40-80 dB zayıflama sağlar. Bu kaplamalar, EMI gereksinimlerini karşılarken hafif plastikler kullanmanıza olanak tanır.
Malzeme Karşılaştırmasına Genel Bakış
| Kriter | Tıbbi Sınıf Polimerler | Madenler | Seramik |
| Ücret | Düşük ila orta | orta ila yüksek | Yüksek |
| Ağırlık | Light | Ağır (alüminyum çakmak) | ılımlı |
| Biouyumluluk | İyi notlarla başarılı. | Mükemmel (paslanmaz çelik, titanyum) | Çok İyi |
| Termal iletkenlik | Çok Zayıf | İyi (alüminyum mükemmel) | İyi |
| EMI Koruması | Kötü (kaplama gerektiriyor) | Mükemmel (yerli) | Çok Zayıf |
| Sterilizasyon Direnci | Polimere göre değişir. | Mükemmel (paslanmaz çelik) | Çok İyi |
Doğru malzeme, bu faktörleri cihazınızın özel ihtiyaçlarıyla dengeler. Taşınabilir bir yapay zeka teşhis aracı, koruma ve ısı yönetimi için alüminyumu tercih edebilir. Tek kullanımlık bir cihaz, daha düşük maliyetli bir polimer seçebilir. Steril alanların yakınında bulunan yeniden kullanılabilir bir cerrahi alet, yüksek sıcaklığa dayanıklı polimerler veya paslanmaz çelik gerektirir. Malzeme seçiminiz ayrıca üretim sürecini, kalite kontrol adımlarını ve toplam maliyeti de etkiler. Bir malzeme ailesine karar vermeden önce her faktörü dikkatlice düşünün.
Üretim Prosesleri Tıbbi Yapay Zeka Cihazı Muhafazası
Tıbbi yapay zeka cihazınızın gövdesini üretmenin doğru yolunu seçmek birkaç şeye bağlıdır. Kaç adet üreteceğinizi, şeklin ne kadar karmaşık olduğunu, hangi malzemelere ihtiyacınız olduğunu ve düzenleyici kurumların hangi evrakları gerektirdiğini düşünmeniz gerekir. Her yöntemin, zaman çizelgenizi, bütçenizi ve ürün kalitenizi etkileyen kendi güçlü ve zayıf yönleri vardır.
Enjeksiyon Yüksek Hacimli Üretim için
Yılda 10,000'den fazla parça üretmeyi planlıyorsanız, enjeksiyon kalıplama en iyi seçenektir. Bu yöntem, ilk kalıp maliyetini ödedikten sonra, düşük birim maliyetle tutarlı parçalar elde etmenizi sağlar.
Takım Yatırımı ve Kalıp Tasarımı
Kalıp, en yüksek başlangıç maliyetinizdir. Tıbbi yapay zeka cihazı gövdeleri için tipik bir üretim kalıbının maliyeti 10,000 ila 100,000 dolar arasında değişebilir. Fiyat, sahip olduğu boşluk sayısına ve karmaşıklığına bağlıdır. Bu yatırım, çok sayıda parça üretildiğinde her bir parçanın maliyetinin çok daha düşük olması nedeniyle karşılığını verir. Kalıp tasarımınız, seçtiğiniz malzemeyle, ne kadar büzüldüğü ve nasıl aktığı da dahil olmak üzere, uyumlu olmalıdır. Tasarım aşamanızın başlarında deneyimli bir kalıp üreticisiyle çalışmak, daha sonra maliyetli düzeltmeleri önler.
Tolerans ve Yüzey İşleme Kontrolü
Enjeksiyon kalıplama, kalıbınız hassas bir şekilde üretildiğinde dar toleranslara ulaşabilir. Standart üretim toleransları, iyi tasarlanmış parçalar için genellikle ±0.005 inç civarındadır. Yüzey kalitesi, kalıbın ne kadar iyi parlatıldığına bağlıdır. Tıbbi cihaz gövdeleri genellikle parmak izlerini gizlemek ve çizilmelere karşı dayanıklı olmak için dokulu veya mat yüzeylere ihtiyaç duyar. Kalıbın yüzey işlemi, ürettiğiniz her parçada kendini gösterir.
Malzeme Akışı ve Çarpılma Önleme
Plastik, kalıptan geçerken nihai parça kalitesini etkileyen şekillerde akar. Düzensiz soğutma, ince bölümlerin kalın bölümlerden daha hızlı soğumasına neden olan çarpılmaya yol açar. Tasarımınızda, gövde boyunca duvar kalınlığını aynı tutmalısınız. Duvarları kalınlaştırmadan sertlik için takviye nervürleri eklemek, çökme izlerini önlemeye yardımcı olur. Giriş noktası yerleşimi, malzemenin boşluğu nasıl doldurduğunu kontrol eder ve bu da kaynak hatlarını ve yapısal mukavemeti etkiler. İki gövde yarısının birleştiği kenara özellikle dikkat edin. Kenar kalıplama, hava sıkışması olmadan tam dolumu sağlamak için dikkatli giriş noktası konumlandırması gerektirir. Kalıp akış analizi yazılımı, çeliği kesmeden önce bu sorunları tahmin edebilir.
CNC İşleme Prototip ve Düşük Hacimli Üretimler için
CNC işleme, prototipleme ve düşük hacimli üretim süreçleri için mükemmeldir. Bu yöntem, bilgisayar kontrollü kesici aletler kullanarak katı bloklardan malzeme çıkarır. Mükemmel hassasiyet sunar ve neredeyse seçebileceğiniz her türlü malzemeyle çalışır.
Hassasiyet ve Malzeme Çok Yönlülüğü
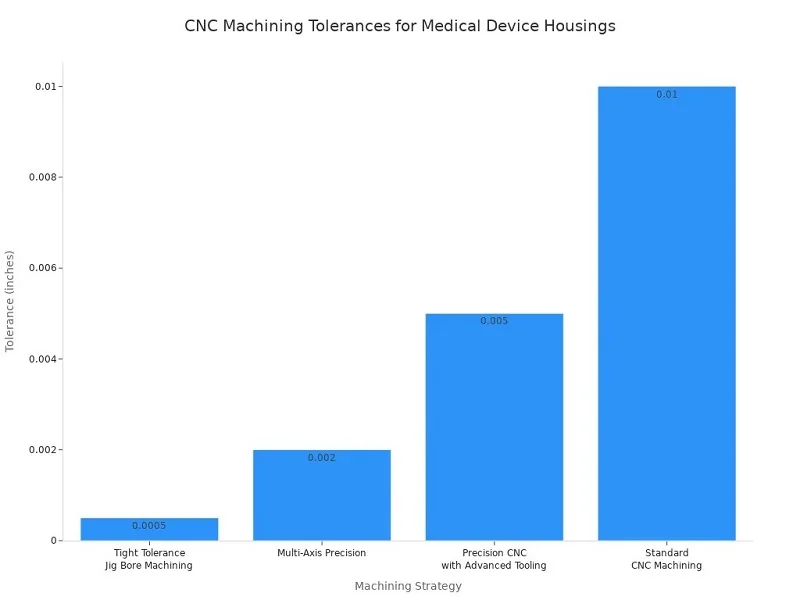
CNC işleme, enjeksiyon kalıplamanın ulaşmakta zorlandığı toleranslara ulaşabilir. Standart CNC işleme, genel bileşenler için ±0.010 inç hassasiyet sağlar. Gelişmiş takım tezgahlarıyla hassas CNC işleme, cerrahi aletler için ±0.005 inç hassasiyete ulaşır. Sıkı toleranslı jig delme işlemi, kritik arayüzler için ±0.0005 inç hassasiyet sağlar. Çok eksenli hassas makineler, implant edilebilir cihazlar için ±0.002 inç hassasiyet sunar.
Yüzey kalitesi, boyutsal doğruluk kadar önemlidir. İmplant edilebilir cihaz gövdelerinin bakteri üremesini önlemek için 0.1–0.4 μm arasında Ra değerlerine sahip olması gerekir. Cerrahi aletlerin sap yüzeylerinin 0.4–0.8 μm Ra, fonksiyonel yüzeylerinin ise hassas çalışma ve sterilizasyon için 0.2–0.4 μm Ra değerlerine sahip olması gerekir. Sıvı iletim yolu bileşenlerinin trombosit aktivasyonunu önlemek için 0.2–0.4 μm Ra değerine sahip olması gerekir.
Teslim Süresi Avantajları
CNC işleme, kalıp yapım aşamasını tamamen ortadan kaldırır. Tasarım dosyalarınızı tamamladıktan sonra birkaç gün içinde işlenmiş parçaları teslim alabilirsiniz. Bu hız, üretim kalıplarına geçmeden önce birden fazla tasarım varyasyonunu test ettiğiniz yinelemeli prototipleme sırasında paha biçilmez bir avantaj sağlar. Çin'in önde gelen üretim ortaklarından NOBLE gibi şirketler, müşterilerin seri üretime geçmeden önce tasarımları hızlı bir şekilde doğrulamalarına yardımcı olan hızlı CNC prototipleme hizmetleri sunmaktadır.
Küçük Partiler İçin Maliyet Yapısı
CNC işleme, yüksek hacimli üretimde enjeksiyon kalıplamaya göre parça başına daha pahalıdır. Bununla birlikte, 1,000 adetten az üretimde, işleme genellikle daha ekonomiktir çünkü kalıp yatırımından tamamen kaçınılır. Her parça için makine süresi ve malzeme gerekir, ancak önceden kalıp maliyeti yoktur. Bu maliyet yapısı, CNC işlemeyi klinik araştırmalar, pilot programlar ve özel düşük hacimli cihazlar için ideal hale getirir.
Karmaşık Geometriler için Katmanlı Üretim
3D baskı, geleneksel üretim yöntemlerinin sunamadığı olanaklar açıyor. Karmaşık iç kanallar, organik şekiller ve birleştirilmiş yapılar, eklemeli üretim teknikleriyle mümkün hale geliyor.
SLA ve SLS Termoplastik Baskı
Stereolitografi (SLA), fotopolimer reçineler kullanarak pürüzsüz yüzeylere ve ince detaylara sahip parçalar üretir. Seçici lazer sinterleme (SLS) ise naylon tozunu destek yapılarına ihtiyaç duymadan dayanıklı parçalara dönüştürür. Her iki yöntem de tıbbi yapay zeka cihazı gövdelerinin prototiplemesi için uygundur. SLS parçaları fonksiyonel testler için daha iyi mekanik özellikler sunarken, SLA görsel modeller ve uyum kontrollerinde üstünlük sağlar.
Titanyum ile Metal 3D Baskı
Titanyum alaşımları kullanılarak yapılan metal katkılı imalat, mükemmel mukavemet-ağırlık oranlarına sahip parçalar üretir. Bu işlem, birden fazla işlenmiş bileşenin bir araya getirilmesini gerektiren karmaşık geometriler için uygundur. Bununla birlikte, metal 3D baskı, basit şekiller için CNC işleme yöntemine göre önemli ölçüde daha pahalıdır. Bu teknolojiyi, gerçekten benzersiz yeteneklerine ihtiyaç duyan tasarımlar için saklayın.
3D Yazıcıyla Üretilen Parçaların Yasal Kabulü
Düzenleyici kurumlar, süreci iyice doğruladığınızda 3 boyutlu yazdırılmış bileşenleri kabul eder. Kalite sisteminiz, her üretim parametresini, malzeme partisini ve işlem sonrası adımı belgelemelidir. Her üretim süreci, belirli belgeleme gereksinimleri taşır. Kaynak işlemi, Prosedür Yeterlilik Kayıtları ve kaynakçı yeterlilik kayıtları gerektirir. Isıl işlem, sıcaklık homojenliği araştırmaları gerektirir. Temizleme, belgelenmiş kalıntı testleriyle doğrulanmış prosedürler gerektirir. Tasarım Geçmişi Dosyalarınız, Cihaz Ana Kayıtlarınız ve Parti Üretim Kayıtlarınız, düzenleyici inceleme için tüm süreç ayrıntılarını içermelidir.
Seçtiğiniz üretim süreci, düzenleyici stratejinizi, üretim maliyetlerinizi ve ürün kalitenizi şekillendirir. Karar vermeden önce her seçeneği belirli hacim, geometri ve zaman çizelgesi gereksinimlerinize göre değerlendirin.
Tıbbi Yapay Zeka Cihazı Muhafazasında Üretilebilirlik Odaklı Tasarım
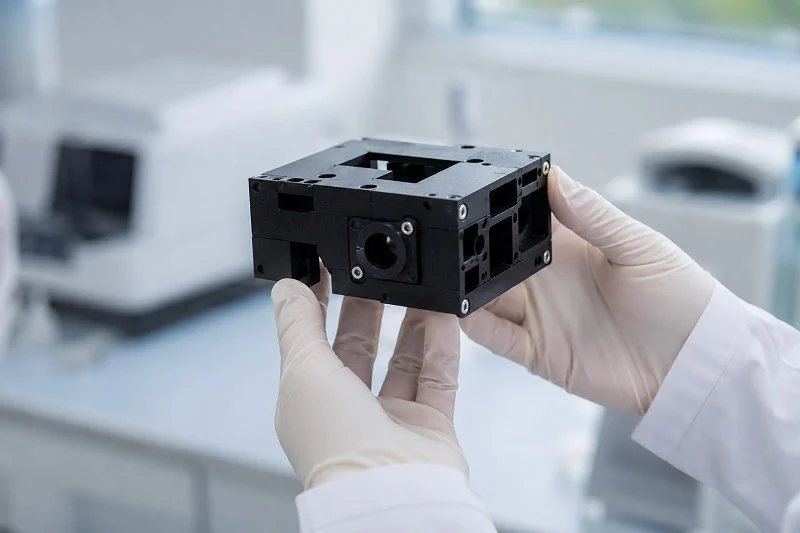
Erken aşamada yapılan DFM (Üretilebilirlik için Tasarım) kontrolleri, pahalı kalıp değişikliklerini önler ve onay süreçlerini hızlandırır. Ekranlar, düğmeler ve bağlantı noktaları gibi kullanıcıların dokunduğu parçalar, kasa tasarımını, malzeme seçimini ve üretim şeklini etkiler. Bu detayları erken aşamada doğru ayarlamak, daha sonra ortaya çıkabilecek maliyetli kalıp değişikliklerinden sizi kurtarır.
Plastik Muhafazalar için DFM Yönergeleri
Sık karşılaşılan sorunlar, kaçınabileceğiniz hatalardan kaynaklanır. Bu temel noktalara odaklanın.
Düzgün Duvar Kalınlığı
Enjeksiyon kalıplama yöntemiyle üretilen parçaların duvar kalınlığının 1 ile 5 mm arasında sabit olması gerekir. Kalınlıktaki değişiklikler deformasyona ve hava boşluklarına neden olur. Mühendisler düzensiz duvar bölümlerini düzeltene kadar bir serum seti Y-bağlantı parçasında sızıntı meydana geldi. Kenar bölgesinin tamamen doldurulması için kalıp giriş yerinin gövde kenarına yakın dikkatli bir şekilde yerleştirilmesi gerekir. Soğumayı yavaşlatan kalın duvarlar yerine, mukavemet için iç boşluklar ve takviye nervürleri kullanın.
Eğim Açıları ve Köşe Yarıçapları
Tıbbi cihaz kasalarının her dikey yüzeyinde hafif bir eğim olmalıdır. 1 dereceden az eğim yaygın bir hatadır. Kasa derinliğinin her inç'i için 1 derece eğim kullanın. Kapatma noktaları en az 3 derece eğime ihtiyaç duyar. Hafif dokulu yüzeyler için 3 derece; ağır dokulu yüzeyler için 5 derece veya daha fazla eğim gereklidir. Kateter sapı tasarımında eğim 0.5 dereceden 2 dereceye çıkarılmış ve alet bakımı %60 oranında azaltılmıştır. Köşe yarıçaplarını duvar kalınlığının en az yarısı kadar tutun.
Boss, Rib ve Snap-Fit Tasarımı
Çökme izlerini önlemek için nervür kalınlığı duvar kalınlığının %60 ila %70'i kadar olmalıdır. Tek kalın nervür yerine daha fazla sayıda küçük nervür kullanın. Mühendisler, pompa gövdesi taban kalınlığını azalttığında pompa gövdesi yüzeyleri iyileşti. Gerilim noktalarını önlemek için nervür birleşim yerlerine dolgu ekleyin. Cam elyaf takviyeli reçineler farklı şekilde büzülür ve kalıplama sırasında ekstra özen gerektirir.
İnsan-Makine Arayüzü Entegrasyonu
Kullanıcıların etkileşimde bulunduğu yerler en zorlu tasarım sorunlarını yaratır. Her açıklık sıvı girişine izin verebilir.
Ekran ve Dokunmatik Ekran Montajı
Ekran pencerelerinin arkasındaki contalar nemin içeri girmesini engeller. 360 derece kaplama ve %25 ila %40 sıkıştırma oranına sahip silikon veya EPDM kullanın. Optik olarak şeffaf yapıştırıcılar ekranları birleştirir ve sıvı sızıntısını önler. Teşhis monitörleri, sızdırmaz kaplamalar ve yapıştırılmış çerçeveler kullanır.
Düğme ve Konnektör Sızdırmazlığı
Gömme kontroller, sıvıyı birleşim yerlerinden uzaklaştırır. Dahili etekli silikon tuş takımları, anahtarları korur. Bağlantı noktalarının gövdeden geçtiği yerlerde O-ring bulunması gerekir. Her conta, bozulmadan temizleme döngülerinden geçmelidir.
Akustik ve Havalandırma Açıklıkları
Havalandırmalı membranlar, nemi engellerken sesin geçmesine izin verir. Kasanın içindeki basıncı dengede tutarlar. Taşınabilir EKG cihazları, kaplamalı devre kartlarına sahip, kenarları sızdırmaz muhafazalar kullanır.
Montaj ve Kullanılabilirlik Stratejileri
Cihazın nasıl bir araya getirildiğini ve işçilerin daha sonra iç parçalara nasıl ulaşacağını düşünün.
Yükseltmeler için Modüler Yapı
Yapay zeka donanımı hızla değişiyor. Modüler tasarım, tüm kasayı yeniden tasarlamaya gerek kalmadan işlemci modüllerini değiştirmenize olanak tanır. Ana parçalar için ayrı alanlar, gelecekteki yükseltmeleri kolaylaştırır.
Conta ve Sızdırmazlık Yöntemleri
Kasa kenarı boyunca yer alan contalar, sıvılara karşı ana bariyeri oluşturur. Silikon, tekrarlanan sterilizasyona iyi dayanır. Devre kartlarındaki koruyucu kaplamalar, neme karşı yedek bir katman sağlar. Contaların %25 ila %40 oranında sıkıştırma ile 360 derece kapsama alanına sahip olması gerekir. Conta kanallarında keskin köşelerden kaçının; bunlar sızıntı yolları oluşturur.
Bağlantı Sistemleri Karşılaştırması
Vidalar güçlü, sökülebilir bağlantılar sağlar ancak montaj süresini uzatır. Geçmeli bağlantılar montajı hızlandırır ancak servis için sökülmeyi zorlaştırır. Ultrasonik kaynak kalıcı bağlar oluşturur. Kasanın ne sıklıkla açıldığına göre seçim yapın. Düzenli yazılım güncellemeleri yapılan tıbbi bir yapay zeka cihazı kasası, işlemci alanı için vidalardan ve kozmetik kapaklar için geçmeli bağlantılardan fayda görür.
Tıbbi Yapay Zeka Cihazı Muhafazası için Maliyet ve Teslim Süresi Faktörleri
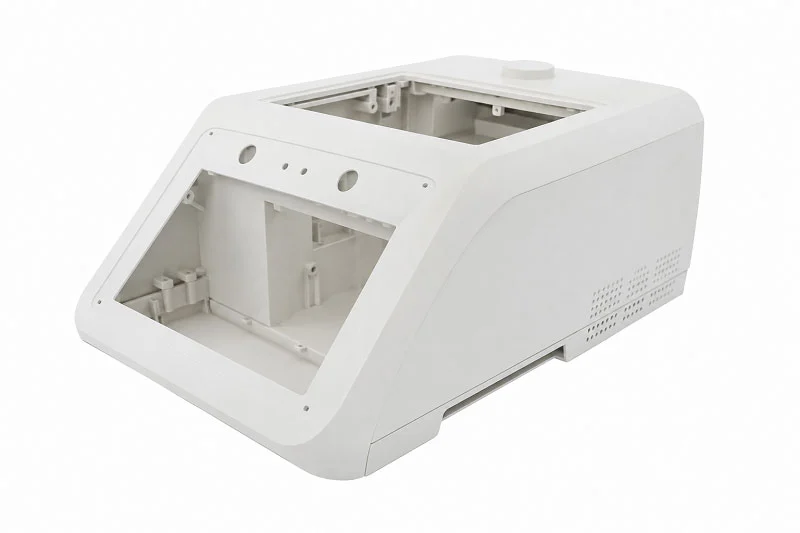
Tıbbi yapay zeka cihazı muhafazasının nihai fiyatı birçok şeye bağlıdır. Seçtiğiniz üretim yöntemi, peşin ödeyeceğiniz tutarı ve zaman içinde ödeyeceğiniz tutarı etkiler. Üreteceğiniz ünite sayısı da maliyet tablosunu büyük ölçüde değiştirir.
Üretim Süreçlerinde Maliyet Artışını Etkileyen Faktörler
Malzeme Maliyeti ve Performans Arasındaki Dengeler
Reçine maliyetleri, plastik gövdeler için bir başlangıç noktası oluşturur. Standart tıbbi sınıf bir polimerin yalnızca ham madde maliyeti birkaç dolar olabilir. İşçilik ve elektrik giderleri buna eklenir. PEEK veya özel alaşımlar gibi yüksek performanslı polimerler çok daha pahalıdır. Daha iyi ısı direnci veya EMI koruması sunarlar. Seçiminizde performansı bütçenizle karşılaştırmanız gerekir.
Takım Tezgahı Amortisman Stratejileri
Enjeksiyon kalıplama aletleri gerçekten pahalıdır. Tipik bir ev tipi kalıbın maliyeti yaklaşık 42,000 dolardır. Enjeksiyon kalıplama makinesinin kendisi ise 8 yıllık kullanım ömrü boyunca 215,000 dolar daha ekler. Bu giderleri ürettiğiniz her parçaya yayarsınız. Yılda 8,500 adet üretim hacmiyle, parçaları şirket içinde üretmenin birim maliyeti 31.87 dolardır. Aynı hacmi dışarıdan yaptırmanın maliyeti ise birim başına 18.75 dolardır. Aradaki farkı kalıp amortismanı oluşturur.
Başabaş noktası önemlidir. Yılda yaklaşık 14,200 adet üretimde, şirket içi üretim yıllık yaklaşık 43,600 dolar tasarruf sağlar. Bu hacmin altında, dış kaynak kullanımı daha mantıklıdır. 42,000 dolarlık kalıbı 5 yıla ve yılda 50,000 adede yaydığınızda, birim başına bir dolardan daha az bir maliyet artışı olur. Amortismanı yapılmamış bakiye üzerinden yıllık genellikle %8 ila %12 olan sermaye fırsat maliyetini de eklediğinizde, birim başına 0.12 dolar daha eklenir. Yenileme maliyetleri, genellikle aletin kullanım ömrünün yaklaşık yarısında orijinal yatırımın %15 ila %30'u kadardır ve daha da artar.
Kalıp çerçevesi genellikle kalıp karmaşıklığını belirler. Kötü tasarlanmış bir çerçeve maliyeti artırır ve üretim süresini uzatır.
Hacim Bazlı Fiyatlandırma Modelleri
Düşük üretim hacimleri, birim maliyetlerini yükseltir. CNC işleme ve 3D baskı, kalıp masrafını ortadan kaldırır ancak parça başına daha yüksek maliyet getirir. Bu yöntemler klinik denemeler ve küçük pilot üretimler için uygundur. Daha yüksek üretim hacimlerinde ise enjeksiyon kalıplama açık ara ekonomik kazanç sağlar.
Teslim Süresi Optimizasyon Yaklaşımları
Tıbbi bir yapay zekâ cihazını piyasaya daha hızlı sürmek önemlidir. Doğru prototipleme yöntemi, zaman çizelgenizden haftalar kazandırır.
| Prototipleme Yöntemi | Teslim Süresi Avantajı |
| 3D baskı | Parçalar saatler veya günler içinde, hızlı geometri yinelemesi |
| CNC'de işleme | Sıkı toleranslara sahip fonksiyonel gövdeler için hızlı teslimat. |
| Hızlı enjeksiyon kalıplama | Pilot uygulamalar için haftalar yerine günler. |
| üretan döküm | Sert kalıplama gerektirmeyen hızlı, düşük hacimli üretim |
| Sac metal prototipleme | Metal gövdeler için hızlandırılmış imalat |
Hızlı Prototipleme Yöntemleri
3D yazıcılar saatler içinde bir gövde üretebilir. CNC işleme, günler içinde işlevsel parçalar sağlar. Hızlı kalıp üretimi, enjeksiyon kalıplama sürelerini aylardan günlere indirir. Bu yöntemler, üretim kalıbına geçmeden önce uyum, işlev ve görünümü test etmenizi sağlar.
Tedarik Zinciri Risk Azaltma
Tek tedarikçiyle çalışmak, tıbbi yapay zeka cihazı üretiminde ciddi riskler yaratır. Kritik reçineler veya özel kalıplar için yedek bir tedarikçi, zaman çizelgenizi korur. Özel malzemeler için uzun teslim süreleri, erken planlama gerektirir. Test edilmemiş kaynaklardan kaynaklanan kalite sorunları üretimi aksatabilir. Geliştirme sırasında birden fazla tedarikçiyi test etmek, sürecin ilerleyen aşamalarında gecikmeleri önler.
Paralel Geliştirme İş Akışları
Tasarım yinelemelerini, kalıp fiyatlandırması yapılırken yürütmek haftalarca zaman kazandırır. Mühendislik ekipleri, 3D yazıcıyla üretilen prototipler aracılığıyla gövde geometrisini kontrol eder. Kalıp tasarımcıları aynı anda üretim kalıpları üzerinde çalışır. Bu örtüşme, toplam geliştirme süresini önemli ölçüde kısaltır.
Toplam Sahip Olma Maliyeti Analizi
Bir konutun satın alma fiyatı sadece başlangıçtır. Bakım, elden çıkarma ve gelecekteki iyileştirmeler, gerçek maliyete eklenir.
Bakım ve Onarımın Getirdiği Etkiler
Tekrarlanan sterilizasyon döngülerinden sonra çatlayan ucuz bir gövde, zamanla daha fazla maliyete yol açar. Yedek parçalar, servis ziyaretleri ve cihazın çalışmama süreleri hızla artar. Dayanıklı malzemeler bu gizli masrafları azaltır. Gövde kenarı, montaj ve temizlik sırasında tekrarlanan strese maruz kalır.
Ömrünü Tamamlamış Atıkların İmhasına İlişkin Hususlar
Tıbbi cihazların imha kuralları bölgelere göre değişiklik gösterir. Geri dönüşüm için kolayca ayrılabilen gövdeler, kullanım ömrü sonu maliyetlerini düşürür. Tehlikeli atıkları azaltan malzemelerin seçilmesi de faydalıdır. İmha işlemini malzeme seçimi aşamasında planlayın.
Gelecek Sürümler için Ölçeklenebilirlik
Yapay zekâ donanımı hızla gelişiyor. Modüler bir gövde tasarımı, tüm tıbbi yapay zekâ cihazı gövdesini yeniden tasarlamaya gerek kalmadan işlem modüllerini değiştirmenize olanak tanır. Bu geleceğe yönelik çözüm, bir sonraki cihaz revizyonunda önemli ölçüde para tasarrufu sağlar. Yükseltmeleri destekleyen tıbbi yapay zekâ cihazı gövdesi, ürün ömrünü uzatır ve uzun vadeli maliyetleri düşürür.
NOBLE: Tıbbi Yapay Zeka Cihaz Muhafazası için Üretim Ortağı

Doğru ortak, projenizin sonucunu değiştirebilir. Size zaman kazandırır ve riski azaltır. NOBLE, mühendislik desteğini, üretim becerilerini ve mevzuat bilgisini tek bir yerde bir araya getiriyor. Daha az el değiştirme, daha az hata anlamına gelir. Ekipleri, ilk tasarım incelemesinden son paketlemeye kadar sizinle birlikte çalışır.
Geliştirmeden Montaja Kadar Tam Kapsamlı Hizmet Yetenekleri
Kurum İçi Mühendislik ve DFM Desteği
Şirket içi ekibimiz, eksiksiz DFM (Üretilebilirlik için Tasarım) danışmanlığı, malzeme seçimi konusunda yardım ve uzman kalıp desteği sunmaktadır. Bu yöntem, parçalarınızın iyi çalışmasını ve üretim maliyetlerinin daha düşük olmasını sağlar.
DFM (Üretilebilirlik için Tasarım), tasarım aşamasının başlarında sorunları tespit eder. Mühendislerin kolayca bir araya getirilebilen gövdeler oluşturmasına yardımcı olarak kusurları azaltır. DFM, ihtiyaç duyulmayan parçaları ortadan kaldırarak kalıp üretimini basitleştirir ve israfı azaltır. Erken kontroller, gövde kenarındaki zayıf noktaları belirler. Bu aşamada kenarın dikkatlice incelenmesi gerekir. Daha basit kalıp üretimiyle maliyet kontrolü iyileşir. İstikrarlı süreçlerle kurallara uyum güçlenir. Bu kontroller ayrıca doğrulama planlarını iyileştirir ve istenmeyen değişiklikleri durdurur.
Prototipleme ve Üretim Aşamaları
NOBLE net bir yol izler. İlk olarak konsept incelemesi ve gereksinim analizi yapılır. Hızlı prototipleme ve doğrulama testleri şekli iyileştirir. Kalıp geliştirme, parçaların her seferinde aynı şekilde çıkmasını sağlar. Temiz oda üretimi, ISO sertifikalı bir alanda gerçekleştirilir. Montaj seçenekleri arasında manuel, yarı otomatik ve tam otomatik hatlar bulunur. Kalite kontrolleri ISO 13485 kurallarına uygundur.
Montaj, Test ve Paketleme Hizmetleri
Montaj seçenekleri, ihtiyacınız olan ünite sayısına göre belirlenir. Manuel montaj, özen gerektiren karmaşık cihazlar için uygundur. Yarı otomatik montaj, işçi gözetimi ile makine tutarlılığını birleştirir. Tam otomatik montaj, kamera kontrolleriyle büyük hacimleri işler. ISO Sınıf 7 ve 8 temiz oda ortamlarında montaj, hassas parçaları işler. Ambalaj geliştirme ve test etme işlemi işi tamamlar.
Kalite Belgeleri ve Uyumluluk
ISO 9001:2015 Sertifikalı Operasyonlar
ISO 9001:2015, NOBLE'ın kalite sistemini kapsar. Tedarikçi yönetiminden son kontrollere kadar süreçlerin istikrarlı kalmasını sağlar. Her partide güvenilir parçalar elde edersiniz.
ISO 13485:2016 Tıbbi Cihaz Kalite Yönetimi
Bu standart, güvenli tıbbi yapay zeka cihazlarının üretimini yönlendirir. Tasarım ve üretimi düzenleyici gereksinimlerle ilişkilendiren net bir yapı sunar. ISO 13485, daha iyi izleme ve tutarlılık yoluyla risk kontrolünü iyileştirir. Küresel tanınırlık, daha fazla sözleşme kazanmaya yardımcı olur. Birçok ortak, işe başlamadan önce bu sertifikayı talep etmektedir.
Mevzuat Belgeleme Yardımı
Mevzuat başvuruları için doğru kayıtlara ihtiyaç vardır. NOBLE, DHF dosyaları ve Cihaz Ana Kayıtları konusunda yardımcı olur. Ekipleri, düzenleyicilerin ne aradığını biliyor. Bu destek, başvurunuzu hızlandırır.
Metal ve Plastik İşleme Uzmanlığı
CNC İşleme ve Enjeksiyon Kalıplama
NOBLE hem metaller hem de plastiklerle çalışır. CNC işleme, prototipler için hassas toleranslar sağlar. Enjeksiyon kalıplama ise seri üretimde istikrarlı parçalar üretir. Her iki beceriye de sahip olmak, hangi sürecin en uygun olduğu konusunda dürüst tavsiyeler verebileceğimiz anlamına gelir.
Sac Metal İmalatı ve Bitiş
Sac metal işleme, tıbbi yapay zeka cihaz gövdelerine mukavemet ve EMI koruması sağlar. Kaynaklama güçlü bağlantılar oluşturur. Eloksal gibi son işlemler ise dayanıklılığı artırır.
Entegre Tedarik Zinciri Çözümleri
NOBLE, gecikmeleri önlemek için tedarik zincirlerini yönetir. Malzemeleri temin eder ve taşeronları koordine eder. Bu yöntem, zaman çizelgenizin yolunda gitmesini sağlar.
Başarılı bir tıbbi yapay zeka cihazı muhafazası oluşturmak, net bir yol izlemeyi gerektirir. Gereksinimlerinizle başlayın. Malzemelerinizi seçin. Üretim sürecinizi belirleyin. Üretim tasarımınızı optimize edin. Mevzuat uyumluluğunu sağlayın. Maliyetlerinizi dikkatlice yönetin. Her adım bir öncekinin üzerine inşa edilir. Muhafaza kenarı, tasarım incelemesi sırasında özel dikkat gerektirir. Bu kararları doğru almak, teknik performansı tıbbi standartlar ve bütçe sınırlarıyla dengelemeyi gerektirir. Deneyimli bir üretim ortağıyla erken aşamada iş birliği yaptığınızda bu denge daha kolay sağlanır. Bu ortaklık, maliyetli yeniden tasarımları önler ve pazara girişi hızlandırır. Belirli tıbbi yapay zeka cihazı ihtiyaçlarınızı bu kılavuzdaki yönergelerle karşılaştırın. Ardından, kişiselleştirilmiş muhafaza üretimi rehberliği için NOBLE'ın mühendislik ekibiyle iletişime geçin.
Tıbbi Yapay Zeka Cihazı Muhafazası Hakkında Sıkça Sorulan Sorular
Tıbbi yapay zeka cihazımın muhafazası için plastik ve metal arasında nasıl seçim yapabilirim?
Cihazın günlük kullanım şeklini düşünün. Plastikler, çok sayıda üretim yapıldığında daha hafif ve daha ucuzdur. Metaller, elektromanyetik paraziti kendiliğinden engeller ve güçlü temizleyicilere karşı daha dayanıklıdır. Alüminyum, ısıya iyi dayandığı için iyi bir orta yol seçeneğidir. Sterilizasyon yöntemine ve taşınabilir olup olmamasına bağlı olarak malzemeyi seçin.
ISO 10993 testleri aslında neleri kapsıyor?
Bu standart, malzemelerin canlı dokuyla nasıl etkileşime girdiğini kontrol eder. Laboratuvarlar hücre hasarı, alerjik reaksiyonlar ve tahriş açısından testler yapar. Sadece cilde temas eden cihazlar, vücut içine yerleştirilenlere göre daha az teste ihtiyaç duyar. Malzeme tedarikçiniz size güvenlik verilerini vermelidir. Bu belgeleri daha sonraki düzenleyici başvurunuz için saklayın.
Tıbbi yapay zeka cihazı gövdesi için standart plastikler kullanabilir miyim?
Standart plastikler, hastane temizleyicilerine maruz kaldıklarında genellikle bozulurlar. Çamaşır suyu ve hidrojen peroksit zamanla çatlamalarına veya renklerinin değişmesine neden olabilir. Tıbbi sınıf polimerler, bu kimyasallara karşı direnç gösteren özel katkı maddeleri içerir. Cihazınız otoklav sterilizasyonundan geçiyorsa, bunun yerine PSU veya PEI gibi yüksek sıcaklığa dayanıklı plastikler kullanmanız gerekir.
Enjeksiyon kalıplama kalıplarının maliyeti ne kadar?
Üretim kalıbının maliyeti genellikle 10,000 ila 100,000 dolar arasında değişir. Fiyat, kalıbın kaç boşluğa sahip olduğuna ve şeklinin ne kadar karmaşık olduğuna bağlıdır. Bu maliyet, ürettiğiniz her parçaya yayılır. Yüksek hacimli üretimde, parça başına maliyet önemli ölçüde düşer. 1,000 adetten az küçük partiler için, CNC işleme genellikle daha ekonomik bir çözümdür.
Prototip gövdeleri elde etmenin en hızlı yolu nedir?
3D yazıcılar saatler veya günler içinde parçalar üretebilir. CNC işleme ise yaklaşık bir hafta içinde hassas ölçülerde çalışan gövdeler elde etmenizi sağlar. Her iki yöntem de kalıp yapım aşamasını tamamen atlar. Üretim kalıplarına para harcamadan önce tasarımınızı test etmek için bu yaklaşımları kullanın.
Ağırlık eklemeden elektromanyetik girişimi nasıl önleyebilirim?
Plastik gövdeler üzerindeki iletken kaplamalar size hafif bir seçenek sunar. Gümüş, nikel veya bakır boyalar, 10 MHz ile 1 GHz arasında sinyalleri iyi bir şekilde engeller. Dikişlere ve bağlantı noktalarına dikkat edin; bunlar parazitin dışarı çıkmasına izin verir. İyi bir conta tasarımı bu boşlukları etkili bir şekilde kapatır.
Enjeksiyon kalıplama yöntemiyle üretilen gövdelerde deformasyona ne sebep olur?
Düzensiz soğutma, deformasyona neden olur. İnce kesitler kalın kesitlerden daha hızlı soğur, bu da iç gerilime yol açar. Tasarımınız boyunca duvar kalınlığını aynı tutun, genellikle 1 ile 5 mm arasında. Duvarları kalınlaştırmak yerine sertlik için takviye nervürleri kullanın. Muhafaza kenarının, hava sıkışması olmadan tamamen dolması için dikkatlice yerleştirilmesi gerekir.
Üretim ortağını projeme ne zaman dahil etmeliyim?
Onları tasarım aşamasında dahil edin, sonrasında değil. Erken DFM (Üretilebilirlik için Tasarım) incelemeleri, kalıplar üretilmeden önce sorunları yakalar. Hem metal hem de plastik konusunda uzman bir ortak size dürüst malzeme tavsiyesi verir. Bu yaklaşım, maliyetli yeniden tasarımları önler ve düzenleyici başvuru sürecinizi hızlandırır.







