
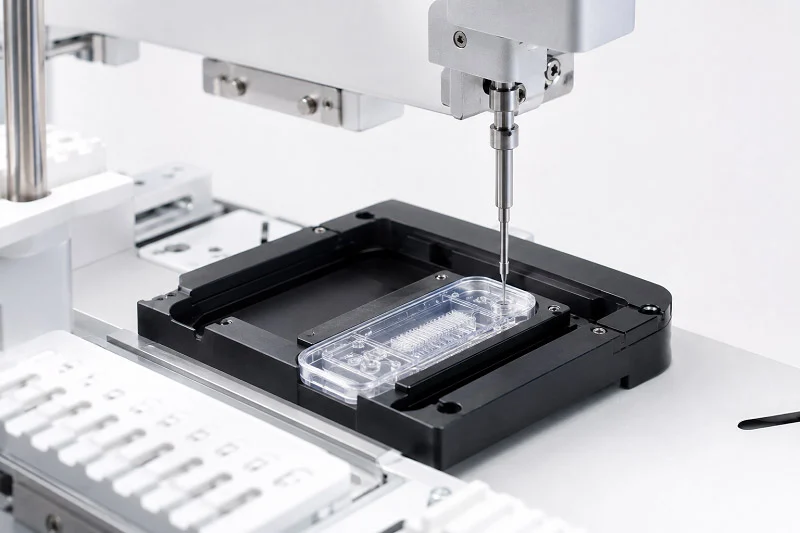
Çip üzerinde laboratuvar bileşenleri, tüm laboratuvar fonksiyonlarını tek bir çipe sığdıran minik cihazlardır. Seçtiğiniz malzemeler ve üretim yöntemleri performansı, maliyeti ve ölçeklenebilirliği etkiler. Peki, uygulamanız için en iyi kombinasyon hangisidir? Bu soru, prototiplemeden seri üretime kadar her kararı yönlendirir.
Piyasa, bunun neden önemli olduğunu gösteriyor. Spherical Insights'a göre küresel laboratuvar çip cihazlarının pazarı 2024 yılında yaklaşık 6.01 milyar ABD dolarına ulaşırken, Grand View Research bu rakamı 6.61 milyar ABD doları olarak bildiriyor. Market.us'a göre büyüme, 2023'ten 2033'e kadar %9.5'lik yıllık bileşik büyüme oranıyla devam ediyor.
Olası ödünleri dikkatlice düşünün. Doğru üretim yöntemi ürün geliştirme sürecini hızlandırabilir.
Yanlış malzeme seçimi, umut vadeden bir çip üzerinde laboratuvar projesini yavaşlatabilir.
Malzemeler için Çip Üzerinde Laboratuvar Bileşenleri
Çip üzerinde laboratuvar bileşenleri için malzeme seçimi, bir denge bulmayı gerektirir. Maliyeti hassasiyetle, esnekliği ise kimyasal dirençle karşılaştırmanız gerekir. Her seçim, üretim sürecinizi ve nihai cihazınızın ne kadar iyi çalıştığını etkiler.
Polimerler: Mikroakışkanlarda Esneklik ve Maliyet Etkinliği
Polimerler, mikroakışkan sistemler için en iyi tercih olmasının geçerli sebepleri var. Maliyetleri düşük, şekillendirilmeleri kolay ve hızlı prototipleme için mükemmel sonuçlar veriyorlar.
Yaygın Polimerler (PDMS, PMMA, COC, PC)
PDMS (polidimetilsiloksan), araştırma laboratuvarlarında en çok tercih edilen malzemedir. PMMA, COC ve PC ise üretimde en iyi sonucu veren termoplastiklerdir. Her biri mikroakışkan uygulamalarına kendine özgü avantajlar katmaktadır.
Avantajlar
| Düşük maliyetli | Polimer malzemeler, cam veya silikona göre çok daha ucuzdur. Bu, daha fazla laboratuvar çipi bileşeni üretirken önemlidir. |
| Prototip Oluşturmanın Kolaylığı | PDMS ile tasarımdan çalışan bir çipe saatler içinde ulaşabilirsiniz. Bu hız, araştırmalarınızın ilerleme hızını değiştirir. |
| Optik Netlik | Çoğu polimer, kanallarınızın içini görmenizi sağlar. Bu, görüntüleme ve optik algılama için çok önemlidir. |
Sınırlamalar
| Gaz Geçirgenliği | PDMS gazların geçmesine izin verir. Bu, hücre kültürü için harika olsa da, basınçla çalışan akış sistemlerinde sorunlara yol açar. |
| Sınırlı Çözücü Direnci | Birçok polimer, organik çözücülerle temas ettiğinde şişer veya parçalanır. Bu da kullanabileceğiniz kimyasalları sınırlar. |
Cam ve Silikon: Yüksek Hassasiyet ve Kimyasal Direnç
Cam ve silikon ise tam tersi bir avantaj sunuyor. Hassasiyet ve sağlamlık elde ediyorsunuz, ancak daha fazla ödeme yapmanız ve daha çok çalışmanız gerekiyor.
Altlık ve Kanal Üretimi
Cam ve silikon için üretim yöntemleri yarı iletken işleme yöntemlerinden gelir. Kanallar oluşturmak için fotolitografi, aşındırma ve yapıştırma kullanılır. Cam gibi şeffaf malzemeler için, 355 nm'de UV pikosaniye lazer mikro işleme, çok az mikro çatlak oluşturur ve mikron altı kenar kalitesi sağlar. 10⁻¹⁵ s aralığında ultra kısa darbeler kullanan femtosaniye lazer mikro işleme, çok küçük ısıdan etkilenen bölgelerle yüksek hassasiyetli, maskesiz işlemeye olanak tanır ve mikron altı özellik boyutlarına ulaşabilir. Bu da onu mikro optik ve mikroakışkan cihazların 3 boyutlu üretimi için uygun hale getirir.
Avantajlar
| Termal kararlılık | Cam ve silikon, şekillerini değiştirmeden yüksek ısıya dayanabilirler. Bu da termal döngü ve sterilizasyonun önünü açar. |
| atalet | Bu malzemeler çoğu kimyasala dayanıklıdır. Cihazınız numunelere sızmaz veya onlarla reaksiyona girmez. |
| Kurulmuş Mikrofabrikasyon | Yıllarca süren yarı iletken araştırmaları size kanıtlanmış yöntemler sunuyor. Sıfırdan başlamıyorsunuz. |
Sınırlamalar
| Daha Yüksek Maliyet | Malzeme ve işleme maliyetleri polimerlere göre çok daha yüksek. Bu da büyük miktarlarda üretim yaparken dezavantaj yaratıyor. |
| Daha Karmaşık İşleme ve Kırılganlık | Silikon kırılgandır ve gerilim altında çatlayabilir. Camın ise yapıştırma ve kesme işlemleri sırasında dikkatli kullanılması gerekir. |
Laboratuvar Çip Bileşenleri için Kağıt, Seramik ve Hidrojeller
Her kullanım alanı için plastik veya cam çip gerekmez. Kağıt, seramik ve hidrojel malzemeler kendi sorunlarına çözüm sunar.
Düşük maliyetli teşhis için kağıt tabanlı mikroakışkan teknolojisi
Kağıt tabanlı cihazlar artık yerinde teşhis için önemli bir araç haline geldi. Kanal mikroakışkan sistemlerine kıyasla daha dayanıklı ve basittirler. Evde yapılan gebelik testleri bunun klasik bir örneğidir. Araştırmacılar ayrıca, kağıt alt tabakalarda elektrokinetik kullanarak örnek hazırlama ve çoğaltmayı birleştiren hızlı bir yerinde nükleik asit çoğaltma testi geliştirdiler. Bu test, düşük maliyetli malzemelerle 20 dakikadan kısa sürede serum ve tam kandan hedef nükleik asitleri çıkarmak, çoğaltmak ve tespit etmek için eş zamanlı izotakoferez ve rekombinaz polimeraz çoğaltmasını kullanır. Bu da onu, kısıtlı kaynaklara sahip yerlerde bulaşıcı hastalıkları bulmak ve viral enfeksiyonları izlemek için kullanışlı hale getirir.
| Uygulama Alanı | Özel Örnekler |
| Yanal akışlı immünolojik analizler | Evde hamilelik testleri |
| Nükleik asit amplifikasyon testleri | Bulaşıcı hastalıklar için hızlı POC NAAT testi |
| Vücut sıvısı analizi | İdrar, tükürük, kan, gözyaşı |
| Hastalığın erken teşhisi | Kuru göz hastalığı, akut miyokard enfarktüsü |
| Entegre biyobelirteç tespiti | FICA-μPAD'ler kullanılarak serumda CEA ve AFP ölçümü |
Belirli biyolojik uygulamalar için seramikler ve hidrojeller
Hidrojeller, vücut dostu bir ortama ihtiyaç duyulduğunda en iyi sonucu verir. İn vivo mikroortamı taklit etmek için kolajen, fibrin, hyaluronik asit, Matrigel, fibronektin, agaroz ve PEG diakrilat gibi doğal hücre dışı matris proteinlerini kullanırlar. Matrigel, tip I kolajen, jelatin ve aljinattaki 3 boyutlu yapılar hücre canlılığını artırdı ve farklılaşmayı azalttı. Hepatositlerin mikroakışkan 3 boyutlu kültürü 4 hafta boyunca işlevsel kaldı. Aljinatta besleyici hücrelerle birlikte kültürleme 3 aya kadar sürdü ve albümin salgılanması ve üre sentezi gibi daha iyi karaciğer fonksiyonları gösterdi. PEG bazlı hidrojellere yerleştirilen pankreas beta hücreleri, canlılığın %20'den %90'a yükseldiğini, hücrelerin E-kadherin bağlantıları yoluyla bağlandığını ve insülin salgılanmasını sürdürdüğünü gösterdi. Yeterli miktarda vücut dostu malzemenin mevcut olup olmadığı ve mikroakışkan hücre kültürlerinin faydalı klinik sonuçlar verecek kadar uzun süre dayanıp dayanamayacağı konusunda endişeler devam etmektedir.
Hibrit malzeme sistemleri bu sınırları daha da zorluyor. Mikrokanallara yerleştirilmiş dört elektrotlu bir PDMS/PC/cam yığını, doğrudan TEER ölçümüne olanak tanıyor ve organ-on-a-chip çalışmaları için kan-beyin bariyerini taklit ediyor. Bir PDMS/polyester membran/cam düzeneği, hücre katmanı olarak gözenekli bir membran kullanıyor ve bağırsak epitel ve karaciğer hücrelerinin birlikte kültürü için iki ayrı katman içeriyor. Çok katmanlı PDMS/cam/gözenekli membran/PMMA tasarımları, beş PDMS katmanını vidalar ve plazma bağlama ile bir araya getiriyor. 3D yazdırılabilir PDMS-metakrilat makromerler, 385 nm UV ışığı ile stereolitografi kullanıyor ve optik şeffaflığı, gaz geçirgenliğini, esnekliği ve biyouyumluluğu koruyor. Termoplastik bazlı sistemler (PS, PC, COC), düşük maliyet, biyo-inertlik ve düşük içsel floresans için lazer ablasyonu, enjeksiyon kalıplama, sıkıştırma kalıplama ve sıcak kabartmaya dayanıyor.
Yüzey kimyası ve biyouyumluluk, tüm bu seçimleri birbirine bağlar. Bir malzeme yüksek boyutsal kararlılığa sahip olabilir, ancak proteinler ona yapışırsa veya hücreler büyümezse başarısız olur. Üretim aşamasına geçmeden önce malzemenizi her zaman gerçek numunenizle test edin.
Çip Üzerinde Laboratuvar Bileşenleri için Üretim Süreçleri
Doğru malzemeleri seçmek işin sadece bir parçası. Bunları çalışan sistemlere dönüştürmeniz de gerekiyor. Seçtiğiniz üretim süreci, üretimin ne kadar süreceğini ve cihazın ne kadar iyi olacağını etkiler. Bazı yöntemler hızlı prototipler için mükemmeldir. Diğerleri ise düşük maliyetli parçaları büyük miktarlarda üretir. Gelin, günümüzde mikroakışkan çip üretiminde kullanılan başlıca tekniklere göz atalım. Bu mikroakışkan teknikler birçok farklı uygulamayı kapsar.
Kalıplama Yöntemleri: Enjeksiyon kalıplama, Sıcak Kabartma ve Soğuk Döküm
Kalıplama yöntemleri, ana bir kalıbı polimer bir alt tabakaya kopyalar. Aynı parçayı büyük miktarlarda tekrar tekrar üretmek için en iyi seçenektirler. Seçtiğiniz üretim yöntemi, üretim hedeflerinize bağlıdır. Kullanacağınız malzemelerin ısıtıldığında iyi akışkan olması gerekir. Yaygın kullanılan malzemeler arasında PMMA ve COC gibi termoplastikler bulunur. Talaş tasarımı, kalıplama ekipmanının ne kadar karmaşık olması gerektiğini etkiler.
Çevrim süreleri, takım maliyetleri ve çoğaltma doğruluğu
Enjeksiyon kalıplama hızlı çalışır. Eritilmiş termoplastik malzemeyi çelik bir kalıba itersiniz. Her döngü saniyeler içinde tamamlanır. Başlangıç maliyeti yüksektir; iyi bir kalıp on binlerce dolara mal olurken, karmaşık kalıplar 100,000 doları aşabilir. Ancak bu maliyet her bir çipe yayılır. Seri üretimde çip başına malzeme maliyeti birkaç sente düşer. Bu nedenle enjeksiyon kalıplama, binlerce ila milyonlarca ünite için en uygun maliyetli seçenektir.
Sıcak kabartma yöntemi ikisinin ortasında yer alıyor. Isıtılmış bir kalıbı polimer bir levhaya bastırıyorsunuz. Kurulumu daha basit. İşlem süreleri daha uzun ve süreç daha az otomatik. Başlangıç maliyeti orta düzeyde. Sıcak kabartma, orta hacimli üretimler için (yüzlerce ila birkaç bin adet laboratuvar çip bileşeni) iyi sonuç veriyor.
PDMS gibi elastomerik malzemelerle düşük hacimli çalışmalarda, ana kalıp kullanılarak döküm yöntemleri uygulanır. Bu yaklaşım küçük partiler için basittir.
| Yöntem | Peşin Maliyet | Yüksek Hacimde Birim Başına Maliyet | Çevrim Süresi |
| Enjeksiyon | Yüksek ($10k–$100k+) | Çok düşük (sent ile dolar arası) | Döngü başına saniye |
| Sıcak Kabartma | ılımlı | Düşük ila orta | Enjeksiyondan daha uzun |
Uygun malzemeler (termoplastikler, PDMS) ve tipik geometriler
Enjeksiyon kalıplama ve sıcak kabartma, PMMA, COC, PC ve PS gibi termoplastiklerle en iyi sonucu verir. Bu malzemeler ısı altında iyi akar ve ince detayları yüksek doğrulukla kopyalar. Birçok malzeme mikroakışkan imalatı için uygundur. Yaygın şekiller arasında düz kanallar, serpantin karıştırıcılar ve damlacık jeneratörleri bulunur. Mikroakışkan çip geometrisi, sıvı akışını etkiler. PDMS, doğal olarak döküm yöntemlerine uygundur ve birkaç mikrona kadar olan özellikleri kopyalayabilir. Her malzeme, mikroakışkan çip imalat projelerine farklı avantajlar getirir.
Prototipleme Yöntemleri: Yumuşak Litografi, 3D Baskıve Doğrudan İşleme
Bir tasarımı araştırırken pahalı kalıplara ihtiyaç duymazsınız. Prototipleme yöntemleri, fikirleri hızlı ve ucuz bir şekilde test etmenizi sağlar. Yumuşak litografi, mikroakışkan cihaz üretiminde erken aşama çalışmalar için önemli bir tekniktir.
Ar-Ge'de hızlı yineleme için PDMS ile yumuşak litografi
Yumuşak litografi, çip üzerinde laboratuvar cihazları için klasik bir yöntemdir. Fotolitografi ile yapılmış bir silikon kalıp ile başlarsınız. Ardından PDMS'yi bunun üzerine dökersiniz, kürlenmiş katmanı soyarsınız, delikler açarsınız ve cama yapıştırırsınız. Tüm süreç bir veya iki gün sürer. Bu hız, yumuşak litografiyi hızlı yineleme için mükemmel kılar. Bir sorun mu buldunuz? CAD dosyasını değiştirin ve yeni bir çip dökün.
PDMS, kullanım kolaylığı nedeniyle popülerliğini koruyor. Şeffaf, gaz geçirgen ve biyolojik olarak uyumlu. Dezavantajı ise manuel işçilik gerektirmesi. Her çip ayrı ayrı ele alınmayı gerektiriyor, bu nedenle yumuşak litografi yüksek hacimli üretimde ölçeklenebilir değil. Yumuşak litografi, mikroakışkan çip üretiminde en erişilebilir tekniklerden biridir.
Özel tasarımlar için mikro frezeleme, lazer aşındırma ve lazer işleme.
Doğrudan işleme, hassas kontrol sağlar. Mikro frezeleme, polimer veya metalde kanallar açmak için minik kesici aletler kullanır. Karmaşık 3 boyutlu şekiller ve kalıp yapımı için iyi sonuç verir.
Lazer ablasyonu, odaklanmış bir ışınla malzemeyi uzaklaştırır. 355 nm'lik UV pikosaniye lazerler, az miktarda mikro çatlak ve mikron altı kenar kalitesiyle kanallar oluşturur. Femtosaniye lazerler, neredeyse hiç ısı hasarı olmadan işleme yapmak için ultra kısa darbeler kullanır. Bu teknikler maskesizdir; CAD'den çipe fotomaske kullanmadan geçilir.
3D baskı, daha fazla tasarım esnekliği ve daha hızlı sonuçlar sunarak mikroakışkan prototipleme alanını değiştirdi. Araştırmacılar, yüksek çözünürlüklü özelliklere sahip PDMS laboratuvar çip bileşenleri için kalıplar oluşturmak amacıyla SLA yazıcıları kullandılar. Diğer 3D baskı sistemleri, COC gibi malzemeler kullanarak sızdırmaz akışkan cihazlar üretebilir. Aşındırma yöntemiyle elde edilmesi zor olan kanal şekillerini üretebilir.
Güvenilir Sızdırmazlık İçin Çip Bağlama Teknikleri
Bir çipin sıkı bir sızdırmazlığa ihtiyacı vardır. Birkaç yapıştırma tekniği mevcuttur. Yapıştırma, kanal katmanını bir alt tabakaya birleştirerek sızıntısız kapalı kanallar oluşturur. Doğru yapıştırma tekniği, kullandığınız malzemelere bağlıdır. Tüm bu malzemeler uyumlu yapıştırma yaklaşımları gerektirir. Mikroakışkan çip üretimindeki son adım genellikle en kritik olanıdır.
Isıl yapıştırma, yapıştırıcı ile yapıştırma ve anodik yapıştırma
Termal yapıştırma işleminde, termoplastik bir yonga cam geçiş sıcaklığına yakın bir sıcaklığa ısıtılır ve basınç uygulanır. Katmanlar birbirine kaynaşır. Sıcaklık kontrol edilmezse kanal deformasyonu riski vardır. Bu üretim aşaması kalite açısından kritiktir.
Yapıştırıcı ile bağlama, ince bir tutkal tabakası kullanır. UV ile kürlenebilen yapıştırıcılar, oda sıcaklığında saniyeler içinde kürleşir. Buradaki zorluk, yapıştırıcının kanalların içine girmesini engellemektir. Bu bağlama teknikleri birçok mikroakışkan cihaz için geçerlidir.
Anodik bağlama, camı silikona birleştirir. Yüksek sıcaklıkta arayüz boyunca yüksek voltaj uygulanır. Bağlama güçlü, hermetik ve kalıcıdır. Bu teknik, yarı iletken işleme yöntemlerinden gelir. Her bağlama tekniği, farklı mikroakışkan uygulamalarına uygundur.
Farklı malzeme çiftleriyle uyumluluk
Bağlama yöntemi, kullandığınız malzemelerle uyumlu olmalıdır. PDMS, oksijen plazma işleminden sonra cama veya kendi kendine yapışır. Termoplastikler, termal veya çözücü yöntemlerle yapışır. Cam ve silikon anodik olarak yapışır. Hibrit sistemler için (örneğin cam üzerinde bir PDMS katmanı) plazma bağlama veya ince bir yapıştırıcı kullanabilirsiniz.
Çoklu malzeme entegrasyonu giderek yaygınlaşıyor. Tanı ve ilaç dağıtımında ortaya çıkan uygulamalar, polimerleri, camı ve gözenekli membranları tek bir çipte birleştiriyor. Her malzeme çifti kendi bağlama stratejisine ihtiyaç duyuyor. Bunu yanlış yaparsanız, çipiniz sızdırır. Doğru yaparsanız, sızdırmazlık cihazın ömrü boyunca devam eder. Doğru malzeme seçimi, tüm üretim sürecini yönlendirir.
Çip Üzerinde Laboratuvar Bileşenlerinin Tasarımı
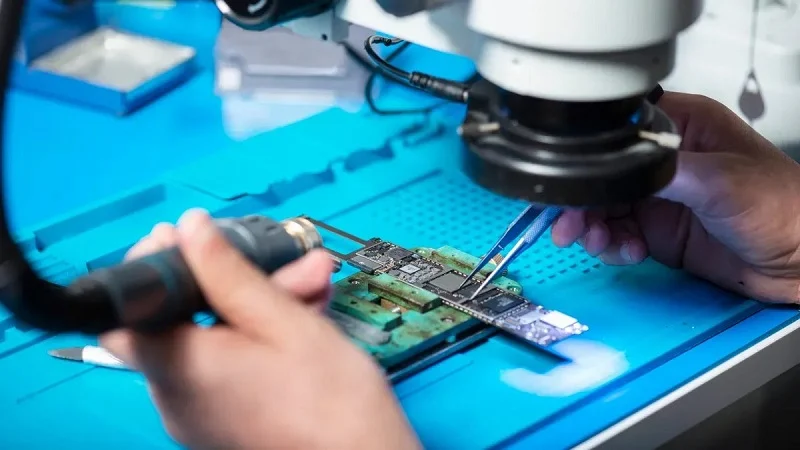
İyi tasarım, laboratuvar çip bileşenlerinizin gerçek dünyada çalışıp çalışmayacağını belirler. Geometri, sensör yerleşimi ve maliyet birbirini etkiler. Her faktörü aynı anda en üst düzeye çıkaramazsınız.
Mikroakışkan Kanal Geometrisi ve Akışkan Akışı
Kanal şekli, aşağı yöndeki her şeyi yönlendirir. Üstten görünüm, kesit ve boyuna profil, akış yolunu belirler. Daha küçük bir kesit alanı, basıncı hızla artırır ve sınır tabakası etkileri nedeniyle ilişki doğrusal değildir. Uzunluk basıncı etkiler. Akış hızı da aynı doğrusal kuralı izler.
En boy oranı, dönüşler ve ölü hacimler
Derin ve dar kanallar, sığ ve geniş kanallardan farklı davranır. Keskin dönüşler, sıvının sıkıştığı ölü bölgeler oluşturur. Bu cepler karıştırmayı olumsuz etkiler ve numunenin israfına neden olur. Duvarların imalattan sonra ne kadar düz olacağını kontrol ettiği için çekme açısı da önemlidir. Kanalları genişten daralana doğru üst üste dizmek, akışın eşit şekilde yayılmasına yardımcı olur.
Karıştırma, reaksiyon kinetiği ve ayırma verimliliği üzerindeki etki
Daha uzun kanallar basıncı artırır; kanal uzunluğunun azaltılması ise basıncı buna bağlı olarak düşürür. Bağlantı noktasından uzakta daha büyük kesit alanına sahip iki katmanlı bir kalıp, giriş basıncını önemli ölçüde azaltabilir. Bu kazanımlar reaksiyon kinetiği ve ayırma için önemlidir. Mikroakışkan cihaz tasarımcıları, mikroakışkan çip üretiminde bu dengeyi sürekli olarak değerlendirirler.
Sensörlerin ve Elektrotların Entegrasyonu
Elektrotları yerleştirmek, denemeye başlayana kadar basit gibi görünüyor. Ancak kısa sürede birkaç sorun ortaya çıkıyor:
- Tel bağlama ve lehimleme işlemleri, mikroakışkan kanalların ihtiyaç duyduğu düz yüzeyle çelişen yüzey tümsekleri oluşturur.
- CMOS laboratuvar çip bileşenleri yalnızca birkaç milimetre kare yer kaplarken, kanallar, valfler ve pompalar çok daha fazla alana ihtiyaç duyar.
- Yerleştirme kaydı hatası sızıntılara neden olur ve yan yana kaymayı kontrol etmek zordur.
- Çip ve taşıyıcı arasındaki yukarı-aşağı yönlü hareket hem elektriksel hem de akışkan akışını bozabilir.
- CMOS çipini sızıntı olmadan mikroakışkan yapılara bağlamak hala büyük bir zorluk.
- Dünya ile çip arasındaki akışkan bağlantılarının güvenilir bir şekilde sızdırmaz olması gerekir.
Elektrokimyasal algılama için elektrotların yerleştirilmesi
Elektrokimyasal algılama, numune sıvısı ile elektrotlar arasında doğrudan temas gerektirir. Bu temas, düz bir arayüz gerektirir ve ara bağlantı çıkıntıları bunu bozar. İki zıt tarafa ped yerleştirmek biraz yardımcı olur, ancak verim düşük kalır.
Hizalama ve paketleme zorlukları
Sızıntısız entegrasyon için hassas hizalama şarttır. CMOS üzerinde çoklu kanallar için toplu üretim yöntemleri henüz bildirilmemiştir. Bu paketleme engelleri, mikroakışkan cihaz üretiminde nasıl bir yaklaşım sergileyeceğinizi şekillendirir.
Ölçeklenebilirlik ve Maliyet Kısıtlamaları
Maliyetler kademeli olarak artar, düzgün bir şekilde değil. Büyük ölçekte, enjeksiyon kalıplama kalıp için önemli bir başlangıç yatırımı gerektirir, ancak birim başına malzeme maliyeti bir doların altına düşer. Toplu kalıplama, malzeme maliyetini parça başına 1 doların altına indirir. Bir hizmet sağlayıcı aracılığıyla yapılan küçük bir üretim, birim başına önemli ölçüde daha pahalıya mal olabilir.
Üretilebilirlik için tasarım (DFM) prensipleri
DFM, gerçekten kullanacağınız süreç için tasarım yapmak anlamına gelir. Gereğinden uzun kanallardan kaçının. Eğim açılarını aynı tutun. Malzeme çiftleri seçeneklerinizi sınırlayacağından, yapıştırmayı erken planlayın.
Çözünürlük, verimlilik ve birim maliyet arasında denge kurmak.
Daha yüksek çözünürlük genellikle daha yavaş döngüler ve daha pahalı ekipman anlamına gelir. Polimer mikroakışkan laboratuvar çip bileşenleri, hız ve düşük birim maliyet için boyutsal hassasiyetten biraz ödün verir. Cam daha ince özellikler sağlar ancak daha düşük verim sunar. Her mikroakışkan çip üretim kararı bu eğri üzerindedir. Bu teknikler teşhis, ilaç dağıtımı ve birçok başka kullanım alanına hizmet eder. Malzemeleri kullanım alanlarıyla erken aşamada eşleştirmek, daha sonra para tasarrufu sağlar. Aynı mantık, her türden laboratuvar çip cihazı için de geçerlidir.
Çip Üzerinde Laboratuvar Bileşenleri Üretiminin Ölçeklendirilmesi
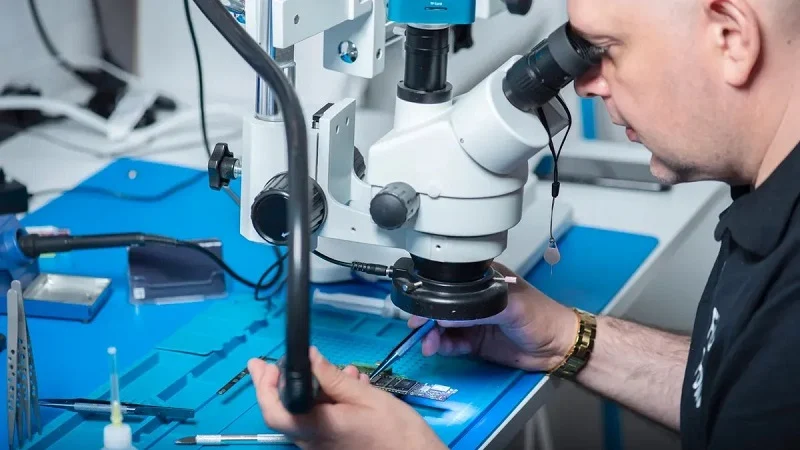
Ölçeklendirme, çalışan bir prototipi istikrarlı bir üretime dönüştürür. Bu yol birçok sürprizle doludur. Gelin, ana kararları inceleyelim.
Düşük Hacimli Araştırma vs. Yüksek Hacimli Üretim
Az sayıda laboratuvar çipi bileşeninden binlercesine geçmek her şeyi değiştirir. Farklı malzemelere, farklı araçlara ve farklı bir düşünme biçimine ihtiyacınız vardır.
Prototipleme yöntemleri ile seri üretim teknikleri ne zaman tercih edilmelidir?
Yumuşak litografi gibi küçük ölçekli yöntemler, tasarım sürekli değiştiğinde işe yarar. Yeni bir çipi bir günde test edebilirsiniz. Bu hız, araştırmacıların hızlı öğrenmesine yardımcı olur. Ancak yumuşak litografi ölçeklenebilir değildir. Her birim elle işlenmelidir. Enjeksiyon kalıplama gibi seri üretim yöntemleri sabit tasarımlara uygundur. Başlangıç maliyeti yüksektir. Prototip kalıplama ekipmanları on binlerce dolara mal olabilir. Sertleştirilmiş çelik çoklu boşluklu kalıplar 100,000 dolar veya daha fazlasına mal olabilir. Yüksek hacimde çip başına maliyet hızla düşer. Önemli olan ne zaman geçiş yapılacağını bilmektir. Başlangıçtan itibaren ticari seri üretim malzemeleri kullanın. PDMS ile prototip yapıp daha sonra termoplastik kullanırsanız, yeniden tasarımla karşı karşıya kalırsınız. Yüzey özellikleri, gaz geçirgenliği ve yapıştırma yöntemleri farklılık gösterir. Yeniden işleme gerek kalmaması için malzeme seçiminizi erkenden belirleyin.
Yumuşak litografiden enjeksiyon kalıplamaya geçiş
Geçiş zaman alır. Çip geliştirme birden fazla aşamayı içerir ve birkaç yıl sürebilir. Orta ölçekli üretim bu boşluğu kapatmaya yardımcı olur. Aile tipi takımlar veya yumuşak alüminyum takımlar, pahalı çelik kalıplara para ödemeden neredeyse endüstriyel denemeler yapmanıza olanak tanır. Bu aşama gizli sorunları ortaya çıkarır. İç gerilim veya otofloresans gibi malzeme özellikleri kalıplama işleminden etkilenebilir ve değerlendirilmelidir. Bu sorunları nihai kalıplama işleminden önce yakalamak para tasarrufu sağlar. CNC işleme ve enjeksiyon kalıplama konusunda uzmanlığa sahip hassas bir üretici, prototipten tam üretime geçişi destekleyebilir.
Çözünürlük, Maliyet ve Veri İşleme Hızı Arasındaki Dengeler
Hiçbir malzeme size her şeyi sağlamaz. Bir özelliği diğeriyle değiştirirsiniz. İşin püf noktası, seçiminizi kullanım alanınıza uygun hale getirmektir.
Malzeme seçimi, özellik çözünürlüğünü ve işlem süresini etkiler.
PDMS ile yapılan yumuşak litografi, 10 µm kadar ince özellikleri kopyalayabiliyor. Bu, araştırma için harika. Ancak PDMS seri üretim için uygun değil. Termoplastikler büyük ölçekli üretim için iyi sonuç veriyor ancak küçük ölçeklerde çözünürlüğü sınırlıyor. Cam ve silikon, yüksek tekrarlanabilirlik ile mikrometre altı kanal boyutlarına ulaşabiliyor. Dezavantajı ise maliyet. Cam ve silikon pahalı tesislere ve eğitimli teknisyenlere ihtiyaç duyuyor.
Örnek tercihler: cam (yüksek çözünürlük, düşük verim) ve polimer (düşük çözünürlük, yüksek verim)
Cam, en ince detayları sunar. Bir mikrondan daha küçük kanallar mümkündür. Üretimde fotolitografi ve tehlikeli kimyasallar kullanılır. Verimlilik düşük kalır. Çip başına maliyet yüksek kalır.
Polimer laboratuvar çip bileşenleri, hız karşılığında çözünürlükten biraz ödün verir. Enjeksiyon kalıplama yöntemiyle günde binlerce ünite üretilir. Özellikler daha büyüktür - genellikle onlarca mikron. Birçok mikroakışkan uygulaması için bu çözünürlük yeterlidir. Daha düşük maliyet, tek kullanımlık laboratuvar çip cihazları üretmenizi sağlar.
Mikroakışkan Çip Üretiminde Örnek Vakalar
Gerçek mikroakışkan çip üretim projeleri, bu tercihlerin nasıl sonuçlandığını göstermektedir.
Enjeksiyon kalıplama yöntemiyle üretilen termoplastikler kullanılarak yapılan, hasta başında tanı koymaya yönelik laboratuvar çip bileşenleri.
Hızlı tanı testi geliştiren bir şirket, enjeksiyon kalıplama yöntemiyle üretilen termoplastikleri tercih etti. Çipin tek kullanımlık olacak kadar ucuz olması gerekiyordu. Ekip, malzeme konusunda erken bir aşamada karar verdi: İyi optik şeffaflığa sahip bir termoplastik olan COC. Başlangıçtan itibaren enjeksiyon kalıplama için tasarım yaptılar. İlk kalıp maliyeti önemliydi. Seri üretimde çip başına maliyet bir doların altına düştü. Son cihaz, maliyetin en önemli olduğu hasta başı tanı uygulamaları için uygundur. Bu mikroakışkan çip üretim yaklaşımı, yüksek hacimli ihtiyaçlara uygundur.
PDMS ve cam yapıştırma yöntemi kullanılarak laboratuvar çip bileşenleri üzerinde araştırma yapılması.
Hücre davranışını inceleyen bir üniversite laboratuvarı farklı bir yol seçti. Birçok tasarımı hızla test etmeleri gerekiyordu. PDMS yumuşak litografi, hızlı yineleme yapmalarına olanak sağladı. PDMS katmanını oksijen plazması kullanarak bir cam slayta yapıştırdılar. Çip üzerindeki laboratuvar bileşenleri şeffaf, gaz geçirgen ve biyolojik olarak uyumluydu. Her parti bir günde üretildi. Çip başına maliyet daha yüksekti. Ancak esneklik buna değerdi. Araştırma için hız ve yineleme, birim maliyetinden daha önemlidir. Bu mikroakışkan çip üretim yöntemi, düşük hacimli çalışmalar için uygundur.
Bu örnekler, farklı uygulamaların farklı yaklaşımlar gerektirdiğini göstermektedir. Doğru üretim yolu, hacminize, bütçenize ve performans ihtiyaçlarınıza bağlıdır. Bu denge noktalarını erken düşünmek, daha sonra maliyetli hatalardan kaçınmanıza yardımcı olur. İster birkaç araştırma prototipi ister milyonlarca üretim birimi olsun, üretim stratejinizi hedeflerinize uygun hale getirmek başarının anahtarıdır.
SOYLU: Hassas İmalat Çip Üzerinde Laboratuvar Bileşenleri için

Prototip aşamasından tam üretime geçiş, her iki adımı da bilen bir ortağa ihtiyaç duyar. Metal ve plastik işleme konusunda uzman bir üretici, laboratuvar çipi üretim ihtiyaçlarını karşılayabilir. Farklı yöntemlerin birleştirilmesi, mikroakışkan çip yapım sürecini tasarımdan montaja kadar kolaylaştırır.
Kapsamlı Metal ve Plastik İşleme Yetenekleri
CNC işleme, enjeksiyon kalıplamave hassas damgalama
İşleme yaklaşımları, erken geliştirme aşamasını hızlandırabilir. Mikrofrezeleme işlemi, bir CAD modeliyle başlar, takım yolları oluşturur ve parçaları hemen keser. Ana kalıba gerek yoktur.
İşleme yöntemi temiz oda gerektirmediği için yumuşak litografiye göre avantaj sağlar. Bu da mikroakışkanlar alanında zaman ve para tasarrufu sağlar.
Üretim yetenekleri arasında damlacık üreteçleri ve karıştırma kanalları için uygun işleme özellikleri yer almaktadır. Malzeme seçimi önemlidir: PMMA, polikarbonat ve COC gibi termoplastikler temiz kesim sağlar ve optik şeffaflığını korur. Paslanmaz çelik, alüminyum ve titanyum gibi metaller ise dayanıklı ve kimyasal olarak dirençlidir.
| Malzeme Türü | Avantajlar | Yüzey kalitesi |
| Termoplastikler (PMMA, PC, COC) | Temiz kesimler, daha düşük maliyet, optik netlik | PMMA ayna benzeri kanallar oluşturur; COC'nin otofloresansı düşüktür. |
| Metaller (Çelik, Alüminyum, Titanyum) | Dayanıklı, sterilize edilebilir, kimyasallara karşı dirençli | Plastik pürüzsüzlüğüne ulaşması için ekstra cilalama gerekiyor. |
Hibrit bir yaklaşım, karmaşık iç geometriler için 3D baskıyı, dar toleranslar ve pürüzsüz yüzeyler için işleme ile birleştirebilir. Enjeksiyon kalıplama, uzun üretim süreçlerine olanak sağlayan sertleştirilmiş çelik kalıplarla yüksek hacimler için uygundur. Ölçek büyüdükçe parça başına maliyetler önemli ölçüde düşer. Bu yöntemler, çeşitli mikroakışkan laboratuvar çip bileşenlerini destekler.
Mikroakışkan kalıp tasarımı ve mikro işleme konusunda uzmanlık.
Mikroakışkan sistemler için kalıp tasarımı özel bilgi gerektirir. Kalıp yüzeyi, tüm boşluklardaki ince detayları doğru bir şekilde kopyalamalıdır.
Uzman bir ekip, eşit şekilde dolan ve temiz bir şekilde ayrılan, birçok döngü boyunca dayanıklı kalıplar tasarlıyor. Mikro işleme yetenekleri, test kalıplarının doğrudan metalden kesilmesine olanak tanıyarak, üretim araçlarına geçmeden önce tasarım doğrulamasını sağlıyor. Bu da prototipten seri üretime geçişte riski azaltıyor.
Sertifikalar ve Kalite Güvencesi
Kalite yönetimi sertifikasyonu
Kalite yönetim sertifikası, belgelenmiş bir kalite sisteminin mevcut olduğu anlamına gelir. Her adım tanımlanmış bir iş akışını takip eder. Bu, küçük çapakların veya şekil farklılıklarının kanal sızdırmazlığını etkileyebildiği mikroakışkan çip üretimi için önemlidir. Tutarlı kalite, yüksek üretim verimliliğine yol açar.
Tıbbi cihaz uygulamaları için sertifikasyon
Teşhis veya klinik uygulamalarda kullanılan çip üzerinde laboratuvar cihazları için, tıbbi cihaz kalite sistemlerini kapsayan sertifikasyon çok önemlidir. Bu sertifikasyon, risk yönetimi, izlenebilirlik ve süreç kontrollerini ele alır.
Tasarım desteğinden montaja kadar eksiksiz bir hizmet modeli, üretim süreci için tek bir iletişim noktası sağlar. Üretim tercihleri, malzemeler ve yapıştırma yöntemleri konusunda rehberlik, iletişim hatalarını azaltır ve ürün geliştirme sürecini hızlandırır.
Hiçbir malzeme veya üretim yöntemi tüm laboratuvar çip cihazları için uygun değildir. Malzeme seçimi maliyete, vücudun tepkisine ve ihtiyaç duyduğunuz laboratuvar çip bileşenlerinin sayısına bağlıdır. Her üretim yönteminin maliyet ve doğruluk arasında dezavantajları vardır. En iyi yol, neye ihtiyacınız olduğuna ve ne kadar harcayabileceğinize bağlıdır.
Otomasyon, minyatürleştirme ve yapay zeka destekli analiz gibi yeni trendler yeni seçenekler yaratıyor. Katmanlı üretim gibi yeni yöntemler, üretim planlamanızı büyük ölçüde değiştiriyor. Bu gelişmeler, mikroakışkan çip tasarımınızı tam olarak eşleştirmenize yardımcı oluyor.
Mikroakışkan çipinizin ölçeklendirilmesi için özel bir üretim yöntemine ihtiyaç duyulmaktadır. Mikroakışkan çipinizin üretimi konusunda tavsiye almak için bir üreticiyle iletişime geçin. Ekipleri, çipinizin kullanımına uygun doğru teknikleri seçer. Mikroakışkan çipinizin üretiminin her aşamasında size yardımcı olurlar.
Çip Üzerinde Laboratuvar Bileşenleri Hakkında Sıkça Sorulan Sorular
İlk laboratuvar çip cihazlarım için hangi malzemeyi seçmeliyim?
Ne yapmak istediğinize bağlı. PDMS hızlı prototipler için harika. COC veya PMMA gibi termoplastikler seri üretim için iyi sonuç verir. Cam ve silikon ise en ince detayları sunar. Karar vermeden önce malzemenizi gerçek örneklerle test edin.
Enjeksiyon kalıplama ve yumuşak litografi arasında nasıl seçim yapabilirim?
Yumuşak litografi, küçük partiler ve değişen tasarımlar için uygundur. Enjeksiyon kalıplama ise yüksek hacimli, sabit tasarımlar için idealdir. İlk kalıp maliyeti yüksektir, ancak çip başına maliyet hızla düşer. Tasarımınız değişmeyi bıraktığında geçiş yapın.
Mikroakışkan çiplerin sızıntı yapmasına ne sebep olur?
Genellikle sorun kötü yapıştırmadan kaynaklanır. Yapıştırma yöntemi malzemelerinize uygun olmalıdır. PDMS, plazma işleminden sonra cama yapışır. Termoplastikler termal veya çözücü ile yapıştırma gerektirir. Cam ve silikon anodik olarak yapışır. Uyumsuz bir çift başarısız olur.
PDMS ile prototip üretip daha sonra plastiğe geçebilir miyim?
Yapabilirsiniz, ancak yeniden tasarım gerekeceğini unutmayın. Yüzey özellikleri, gaz geçirgenliği ve yapıştırma yöntemleri farklılık gösterir. Malzeme seçiminizi erkenden yapın. Üretim malzemenizle prototip oluşturmak, daha sonraki yeniden işleme ihtiyacını ortadan kaldırır.
Her bir üretim yöntemi hangi özellik boyutuna ulaşabilir?
PDMS yumuşak litografi, yaklaşık 10 µm'ye kadar detayları kopyalar. Termoplastikler, küçük ölçeklerde çözünürlüğü sınırlar. Cam ve silikon, mikrometre altı boyutlara ulaşır. Uygulamanızın gerçek ihtiyacına göre seçim yapın.
Kanal geometrisi neden bu kadar önemli?
Kanal şekli akışı, karışımı ve basıncı yönlendirir. Keskin dönüşler ölü bölgeler oluşturur. Daha uzun kanallar basıncı artırır. Daha küçük bir kesit alanı basıncı hızla artırır. İyi bir geometri, mikroakışkan çipinizin tasarlandığı gibi çalışmasını sağlar.
Prototip aşamasından seri üretime ne zaman geçmeliyim?
Tasarımınız istikrarlı hale geldiğinde ve üretim hacmi arttığında harekete geçin. Prototip kalıplama, sertleştirilmiş çelik kalıplardan daha ucuzdur. Ara kalıplama bu açığı kapatır. Son kalıplamadan önce iç gerilim veya değişen otofloresans gibi gizli sorunlara dikkat edin.
Yapıştırma işlemi tüm üretim sürecini etkiler mi?
Evet. Yapıştırma işlemi genellikle son adımdır ve öncesindeki her şeyi mahvedebilir. Her malzeme çifti için ayrı bir strateji gerekir. Doğru yapılırsa, sızdırmazlık cihazın ömrü boyunca devam eder. Yanlış yapılırsa, mikroakışkan çipiniz sızdırır.







