
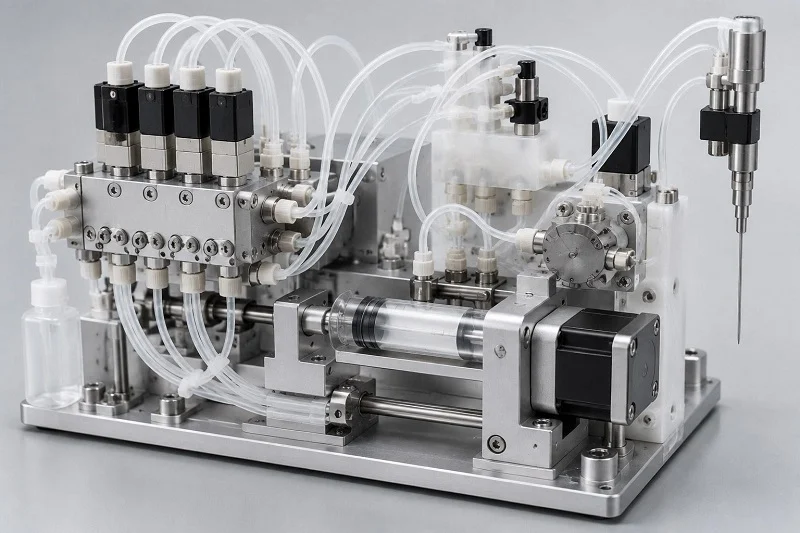
Güvenilir bir tıbbi cihaz üretmek, acı bir gerçekle başlar. Tüm sisteminiz, IVD sıvı işleme bileşenlerinin ne kadar hassas olduğuna bağlıdır. Başarı, önce malzeme seçmek ve sonra üretimi planlamakla gelmez. En başından itibaren bağlantılı bir sürece ihtiyacınız var. İşte soru şu: İyi çalışan, üretimi kolay ve büyük hacimlerde uygun fiyatlı kalan IVD sıvı işleme bileşenlerini nasıl tasarlarsınız? Bu kılavuz, tıbbi tanı cihazınız için temel seçimleri ele almaktadır. Tıbbi uygulamanız için doğru polimeri seçmeyi ele alacağız. Ayrıca, üretim için tıbbi aletlerin optimizasyonunu da tartışacağız. Asıl sır, üretim ortağınızı erken aşamada sürece dahil etmektir. Bu iş birliği, maliyetli yeniden tasarımları ve gecikmeleri önler.
Malzeme Seçim Kriterleri IVD Sıvı Taşıma Bileşenleri
IVD sıvı iletim parçaları için doğru malzemeyi seçmek, aynı anda üç ihtiyacı dengelemek anlamına gelir. Tıbbi cihazınızın algılama sistemleri için şeffaf malzemelere ihtiyacı vardır. Parçaların birbirine tam olarak oturması için stabil boyutlara ihtiyacınız vardır. Ayrıca testlerde kullanılan sert kimyasallara dayanıklı malzemelere de ihtiyacınız vardır. Seçtiğiniz polimer bu üçünü de etkiler. Her tıbbi sistemde ödünleşmeler yaşanır. Şeffaf bir malzeme kalıplama sırasında bükülebilir. Kimyasallara dayanıklı başka bir malzeme ise çok fazla ışığı engelleyebilir. İşin püf noktası, IVD kullanımınız için hangi özelliklerin en önemli olduğunu bilmektir. Her parçanın görevi, hangi özelliğin önce geleceğini belirler. Bu dengeyi yanlış kurarsanız, daha sonra yeniden tasarımlarla karşı karşıya kalırsınız.
Optik Netlik ve Boyutsal Stabilite
Optik Algılama İçin Gereksinimler
Birçok IVD testi, parçadan ışığın geçmesini gerektirir. Küvetler ve kartuşlar, absorbans veya floresans okumaları için şeffaf pencerelere ihtiyaç duyar. Malzeme, sinyali değiştirmeden belirli ışık dalga boylarının geçmesine izin vermelidir. PMMA çok şeffaftır ancak bazı UV ışıklarını engeller. COC ve COP malzemeleri, geniş bir ışık aralığının geçmesine izin verdikleri için iyi sonuç verir. Polikarbonat da işe yarar ancak zamanla sararabilir. Seçiminiz, IVD tıbbi cihazınızın sonuçları nasıl algıladığına bağlıdır. Bu, klinik çalışmalarda absorbans testlerinde kullanılan küvetler için en önemlidir. Farklı algılama yöntemleri, farklı şeffaflık seviyeleri gerektirir. Pencereler için doğru polimer, testin ne kadar hassas ve tekrarlanabilir olduğunu doğrudan etkiler.
Duvar kalınlığı da büyük rol oynar. Daha kalın bölümler daha fazla ışık dağıtır ve sinyali zayıflatır. Bu da düşük konsantrasyonlu numuneler için hassasiyeti olumsuz etkiler. Küçük hacimli algılama için ince, düzgün duvarlar istersiniz. Ancak ince duvarların kalıplama sırasında doldurulması daha zordur. Bu denge, üretim ekibinizden erken aşamada bilgi gerektirir. İyi bir üretim ortağı, optik performansı parçanın kalıplanma kolaylığıyla dengelemenize yardımcı olur.
Toleransların ve Çarpılmaların Yönetimi
IVD cihazlarında hassasiyet çok önemlidir. Küçük sızıntılar tüm testi mahvedebilir. Malzemenin büzülme oranı, sıkı toleransları ne kadar iyi koruyabileceğinizi belirler. Polipropilen gibi yarı kristal polimerler, polistiren gibi amorf polimerlerden daha fazla büzülür. Bu da nihai boyutları doğrudan değiştirir. Tıbbi cihaz standartlarınız burada dikkatli bir kontrol gerektirir.
Parça bölümlerinin farklı hızlarda soğuması durumunda çarpılma meydana gelir. Düzensiz duvar kalınlığı çarpılmayı daha da kötüleştirir. Keskin köşeler sorunu artırır. Duvar kalınlığını eşit tutmak bu sorunları azaltmaya yardımcı olur. Eğim açıları, parçaların kalıptan çıkmasına yardımcı olur. Bunlar olmadan parçalar bükülür veya kırılır. Uygun giriş yerleşimi ayrıca iç gerilimi azaltır ve parçaların düz kalmasını sağlar. Spesifikasyonunuz, malzemenin soğurken nasıl davrandığını hesaba katmalıdır. Tasarım, her malzeme türü için büzülme paylarını içermelidir. Tasarımınız ayrıca polimerin ısı ile ne kadar genleştiğini de dikkate almalıdır. Her tıbbi cihaz uygulaması bu düzeyde bir özen gerektirir.
Kimyasal Uyumluluk ve Biyouyumluluk
Analiz Reaktiflerine Direnç
IVD sarf malzemeleri her gün birçok kimyasal maddeyle temas eder. Tampon çözeltiler, enzimler ve deterjanlar, sıvıları taşıyan kanallardan akar. Malzemenin bozulmaya karşı dayanıklı olması gerekir. Şişme veya çatlama sonuçları mahveder. Sızıntı da numuneyi kirletir. Bu, sistemdeki her parça için önemlidir.
Güçlü kimyasallar için standart polimerler yeterli değildir. İşte burada yüksek performanslı polimerler devreye girer. PEEK, güçlü asitlere ve bazlara karşı dirençlidir. PVDF ise sert çözücülere dayanıklıdır. Bu malzemeler daha pahalıdır ancak bazı IVD testlerinin ihtiyaç duyduğu kimyasal direnci sağlar. Tıbbi cihazınızın doğruluğu bu seçime bağlıdır. Başka bir IVD sarf malzemesi türü farklı özellikler gerektirebilir. Her parçayı, temas ettiği şeye göre ayrı ayrı değerlendirin. Tasarımı sonlandırmadan önce, malzemenin belirli reaktiflerle uyumluluğunu her zaman test edin. Bu adım, projenin ilerleyen aşamalarında önemli ölçüde zaman ve maliyet tasarrufu sağlayabilir.
Protein Bağlanmasını ve Sızan Maddeleri En Aza İndirmek
Biyolojik örneklerdeki proteinler yüzeylere yapışır. Bu, protein bağlanmasıdır. Bu durum, tespit için kullanılabilir analit miktarını düşürür. Ayrıca testler arasında bulaşmaya da neden olur. Düşük bağlanma özelliklerine sahip malzemeler seçin. COC ve COP iyi sonuç verir. Polipropilen de oldukça iyi sonuç verir. Bazıları yüzey işlemine ihtiyaç duyar. Güvenilir sonuçlar için kartuşlarınızın da aynı standartları karşılaması gerekir. Plazma işlemleri veya özel kaplamalar protein yapışmasını büyük ölçüde azaltabilir. Yüzey enerjisi, proteinlerin plastikle etkileşiminde büyük rol oynar. Amaç, örneklerin bozulmadan kalmasını sağlamak ve her çalıştırmada tutarlı sonuçlar elde etmektir.
Geliştirme sürecinde bir diğer endişe kaynağı da sızabilen maddelerdir. Küçük moleküller plastikten numuneye geçer. Bunlar test kimyasını etkiler. Tıbbi cihaz yönetmelikleri, sızabilen maddeler için ekstraksiyon testini zorunlu kılar. Her tıbbi bileşen, uyumluluk için bu standartları karşılamalıdır. Bu, özellikle düzenleyici incelemeden geçen IVD ürünleri için önemlidir. Üçüncü bir IVD sarf malzemesi türü, seçim sürecine karmaşıklık katmaktadır. Tıbbi ekibiniz, malzeme seçimlerini kapsamlı bir şekilde doğrulamalıdır. Bu tıbbi cihaz uygulaması dikkatli bir yaklaşım gerektirir.
IVD Sıvı Taşıma Bileşenlerinde Kullanılan Yaygın Polimerler
Gerçek dünyadaki IVD sistemlerinde genellikle birkaç ana plastik türü kullanılır. Her birinin kendine özgü güçlü ve zayıf yönleri vardır. Seçiminiz optik netlikten üretim maliyetine kadar her şeyi etkiler. En yaygın seçeneklere bakalım ve her birinin hangi alanlarda öne çıktığını görelim.
Polipropilen (PP) ve Polistiren (PS)
Polipropilenin IVD'de bu kadar yaygın olmasının çok iyi bir nedeni var. En yaygın reaktiflere karşı dirençli, otoklav ısısına dayanıklı ve çok ucuz. Birçok tanı kartuşu, tampon çözeltilere ve hafif deterjanlara karşı yeterince iyi performans gösterdiği için ana gövdesinde PP kullanır. Malzeme ayrıca rutin testler için yeterli kimyasal direnç sunar. Ancak PP'nin bir dezavantajı var. Bulanık veya saydam hale gelir, bu da algılama ışık yollarını engeller. Bu nedenle PP'yi küvetlerde veya algılama pencerelerinde nadiren görürsünüz. Yarı kristal yapısı ayrıca soğutma sırasında daha fazla büzülmeye neden olur, bu da sıkı toleransların korunmasını zorlaştırır.
Polistiren ise tam tersi şekilde çalışır. Kristal berraklığında ve ucuz olması, onu optik parçalar için mükemmel kılar. Birçok küvet ve test plakası, ışığın kolayca geçmesi nedeniyle PS kullanır. Malzeme ayrıca mükemmel boyutsal kararlılıkla kalıplanabilir. Bununla birlikte, PS kimyasal stres altında çatlar. Güçlü çözücüler veya sert reaktifler onu hızla tahrip eder. Bu nedenle PS, hafif kimyasal işlemlerle yapılan basit testler için en iyi sonucu verir. Birçok tıbbi sarf malzemesi, kimyasal dayanıklılıktan ziyade berraklığın daha önemli olduğu numune kuyucukları ve görüntüleme pencereleri için PS kullanır.
PMMA, Polikarbonat (PC) ve Döngüsel Olefin Kopolimerleri (COC/COP)
PMMA çok iyi şeffaflık ve hava koşullarına dayanıklılık sunar. Görünür ışık aralığında ışığı iyi geçirir. Ancak PMMA suyu emer ve nemli havada bükülebilir. Ayrıca kolayca kırılır, bu nedenle ince duvarlar elleçleme sırasında çatlayabilir. Polikarbonat dayanıklıdır. Zorlu kullanıma dayanabilir ve darbelere karşı dirençlidir. PC ayrıca PS veya PMMA'dan daha yüksek ısıya dayanıklıdır. Ancak PC, UV ışığında zamanla sararır, bu da algılamada optik performansı olumsuz etkiler.
Sıklıkla COC veya COP olarak adlandırılan siklik olefin kopolimerleri ve polimerleri, gelişmiş IVD sıvı işleme parçaları için favori malzemeler haline geldi. Bu malzemeler, mükemmel şeffaflığı düşük protein yapışması ve az miktarda sızma özelliğiyle birleştiriyor. Ayrıca PMMA'ya göre suya çok daha iyi direnç gösteriyorlar. Birçok tanı kartuşu artık küçük kanallar ve optik pencereler için COC kullanıyor. Malzeme kalıplama sırasında iyi akıyor, bu da ince özelliklerin oluşturulmasına yardımcı oluyor. COC, PP veya PS'den daha pahalıdır, ancak zorlu işler için performansı fiyatına değer. Tıbbi cihaz tasarımcıları, hem optik doğruluk hem de kimyasal kararlılığa ihtiyaç duyduklarında genellikle COC'yi tercih ederler.
Yüksek Performanslı Polimerler (PEEK, PVDF)
Bazı IVD testlerinde çok güçlü kimyasallar kullanılır. Normal plastikler, güçlü asitler, bazlar veya belirli organik çözücülerle temasa dayanamaz. İşte burada yüksek performanslı polimerler devreye giriyor. PEEK, neredeyse her türlü kimyasala karşı dayanıklıdır. Ayrıca yüksek ısıda da fiziksel özelliklerini korur. Bu da PEEK'i, sert reaktiflerle tekrar tekrar karşılaşan bağlantı parçaları, vanalar ve pompa parçaları için mükemmel kılar. Dezavantajı? PEEK, yaygın plastiklerden çok daha pahalıdır ve üretim sırasında daha yüksek işlem ısısına ihtiyaç duyar.
PVDF, farklı özelliklere sahip olsa da benzer kimyasal direnç sunar. Halojenlere ve güçlü oksitleyicilere karşı çok iyi direnç gösterir. Birçok sıvı taşıma sistemi, sert ortamları taşıyan boru ve manifold parçaları için PVDF kullanır. Malzeme ayrıca düşük çözünebilirlik özelliğine sahiptir, bu da hassas testler için önemlidir. Hem PEEK hem de PVDF gerçek faydalar sağlar, ancak dikkatli kalıp tasarımı ve proses kontrolü gerektirirler. Parça başına daha fazla ödeme yaparsınız, ancak güvenilirlik kazanımları genellikle kritik tıbbi kullanımlar için ek maliyetin önüne geçer.
İntravenöz Tanı (IVD) Sıvı Taşıma Bileşenleri için Üretim Amaçlı Tasarım (DFM) Kuralları
İyi tasarım kuralları projenizin ilerlemesini sağlar. Kağıda çizdiklerinizi kalıptan çıkanlarla birleştirirler. IVD sıvı taşıma bileşenleri için bu kurallar daha da önemlidir. Parçalarınız dar yollardan çok küçük hacimlerde sıvı taşır. Duvar kalınlığındaki veya giriş yeri yerleşimindeki küçük bir kusur, başarısız bir teste dönüşür. Tıbbi cihaz tasarımı her adımda hassasiyet gerektirir. Düzenleyici incelemeciler, üretim sürecinizi nasıl kontrol ettiğinize yakından bakarlar. Parçalarınızın milyonlarca ünitede tutarlı kaldığına dair kanıt isterler. Öyleyse, projenizi yolunda tutan temel DFM kurallarını inceleyelim.
Duvar Kalınlığı ve Eğim Açılarının Optimizasyonu
Enjeksiyon kalıplamada her şey duvar kalınlığına bağlıdır. Düzgün duvarlar, plastiğin kalıp boşluğundan eşit şekilde akmasını sağlar. Ayrıca parçanın aynı hızda soğumasına da yardımcı olurlar. Bir bölüm diğerinden daha hızlı soğuduğunda, parça deforme olur. İnce duvarlar hızlı dolar ancak çok çabuk soğur. Kalın duvarlar daha uzun sürer ve çökme izleri oluşturur. Teşhis kartuşları için, mümkün olduğunca 1 mm ile 2 mm arasında duvar kalınlığı istenir. Bu aralık, mukavemet ile kalıplanabilirliği dengeler. Ancak mikroakışkan kanallar çok daha ince kesitlere ihtiyaç duyar. Bu ince özellikler, çeliği kesmeden önce dikkatli bir akış analizi gerektirir.
Eğim açıları da aynı derecede önemlidir. Bitmiş parçanın kalıptan yapışmadan çıkmasını sağlarlar. Yeterli eğim olmadan, fırlatma kuvvetleri parçayı çizebilir veya bükebilir. Doğru açı, yüzey işlemine bağlıdır. İşte polistiren parçalar için hızlı bir referans:
| yüzey | Önerilen Taslak Açısı | notlar |
| Parlak (cilalı) | 1 ° - 2 ° | İz oluşmasını önler; estetik ve işlevselliği dengeler. |
Pürüzsüz bir yüzey için sadece 1 ila 2 derece eğim yeterlidir. Dokulu yüzeyler daha fazla eğime ihtiyaç duyar, genellikle her iki tarafta 3 ila 5 derece. Kalıp tasarımcınız, tasarım incelemesi sırasında açıyı onaylamalıdır. Bunu yanlış yapmak, daha sonra maliyetli kalıp onarımına yol açabilir.
Stratejik Kapı Yerleşimi ve Kaynak Hattı Yönetimi
Giriş noktası, erimiş plastiğin kalıp boşluğuna girdiği yerdir. Konumu, malzemenin nasıl aktığını kontrol eder. Ayrıca kaynak hatlarının nerede oluşacağını da belirler. Kaynak hatları, iki akış cephesinin buluşup birleşmesiyle oluşur. Bu hatlar parçayı zayıflatır. Ayrıca yüzeyde görünür izler oluştururlar. IVD sarf malzemeleri için, sıvı kanallarının yakınındaki kaynak hatları tehlikelidir. Basınç altında çatlayabilir ve sızıntılara neden olabilirler.
Akış yolunun basit kaldığı yerlere geçitler yerleştirin. İnce duvarların veya keskin köşelerin yakınına yerleştirmekten kaçının. Tek bir geçit küçük parçalar için en iyisidir. Daha büyük parçalar birden fazla geçit gerektirebilir, ancak her biri bir kaynak hattı ekler. Ekibiniz tasarım aşamasında her kaynak hattını haritalandırmalıdır. Kendinize şu soruları sorun: Bu hat bir sızdırmazlık yüzeyine yakın mı? Bir algılama penceresini kesiyor mu? Eğer öyleyse, geçidi hareket ettirin veya akış düzenini ayarlayın.
Kalıp giriş noktalarının konumu estetiği de etkiler. Optik yüzeylerde görünen giriş noktası izleri netliği bozar. Giriş noktalarını gizli yüzeylere veya kritik olmayan alanlara yerleştirin. Bu, algılama pencerelerinizi temiz tutar ve parçalarınızın profesyonel görünmesini sağlar. Unutmayın ki, giriş noktası yerleşimindeki her değişiklik akış dinamiklerini değiştirir. Kalıp akış simülasyonlarını, takım üretimine başlamadan önce sorunları yakalamak için erken aşamada çalıştırın.
Malzeme Büzülmesi ve Tolerans Birikiminin Hesaplanması
Her polimer soğudukça büzülür. Büzülme oranı malzemeye göre değişir. Polipropilen gibi yarı kristal yapılı plastikler, COC gibi amorf plastiklerden daha fazla büzülür. Tasarım spesifikasyonunuzda her malzeme için büzülme payları bulunmalıdır. Aksi takdirde, bitmiş parçanız çizimle eşleşmeyecektir.
Tolerans birikimi, karmaşıklığı daha da artırır. Parçanızdaki her özelliğin kendi toleransı vardır. Birden fazla özellik etkileşime girdiğinde, hatalar birikir. Geçmeli bağlantılar veya çıtçıtlı bağlantılar için bu birikim, montajı bozabilir. Mühendislik ekibiniz en kötü senaryoyu hesaplamalıdır. Her boyut sınırında olduğunda parçalar yine de birbirine uyacak mı? Uymuyorsa, kritik toleransları sıkılaştırın veya bağlantıyı yeniden tasarlayın.
COC malzemeleri, mikroakışkan uygulamaları için mükemmel boyutsal kontrol imkanı sunar. Gerçek üretim verileri, nelerin mümkün olduğunu gösteriyor:
| Parametre | Elde Edilen Tolerans | Proses Yeteneği (Cpk) |
| Mikroakışkan kanal genişliği | 100 ±m ± 5 μm | 1.67 |
| Kanal derinliği | ±3 μm | Minimum 1.33'ü aştı |
Bu rakamlar, sıkı toleransların elde edilebileceğini gösteriyor. Ancak bunlar, dikkatli süreç kontrolü ve onaylanmış takımlar gerektiriyor. 1.67'lik bir Cpk değeri, sürecin sınırlar dahilinde kaldığı anlamına gelir. Çoğu tıbbi cihaz standardı, kritik özellikler için minimum 1.33'lük bir Cpk değeri bekler. Üretim ortağınız, doğrulama sırasında yetenek verilerini sağlamalıdır. Bu test, parçalarınızın her zaman spesifikasyonlara uygun olduğunu kanıtlar.
Pratik açıdan bakıldığında, gerçekçi toleranslarla başlayın. Her boyutta ±5 μm belirtmeyin. Sadece kritik özellikler bu seviyede kontrol gerektirir. Diğer her şey standart toleranslarla kullanılabilir. Bu yaklaşım, kalıp maliyetinizi düşük ve üretim verimliliğinizi yüksek tutar. Bileşen tasarımınız, hassasiyet ve pratiklik arasındaki bu dengeyi yansıtmalıdır.
Daha geniş kapsamlı ders, tıbbi cihaz tasarımına geri dönüyor. Düzenleyici kurumlar, üretim sürecinizin kontrol altında kaldığına dair kanıt istiyor. DFM (Üretilebilirlik için Tasarım) kuralları size bu kanıtı sağlıyor. Varyasyonu azaltıyor, kusurları önlüyor ve gerekçelerinizi belgeliyor. Bu kurallara uyduğunuzda, IVD sıvı işleme bileşenleriniz güvenilir bir şekilde çalışır. Kartuşlarınız birinci günde de bininci günde de aynı şekilde çalışır. Bu tutarlılık, hem klinisyenler hem de hastalarla güven oluşturur.
IVD Akışkan Sistemleri için Maliyet Optimizasyonu ve Ortaklık
Tıbbi ürün geliştirme sürecinde her seçim maliyete bağlıdır. Kağıt üzerinde en iyi tasarıma sahip olabilirsiniz. Ancak her parçanın maliyeti çok yüksekse, proje durur. Akıllı tasarruflar tasarım aşamasında başlar. Üretim başlayana kadar beklemek, en büyük tasarrufları kaçırmak anlamına gelir.
Parça Maliyetini Azaltmaya Yönelik Stratejiler
Parça Birleştirme ve Tasarım Basitleştirme
Parçanızdaki her özellik, kalıbın maliyetini artırır. Örneğin, girintileri düşünün. Her biri için yanal hareket mekanizmasına ihtiyaç vardır. Bu kaydırıcılar veya kaldırıcılar, kalıp maliyetine 1,000 ila 2,000 dolar veya daha fazla ekler. Ayrıca üretim süresini yavaşlatır ve bakım riskleri yaratır.
Bu düzeltme tasarım aşamasında hiçbir maliyet gerektirmez. Ayırma yüzeyini yeniden tasarlayabilirsiniz. Eğim açılarını ayarlayabilirsiniz. Mekanik hareketleri geçişli çekirdeklerle değiştirebilirsiniz. Bu değişiklikler, işlevi bozmadan alt kesimleri ortadan kaldırır.
Üretim kolaylığına yönelik tasarım değişiklikleri, parça başına maliyetleri %30 ila %50 oranında azaltabilir. Bu değişiklikleri ne kadar erken yaparsanız, tasarruf o kadar büyük olur. Kalıp kesildikten sonra değişiklikler çok daha pahalı hale gelir.
İç özellikler için, katlanabilir çekirdekler başka bir yol sunar. Enjeksiyon sırasında özelliği tam boyutta oluştururlar. Daha sonra dışarı atılmak üzere içeri doğru çekilirler. Bu, birçok uygulamada yan hareketleri ortadan kaldırır. Kalıp alanını azaltır, tekrarlanabilirliği artırır ve çevrim sürelerini kısaltır. Tıp endüstrisi, sıkı toleransların önemli olduğu sarf malzemeleri için bu yöntemi kullanır.
Parçanın şekli de malzeme kullanımını etkiler. Daha basit şekiller daha hızlı dolar ve daha az reçine kullanır. Bu da parça başına malzeme maliyetini doğrudan düşürür. Her bir gramlık tasarruf, milyonlarca tıbbi sarf malzemesinde önemli bir fark yaratır.
Dış Kaynak Kullanımının Değeri ve Şirket İçi Üretimin Avantajları
Birçok tıbbi ekip, üretim kapasitesini kendi bünyelerinde oluşturmayı mı yoksa bir uzmanla ortaklık kurmayı mı tercih edecekleri konusunda tartışıyor. Her iki yolun da avantajları ve dezavantajları var.
Şirket içi üretim size doğrudan kontrol sağlar. Programı ve kalite kontrolünü kendiniz yönetirsiniz. Ancak bu, büyük bir sermaye yatırımı gerektirir. Temiz oda alanına, kalıplama makinelerine ve yetenekli operatörlere ihtiyacınız vardır. Düşük ve orta hacimli üretim için bu yatırımı haklı çıkarmak zordur.
Dış kaynak kullanımı, sermaye yükünü ortağa kaydırır. Makineler yerine parçalar için ödeme yaparsınız. Ekibiniz tasarım doğrulaması gibi temel faaliyetlere odaklanır. İyi bir ortak, benzer tıbbi projelerden edindiği deneyimi getirir. Döngü sürelerini ve verimlilik oranlarını optimize eder. Ayrıca tıbbi üretimin gerektirdiği düzenleyici evrak işlerini de halleder.
Yüksek hacimli üretilen teşخيص kartuşları ve sarf malzemeleri için dış kaynak kullanımı genellikle daha avantajlıdır. İş ortağının ölçeği, birim maliyetini düşürür. Üretim desteği sağlarlar. Bir makine arızalanırsa, diğerine geçerler. Dahili üretim hattının arıza riskinden kaçınmış olursunuz.
Üretim Ortaklarının Erken Aşamada Dahil Olmasının Önemi
Montaj için Tasarım (DFA) ve Değer Mühendisliği
Üretim ortağınızı en başından dahil etmek her şeyi değiştirir. Onlara bitmiş bir tasarım sunmak yerine, baştan itibaren birlikte çalışırsınız. İşte burada DFA ve değer mühendisliği gerçek tasarruflar yaratır.
Montaj için tasarım, parçaların nasıl bir araya geldiğini inceler. Kartuşunuzun ayrı parçalara mı ihtiyacı var? İki parçayı bir araya getirebilir misiniz? Her birleşim noktası montaj süresini ve denetim maliyetini artırır. Bu adımları azaltmak işçilik maliyetini düşürür ve kusur oranlarını azaltır.
Değer mühendisliği, işlevsellik ile maliyet arasındaki ilişkiyi inceler. İş ortağı şu soruları sorar: Bu özellik bir amaca hizmet ediyor mu? Daha basit bir geometriyle aynı sonucu elde edebilir miyiz? Bir kanaldaki küçük bir değişiklik, performansı etkilemeden çevrim süresini azaltabilir.
Teknik şartnameniz kritik boyutları tanımlar. Bunların sıkı bir şekilde kontrol edilmesi gerekir. Geri kalan her şey standart toleranslarla kullanılabilir. Tıbbi cihaz tasarımınızı anlayan bir ortak, olmazsa olmazları isteğe bağlı olanlardan ayırmanıza yardımcı olur.
Bütüncül yaklaşım, sisteminizi bir bütün olarak ele alır. Her bir parçayı ayrı ayrı optimize etmek yerine, tüm sistemi optimize edersiniz. Bu, boru yolunu kısaltmak için bir valf portunu ayarlamak anlamına gelebilir. Daha hızlı kurulum için bir konektör tasarımını değiştirmek anlamına da gelebilir. Küçük değişiklikler büyük tasarruflara dönüşür. Her tıbbi cihaz ekibi, bir sonraki projelerinde bu yaklaşımı kullanmalıdır.
Erken aşamada dahil olmak, maliyet açısından malzeme seçiminde de yardımcı olur. Birçok tıbbi parça türünü kalıplayan bir ortak, hangi reçinelerin iyi aktığını bilir. Hangilerinin çevrim süresini uzattığını bilir. İhtiyaçlarınızı daha düşük fiyata karşılayan alternatifler önerir. Tek başınıza çalışırken bu tür bir rehberliği bulmak zordur. Erken aşamada dahil olmanın getirdiği maliyet tasarrufu, kalıplama maliyetinin ötesine geçer. Ürettiğiniz her cihaz için verimlilik oranlarını, montaj süresini ve düzenleyici riskleri etkiler.
NOBLE'ın IVD Sıvı Taşıma Bileşenleri Üretimindeki Yetenekleri

IVD sıvı işleme bileşenlerinizde NOBLE ile çalışmak, tüm resmi gören bir ortağa sahip olmak anlamına gelir. İlk tasarım toplantısından itibaren ekibinize katılıyoruz. Sorunları pahalı çözümlere dönüşmeden önce tespit ediyoruz. Bu yöntem, tıbbi ürün geliştirme sürecinizde size zaman kazandırır ve stresi azaltır.
Hassas İşleme ve Enjeksiyon Kalıplama Uzmanlığı
Prototip Üretiminden Seri Üretime
Her iyi ürün bir prototiple başlar. NOBLE, erken testleriniz için hassas parçalar üretmek üzere CNC işleme teknolojisini kullanır . Bu işlenmiş parçalar, üretim kalıplarına para harcamadan önce tasarımınızı kontrol etmenizi sağlar. Gerçek testler yapabilirsiniz. Parçaların nasıl uyduğunu ve çalıştığını test edebilirsiniz. Bu aşamada yapılan değişiklikler, kalıp üretimine başlandıktan sonraki değişikliklere göre çok daha az maliyetlidir.
Tasarım hazır olduğunda, enjeksiyon kalıplama işlemine geçiyoruz. Mühendislerimiz her işlem detayını ince ayar yapıyor. Giriş noktası yerleşimini, soğutma kanallarını ve çevrim sürelerini inceliyorlar. Sonuç, her seferinde spesifikasyonlarınıza uygun, istikrarlı parçalar oluyor. Bu güvenilirlik, kartuşlar ve küvetler gibi tıbbi ürünler için çok önemlidir.
Büyük üretim serileri için NOBLE, çoklu kalıplama aletleri kullanır. Bu aletler saatte binlerce parça üretir. Her kalıp aynı kalır. Her parça bir sonrakine tamamen uyar. Kaliteyi etkilemeden önce sapmaları yakalamak için koşulları canlı olarak izliyoruz. Bu kontrol, tutarlılığın kritik olduğu tıbbi uygulamalar için önemlidir. Tıbbi cihaz tasarımcıları bu doğruluk seviyesini bekler.
Ayrıca daha küçük üretim serileri için köprü kalıplama hizmeti de sunuyoruz. Belki de klinik denemeler için parçalara ihtiyacınız var. Köprü kalıplama araçları, tam bir kalıp yatırımına gerek kalmadan üretim kalitesinde parçalar sağlar. Bu da zaman çizelgenizin ilerlemesini sağlar.
Sertifikalı Kalite Yönetim Sistemleri
ISO 9001:2015 ve ISO 13485:2016 Uyumluluğu
Kalite, tıbbi cihaz üretiminin temelini oluşturur. NOBLE, iki sertifikalı sistem altında çalışmaktadır. ISO 9001:2015 genel süreçlerimizi kapsarken, ISO 13485:2016 tıbbi cihaz üretimine ilişkin kuralları ekler.
Bu sertifikalar, parçalarınızın kontrollü bir sistem içinde üretildiği anlamına gelir. Her adımın yazılı bir prosedürü vardır. Her işçi açık talimatları izler. Her sorun incelenir. Bu disiplin, üretimin istikrarlı kalmasını sağlar.
Doğrulama, sistemimizin önemli bir parçasıdır. Üretimden önce her aleti ve her süreci doğrularız. Süreç doğrulaması, IQ, OQ ve PQ adımlarını içerir. Bu adımlar, sürecin her seferinde spesifikasyonlara uygun parçalar üretebildiğini kanıtlar.
İç denetimler sistemlerimizi düzenli olarak kontrol eder. Dış denetçiler ise bizi her yıl inceler. Bu gözetim, tıbbi standartlardan asla sapmamamızı sağlar.
Tıbbi cihazınız için bu, belgelenmiş kalite anlamına gelir. Denetimleriniz daha kolay hale gelir. Başvurularınız daha güçlü olur.
Tasarımdan Başlayarak Entegre Hizmetler Montaj
NOBLE sadece parça kalıplama işiyle sınırlı kalmıyor. Parçaların tasarımına, üretimine ve montajına da yardımcı oluyoruz. Bu birleşik yaklaşım, elden ele geçen aşamaları azaltıyor ve iletişimi geliştiriyor.
Tasarım mühendislerimiz, parça şekli konusunda ekibinizle birlikte çalışır. İşlevselliği bozmadan kalıplamayı iyileştiren değişiklikler öneriyoruz. Kritik alanlarda zayıf noktaları önlemek için akış modellerini inceliyoruz. Eşit soğutma için duvar kalınlığını ayarlıyoruz.
Parçalar presten çıktıktan sonra ek adımlar sunuyoruz. Ultrasonik kaynak, parçaları birleştirerek montaj işlemlerini gerçekleştirir. Lazer markalama ile etiketler eklenir. Temizleme ve paketleme, parçaları sevkiyata hazır hale getirir.
Temiz oda montaj hattımız tıbbi malzemeler için gereken şartları karşılamaktadır. Operatörler detaylı çalışma adımlarını takip eder. Her bir parça, hattan çıkmadan önce kontrol edilir.
Test hizmetleri, cihazınızın gerektiği gibi çalıştığını doğrular. Sıvı yollarında sızıntı testleri yapıyoruz. Algılama pencerelerinde optik netliği ölçüyoruz. Tüm veriler kaydedilir ve paylaşılır.
Bu tam hizmet anlayışı, tüm üretiminizin tek bir ortak tarafından yönetilmesi anlamına gelir. Daha az tedarikçiyle çalışırsınız. Tedarik zincirleriniz kısalır. Kalite ve zamanlama üzerinde daha iyi kontrol sahibi olursunuz.
İlk prototipinizden milyonuncu parçanıza kadar NOBLE, size en iyi hizmeti sunar. Güvenebileceğiniz tıbbi parçalar üretmek için gerekli araçlara ve insanlara yatırım yapıyoruz. Ürün performansınız her ayrıntıya bağlıdır. Biz de bu ayrıntıların doğru olduğundan emin oluyoruz.
IVD sıvı işleme bileşenlerinin üretimi, ekiplerin ilk günden itibaren birlikte çalışmasıyla en iyi sonucu verir. Öncelikle malzemelerinizi tanıyın. Optik ihtiyaçlarınızı, kimyasal maruziyeti ve tolerans ihtiyaçlarınızı bilin. Üretim ortağınızı erken aşamada dahil edin. Onların kalıp bilgisi, maliyetli sürprizleri önler. Proses kontrolleri, her tıbbi cihazın istikrarlı olmasını sağlar. Bu ekip çalışması, yeniden tasarımları azaltır ve zaman çizelgenizi hızlandırır. Her tıbbi sarf malzemesi bu yaklaşımdan fayda görür. Tıbbi ekibiniz, üretim tasarımla eşleştiğinde kendini güvende hisseder. Tıbbi cihazınız hastalara daha hızlı ulaşır. İzole iş akışından kaçının. Prototipleme, kalıplama ve son montajda yardımcı olan bir ortak seçin. Doğrulama protokolleri ve test yetenekleri hakkında bilgi alın. Doğru ortak, bileşen sorunlarını güvenilir ürünlere dönüştürür. Bir sonraki projeniz, konseptten bitmiş kartuşa kadar bu bağlantılı yolu hak ediyor.
IVD Sıvı Taşıma Bileşenleri Hakkında Sıkça Sorulan Sorular
Algılama pencereleri için en iyi optik netliği hangi polimer sunar?
Siklik olefin kopolimerleri (COC/COP), ışığın geniş bir dalga boyu aralığından geçmesine izin verir. Ayrıca PMMA'ya göre daha az su emerler. Çoğu tıbbi teşhis sistemi için COC, şeffaflık ve stabilite açısından en iyi dengeyi sağlar. Polikarbonat da işe yarar ancak tıbbi aletlerde zamanla sararabilir.
Proteinlerin kanallarıma yapışmasını nasıl önleyebilirim?
Bağlanmaya dirençli malzemeler seçin. COC ve COP bu konuda iyi performans gösterir. Polipropilen birçok tıbbi test için oldukça iyi sonuç verir. Plazma kaplama gibi yüzey işlemleri de protein yapışmasını azaltabilir. Tıbbi cihazınızın tasarımını kesinleştirmeden önce, seçtiğiniz malzeme ile kullandığınız reaktifleri mutlaka test edin.
Kartuşum için hangi duvar kalınlığını kullanmalıyım?
Mümkün olduğunca 1 ila 2 mm'lik kalınlıkları tercih edin. Bu aralık, dayanıklılık ile parçanın ne kadar iyi kalıplandığı arasında bir denge sağlar. Mikroakışkan kanallar genellikle 0.5 mm'nin altında daha ince kesitlere ihtiyaç duyar. Bu ince özellikler, kalıbı kesmeden önce dikkatli bir akış analizi gerektirir. Üretim ortağınız, dolum sorunlarını tespit etmek için erken aşamada simülasyonlar çalıştırmalıdır.
Yapım ortağımı projeye ne zaman dahil etmeliyim?
Onları tasarım aşamasında dahil edin, sonrasında değil. Erken ekip çalışması, maliyetli kalıp yeniden işleme işlemlerini önler. Tıbbi cihaz gereksinimlerini bilen bir ortak, para tasarrufu sağlayacak malzeme değişiklikleri ve geometri ayarlamaları önerebilir. Kalıp üretimine başlanana kadar beklemek, tıbbi ürününüz için en büyük tasarruf fırsatlarını kaçırmanız anlamına gelir.
Kaynak hatları parçamın performansını nasıl etkiler?
İki akış cephesinin birleştiği yerlerde kaynak çizgileri oluşur. Bu çizgiler parçayı zayıflatır ve görünür izler bırakır. Akışkan kanallarının yakınında sızıntı riski oluştururlar. Kalıp tasarımcınız, tasarım incelemesi sırasında her kaynak çizgisini haritalandırmalıdır. Tıbbi kartuşunuzdaki kritik sızdırmazlık yüzeylerini kesen kaynak çizgileri varsa, giriş noktalarını hareket ettirin veya akış düzenlerini ayarlayın.
Mikroakışkan özellikler için gerçekçi olarak hangi toleransları uygulayabilirim?
±5 mikron toleransla yaklaşık 100 mikron kanal genişlikleri mümkündür. Dikkatli kontrol ile 1.67'lik bir işlem yeteneği (Cpk) elde edilebilir. Çoğu tıbbi cihaz standardı, kritik özellikler için minimum 1.33'lük bir Cpk değeri bekler. Sıkı toleransları yalnızca tıbbi uygulamanız için işlevin gerektirdiği yerlerde belirtin.
COC ve polikarbonat arasında nasıl seçim yapabilirim?
COC daha iyi şeffaflık, daha düşük protein bağlanması ve daha az sızma özelliği sunar. Polikarbonat ise daha yüksek darbe dayanımı ve ısı direnci sağlar. Optik algılama özelliğine sahip tıbbi kartuşlar için genellikle COC daha iyidir. Zorlu koşullara maruz kalan parçalar için polikarbonat daha uygun olabilir. Spesifik uygulamanızın ihtiyaçlarını göz önünde bulundurun.
Üretim ortağımın hangi sertifikalara sahip olması gerekiyor?
ISO 9001:2015 ve ISO 13485:2016 sertifikalarına sahip olup olmadıklarına bakın. Bu sertifikalar, kontrollü süreçleri ve uygun dokümantasyonu sağlar. Doğrulama protokolleri hakkında bilgi edinin. IQ, OQ ve PQ adımlarıyla yapılan süreç doğrulaması, spesifikasyonlara uygun parçaları sürekli olarak üretebildiklerini kanıtlar. Bu dokümantasyon, düzenleyici başvurularınızı güçlendirir.







