
Her mikroakışkan deneyi aynı sorunla karşı karşıyadır: hassas bir çipi gerçek dünyadaki ekipmana bağlamak. Özel bir mikroakışkan çip bağlantı aparatı, bu çip-dünya arayüzü sorununu çözer. Cihazınızı güvenli bir şekilde tutarken sızıntısız akışkan erişimi sağlar. Başarı dört temel unsura bağlıdır: gereksinim analizi, tasarım mühendisliği, malzeme bilimi ve imalat & montaj.
Sızıntılar, hizalama sorunları veya ölü hacimler mikroakışkan çalışmalarınızı olumsuz mu etkiliyor? Bu pratik kılavuz, hem araştırma prototipleri hem de üretim sistemleri için bu zorlukların üstesinden geliyor. Mikroakışkan kurulumunuz için mühendislik odaklı tavsiyelerle her bir parçayı inceleyeceğiz. NOBLE gibi şirketler, mikroakışkan çip fikstür prototipleme ve üretimi için üretim becerileri sunmaktadır. Hassas işleme yetenekleri, mikroakışkan çiplerinizi fikir aşamasından devreye alma aşamasına kadar destekler. Hadi başlayalım.
Mikroakışkan Çip Bağlantı Elemanı Yer Alan Kurallar
CAD yazılımını açmadan veya malzeme satın almadan önce, çipinizin tam olarak neye ihtiyacı olduğunu bilmeniz gerekir. Bağlantı parçası, çipin malzemesine (PDMS, cam veya termoplastik) uygun olmalı ve bu malzemenin nasıl üretildiğiyle eşleşmelidir. Cama yapıştırılmış bir PDMS çip, kalıplanmış bir termoplastik parçadan boyut ve şekil olarak farklı davranır. Bu geçmişi bilmek, daha sonra pahalı yeniden tasarımlardan kaçınmanıza yardımcı olur.
Mikroakışkan çip fikstürünüz iki iş yapar. Birincisi, yapıştırma sırasında çip katmanlarını hizalar. İkincisi, sıvı bağlantıları için bitmiş cihazı tutar. Her iki iş de aynı hassasiyet seviyesini gerektirir. Öncelikle çip veri sayfanızı, CAD dosyalarınızı ve üretim notlarınızı toplayın. Bu liste tasarım tabanınız olacaktır.
Çip Boyutlarının ve Geometrisinin Analizi
Kritik Toleransların Ölçülmesi
Çip boyutları çoğu araştırmacının beklediğinden daha fazla değişir. Yumuşak litografi, PDMS sertleştiğinde büzülmeye neden olur. Cam aşındırma, özellikler arasında derinlik farklılıkları yaratır. Sadece CAD rakamlarını değil, gerçek çiplerinizi ölçün. Bu adım için kalibre edilmiş bir mikroskop veya koordinat ölçüm cihazı kullanın.
Mikroakışkan çip bağlantı elemanları için standart boyut toleransı 10 μm veya daha azdır. Bunu elde etmek için ±0.1 °C'de tutulan sıcaklık kontrollü bir odada aletlere ihtiyaç duyulur. Sadece ısı değişimleri bile kabul edilebilir sınırların ötesine geçmenize neden olabilir. Laboratuvarınızda bu kurulum yoksa, bunu tolerans planınıza dahil edin. NOBLE'ın mühendislik becerileri, çip boyutlarını incelemenize ve mikroakışkan çip bağlantı elemanınız için doğru bağlantıları seçmenize yardımcı olur.
Liman Konumlarının ve Eğiminin Belirlenmesi
Port yerleşimi, mikroakışkan çip fikstürünüzün çipe nerede temas etmesi gerektiğini belirler. Yakındaki portlar arasındaki merkezden merkeze mesafeyi ölçün; bu aralık, manifold tasarımınıza rehberlik eder. Ayrıca port çapını ve derinliğini de not edin. Çip yüzeyinin altında bulunan bir port, üst seviyede bulunan bir porttan farklı bir sızdırma yöntemine ihtiyaç duyar.
Bu sayıları bir tabloya kaydedin. Her ölçüm için toleransları da ekleyin. Mikroakışkan çip fikstürünü tasarlarken, her delik ve kanal bu sayıları kullanır. Burada yapılan küçük hatalar tüm montaj boyunca büyür.
Akışkan Arayüz İhtiyaçlarının Belirlenmesi
Bağlantı Tipi Seçimi (Luer, Ferrule, vb.)
Bağlantı elemanı seçiminiz, çalışma basıncına ve boru tercihlerine bağlıdır. Aşağıdaki tabloda yaygın seçenekler gösterilmektedir:
| Bağlayıcı Tipi | Basınç Derecesi | Ek Bağlam |
| Kılcal tüp arayüzü | 1000 psi'ye kadar (70 bar) | Yüksek basınçlı sıvı kromatografisi için üretilmiştir; zorlu mikroakışkan uygulamalarına uygundur. |
| Luer bağlantı parçası (ISO spesifikasyonuna göre) | 43.5 psi (300 kPa) | Doğru şekilde kurulduğunda ISO 80369-7 standardına göre test edilmiştir. |
| Luer uçlu adaptör | 43.5 psi'den düşük olabilir | Çalışma basıncı, yumuşak elastomer boru ile karıştırılmış hortum/bağlantı ucuna bağlıdır. |
Deneyinizin gerçek basınç ihtiyaçlarına uygun bağlantı elemanını seçin. Fazla özellik seçmek maliyeti artırır, az özellik seçmek ise sızıntılara neden olur.
Ölü Hacim Kısıtlamalarının Hesaplanması
Çipiniz ve borunuz arasında sıkışan sıvı olan ölü hacim, numuneleri seyreltir ve pikleri genişletir. Karmaşık test protokolleri için bu çok önemlidir. Sıvı yollarını kısa ve iç çapları küçük tutarak ölü hacmi azaltın. Fikstürünüzdeki her kanal bölümünün hacmini hesaplayın. Bu değerleri toplayın. Toplamı, numune yayılımı için testinizin limitiyle karşılaştırın.
Uygulamaya Özgü Kısıtlamaların Değerlendirilmesi
Sıcaklık ve Basınç Aralıkları
Deney koşullarınıza uygun bir fikstür kullanmalısınız. Yüksek sıcaklıklarda reaksiyonlar gerçekleştiriyorsanız, mikroakışkan çip fikstürünün malzemesi çipinizin ısı genleşmesine uygun olmalıdır. Aksi takdirde, sıcaklıklar yükseldikçe sızdırmazlık bozulur. Benzer şekilde, basınç döngüsü zamanla malzemeleri aşındırır. Malzeme seçmeden önce maksimum çalışma basıncınızı ve sıcaklığınızı not edin.
Görüntüleme ve Algılama için Optik Erişim
Birçok mikroakışkan deneyi mikroskop gerektirir. Mikroakışkan çip düzeneğiniz ışık yolunu engellememelidir. Tasarımın başlarında görüntüleme pencereleri veya açık bölümler planlayın. Kesik açıklığı olan metal bir düzenek, iletilen ışık için iyi sonuç verir. Floresans tespiti için, merceğinizin çalışma mesafesini düşünün. Düzeneğin kalınlığı bu ayarı doğrudan etkiler.
Özel Mikroakışkan Cihazlar için Tasarım Prensipleri
Tasarım aşamanız aynı anda iki işi birden halletmelidir. Çip üretim sürecini desteklemeli (örneğin PDMS-cam yapıştırma sırasında katmanları hizalamak gibi) ve gerçek deneyler sırasında da iyi çalışmalıdır. Bu noktalardan herhangi birinde başarısız olan bir mikroakışkan çip fikstürü sorunlara yol açacaktır. NOBLE, bu sorunları erken tespit etmenize yardımcı olmak için mikroakışkan çip fikstürleri için tasarım inceleme ve optimizasyon hizmetleri sunmaktadır. Önemli olan, yapıştırma sırasında eşit basınç sağlayacak şekilde tasarım yapmak ve işlenmesi veya kalıplanması zor özelliklerden kaçınmaktır.
CAD Modelleme ve Tolerans Birikimi
Tolerans birikimi, mikroakışkan sisteminizin her parçasını etkiler. Çip boyutlarındaki küçük hatalar birikir. Kürleme sırasında %1 oranında küçülen bir PDMS çip, normal boyut için yapılmış bir yuvaya yine de sığabilir. Ancak aynı %1'lik kayma artı 0.2 mm'lik bir port yanlış hizalaması sızıntıya neden olabilir. Tolerans birikimi analizini erken bir aşamada gerçekleştirin. Bu, her boyutu katman katman kontrol eder.
Ascential'da, DFM analizini, tolerans yığılmalarını ve süreç geliştirmeyi ürün tasarımıyla birleştiriyoruz. Sonuç olarak, prototipten klinik ve ticari üretime kadar doğruluk, verimlilik ve güvenilirliği koruyan cihazlar elde ediyoruz.
Az sayıda üretimde iyi performans gösteren bir çip, seri üretim sırasında şu nedenlerle yine de başarısız olabilir: yapıştırma varyasyonu, malzeme partisi tutarsızlığı, zamanla kalıp aşınması, montaj toleranslarının birikmesi, yüzey işlemi kararsızlığı ve depolama veya nakliye sonrası termal deformasyon.
Bu alıntılar, toleransın neden önemli olduğunu gösteriyor. Tasarımınız yalnızca mükemmel CAD rakamlarını değil, gerçek dünyadaki varyasyonları da hesaba katmalıdır.
Geçmeli ve Sıkı Montaj için Tasarım
Sıkı geçmeli bağlantı, çipi sıkıca tutar. Çip boyutlarınız çok tutarlı olduğunda işe yarar. Kaymalı bağlantı ise çipin hareket etmesine olanak tanır. Çip boyutları değişken olduğunda daha iyi sonuç verir. Çoğu mikroakışkan fikstür, küçük bir boşlukla kaymalı bağlantı kullanır. Her iki tarafta 0.1 mm ila 0.2 mm'lik bir boşluk, çipin gerilimsiz bir şekilde oturmasını sağlar. Ardından hizalama özellikleri, çipi yerine yönlendirir.
Malzemenin Termal Genleşmesinin Hesaplanması
Farklı malzemeler farklı oranlarda genleşir. PDMS, camdan daha fazla genleşir. Alüminyum, PEEK'ten daha fazla genleşir. Eğer bağlantı parçanız ve çip farklı oranlarda genleşiyorsa, sıcaklık değişimlerinde sızdırmazlık bozulabilir. Sıcaklık aralığınız için termal genleşmeyi hesaplayın. Çip yuvasının ve sızdırmazlık yüzeylerinin hem düşük hem de yüksek sıcaklıklarda hizalı kalmasını sağlayın.
Hizalama Özelliklerinin Uygulanması
Hizalama özellikleri, çipinizin her seferinde doğru konumda olmasını sağlar. Bunlar olmadan, port hizalaması her kurulumda değişir. Bu da sızıntılara ve tutarsız sonuçlara neden olur.
Dübel Pimleri ve Hizalama Yuvaları Kullanımı
Dübel pimleri sabit bir referans noktası sağlar. Çip yuvasının bir kenarına iki pim yerleştirin. Çipi yerleştirdiğinizde her iki pime de temas eder. Karşı kenardaki hizalama yuvası, çipin bükülmeden genişlemesine olanak tanır. Bu düzenek, fikstürü her kullandığınızda çipi portların üzerine ortalar.
Cips Yuvası veya Cebi Oluşturma
Talaş yuvası, talaşın şekline uyan girintili bir ceptir. Talaş kalınlığından biraz daha derin işlenmelidir. Bu, talaş kenarlarını korur ve üst yüzeyin düz kalmasını sağlar. Talaş yüzeyinin 0.5 mm ila 1 mm altında bir derinlik iyi sonuç verir. Cep duvarları, montaj sırasında talaşı doğru pozisyona yönlendirir.
Sızdırmazlık Mekanizmasının Mühendisliği
Tasarımınızın başarısı veya başarısızlığı, sızdırmazlık mekanizmasında belirlenir. Kötü bir sızdırmazlık sızıntı anlamına gelir. İyi bir sızdırmazlık ise güvenilir sonuçlar demektir.
O-ringler için conta derinliklerinin tasarımı
Sızdırmazlık contasının derinliği, O-ringin ne kadar sıkıştığını kontrol eder. Çok fazla sıkıştırma, O-ringin mikroakışkan kanallarınıza doğru şişmesine neden olur. Çok az sıkıştırma ise sızdırmazlık sağlamaz. Standart 1.78 mm kesitli bir O-ring için, 1.3 mm ila 1.4 mm'lik bir sızdırmazlık contası derinliği %20 ila %25 sıkıştırma sağlar. Bu aralık çoğu uygulama için uygundur. Tasarımı sonlandırmadan önce sızdırmazlık contası derinliğini gerçek çiplerle test edin.
Sıkıştırma Kuvveti Dağılımının Hesaplanması
Eşit basınç sızıntıları önler. O-ringleri sıkıştırmak için yeterli kuvvete ihtiyacınız var, ancak çipi çatlatacak kadar fazla olmamalı. Toplam sıkıştırma kuvvetini, her bir conta için gereken kuvvetlerin toplamı olarak hesaplayın. Bu kuvveti, birden fazla vida kullanarak fikstür boyunca dağıtın. Sıkıştırma basıncının eşit kalması için her portun yakınına vidalar yerleştirin.
Tasarımda Ölü Hacmi En Aza İndirmek
Ölü hacim, çipiniz ve borunuz arasında sıkışan sıvıdır. Numuneleri seyreltir ve pikleri genişletir. Mikroakışkan teknolojisinde dikkatli seçimler yaparak bunu azaltabilirsiniz.
Öncelikle girintili bir cep oluşturun. Kanal çıkışıyla 0.05 mm hassasiyetle eşleşen çapta, 0.8 mm ila 1.2 mm derinliğinde bir cep açın. Bu, dış ölü hacim boşluğunu ortadan kaldıran iç içe geçmiş bir geçiş odası oluşturur. Cebin merkezinden dış kenarına doğru radyal mikro oluklar ekleyin. Bunları 100 ila 150 mikron genişliğinde ve 50 ila 80 mikron derinliğinde yapın. Merkez etrafına 8 ila 12 oluğu eşit aralıklarla yerleştirin. Bu, akış direncini artırmadan sıvının yüzey boyunca yayılmasını sağlar. Çıkış cebin içine tam oturacak şekilde 3B katmanı yapıştırın. Dikey hizalamayı 0.1 mm içinde tutun. Bu kurulum, %5'ten daha az bir ölü hacim elde etmenizi sağlar.
Mikroakışkan çiplerde diğer prensipler de yardımcı olur. Borunun iç çapını port çapıyla eşleştirin. Tüm boruların tam olarak yerine oturduğundan ve sıkılaştırıldığından emin olun. Düşük ölü hacimli parçalar kullanın. Çip içindeki süpürülen hacmi azaltmak için akış yollarını tasarlayın.
Mikroakışkan Çip Bağlantı Elemanları için Malzeme Seçimi
Mikroakışkan düzeneğiniz için seçtiğiniz malzeme, testlerinizi ne kadar iyi gerçekleştireceğini belirler. Su ile çalışan bir düzenek, organik çözücülerle hemen bozulabilir. Doğru malzeme kimyasallara karşı dayanıklıdır, ısı değişimlerini yönetir ve birçok kez taktığınızda çipinizi çizmez.
Kimyasal Uyumluluğun Değerlendirilmesi
Çözücülere ve Asitlere Karşı Direnç
Kullandığınız çözücüler, çip malzemelerine zarar verdikleri kadar armatür malzemelerine de zarar verir. PDMS organik çözücülerde şişer, ancak armatürünüz de bozulabilir. Malzeme seçmeden önce armatürünüze temas eden her kimyasalı kontrol edin.
İşte yaygın olarak kullanılan bağlantı elemanı polimerleri için kısa bir kılavuz:
| Malzeme | çözücü | uygunluk |
| DİKİZLEMEK | aseton | Dirençli (R) |
| DİKİZLEMEK | Aqua Regia | Dirençli değil (N) |
| DİKİZLEMEK | etanol | Dirençli (R) |
| DİKİZLEMEK | Hidroklorik asit | Dirençli (R) |
| PTFE | Aqua Regia | Dirençli (R) |
| PTFE | Kloroform | Dirençli (R) |
| PTFE | Dimetil sülfoksit (DMSO) | Dirençli (R) |
| Akrilik (PMMA) | aseton | Dirençli değil (N) |
| Akrilik (PMMA) | Etil asetat | Dirençli değil (N) |
| Akrilik (PMMA) | Metanol (%100) | Dirençli değil (N) |
PEEK, en yaygın çözücülerle iyi çalışır. PTFE daha da ileri gider ve neredeyse her şeye, hatta kral suyuna bile direnç gösterir. Akrilik, su bazlı sıvılar için uygundur ancak birçok organik sıvıda çatlar veya çözünür. Malzemenizi, belirsiz bir "iyi kimyasal direnç" vaadine değil, kullandığınız çözücülere göre seçin.
Sızıntı ve Çıkarılabilirlerden Kaçınma
Kimyasal direnç, dikkate alınması gereken tek şey değil. Bazı malzemeler zamanla sıvıya bileşikler salar. Bu sızan maddeler hassas testleri bozar ve mikroakışkan çiplerdeki hücre kültürlerini öldürür. PTFE ve PEEK, düşük bileşik salınımıyla bilinir. Akrilik, özellikle yeni olduğunda, monomerler salabilir. Testiniz canlı hücreler veya iz analizi kullanıyorsa, düşük sızma geçmişi kanıtlanmış bir malzeme seçin.
Isı ve Mekanik Özellikleri Dikkate Alarak
Isıl Genleşme Katsayısının (CTE) Eşleştirilmesi
Sıcaklık değişimlerinde fikstürünüz ve çipiniz farklı oranlarda genleşir. Alüminyum mikroakışkan çip fikstürüne sahip cam bir çip, birçok mikroakışkan sistemde ısıtma sırasında contada gerilime neden olur. Çalışma sıcaklığı aralığınız boyunca genleşme farkını hesaplayın. Oda sıcaklığı ile 60°C arasında yapılan testlerde, bu fark portları onlarca mikron kaydırabilir. Bu kayma contaları kırar ve bağlantıları yanlış hizalar.
Sertlik ve Kırılganlık Arasındaki Denge
Sert bir bağlantı parçası, sıkı toleranslar sağlar. Ancak çok fazla sertlik, vidaları sıktığınızda kırılgan bir cam çipin çatlamasına neden olabilir. Polimerler biraz esner ve düzensiz basıncı emer. Metaller şekillerini korur ancak kuvveti doğrudan iletir. Metal bir mikroakışkan çip bağlantı parçası ile kırılgan bir çip arasına yumuşak bir conta tabakası eklemeyi düşünün. Bu, sıkıştırma kuvvetini dağıtır ve gerilim çatlaklarını önler.
Metaller mi Yoksa Polimerler mi Tercih Edilmeli?
Alüminyum veya Paslanmaz Çelik Ne Zaman Kullanılmalı?
Alüminyum, prototip manifoldlar için mükemmeldir. Hızlı işlenir, hafiftir ve daha sert bir yüzey için anotlanabilir. Bu da onu, sık sık test ve yeniden tasarım yapılan hızlı tasarım döngüleri için ideal kılar. Paslanmaz çelik ise dişli bağlantılar, aşınma yüzeyleri ve tekrarlanan temizliğe maruz kalan parçalar için en iyisidir. Bu sert temizleme döngüleri, zamanla anotlanmış alüminyumu aşındırır.
PEEK, PTFE veya Akrilik Ne Zaman Kullanılır?
PEEK, polimer bağlantı elemanları için en iyi mukavemet ve kimyasal direnç karışımını sunar. İyi işlenir ve dar toleransları korur. PTFE en yüksek kimyasal uyumluluğu sunar ancak yumuşaktır ve sıkıştırma basıncı altında bükülebilir. Akrilik ucuz ve şeffaftır, ancak kullanmadan önce solvent uyumluluğunu kontrol etmelisiniz.
NOBLE, kullandığınız çözücülere ve çalışma koşullarınıza uygun bağlantı elemanları seçmenize yardımcı olur. Mühendisleri uygulamanızı inceler ve mikroakışkan sisteminizde güvenilir ve sızıntı yapmayan performans için doğru metal veya polimeri önerir.
Mikroakışkan Çip Bağlantı Elemanları için Üretim Yöntemleri
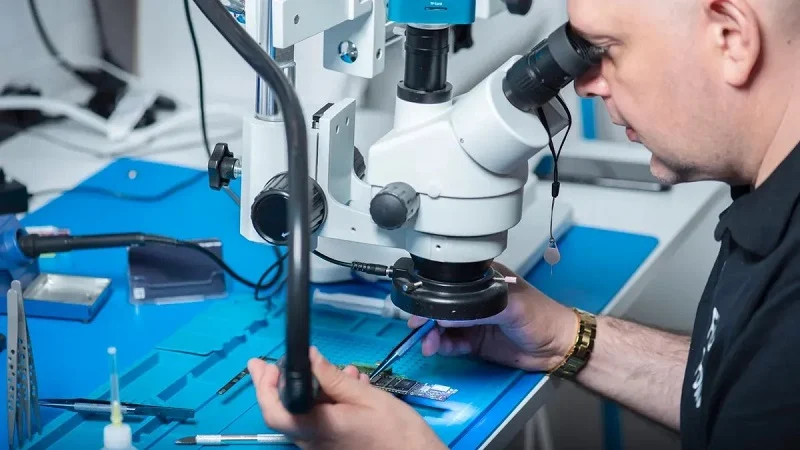
Mikroakışkan çip fikstürünüzü üretmenin bir yolunu seçerken, hız ve hassasiyet arasında karar vermeniz gerekir. CNC işleme, çok dar sınırlar ve pürüzsüz yüzeyler sağlar. 3D baskı ise daha az parayla saatler içinde parça üretmenizi sağlar. Seçim, geliştirmenin hangi aşamasında olduğunuza bağlıdır. Mikroakışkan çiplerin erken versiyonları için 3D baskı zaman ve para tasarrufu sağlar. İyi bir şekilde sızdırmazlık sağlaması gereken son mikroakışkan çip fikstürleri için ise CNC işleme genellikle tercih edilir. Birçok ekip her iki yöntemi de kullanır. Fikstürü nasıl ürettiğiniz, kullanabileceğiniz malzemeleri, yüzeyin ne kadar pürüzsüz olduğunu ve ne kadar sürdüğünü etkiler. Seçtiğiniz üretim yöntemleri ayrıca maliyeti ve daha fazlasını üretmenin ne kadar kolay olduğunu da etkiler. Her bir yönteme bakalım.
CNC İşleme Yüksek Hassasiyet için
CNC işleme, bilgisayar kontrollü aletler kullanarak katı bir bloktan malzeme kesme işlemidir. Bu yöntem size en iyi hassasiyeti ve yüzey kalitesini sağlar. Eğer fikstürünüzün O-ringlere karşı sızdırmazlık sağlaması veya önemli ölçüleri koruması gerekiyorsa, CNC işleme doğru seçimdir. NOBLE'ın hassas işleme hizmetleri, mikroakışkan çip fikstürünüzü iyi performans için gereken sıkı sınırlara sahip olacak şekilde üretebilir.
Metalde Sıkı Toleranslara Ulaşmak
Metal bağlantı elemanları en dar sınırlara ihtiyaç duyar. Mikroakışkan portları ve sızdırmazlık yüzeyleri için, küçük hatalar bile sızıntılara neden olur. Mikro CNC işleme, genellikle ±0.0005 inç (±0.0127 mm) içinde boyut hassasiyeti sağlar. Bu hassasiyet seviyesi, bağlantı elemanınızın ne kadar iyi sızdırmazlık sağladığını doğrudan etkiler. Daha küçük özellikler için, mikro CNC delme ±1 mikron sınırlarına ulaşabilir. Bu rakamlar gerçek üretim deneyiminden gelmektedir. Alüminyum veya paslanmaz çelik işlediğinizde, her seferinde aynı sonuçları alırsınız. Mikroakışkan çip bağlantı elemanı, birçok montaj döngüsü boyunca şeklini korur.
Plastikte Karmaşık Geometrilerin İşlenmesi
Plastik fikstürler metal olanlardan daha hafif ve bazen daha ucuzdur. Ancak plastik işleme farklı hızlar ve ilerleme oranları gerektirir. Asıl sorun ısıdır. Takım çok hızlı dönerse plastik erir. Doğru ayarlarla, CNC işleme PEEK, akrilik ve polikarbonatta temiz özellikler oluşturur. Aynı doğruluk standartları geçerlidir. Plastikte de ±0.0005 inç hassasiyet elde edebilirsiniz.
3D Baskı için Hızlı Prototipleme
3D baskı, parçaları katman katman oluşturur. Bu yöntem, erken tasarım çalışmaları için hızlı ve ucuzdur. Bir fikstürü test edebilir, sorunları bulabilir ve aynı gün yeni bir sürüm basabilirsiniz. Ancak basılı parçaların da sınırları vardır. Yüzey kalitesi, işlenmiş parçalara göre daha pürüzlüdür. Katman çizgileri sızıntı yolları oluşturabilir. Basılı parçalar, basınç altında son kullanım için değil, uyum ve işlevi kontrol etmek için en iyi sonucu verir. NOBLE ayrıca hızlı prototipleme için 3D baskı hizmetleri de sunmaktadır.
Detaylar için Stereolitografi (SLA)
SLA, sıvı reçineyi katı plastiğe dönüştürmek için lazer kullanır. Katman yüksekliği 25 mikron kadar küçük olabilir. Bu, pürüzsüz yüzeyler ve ince detaylar sağlar. SLA, küçük özelliklere ve karmaşık şekillere sahip mikroakışkan çip fikstürleri için uygundur. Ancak reçine kırılgandır. Sıkıştırma basıncı altında çatlayabilir. SLA parçalarını yalnızca görsel kontroller ve düşük basınç testleri için kullanın.
Kavram Testi için Erimiş Katmanlı Modelleme (FDM)
FDM, plastik filamenti eritip katmanlar halinde serer. En ucuz ve en hızlı 3D baskı yöntemidir. FDM parçaları, elleçleme ve montaj kontrolleri için yeterince sağlamdır. Ancak yüzeyi pürüzlüdür ve katman çizgileri sızıntı yolları oluşturur. FDM, mikroakışkan çip fikstürünüzün genel şeklini test etmek için iyi sonuç verir. Basınç testleri için kullanmayın.
yüzey İşlem ve Son İşlem
Bağlantı parçasının yüzey kalitesi, sızdırmazlık performansını belirler. O-ring temas yüzeyleri için 32 RMS veya daha iyi bir yüzey kalitesine ihtiyacınız vardır. Hem işlenmiş hem de baskı yöntemiyle üretilmiş parçalar, ek adımlarla iyileştirilebilir.
Optik Netlik İçin Parlatma
Mikroakışkan deneyinizde çipin net bir şekilde görülmesi gerekiyorsa, bağlantı elemanının malzemesinin şeffaf olması gerekir. Akrilik ve polikarbonat yaygın tercihlerdir. İki yöntem size optik netlik sağlar.
| Teknik | Ana Özellikler | uygulanabilirlik | Optik Netlik |
| Alev Parlatma | Yüzey katmanını yeniden şekillendirmek için ısı kullanır. | Sadece dış kenarlar ve yüzeyler | Cam gibi şeffaf, ışığın %93'ünden fazlasını geçiriyor. |
| Buharlı Parlatma | Yüzeyleri düzleştirmek için çözücü buharları kullanır. | İç kanallar ve karmaşık boşluklar | İç yüzeylerde berrak, çok az ışık dağılımı |
Buharla parlatma, özellikle mikroakışkan deneylerinde kullanışlıdır. Alevle parlatmanın ulaşamadığı iç kanallara ulaşır.
Sürtünmeyi Azaltmak İçin Kaplama Uygulaması
Kaplamalar, mikroakışkan çip fikstürünüzün ömrünü uzatır. Alüminyum üzerindeki sert eloksal kaplama, aşınmaya dayanıklı bir yüzey oluşturur. PTFE kaplamalar sürtünmeyi azaltır ve kimyasal direnci artırır. Paslanmaz çelik için elektroparlatma, yüzeydeki çıkıntıları giderir ve pürüzsüz bir yüzey oluşturur. Bu işlemler, fikstürünüzün yapışmadan veya paslanmadan tekrarlanan kullanıma dayanmasına yardımcı olur.
Fikstürün Montajı, Test Edilmesi ve Doğrulanması
Akışkan Bileşenlerinin Entegrasyonu
Bağlantı Parçalarının ve Boruların Montajı
Mikroakışkan çip düzeneğine dokunmadan önce bağlantıları doğru yapmak gerekir. Makro ölçekli pompalar ve mikro ölçekli kanallar arasındaki arayüz dikkatli bir şekilde ele alınmalıdır. Bir sistem olarak birlikte çalışan konektörler ve pompalar seçin. Bu, mikroakışkan deneyleriniz sırasında akış hızlarını ve basınçları sabit tutan sağlam bir bağlantı oluşturur.
Doğru ön hazırlık, hava kabarcıklarının çipe girmesini önler. Hava cepleri akışı bozar ve sonuçları mahveder. Temiz bağlantılar için şu adımları izleyin:
- Herhangi bir bağlantı yapmadan önce şırıngayı ve hortumu sıvıyla doldurun.
- Borunun içini tamamen toprakla doldurarak sıkışmış havayı çıkarın.
- Az miktarda sıvı dışarı akarken hortumu çip portuna bağlayın. Bu, havasız bir bağlantı sağlar.
Bu teknik pratik gerektirir ancak tutarlı veriler elde etmede karşılığını verir. Arayüzde sıkışan bir baloncuk, tüm kanal ağını bloke edebilir.
Mikroakışkan çipin montajı
Çipi yuva cebine nazikçe yerleştirin. Hizalama pimleri onu yerine yönlendirir. Yüzey boyunca eşit şekilde bastırın. Vidaları, tıpkı bir araba tekerleğindeki bijon somunları gibi, yıldız şeklinde sıkın. Bu, sıkıştırma kuvvetini eşit olarak dağıtır ve gerilim çatlaklarını önler.
Öncelikle tüm vidalara hafifçe bastırın. Ardından her birini küçük adımlarla sıkın. Çipin düz durduğundan ve sallanmadığından emin olun. Sallanan bir çip, düzensiz basınç ve muhtemel bir sızıntı yolu anlamına gelir.
Sızıntı Testleri ve Basınç Kontrollerinin Yapılması
Test düzeneğinin kurulması
Deney düzeneğiniz gerçek deney koşullarını taklit etmelidir. Hazırladığınız düzeneği basınç kaynağınıza bağlayın. Gerçek deneylerde kullanmayı planladığınız aynı boru ve bağlantı parçalarını kullanın. Düşük basınçla başlayın ve kabarcık veya damlama olup olmadığını gözlemleyin.
SiO2/GaAs alt tabakalara yapıştırılmış PDMS tabanlı mikroakışkan çiplerin sızıntı testlerinden birinde, araştırmacılar sisteme artan basınç uyguladılar. Deneysel düzeneğin maksimum uygulanabilir basıncı 8.5 bar'a (8500 mbar) ulaştı. Bu basınç sınırında, çipler yapıştırılmış arayüzde sızıntı olmadan sağlam kaldı. Bu, söz konusu basınç seviyesine kadar sızıntısız performansı doğruladı.
Mikroakışkan çip test düzeneğiniz de benzer bir incelemeye tabi tutulmalıdır. Sadece tipik çalışma aralığınızda değil, maksimum çalışma basıncınızda da test yapın.
Sızıntı Noktalarının Belirlenmesi ve Giderilmesi
Sızıntılar tahmin edilebilir yerlerde ortaya çıkar. O-ring ekstrüzyonu, salmastra derinliğinin çok sığ olması durumunda meydana gelir. Kauçuk basınç altında dışarı sıkışır. Diş sıyırması ise bağlantı parçalarının aşırı sıkılması durumunda oluşur. Her iki sorunun da basit çözümleri vardır.
O-ring sorunları için, salmastra derinliğini tasarım özelliklerinizle karşılaştırın. Diş sıyrılması durumunda, bağlantı parçasını değiştirin ve bir dahaki sefere tork anahtarı kullanın. Her sızıntıyı ve çözümünü belgeleyin. Bu kayıt, gelecekteki tasarımlarınızı iyileştirmenize yardımcı olur.
Performans ve Tekrarlanabilirliğin Doğrulanması
Hizalama Tutarlılığının Test Edilmesi
Çipi birkaç kez takıp çıkarın. Her döngüden sonra, portların doğru şekilde hizalandığını kontrol edin. Hizalamayı doğrulamak için bir mikroskop kullanın. Her seferinde aynı port konumlarını ölçün. Tutarlı sonuçlar, hizalama özelliklerinizin doğru çalıştığı anlamına gelir.
Aynı partiden birden fazla çip kullanarak bu testi gerçekleştirin. Çipler arasındaki farklılıklar hizalamayı değiştirmemelidir. Eğer değiştiriyorsa, yuva toleransınız çok sıkı veya çok gevşek olabilir.
Sıvı Akış Hızlarının Doğrulanması
Akış hızı doğrulaması, armatürünüzün sıvı hareketini kısıtlamadığını veya değiştirmediğini teyit eder. Belirli bir basınçta sisteme bilinen bir hacimde sıvı pompalayın. Çıkış hacmini ve süresini ölçün. Bu değerleri beklenen akış hızınızla karşılaştırın.
Bu testi birkaç gün ve farklı sıcaklıklarda tekrarlayın. Bu, yalnızca termal döngü veya uzun süreli kullanım sonrasında ortaya çıkan sorunları tespit etmenizi sağlar. Karmaşık analiz protokolleri için, tutarlı akış hızları daha da önemlidir. Küçük varyasyonlar uzun deneylerde birikerek büyük sorunlara yol açar.
Tüm test sonuçlarını belgeleyin. Sızıntı noktalarının fotoğraflarını, basınç okumalarını ve akış ölçümlerini ekleyin. Bu dokümantasyon, kalite güvencesini destekler ve gelecekteki tasarım yinelemelerine rehberlik eder. NOBLE, üretim ölçeğini artırmadan önce güvenilirliği sağlamak için mikroakışkan çip fikstürünüzün montajı ve doğrulanmasında size yardımcı olabilir.
NOBLE ile ortaklık kurmak için Mikroakışkan Çip Fikstür Üretimi

Güvenilir bir mikroakışkan çip fikstürü oluşturmak, sadece metal bir bloğu kesmekten daha fazlasını gerektirir. Akıllı mühendislik, malzeme bilgisi ve güvenebileceğiniz kalite sistemlerine ihtiyacınız var. NOBLE tüm bunları tek bir yerde bir araya getiriyor. Ekipleri alüminyum, paslanmaz çelik, PEEK, PTFE ve akrilik gibi birçok fikstür malzemesiyle çalışıyor, böylece özel ihtiyaçlarınız için dürüst tavsiyeler alıyorsunuz.
Tasarım aşamasından montaja kadar eksiksiz hizmet yetenekleri.
Fikstür Optimizasyonu için Mühendislik Desteği
NOBLE sadece makine parçaları üretmekle kalmıyor. Mühendisleri, üretim başlamadan önce tasarımınızı kontrol ediyor. Tolerans sorunlarını, sızdırmazlık problemlerini ve daha sonra arızalara neden olabilecek üretim sorunlarını araştırıyorlar. Bu tasarım incelemesi, küçük hataları erken aşamada, düzeltilmesi ucuzken yakalıyor. Malzeme tavsiyesi de hizmetin bir parçası. PEEK veya paslanmaz çeliğin çözücünüzle uyumlu olup olmadığından emin değilseniz, ekipleri gerçek çalışma koşullarınıza göre seçim yapmanıza yardımcı oluyor.
Montaj desteği, işleme tezgahının ötesine uzanır. NOBLE, bağlantı parçaları ekleyebilir, çipleri monte edebilir ve komple fikstür düzeneğini test edebilir. Kendi işleme tezgahlarına sahip olmayan araştırma ekipleri için bu tam hizmet yaklaşımı büyük bir engeli ortadan kaldırır. Çip özelliklerinizi gönderirsiniz ve test edilmiş, kullanıma hazır bir mikroakışkan çip fikstürü alırsınız.
Hassas İşleme ve Yüzey İşleme Hizmetleri
NOBLE'ın hassas işleme hizmetleri hem metal hem de plastik parçaları kapsar. CNC ekipmanları, kritik sızdırmazlık yüzeyleri için ±0.0005 inç (±0.0127 mm) tolerans sağlar. Yüzey işleme, O-ring temas alanları için 32 RMS gereksinimini karşılar. Ayrıca alüminyum için anotlama, sürtünmeyi azaltmak için PTFE kaplamalar ve paslanmaz çelik için elektroparlatma gibi son işlem seçenekleri de sunarlar. Bu son işlem adımları, mikroakışkan çip fikstürlerinin daha uzun ömürlü olmasını ve tekrarlanan montaj döngülerinde daha iyi çalışmasını sağlar.
Sertifikalar ve Kalite Güvencesi
ISO 9001:2015 Sertifikalı Prosesler
ISO 9001:2015 sertifikası, NOBLE'ın belgelenmiş kalite yönetim prosedürlerini izlediği anlamına gelir. Her bir fikstür, satın alma, üretim ve denetim aşamalarında kontrollü adımlardan geçer. Bu standart, partiler arasında tutarlılığı sağlar. On adet mikroakışkan çip fikstürü sipariş etseniz de, yüz adet sipariş etseniz de, her biri aynı özelliklere sahiptir.
Tıbbi Cihazlar için ISO 13485:2016 Uyumluluğu
Teşhis veya klinik uygulamalarda kullanılan mikroakışkan çipler için ISO 13485:2016 uyumluluğu önemlidir. Bu standart, tıbbi cihaz üretimi için daha katı kurallar belirler. Aşağıdaki tablo, temel gereksinimleri ve bunların fikstür üretimine nasıl uygulandığını göstermektedir:
| Gereksinim Alanı | Fikstür Üretimi için ISO 13485:2016'nın Temel Gereksinimleri |
| Tasarım geliştirme | Ekipmanın tasarım girdilerinde tanımlandığı gibi çalıştığının doğrulanması; temsili ekipman üzerinde doğrulama. |
| Satın alma | Tedarikçi seçimi, gereksinimleri karşılama yeteneğine göre yapılır; düzenli performans değerlendirmesi gerçekleştirilir. |
| Kimlik Tespiti ve İzlenebilirlik | Tüm aşamalarda benzersiz ürün kimliği; izlenebilirliği sağlamak için belgelenmiş prosedürler. |
| Düzeltici ve Önleyici Eylem (CAPA) | Uygunsuzluk kaynaklarını belirlemek için süreçlerin analizi; tekrarını önlemek için alınacak önlemler |
Süreç doğrulama da önemli bir unsurdur. Bir üretim aşaması yalnızca denetim yoluyla tam olarak kontrol edilemiyorsa, NOBLE üretime başlamadan önce bu aşamayı doğrular. Bu, ekipman için Kurulum Yeterliliği (IQ), Operasyonel Yeterlilik (OQ) ve Performans Yeterliliği (PQ) içerir. Personel eğitimi ve dokümantasyon prosedürleri, bu doğrulanmış süreçleri destekler. Yeniden doğrulama kriterleri değişiklik kontrolü altında tanımlanır, bu nedenle herhangi bir süreç değişikliği yeni bir incelemeyi tetikler.
Mikroakışkanlar Projeniz İçin Neden NOBLE'ı Seçmelisiniz?
Tedarik Zincirini Kolaylaştırma
Tek bir ortakla çalışmak tüm projenizi basitleştirir. NOBLE, tasarım incelemesi, malzeme tedariği, işleme, son işlem ve montajı üstlenir. Birden fazla tedarikçiyle koordinasyon sağlamaktan ve farklı tedarikçiler arasında kaliteyi yönetmekten kurtulursunuz. Bu sadeleştirilmiş yaklaşım, teslim sürelerini kısaltır ve iletişim hatalarını azaltır. Prototip aşamasından üretime geçiş yapan şirketler için, tek ve sorumlu bir ortağa sahip olmak geçişi daha sorunsuz hale getirir.
Yüksek Kaliteli ve Fonksiyonel Armatürlerin Sağlanması
NOBLE'da kalite güvencesi sertifikaların ötesine geçer. Her bir bağlantı parçası sevkiyat öncesinde denetimden geçer. Boyut kontrolleri kritik özellikleri doğrular. Yüzey kalitesi ölçümleri, sızdırmazlık yüzeylerinin spesifikasyonlara uygun olduğunu teyit eder. Fonksiyonel testler, boyut kontrolünün gözden kaçırabileceği sorunları yakalar. Bu detaylara verilen önem, mikroakışkan deneylerinizin ilk kullanımdan itibaren güvenilir bir şekilde çalışmasını sağlar. Araştırmanız sızdırmaz bağlantılara ve hassas hizalamaya bağlı olduğunda, bu güvenilirlik ortaklığa değer.
İyi bir mikroakışkan çip düzeneği oluşturmak, sadece parçaları kesmekten daha fazlasını gerektirir. Çip boyutlarını ölçmekten son kurulumu test etmeye kadar her adımda dikkatli planlama gerekir. Her seçim bir sonrakini etkiler. Seçtiğiniz malzeme, ne kadar iyi sızdırmazlık sağlayacağını değiştirir. Tasarım, yapım kolaylığını etkiler. Nasıl inşa ettiğiniz, deneylerinizin başarılı olup olmayacağını belirler.
Bu adım adım yöntem riski azaltır ve geliştirme sürecini hızlandırır. Pahalı yeniden tasarımlardan ve can sıkıcı sızıntılardan kaçınırsınız. Mikroakışkan testleriniz size güvenilir ve istikrarlı veriler sağlar.
Süreç zor görünebilir, ancak her adımı tek başınıza öğrenmek zorunda değilsiniz. NOBLE ile çalışmak, mikroakışkan çipleriniz için uzman yardımı almanızı sağlar. Mühendisleri tasarım kontrollerini, hassas işlemeyi ve parçaları bir araya getirmeyi üstlenir. Mikroakışkan fikirlerinizin iyi ve hızlı bir şekilde çalışmasına yardımcı olurlar. Bu ortaklık, donanım sorunlarına değil, bilime odaklanmanızı sağlar.
Mikroakışkan Çip Fikstür Üretimi Hakkında Sıkça Sorulan Sorular
Mikroakışkan çip bağlantı parçalarında sızıntıların çoğuna ne sebep olur?
Sızıntıların çoğu, sızdırmazlık yüzeylerinin çok pürüzlü olmasından veya O-ring oluğunun yanlış derinlikte olmasından kaynaklanır. 32 RMS veya daha iyi bir yüzey kalitesi, sızıntı yollarını kapatır. İyi bir sızdırmazlık için oluk derinliği, O-ringleri %20 ila %25 oranında sıkıştırmalıdır.
Metal ve polimer aydınlatma armatürü malzemeleri arasında nasıl seçim yapabilirim?
Kullanacağınız çözücülere ve basınç gereksinimlerine göre malzemeyi seçin. Alüminyum hızlı işlenir ve prototipler için uygundur. PEEK çoğu kimyasala dayanıklıdır. PTFE neredeyse her şeye dayanır ancak basınç altında bükülür. Akrilik yalnızca su bazlı mikroakışkan testler için uygundur.
Basınç testi için mikroakışkan çip bağlantı parçasını 3D yazıcıda basabilir miyim?
Baskılı parçalar, basınç testleri için değil, uyum kontrolü için kullanılır. Katman çizgileri sızıntı yolları oluşturur. SLA reçinesi sıkıştırıldığında kırılgan hale gelir. O-ringlere karşı sızdırmazlık sağlaması gereken her türlü fikstür için CNC işleme kullanılmalıdır.
O-ringlerin yüzey işleme kalitesi nasıl olmalıdır?
O-ring temas yüzeylerinin 32 RMS veya daha iyi bir değere sahip olması gerekir. İşlenmiş parçalar genellikle bu standardı karşılar. Baskılı parçalar ise sızdırmazlık sağlamadan önce katman çizgilerini düzleştirmek için buharla parlatma gibi ek adımlara ihtiyaç duyar.
Mikroakışkan çip sabitleme vidalarını ne kadar sıkılaştırmalıyım?
Küçük adımlarla yıldız şeklinde sıkın. Tüm vidaları hafifçe sıkarak başlayın, ardından kademeli olarak daha fazla vida ekleyin. Eşit olmayan basınç anlamına gelen cam parçalarının sallanmasına dikkat edin. Çok fazla kuvvet uygulamak kırılgan cam parçalarını çatlatır.
PDMS çipim neden cebime sığmıyor?
PDMS sertleştiğinde büzülür. Yumuşak litografi, partiler arasında farklılık gösteren boyut değişikliklerine neden olur. Cep tasarımına başlamadan önce gerçek mikroakışkan çiplerin ölçülerini alın. Geçmeli montaj için her iki tarafa 0.1 mm ila 0.2 mm boşluk ekleyin.
Hangi atıl hacmi hedeflemeliyim?
Çoğu analiz için daha düşük değer daha iyidir. Borunun iç çapını port çapıyla eşleştirin. Dış boşlukları gidermek için radyal mikro oluklu girintili bir cep işleyin. Bu, ölü hacmi %5'in altına düşürür.







