
Giriş Pirinç Vakum Dökümü
Pirinç, bakır ve çinkodan oluşan yaygın bir alaşımdır. İşlenmesi kolaydır, iyi korozyon direnci sunar ve dekoratif bir görünüme sahiptir. Bununla birlikte, kusursuz bir yüzey elde etmek için dökümü göründüğünden çok daha zordur. Malzemenin içine hava hapsolabilir, bu da oksit oluşumuna ve gözenekliliğin ortaya çıkmasına yol açabilir. Bu şekilde üretilen parçaların yüzey kalitesi düşüktür ve hatta yapısal kusurlar gösterebilir.
Pirinç vakum döküm teknolojisi bu sorunları çözüyor. Bu işlem, dökümden önce kalıptan havayı uzaklaştırarak metalin boşluğu tamamen doldurmasını sağlıyor; böylece artık gaz veya yüzey kusurları kalmıyor ve yoğun, pürüzsüz yüzeyli parçalar elde ediliyor. Bu, hem fonksiyonel prototipler hem de dekoratif bileşenler için aynı derecede önemlidir.
Pirinç numunelerin vakumlu dökümü, prototip dökümü için de kullanılır; bu, üretim kalıbına yatırım yapma kararı verilmeden önce boyutsal doğruluk ve yüzey kalitesi gerektiren tek parça veya küçük partilerin üretimidir. Vakum teknolojisi, döküm işlemi sırasındaki belirsizlikleri ortadan kaldırır.
Pirinç Vakum Dökümü Nedir?
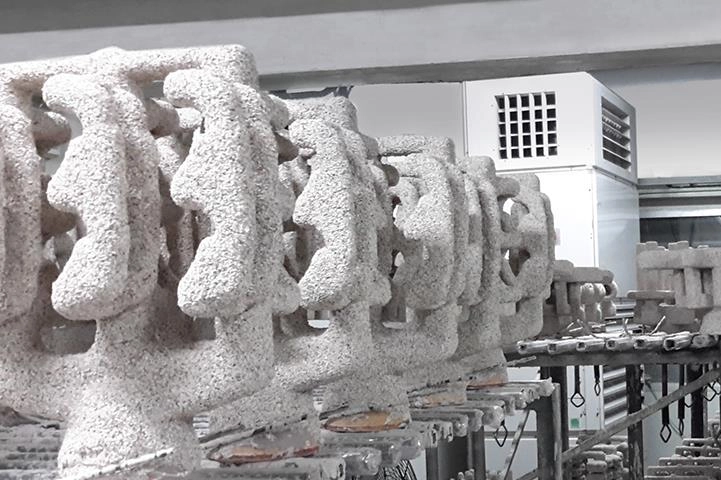
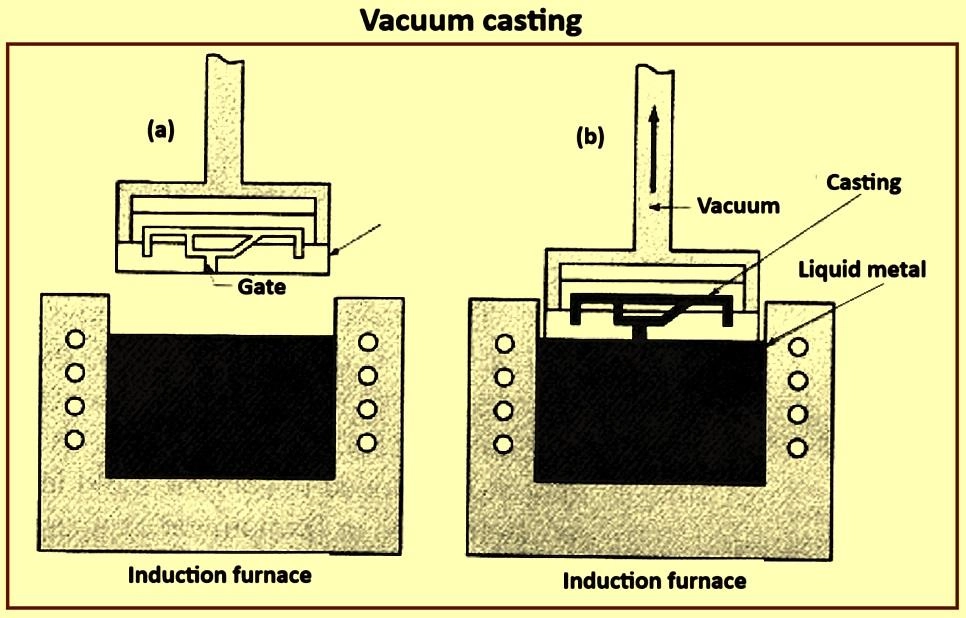
Operatör kalıbı kapalı bir odaya yerleştirir, içindeki havayı boşaltır ve ardından erimiş pirinci enjekte eder. Vakum, metali kalıp boşluğunun her köşesine çeker ve kabarcık oluşmasına neden olabilecek artık gaz bırakmaz.
Geleneksel döküm yöntemi, havayı havalandırma deliklerinden dışarı atmak için yerçekimine ve metalin kendi basıncına dayanır. Bu yöntem kusursuz değildir: havalandırma delikleri tıkanabilir ve dökümde gözenekliliğe neden olan hava cepleri oluşturabilir. Buna karşılık, vakumlu pirinç döküm yöntemi havayı tamamen uzaklaştırarak metalin kalıp boşluğunu temiz ve eksiksiz bir şekilde doldurmasını sağlar.
Vakum Yöntemi Pirinç Döküm Kalitesini Nasıl İyileştiriyor?
- Hava hapsini azaltır. Hava yoksa kabarcık da olmaz. Daha yüksek metal yoğunluğu.
- Kalıp dolumunu iyileştirir. Vakum, metali ince duvarlı bölümlere çeker. Yerçekimi dökümünde doldurulamayan detaylar tamamen yeniden üretilebilir.
- Gözenekliliği azaltır. Gaz gözenekliliği ortadan kalkar. Büzülme gözenekliliği hala mevcuttur ancak giriş ve yükseltici boru vasıtasıyla kontrol edilebilir.
- İnce detayların daha iyi kopyalanması. Keskin kenarlar, yüzey dokuları ve karmaşık desenler doğru bir şekilde yeniden üretilebilir. Metal, kalıp boşluğunun her köşesini doldurur.
- Daha tutarlı döküm sonuçları. Tüm değişkenler kontrol altında. Vakum seviyesi, kalıp sıcaklığı ve metal sıcaklığı sabit seviyelerde tutuluyor. Döküm kalitesi tekrarlanabilir.
Vakum dökümünde neden pirinç kullanılır?
Pirinç, pirinç döküm işlemine oldukça uygun bir malzemedir. Özellikleri, vakumlu işlemenin avantajlarıyla örtüşmektedir.
- İyi korozyon direnci. Pirinç paslanmaz. Bir oksit tabakası oluşabilse de, korozyon oranı düşüktür. Açık hava ve deniz ortamlarında aşınmaya karşı dayanıklıdır.
- Çekici bir görünüm. Altın rengi parlaklığı oldukça dekoratiftir. Cilalandığında yüksek bir parlaklık kazanarak üstün bir görünüm elde eder.
- Mükemmel işlenebilirlik. Pirinç işlenmesi kolay bir malzemedir. Diş açma, delik açma ve hassas yüzey işleme işlemleri basittir. Pirinç prototip dökümler, minimum takım aşınmasıyla dar tolerans gereksinimlerini karşılayabilir.
- İyi güç-ağırlık oranı. Pirinç en hafif malzeme olmasa da, boru bağlantı parçaları, vanalar ve dekoratif donanımların gereksinimlerini karşılayacak kadar sağlamdır.
- Birinci sınıf görünüm ve his. Ağırlığı ve görünümü kalite hissi uyandırır. Pirinç, tüketici ürünlerinde genellikle görünür bileşenler için kullanılır.
Pirinç vakum döküm yöntemi, malzemenin avantajlarını kusurları ortadan kaldıran bir işlemle birleştirir. Parçalar sağlam bir yapıya ve pürüzsüz yüzeylere sahip olurken, maliyet de küçük ve orta ölçekli üretim için kabul edilebilir bir aralıkta kalır. Değeri de burada yatmaktadır.
Pirinç Vakum Dökümü Nasıl Çalışır?
Adım 1: Ana Kalıbı Oluşturma
Ana kalıp, parçanın şeklini belirler. Ana kalıp oluşturmanın dört yöntemi vardır. CNC işleme, ana kalıbı katı malzemeden keser. Yüksek hassasiyet ve iyi yüzey kalitesi sunar. SLA 3D baskı, sıvı reçine kullanır. Pürüzsüz yüzeyler ve ince detaylar üretir ve hızlı prototiplemeye olanak tanır. SLS baskı, toz halindeki malzemeleri kullanır. SLA'ya göre daha yüksek mukavemet sunar ve fonksiyonel test numuneleri için uygundur.
Mevcut üretim parçaları ana kalıp olarak kullanılabilir. Hazır bir parça mevcutsa, doğrudan ana kalıp olarak kullanılabilir. Ana kalıbın hassasiyeti çok önemlidir. Yüzeydeki herhangi bir kusur döküme aktarılacaktır. Kaba bir ana kalıp kaba bir döküm üretirken, cilalı bir ana kalıp pürüzsüz bir döküm üretecektir.
2 Adım: Kalıp İmalatı
Pirinç döküm işleminde kullanılan üç yaygın kalıp türü vardır.
- Seramik kayıp mum döküm kalıpları. Bunlar yüksek sıcaklıklara dayanabilir ve ince detayları yeniden üretebilir. Karmaşık pirinç parçalar genellikle seramik kalıplar kullanılarak dökülür.
- Grafit kalıplar. Bunlar iyi termal stabilite sunar, belirli uygulamalar için uygundur ve seramik kalıplardan daha ucuzdur.
- Metal kalıplar. Bunlar seri üretim için uygundur; ilk kalıp yatırımı daha yüksek olsa da, birim maliyeti daha düşüktür.
Seçim, üretim hacmine, karmaşıklığına ve maliyetine bağlıdır.
3. Adım: Pirinç Alaşımının Seçimi ve Eritme
Alaşım, özelliklerini belirler.
| Pirinç alaşımı | özellikleri | Tipik Kullanımlar |
| C260 Pirinç | yüksek süneklik | Dekoratif parçalar, şekillendirilmiş bileşenler |
| C360 Pirinç | Mükemmel işlenebilirlik | Hassas bileşenler |
| C464 Deniz Kuvvetleri Pirinç | korozyon direnci | denizcilik uygulamaları |
Erime sıcaklığının kontrolü çok önemlidir. Pirincin erime noktası yaklaşık 900°C ila 950°C arasındadır. Çinko daha düşük sıcaklıklarda buharlaşır. Erime halindeki malzemeden çinko kaybı, alaşım bileşiminde değişikliklere neden olur ve bu da performansını etkiler. Bu nedenle, erime işlemi kontrollü bir atmosfer altında yapılmalı veya örtülmelidir.
Alaşım tutarlılığı çok önemlidir. Aynı ham maddeler kullanılmalı, erime sıcaklığı izlenmeli ve çinko kaybına göre ayarlamalar yapılmalıdır. Bu, öngörülebilir performansa sahip dökümler elde edilmesini sağlar.
4. Adım: Vakum Destekli Kalıplama
Operatör kalıbı vakum odasına yerleştirir, havayı boşaltır ve erimiş pirinci içine döker veya enjekte eder. Bu noktada, vakum metali kalıbın içine çeker ve ince duvarlı bölümleri doldurur. Böylece karmaşık geometriler yeniden üretilir.
Adım 5: Soğutma, Küf Temizleme ve Son İşlemler
Parçalar soğuduktan sonra, operatör kalıbı çıkarır ve besleme kanalını ve çıkış yolunu keser.
Kalıp artıkları taşlama ile çıkarılır ve istenen yüzey pürüzlülüğüne ulaşmak için yüzey parlatılır. Kum püskürtme, kalıp kalıntılarını gidermek için kullanılır. CNC işleme, hassas özellikler oluşturmak için kullanılır. Yüzey işlemi, korozyon koruması veya dekoratif bir görünüm sağlar. Kalite kontrolü, boyutları ve yüzey kalitesini doğrular.
Bu, pirinç vakum dökümünün tüm sürecidir. Her adım, sonraki süreçleri etkiler. Vakum teknolojisi, geleneksel döküm yöntemlerinin sağlayamadığı parçaların üretilmesini mümkün kılan temel itici güçtür.
Pirinç Vakum Döküm Yöntemi ile Diğer Pirinç Üretim Süreçleri Karşılaştırması
Pirinç Vakum Dökümü vs CNC İşleme
| faktör | Vakumlu Döküm | CNC İşleme |
| Malzeme atığı | Alt | Daha yüksek |
| karmaşık şekiller | Çok İyi | Sınırlı |
| Yüzey | Çok İyi | Çok İyi |
| Kurulum ücreti | Orta | Düşük |
CNC işleme, katı bir ham madde ile başlar. Kesici takım, iş parçasının parçası olmayan tüm malzemeyi çıkarır ve bu da önemli miktarda malzeme israfına yol açar. Karmaşık iç yapılar işlenmesi zordur. Sıkıştırma maliyetleri düşüktür. Birim başına maliyet, karmaşıklıkla birlikte artar.
Pirinç vakum dökümünde metal sadece ihtiyaç duyulan yerlerde kullanılır, bu da daha az malzeme israfına yol açar. Karmaşık şekillerin işlenmesi nispeten basittir. Kalıp maliyetleri orta düzeydedir. Karmaşık parçalar için döküm, katı bir levhadan işleme yöntemine göre daha uygun maliyetlidir.
Pirinç Vakum Dökümü vs Yatırım dökümleri
Bu iki işlem birbirine benzer. Her ikisi de kayıp mum veya kayıp kalıp yöntemini kullanır. Her ikisi de ayrıntılı parçalar üretebilir. Her ikisi de küçük ölçekli üretim için uygundur.
Aradaki fark vakum işleminde yatmaktadır. Hassas döküm yerçekimine ve gaz gidermeye dayanır. Metal akarken havayı ileri doğru iter, oysa pirinç vakum dökümünde dökümden önce hava uzaklaştırılır. Sonuç olarak, dolum daha kapsamlı olur, ince duvarlı bölümler daha etkili bir şekilde doldurulur ve gözeneklilik daha düşük olur.
Kalıp hazırlama yöntemleri de farklılık gösterir. Hassas dökümde, seramik bir kabuk katman katman oluşturulur; vakumlu dökümde ise seramik, grafit veya metal kalıplar kullanılabilir. Kalıp tipi seçimi, üretim hacmine ve özel uygulamaya bağlıdır.
Pirinç Vakum Dökümü vs Döküm Döküm
Döküm yöntemi seri üretim için uygundur. Kalıp maliyetleri yüksektir; çelik kalıplar yüz binlerce döngüye dayanabilir. Birim maliyeti düşüktür, ancak ilk kalıp maliyeti yüksektir.
Pirinç vakum döküm yöntemi daha düşük kalıp yatırımı gerektirir ve seramik kalıplar çelik kalıplardan daha ucuzdur. Bu işlem prototipleme ve küçük ölçekli üretim için oldukça uygundur . Karmaşık geometrilere sahip dökümlerin üretimi daha kolaydır. Birim başına maliyet kalıp dökümüne göre daha yüksek olsa da, küçük partiler için toplam maliyet daha düşüktür.
Yüksek hacimli üretim için kalıp döküm ideal bir seçenektir. Pirinç vakum dökümü ise prototipleme , test ve küçük ölçekli üretim için geçici bir çözümdür . Seçim, üretim hacmine ve parçaların karmaşıklığına bağlıdır.
NOBLE: Pirinç Vakum Dökümü ve Entegre Üretim Çözümlerinde Ortağınız
NOBLE bir üretim ortağıdır. İşletmesi metal işleme ve plastik işlemeye odaklanmıştır. Prototipleme ve küçük ölçekli üretim uzmanlık alanlarıdır. Son montaj hizmetleri, sunduğu kapsamlı hizmet yelpazesini tamamlamaktadır.
Şirketin yetenekleri çok çeşitli alanları kapsıyor. Pirinç vakum döküm yöntemiyle yapısal olarak karmaşık, kusursuz parçalar üretiliyor. CNC işleme, son tolerans gereksinimlerine uygun hassas özelliklerin üretilmesini sağlıyor. Enjeksiyon kalıplama yöntemiyle yüksek hacimli plastik parça üretimi gerçekleştiriliyor. Yüzey işlemleri hem koruyucu hem de estetik işlevler görüyor. Montaj hizmetleri ise bileşenleri nihai ürünlere entegre ediyor.
Tüm süreç tek bir tedarikçi tarafından yönetilir, bu da elden ele geçişe gerek kalmadan sorunsuz koordinasyon sağlar.
Kalite Güvencesi ve Sertifikalar
Kalite sistemimiz belgelendirilmiştir. ISO 9001:2015 genel bir kalite yönetim sistemini kapsarken, ISO 13485:2016 tıbbi cihazların üretimine özgü gerekli sıkı şartları ekler.
Taahhüdümüz açık ve nettir. Proses kontrolü, tekrarlanabilir sonuçlar sağlar. Ürün tutarlılığı, her bileşenin spesifikasyon gereksinimlerini karşılaması anlamına gelir. İzlenebilirlik, hammaddeleri teslim alımından sevkiyata kadar tüm süreç boyunca takip etmemizi sağlar. Müşterilerimizin tüm özel gereksinimlerini istisnasız olarak karşılıyoruz.
Neden NOBLE'ı Seçmelisiniz?
Tek elden üretim çözümü. Tasarımdan üretime mühendislik desteği. Esnek küçük ölçekli üretim. Kalite odaklı üretim süreçleri.
Pirinç vakum dökümü, daha büyük bir yeteneğin parçasıdır. Bu süreç, tüm üretim iş akışına entegre edilmiştir. Tasarım desteği, prototipleme, üretim, son işlem, montaj—hepsi tek çatı altında. Müşteri tek bir tedarikçiyi yönetir. Tedarikçi ise geri kalanını yönetir.
Pirinç Vakum Dökümü Hakkında Sıkça Sorulan Sorular
Pirinç vakum dökümü nedir?
Erimiş pirinci kalıp boşluğuna çekmek için vakum basıncı kullanan bir metal döküm işlemidir. Vakum, geleneksel yerçekimi dökümüne kıyasla kalıp dolumunu iyileştirir, hava hapsini azaltır ve yüzey kalitesini artırır.
Pirinç vakum dökümünde ne tür kalıplar kullanılır?
Üç yaygın seçenek mevcuttur. Seramik kalıplar, karmaşık parçalar için mükemmel detay üretimi ve yüksek sıcaklık direnci sunar. Grafit kalıplar, özel uygulamalar için iyi termal stabilite sağlar. Metal kalıplar daha uzun kullanım ömrüne sahiptir ve tekrarlanan üretim süreçlerine uygundur. Kalıp seçimi, parça geometrisine, üretim hacmine, yüzey gereksinimlerine ve bütçeye bağlıdır.
Vakum dökümünde hangi pirinç alaşımları kullanılabilir?
C260 pirinç, dekoratif ve şekillendirilmiş parçalar için iyi bir süneklik sunar. C360 pirinç, hassas parçalar için mükemmel işlenebilirlik sağlar. C464 denizcilik pirinci, denizcilik uygulamaları için güçlü korozyon direnci sunar. Seçim, mekanik gereksinimlere, korozyon direncine, işleme ihtiyaçlarına ve görünüm gereksinimlerine bağlıdır.
Pirinç vakum döküm yöntemiyle hangi parçalar üretilebilir?
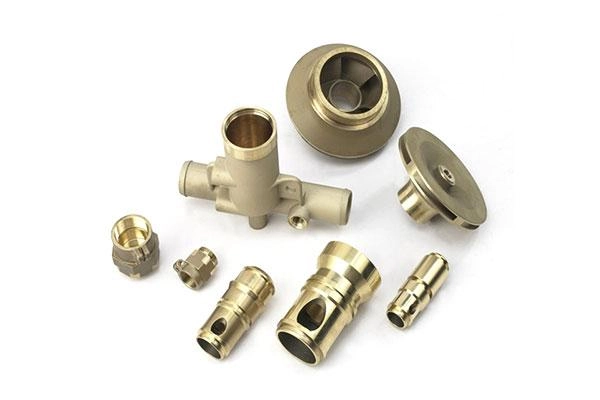
Vanalar, konektörler, mekanik gövdeler ve bağlantı parçaları gibi endüstriyel bileşenler. Otomotiv prototip bileşenleri ve dekoratif parçalar. Kulplar, donanımlar ve dekoratif bileşenler gibi tüketici ürünleri. Tıbbi ve laboratuvar hassas alet parçaları. Bu işlem, detay ve yüzey kalitesi gerektiren parçalar için uygundur.
Pirinç vakum döküm yöntemi prototip üretimi için uygun mudur?
Evet. Plastik modeller yerine gerçek metal parçalar üretir. Fonksiyonel testler mümkündür. Görünüm ve ağırlık, üretim parçalarıyla eşleşir. Pahalı üretim kalıplarından kaçınılır. Uygulama alanları arasında ürün doğrulama, mühendislik testleri ve müşteri sunumları yer alır. Bu, pirinç prototip dökümünün temel kullanım alanlarından biridir.
Pirinç vakum döküm parçalar için hangi yüzey işlemleri mevcuttur?
Parlatma, parlak ve yansıtıcı bir yüzey oluşturur. Fırçalama, saten veya mat bir görünüm sağlar. Kum püskürtme ve bilye püskürtme, düzgün dokular üretir. Kaplama, farklı bir metal katmanı ekler. Patinasyon, dekoratif etki için kontrollü bir kararma yaratır. Koruyucu kaplamalar kararmayı önler. Yüzey işlemi, görünümü, korozyon direncini ve dokuyu etkiler. Pirinç döküm yüzey işleme seçenekleri, dekoratif ve işlevsel gereksinimleri karşılar.
Pirinç vakum dökümü ile CNC işleme arasındaki fark nedir?
| faktör | Pirinç Vakum Dökümü | CNC İşleme |
| Malzeme kullanımı | Daha düşük atık | Daha fazla malzeme çıkarılması |
| geometri | karmaşık şekiller | Alet erişimiyle sınırlıdır |
| Yüzey detayı | Çok İyi | Çok İyi |
| En iyi hacim | Küçük-orta partiler | Düşük-orta miktarlar |
Hibrit üretim yaygındır: Önce nihai şekle yakın bir şekil dökülür, ardından kritik boyutlar işlenir. Bu, her iki sürecin de güçlü yönlerini birleştirir.
Pirinç vakum döküm üreticisi nasıl seçilir?
Döküm deneyimini, malzeme uzmanlığını, mühendislik desteğini, kalite kontrol yeteneğini, yüzey işleme seçeneklerini ve sertifikaları değerlendirin. Tasarım desteği, döküm, CNC işleme ve montaj sunan entegre tedarikçiler tek elden hizmet sağlar. Doğru ortak, iş devirlerini azaltır ve proje yönetimini basitleştirir.







