
Giriş: Nedir? Alüminyum Hızlı Prototipleme?
Alüminyum hızlı prototipleme parçalarınız için bir üretim süreci seçmeniz gerekseydi, hangisini seçerdiniz?
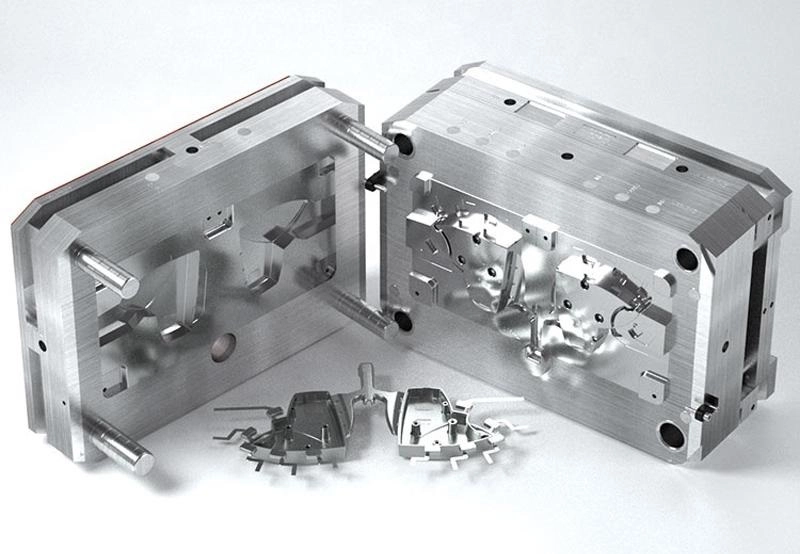
Bu parçaların üretimi için çeşitli yöntemler mevcuttur. CNC işleme, katı bir alüminyum kütüğü keserek parçaları şekillendirir. Döküm (vakumlu alüminyum döküm dahil), erimiş metalin bir kalıba dökülmesini içerir. Kayıp mum döküm yöntemi, karmaşık şekilleri işleyebilir ve iyi bir yüzey kalitesi elde edebilir . Kalıp döküm, yüksek hacimli üretim için uygundur. Hibrit işlemler, 3D baskıyı işleme ile birleştirir.
Konsept oldukça basit. Alüminyum hızlı prototipleme teknolojisi, fonksiyonel metal parçaların hızlı üretimini mümkün kılıyor. Tasarım aşamasında doğrulama erken aşamada gerçekleştirilebiliyor. Buna bağlı olarak üretim riskleri azalıyor. Tam ölçekli kalıplar, ancak tasarım gerçek metal kullanılarak başarıyla doğrulandıktan sonra üretiliyor. Değeri de burada yatıyor.
Yaygın Alüminyum Hızlı Prototipleme Süreçleri
CNC İşleme Alüminyum Prototip Üretimi (En Popüler Yöntem)
CNC işleme, malzeme çıkarılmasıyla gerçekleştirilir. Dönen bir kesici takım, CAD dosyasından oluşturulan bir takım yolunu izleyerek işlenecek parçayı son şekline getirir. Kalıp veya fikstür gerekmez; işlem tamamen metalin çıkarılmasına dayanır.
Yaygın alaşımlar arasında 6061, 7075 ve 2024 bulunur. 6061 ana malzemedir; yüksek mukavemet ve korozyon direnci sunar. 7075 daha da güçlüdür ancak şekillendirilebilirliği daha düşüktür. 2024 alaşımı yüksek yorulma direncine sahiptir ve havacılık endüstrisi için uygundur. Alaşım seçimi, prototipin işlevine bağlıdır.
Avantajları
Yüksek hassasiyet—toleranslar ±0.005 milimetreye kadar dar olabilir. Hızlı teslimat—haftalar yerine günler içinde tamamlanır. Kalıp maliyeti olmaması, düşük kurulum yatırımı anlamına gelir. Üretim kalitesinde malzemeler kullanılır. Test sonuçları doğrudan nihai parçaya uygulanabilir.
Sınırlama
Önemli miktarda malzeme israfı söz konusudur; talaşlar hurdadır. Tasarım ayrı bileşenlere bölünmedikçe, karmaşık iç yapılar (soğutma kanalları veya içi boş kesitler gibi) elde edilemez. Elektrik deşarjlı işleme (EDM) bu sorunu çözebilir, ancak maliyetleri artırır.
Önerilen uygulama alanları arasında havacılık braketleri, elektronik muhafazalar, fikstürler ve mekanik bileşenler yer almaktadır. Hassas boyutlar ve üretim kalitesinde malzemeler gerektiren her türlü parça bu yöntem için uygundur.
CNC işleme, alüminyum hızlı prototipleme için referans noktasıdır. Döküm ve eklemeli üretim gibi diğer yöntemler onunla rekabet eder. Ancak alüminyum vakum dökümü, işlemenin ulaşamadığı karmaşık iç şekilleri işleyebilir. İşte bu noktada döküm daha iyi bir seçenek haline gelir. Dezavantajı ise takım maliyeti ve teslim süresidir. İşleme, basit ve hassas parçalar için daha avantajlıdır. Döküm ise karmaşık, neredeyse nihai şekle yakın parçalar için daha avantajlıdır.
Alüminyum Vakum Dökümü Küçük Seri Prototip Üretimi İçin
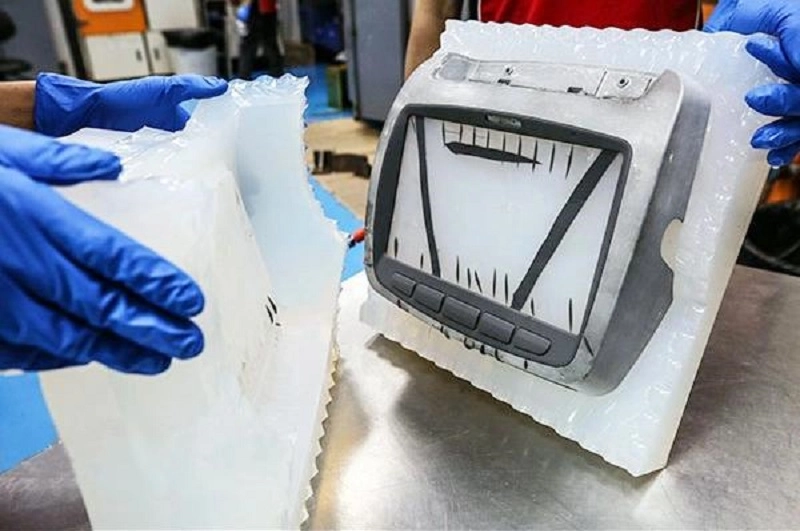
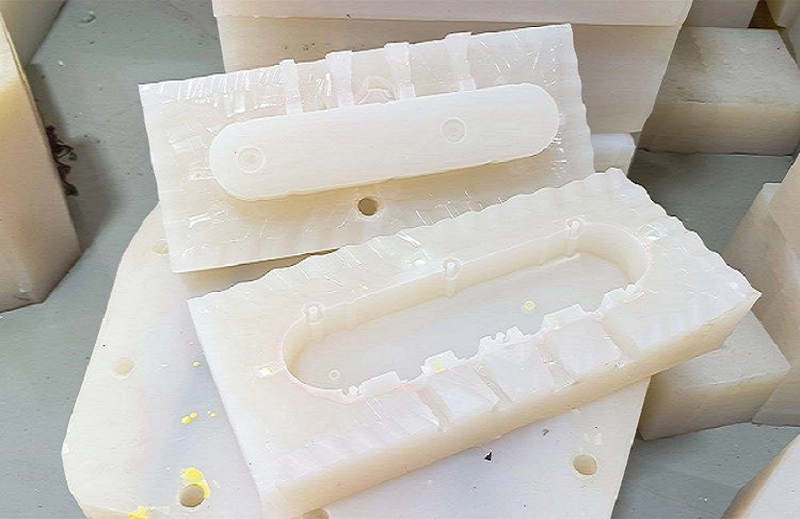
Alüminyum vakum döküm, prototiplerin ve küçük partiler halinde üretilen parçaların imalatında kullanılan bir yöntemdir. İlk olarak, ana kalıba dayalı bir silikon kalıp oluşturulur. Daha sonra kalıp, içine sıvı malzemenin enjekte edildiği bir vakum odasına yerleştirilir. Vakum, malzemeyi her ayrıntıya çekerek, kabarcık ve boşluk içermeyen ve ince detayları hassas bir şekilde yeniden üretebilen bir bitmiş parça elde edilmesini sağlar.
Vakum ortamı, bu işlemi geleneksel döküm yöntemlerinden ayıran en önemli özelliktir. Yerçekimiyle döküm, kalıbı doldurmak için yerçekimine dayanırken; basınçlı döküm, malzemeyi basınç altında kalıba iter; vakumlu döküm ise malzeme akışını engelleyen sıkışmış havayı ortadan kaldırır. Sonuç olarak, bu işlem daha ince detaylar, daha pürüzsüz yüzeyler ve daha tutarlı parçalar üretir.
Alüminyum hızlı prototipleme, tek bir 3D baskılı parça ile seri üretim arasındaki boşluğu doldurduğu için sıklıkla bu yöntemi kullanır. Teslim süresi kısadır. Maliyeti makuldür. Çıktı tekrarlanabilir.
Prototip Üretiminde Alüminyum Vakum Dökümünün Avantajları
- Daha düşük takım yatırımı
Silikon kalıplar, çelik enjeksiyon kalıplarına veya döküm kalıplarına göre önemli ölçüde daha ucuzdur. Bir çelik kalıbın maliyeti on binlerce dolara kadar çıkabilirken, bir silikon kalıbın maliyeti sadece birkaç bin dolardır.
Ürün konseptlerini test eden şirketler için bu, finansal riski azaltır. Tasarım değişiklikleri gerekirse, kalıbın değiştirme maliyeti minimum düzeydedir; ürün testi başarısız olursa, bu yatırım kayıpla sonuçlanmaz. Bu, geliştirmenin erken aşamalarında esneklik sağlar.
- Daha Hızlı Geliştirme Döngüleri
Sert kalıplara kıyasla, teslim süreleri daha kısadır. Kalıplar birkaç gün içinde tamamlanabilir ve döküme hemen başlanabilir. Tasarım doğrulaması, üretim kalıpları kullanıldığında olduğundan birkaç hafta daha erken gerçekleşir.
Mühendisler birden fazla tasarım yinelemesini test edebilirler. Konseptten pazara giden süreç hızlanır. Her yineleme, nihai kalıp üretilmeden önce gerçek dünya geri bildirimi sağlar.
- Karmaşık detayların mükemmel şekilde yeniden üretilmesi.
Alüminyum vakum döküm yöntemi, malzemenin ince dokuları, küçük detayları ve dar köşeleri doldurmasına olanak tanır. Yüksek parlaklıkta bir yüzey ve ince detayların mükemmel bir şekilde yeniden üretilmesini sağlar.
Alüminyum vakum döküm yöntemi, ürün görünüm modelleri, fonksiyonel prototipler ve müşteri tanıtım örnekleri için uygundur. Bitmiş ürünler, seri üretim ürünlerine benzer zarif bir görünüme ve dokuya sahiptir. Özenle cilalanmış prototipler ise izleyiciler üzerinde belirgin şekilde farklı bir izlenim bırakır.
- Küçük Miktarlar İçin Maliyet Etkin
Tipik üretim aralığı 5 ila 100 adettir. Bunlar genellikle prototip partileri veya üretim öncesi örneklerdir.
Bu hacim için, alüminyum vakum döküm yöntemi CNC işleme yöntemine göre daha uygun maliyetlidir. Tek parça üretiminde işleme hızlı olsa da, birden fazla parça üretilirken verimlilik düşer. Her iş parçası ayrı kurulum ve çevrim süresi gerektirirken, döküm yöntemi paralel üretime olanak tanır.
Enjeksiyon kalıplama ile karşılaştırıldığında, alüminyum vakum döküm yöntemi üretim sürecinin ilk aşamalarında daha fazla esneklik sunar. Uzun bekleme süreleri, pahalı çelik kalıplara ihtiyaç duyulmaması ve minimum sipariş miktarı şartı olmaması gibi avantajlar sağlar.
Alüminyum Vakum Dökümünün Sınırlamaları
- Sınırlı Kalıp Ömrü
Silikon kalıplar daha çabuk aşınır. Parçanın karmaşıklığı, döküm malzemesi ve kalıptan çıkarmanın zorluğu, kalıp ömrünü etkileyen faktörlerdir.
Genellikle her kalıp yirmi ila elli parça üretebilir. Basit şekilli parçalar için bazı kalıplar yüz parçaya kadar üretim yapabilir. Bu miktarın ötesinde, doğruluk azalmaya başlar. Bu noktada, kalıbın değiştirilmesi gerekir.
- Malzeme Özelliklerindeki Farklılıklar
Vakum döküm malzemeleri, seri üretimde kullanılan dövme alüminyum ile her zaman aynı değildir. Mekanik özellikleri benzer olsa da, tam olarak aynı değillerdir. Mukavemet ve yorulma direnci daha düşüktür. Gerçek performans, malzeme seçimine bağlıdır.
Tasarım doğrulaması, montaj, işlev ve görünüm açısından uygundur. Yüksek yük gerektiren uygulamalar, işlenmiş veya dövülmüş parçalar gerektirebilir. Döküm malzemeleri, seri üretim için değil, doğrulama için uygundur.
- Boyutsal ve Geometrik Sınırlamalar
Büyük parçalar özel ekipman gerektirir. Vakum odası kalıp boyutunu sınırlar. Son derece ince duvar kalınlıkları veya karmaşık iç geçitler zorluklar yaratır. Kürleme başlamadan önce malzemenin kalıp boşluğuna akması gerekir. Daha büyük parçalar daha uzun akış mesafeleri gerektirir ve bu da eksik dolum riskini artırır.
Alüminyum Yatırım Döküm
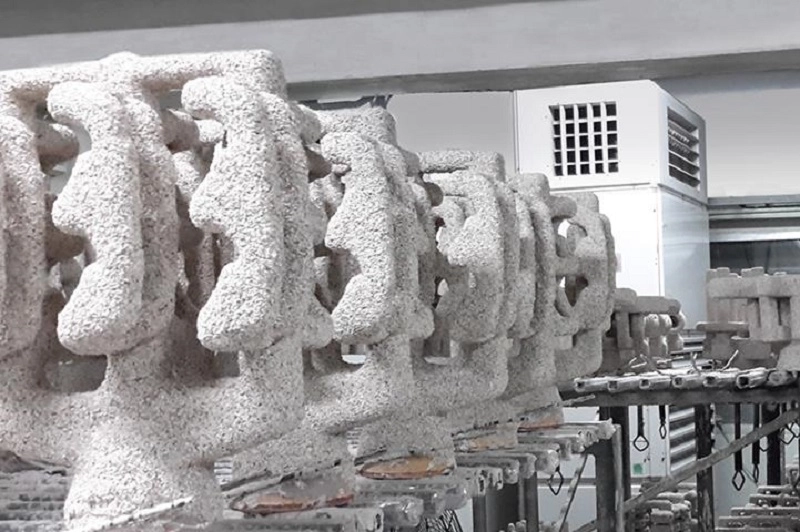
Bu işlem, balmumundan bir kalıp ile başlar. Seramik bulamaç balmumundan kalıba uygulanır. Balmumundan kalıp eritilerek içi boş bir kabuk oluşturulur. Eritilmiş alüminyum bu kabuğun içine dökülür. Kabuk çatlar ve düşer, parça kalıptan çıkarılır.
Parçanın şekli, işleme yoluyla elde edilemeyecek kadar karmaşık olduğunda, kayıp mum döküm yöntemi tercih edilir. Örnekler arasında iç geçitler, kavisli yüzeyler ve ince cidarlı yapılar yer alır. İşleme, birden fazla kurulum ve özel kesici aletler gerektirirken, döküm tek adımda şekillendirmeye olanak tanır.
Avantajları
Bu yöntem, yalnızca karmaşık şekillerin üretilmesini sağlamakla kalmaz, aynı zamanda parça boyutları zaten nihai boyutlara yakın olduğundan işleme gereksinimlerini de azaltır. Nihai şekle yakın parçalar, seri üretimde kullanılanlarla aynı alaşımlar kullanılarak üretilir ve mekanik özellikleri dövme malzemelerinkine benzerdir.
Uygulama
Pompa gövdeleri ve valf gövdeleri gibi endüstriyel bileşenler; turboşarj pervaneleri ve süspansiyon kolları gibi otomotiv parçaları; ve yapısal braketler ve motor donanımı gibi havacılık bileşenleri.
Hassas döküm, alüminyum hızlı prototipleme alanında orta bir konumdadır. Alüminyum vakum dökümünden daha pahalı, ancak kalıp dökümünden daha ucuzdur . Daha yüksek sıcaklıklara ve daha büyük parçalara uygundur. Prototip aşamasından düşük hacimli üretime geçişte köprü görevi görür.
Alüminyum Döküm Üretim Geçişi için
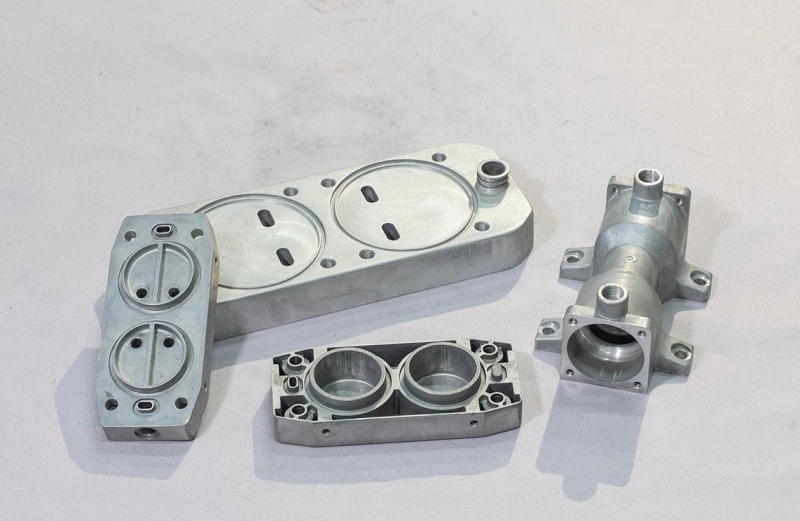
Döküm, yüksek hacimli bir üretim yöntemidir. Erimiş alüminyum, basınç altında çelik bir kalıba enjekte edilir. Kalıp suyla soğutulur. İşlem süreleri saniyelerle ölçülür. Süreç verimlidir.
İlk prototiplerde nadiren kalıp döküm kullanılır. Kalıp maliyeti çok yüksektir. Çelik kalıpların maliyeti on binlerce ila yüz binlerce dolara ulaşır. Teslim süresi haftalar hatta aylar sürer. Kalıp değişiklikleri pahalı ve yavaştır.
Yatırım, daha yüksek üretim hacimlerinde karşılığını vermeye başlar. Başabaş noktası değişkenlik gösterir. Genellikle yılda beş ila on bin parça üzerindedir. Bunun altında, parça başına maliyet, kalıp masraflarını haklı çıkarmaz.
Avantajlar
Düşük birim maliyet. Mükemmel tekrarlanabilirlik. Yüksek üretim oranları. Tutarlı kalite. Boyutsal kararlılık. Minimum işlem sonrası gereksinim.
Alüminyum hızlı prototipleme için, kalıp döküm genellikle atlanır. Prototip, işleme, vakumlu döküm veya hassas döküm yöntemleriyle yapılır. Üretim süreci ayrı olarak tasarlanır. Geçiş, tasarım kesinleştikten sonra gerçekleşir. Yüksek hacimli kalıplar ancak ürün piyasaya hazır olduğunda üretilir. Bu, pratik yoldur. Önce prototip, sonra üretim.
Alüminyum Hızlı Prototipleme ile Diğer Malzemeler Karşılaştırması
Malzeme seçimi prototipi şekillendirir. Yanlış malzeme seçilirse, test sonuçları yanıltıcı olur. Doğru malzeme seçilirse, doğrulama güvenilir olur.
| Malzeme | Avantajlar | Sınırlamalar | En İyi Kullanımlar |
| Alüminyum | Hafif, fonksiyonel testler için yeterince güçlü, işlenebilir ve dökülebilir, ısıl işlem ve yüzey işlemlerine uygundur. | Plastiklere göre daha yüksek malzeme maliyeti; işleme veya alüminyum vakum dökümü için uzman ekipman gerektirir. | Mekanik test, termal döngü veya yapısal doğrulama gerektiren mühendislik prototipleri |
| Paslanmaz çelik | Çok dayanıklı, yüksek mukavemetli, korozyona dayanıklı. | İşlenmesi daha zor, daha ağır, daha uzun çevrim süreleri. | Ağır hizmet uygulamaları—aletler, braketler, yüksek yük taşıyan bileşenler |
| Plastik (ABS, PC, Naylon) | Düşük maliyet, hızlı üretim, işlenmesi veya basılması kolay. | Sınırlı mukavemet ve rijitlik, zayıf termal performans | Görünüm modelleri, ergonomik çalışmalar, düşük yük prototipleri |
| Karbon Fiber Kompozitler | Mükemmel sertlik-ağırlık oranı, yüksek mukavemet | Pahalı işleme, basit şekillerle sınırlı, uzun teslim süreleri | Performans uygulamaları—havacılık ve uzay, spor ekipmanları, yapısal gösterim cihazları |
NOBLE Hakkında: Uçtan Uca Alüminyum Hızlı Prototipleme Ortağınız
NOBLE, ürün tasarımı ve mühendislik desteğini en öncelikli hedefimiz olarak belirleyerek, kapsamlı alüminyum hızlı prototipleme çözümleri sunmaktadır.
Bu entegre yaklaşım, geliştirme sürecini kolaylaştırır, iletişim yükünü azaltır ve pazara sunma süresini kısaltır. Tüm tedarik zincirini tek bir tedarikçi karşılar.
Kapsamlı Üretim Yetenekleri
Tek fonksiyonlu prototip üretimi yapıyoruz, küçük partiler halinde hassas bileşenler üretiyoruz ve tamamen monte edilmiş ürünler teslim ediyoruz. Ekibimiz, performans hedefleri, kalite gereksinimleri ve maliyet kısıtlamaları arasında denge kurarak her proje için en uygun üretim sürecini seçiyor.
Alüminyum hızlı prototipleme için, CNC işleme birincil yöntemdir. Karmaşık geometrilere ve çok parçalı ürünler için alüminyum vakum döküm kullanılabilir. Spesifik seçim, parça türüne ve üretim hacmine bağlıdır.
Sertifikalı Kalite Yönetim Sistemleri
NOBLE, uluslararası alanda kabul görmüş kalite yönetim standartlarına uygun olarak faaliyet göstermektedir; bu standartlar şunları içerir:
- ISO 9001: 2015 belgelendirme — Operasyonlarımız genelinde tutarlı kalite yönetimi, süreç kontrolü ve sürekli iyileştirmeyi sağlamak.
- ISO 13485: 2016 belgelendirme — Tıbbi cihaz üretiminde geçerli olan katı kalite ve düzenleyici gereklilikleri karşılama yeteneğimizi gösteriyoruz.
Bu sertifikalar, tasarım, üretim, denetim ve teslimat boyunca titiz kalite kontrollerini sürdürme taahhüdümüzü yansıtmaktadır.
Alüminyum Hızlı Prototipleme Hakkında Sıkça Sorulan Sorular
1. Alüminyum hızlı prototipleme nedir?
İşlevsel metal parçaların hızlı bir şekilde üretilmesi. İşleme, katı bir kütükten kesim yapar. Döküm ise kalıpları erimiş metal ile doldurur. Her ikisinde de gerçek alüminyum kullanılır. Prototip, üretim parçası gibi davranır. Testler geçerlidir.
2. Alüminyum prototipler için CNC işleme en iyi yöntem midir?
Düşük hacimli üretimlerde (bir ila on parça) CNC genellikle ilk tercihtir. Kalıp maliyeti yoktur. Hızlı teslimat süresi. Gerçek alaşım özellikleri. Karmaşık geometriye sahip çok sayıda parça için döküm (alüminyum vakum dökümü dahil) rekabetçi hale gelir. Yöntem, parçaya ve miktara bağlıdır.
3. Alüminyum prototip üretimi ne kadar sürer?
Basit parçalar birkaç gün içinde teslim edilir. Karmaşık parçalar haftalar sürer. Tek parça için işleme daha hızlıdır. Tek bir kalıptan birden fazla kopya için döküm daha hızlıdır. Son işlem zaman alır. Eloksal kaplama, boyama veya parlatma teslim süresini birkaç gün uzatır.
4. Alüminyum prototipler anotlama işlemine tabi tutulabilir mi?
Evet. Eloksal kaplama yüzey sertliğini artırır. Korozyon direncini artırır. Son bir görünüm sağlar. Şeffaf veya renkli kaplamalar mevcuttur. Bu işlem 6061 ve 7075 alaşımlarında standarttır. Prototip ürünler, üretim estetiğine uygun hale getirilebilir.
5. Prototip üretimi için en uygun alüminyum alaşımı hangisidir?
6061, genel amaçlı bir alaşımdır. İyi mukavemete, iyi işlenebilirliğe ve iyi korozyon direncine sahiptir. Her yerde bulunur.
7075 daha güçlüdür; havacılık ve yüksek gerilimli parçalarda kullanılır. İşlenmesi daha zordur. Daha pahalıdır.
2024 daha yüksek yorulma direncine sahiptir. Uçak yapılarında kullanılır. Korozyon direnci daha düşüktür. Koruyucu kaplama gerektirir.
Test gereksinimine göre seçim yapın. İşlenebilirlik açısından 6061 en iyisidir. Mukavemet en yüksek 7075'te bulunur. Yorulma performansı 2024'ü destekler. Alüminyum hızlı prototipleme için 6061 varsayılan malzemedir. Diğerleri özel durumlardır.







