
Giriş
Temel parçalar için standart döküm yöntemleri gayet uygundur: metal bir kalıba dökülür, soğuması beklenir ve ardından parça çıkarılır. Bu yöntem birçok gereksinimi karşılar.
Ancak, malzemenin sınırları aşıldığında, vakumlu metal dökümü başarısız olur. Oksidasyon meydana gelir, gazlar içeride hapsolur ve gözeneklilik oluşur. Parçalar herhangi bir yüke maruz kalmadan önce bile bozulur. Sorun metalin kendisinde değil, döküm ortamındadır.
Vakumlu metal döküm, bu çevresel etkileri ortadan kaldırır: hava yok, nem yok ve oksidasyon yok. Erimiş metal saf kalır ve ortaya çıkan parçalar yoğundur. İç kusurlara tahammül edemeyen bileşenler için tercih edilen çözümdür.
Bu kılavuz üç konuyu ele alıyor: Bu işlemden en çok fayda sağlayan alaşımlar; avantajlar ve dezavantajlar; ve vakumlu metal dökümünün isteğe bağlı değil, zorunlu olduğu gerçek dünya uygulamaları.
Vakumlu metal dökümünde hangi alaşımlar kullanılabilir?
Bazı metaller havayla reaksiyona girerek oksidasyona ve gaz emilimine neden olur; bu da sonuçta kırılgan veya gözenekli dökümlere yol açar. Vakumlu metal döküm, reaktif atmosferi ortadan kaldırarak bu sorunu çözer. Aşağıdakiler, bu yöntemden en çok fayda sağlayan kategorilerdir.
Reaktif Metaller
Titanyum alaşımları (standart olarak Ti-6Al-4V) oksijene karşı güçlü bir çekime sahiptir. Yüzeylerinde ince bir oksit tabakası oluşur. Bu kendi başına bir sorun değildir. Ancak oksijen aynı zamanda malzemenin içine de karışarak kristal yapısının kırılgan hale gelmesine ve dolayısıyla yorulma ömrünün kısalmasına neden olur. Zirkonyum da benzer şekilde davranır. Bu malzemelerin her ikisi de istisnasız olarak vakumda veya inert bir atmosferde eritilip dökülmelidir.
Bu vakum döküm alaşımları, havacılık, tıbbi implantlar ve yüksek performanslı otomotiv bileşenleri gibi ağırlık ve mukavemet açısından son derece yüksek gereksinimlerin olduğu alanlarda yaygın olarak kullanılmaktadır. Bu bileşenler oksijen sızmasına tahammül edemediğinden, yüksek maliyetleri tamamen haklıdır.
Yüksek Sıcaklık Süper Alaşımları
Inconel 625, 713C ve 718 gibi nikel bazlı alaşımlar aşırı ısıya dayanacak şekilde tasarlanmıştır. 700°C ve üzeri sıcaklıklarda bile mukavemetlerini korurlar. Ancak erime sırasında gaz alımına karşı hassastırlar. Oksijen ve azot, tane sınırlarında karbür ve nitrürler oluşturur. Alaşım kırılgan hale gelir. Sürünme direnci düşer.
Kobalt bazlı alaşımlar (Stellite gibi) valfler, valf yuvaları ve kesici kenarlar gibi aşınmaya dayanıklı uygulamalarda kullanılır. Sertliklerini ve korozyon dirençlerini korumak için bu alaşımlar yüksek saflıkta bir ergitme işlemine ihtiyaç duyar.
Vakumlu metal döküm, türbin kanatları, motor parçaları ve egzoz sistemleri için hayati önem taşır. Vakum koruması olmadan, bu alaşımlar gerekli mekanik özelliklere sahip olamazlar.
Yüksek Kaliteli Çelikler
Paslanmaz çelik ve düşük alaşımlı çelik, titanyum kadar reaktif değildir. Ancak havada eritildiklerinde hidrojeni emerler. Bu hidrojen erimiş metalde çözünür ve katılaşma sırasında dışarı çıkarak gözenekliliğe neden olur. Daha da kötüsü, hidrojen metal yapısını kırılganlaştırarak yorulma ömründe önemli bir azalmaya yol açar.
Vakumlu metal döküm, hidrojeni sorun haline gelmeden önce ortadan kaldırır. Erime işlemi vakumlu bir ortamda gazdan arındırılır, bu da çeliğin saf kalmasını ve yorulma ömrünün uzamasını sağlar. Bu, dişliler, miller ve iniş takımı bileşenleri için kritik öneme sahiptir.
Alüminyum Alaşımları
Alüminyum, vakumda eritme için en uygun aday değildir. Çabuk oksitlenir, ancak oksit filmi koruyucudur. Asıl sorun gaz gözenekliliğidir. Hidrojen, erimiş alüminyumda kolayca çözünür. Katılaşma sırasında iğne deliği şeklinde boşluklar oluşturur. Mekanik özellikler olumsuz etkilenir.
AlSi10Mg ve Alüminyum-Lityum gibi alaşımlar vakumlu işlemden fayda görür. Erime işlemi tamamen gazdan arındırılır. Döküm daha yoğun hale gelir. Otomotiv döküm parçalarında gözeneklilik, basınç sızıntılarına ve işleme sorunlarına yol açar. Vakumlu metal döküm bu sorunları ortadan kaldırır.
Metal vakum dökümünde en sık kullanılan metal hangisidir?
Nikel bazlı süper alaşımlar, kobalt bazlı süper alaşımlar ve titanyum alaşımları. Bunlar vakumlu metal dökümünde en sık işlenen malzemelerdir. Ucuz oldukları için değil, bu işlemi gerektirdikleri için.
Kritik Faktör
Reaktivite belirleyici faktördür. Bu metaller oksijene karşı çok güçlü bir afiniteye sahiptir. Titanyum aktif olarak oksijeni emer. Nikel alaşımları yüksek sıcaklıklarda reaksiyona girer. Kobalt bazlı alaşımlar, yapısal dayanıklılığı zayıflatan oksitler oluşturur.
Reaktivite belirleyici faktördür. Bu metaller oksijene karşı çok güçlü bir afiniteye sahiptir. Titanyum aktif olarak oksijeni emer. Nikel alaşımları yüksek sıcaklıklarda reaksiyona girer. Kobalt bazlı alaşımlar, yapısal dayanıklılığı zayıflatan oksitler oluşturur.
Vakumlu metal döküm, atmosferik ortamın etkilerini ortadan kaldırır. Erime saf kalır ve katı faz yapısı bozulmadan kalır, böylece metalurjik bütünlük sağlanır. Bu, bu alaşımların türbin kanatları, jet motoru bileşenleri, tıbbi implantlar ve yüksek performanslı otomotiv parçaları gibi kritik uygulamalarda performans gösterebilmesinin tek nedenidir.
Maliyet Gerekçesi
Bu metaller pahalıdır. Vakum işlemi maliyeti daha da artırır. Ancak diğer yöntemler daha da istenmeyen sonuçlar doğurur. Havada döküm yapılırsa, hurda oranı %50 ila %80'e kadar çıkabilir. Bu üretim değil, malzeme israfıdır. Vakum işlemi hurda oranını en aza indirir, verimliliği artırır ve iyi parça başına maliyeti kabul edilebilir bir seviyeye düşürür.
Bu nedenle nikel, kobalt ve titanyum, vakumlu döküm için en yaygın tercihlerdir. Vakumlu metal dökümü bir seçenek değil; bu alaşımların güvenilir performansını sağlamanın tek yoludur.
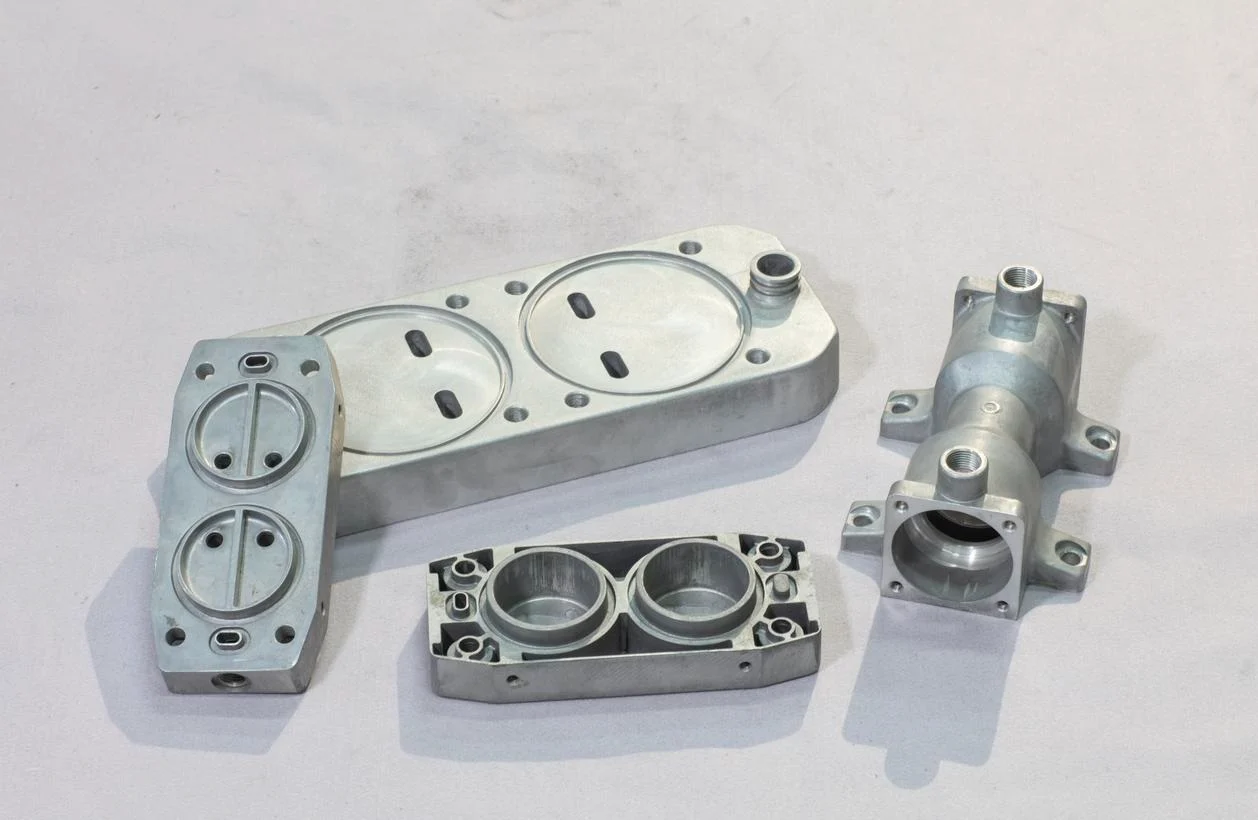
Diğer Süreçlerle Karşılaştırıldığında Artıları ve Eksileri
Her süreçte ödünleşmeler söz konusudur. Vakumlu metal döküm de istisna değildir. Avantajları somut olduğu gibi maliyetleri de öyledir. Aşağıda ikisi arasındaki ödünleşmeler özetlenmiştir.
Vakumlu Metal Dökümünün Avantajları
-
Üstün Saflık
Oksijen yok. Nem yok. Gaz kalıntıları yok. Erime saf kalır. Katı faz yoğunluğunu korur. Veriler bunu doğrulamaktadır. Alüminyum alaşımlarında, vakumlu döküm çekme dayanımını %6'dan fazla ve sünekliği %25 oranında artırabilir.
-
Mükemmel Yüzey İşlemesi ve Doğruluk
Kalıp temiz bir şekilde doluyor. Yüzeyde oksit tabakası oluşmuyor. Gaz kabarcıkları yüzey kusurlarına neden olmuyor. Parça daha pürüzsüz çıkıyor. Toleranslar daha sıkı. İkincil işlem azalıyor ve bazen tamamen ortadan kaldırılabiliyor.
-
Karmaşık Geometriler
İnce cidarlı bölümler doldurulur. Karmaşık kesitler yeniden üretilir. Vakum, metali kalıba çeker. Akışı engelleyen artık hava yoktur. Yerçekimi döküm yöntemiyle üretilmesi imkansız olan parçalar artık yaygın hale geldi.
-
Çevresel faydalar
Kum dökümünde, V-prosesi kum parçacıklarını birbirine bağlamak için vakum kullanır. Kimyasal bağlayıcılar veya organik çözücüler gerektirmediği için daha az atık ve daha temiz bir atölye ortamı sağlar.
Bunlar, NOBLE mühendislerinin vakumlu metal dökümünü değerlendirirken dikkate aldığı başlıca avantajlar ve dezavantajlardır. Avantajlar oldukça etkileyici. Ancak dezavantajlar da en az o kadar önemli. Bunlar, işlemin belirli bir parça için haklı olup olmadığını belirler.
Vakumlu Metal Dökümünün Dezavantajları
-
Yüksek fiyat
Vakumlu metal döküm ekipmanları pahalıdır. Vakum odası, pompalar ve sızdırmazlık sistemlerinin hepsi maliyetlidir. Bakım maliyetleri de işletme bütçesine eklenir. Pompaların elden geçirilmesi ve contaların değiştirilmesi gerekir. Sermaye harcaması oldukça yüksektir.
-
Daha Yavaş Üretim
Çevrim süresi, yerçekimi veya kalıp dökümüne göre daha uzundur. Haznenin vakumlanması gerekir. Erimiş metal vakum altında tutulmalıdır. Soğutma hızı kontrol edilir. Vakumlu metal dökümü, yüksek hacimli üretim için tasarlanmamıştır; daha ziyade, küçük ve orta hacimli üretim için en uygundur.
- İşlem Sınırlamaları
Bazı varyasyonlar geometrik kısıtlamalar getirir. V-prosesi, büyük levha benzeri şekillerle mücadele eder. Büyük çelik külçelerde, vakum altında düzensiz katılaşmadan kaynaklanan yükseltilmiş bir orta bölüm olan "taç" kusurları oluşur. Bunlar, üretimde engel teşkil eden sorunlar değildir. Ancak tasarım mühendislerinin uyması gereken kısıtlamalardır.
Karar Matrisi:
Uygulama senaryosu netleştiğinde, seçim de apaçık ortaya çıkar.
Vakumlu metal dökümünü tercih edin: Başarısızlığın kesinlikle kabul edilemez olduğu havacılık veya tıp alanlarındaki kritik bileşenler için uygundur. Türbin kanatları. İmplantlar. Uçak gövdesi yapısal bileşenleri. Bu bileşenlerin asla arızalanmaması gerektiğinden, maliyet haklıdır.
Geleneksel döküm yöntemini tercih edin: Belirli bir gözeneklilik seviyesinin kabul edilebilir olduğu, yüksek hacimli ve düşük maliyetli tüketici parçaları için uygundur. Braketler. Gövdeler. Dekoratif parçalar. Az sayıda gözenek işlevselliği etkilemiyorsa, maliyetten tasarruf etmek mantıklıdır.
Yukarıda, vakumlu dökümün üretim açısından pratik avantajları ve dezavantajları özetlenmiştir. Vakumlu metal döküm her durumda üstün değildir, ancak doğru uygulamalarda belirgin avantajlar sunar. Bir karar matrisi, süreci belirli parçaya uyarlamaya yardımcı olabilir.
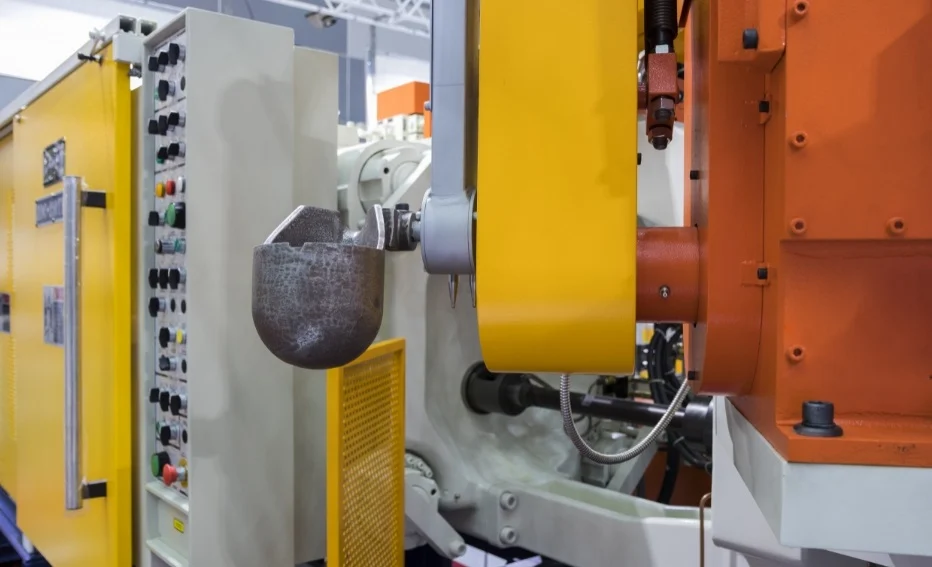
Vakumlu Metal Dökümünün Pratik Uygulamaları
Vakum dökümünün tüm uygulamalarında ortak bir prensip vardır: parçalar asla arızalanmamalıdır. Stres altında, uzun süreli kullanımda veya gerçek çalışma sırasında asla arızalanmamalıdırlar. Arızanın maliyeti çok yüksektir. Vakum metal dökümünün geliştirilmesinin nedeni tam olarak budur.
Uzay ve Savunma
Turbofan kanatları yüksek hızlarda döner. Motor bileşenleri aşırı sıcaklıklara maruz kalır. Bu arada, yapısal bileşenler tüm uçağın yükünü taşır. Inconel ve Waspaloy gibi nikel bazlı süper alaşımlar tercih edilen malzemelerdir. 700°C'de bile mukavemetlerini korurlar. Bununla birlikte, performans potansiyellerini tam olarak gerçekleştirebilmeleri için vakum işlemine tabi tutulmaları gerekir. Gözeneklilik arızaya neden olabilirken, oksidasyon hizmet ömrünü kısaltır. Vakum metal dökümü, bu bileşenler için gerekli olan saf mikro yapıyı üretir.
Tıbbi
İmplantlar insan vücuduna yerleştirilirken, cerrahi aletler kesme ve tutma işlemlerinde kullanılır. Her ikisinin de biyolojik olarak uyumlu olması ve mutlak temizlik gerektirmesi şarttır. Titanyum alaşımları bu alanda baskın konumdadır. Küçük ölçekli özelleştirme çok yaygındır. Tıbbi cihaz endüstrisinde vakum dökümünün kullanımı artmaktadır çünkü bu yöntem, öngörülebilir mekanik özelliklere sahip, hatasız bileşenler üretir. Gözenekliliğin olmaması korozyon bölgelerinin olmaması anlamına gelir; kalıntıların olmaması ise yorulma başlangıç noktalarının olmaması anlamına gelir.
Otomotiv
Hafif yapısal bileşenler yakıt tüketimini azaltabilir. Turboşarjın pervanesi dakikada 150,000 devire kadar hızlarda döner. Bu iki faktör de mukavemet ve yoğunluk konusunda yüksek talepler ortaya koymaktadır. Alüminyum-lityum alaşımları ve titanyum kullanımı giderek yaygınlaşmaktadır. Vakumlu metal döküm, ince duvarlı tasarımlara olanak sağlarken, geleneksel döküm işlemleri bu tür yapıları güvenilir bir şekilde dolduramaz.
Genel Sanayi
Ağır makinelerin bileşenleri—pompa gövdeleri, vana gövdeleri, yüksek basınçlı bağlantı parçaları—döngüsel yüklere ve aşındırıcı sıvılara maruz kalır. Paslanmaz çelikler ve nikel alaşımları standarttır. Vakumlu metal döküm, bu parçaların sızıntıya veya çatlamaya neden olabilecek gözeneklilikten arındırılmasını sağlar.
Vakumlu Metal Döküm İçin Neden NOBLE'ı Seçmelisiniz?
Temel Yeteneklerimiz
Metal işleme, hassas işleme, döküm ve son işlemeyi kapsar. Plastik işleme ise enjeksiyon kalıplama, CNC işleme ve özel imalatı kapsar. Bunlar ayrı departmanlar değil, entegre yeteneklerdir. Bir parça dökülüp işlenebilir, diğeri kalıplanıp monte edilebilir. Geçiş sorunsuz gerçekleşir.
Tam Hizmet Teklifi
Üretim, hikayenin tamamı değil. Tüm süreç çok daha önce başlıyor: tasarım incelemeleri, üretilebilirlik için tasarım (DFM) ve prototipleme. İşleme sonrasında süreç, montaj, son işlem ve paketleme ile devam ediyor. NOBLE, uçtan uca çözümler sunuyor. Bu da bizi sadece bir üretici değil, tam hizmet veren bir üretim ortağı yapıyor.
Güvenebileceğiniz Kalite
ISO 9001:2015, genel üretim için kalite yönetim sistemlerini kapsar. Süreçler tutarlıdır. Kontroller belgelenmiştir. Denetimler izlenebilirdir.
ISO 13485:2016, tıbbi cihazlar için gerekli olan daha sıkı gereksinimleri ekler. Daha sıkı izlenebilirlik. Daha titiz süreç doğrulama. Dokümantasyon eksiksiz ve kapsamlıdır. Bu sertifika, NOBLE'ı ISO 13485 sertifikalı bir üretici olarak konumlandırarak, son derece düzenlenmiş tıbbi cihaz sektörüne hizmet etme yeterliliğini kazandırır.
NOBLE ile ortaklık kurun
İster ultra hassas 5 eksenli işleme gerektiren vakum döküm türbin bileşeni, ister kusursuz yüzey işlemine ihtiyaç duyan tıbbi implant gövdesi, isterse sac metal ve işlenmiş parçaları birleştiren karmaşık bir montaj olsun, NOBLE tek elden çözümünüzdür.
SSS
Alüminyum vakum döküm yöntemiyle işlenebilir mi?
Evet. AlSi10Mg gibi alaşımlar genellikle bu şekilde işlenir. Vakum, çözünmüş hidrojeni uzaklaştırarak gözenekliliği ortadan kaldırır ve mekanik özellikleri iyileştirir.
Titanyum neden vakum ortamında dökülür?
Titanyum, yüksek sıcaklıklarda oksijen ve azotla agresif bir şekilde reaksiyona girer. Vakum, bu gazları uzaklaştırarak kırılganlığı önler ve sünekliği korur.
Vakum dökümü pahalı mı?
Ekipman ve bakım maliyetleri yüksek. Ancak yüksek değerli, kritik parçalar için verimlilik artışı ve arıza azalması yatırımı haklı çıkarıyor.
Vakum dökümü ile kalıp dökümü arasındaki fark nedir?
Kalıp döküm yüksek hacimli ve hızlı bir yöntemdir. Vakumlu metal döküm ise hızdan ziyade kaliteye öncelik verir ve kalıp dökümün önleyemediği gaz kusurlarını ortadan kaldırır.
Vakumlu metal dökümünden en çok hangi sektörler faydalanır?
Havacılık, tıp, otomotiv ve savunma sanayi. Bu sektörler, gözenekliliğin kabul edilemez olduğu kritik bileşenleri kullanmaktadır.
NOBLE tasarım hizmetleri sunuyor mu?
Evet. Sadece üretim değil, tasarımdan montaja kadar eksiksiz çözümler sunuyoruz. DFM analizi, prototipleme ve montaj, hizmetimizin bir parçasıdır.







