
Giriş
Yanlış plastik kalıplama sürecini seçmek, bir projenin maliyetini ikiye katlayabilir ve üretimi aylarca geciktirebilir. Bir süreçte sorunsuz çalışan bir parça, diğerinde kabusa dönüşebilir. Kalıp çatlayabilir. Malzeme akışı zayıf olabilir. İşlem süresi uzayabilir.
Plastik parçalar için üç yaygın yöntem vardır: Enjeksiyon kalıplama , Sıkıştırma kalıplama ve Rotasyonel kalıplama . Her biri farklı şekilde çalışır. Her biri farklı şekillere, hacimlere ve malzemelere uygundur.
Enjeksiyon Kalıplama Nedir?
Çoğu insan "plastik kalıplama" denildiğinde bu süreci hayal eder. Bir makine plastik granülleri alır, eritir ve ardından erimiş malzemeyi kapalı bir metal kalıba püskürtür. Plastik her boşluğu doldurur, soğur ve katılaşır. Daha sonra kalıp açılır ve parçayı dışarı atar. İşlem süreleri kısadır. Küçük parçalar için otuz saniye yaygındır.
Nasıl Çalışır?
Isıtılmış bir namlunun içindeki bir vida döner. Plastik granülleri eritir. Ardından vida bir piston gibi ileri doğru hareket eder. Erimiş plastiği bir nozül aracılığıyla kalıp boşluğuna iter. Parça soğurken kalıp sıkıştırma basıncı altında kapalı kalır. Katılaştıktan sonra kalıp açılır. Çıkarma pimleri parçayı dışarı iter. Tüm döngü otomatik olarak tekrarlanır. Döngüler arasında insan müdahalesine gerek yoktur.
En İyi Uygulamalar
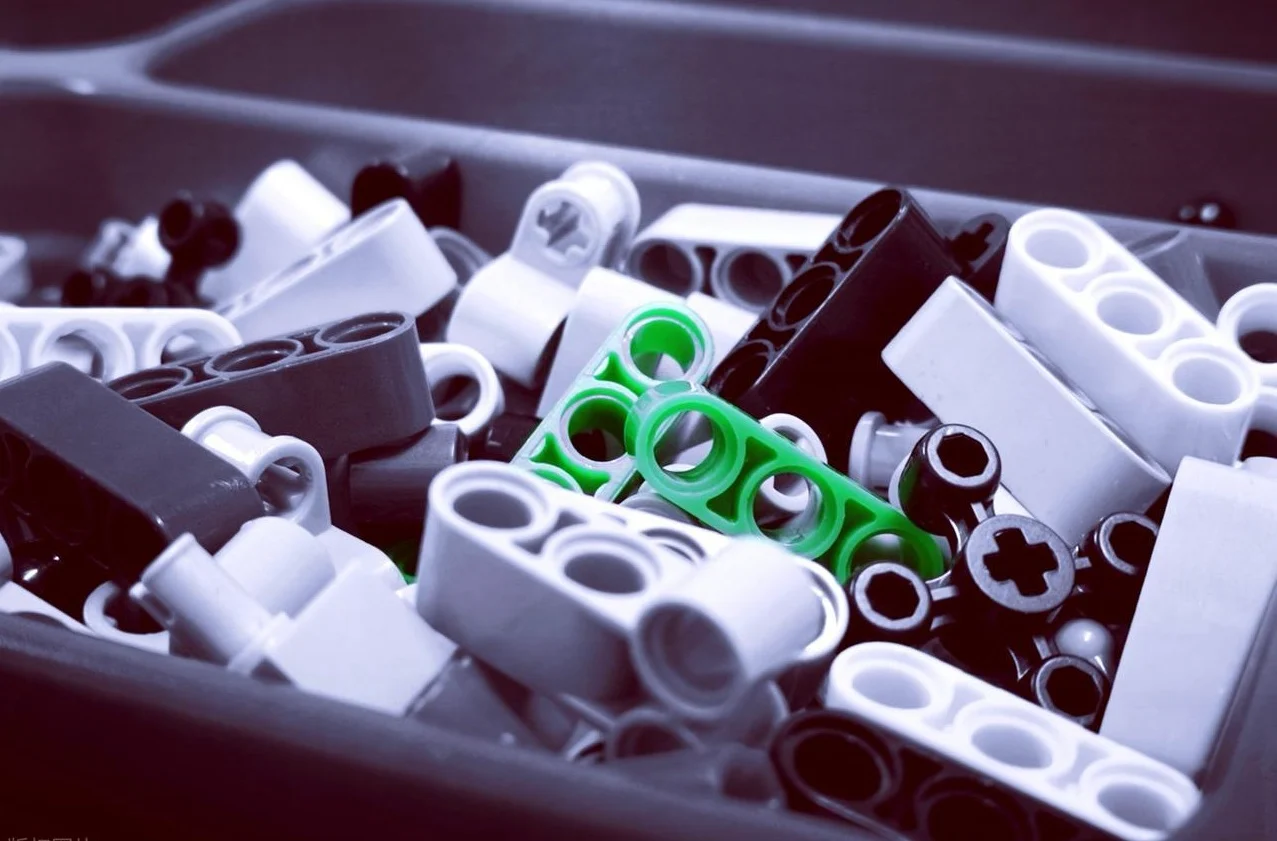
Yüksek hacimli üretimde enjeksiyon kalıplama öne çıkar. Karmaşık geometriler. Sıkı toleranslar. Milyonlarca parçada tutarlı sonuçlar. LEGO parçalarını düşünün. Şişe kapakları. Tıbbi cihaz gövdeleri. Otomotiv konektörleri. Elektrik anahtarları. Hassasiyet ve büyük miktarlar gerektiren her ürün bu işleme yönelir.
Küçük ve karmaşık parçalar iyi sonuç verir. İnce duvarlar mümkündür. Kaburga, çıkıntı ve geçmeli bağlantı gibi özellikler kolayca entegre edilebilir. Müşteriler, yüz binlerce özdeş parçaya ihtiyaç duyduklarında enjeksiyon kalıplama yöntemini tercih ederler.
Temel Avantajlar
- Kalıp çalışmaya başladıktan sonra çevrim süreleri hızlıdır. Parça başına tipik süre 15 ila 60 saniyedir. Doğruluk mükemmeldir. Uygun takım ve malzeme ile ±0.05 mm toleranslar rutin hale gelir. Yüzey işlemesi doğrudan kalıptan gelir. Birçok uygulama için ikincil işlemeye gerek yoktur. Otomasyon basittir. Robotlar parçaları çıkarabilir ve bileşenleri takabilir.
- Malzeme israfı düşüktür. Kalıp yolları ve döküm artıkları öğütülerek yeniden kullanılabilir. Makine çalışmaya başladıktan sonra parça başına işçilik maliyeti çok düşüktür.
Temel Dezavantajlar
- Kalıp maliyeti çok yüksek. Üretim kalitesinde bir çelik kalıbın maliyeti genellikle yirmi bin ila yüz bin dolar veya daha fazla oluyor. Teslim süreleri uzun. Karmaşık bir kalıp için sekiz ila on altı hafta normaldir. Kalıp kesildikten sonra tasarım değişiklikleri pahalı ve yavaş gerçekleşiyor.
- Enjeksiyon kalıplama, yalnızca yüksek hacimlerde ekonomik olarak mantıklıdır. Beş yüz veya bin parçanın altında, parça başına kalıp maliyeti çok yüksek olur. Küçük partiler halinde üretim yapması gerekenler öncelikle diğer süreçlere bakmalıdır. Başlangıç yatırımı gerçektir. Ürün piyasada başarısız olursa geri kazanılamaz.
Sıkıştırma Kalıplama Nedir?
Bu işlem, enjeksiyon kalıplamadan farklı çalışır. Vida yok. Yüksek basınçlı enjeksiyon yok. Bunun yerine, önceden ölçülmüş miktarda malzeme açık bir kalıp boşluğuna yerleştirilir. Kalıp yavaşça kapanır. Isı ve basınç, malzemenin boşluğun şekline göre akmasını sağlar. Ardından parça sertleşir. Kalıp açılır. Bitmiş parça dışarı çekilir. Basit ekipman. Daha düşük basınçlar. Tamamen farklı bir yaklaşım.
Nasıl Rezervasyon Yaparım ?
Operatör, genellikle önceden şekillendirilmiş veya ölçülmüş bir parça olan bir malzeme "yükünü" kalıp boşluğuna yerleştirir. Pres, üst yarısını aşağı indirir. Isı, malzemeyi yumuşatır. Basınç, malzemeyi kalıbın her köşesine iter. Termoset plastikler için kimyasal bir reaksiyon meydana gelir. Malzeme çapraz bağlanır ve kalıcı olarak sertleşir. Kauçuk veya silikon için işlem benzerdir, ancak malzeme esnek kalır. Sertleşmeden sonra kalıp açılır. Birisi parçayı çıkarır ve fazla çapakları keser.
İşlem süreleri enjeksiyon kalıplamaya göre daha uzundur. İki ila beş dakika yaygındır. Kürleme aşaması aceleye getirilemez.
En İyi Uygulamalar
Sıkıştırma kalıplama, enjeksiyon kalıplamanın zorlandığı malzemelerde üstün performans gösterir. Fenolik, epoksi ve melamin gibi termoset plastikler; doğal ve sentetik kauçuk bileşenler; elektronik cihazlar için silikon tuş takımları; elektrik muhafazaları, kapaklar ve ev aletleri bileşenleri gibi büyük, düz veya hafif kavisli parçalar bu kategoriye girer.
Otomobil lastikleri bunun klasik bir örneğidir. Kauçuk bileşimi kalıba soğuk olarak konulur. Isı ve basınç, onu diş desenleri ve yan duvar işaretleriyle son lastik şekline getirir.
Temel Avantajlar
- Kalıp maliyeti enjeksiyon kalıplamaya göre daha düşüktür. Kalıplar daha basittir. Karmaşık yolluk sistemleri veya giriş kapısı tasarımları gerekmez. Yüksek basınçlı sıkıştırma mekanizmalarına ihtiyaç duyulmaz. Kısa üretim serileri için alüminyum veya hatta kompozit kalıplar kullanılabilir.
- Bu işlem, elyaf takviyeli malzemeleri iyi bir şekilde işler. Uzun cam veya karbon lifleri bozulmadan kalır. Enjeksiyon kalıplamada, vida hareketi lifleri kırabilir ve mukavemeti azaltabilir. Sıkıştırma kalıplama ise takviyeyi korur. Büyük parçaların üretimi mümkündür.
- Malzeme israfı minimum düzeydedir. Yükleme ağırlığı, nihai parça ağırlığına yakın olarak hesaplanır. Kalıp boşluğunda kalan malzeme miktarı minimum düzeydedir.
Temel Dezavantajlar
- Üretim süreleri yavaştır. Parça başına iki ila beş dakika normaldir. Enjeksiyon kalıplama yöntemiyle her otuz saniyede bir parça üretilir. Yüksek hacimlerde bu fark hızla artar.
- Çapak bir sorundur. Fazla malzeme kalıbın iki yarısı arasından dışarı sızar. Kalıptan çıkarıldıktan sonra birinin bunu kesmesi gerekir. Bu genellikle elle yapılan bir işlemdir. İşçilik maliyeti toplam maliyete eklenir.
- Parça karmaşıklığı sınırlıdır. Alt kesimler zordur. Derin nervürler ve karmaşık özellikler oluşturmak zordur çünkü malzeme sıvı gibi akmaz. Daha çok koyu hamur gibi hareket eder. Karmaşık geometrilere ihtiyaç duyan kişiler bunun yerine enjeksiyon kalıplama yöntemine bakmalıdır.
- Tutarlılık değişkenlik gösterebilir. Operatörün becerisi önemlidir. Yükleme ağırlığı ve yerleşimi nihai parçayı etkiler. Otomatik sistemler mevcut olsa da, birçok fabrika hala manuel yüklemeye güvenmektedir. Parçadan parçaya varyasyon, enjeksiyon kalıplamaya göre daha yüksektir. Kritik olmayan uygulamalar için bu sorun teşkil etmez. Hassas tıbbi veya otomotiv bileşenleri için ise endişe vericidir.
Rotasyonel Kalıplama Nedir?
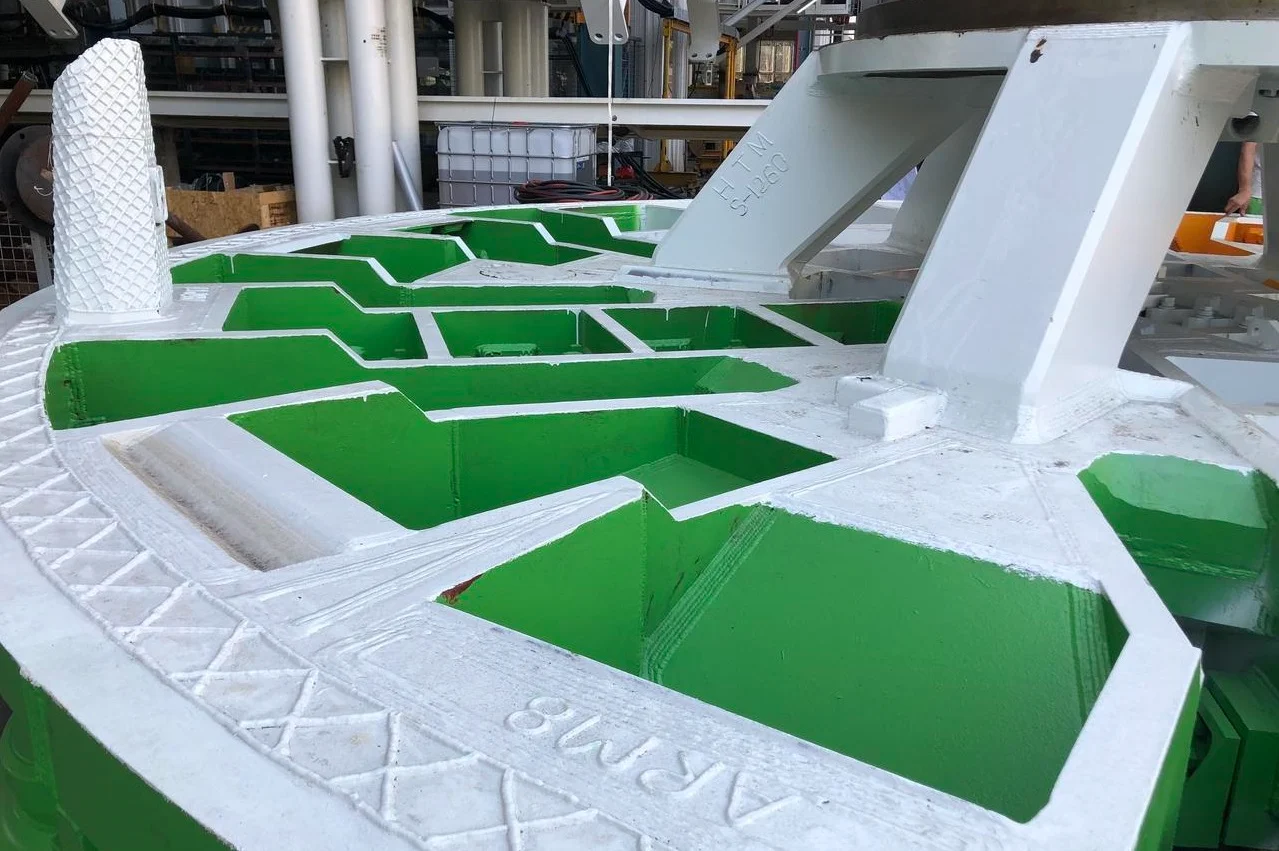
Bu işlem, enjeksiyon kalıplamanın neredeyse tam tersidir. Yüksek basınç yok. Karmaşık yolluk sistemi yok. Bunun yerine, operatör plastik tozu içi boş bir kalıba koyar. Kalıp bir fırında yavaşça döner. İki eksenli. Bazen daha fazla. Toz erir ve iç yüzeyi eşit şekilde kaplar. Ardından kalıp bir soğutma istasyonuna gider. Plastik katılaşır. Operatör kalıbı açar ve içi boş, dikişsiz bir parça çıkarır.
Nasıl Rezervasyon Yaparım ?
Operatör kalıbı açar, ölçülü miktarda plastik tozunu içine bırakır ve kapatır. Kalıp fırına girer. İki dik eksen etrafında eş zamanlı olarak döner. Yerçekimi işi yapar. Toz, sıcak iç yüzeye düşer, erir ve düzgün bir tabaka halinde birleşir. Tüm toz eriyip boşluğu kapladıktan sonra, kalıp soğutma odasına taşınır. Soğuk hava veya su püskürtmesi sıcaklığı düşürür. Plastik katılaşır. Kalıp açılır. Operatör bitmiş parçayı çıkarır.
İşlem süreleri uzundur. Yirmi ila altmış dakika normaldir. Kaliteden ödün vermeden ısıtma ve soğutma adımları aceleye getirilemez.
En İyi Uygulamalar
Rotasyonel kalıplama, büyük, içi boş, dikişsiz parçalarda mükemmeldir. Diğer yöntemlerle montaj veya karmaşık çekirdekler gerektiren parçalar için idealdir. Kayaklar ve küçük su araçları. Elli ila beş bin galonluk su depolama tankları. Trafik konileri. Toplu konteynerler. Kaynak izi olmayan pürüzsüz iç yüzeyler gerektiren tıbbi cihaz gövdeleri. Tarım tankları. Otomotiv sıvı depoları.
Tek parça üretim en önemli avantajıdır. Sızıntı yapacak dikiş yeri yok. Arıza yapacak kaynak yok. Parça kalıptan tek, sürekli bir kabuk halinde çıkıyor. Sıvı taşıma bileşenleri veya dış mekan ekipmanları üreten kişiler genellikle bu yöntemi tercih eder.
Temel Avantajlar
- Enjeksiyon veya sıkıştırma kalıplama yöntemlerine kıyasla kalıp maliyeti düşüktür. Kalıplar sac metalden veya dökme alüminyumdan yapılır. İşlem düşük basınç (genellikle 10 psi'den az) kullandığı için yüksek mukavemetli çeliğe gerek yoktur. Döner kalıp 500 ila 3000 dolara mal olabilir. Benzer bir parça için enjeksiyon kalıbının maliyeti bunun on katı olabilir.
- Parçalar gerilimsizdir. Yüksek basınç olmaması, artık iç gerilimlerin de olmaması anlamına gelir. Bu, sıcaklık değişimlerinin ve UV ışınlarına maruz kalmanın enjeksiyon kalıplama yöntemiyle üretilen parçalarda gerilim çatlamasına neden olduğu dış mekan uygulamaları için önemlidir. Duvar kalınlığı homojendir. Dönme hareketi, malzemenin eşit şekilde dağılmasını sağlar.
- Tasarım değişiklikleri daha kolaydır. Döner kalıbın modifikasyonu, sertleştirilmiş çelik enjeksiyon kalıbının modifikasyonundan daha basittir. Kompozit kalıplar, standart imalat araçlarıyla onarılabilir veya değiştirilebilir.
Temel Dezavantajlar
- Üretim döngü süreleri çok uzun. Parça başına yirmi ila altmış dakika. Enjeksiyon kalıplama ise her otuz saniyede bir parça üretiyor. Yüksek hacimler için bu fark çok büyük. Döner kalıplama, yalnızca yıllık miktarların düşük olduğu veya birden fazla enjeksiyon kalıbının maliyet açısından çok yüksek olacağı çok büyük parçalar için mantıklıdır.
- İç yüzey pürüzlüdür. Parçanın dış yüzeyi kalıbın yüzeyini alır; genellikle cilalanmışsa pürüzsüzdür. Ancak iç kısım döküm halindedir. Erimemiş parçacıklar ve akış izleri yaygındır. Görünürlük uygulamaları veya yerinde temizleme gereksinimleri için iç kısma ikincil bir işlem uygulanması gerekebilir. Bu da maliyeti ve zamanı artırır.
- Malzeme seçimi sınırlıdır. Rotasyonel kalıplamada çoğunlukla polietilen (LLDPE, MDPE, HDPE) kullanılır. Naylon veya polipropilen gibi diğer malzemeler de mümkündür ancak daha az yaygındır. ABS, PC veya takviyeli kompozitler gibi mühendislik plastiklerine ihtiyaç duyan kişiler bu işlemde zorluk yaşayacaktır.
- Duvar kalınlığı kontrolü, enjeksiyon kalıplamaya göre daha az hassastır. Üç milimetrelik bir hedef, artı veya eksi yarım milimetre kadar değişebilir. Yapısal parçalar için bu sorun teşkil etmez. Ancak, dar toleranslara sahip hassas bileşenler için kabul edilemez.
- Parça boyutunun pratik sınırları vardır. Çok büyük kalıplar, devasa fırınlar ve soğutma odaları gerektirir. 3 metrelik çap mümkündür. 6 metrelik çap nadirdir ve pahalıdır. Çoğu fabrika, metre değil, fit cinsinden ölçülen parçalara odaklanır. Daha büyük her şey, ilgili maliyetleri olan özel bir mühendislik projesi haline gelir.
Üç Süreç Arasındaki Benzerlikler
İlk bakışta, enjeksiyon kalıplama, sıkıştırma kalıplama ve rotasyonel kalıplama tamamen farklı görünüyor. Farklı makineler. Farklı çevrim süreleri. Farklı parça geometrileri. Ancak biraz daha derine inerseniz, dört temel ortak özellik bulursunuz.
- Her üç işlemde de kalıp kullanılır. Her plastik parça bir boşlukla başlar. Enjeksiyon kalıplama, kapalı, iki parçalı bir kalıp kullanır. Sıkıştırma kalıplama, basınç altında kapanan açık bir kalıp kullanır. Rotasyonel kalıplama ise dönen, içi boş, çok parçalı bir kalıp kullanır. Kalıp malzemesi değişir: Çelik, alüminyum veya sac metal. Amaç aynı kalır: Kalıp, nihai şekli belirler. Kalıp olmadan bu işlemlerin hiçbiri işe yaramaz.
- Üçünün de ısı uygulamasına ihtiyacı var. Soğuk plastik akmaz. Bir boşluğun şeklini alamaz. Enjeksiyon kalıplama, malzemeyi enjeksiyondan önce bir varil içinde eritir. Sıkıştırma kalıplama, malzeme sıkışırken kalıp plakaları aracılığıyla ısı uygular. Rotasyonel kalıplama, kalıbın tamamını dönerken bir fırında ısıtır. Yöntem farklıdır. Gereklilik aynı kalır. Üçünde de ısı vazgeçilmezdir.
- Üçünün de bir soğutma aşaması vardır. Erimiş plastik, parça çıkarılmadan önce katılaşmalıdır. Enjeksiyon kalıplama, parçayı kapalı kalıbın içinde basınç altında soğutur. Sıkıştırma kalıplama, pres kapalıyken malzemenin soğumasına ve sertleşmesine olanak tanır. Rotasyonel kalıplama, sıcak kalıbı özel bir soğutma odasına taşır. Soğutma ortamı değişir; hava, su buharı veya bazen yağ. Fizik kuralları değişmez. Plastik, ısı enerjisi kaybettikçe sertleşir. Her işlem bu gerçeğe saygı duyar.
- Üçü de polimer işleme yöntemidir. Bu işlemler sentetik veya doğal polimerleri şekillendirir. Polipropilen ve ABS gibi termoplastikler; fenolik ve epoksi gibi termosetler; kauçuk ve silikon gibi elastomerler. Her işlem, belirli polimer ailelerini diğerlerinden daha iyi işler. Ancak üçünün de amacı, ham polimerik malzemeleri bitmiş, kullanılabilir ürünlere dönüştürmektir. Aynı daha geniş üretim teknolojisi kategorisi içinde birbirleriyle rekabet eder ve birbirlerini tamamlarlar.
Bu benzerlikler önemlidir çünkü plastik kalıplamanın neler başarabileceğinin sınırlarını açıklarlar. Farklılıklar, temel adımların kendisinde değil, her yöntemin ısı ve basıncı nasıl uyguladığında yatmaktadır.
Doğru Kalıplama Prosesini Nasıl Seçersiniz?
Seçim üç soruya indirgeniyor: Parça geometrisi, malzeme türü ve yıllık üretim hacmi. Bu soruları dürüstçe yanıtladığınızda, doğru süreç kendiliğinden ortaya çıkacaktır.
Yukarıdaki özete dayalı basit bir karar çerçevesi aşağıda verilmiştir.
- Milyonlarca küçük, hassas parça→ Enjeksiyon kalıplama. Şişe kapakları, tıbbi bağlantı elemanları, LEGO parçaları gibi ürünleri düşünün. Yüksek kalıp maliyeti. Parça başına maliyet çok düşük. Uzun kalıp hazırlama süresi. Sadece seri üretimde karlı.
- Büyük, düz, kauçuk veya termoset parçalar→ Sıkıştırmalı kalıplama. Silikon tuş takımları, elektrik aksamları, contalar. Enjeksiyona göre daha düşük kalıp maliyeti. Daha yavaş çevrimler. Çapak kesimi gereklidir. Elyaf takviyeli kompozitler için iyi sonuç verir.
- Büyük, içi boş, tek parça eşyalar→ Döner kalıplama. Kayaklar, su depoları, trafik konileri. Düşük basınçlı işlem, ucuz kalıplar anlamına gelir. Çok uzun çevrim süreleri. Pürüzlü iç yüzey. Dikiş veya kaynak çizgisi yok.
Pratik Bir Not
Bazı parçalar birden fazla işleme uygundur. Basit bir yuvarlak kapak, hacme ve malzemeye bağlı olarak sıkıştırma kalıplama, enjeksiyon kalıplama veya hatta rotasyonel kalıplama ile üretilebilir. İnsanlar yalnızca tek bir işlemin işe yaradığını varsaymamalıdır. Fiyat teklifleri alın. Hesaplamaları yapın. En ucuz kalıp her zaman en düşük toplam proje maliyeti anlamına gelmez. Tersine, hacimler yeterince yüksekse en pahalı kalıp bir yıl içinde kendini amorti edebilir.
Yukarıdaki karar çerçevesi bir başlangıç noktası sunmaktadır. Evrensel bir kural değildir. Ancak çoğu fabrikanın ürettiği çoğu plastik parça için doğru yöne işaret etmektedir.

NOBLE Hakkında – Güvenilir Plastik Üretim Ortağınız
NOBLE, plastik parça üretimine odaklanmış bir fabrikadır. Yüksek hassasiyetli kalıplama çözümlerinde uzmanlaşmış durumdayız. Sadece tek bir işlem değil, birçok işlem. Müşterilerimiz, sadece bir makine fabrikasına değil, mühendislik uzmanlığına ihtiyaç duyduklarında bize geliyorlar. Tüketim mallarından tıbbi cihazlara kadar çeşitli sektörlere hizmet veriyoruz. Ortak noktamız kalite. Tutarlı, ölçülebilir, belgelenmiş kalite.
Temel İşleme Yeteneklerimiz
Enjeksiyon
Sıkı toleranslara sahip karmaşık parçalar için yüksek hacimli işler yapıyoruz. Çoklu boşluklu kalıplar, parça başına maliyeti düşürüyor. Müşteriler, döngü başına daha fazla parça elde ediyor. Kalıpların çalışır durumda kalması için şirket içi kalıp bakımı yapılıyor. Ek kalıplama ve üst kalıplama gibi ikincil işlemler aynı üretim alanında gerçekleştiriliyor.
Sıkıştırma Kalıplama
Bu, termoset malzemeler konusundaki yeteneğimizdir. Fenolik, epoksi, melamin. Kauçuk contalar ve keçeler. Isı direnci gerektiren büyük elektrikli bileşenler. Ayrıca fiber takviyeli kompozitler konusunda da uzmanlığımız var. Uzun cam veya karbon lifleri, sıkıştırmalı kalıplamada bozulmadan kalır.
Dönme kalıplama
Burada uzmanlık alanımız büyük, içi boş, dikişsiz parçalar üretmektir. Su depoları. Endüstriyel konteynerler. Tarımsal depolama tankları. Enjeksiyon kalıplamaya kıyasla kalıp yatırımı düşüktür. Duvar kalınlığı homojen kalır. Kaynak izi yok. Birden fazla parçanın birleştirilmesine gerek yok.
Ek Yetenekler
Tasarım doğrulaması için prototip üretimi. İkincil özellikler için CNC işleme . Son işlem ve montaj . Paketleme ve lojistik. Müşterilerin beş farklı tedarikçiyle çalışmasına gerek yok. Ham maddeden sevkiyata hazır ürüne kadar tüm zinciri biz hallediyoruz.
Sertifikalar – Güvenebileceğiniz Kalite
ISO 9001:2015 ISO 9001:2015
Kalite yönetim sistemimiz, müşteri ve yasal gereklilikleri sürekli olarak karşılamaktadır. Sürekli iyileştirme bir slogan değil, her sürece entegre edilmiştir. Denetim kayıtları mevcuttur. Düzeltici eylemler belgelenir. Hiçbir şey gözden kaçmaz.
ISO 13485:2016 ISO 13485:2016
Bu, tıbbi cihaz üretiminde küresel standarttır. Titiz risk yönetimi. Mevzuat uyumluluğu. Tasarımdan üretime kadar ürün güvenliği. Her fabrika bu sertifikaya sahip değildir. Biz sahibiz.
Neden NOBLE ile Ortaklık Kurmalısınız?
- Uçtan uca destek. Malzeme seçimine yardımcı oluyoruz. Kalıp tasarımında destek sağlıyoruz. Üretim ve lojistik işlemlerini biz üstleniyoruz. Tek bir irtibat noktası. Tedarikçiler arasında suçlama yok.
- Kalite güvencesi. Üretim sürecindeki denetimler sorunları erken aşamada tespit eder. Boyutsal raporlama kanıt sunar. Tam malzeme izlenebilirliği, her parçanın hammadde sertifikasına kadar izlenebilmesini sağlar.
- Klinik denemeler veya pazar testleri için düşük hacimli pilot üretimler. Yerleşik ürünler için yüksek hacimli seri üretim. Parça talebine göre enjeksiyon, sıkıştırma ve rotasyonel kalıplama yöntemleri arasında geçiş yapıyoruz. Müşterilerin üç farklı tedarikçiye ihtiyacı yok.
- Düzenleyici güven. ISO sertifikalarımız tedarik zincirindeki riski azaltır. Denetçiler sertifikaları görür ve diğer sorulara geçer. Kalite ve mevzuat işlerinden sorumlu kişiler, NOBLE'ın tedarikçi listesinde olduğunu bilerek daha rahat uyuyabilirler.
SSS
Düşük hacimli üretim için en ucuz kalıplama işlemi hangisidir?
Döner kalıplama. Kalıplar ucuzdur. Sac metal veya dökme alüminyum. Yüksek mukavemetli çelik gerekmez. Düşük basınç, daha basit yapı anlamına gelir.
Enjeksiyon kalıplama yöntemiyle içi boş parçalar üretilebilir mi?
Evet, ancak bazı çekincelerle. Gaz destekli enjeksiyon kalıplama, içi boş kanallar oluşturmak için nitrojen kullanır. Çekirdek çıkarma teknikleri, kalın bölümlerden malzeme çıkarmak için geri çekilebilir pimler kullanır. Her iki yöntem de kalıba karmaşıklık ve maliyet ekler. Gerçekten içi boş, dikişsiz parçalar için (örneğin bir su deposu veya bir kano) rotasyonel kalıplama daha iyi bir seçimdir.
Sıkıştırma kalıplama yöntemi sadece termoset malzemeler için mi geçerlidir?
Öncelikle, ancak yalnızca değil. Fenolik, epoksi ve melamin gibi termosetler en yaygın malzemelerdir. Isı ve basınç altında sertleşirler. Reaksiyon geri döndürülemez. Bununla birlikte, bazı termoplastikler de sıkıştırma kalıplama ile çalışır. Ultra yüksek moleküler ağırlıklı polietilen iyi bir örnektir. UHMWPE enjeksiyon kalıbında iyi akmaz. Sıkıştırma kalıplama ile levhalar, çubuklar ve basit parçalar haline getirilir.
Hangi işlem en sağlam parçaları verir?
Enjeksiyon kalıplama, dolgusuz termoplastikler için genellikle en yüksek mukavemeti ve hassasiyeti sağlar. Tutarlı erime sıcaklıkları, yüksek sıkıştırma basıncı ve yoğun, boşluksuz parçalar elde edilir. Bununla birlikte, sıkıştırma kalıplama, elyaf takviyeli kompozitler için daha iyidir. Uzun cam veya karbon lifleri, onları kıracak vida etkisi olmadığı için bozulmadan kalır. Ortaya çıkan parça üstün sertliğe ve darbe direncine sahiptir. Sürekli elyaf takviyeli yapısal uygulamalar için, sıkıştırma kalıplama her zaman enjeksiyon kalıplamadan daha iyidir.







