
CNC işlemede parlatma işlemi nedir?
CNC işleme yönteminde parlatma , iş parçalarının yüzeyindeki mikroskobik düzensizlikleri mekanik, kimyasal veya elektrokimyasal yöntemlerle gidererek yüzey kalitesini, parlaklığını iyileştirmeyi veya iş parçasına ayna benzeri bir etki kazandırmayı amaçlayan son bir işleme yöntemidir.
Parlatma işlemleri genellikle frezeleme ve tornalama gibi önceki işlemlerin bıraktığı takım izlerini, çapakları veya küçük kusurları ortadan kaldırmak , aynı zamanda iş parçasının korozyon direncini, estetik görünümünü veya işlevselliğini artırmak için kullanılır .
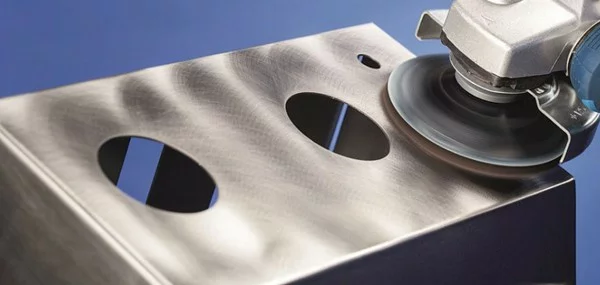
Parlatma, mekanik parlatma (zımpara kağıdı ve parlatma diskleri kullanmak gibi), kimyasal parlatma (yüzeyi kimyasal reaktiflerle aşındırma) ve elektrolitik parlatma (elektrokimyasal çözünme yoluyla yüzeyi düzleştirme) gibi yöntemlere ayrılabilir. Parlatma işlemleri, hassas parçaların, kalıpların, tıbbi cihazların ve dekoratif bileşenlerin üretiminde yaygın olarak kullanılmaktadır. Uygun yöntem, malzeme özelliklerine ve hassasiyet gereksinimlerine göre seçilmelidir.
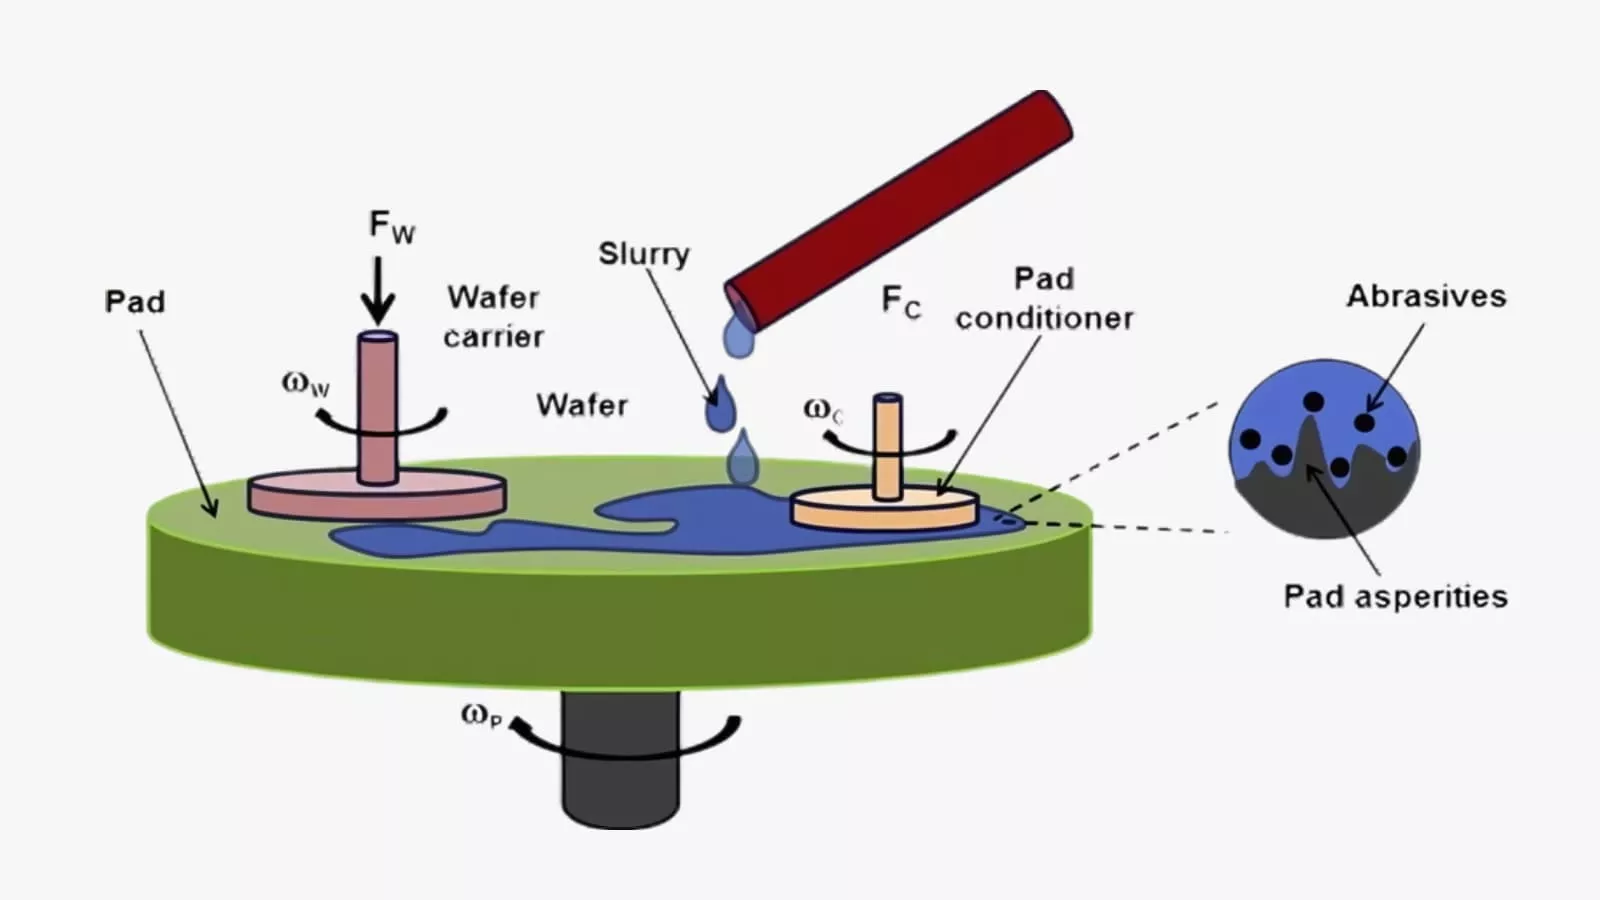
Parlatma işlemi nasıl gerçekleşir?
Çapak alma
Çapak alma, parlatma işleminin ilk adımıdır ve temel amacı, işleme sonrasında iş parçasının yüzeyinde kalan belirgin takım izlerini, çapakları, pompaları ve büyük yüzey kusurlarını gidermektir.
Kaba parlatma işleminde genellikle iri taneli sert parlatma tekerlekleri veya aşındırıcı bantlar, silisyum karbür veya iri taneli elmas taşlama macunu gibi güçlü kesme kuvvetine sahip aşındırıcılarla birlikte kullanılır.
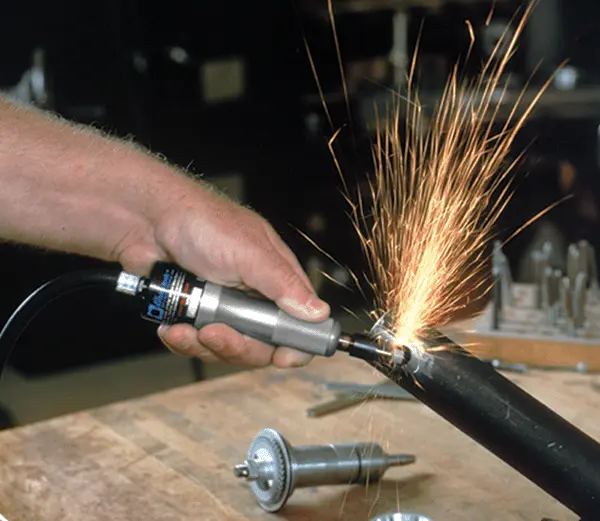
Kaba parlatmanın özü, temel şeklin hızlı ve etkili bir şekilde düzleştirilmesini sağlayarak, sonraki ince işleme için temel oluşturmaktır. Bu nedenle, daha yüksek malzeme kaldırma verimliliği karşılığında ince yüzey kalitesinden ödün verilir.
Yarı Son İşlem Parlatma
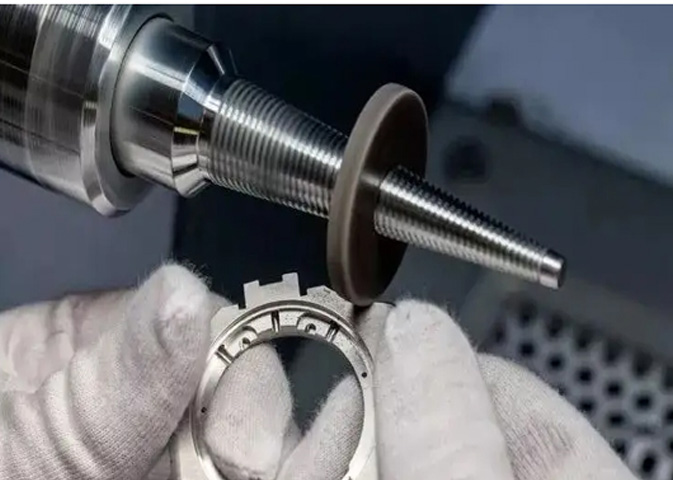
Yarı ince parlatma, kaba parlatma işlemine dayanarak, kaba parlatma işlemi sırasında oluşan yeni çizikleri ve aşınma izlerini ortadan kaldırmayı ve yüzeyi daha pürüzsüz hale getirmeyi amaçlar.
Yarı ince parlatma işlemleri yapılırken, orta taneli elmas alçı veya parlatma sıvısı gibi daha ince bir parlatma diski ve taşlama ortamı kullanılır. Bu işlem bir geçiş aşamasıdır. Yüzey pürüzlülüğünü kademeli olarak azaltır, başlangıçtaki daha derin çizikleri daha ince ve daha yoğun sığ çiziklerle değiştirir, son parlaklığa hazırlık yapar ve ayna benzeri bir etki elde etmek için önemli bir temel oluşturur.
İnce Parlatma
İnce parlatma, yüksek parlaklık veya ayna benzeri etkiler elde etmenin temel adımıdır. Bu aşamada, kadife veya ince liflerden yapılmış olanlar gibi çok yumuşak parlatma tekerlekleri, mikron boyutlu elmas alçı veya serium oksit gibi son derece ince taneli parlatma macunlarıyla birlikte kullanılır.
İnce parlatmanın amacı artık belirgin çizikleri gidermek değil, yarı ince parlatmanın bıraktığı küçük kusurları son derece ince taşlama ve plastik akış yoluyla doldurmak ve ortadan kaldırmak, yüzeyin mikroskobik tepeleri ve vadileri arasındaki yükseklik farkını en aza indirmek ve böylece yüksek derecede parlaklık ve yansıma netliği elde etmektir.
Temizlik ve Muayene
Tüm parlatma işlemleri tamamlandıktan sonra, iş parçasının yüzeyine ve çatlaklarına yapışmış tüm parlatma macunu, aşındırıcı parçacıklar ve metal artıkları iyice temizlenmelidir. Genellikle, istenen etkiyi elde etmek için özel bir temizleme maddesiyle birlikte ultrasonik temizleyiciye ihtiyaç duyulur.
Temizleme işleminden sonra, iş parçası yeterli ışık altında büyüteç veya profesyonel yüzey pürüzlülüğü ölçüm cihazı kullanılarak titiz bir incelemeden geçirilmelidir. Bu, iş parçasının yüzeyinin, düzlüğünün ve görünümünün tasarım özelliklerine uygun olmasını sağlar ve nihai ürünün kalitesini garanti altına almada vazgeçilmez bir adımdır.

CNC Metal Parçaları İçin Yaygın Parlatma Yöntemleri
Mekanik Parlatma
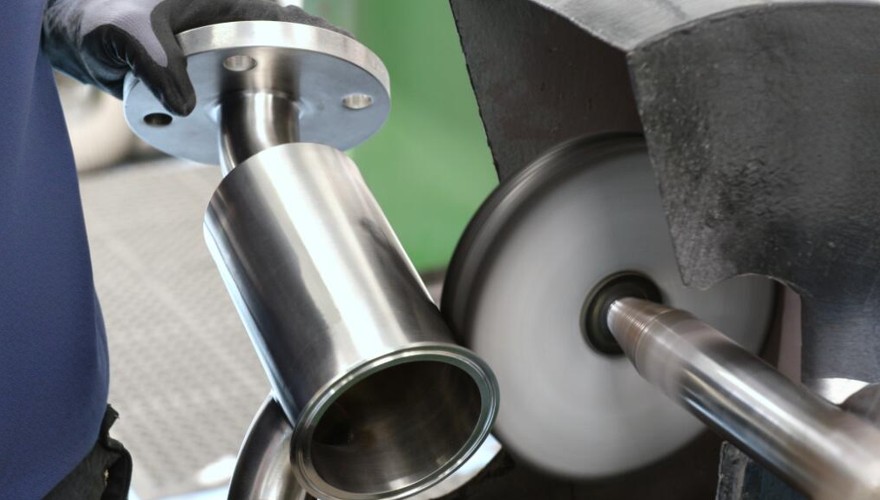
Mekanik parlatma, günümüzde en yaygın kullanılan parlatma tekniğidir. Bu teknik, ince aşındırıcı parçacıklar içeren parlatma macunu ile birlikte dönen yumuşak bir parlatma tekerleği veya aşındırıcı bant kullanılarak, fiziksel sürtünme yoluyla iş parçasının yüzeyinde kesme ve plastik işleme yapılmasını içerir.
Yüksek hızlı dönen parlatma tekerleği, parlatma macununu iş parçasının yüzeyine bastırır. Mikro aletler gibi aşındırıcılar kullanılarak, malzeme yüzeyindeki mikroskobik çıkıntılar ve çizikler kademeli olarak giderilir, pürüzlülük sürekli olarak azaltılır ve nihayetinde pürüzsüz veya ayna benzeri bir etki elde edilir. Bu yöntem, operatörlerin beceri ve deneyimine büyük ölçüde bağlıdır.
Artıları:
- Yüksek yüzey kalitesi
- Geniş Malzeme Uygulanabilirliği
- Esnek Proses Kontrolü
Eksileri:
- Beceriye Bağlı Sonuçlar
- Düşük Verimlilik, Yüksek Maliyet
- Potansiyel Yüzey Kusurları

Kimyasal Parlatma
Kimyasal parlatma, harici elektrik enerjisi kullanılmadan, iş parçasının yüzeyini seçici kimyasal çözünme yoluyla düzleştirmek için belirli bir kimyasal çözeltiye daldırılması işlemidir. Daha büyük yüzey alanına ve daha yüksek kimyasal aktiviteye sahip mikroskobik yüzey çıkıntıları, içbükey alanlardan daha hızlı çözünür. Böylece, sürekli reaksiyonda, yüzeydeki dalgalanmalar kademeli olarak ortadan kaldırılır ve nispeten pürüzsüz ve parlak bir yüzey oluşur.
Kimyasal parlatma, karmaşık şekillere sahip iş parçalarının işlenmesi için uygundur ve oldukça verimlidir. Bununla birlikte, proses kontrolünün büyük zorluğu, atık sıvının kolayca oluşması ve yüzey kalitesinin genellikle elektrolitik parlatmaya göre daha düşük olması gibi sınırlamaları vardır.
Artıları:
- Karmaşık Geometriler İçin Üstün
- Yüksek Verimlilik, Özel Ekipman Gerektirmez
- Mekanik Stres Yok
Eksileri:
- Nispeten Daha Düşük Yüzey Kalitesi
- Zorlu Proses Kontrolü
- Sınırlı Malzeme Uygulanabilirliği
Elektropolisaj
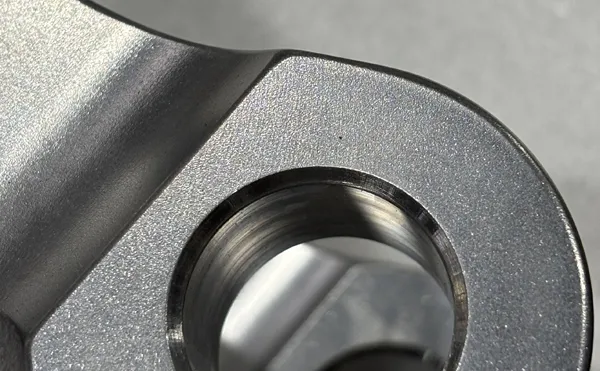
Elektrolitik parlatma, iş parçasının anot görevi gördüğü ve belirli bir elektrolit içinde elektrik akımının uygulandığı elektrokimyasal bir işlemdir. Metal yüzeyindeki atomlar iyonlaşarak viskoz bir mukoza oluşturur. Bu film, mikroskobik çıkıntılarda incedir, yüksek akım yoğunluğuna sahiptir ve hızla çözünür. İçbükey alanlar daha kalındır ve daha yavaş çözünür.
Bu seçici çözünme sayesinde, iş parçasının yüzeyi hızla düzleştirilir, yüksek parlaklık ve güçlü korozyon direnci elde edilir; özellikle paslanmaz çelik gibi sert metallerin karmaşık yapısal parçaları için uygundur.
Artıları:
- Olağanüstü Kapsamlı Performans
- Yüksek Verimlilik ve Üstün Tutarlılık
- Fiziksel hasar veya çapak yok.
Eksileri:
- Yüksek Başlangıç Yatırımı ve Maliyet
- Karmaşık Proses Kontrolü
- Sınırlı Uygulanabilirlik
Parlatma İşleminin Avantajları ve Dezavantajları
Avantajlar
1. Geliştirilmiş Yüzey Kalitesi
Parlatma işlemi, ürünlerin yüzeyindeki mikroskobik düzensizlikleri, çizikleri, çapakları ve oksit tabakalarını etkili bir şekilde gidererek yüzeyi pürüzsüz, düz ve eşit hale getirir ve ayna benzeri bir etki elde edilmesini sağlar.
Pürüzsüz yüzey, ürünün görünümünü, güzelliğini ve dokusunu büyük ölçüde iyileştirmenin yanı sıra, sürtünme katsayısını ve yüzey aşınmasını da azaltır. Rulmanlar ve kalıplar gibi yüksek kayma veya yuvarlanma teması gereksinimleri olan hassas parçalar için, kullanım ömrünü etkili bir şekilde uzatabilir ve çalışma düzgünlüğünü artırabilir.
2. Gelişmiş Korozyon Direnci
Parlatma işlemine tabi tutulan iş parçalarında, özellikle elektrolitik parlatma ile işlem görenlerde, mikro çukurlar ve çıkıntılar ortadan kalkar ve böylece yüzey alanı azalır. Bu durum, kirleticilerin, nemin ve aşındırıcı maddelerin yapışmasını ve birikmesini zorlaştırır. Aynı zamanda, parlatma işlemi yüzey kirliliğinin birçok potansiyel kaynağını ortadan kaldırır.
Tıbbi cihazlar, gıda işleme ekipmanları ve kimyasal bileşenler için bu pürüzsüz ve yoğun yüzey, temizlenmesi ve dezenfekte edilmesi daha kolaydır ve korozyon direncini önemli ölçüde artırarak ürünlerin hijyen güvenliğini ve çevresel dayanıklılığını sağlar.
3. Güvenilir İşlev ve Güvenlik
Parlatma işlemi, malzemelerin yüzeyindeki mikroskobik çatlakları ve çapakları giderebilir; bu çatlaklar ve çapaklar, gerilim altında yorulma çatlaklarının kaynağı olabilir. Bu potansiyel riskleri ortadan kaldırarak, parlatma işlemi parçaların yorulma dayanımını ve genel güvenilirliğini artırabilir.
Yüksek sızdırmazlık performansı gerektiren bağlantı yüzeyleri, optik bileşenlerin yansıtıcı yüzeyleri ve son derece yüksek temizlik gerektiren yarı iletken levhalar için parlatma işlemi, işlevselliklerini sağlamak için vazgeçilmez bir adımdır.
Dezavantajlar
1. Maliyet ve Verimlilik Endişeleri
Parlatma, özellikle yüksek hassasiyetli mekanik parlatma, genellikle teknik beceri ve deneyime dayalı, emek yoğun bir süreçtir ve bu da yüksek işçilik maliyetlerine yol açar. Aynı zamanda, parlatma işleminin kendisi, özellikle kaba işlemden ince işleme kadar birden fazla aşama içerdiğinde, zaman alıcıdır ve bu da genel üretim verimliliğinin düşük olmasına neden olur.
Elektrolitik ve kimyasal parlatma için gerekli olan özel parlatma ekipmanları, sarf malzemeleri ve banyo solüsyonlarının bakımı, üretim maliyetlerinin büyük çoğunluğunu oluşturmaktadır.
2. Potansiyel Boyutsal Yanlışlık
Parlatma, malzeme kaldırma işlemidir. Her seferinde kaldırılan miktar az olsa da, yüksek pürüzsüzlük hedeflendiğinde, kaldırılan malzemenin birikimi, yüksek hassasiyetli parçaların boyutsal toleransını etkileyerek boyutsal tolerans dışı durumlara yol açabilir.
Daha da önemlisi, yumuşak malzemeler veya karmaşık yüzeyler için, işlem yanlış yapılırsa veya basınç eşit değilse, parlatma kuvveti kenarların ve köşelerin yuvarlaklaşmasına, düzlemin çökmesine veya geometrik konturun bozulmasına kolayca neden olabilir; bu da iş parçasının orijinal tasarım doğruluğunu yok eder.
3. Çevresel ve Güvenlik Zorlukları
Kimyasal ve elektrolitik parlatma işlemleri, ağır metal iyonları ve kimyasal reaktifler içeren atık sıvı ve atık gaz üretir; bu atıkların da sıkı ve maliyetli çevre koruma işlemlerinden geçmesi gerekir. Mekanik parlatma ise toz ve gürültü kirliliğine yol açar.
Parlatma etkilerinin tutarlılığını garanti etmek zordur. Farklı partilerde veya aynı iş parçasının farklı kısımlarında bile farklılıklar olabilir. Bunun ana nedeni manuel işlemin istikrarsızlığıdır. Tamamen otomatikleştirilmiş akıllı parlatma, karmaşık parçalar için teknik bir zorluk olmaya devam etmektedir.

CNC İşlemede Parlatma İşlemi Yüzey Kalitesini Nasıl İyileştirir?
Fiziksel Kesme Eylemi
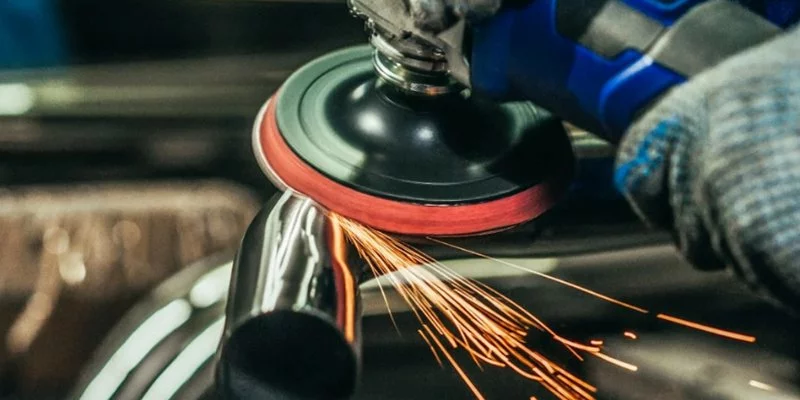
Parlatma aletleri ve ince aşındırıcılar, iş parçasının yüzeyine yüksek hızda sürtündüğünde, iş parçasından çok daha sert olan bu aşındırıcı parçacıklar, sayısız küçük kesici alet gibi davranır.
Kesme ve çizme işlemleriyle, yüzey konturundaki mikroskobik çıkıntılar öncelikli olarak giderilir. Sürekli işleme sayesinde bu çıkıntılar kademeli olarak ortadan kaldırılır ve yüzeydeki tepe ve çukurlar arasındaki yükseklik farkı etkili bir şekilde azaltılır. Makroskobik olarak, yüzey daha pürüzsüz hale gelir.
Yüzey Plastik Akışı
Parlatma işlemi sırasında, sürtünme nedeniyle yerel olarak yüksek sıcaklıklar ve basınçlar oluşur; bu da iş parçasının yüzey malzemesinin hafifçe erimiş veya oldukça plastik bir duruma geçmesine neden olur. Bu durumda, malzeme sadece uzaklaştırılmakla kalmaz, aynı zamanda plastik deformasyona ve akışa uğrar, çıkıntılı alandan sıkıştırılarak bitişik mikroskobik çukurlara doldurulur.
Bu "tepe törpüleme ve vadi doldurma" etkisi, yüzeydeki düzensizliği fiziksel olarak azaltarak pürüzsüzlüğü artırır ve daha ince parlatma için pürüzsüz bir zemin oluşturur.
Seçici Çözünme Tesviyesi
Seçici çözünme düzleme, kimyasal parlatma ve elektrolitik parlatmanın temel prensibidir. Yüzeydeki mikroskobik çıkıntıların daha yüksek kimyasal aktiviteye ve daha geniş yüzey alanına sahip olma özelliğinden yararlanır.
Kimyasal parlatmada, çıkıntılı kısımlar çözeltiyle daha kapsamlı temas kurar ve daha hızlı tepki verir. Elektrolitik parlatmada ise çıkıntılı kısımlardaki akım yoğunluğu daha yüksektir. Her iki durumda da, çıkıntılı kısımlardaki metal atomları çözeltiye veya elektrolite öncelikli olarak ve daha hızlı bir şekilde karışır. Bu farklılaşmış ve seçici çözünme sayesinde, sonuç olarak daha düz ve pürüzsüz bir yüzey oluşur.
Kapsamlı Bitirme
Ultrasonik parlatma ve aşındırıcı akışlı parlatma gibi gelişmiş parlatma yöntemleri, yüksek frekanslı mikro darbe veya akan aşındırıcılar aracılığıyla iş parçasının yüzeyinde her yönden homojen mikro taşlama işlemi gerçekleştirir.
Taşlama işlemi, mikroskobik düzensizlikleri ve çapakları ortadan kaldırmakla kalmaz, aynı zamanda keskin tane sınırlarını ve mikro çatlakları da yuvarlayarak yüzey dokusunu daha homojen ve pürüzsüz hale getirir. Bu şekilde, yüzey morfolojisi mikroskobik düzeyde optimize edilir; bu da yalnızca pürüzsüzlüğü iyileştirmekle kalmaz, aynı zamanda parçaların yorulma direncini ve korozyon direncini de artırır.
Parlatma İşlemi İçin İpuçları CNC İşleme
Programlanmış Mekanik Parlatma
Programlanmış mekanik parlatma, CNC makinelerinde yumuşak takımların kullanılması ve parlatma için özel programların yazılması anlamına gelir. CNC yolu boyunca parlatma takımının basıncını, yolunu ve hızını hassas bir şekilde kontrol ederek, karmaşık kavisli yüzeylerin düzgün ve tekrarlanabilir şekilde parlatılması sağlanabilir.
Programlı mekanik parlatma, manuel parlatmanın neden olduğu köşe çökme sorununu etkili bir şekilde azaltır, tutarlılığı önemli ölçüde artırır ve kıdemli teknisyenlere olan bağımlılığı düşürür. Yüksek kaliteli yüzeyler ve yüksek verimli üretim arasında dengeli bir seçimdir.
Manyetik Aşındırıcı Yüzey İşleme
Manyetik taşlama, manyetik taşlama iğnesini kontrol etmek ve iş parçasının yüzeyini fırçalamak için manyetik bir alan kullanır. Özellikle CNC frezeleme veya elektrik deşarjlı işleme sonrasında oluşan mikro çapakları ve beyaz tabakaları temizlemek için uygundur .
Aşındırıcı Akış Parlatma
Aşındırıcı akış, yarı akışkan aşındırıcının iş parçasının iç boşluğundan ve akış kanalından geçmesini sağlayarak tüm temas yüzeylerinin eşit şekilde parlatılmasını mümkün kılar. Bu yöntem, elle ulaşılması zor olan çapraz delikleri ve karmaşık akış kanallarını etkili bir şekilde işleyebilir. Mikroskobik düzensizlikleri giderirken, iş parçasının boyut hassasiyetini neredeyse hiç değiştirmez.
Titreşimli ve Varil Parlatma
İş parçası, aşındırıcılar ve katkı maddeleriyle birlikte bir titreşim tankına veya tamburuna yerleştirilir. Sürekli ve yavaş yuvarlanma ve sürtünme yoluyla, parçaların tüm dış yüzeylerinin düzgün ve mikro taşlanması sağlanır. Bu yöntem, on binlerce küçük parçayı verimli bir şekilde işleyebilir ve tutarlı bir parlatma etkisi elde edebilir. Bununla birlikte, parçalar arasındaki karşılıklı çarpışmalardan kaynaklanan yeni çizikleri önlemek için zaman ve aşındırıcı oranının kontrolüne dikkat etmek gerekir.
Kalıp Tasarımı
Takım tasarımını ve akım dağılımını optimize ederek elektrolitik parlatma etkisini artırın. Karmaşık CNC parçaları için, düzgün akım yoğunluğunu sağlamak üzere özel fikstürler tasarlanmalı ve "koruyucu etki" nedeniyle düzensiz parlatmayı önlemek için derin deliklere, dar yarıklara ve diğer alanlara yardımcı elektrotlar eklenmelidir.
Elektrolitik parametrelerin hassas bir şekilde kontrol edilmesiyle, mekanik gerilim oluşturmadan yüzey hızla düzleştirilebilir ve korozyona dayanıklı bir pasivasyon filmi oluşturulabilir.
Yol Planlama
Otomasyonun giderek artmasına rağmen, üst düzey ürünlerin son rötuşları hala çoğu zaman deneyime dayanmaktadır.
Operatör, CNC makinesinin bıraktığı takım yolu dokusuna dayanarak, orijinal izleri etkili bir şekilde kapatmak için belirli bir açıda çapraz parlatma yolu planlamalıdır.
Aynı zamanda, "portakal kabuğu" kusurlarının veya aşırı yanmanın oluşmasını önlemek için kuvvet ve sıcaklığın elle kontrolünde ustalaşmak gereklidir. Bu, yüzeyi "iyi"den "mükemmel"e yükseltmek için çok önemli bir adımdır ve büyük ölçüde deneyim birikimine bağlıdır.
Hibrit Süreçlerin Sıralı Uygulanması
En verimli teknik tek bir yönteme değil, bilimsel bir kombinasyona dayanır. Örneğin, önce programlanmış mekanik parlatma ile takım izlerinin çoğu hızlıca giderilir, ardından çapakları temizlemek için manyetik taşlama kullanılır ve son olarak, düzgün bir mat veya ayna benzeri etki elde etmek için kısa bir süre titreşimli parlatma veya elektrolitik parlatma uygulanır. Bu kombinasyon, her birinin güçlü yönlerinden tam olarak yararlanarak, kaliteyi sağlarken genel verimliliği en üst düzeye çıkarır.
Parlatılmış Parçaların Yüzeyini Nasıl Korursunuz?
Kapsamlı Temizlik
Parlatma işleminden sonra, parlatma bileşiğinin, aşındırıcı parçacıkların ve yağ kalıntılarının tüm izlerini gidermek için parçalar derhal nötr bir deterjan ve deiyonize su veya yüksek saflıkta organik çözücü kullanılarak iyice temizlenmelidir.
Parçalar, su lekelerini veya ikincil kirlenmeyi önlemek için tüy bırakmayan bir bezle veya basınçlı hava ile derhal kurutulmalıdır; bu, daha sonraki noktasal korozyon ve lekelenmeyi önlemek için temel bir adımdır.
Koruyucu Kaplamaların Uygulanması
Uygulama gereksinimlerine bağlı olarak, temizlenmiş yüzeylere koruyucu bir kaplama uygulamak en etkili yöntemlerden biridir.
- Pasivasyon tedavisi: Paslanmaz çelik gibi metaller için pasivasyon çözeltileri, yüzeyde krom açısından zengin bir oksit filmi oluşturarak korozyon direncini önemli ölçüde artırır.
- Pas önleyici yağ/madde uygulaması: Önce Kısa süreli depolama veya taşıma sırasında, ince ve homojen bir tabaka pas önleyici yağ veya parmak izi önleyici madde uygulamak, yüzeyi hava ve nemden etkili bir şekilde izole eder.
- Fonksiyonel kaplamaların biriktirilmesi: Yüksek özellikli bileşenler için, yüzey görünümünü korurken ultra sert, aşınmaya dayanıklı filmler (örneğin, elmas benzeri karbon kaplamalar) uygulamak amacıyla Fiziksel Buhar Biriktirme (PVD) veya Kimyasal Buhar Biriktirme (CVD) gibi yöntemler kullanılabilir.
Ayrılmış Depolama
Parlatılmış parçaların, parlatılmamış parçalarla veya farklı metal malzemelerden yapılmış bileşenlerle yan yana saklanması kesinlikle yasaktır. Her bir iş parçası, sert cisimlerle temasını ve karşılıklı çizilmeyi önlemek için bölücüler, köpük, baloncuklu naylon veya tüy bırakmayan kağıt kullanılarak ayrı ayrı izole edilmelidir.
Özel Araçların Kullanımı
Parlatılmış parçaları tutarken ve monte ederken, operatörler temiz beyaz pamuklu eldiven veya nitril eldiven giymelidir. Çıplak elle doğrudan temas, ter izleri ve parmak izleri bırakarak bölgesel korozyona yol açabilir. Doğrudan metal-metal temasından kaçınmak için özel kelepçeler veya metal olmayan aletler kullanılmalıdır.
Düzenli Muayene ve Bakım
Erken evre korozyon noktalarını, aşınmayı veya küçük çizikleri hızlı bir şekilde tespit edip gidermek için düzenli bir denetim rejimi oluşturun. Koruyucu kaplamalı bileşenler için, uzun vadeli korumayı sağlamak amacıyla kullanım ömrlerine göre yeniden kaplama veya yeniden pasivasyon işlemi yapılmalıdır.
CNC İşlemede Parlatma Prosesinin Uygulamaları
Kalıp Yapım Sektörü
Kalıp endüstrisi, parlatma işlemlerinin en yaygın olarak uygulandığı ve en yüksek gereksinimlere sahip alandır. Plastik enjeksiyon kalıbı veya döküm kalıbı olsun, kalıp boşluğunun yüzeyinin pürüzsüzlüğü, ürünün görünüm kalitesini ve kalıptan çıkarma kolaylığını doğrudan belirler. Yüksek seviye parlatma, kalıplama direncini önemli ölçüde azaltabilir ve üründe çizikler ve kalıba yapışma gibi kusurları önleyebilir. Kalıbın kullanım ömrünü ve üretim verimliliğini sağlamanın temel bir unsurudur.
Tıbbi Cihaz İmalatı
Tıbbi cihazlar, yüzey kalitesi konusunda son derece katı gereksinimlere sahiptir. Örneğin, cerrahi robotların bileşenleri, ortopedik implantlar ve endoskop parçaları mükemmel bir parlatma işleminden geçmelidir. Bu, yalnızca sürtünme direncini azaltmak için değil, aynı zamanda mikroskobik kusurları ve bakteri yuvalarını ortadan kaldırmak, biyouyumluluğu sağlamak, vücut sıvısı korozyonuna karşı direnç göstermek ve sıkı temizlik ve dezenfeksiyonu kolaylaştırmak içindir.
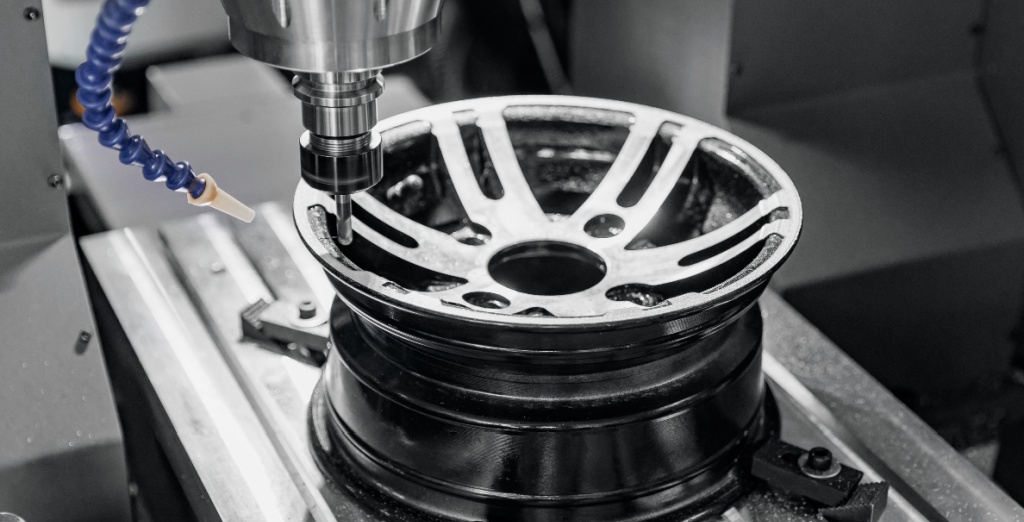
kumaş ipliklerinin üretimini gerçekleştiriyor
Otomotiv ve havacılık alanlarında, parlatma işlemi işlevselliği ve güvenliği bir araya getirir. Parlatma işleminden sonra, motorun, yakıt sistemi parçalarının ve hidrolik sistemin temel bileşenleri akış direncini önemli ölçüde azaltabilir, sızdırmazlık performansını iyileştirebilir ve gerilim yoğunlaşma noktalarını ortadan kaldırarak verimliliği ve güvenilirliği artırabilir. Daha da önemlisi, yüksek kaliteli bir yüzey, yüksek basınç ve yüksek döngülü yükler altında önemli bileşenlerin yorulma ömrünü önemli ölçüde uzatabilir.
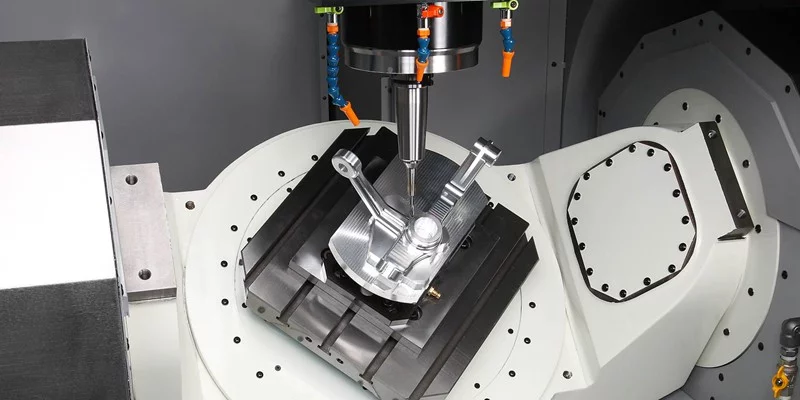
Yarıiletken ve Elektronik
Mikroskobik ölçekte, parlatma devre üretiminin temelini oluşturur. Çip alt tabakaları, kurşun çerçeveler, RF cihazları ve konektörler vb. için ultra pürüzsüz bir yüzey, devre bütünlüğünü, sinyal iletim kalitesini ve cihaz güvenilirliğini sağlamanın ön koşuludur. Herhangi bir mikroskobik düzensizlik, devrede kısa devreye veya sinyal zayıflamasına neden olabilir.
Ambalaj Makineleri Sanayisi
Gıda ile doğrudan veya dolaylı temas eden tüm ekipman yüzeyleri yüksek standartta parlatma işlemine tabi tutulmalıdır. Pürüzsüz ve kusursuz yüzey, malzeme kalıntılarını ve bakteri üremesini etkili bir şekilde önleyerek, katı gıda hijyeni ve güvenlik yönetmeliklerine uyulmasını sağlar. Aynı zamanda, kapsamlı temizliği kolaylaştırarak gıda güvenliğini garanti eder.
SOYLU'CNC İşlemede Parlatma Prosesi
NOBLE, gelişmiş yüzey parlatma işlemlerinde uzmanlaşmış olup, çeşitli endüstriyel gereksinimleri karşılamak için mekanik parlatma, elektroparlatma ve aşındırıcı akışlı işleme dahil olmak üzere kapsamlı bir teknik yelpazesi sunmaktadır.
Yüzeydeki kusurların tamamen giderilmesini ve üstün bir yüzey kalitesi elde edilmesini sağlamak için, kaba çapak alma ve yarı son işlemden ince parlatma ve son temizliğe kadar çok aşamalı bir süreci titizlikle takip ediyoruz. Bu titiz yaklaşım, bileşenlerin estetik görünümünü, korozyon direncini ve genel işlevselliğini önemli ölçüde artırır.
Uzmanlığımızdan ve en son teknolojiye sahip ekipmanlarımızdan yararlanarak, ürün ömrünü ve performansını artıran, sürekli olarak yüksek kaliteli ve güvenilir sonuçlar sunuyoruz; bu da bizi en zorlu hassas üretim ihtiyaçlarınız için güvenilir bir ortak haline getiriyor.
SSS
CNC işlenmiş parçalar için kullanılan başlıca parlatma türleri nelerdir?
En yaygın yöntemler arasında Mekanik Parlatma (parlak bir yüzey için aşındırıcı tekerlekler veya macunlar kullanılır), Elektroparlatma (paslanmaz çelik için ideal olan, malzemeyi eşit şekilde uzaklaştırarak çapakları gideren, korozyona dayanıklı bir yüzey sağlayan elektrokimyasal bir işlem) ve Aşındırıcı Akış İşleme (karmaşık iç geçitlerin ve geometrilerin parlatılması için) yer alır. Seçim, malzemeye, parça geometrisine ve istenen nihai yüzey kalitesine bağlıdır.
Parlatma işlemi, CNC ile işlenmiş bir parçanın boyutsal doğruluğunu etkileyebilir mi?
Evet, mümkün. Parlatma, malzeme kaldırma işlemidir. Miktar minimal olsa da (genellikle sadece mikron), özellikle dar toleranslara sahip parçalar için tasarım ve işleme aşamalarında dikkatlice hesaba katılmalıdır. Yetenekli bir üretici, son parlatılmış parçanın belirtilen tüm boyut ve geometrik toleransları karşılamasını sağlamak için parlatma öncesi boyutları planlayacaktır.
Elektroparlatma için en uygun malzemeler hangileridir?
Elektropolishing, iletken metaller için en etkili yöntemdir; östenitik paslanmaz çelikler (304 ve 316 gibi) en yaygın kullanılanlardır ve mükemmel sonuçlar verirler. Ayrıca alüminyum, titanyum, bakır alaşımları ve bazı takım çeliklerinde de başarıyla kullanılır. Plastik veya kompozit gibi iletken olmayan malzemeler için uygun değildir.
Mat, saten ve ayna parlaklığındaki yüzeyler arasındaki fark nedir?
Bu terimler yansıtma seviyesini tanımlar. Mat yüzey, düzgün, yönsüz bir dokuya sahip düşük yansıtma özelliğine sahiptir. Saten (veya fırçalanmış) yüzey, ince, yönlü bir dokuya sahip yumuşak bir parlaklığa sahiptir. Ayna cilası en yüksek parlaklığı sağlar ve net, bozulmamış bir yansıma üretir. Bu yüzey, parlatma işlemi sırasında sırasıyla daha ince aşındırıcılar kullanılarak elde edilir.
Parlatma işlemi manuel mi yoksa otomatik mi yapılır?
Her iki yöntem de kullanılmaktadır. Manuel parlatma, karmaşık geometriler veya düşük hacimli, yüksek çeşitlilikteki üretim için yetenekli teknisyenlere dayanır. Otomatik parlatma (robotik kollar veya özel makineler kullanılarak), tutarlı parçaların yüksek hacimli üretimi için tercih edilir; daha iyi tekrarlanabilirlik, parça başına daha düşük maliyet ve insan kaynaklı değişkenliğin azaltılmasını sağlar. Birçok atölye hibrit bir yaklaşım kullanmaktadır.






