
Nedir? CNC Gkabuk soyma?
CNC taşlama, CNC'nin hassas bir işleme yöntemidir. Önceden programlanmış bir bilgisayar sistemi aracılığıyla taşlama makinesinin hareketini ve çalışmasını hassas bir şekilde kontrol eder ve esas olarak iş parçalarının yüksek hassasiyetli yüzey işlenmesinde kullanılır.
CNC taşlama, sertleştirilmiş çelik, sertleştirilmiş karbür ve seramik gibi çeşitli sert malzemelerin işlenmesi için uygundur ve dişler, dişliler ve kalıp boşlukları gibi karmaşık şekillerin işlenmesini sağlayabilir.
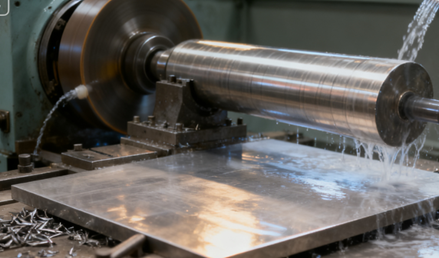
HCNC taşlama nasıl çalışır?
Program Programlama
Mühendisler, iş parçasının çizimlerine ve teknik özelliklerine dayanarak özel bilgisayar destekli üretim yazılımı kullanarak programlama yapmalıdır.
Program, taşlama işlemi sırasında taşlama tekerleğinin iş parçasına göre hareket yörüngesi, iş milinin dönüş hızı, ilerleme hızı, kesme derinliği ve soğutma sıvısının etkinleştirilme ve devre dışı bırakılma zamanlaması gibi tüm önemli bilgileri içerir.
Yazılı program genellikle G-kodu olarak adlandırılır ve daha sonra veri iletim arayüzü veya ağ üzerinden CNC taşlama makinesinin kontrol sistemine girilerek tüm işleme prosedürü için hassas talimatlar sağlar.
İş Parçası Sıkıştırma
Program çalıştırılmadan önce, iş parçasının takım tezgahının çalışma tablasına güvenli bir şekilde monte edilmesi gerekir. Doğru konumlandırmayı sağlamak için genellikle mengene veya özel fikstürler gibi hassas sabitleme aparatları kullanılır.
Ardından, kritik takım ayar işlemi gerçekleştirilir. Operatör, taşlama diski ile iş parçası referans noktası arasındaki kesin göreceli konumu belirlemek için özel bir prob veya alet kullanır ve bu konum verilerini makine koordinat sisteminin orijini olarak ayarlar.
Taşlama Operasyonu
Hazırlıklar tamamlandıktan sonra, operatör CNC sisteminde işleme programını başlatır. Ardından, takım tezgahının kontrol ünitesi G-kod talimatlarını satır satır yorumlayarak, servo sürücü sistemi aracılığıyla birden fazla hareket eksenini hassas bir şekilde kontrol eder. Bunlar genellikle X, Y ve Z doğrusal eksenlerinden oluşur ve bazen döner eksenlerle desteklenir.
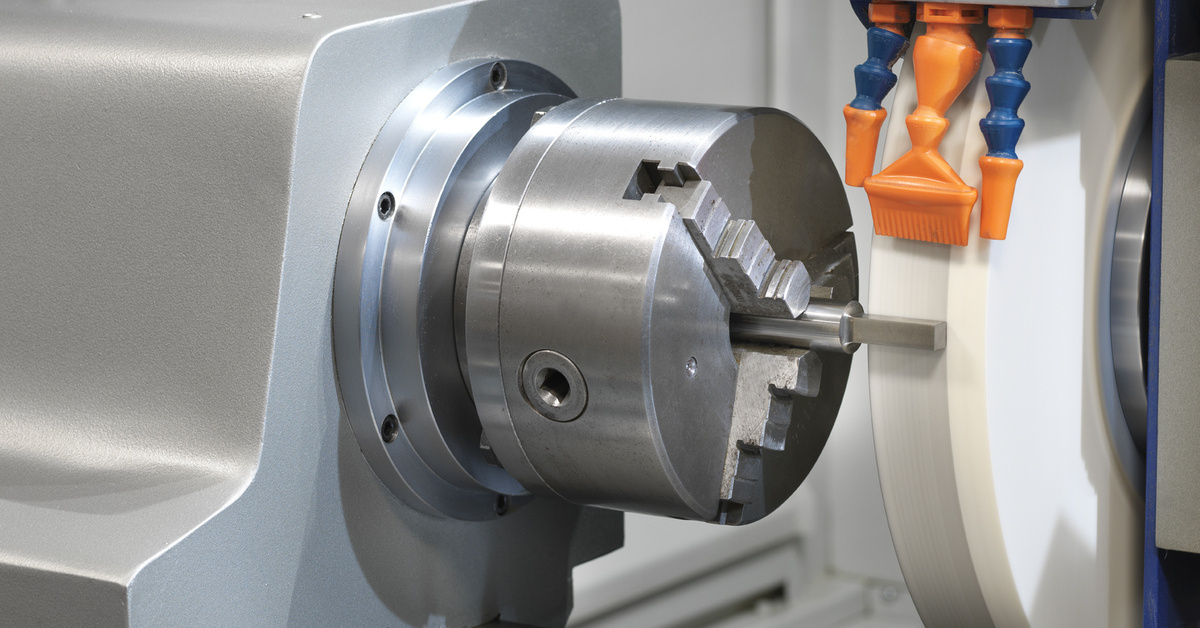
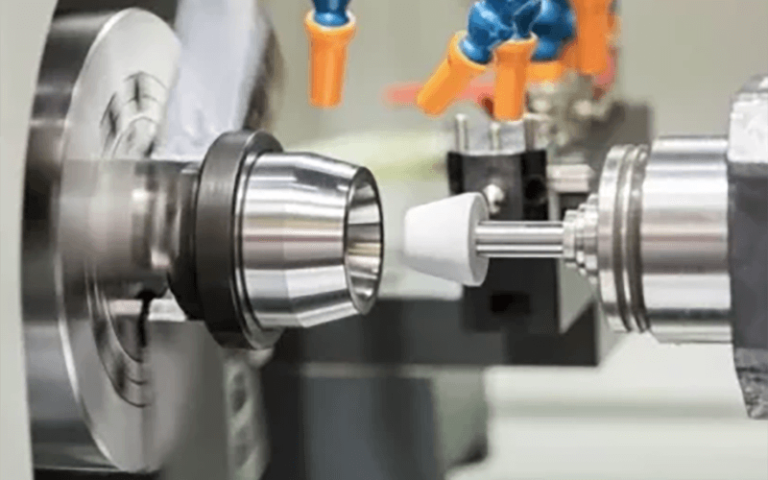
Taşlama diski, iş parçasının yüzeyini taşlamak için önceden tanımlanmış bir yol boyunca yüksek hızda dönerken, iş tablası iş parçasını hassas konumlandırma ve ilerleme ile hareket ettirir. Disk bileme ve soğutma sıvısı püskürtme dahil tüm süreç, manuel müdahale olmadan tamamen otomatik olarak çalışır.
Işlem esnasında muayene
Üst düzey CNC taşlama merkezlerinde, prob veya lazer ölçüm cihazları gibi çevrimiçi ölçüm sistemleri genellikle entegre edilmiştir. İşleme sırasında veya işleme aralıklarında, bu ölçüm cihazları iş parçasının kritik boyutlarının gerçek zamanlı olarak otomatik denetimini gerçekleştirir.
Test sonucu ile teorik değer arasında küçük bir sapma olması durumunda, kontrol sistemi sapma değerine göre otomatik olarak bir telafi talimatı hesaplayıp gönderir ve taşlama tekerleğinin ilerleme hızını hassas bir şekilde ayarlayarak sonraki işlem adımlarındaki bu hatayı düzeltir.
Parça Boşaltma
Program tüm talimatları yerine getirdikten sonra, takım tezgahı mili ve soğutma sıvısı otomatik olarak duracaktır. Çalışma tezgahı genellikle çalışma için uygun bir konuma taşınır ve operatör işlenmiş parçaları fikstürden çıkarır.
Otomatik yükleme ve boşaltma sistemleriyle donatılmış modern üretim hatlarında, yeni malzemelerin boşaltılması ve beslenmesi işlemleri de tamamen mekanik kollar veya otomatik sistemler tarafından gerçekleştirilerek yüksek verimli sürekli üretim sağlanır. Son olarak, parçaların tüm kalite gereksinimlerini tam olarak karşıladığını doğrulamak için son bir temizlik ve çevrimdışı hassas bir inceleme yapılması da gerekebilir.
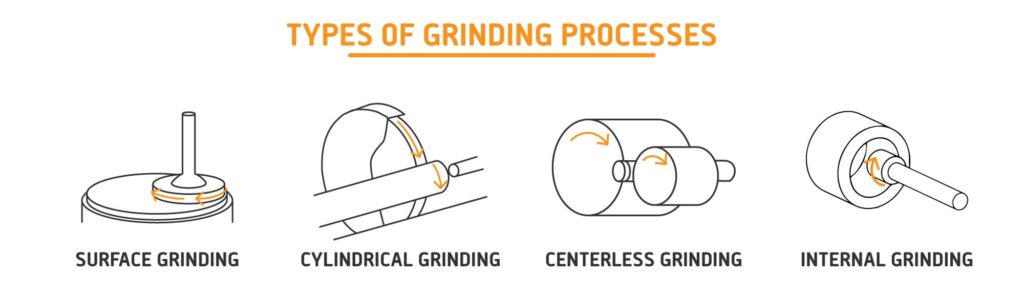
TCNC Taşlama İşlemlerinin Türleri
yüzey Gsürtme
Yüzey taşlama, esas olarak düz yüzeylerin işlenmesinde kullanılır. İş parçası genellikle, ileri geri veya döner enine hareket gerçekleştiren bir iş tablasına monte edilmiş manyetik veya mekanik bir fikstüre sabitlenir. Makine tipine bağlı olarak, taşlama tekerleği mili dikey ilerleme hareketi de gerçekleştirebilir.
Yüzey taşlama, levha ve blok parçaların hassas düzlemlerinin işlenmesi için son derece uygundur ve son derece yüksek düzlük ve yüzey kalitesi elde etme yeteneğine sahiptir. Kalıp taban plakalarının, sürtünme plakalarının ve çeşitli mekanik parçaların hassas düzlem işlenmesinde yaygın olarak kullanılır.
Silindirik Taşlama
Silindirik taşlama, silindirik veya konik şekillerin dış yüzeylerinin işlenmesinde kullanılan bir işlemdir. İş parçası genellikle iş mili ve punta tarafından sıkıştırılır ve döner. Taşlama taşı yüksek hızda döner ve iş parçası boyunca radyal ve eksenel olarak hareket ederek hassas çaplar ve şekiller elde eder.
Silindirik taşlama, mil ve pim parçalarını verimli bir şekilde işleyebilir. Son derece yüksek boyutsal doğruluk ve yuvarlaklık sağlamanın yanı sıra, sayısal kontrol interpolasyon fonksiyonları aracılığıyla çok kademeli miller ve yay yüzeyleri gibi karmaşık kontur şekillerini de taşlayabilir.
İç Taşlama
Silindirik taşlamanın aksine, içten taşlama, iş parçaları üzerinde silindirik veya konik deliklerin işlenmesi için özel olarak tasarlanmıştır. Taşlama tekerleğinin çapı delik çapından daha küçük olmak zorunda olduğundan, iş mili hızı genellikle çok yüksektir. Taşlama tekerleği, iş parçasının içine uzanan ince bir taşlama tekerleği çubuğuna monte edilir ve yüksek hızlı dönüş ve radyal ilerleme gerçekleştirirken, iş parçası veya taşlama tekerleği eksenel olarak ileri geri hareket eder.
İç silindirik taşlama, rulman halkaları, dişli delikleri ve hidrolik valf gövdeleri gibi parçaların hassas iç deliklerinin işlenmesi için son derece uygundur ve deliklerin yuvarlaklığını, silindirikliğini ve konum doğruluğunu sağlamak için çok önemlidir.
Puntasız Taşlama
Merkezsiz taşlama, benzersiz bir taşlama yöntemidir. İşleme sırasında, iş parçası herhangi bir merkez veya aynaya sabitlenmez, bunun yerine bir destek plakası ve bir kılavuz tekerlek arasında serbestçe desteklenir. Kılavuz tekerlek, iş parçasının dönmesini sağlamaktan ve ilerleme hızını kontrol etmekten sorumluyken, taşlama tekerleği iş parçasının dış çemberini taşlar.
Merkezsiz taşlama, sıkıştırma gerektirmemesi, son derece yüksek üretim verimliliğine sahip olması ve tam otomatik sürekli üretimin kolayca sağlanabilmesi nedeniyle, rulman silindirleri ve pimler gibi küçük ve basit döner parçaların seri üretimi için özellikle uygundur.
CNC Taşlama İşleminde Kullanılabilecek Malzemeler
alüminyum
- Artıları: Alüminyum yumuşak ve kolay işlenebilir bir malzemedir, ancak son derece yüksek düzlük, paralellik veya ultra pürüzsüz yüzeyler istendiğinde taşlama işlemi gereklidir.
- Eksileri: Taşlama disklerini son derece kolay tıkar; özel taşlama diskleri ve iyi yağlayıcı soğutma sıvıları kullanılmalıdır.
Paslanmaz çelik
- Artıları: Martensitik paslanmaz çelikler, sertleştirme işleminden sonra veya aşınmaya dayanıklı östenitik paslanmaz çelikler, genellikle taşlama yoluyla yüksek hassasiyet ve korozyona dayanıklı yüzeyler elde ederler.
- Eksileri: Yüksek iş sertleşme eğilimi, uygunsuz taşlama kuvveti ve ısı kontrolü, yüzey kalitesini ve parça ömrünü etkileyebilir.
Bakır
- Artıları: BakırMükemmel elektrik ve ısı iletkenliği sayesinde genellikle elektrikli bileşenlerde, ısı dağıtıcılarında vb. kullanılır.
- Eksileri: Bakırın yüksek sünekliği, taşlama tekerleğinin talaşlarla hızla tıkanmasına neden olabilir; bu duruma "yapışkan aşınma" denir. Bu da taşlama kuvvetinde artışa ve iş parçasının yüzey kalitesinde düşüşe yol açacaktır.
Titanyum
- Artıları: Titanyum alaşımları, olağanüstü mukavemet-ağırlık oranı, mükemmel biyouyumluluk ve korozyon direnci ile ünlüdür ve havacılık ve tıbbi implant alanlarında yaygın olarak kullanılmaktadır.
- Eksileri: Titanyumun ısı iletkenliği düşüktür ve taşlama ısısı kolayca iş parçasının yüzeyinde yoğunlaşarak iş sertleşmesine, yüzey yanmasına ve zararlı artık gerilmelerin oluşmasına yol açabilir.
Akrilik
- Artıları: Akrilik taşlama işleminin amacı genellikle hassas boyutlar ve pürüzsüz, şeffaf kenarlar elde etmektir.
- Eksileri: Akrilik malzemenin taşlanmasındaki zorluk, düşük erime noktasından kaynaklanmaktadır. Taşlama ısısı, akrilik malzemenin kolayca erimesine ve taşlama tekerleğine yapışmasına neden olarak yüzeyde çiziklere ve buğulanmaya yol açabilir. Akrilik, şeffaf bir etki elde etmek için keskin bir taşlama tekerleği, düşük ilerleme hızı ve iyi bir soğutma gerektirir.
Cam ve Taş
- Artıları: Cam, optik bileşenlerde, yarı iletken üretim ekipmanlarında, laboratuvar kaplarında ve pencerelerde vb. kullanılabilir.
- Eksileri: Tipik olarak sert ve kırılgan malzemeler olan cam ve taşın taşlama işlemi, esasen kırılgan parçaların çıkarılması işlemidir. Elmas taşlama disklerine ihtiyaç duyulur. Hassasiyet gereksinimi son derece yüksektir.
Karbon Fiber Kompozitler
- Artıları: Taşlama, özellikle lif ve reçine içeren karışık malzemeler için, geleneksel kesme yöntemlerinin neden olduğu çapak ve katman ayrılmasını önleyebilen, karbon fiber malzemelerin işlenmesinde etkili bir yöntemdir.
- Eksileri: Karbon fiberin CNC taşlama işlemindeki zorluk, malzemenin anizotropik ve düzensiz sertliğinden kaynaklanmaktadır; bu durum yırtılma ve tel oluşumu gibi kusurlara yol açabilir. Elyaf ve matris yapısına verilen hasarı en aza indirirken malzemeyi çıkarmak için son derece keskin aşındırıcı taneler ve optimize edilmiş parametreler gereklidir.
CNC Taşlamanın Avantajları
Üstün Hassasiyet ve Tekrarlanabilirlik
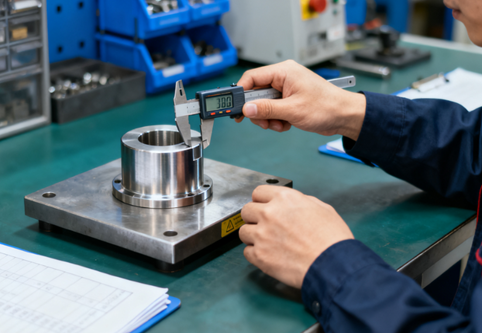
Tüm CNC taşlama işlemi, bilgisayar programları tarafından hassas bir şekilde kontrol edilir ve manuel işlemde mevcut olan kararsızlık ve hataları ortadan kaldırır. CNC taşlama, mikron düzeyinde boyutsal toleranslar, son derece yüksek geometrik doğruluk ve tutarlı yüzey kalitesi elde etmeyi istikrarlı bir şekilde sağlayabilir.
Program doğrulandıktan sonra, CNC taşlama işlemi sınırsız sayıda tekrarlanabilir ve bu da seri üretimdeki her parçanın aynı hassas boyutlara sahip olmasını sağlar. Bu, havacılık ve otomotiv motorları gibi yüksek talep gören alanlar için çok önemlidir.

Mükemmel Yüzey Kalitesi
CNC taşlama sadece şekil ve boyuta odaklanmakla kalmaz, aynı zamanda mükemmel yüzey kalitesi de elde edebilir. Taşlama tekerleğinin dönüş hızını ve ilerleme hızını hassas bir şekilde kontrol ederek ve ince taneli taşlama tekerlekleri kullanarak, son derece düşük yüzey pürüzlülüğü değerlerine ulaşılabilir.
Uygun taşlama parametreleri ve yeterli soğutma, iş parçasının yüzeyinde yanık oluşmasını, mikro çatlakları ve diğer hasarları önleyerek parçaların yüzey bütünlüğünü iyileştirir, aşınma direncini, yorulma dayanımını ve korozyon direncini önemli ölçüde artırır ve kullanım ömrünü uzatır.
Karmaşık Şekil İşleme
Sadece basit düzlemleri ve silindirik yüzeyleri işleyebilen geleneksel taşlama makinelerinin aksine, çok eksenli bağlantılı CNC taşlama makineleri, programlama yoluyla taşlama taşı ile iş parçası arasında karmaşık göreceli hareketler oluşturabilir.
CNC taşlama, motor türbin kanatlarının kökündeki çıkıntı dişleri, hassas kalıp boşlukları ve karmaşık takım kenarı şekilleri gibi karmaşık kontur eğrilerini, dairesel olmayan kesitleri, konik şekilleri ve çeşitli şekillendirilmiş yüzeyleri kolayca işleyebilir; bunların tümü geleneksel taşlama yöntemleriyle elde edilmesi zor veya imkansızdır.
Yüksek Verimlilik Otomasyonu
CNC taşlama, birden fazla işleme adımını tek bir makinede birleştirerek, farklı takım tezgahları arasındaki iş parçalarının dönüş, sıkıştırma ve ayarlama sürelerini azaltır. Otomatik ölçüm, otomatik telafi, otomatik takım değiştirme vb. içeren otomatikleştirilmiş süreci, tek tek ürünlerin işleme süresini ve operatörün becerilerine olan bağımlılığı önemli ölçüde azaltır.
CNC taşlama ve otomatik yükleme-boşaltma sisteminin birleşimi, özellikle büyük ölçekli üretim için uygun olan ve genel üretim verimliliğini önemli ölçüde artıran uzun vadeli "insansız" üretim olanağı sağlar.
Sert Malzeme İşleme
CNC taşlama, sertleştirilmiş çelik, sertleştirilmiş karbür, seramik ve süper alaşımlar gibi ultra sert malzemeler için tercih edilen ve genellikle tek etkili son işlem yöntemidir. Bu malzemelerin sertliği, genellikle geleneksel tornalama ve frezeleme takımlarının kapasitesini aşmaktadır.
Taşlama işleminde ise, etkili malzeme kaldırma sağlamak için daha da yüksek sertlikte aşındırıcı taneler kullanılır ve sonuç olarak yüksek hassasiyetli parçalar üretilir. Bu işlem, modern takım tezgahları, kalıp imalatı ve üst düzey ekipman üretiminde vazgeçilmezdir.
CNC Taşlama Maliyetini Etkileyen Faktörler
Takım Maliyetleri
CNC taşlama işlemlerinde taşlama diskleri birincil 'kesici aletler' olarak görev yapar ve maliyetleri göz ardı edilmemelidir. Farklı malzemeler, farklı bileşimlere sahip diskler gerektirir; örneğin, sertleştirilmiş karbürün işlenmesi pahalı elmas disklerin kullanılmasını gerektirirken, yüksek sıcaklık alaşımlarının işlenmesi, özel seramik bağlara sahip CBN diskleri gerektirir.
Taşlama diskleri, körelme ve aşınma nedeniyle periyodik olarak bileylenmeli ve değiştirilmelidir. Kullanım ömrü, bileylenme sıklığı ve birim satın alma fiyatı, özellikle yüksek sertlikteki malzemelerin işlenmesinde belirginleşen, sürekli takım tüketim maliyetlerini oluşturur.
Malzeme maliyetleri
İş parçası malzemesinin maliyeti, doğrudan hammadde giderini oluşturur. Daha da önemlisi, malzemenin 'işlenebilirliği' toplam maliyeti büyük ölçüde etkiler.
Sementli karbür, seramik ve yüksek sıcaklık alaşımları gibi işlenmesi zor malzemeler, taşlama diskinin aşınmasını hızlandırır, taşlama verimliliğini düşürür, güç tüketimini artırır ve daha sık disk bileme ve soğutma sıvısı değişimini gerektirir.
Programlama
Seri üretime başlamadan önce, takım fikstürlerinin montajı ve kalibrasyonu, taşlama disklerinin montajı ve hassas bileylenmesi, ilk ürünün işlenmesi ve muayenesi gibi çok sayıda takım tezgahı hazırlık çalışması, süreç planlaması ve bilgisayar programlaması gereklidir. Bu verimsiz zamanların yetenekli mühendisler veya teknisyenler tarafından tamamlanması gerekir ve işçilik maliyeti çok yüksektir.
Küçük ölçekli ve çok çeşitli üretim modellerinde, hazırlık maliyetinin bu bölümünün birim maliyet içindeki oranı çok yüksek olacak ve bu durum ekonomik faydaları doğrudan etkileyecektir.
İşçilik maliyetleri
CNC taşlama makineleri yüksek vasıflı operatörler gerektirir. Kıdemli teknisyenlerin maaş seviyesi nispeten yüksektir, ancak süreçleri optimize etme, sorunları tahmin etme ve çözme yetenekleri, hurda oranını etkili bir şekilde azaltabilir, ekipman kullanımını ve üretim verimliliğini artırabilir. Uzun vadede, genel maliyeti kontrol etmeye yardımcı olur. Deneyimsiz operatörler, maliyetli işleme hatalarına yol açabilir.
Kalite Gereksinimleri
Parçaların hassasiyet ve yüzey kalitesi gereksinimleri, maliyeti belirleyen en önemli faktörlerdir. Tolerans gereksinimi ±0.01 mm'den ±0.001 mm'ye ve yüzey pürüzlülüğü gereksinimi Ra0.8 mikrondan Ra0.1 mikrona yükseltildiğinde, maliyet katlanarak artacaktır.
Daha hassas takım tezgahları, daha ince taneli taşlama diskleri kullanılması, daha fazla ince taşlama işlemi yapılması, çevrimiçi ölçüm ve telafi sistemlerinin benimsenmesiyle işleme süresi önemli ölçüde uzayacak ve çevresel istikrar ve operasyonel beceri gereksinimleri de daha katı hale gelecektir.
Yardımcı Maliyetler
Öğütme işleminde kullanılan soğutma sıvısı, sürekli bir tüketim maliyetidir. Ayrıca, filtreleme, arıtma, bozulmanın önlenmesi ve son çevresel koruma işlemleri de dahil olmak üzere soğutma sıvısının yönetimi, özel ekipman ve maliyet gerektirir.
Taşlama sırasında oluşan metal talaşları, atılan taşlama diskleri ve soğutma sıvısı karışımları endüstriyel atık kapsamına girer. Bunların toplanması, sınıflandırılması ve zararsız hale getirilmesi de çevre koruma yönetmeliklerine uygun olmalı ve buna bağlı atık işleme maliyetleri doğurmalıdır.
CNC Taşlama İşleme İpuçları
Süreç Planlama Optimizasyonu
Programlamadan önce, iş parçasının malzeme özelliklerinin, ısıl işlem durumunun ve nihai hassasiyet gereksinimlerinin kapsamlı bir analizinin yapılması şarttır. Bu bilgilere dayanarak, kaba taşlama, yarı ince taşlama ve ince taşlama için tolerans dağılımını ve işlem parametrelerini rasyonel bir şekilde planlayın ve "tek beden herkese uyar" işleme stratejisinden kaçının. Bu, verimlilik ve hassasiyeti etkili bir şekilde dengeleyebilir ve deformasyonu ve yanmayı önleyebilir.
Tekerlek Düzeltme Teknikleri
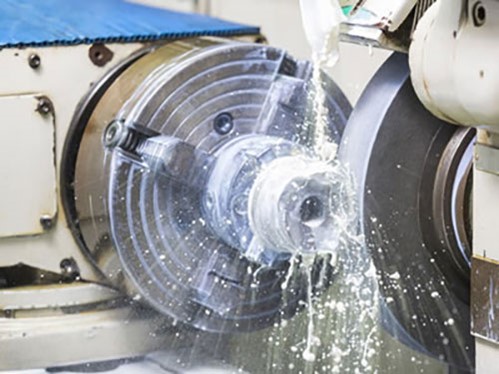
Taşlama diskinin durumu, taşlama etkisini doğrudan belirler. Taşlama diskleri düzenli olarak ve işleme gereksinimlerine uygun şekilde bilenmelidir.
Bileme parametrelerinin optimizasyonu hayati önem taşır. Keskin ve iyi şekillendirilmiş bir taşlama diski, taşlama verimliliğini önemli ölçüde artırabilir, yüzey kalitesini iyileştirebilir ve taşlama kuvvetini azaltabilir.
Simülasyon ve Doğrulama
Resmi işleme başlamadan önce, özellikle karmaşık veya yüksek değerli parçalar için, işleme programının simülasyonu ve doğrulanması için takım tezgahının simülasyon yazılımının kullanılması şiddetle tavsiye edilir. Bu, program hatalarından kaynaklanan çarpışma ve aşırı kesme gibi ciddi kazaları etkili bir şekilde önleyerek, pahalı deneme-yanılma maliyetlerinden ve zamandan tasarruf sağlar.
Önleyici Bakım Uygulaması
CNC taşlama makineleri hassas ekipmanlardır ve düzenli önleyici bakım planlarına kesinlikle uyulmalıdır. Bu, makine takımının her zaman en iyi çalışma koşullarında olmasını sağlamak ve böylece işleme doğruluğunun uzun vadeli istikrarını garanti etmek için kılavuz raylar, kurşun vidalar ve rulmanlar gibi önemli hareketli parçaların temizlenmesini, yağlanmasını ve hassas bir şekilde incelenmesini içerir.
Hassas Takım Yatırımı
İş parçalarının sağlam bir şekilde sıkıştırılması, hassas taşlama işleminin temelidir. Yüksek hassasiyetli fikstürler, manyetik tablalar veya özel aparatlar edinilmeli ve kullanılmalı, ayrıca bunların temiz ve iyi durumda olmaları sağlanmalıdır.
İş parçası her sıkıştırıldığında, iş parçası referansı dikkatlice düzeltilmelidir. Bu, kümülatif hataları önlemek ve konum doğruluğunu sağlamak için ilk ve en önemli adımdır.
Proses İçi İzleme Kontrolü
İşleme işlemleri sırasında veya işleme aralıklarında kritik boyutların gerçek zamanlı olarak incelenmesi için takım tezgahlarına entegre edilmiş çevrimiçi ölçüm sistemlerinden aktif olarak yararlanın. Sistem, ölçüm sonuçlarına dayanarak otomatik olarak telafi edici ayarlamalar yapar ve 'inceleme-geri bildirim-telafi' kapalı döngü kontrol sistemi oluşturur. Bu, hurda oranlarını azaltırken seri üretimde tutarlılığı önemli ölçüde artırır.
Soğutma Suyu Yönetim Sistemi
Soğutma sıvısı sadece soğutma ve yağlama performansını etklemekle kalmaz, aynı zamanda taşlama diskinin ömrünü ve iş parçasının yüzey kalitesini de etkiler. Soğutma sıvısının konsantrasyonu, pH seviyesi ve temizliği düzenli olarak kontrol edilmeli, zamanında değiştirilmeli ve sistem temizlenmelidir.
İş parçalarının termal hasar görmesini önlemek ve takım tezgahının iç temizliğini korumak için uygun soğutma sıvısı yönetimi şarttır.
CNC Taşlama Uygulama Sektörleri
Uzay
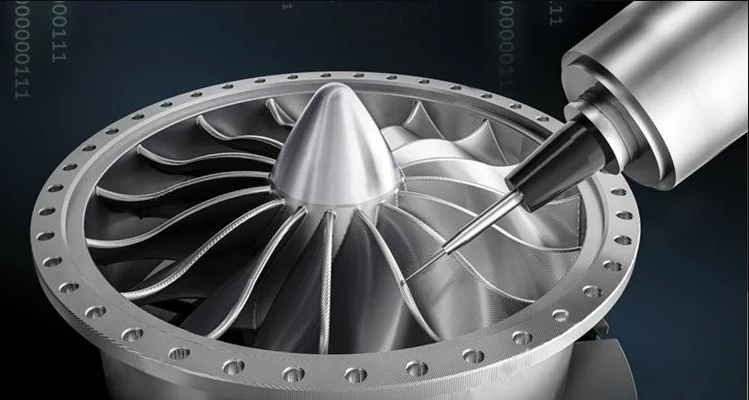
CNC taşlama, türbin kanadı dişleri, rotor yatak milleri ve uçak iniş takımı aktüatör silindirleri gibi kritik motor bileşenlerinin işlenmesinde kullanılır. Bu parçalar genellikle sert, işlenmesi zor yüksek sıcaklık alaşımlarından veya titanyum alaşımlarından, son derece sıkı boyut toleranslarıyla üretilir.
CNC taşlama, karmaşık kontur şeklinin hassas bir şekilde garanti edilmesini sağlamakla kalmaz, aynı zamanda yüksek bütünlüğe sahip bir yüzey elde edilmesini de mümkün kılar; bu da parçaların son derece yüksek sıcaklık ve yüksek basınç ortamlarında mükemmel yorulma dayanımına ve uzun hizmet ömrüne sahip olmasını sağlar.
kumaş ipliklerinin üretimini gerçekleştiriyor
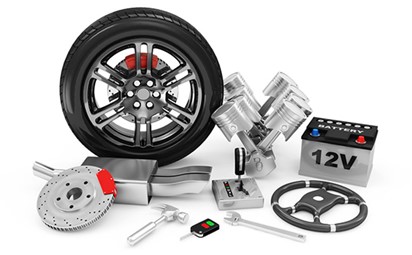
Yüksek performanslı motorlardan hassas şanzıman sistemlerine kadar CNC taşlama uygulaması her yerde karşımıza çıkıyor. CNC taşlama, motor krank milleri, eksantrik milleri, piston halkaları, dişliler ve şanzımanlardaki tahrik milleri gibi parçaların son işlemden geçirilmesinden sorumludur.
Taşlama işlemi sayesinde, bu kritik hareketli parçalar mikrometre düzeyinde boyutsal hassasiyet ve son derece düşük yüzey pürüzlülüğüne ulaşır. Bu, sürtünmeyi, aşınmayı ve çalışma gürültüsünü önemli ölçüde azaltarak motorun güç yoğunluğunu ve iletim verimliliğini artırır. Sonuç olarak, bu durum araç için daha iyi yakıt ekonomisi, daha uzun kullanım ömrü ve daha yüksek güvenilirlik sağlar.
Alet ve Kalıp Yapımı
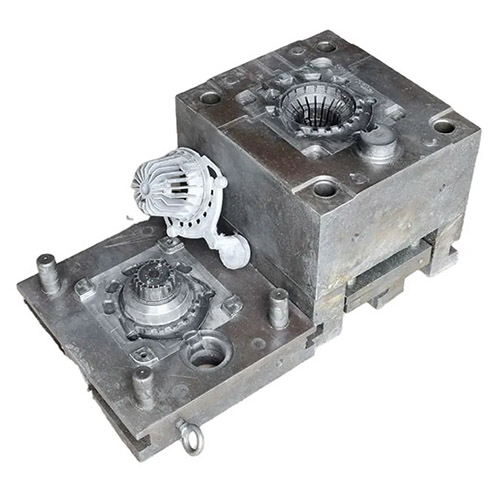
CNC taşlama, çeşitli hassas pres kalıpları, enjeksiyon kalıpları ve döküm kalıpları için boşluk ve çekirdek üretmek amacıyla kullanılır.
CNC taşlama, özellikle CNC şekillendirme taşlaması, kalıpların karmaşık konturlarını, ince dokularını ve son derece yüksek yüzey kalitesini verimli ve hassas bir şekilde işleyebilir. Bu, kalıbın uzun ömrünü ve üretilen ürünlerin hassas boyutlarını ve yüksek kaliteli görünümünü doğrudan sağlar. Tüketici elektroniği, ev aletleri ve otomotiv parçaları gibi sektörlerde temel bir üretim aşamasıdır.
Hassas Alet Hidroliği
CNC taşlama, hidrolik servo valflerin valf gövdeleri ve valf kovanlarının, hassas ölçüm cihazlarının milleri ve kılavuz raylarının ve yüksek kaliteli hidrolik pompaların dağıtım plakalarının işlenmesinde yaygın olarak kullanılmaktadır.
Hassas aletlerin parçaları genellikle mikron seviyesinde toleranslar ve ayna gibi yüzey kalitesi gerektirir; bu da son derece düşük iç sızıntı, hassas tepki ve ultra yüksek hareket düzgünlüğü sağlar. CNC taşlama, bu performans göstergelerine ulaşmak için en üstün işleme yöntemidir.
Takım Tezgahı İmalatı
CNC taşlama, takım tezgahının temel çekirdek bileşenlerinin, örneğin yatak kılavuz rayları, miller ve kurşun vida destek yuvaları gibi parçaların hassas işlenmesinde kullanılabilir.
Taşlama yoluyla elde edilen yüksek doğruluk, yüksek düzlük ve yüksek yüzey sertliği, takım tezgahlarının genel geometrik hassasiyetini, uzun vadeli stabilitesini ve dayanıklılığını sağlamanın temelini oluşturur. Hassas taşlama işlemleri olmadan, yüksek hassasiyetli takım tezgahları üretmek mümkün değildir.
Yeni Enerji Endüstrisi
Enerji sektöründe, CNC taşlama, gaz türbini kanatları ve nükleer santral pompalarının sızdırmazlık yüzeyleri gibi önemli bileşenlerin işlenmesinde kullanılır. Tıp alanında ise cerrahi robotlar, hassas eklemli kollar ve yapay diz ve kalça eklemleri gibi implantların üretiminde kullanılır.
Medikal Sektörü
Tıp alanındaki parçalar genellikle özel biyolojik uyumlu malzemeler veya yüksek mukavemetli malzemeler kullanır ve yüzey temizliği, zarar vermeyen katmanlar ve karmaşık biyolojik şekiller için katı gereksinimlere sahiptir. CNC taşlama, bu zorlu standartları karşılamak için güvenilir bir seçenektir.
SOYLU's CNC Taşlama Service
NOBLE, son teknoloji ürünü çeşitli CNC makinelerine ve hassas test ekipmanlarına sahiptir. Alanında uzman profesyonellerden oluşan yetenekli bir ekibin yönetiminde, ISO 9001 sertifikalı bir işletme olarak, baştan sona tavizsiz kalite standartlarını koruyoruz.
Uçak parçaları ve çeşitli endüstrilerde kullanılan diğer bileşenler için NOBLE, hassas taşlama hizmetlerinde önde gelen bir sağlayıcıdır. 0.2 ila 20 mm çap aralığında, karmaşık şekil ve formlarda, son derece dar tolerans ve yüzey parlatma gereksinimlerine sahip, son derece özel, küçük silindirik taşlama işlemleri gerçekleştiriyoruz.
Kalite bizim en büyük önceliğimizdir. Her prototipin beklentilerinizi karşılamasını sağlamak için üretim sürecinin tamamında titiz testler ve kalite kontrol önlemleri uyguluyoruz.
SSS
CNC taşlama nedir?
CNC taşlama, bilgisayar kontrollü bir makine kullanarak yüksek hızlı aşındırıcı taşlama tekerleği ile iş parçasından malzeme çıkarma işlemi gerçekleştiren hassas bir işleme yöntemidir. Sert veya hassas malzemelerde dar toleranslar, ince yüzey kalitesi ve karmaşık geometriler elde etmek için yaygın olarak kullanılır.
CNC taşlama yöntemiyle hangi malzemeler işlenebilir?
CNC taşlama, aşağıdakiler de dahil olmak üzere çok çeşitli malzemeler için uygundur:
- Sertleştirilmiş çelikler ve takım çelikleri
- Paslanmaz çelik, alüminyum ve titanyum alaşımları
- Tungsten karbür ve seramikler
- Plastikler ve kompozitler (belirli uygulamalar için)
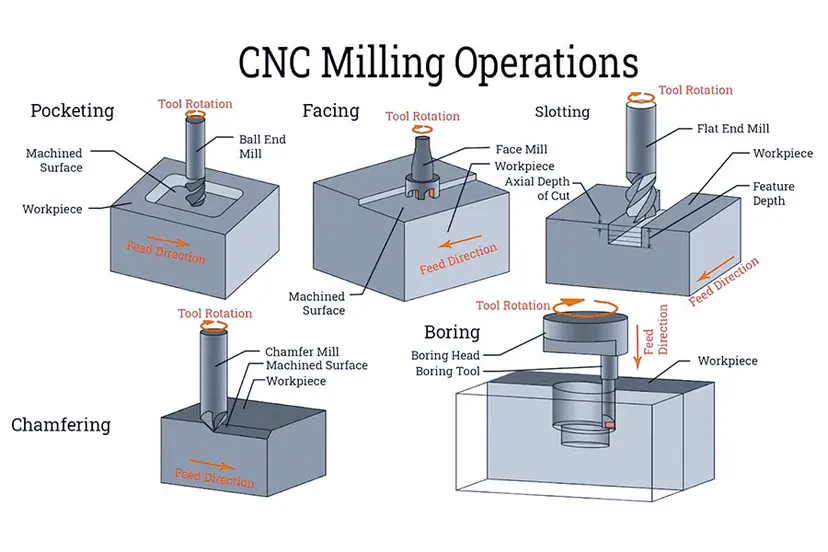
CNC taşlama ile CNC taşlama arasındaki fark nedir? CNC frezeleme?
Her ikisi de talaşlı işleme yöntemleri olsa da, CNC taşlama, sürtünme yoluyla malzeme çıkarmak için aşındırıcı bir tekerlek kullanır; bu da onu sert malzemelerin yüksek hassasiyetle işlenmesi için ideal kılar. CNC frezeleme ise, malzemeyi kesmek için dönen kesici takımlar kullanır; bu da daha hızlı malzeme çıkarma ve daha yumuşak malzemeler için daha uygundur.
CNC taşlama işlemlerinin yaygın türleri nelerdir?
Ortak tipler şunları içerir:
- yüzey bileme düz yüzeyler için
- Silindirik bileme dış/iç yuvarlak şekiller için
- Merkezsiz bileme sabitleme merkezleri olmayan silindirik parçalar için
- Alet ve kesici bileme kesici aletleri bilemek için
- Sürünerek besleme bileme tek geçişte derin kesimler için
CNC taşlama makinesinin temel bileşenleri nelerdir?
Tipik bir CNC taşlama makinesi, birkaç kritik bileşenden oluşur: denge için makine yatağı, taşlama tekerleğini döndüren yüksek hassasiyetli bir mil, hareket kontrolü için eksen tahrikleri (lineer motorlar veya bilyalı vidalar gibi), beyin görevi gören bir CNC kontrol ünitesi, ısıyı yönetmek ve kalıntıları uzaklaştırmak için bir soğutma sistemi ve genellikle tekerleğin şeklini ve keskinliğini korumak için otomatik bir tekerlek bileme ünitesi.






