
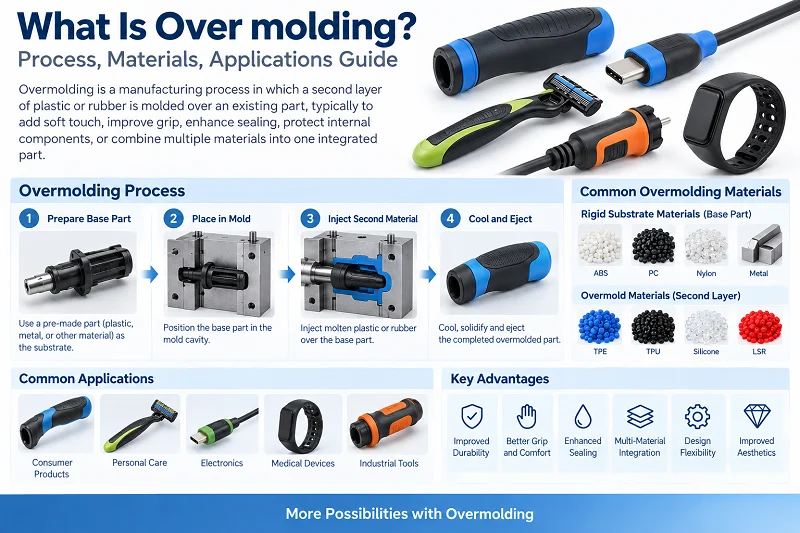
Üstten kalıplama, bir tür enjeksiyon kalıplama işlemidir. İki malzemeyi birbirine iyi bir şekilde bağlar. Her malzeme kendi görevini yerine getirir. Bu işlem, havacılık, akıllı robotlar ve tıbbi parça üretimi gibi birçok yeni sektörde yaygın olarak kullanılmaktadır. Bu kılavuz, üstten kalıplama hakkında kapsamlı bir genel bakış sunmaktadır. İşlem prensibini, uygulamalarını, yaygın malzemeleri ve özel işlemleri ele almaktadır. Tüm sorularınızı yanıtlamaktadır.

1. Kalıp Üstü Kaplama Nedir?
Üstten kalıplama, iki aşamalı bir enjeksiyon kalıplama işlemidir. İlk olarak, bir plastikten bir taban parça yapılır. Bu tabana alt tabaka denir. Daha sonra alt tabaka başka bir kalıba yerleştirilir. Yüzeyine ince bir dış katman kalıplanır. Bu dış katman genellikle yumuşak bir plastik veya kauçuk malzemedir. Sonuç olarak, içi sert, dışı yumuşak tek bir parça elde edilir. İki malzeme genellikle birleştirilmiş parçada farklı görevler üstlenir. Üstten kalıplama, birçok endüstride birçok amaç için yaygın olarak kullanılmaktadır.
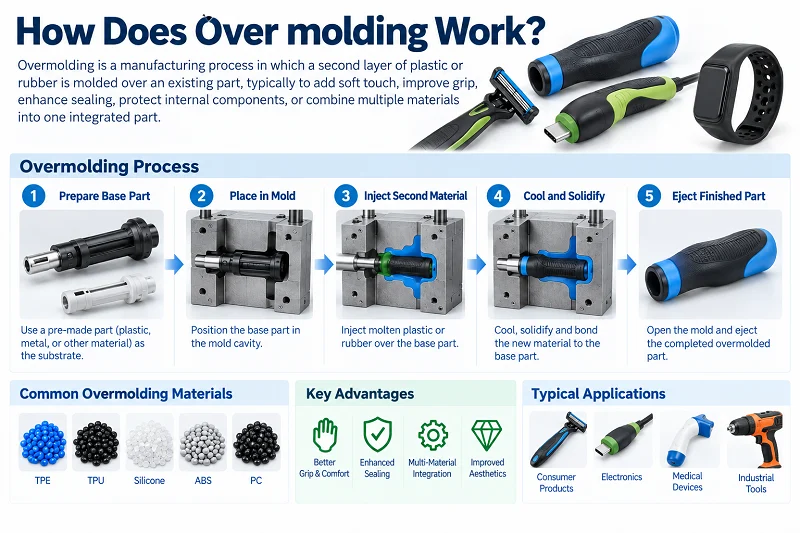
2. Kalıp Üstü Kaplama Nasıl Çalışır??
Kalıplama işlemi iki aşamada yapılır.
Birinci adım: Bir plastik malzemeden taban parçası yapılır. Bu parçaya altlık denir. Altlık sert plastik veya metal olabilir.
İkinci adım: Alt tabaka başka bir kalıba yerleştirilir. Ardından ikinci bir malzeme enjekte edilir. Bu malzeme genellikle yumuşak plastik veya kauçuktur. Alt tabakanın yüzeyini sarar ve ince bir dış katman oluşturur.
Önemli nokta: İki malzemenin kimyasal veya mekanik olarak birbirine bağlanması gerekir. Aksi takdirde, dış katman kolayca soyulabilir.
Sık kullanılan kombinasyonlar: sert plastik + yumuşak plastik, metal + kauçuk.
Sonuç: Tek bir parça, her iki malzemenin de avantajlarını bir araya getiriyor. Örneğin, içi sert, dışı yumuşak. Hem sağlam hem de kaymaz özelliktedir.
3. Üstten Kalıplama Tasarımı
Aşağıdaki en iyi uygulamaları kullanmak, başarılı bir kalıplama işlemi sağlamaya yardımcı olabilir. Bu, iyi işlev ve görünüme sahip yüksek kaliteli ürünler üretir.
- Malzeme uyumluluğu. İyi yapışan ve benzer erime noktalarına sahip malzemeler seçin. Bu, katmanlar arasında güçlü ve güvenilir bir bağ oluşmasını sağlar.
- Yapıştırma için tasarım. Uygun yüzey özellikleri, girintiler ve birbirine kenetlenen yapılar oluşturun. Bu, kalıplanmış parça ile üst kalıp malzemesi arasında mekanik bağ oluşmasına yardımcı olur.
- Uygun duvar kalınlığı. Duvar kalınlığını tutarlı ve uygun tutun. Bu, malzemenin düzgün akışını sağlar ve çökme izleri veya boşluklar gibi kusurları önler.
- Taslak açısı. Kalıp eğim açısı, parçanın kalıptan kolayca çıkmasına yardımcı olur. Çıkarma sırasında parçanın hasar görme riskini azaltır.
- Keskin köşelerden kaçının. Yuvarlak köşeler, gerilim yoğunlaşmasını önlemeye yardımcı olur. Ayrıca, kalıplama sırasında malzeme akışını da kolaylaştırırlar.
- Tasarıma havalandırma özellikleri ekleyin. Bu, enjeksiyon sırasında hava ve gazın dışarı çıkmasını sağlar. Boşlukların ve hapsolmuş kabarcıkların oluşmasını önler.
- Kalıp üstü malzeme yerleşimi. Kalıp üstü malzemenin enjeksiyon noktasını kritik özelliklerden ve kenarlardan uzak tutun. Bu, malzeme sıkışmasını veya hasarını önler.
- Kalıp tasarımı. Uygun giriş, yolluk ve soğutma sistemleriyle kalıbı tasarlayın. Bu, eşit malzeme akışını ve yüksek üretim verimliliğini sağlar.
- Büzülmeyi göz önünde bulundurun. Kalıplanmış parça ile üst kalıp malzemesi arasındaki malzeme büzülme farkını göz önünde bulundurun. Bu, çarpılmayı veya tutarsız boyutları önler.

4. Kalıp Üstü Kaplama Malzemeleri
4.1 Alt Tabaka (Temel Malzeme)
Alt tabaka genellikle daha yüksek mukavemete sahip sert bir malzemedir. Yapısal destek sağlar.
Yaygın substratlar şunları içerir:
- Sert plastikler: ABS, PC, PA (naylon), PBT, PP gibi malzemeler. Bu malzemeler iyi bir rijitliğe ve kararlı boyutlara sahiptir. Kalıp üstü kaplamada en yaygın kullanılan alt tabakalardır.
- Metaller: Paslanmaz çelik ve alüminyum alaşımı gibi. Metal alt tabakalar, sap çerçeveleri veya bağlantı elemanları gibi daha yüksek mukavemet veya iletkenliğin gerektiği yerlerde kullanılır.
- Elastomerler: TPE ve TPU gibi. Bir miktar esneklik gerektiren yüzeylerde kullanılır.
4.2 Dış Katman Malzemesi (Üst Katman Malzemesi)
Üst katman genellikle daha yumuşaktır. Tutuş, sızdırmazlık, yastıklama veya rahat bir his sağlar. Yaygın kullanılan malzemeler şunlardır:
- TPE (termoplastik elastomer): En yaygın kullanılan kalıp üstü malzeme. Yumuşak doku. Ayarlanabilir sertlik. Birçok sert plastikle iyi yapışır.
- TPU (termoplastik poliüretan): Mükemmel aşınma direnci. Yüksek aşınma gerektiren uygulamalar için uygundur.
- Silikon (LSR): Yüksek sıcaklık dayanımı. İyi biyouyumluluk. Genellikle tıbbi ve bebek ürünlerinde kullanılır.
- Yumuşak PVC: Düşük maliyetli. Ancak çevresel performansı zayıf. Yavaş yavaş TPE ile değiştiriliyor.
- Silgi: EPDM ve NBR gibi malzemeler. Hava koşullarına veya yağa karşı dayanıklılığın gerekli olduğu yerlerde kullanılır.
4.3 Malzeme Eşleştirmenin Temel Prensipleri
İki malzemenin birbirine yapışabilmesi gerekir. İki yapıştırma yöntemi vardır:
- Kimyasal bağlanma: İki malzeme moleküler düzeyde uyumludur. Bağlanma gücü yüksektir. Örnekler: ABS üzerine TPE, PC üzerine TPU.
- Mekanik bağlama: Dış malzeme, yüzeydeki çıkıntılar ve oluklar veya alt tabakadaki girintiler sayesinde fiziksel olarak kilitlenir.
4.4 Yaygın Eşleştirme Örnekleri
| · Alt tabaka | · Kalıplama | · Başvuru |
| · ABS | · TPE | • Elektrikli alet kolları |
| · Bilgisayar | · TPU | · Telefon kılıfları |
| · PA | Silikon | • Tıbbi cihaz tutacakları |
| · Metal | · Lastik | • Titreşim sönümleyici bağlantı elemanları |

5. Özel Kalıplama İşlemleri
5.1 Manuel Kalıplama
Elle kalıplama en temel yöntemdir. İşlem şu şekildedir:
- Yüzeyi şekillendirin: Öncelikle, sert bir alt tabaka parçası tek bir kalıp kullanılarak şekillendirilir.
- Alt tabakayı çıkarın: Alt tabaka kalıptan çıkarılır ve soğutulur.
- Manuel yerleştirme: Operatör, alt tabakayı elle ikinci bir kalıbın boşluğuna yerleştirir.
- İkinci enjeksiyon: Kalıp kapanır ve üst kalıp malzemesi enjekte edilir. Bu malzeme, alt tabaka yüzeyini sarar.
- Bitmiş parçayı çıkarın: Soğuduktan sonra kalıp açılır ve son parça çıkarılır.
Özellikler:
- İki kalıp ve iki enjeksiyon makinesine (veya kalıp değişimi gerektiren tek bir makineye) ihtiyaç duyulur.
- Yerleştirme işleminden önce alt tabakanın soğuması gerekir, bu nedenle bekleme süresi vardır.
- Manuel kullanıma bağlı olduğundan, tutarlılık operatöre göre değişir.
- Küçük partiler, birçok ürün türü veya karmaşık yapılar için uygundur.
Avantajları:
Basit kalıp yapısı, düşük yatırım, yüksek esneklik.
Dezavantajları:
Uzun üretim döngüsü, yüksek işçilik maliyeti, alt tabakanın kolayca kirlenmesi.
5.2 İki Aşamalı Enjeksiyon Kalıplama
İki aşamalı enjeksiyon kalıplama daha otomatik bir yöntemdir. Tek bir iki aşamalı enjeksiyon makinesi ve bir döner kalıp kullanır.
Aşağıdaki gibi bir işlemdir:
- İlk atış: Alt tabaka malzemesi kalıbın bir istasyonundan enjekte edilir.
- Kalıbı döndürün: Kalıp 180 derece döner. Alt tabaka ikinci istasyona geçer.
- İkinci atış: Üst kalıp malzemesi ikinci istasyonda enjekte edilir. Doğrudan alt tabakanın üzerine sarılır.
- Soğutun ve çıkarın: Üretimi tamamlanan parça soğur ve dışarı atılır. Ardından bir sonraki döngü başlar.
Özellikler:
- Alt tabaka ve üst kalıp aynı kalıpta yapılır. Elle müdahale gerekmez.
- Üst kalıplama, alt tabaka tamamen soğumadan önce gerçekleşir. Bağlanma gücü daha yüksektir.
- Kısa üretim döngüsü. Yüksek hacimli üretim için uygundur.
- Karmaşık kalıp yapısı. Yüksek yatırım maliyeti.
Avantajları: Yüksek verimlilik, iyi kıvam, yüksek yapışma gücü, otomatik hatlar için uygundur.
Dezavantajları: Yüksek kalıp maliyeti, model değiştirme zorluğu, küçük partiler için uygun olmaması.
5.3 İki Yöntemin Karşılaştırılması
| Karşılaştırma Öğesi | Manuel Kalıplama | İki Atışlı Enjeksiyonlu Kalıplama |
| Kalıp sayısı | 2 setleri | 1 set (döner kalıp) |
| Manuel katılım | Yüksek | Düşük |
| Üretim döngüsü | Uzun | kısa |
| Bağ kuvveti | ılımlı | Yüksek |
| Uygun parti boyutu | Küçük parti | Büyük parti |
| Kalıp yatırımı | Düşük | Yüksek |

6. Kalıplama Yönteminin Avantajları Nelerdir?
6.1 Daha İyi Kavrama Konforu ve Kaymaya Karşı Direnç
Dış katmana yumuşak bir malzeme (TPE, TPU veya silikon gibi) kalıplanarak, ürün yüzeyi daha yumuşak ve daha fazla sürtünme özelliğine sahip olur. Kullanıcılar ürünü kaymadan kolayca tutabilirler. Ayrıca uzun süreli kullanımda yorgunluğu azaltır. Bu nedenle elektrikli aletler, diş fırçaları ve tıbbi cihaz saplarında bu işlem yaygın olarak kullanılır.
6.2 Daha İyi Sızdırmazlık ve Su Yalıtımı
Yumuşak dış katman, yüzeye sıkıca oturarak etkili bir sızdırmazlık sağlar. Nem, toz veya kimyasalların içeri girmesini engeller. Bu özellik, dış mekan elektronik cihazları ve tıbbi alet muhafazaları gibi su geçirmezlik veya toz koruması gerektiren ürünler için kullanışlıdır.
6.3 Güçlü Bağ, Koparması Zor
Kalıplama sırasında üst katman, alt tabaka ile kimyasal veya mekanik bir bağ oluşturur. Bağlanma gücü, sonradan yapıştırılan veya kaydırılan yumuşak malzemelere göre çok daha yüksektir. Uzun süreli kullanımda kolayca soyulmaz, düşmez veya ayrılmaz.
6.4 Daha Az Parça, Daha Basit Montaj
Geleneksel yöntemlerde ayrı bir yumuşak kapak üretilmesi ve ardından monte edilmesi gerekir. Üstten kalıplama ise bu iki adımı tek bir işlemde birleştirir. Bu, parça sayısını ve montaj adımlarını azaltır. İşçilik maliyetlerini ve stok yönetimi zorluğunu düşürür.
6.5 Esnek Tasarım, Daha İyi Görünüm
Alt tabaka üzerine farklı renkler ve sertlik seviyeleri kalıplanabilir. Bu, iki renkli görünümler veya yerel yumuşak tutuş efektleri yaratır. Tasarım özgürlüğü daha fazladır. Ürün daha iyi görünür ve daha iyi hissettirir.
6.6 Daha İyi Dayanıklılık
Yumuşak dış katman darbe ve titreşimi emer. Sert iç yapıyı korur. Düşme veya çarpışmalar sırasında yastık görevi görür. Bu da ürünün ömrünü uzatır.

7. Kalıplama İşleminin Dezavantajları Nelerdir?
Üst kalıplama için iki kalıp veya iki aşamalı enjeksiyon makinesi gereklidir. Ekipman yatırımı yüksektir. Alt tabaka ve üst kalıp kimyasal veya mekanik olarak uyumlu olmalıdır. Malzeme seçenekleri sınırlıdır. İki malzemenin termal genleşme oranları farklıdır. Soğuduktan sonra bükülebilir veya ayrılabilirler. Üretim döngüsü uzundur. Manuel yöntemler iş gücüne bağlıdır. Tutarlılık düşüktür. Kusurlu parçaların yeniden işlenmesi zordur. Alt tabaka ve üst kalıp ayrılamaz. Küçük parti üretim maliyeti yüksektir. Model değiştirmek zordur.

8. Üstten Kalıplama ve İçten Kalıplama Karşılaştırması
8.1 Temel Fark
Ekleme kalıplama tek aşamalı bir işlemdir. Önceden hazırlanmış bir parça (genellikle metal) kalıba yerleştirilir. Daha sonra plastik, parçanın etrafını saracak şekilde enjekte edilir. Nihai sonuç, metal ve plastiği birleştiren tek bir parçadır. Ekleme parçası mukavemet, diş açma veya iletkenlik sağlar.
Üstten kalıplama iki aşamalı bir işlemdir. İlk olarak, plastik bir alt tabaka kalıplanır. Ardından, alt tabaka başka bir kalıba yerleştirilir. Yüzeyini saracak şekilde ikinci bir malzeme enjekte edilir. Sonuç olarak, içi sert, dışı yumuşak, iki katmanlı bir yapıya sahip bir parça elde edilir. Üstten kalıplama katmanı, tutuş, sızdırmazlık veya daha iyi bir his sağlar.
8.2 Proses Karşılaştırması
| Karşılaştırma Öğesi | Kalıp Ekle | Aşırı kalıplama |
| İşlem adımları | Bir adım | İki adım |
| Yüzey | Metal veya plastik olmayan parça | Plastik alt tabaka |
| Dış malzeme | Plastik | Yumuşak plastik veya kauçuk |
8.3 Nasıl Seçilir?
Metal mukavemeti veya iletkenliğe ihtiyacınız varsa, ekleme kalıplama yöntemini seçin. Daha iyi kavrama veya sızdırmazlık için yumuşak bir dış katmana ihtiyacınız varsa, üstten kalıplama yöntemini seçin.
İki yöntem birlikte de kullanılabilir. Öncelikle, metal parçalar içeren bir alt tabaka elde etmek için kalıp içi döküm yapılır. Ardından, hem sağlamlık hem de rahat bir his sağlayan nihai bir parça elde etmek için üstten döküm yapılır.

9. Hangi Endüstriler Kalıp Üstü Kaplama Yöntemini Kullanır?
9.1 Tıbbi Cihazlar
Cerrahi alet sapları, endoskop tutacakları, dişçilik aletleri ve daha birçok üründe, tutuş konforunu ve kayma direncini artırmak için silikon kaplama kullanılır. Silikon kaplama katmanları ayrıca biyolojik uyumluluğa sahiptir ve yüksek sıcaklıkta sterilizasyona dayanıklıdır.
9.2 Elektrikli Aletler
Matkaplar, açılı taşlama makineleri, darbeli matkaplar ve diğer aletlerin gövdelerinde genellikle sert plastik bir alt tabaka ve üzerine yumuşak TPE kaplama kullanılır. Bu, kaymayı önleme, darbe emme ve yalıtım sağlar. Çalışma güvenliğini artırır.
9.3 Tüketici Elektroniği
Telefon kılıfları, kulaklık gövdeleri, akıllı saat kayışları ve daha birçok üründe çift renkli görünüm ve yumuşak dokunuş için kalıplama tekniği kullanılır. Ayrıca su geçirmezlik ve toz geçirmezlik performansını da artırır.
9.4 Otomotiv Endüstrisi
Direksiyon simitleri, vites kolları, kapı kolları ve contalar, üstten kalıplama yöntemiyle kaplanır. Bu, sürüş hissini iyileştirir, gürültüyü azaltır ve sızdırmazlığı artırır.
9.5 Günlük Tüketim Malları
Diş fırçası sapları, tıraş bıçakları, tencere tutacakları, spor şişeleri ve daha birçok üründe konforu ve kaymayı önlemek için yumuşak kaplama kullanılır.
9.6 Endüstriyel Ekipman
Kontrol panelleri, alet tutacakları, endüstriyel kollar ve daha birçok üründe dayanıklılığı ve çalışma güvenliğini artırmak için kalıplama yöntemi kullanılır.

10. Kalıp Üretiminde NOBLE'ı Neden Tercih Etmelisiniz?
NOBLE, kalıp üstü üretim projeleri için eksiksiz destek sağlar. Tasarım incelemesi ve malzeme seçimi konusunda yardımcı oluyoruz. Parça tasarımını iyileştirmek için DFM (Üretilebilirlik için Tasarım) geri bildirimi veriyoruz. Hem alt tabaka hem de kalıp üstü üretim için hassas kalıplar üretiyoruz. Manuel ve iki aşamalı kalıp üstü üretim hizmeti sunuyoruz. Ayrıca, yapışma kalitesini kontrol etmek için hat içi denetim de sağlıyoruz. Ekibimiz küçük partiler ve seri üretimle ilgileniyor. İzlenebilirlik için tüm süreç kayıtlarını tutuyoruz. Bu, tıbbi projeler için ISO 13485 gereksinimlerini karşılamaktadır. Prototip aşamasından üretime kadar tüm süreci destekliyoruz.
SSS Kalıp üstü kaplama:
1. Kalıp üstü şekillendirme ile kalıp altı şekillendirme arasındaki fark nedir? kalıplama eklemek?
Ekleme kalıplama yönteminde, kalıba metal bir parça yerleştirilir ve ardından etrafına plastik enjekte edilir. Üstten kalıplama yönteminde ise önce plastik bir taban oluşturulur, ardından üzerine yumuşak bir katman kalıplanır. Ekleme kalıplama tek aşamalıdır. Üstten kalıplama ise iki aşamalıdır.
2. Aşırı kalıplama nedir?
Üstten kalıplama, iki aşamalı bir enjeksiyon kalıplama işlemidir. Sert bir taban parçanın üzerine yumuşak bir dış katman kalıplanır.
3. Kalıp üstü kaplama pahalı mı?
Üstten kalıplama, standart enjeksiyon kalıplamaya göre daha pahalıdır. İki kalıp veya iki aşamalı bir makine gerektirir. Ancak yüksek hacimlerde montaj maliyetlerinden tasarruf sağlar.
4. Parçanız kalıplama veya ek parça gerektiriyor mu?
Yumuşak tutuş, sızdırmazlık veya daha iyi bir his için kalıp üstü kaplamayı tercih edin. Metal dişler, dayanıklılık veya elektrik kontakları için ek parçaları tercih edin.
5. Kalıplamanın beş çeşidi nelerdir?
Enjeksiyon kalıplama, şişirme kalıplama, sıkıştırma kalıplama, rotasyonel kalıplama ve transfer kalıplama.






