
Şeffaf plastik enjeksiyon kalıplama ilk bakışta zorlu görünebilir, ancak hassasiyet ve özenle tamamen başarılabilir. En küçük hata bile şeffaflığı etkileyebilir, bu nedenle ayrıntılara dikkat etmek çok önemlidir. Bu kılavuz, malzeme seçiminden temel işlem sonrası tekniklerine kadar süreci adım adım öğrenmenize yardımcı olacaktır.
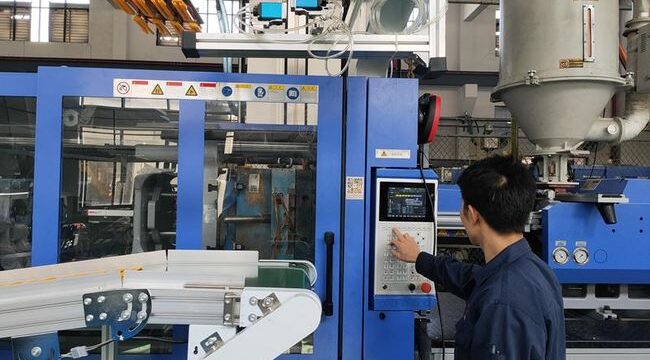
Neden Şeffaf Plastik Enjeksiyon Kalıplama Zorlu Bir İşlemdir
PMMA, PC ve PET gibi şeffaf plastikler mükemmel optik özellikleriyle bilinir, ancak bu malzemelerde kusurlar oluştuğunda affedici olmayabilirler. Dikkate alınması gereken temel noktalar şunlardır:
1. Yüzey Kalitesi Gereksinimleri
Kaçınılması Gereken Kusurlar: Çizgiler, kabarcıklar, bulanıklık, siyah noktalar, renk bozulması ve yetersiz parlaklık.
Etki: En küçük kusurlar bile nihai ürünü kullanılamaz hale getirebilir, çünkü bu kusurlar oldukça görünürdür ve ürün kalitesini düşürür.
2. Malzeme özellikleri
Yüksek Erime Noktası: Bu malzemeler, genellikle standart enjeksiyon kalıplama sıcaklıklarını aşan yüksek işlem sıcaklıkları gerektirir.
Düşük Akışkanlık: Düşük akış özelliklerinden dolayı, tutarlı sonuçlar elde etmek için enjeksiyon basıncını ve hızını kontrol etmek çok önemlidir.
3. İç Gerilme
Nedenleri: Düzensiz soğutma hızları, aşırı enjeksiyon basıncı veya yanlış tasarlanmış kalıplar.
Etkileri: İç gerilim, ürünün görünümünü ve işlevselliğini ciddi şekilde etkileyen deformasyona, çatlamaya veya optik netliğin azalmasına yol açabilir.
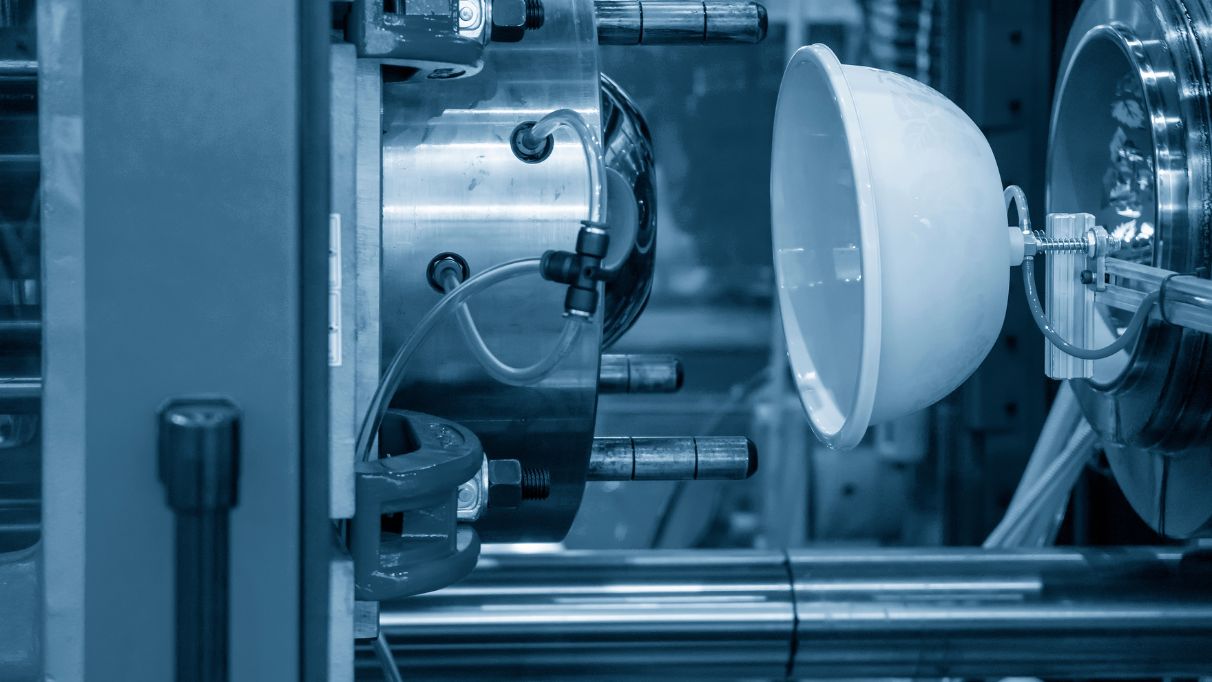
Şeffaf Plastik Enjeksiyon Kalıplama İçin En İyi Uygulamalar
1. Malzeme Hazırlama ve Kurutma
- Temizlik: Hem depolama hem de taşıma için sızdırmaz kaplar kullanarak ham maddelerin kirlilikten arındırılmış olmasını sağlayın.
- Kurutma: Malzeme bozulmasını önlemek için nem giderilmelidir. Filtrelenmiş ve nemi alınmış hava kullanan kuru bir hazne sistemi kullanılması önerilir.
İpuçları:
- PMMA gibi kuru malzemeleri 80-90°C'de 3-4 saat kurutun.
- Aşırı kurutmadan kaçınılmalıdır, çünkü bu durum kırılganlığa yol açabilir.
2. Makine ve Vida Temizliği
- Kontaminasyon Önleme: Kullanımdan önce ve sonra, malzemelerin birbirine karışmasını önlemek için namlu, vida ve nozul temizlenmelidir.
- Temizlik Maddeleri: Vidaların tamamen temizlenmesini sağlamak için PE/PS gibi özel vida temizleme maddeleri veya reçineleri kullanın.
- Geçici Kapanma: Geçici bir kapanma durumunda, malzeme bozulmasını en aza indirmek için tambur ve kurutucu sıcaklıklarını düşürün.
3. Kalıp Tasarımı ve Ürün Tasarımı
- Düzgün Duvar Kalınlığı: Eşit soğutma sağlayarak stres oluşumunu azaltır.
- Taslak Açıları: Kalıptan sorunsuz bir şekilde çıkarılabilmesi için yeterli eğim açıları dikkate alınmalıdır.
- Yumuşak Geçişler: Keskin köşelerden kaçının; gerilim yoğunlaşmalarını önlemek için yuvarlak kenarlar kullanılmalıdır.
- Kapı ve Yolluk Tasarımı: Geniş, kısa kapılar ve raylar en uygunudur; gerekirse soğuk su kuyuları da eklenebilir.
- Yüzey: En iyi sonuç için kalıp yüzey pürüzlülüğü 0.8 µm'nin altında tutulmalıdır.
- Havalandırma: Kalıplama işlemi sırasında hava ve gazların dışarı atılması için yeterli havalandırma gereklidir.
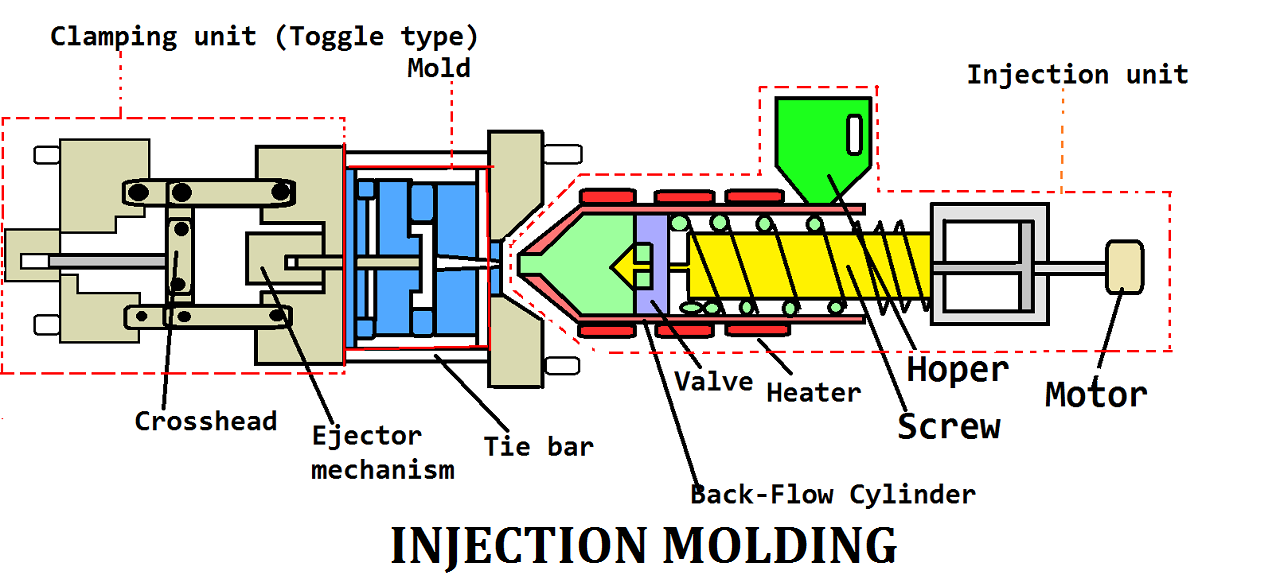
4. Enjeksiyon Kalıplama İşlemi ve Makine Ayarları
- Makine Seçimi: Özel vidalara ve sıcaklık kontrollü nozullara sahip makineler tercih edilir.
- Sıcaklık Control: Malzeme bozulmasını önlemek için namlu sıcaklıklarının yeterince yüksek, ancak malzeme için güvenli sınırlar içinde ayarlandığından emin olun.
- Baskı: Viskoziteyi gidermek için yüksek enjeksiyon basıncı gereklidir; ancak, malzeme içinde gerilme oluşmasını önlemek için aşırı basınçtan kaçınılmalıdır.
- hız: Enjeksiyon hızını düşük ila orta seviyede tutun. Bazı malzemeler için çok aşamalı enjeksiyon gerekebilir.
- Devir süresi: Malzeme bozulmasını azaltmak için bekleme ve işlem sürelerini en aza indirin.
- Vida Hızı ve Geri Basınç: Malzemenin parçalanmasını önlemek için hem vida hızını hem de geri basıncı düşük tutun.
- Kalıp Sıcaklığı: Hassas sıcaklık kontrolü sağlayın; daha yüksek kalıp sıcaklıkları akışı iyileştirir ve iç gerilimi en aza indirir.
5. Ek Hususlar
- Kalıp Ayırıcılar: Yüzey kusurlarını önlemek için az miktarda uygulayın.
- Yeniden öğütme kullanımı: Geri dönüştürülmüş malzeme kullanımını toplam malzeme karışımının %20'sinden azıyla sınırlayın.
- Rötuş: (PET hariç) parçaların iç gerilimlerini gidermek için tavlama işlemi önerilir.
Malzeme Seçim Kılavuzu
1. Polimetil Metakrilat (PMMA)
Avantajları: PMMA, mükemmel optik netlik ve olağanüstü hava koşullarına dayanıklılık sunarak dış mekan ve şeffaf uygulamalar için idealdir.
Dezavantajları: Malzeme doğası gereği kırılgandır ve düşük darbe dayanımına sahiptir; bu da yüksek mekanik stres içeren uygulamalarda kullanımını sınırlar.
Kullanım Alanları: PMMA genellikle lamba kapaklarında, optik lenslerde ve şeffaf, hava koşullarına dayanıklı malzemeler gerektiren diğer ürünlerde kullanılır.
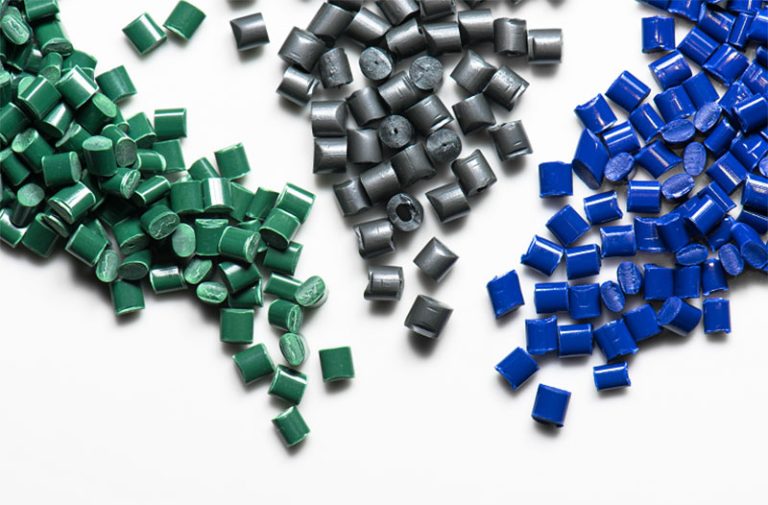
2. Polikarbonat (PC)
Avantajları: Polikarbonatın en dikkat çekici özellikleri arasında yüksek darbe dayanımı ve ısıya karşı direnç yer alır; bu da onu zorlu uygulamalar için uygun hale getirir.
Dezavantajları: PC, özellikle UV ışınlarına maruz kalma ve nem gibi çevresel faktörlerin varlığında, gerilme çatlamasına yatkındır.
Kullanım Alanları: Mukavemet ve ısı direncinin esas olduğu kurşun geçirmez cam, gözlük camı ve tıbbi cihaz üretiminde yaygın olarak kullanılır.
3. Polietilen Tereftalat (PET)
Avantajları: PET, yüksek çekme dayanımı ve mükemmel kimyasal direnci ile karakterize edilir, bu da onu ambalaj çözümleri için ideal kılar.
Dezavantajları: PET'in bir dezavantajı, önemli ölçüde nem emmesidir; bu da belirli koşullar altında bütünlüğünü tehlikeye atabilir.
Kullanım Alanları: PET en yaygın olarak içecek şişelerinde, gıda ambalajlarında ve mukavemet ile kimyasal direncin gerekli olduğu diğer uygulamalarda kullanılır.
4. Siklik Olefin Kopolimer (COC)
Avantajları: COC son derece şeffaftır ve düşük nem emme özelliğine sahiptir, bu da onu optik ve tıbbi uygulamalar için mükemmel bir malzeme haline getirir.
Dezavantajları: COC'nin yüksek maliyeti, özellikle maliyet verimliliğinin öncelikli olduğu durumlarda, bazı uygulamalar için engelleyici olabilir.
Kullanım Alanları: COC genellikle tıbbi ambalajlarda, optik filmlerde ve nem direncinin kritik önem taşıdığı diğer yüksek şeffaflık gerektiren uygulamalarda kullanılır.
Sıkça Sorulan Sorular (SSS)
S1: Şeffaf plastik enjeksiyon kalıplamada sık görülen kusurlardan bazıları nelerdir?
- A: Sıklıkla kabarcıklar, akış izleri, iç gerilme çatlakları ve renk bozulması gibi sorunlarla karşılaşacaksınız. Bunların hepsi plastiğin şeffaflığını ve genel görünümünü bozabilir.
S2: Şeffaf enjeksiyon kalıplama için doğru malzemeyi nasıl seçerim?
- A: Ne ürettiğinize bağlı! Optik bileşenler için PMMA'yı tercih edin. Sağlam ve darbelere dayanıklı bir şeye ihtiyacınız varsa, PC en uygunudur.
S3: Şeffaf plastik enjeksiyon kalıplamada iç gerilimi nasıl önleyebilirim?
- A: Kalıp tasarımınızı optimize etmeye çalışın, soğutma sürecini dikkatlice yönetin ve gerilimi azaltmak için tavlama gibi işlem sonrası uygulamaları unutmayın.
S4: Şeffaf plastik enjeksiyon kalıplamada önümüzdeki dönemdeki trendler nelerdir?
- A: Akıllı kalıplama teknolojisi, çevre dostu üretim uygulamaları ve mikro kalıplama gibi heyecan verici trendlerin ön plana çıktığını görüyoruz.
The End
Şeffaf plastik enjeksiyon kalıplama karmaşık bir işlem olsa da, hazırlık, tasarım ve proses kontrolünde doğru adımları izlemek, kusursuz ve mükemmel parçalar elde etmenizi sağlayabilir. Bir uzmanla iş birliği yapmak, en üst düzey sonuçlar için size ekstra bir avantaj sağlayacaktır.
Hemen harekete geçin: Bize ulaşın ve uzmanlarımızın şeffaf plastik enjeksiyon kalıplama ihtiyaçlarınız için mükemmel çözümü oluşturmanıza yardımcı olmasına izin verin. Her şey sizin için hazır!






